Sbavatrici automatiche per pezzi tagliati al laser: perché l'arrotondamento degli spigoli conta più di quanto si pensi
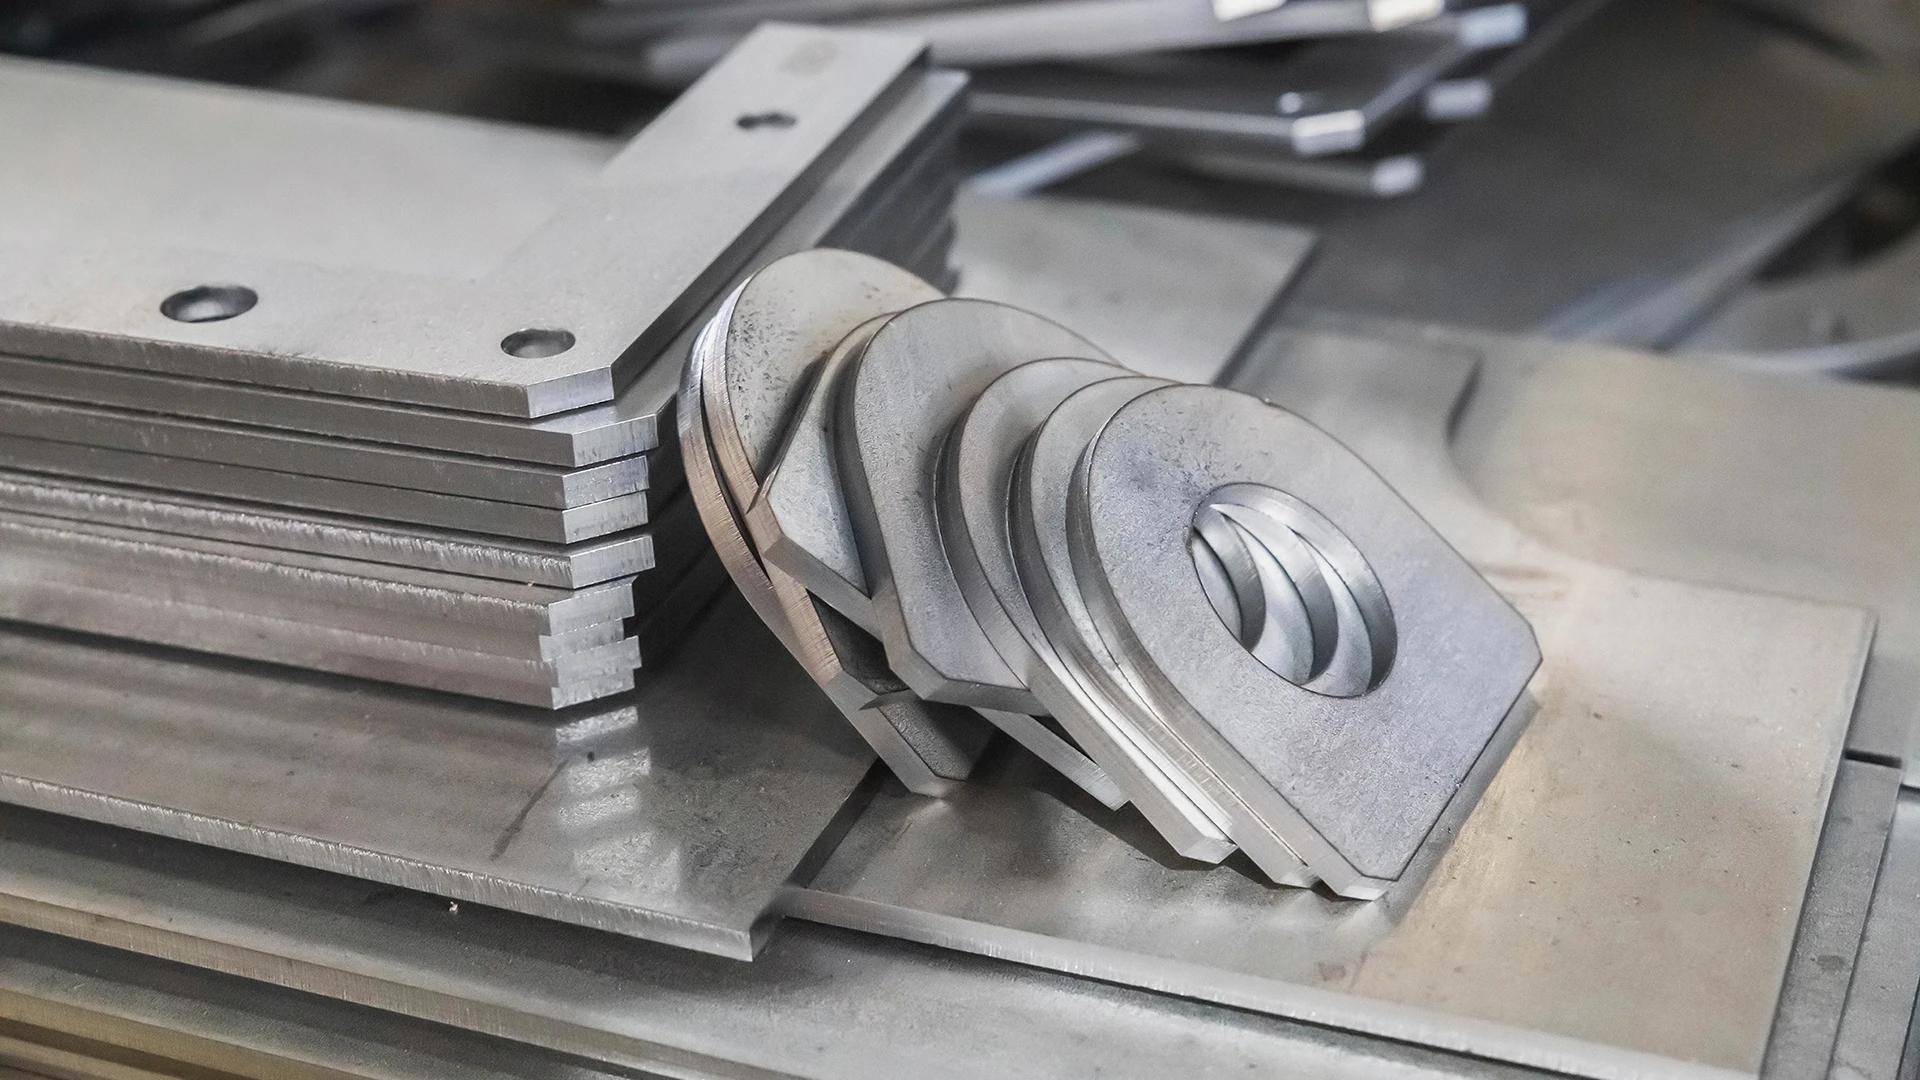
Il taglio laser è preciso, veloce e molto flessibile, ma non completa il lavoro. Ogni pezzo tagliato al laser esce dalla macchina con spigoli vivi, microbave e spesso uno strato di ossido. Se non vengono trattati, questi spigoli possono causare ferite, problemi di accoppiamento, difetti di verniciatura e rilavorazioni costose. Qui entrano in gioco le sbavatrici automatiche per pezzi tagliati al laser. Unendo sbavatura, arrotondamento degli spigoli, rimozione dell'ossido e finitura superficiale in un processo controllato, questi sistemi trasformano i pezzi appena tagliati in componenti sicuri e pronti per l'assemblaggio, spesso in una sola passata. Che gestisca un centro di taglio laser conto terzi o una carpenteria interna, conoscere l'arrotondamento degli spigoli e la sbavatura è fondamentale per migliorare le lavorazioni successive, dalla piegatura e saldatura alla verniciatura a polvere e all'assemblaggio finale.
Conclusioni chiave
Perché i pezzi tagliati al laser vanno comunque sbavati e arrotondati
Il taglio laser è molto più pulito del taglio meccanico o al plasma, ma presenta comunque tre problemi noti:
- Microbave e spigoli vivi
Il taglio termico lascia bave microscopiche e angoli taglienti come lame lungo i profili esterni e gli intagli interni. Questi spigoli possono ferire gli operatori, impigliarsi in assemblaggio e danneggiare i pezzi accoppiati. - Strato di ossido e colorazione termica
Soprattutto sull'acciaio al carbonio e su alcune applicazioni in acciaio inox, il taglio laser può formare un film di ossido e una zona termicamente alterata lungo il bordo di taglio. Questo strato ostacola la saldatura e l'adesione della vernice liquida o a polvere se non viene rimosso. - Geometria degli spigoli non uniforme
Senza un arrotondamento controllato, alcuni pezzi escono con spigoli taglienti come rasoi e altri con angoli appena spazzolati, a seconda di chi ha usato la smerigliatrice quel giorno. Una variabilità che crea problemi ai clienti con specifiche precise su raggio degli spigoli e prestazioni della verniciatura.
L'arrotondamento degli spigoli, detto anche raggiatura, è la rimozione controllata degli angoli vivi per ottenere un raggio ripetibile su tutto il pezzo, all'interno e all'esterno. I costruttori di macchine dimostrano che sbavatura e arrotondamento controllati possono raggiungere un raggio di circa 2 mm (R2) in una sola passata, anche su geometrie complesse.
Per i pezzi da verniciare, liquido o a polvere, non è un'opzione. Sugli spigoli vivi la vernice si assottiglia per effetto della tensione superficiale e quei punti diventano i primi a ossidarsi, sfogliarsi o scheggiarsi. Gli spigoli arrotondati trattengono più vernice e migliorano molto la resistenza alla corrosione.
Che cosa fa una sbavatrice automatica sui pezzi tagliati al laser
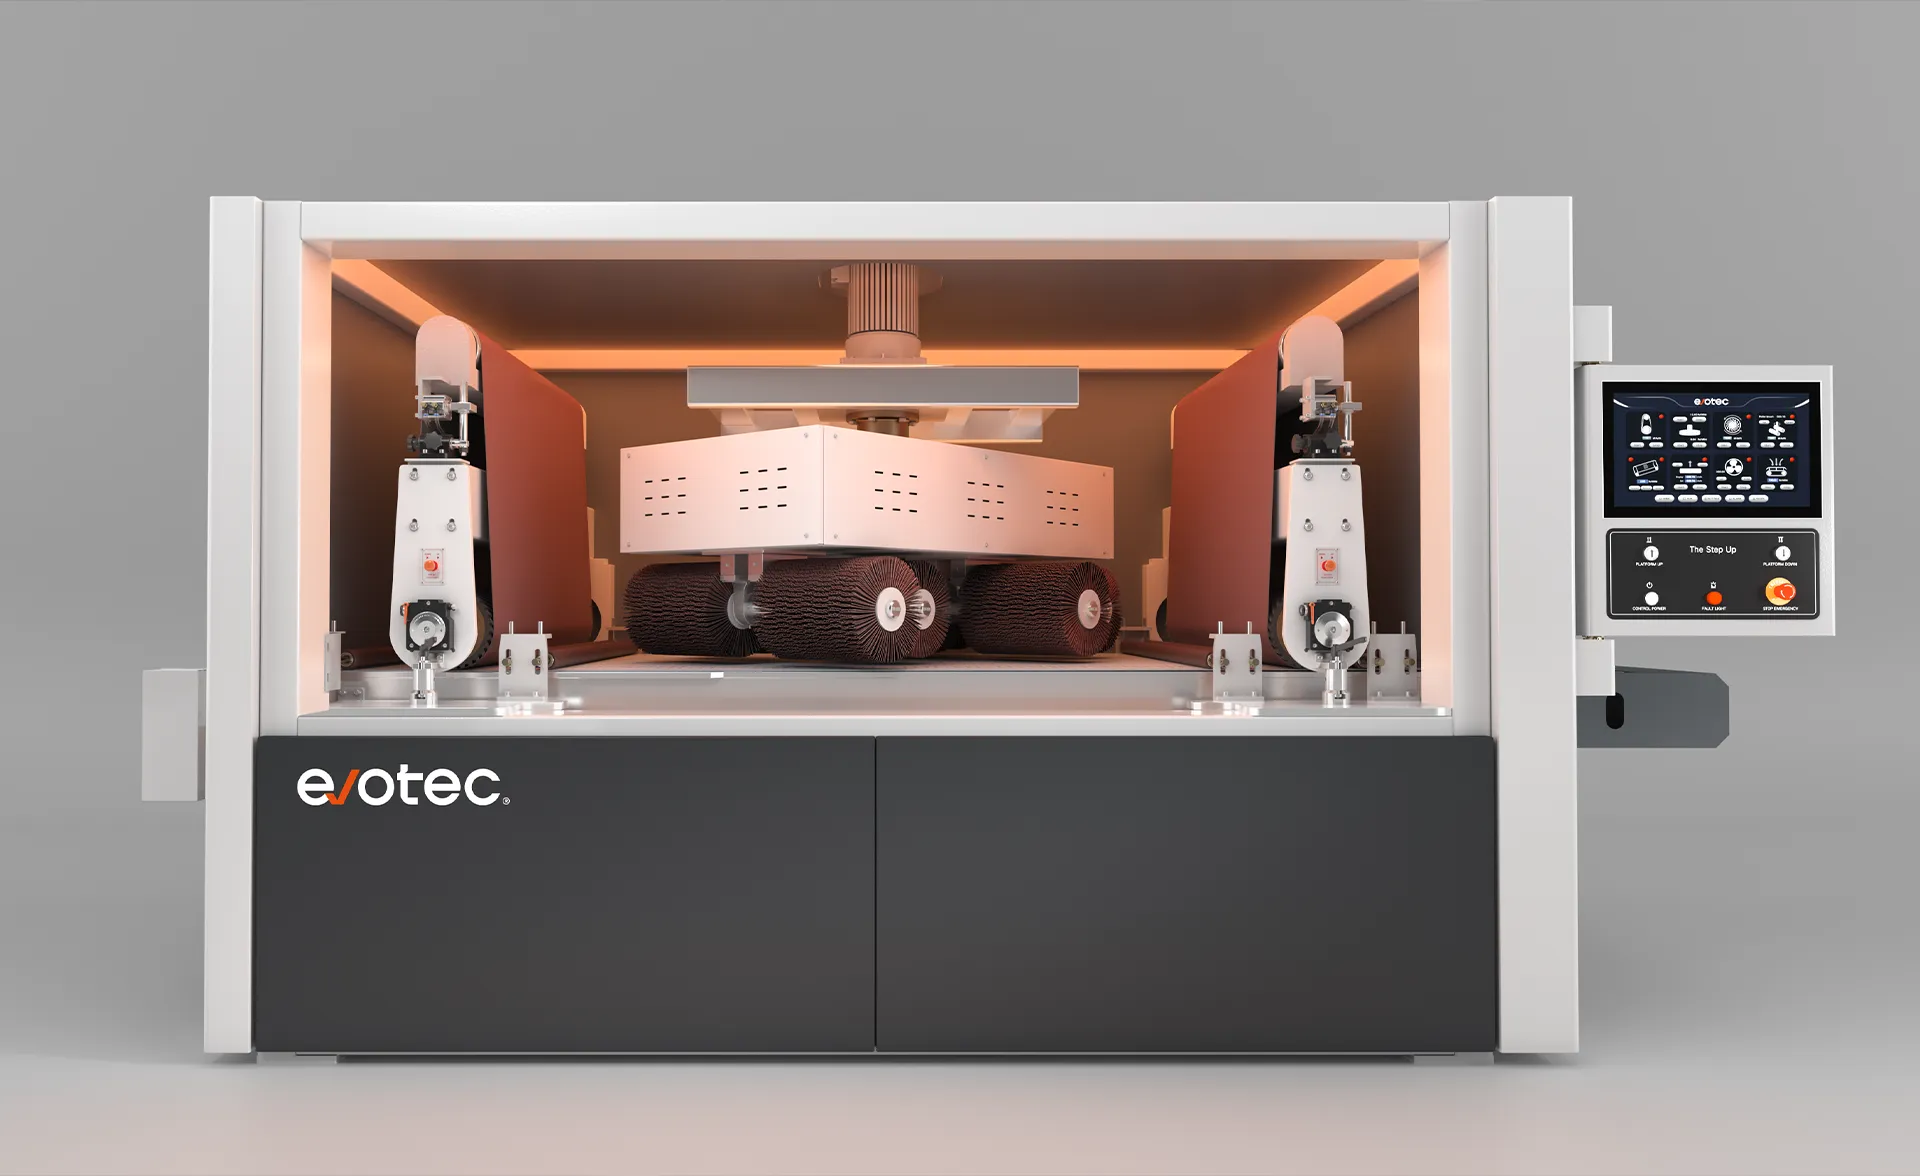
Una moderna sbavatrice automatica per pezzi tagliati al laser riunisce più fasi di finitura in un unico flusso controllato:
- Rimozione delle bave (sbavatura)
Nastri abrasivi larghi o rulli abbattono scorie e bave del taglio laser e lasciano uno spigolo piano e pulito. È il primo passo verso pezzi conformi, che appoggiano bene su utensili di piegatura, maschere di saldatura o attrezzature di montaggio. - Arrotondamento degli spigoli
Spazzole rotanti, spazzole a disco o teste multidirezionali lavorano poi su tutto il pezzo, contorni esterni e intagli interni, per creare un raggio definito. Molti sistemi raggiungono un raggio uniforme di circa 2 mm in una passata, o anche oltre, secondo le spazzole e i parametri di processo. - Rimozione dell'ossido da taglio laser
Sull'acciaio al carbonio, combinazioni dedicate di nastri e spazzole rimuovono lo strato scuro di ossido lasciato dal laser, per spigoli puliti e lucidi che si saldano e si verniciano in modo affidabile. - Finitura superficiale
Stazioni aggiuntive possono applicare una finitura non direzionale o satinata, per un aspetto uniforme dei pezzi e una pulizia e verniciatura successive migliori. - Lavorazione su uno o due lati
A seconda della macchina, i pezzi possono essere sbavati e arrotondati su un lato o su entrambi i lati contemporaneamente, eliminando il ribaltamento e il secondo passaggio e riducendo i tempi di finitura fino al 50–60%.
Il risultato è un pezzo tagliato al laser completamente lavorato: senza bave, con raggio costante, spigoli puliti e una finitura superficiale definita, pronto per piegatura, saldatura, verniciatura o assemblaggio.
I vantaggi principali di sbavatura e arrotondamento automatici
1. Movimentazione più sicura ed ergonomica
Gli spigoli vivi dei pezzi laser sono una delle principali cause di ferite alle mani e richiedono DPI pesanti. Gli spigoli arrotondati riducono molto il rischio di taglio e rendono più facile movimentare i pannelli grandi.
2. Migliore adesione della verniciatura e resistenza alla corrosione
Sugli spigoli arrotondati le vernici liquide e a polvere raggiungono uno spessore più uniforme, invece di assottigliarsi e staccarsi sugli angoli vivi. I vantaggi:
- Meno ritocchi e rilavorazioni
- Migliori risultati in nebbia salina e maggiore durata sul campo
- Garanzie più lunghe in ambienti corrosivi
3. Più qualità dimensionale e di assemblaggio
Rimuovere bave e ossido migliora:
- L'accoppiamento negli assiemi a tolleranze strette
- L'appoggio negli utensili di piegatura e formatura
- La qualità della saldatura sullo spigolo del pezzo
Con parametri di sbavatura costanti si ottengono spigoli ripetibili e conformi alle specifiche, invece di risultati che “dipendono da chi era alla smerigliatrice”.
4. Più produttività, meno manodopera
Rispetto alla sbavatura e smerigliatura manuale:
- I pezzi si rifiniscono in un'unica passata automatica
- Gli operatori lavorano più pezzi per turno con meno fatica
- La formazione riguarda il controllo del processo, non “come smerigliare” ogni tipo di pezzo
Molte carpenterie riportano una netta riduzione dei tempi di finitura dopo il passaggio dalle smerigliatrici angolari alle sbavatrici automatiche per i pezzi laser.
5. Costanza per i requisiti di OEM e fornitori Tier 1
Se i Suoi clienti specificano raggio degli spigoli, valori Ra o prestazioni della verniciatura, serve un processo dimostrabile e ripetibile tra lotti, turni e stabilimenti. Sbavatura e arrotondamento automatici garantiscono questa costanza e semplificano la documentazione della capacità di finitura negli audit o nella documentazione PPAP.
Le tecnologie chiave delle sbavatrici automatiche per pezzi laser
Analizzando i principali costruttori si ritrova un insieme comune di tecnologie pensate per qualità e controllo:
- Gruppi a rullo con nastro abrasivo per sbavatura principale, rimozione dell'ossido e finitura superficiale
- Moduli a spazzole rotanti per arrotondare in modo uniforme gli spigoli esterni e interni, spesso con un motivo incrociato
- Nastri trasportatori sottovuoto o magnetici per trattenere i pezzi piccoli e mantenere una pressione di contatto costante
- Lavorazione su due lati per sbavare e arrotondare entrambi i lati in una passata
- Aspirazione delle polveri a secco o a umido, con gli aspiratori a umido spesso preferiti per l'alluminio o le miscele di polveri esplosive
- Richiamo automatico dei programmi e regolazione dell'altezza, per passare rapidamente tra materiali, spessori e raggi diversi
Insieme, questi elementi creano ricette di finitura controllate e ripetibili: si sceglie materiale, spessore e raggio desiderato, si richiama il programma salvato e si lavorano i pezzi laser con sicurezza.
Come scegliere una sbavatrice automatica per lamiera tagliata al laser
Quando valuta soluzioni di sbavatura e arrotondamento per pezzi laser, usi queste domande come checklist:
- Quali materiali e spessori lavora più spesso?
- Acciaio inox e alluminio sottili possono richiedere un'azione delle spazzole più delicata o una lavorazione a umido per evitare il surriscaldamento.
- Gamme miste di materiali e spessori possono richiedere stazioni abrasive più flessibili e un controllo programmabile della pressione.
- Quale raggio richiedono i Suoi clienti o il ciclo di verniciatura?
- Sicurezza e movimentazione: raggi piccoli (per esempio R0,2–R0,5).
- Specifiche esigenti di verniciatura a polvere o corrosione: raggi maggiori (fino a circa 2 mm) su spigoli specifici o su tutto il perimetro.
- Le serve la lavorazione su due lati?
- Se oggi gira le lamiere per lavorarle due volte, una sbavatrice a doppio lato o un nastro di ritorno automatico dei pezzi (U-Flow) può dimezzare subito questo tempo.
- Quali sono le dimensioni tipiche dei pezzi, e qual è la più piccola?
- Verifichi la dimensione minima che il nastro e il sistema sottovuoto o magnetico possono trattenere in modo affidabile (per molti sistemi si parte da circa 50×50 mm).
- Quanto conta la finitura superficiale?
- Pannelli architettonici o a vista possono giustificare una stazione dedicata alla finitura satinata o non direzionale.
- Come gestisce le polveri nel Suo stabilimento?
- Polveri di alluminio o di metalli misti possono richiedere un sistema di aspirazione a umido per ridurre il rischio di esplosione e mantenere pulito l'interno della macchina.
Chiarire questi punti rende molto più semplice scegliere la configurazione giusta (numero e tipo di stazioni, larghezza di lavoro, secco o umido, sistema di trasporto) per il Suo lavoro reale al laser.
FAQs
1. Perché i pezzi tagliati al laser vanno sbavati se il taglio sembra pulito?
Anche quando il taglio sembra pulito, di solito lascia bave microscopiche, angoli vivi e spesso uno strato di ossido sull'acciaio al carbonio. Questi difetti possono ferire gli operatori, ostacolare l'assemblaggio e causare difetti di verniciatura. Sbavatura e arrotondamento degli spigoli eliminano questi problemi e preparano il pezzo per le lavorazioni successive.
2. Quale raggio conviene ottenere prima della verniciatura a polvere?
Dipende dalla specifica, ma molti fornitori di vernici consigliano almeno un piccolo raggio (per esempio R0,3–R0,5) sugli spigoli esposti, mentre le applicazioni più esigenti per corrosione o uso esterno richiedono raggi maggiori, fino a circa 2 mm. Un raggio costante aiuta la vernice ad avvolgere lo spigolo invece di assottigliarsi e staccarsi.
3. Qual è la differenza tra sbavatura e arrotondamento degli spigoli?
- La sbavatura rimuove bave e scorie e ripristina uno spigolo piano e regolare.
- L'arrotondamento degli spigoli va oltre: smussa l'angolo e crea un raggio definito lungo il perimetro e gli intagli.
In pratica sono due fasi dello stesso processo di finitura, spesso eseguite in una passata con gruppi a nastro seguiti da spazzole rotanti.
4. Per i pezzi laser è meglio un sistema a secco o a umido?
Entrambi possono funzionare bene. I sistemi a secco sono diffusi e più semplici da integrare. I sistemi a umido usano l'acqua per catturare la polvere, un vantaggio soprattutto con polveri di alluminio o metalli misti, dove il rischio di esplosione va gestito. La scelta dipende da materiali lavorati, requisiti normativi e strategia di gestione delle polveri dello stabilimento.
5. Le sbavatrici automatiche convengono anche ai centri di taglio laser più piccoli?
Per molte aziende sì. Anche volumi modesti di pezzi laser possono giustificare l'automazione, considerando:
- Meno smerigliatura manuale e tempi di manodopera
- Meno infortuni e incidenti
- Qualità degli spigoli e verniciatura più costanti
- Maggiore capacità di rispettare le specifiche dei clienti e accedere a lavori a più alto valore
Una macchina con larghezza di lavoro ridotta o una configurazione modulare può essere un buon punto di partenza, con un ritorno dell'investimento solido.
Se per rifinire i pezzi tagliati al laser usa ancora smerigliatrici e utensili manuali, sta rinunciando a qualità, sicurezza e margine.
Se vuole capire come potrebbe essere una soluzione automatica di sbavatura e arrotondamento degli spigoli per pezzi laser nel Suo stabilimento (configurazione della macchina, raggi obiettivo, integrazione con verniciatura e saldatura), ci descriva brevemente il Suo processo attuale e i pezzi che lavora.
Valuteremo insieme le opzioni e un percorso concreto dal pezzo appena tagliato al pezzo finito e conforme alle specifiche.