Automatische Entgratmaschinen für lasergeschnittene Teile: Warum Kantenverrundung wichtiger ist, als Sie denken
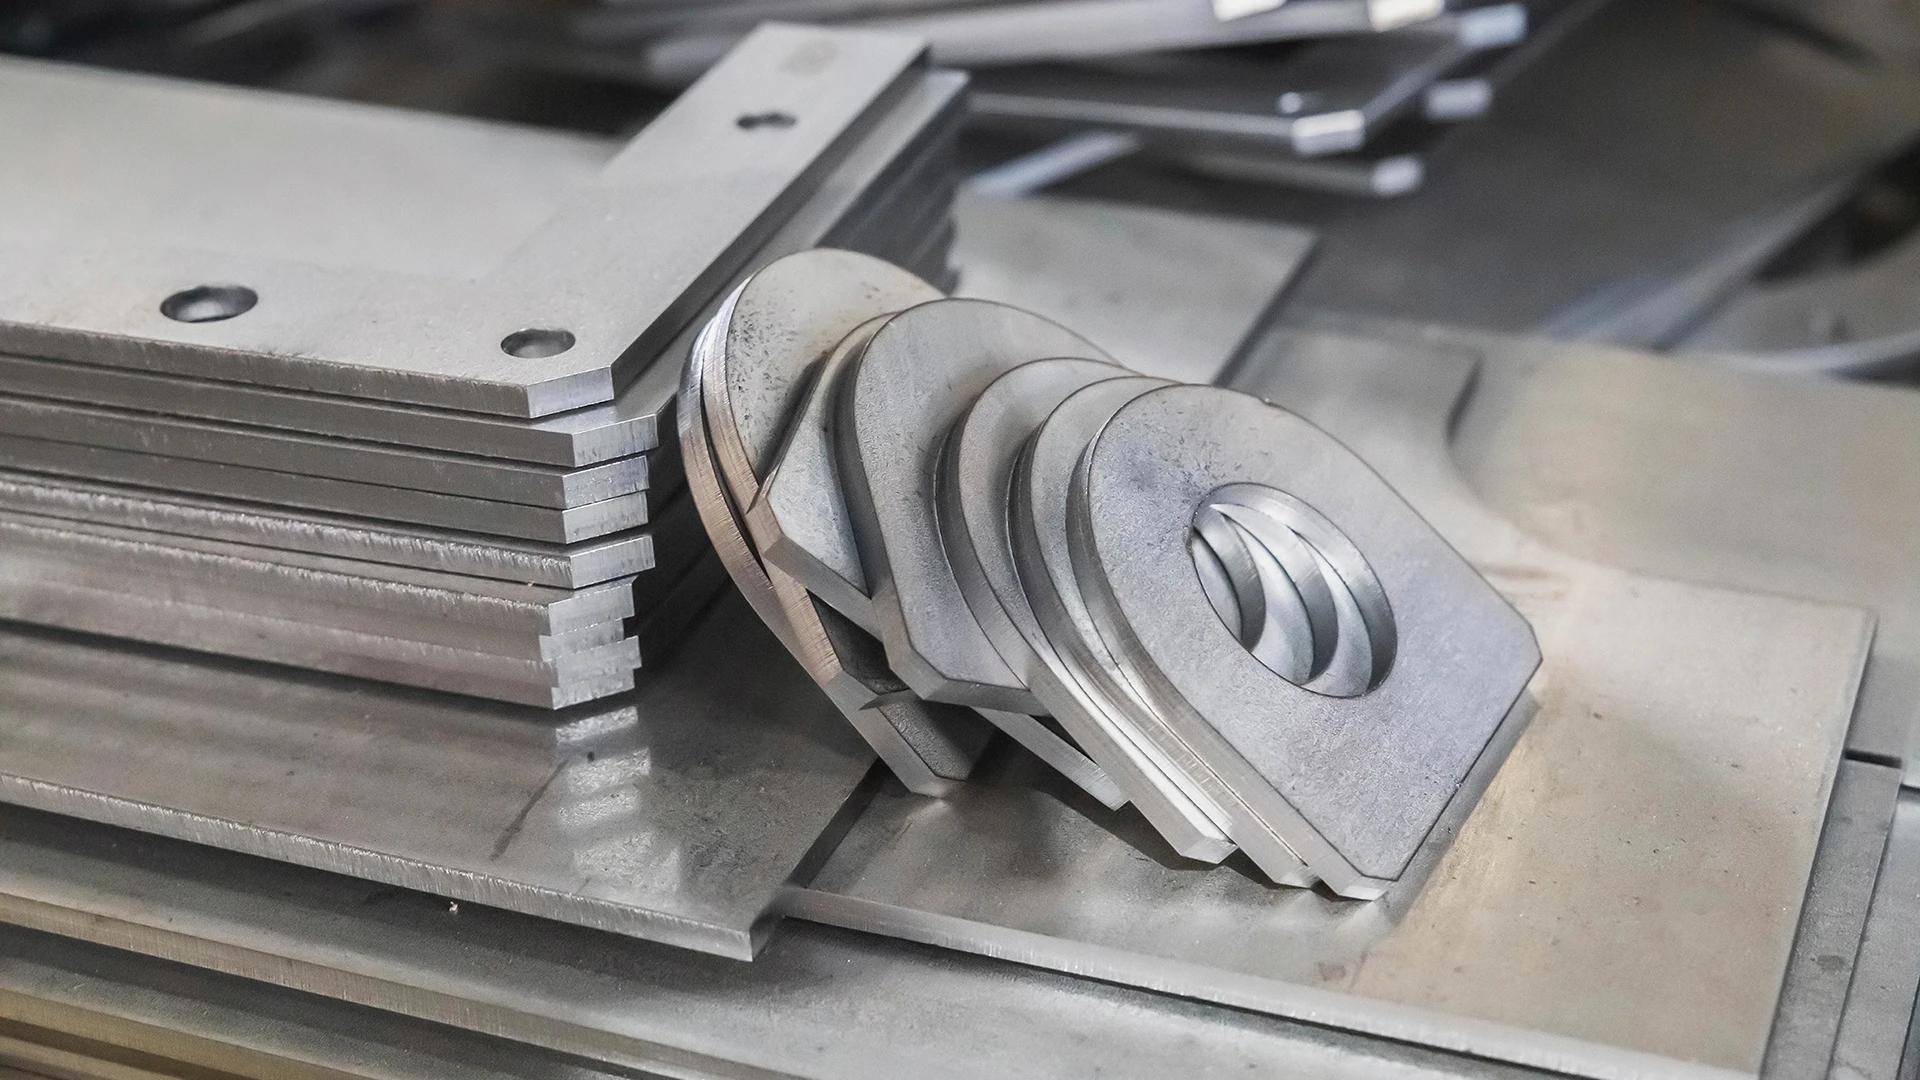
Laserschneiden ist präzise, schnell und äußerst flexibel – aber damit ist das Teil noch nicht fertig. Jedes lasergeschnittene Teil verlässt die Maschine mit scharfen Kanten, Mikrograten und oft einer Oxidschicht. Bleiben diese Kanten unbearbeitet, führen sie zu Verletzungen, schlechter Passgenauigkeit, Beschichtungsfehlern und teurer Nacharbeit. Genau hier kommen automatische Entgratmaschinen für lasergeschnittene Teile ins Spiel. Sie kombinieren Entgraten, Kantenverrunden, Oxidentfernung und Oberflächenbearbeitung in einem kontrollierten Prozess und machen aus schnittrohen Teilen sichere, montagefertige Bauteile, die aktuelle Qualitätsanforderungen erfüllen – oft in einem einzigen Durchlauf. Ob Lohnfertiger mit Laserschneidanlage oder eigene Fertigungslinie: Wer Kantenverrundung und Entgraten versteht, verbessert alle Folgeprozesse – vom Biegen und Schweißen bis zur Pulverbeschichtung und Endmontage.
Das Wichtigste in Kürze
Warum lasergeschnittene Teile trotzdem entgratet und verrundet werden müssen
Laserschneiden ist deutlich sauberer als mechanisches Trennen oder Plasmaschneiden, führt aber dennoch zu drei bekannten Problemen:
- Mikrograte und scharfe Kanten
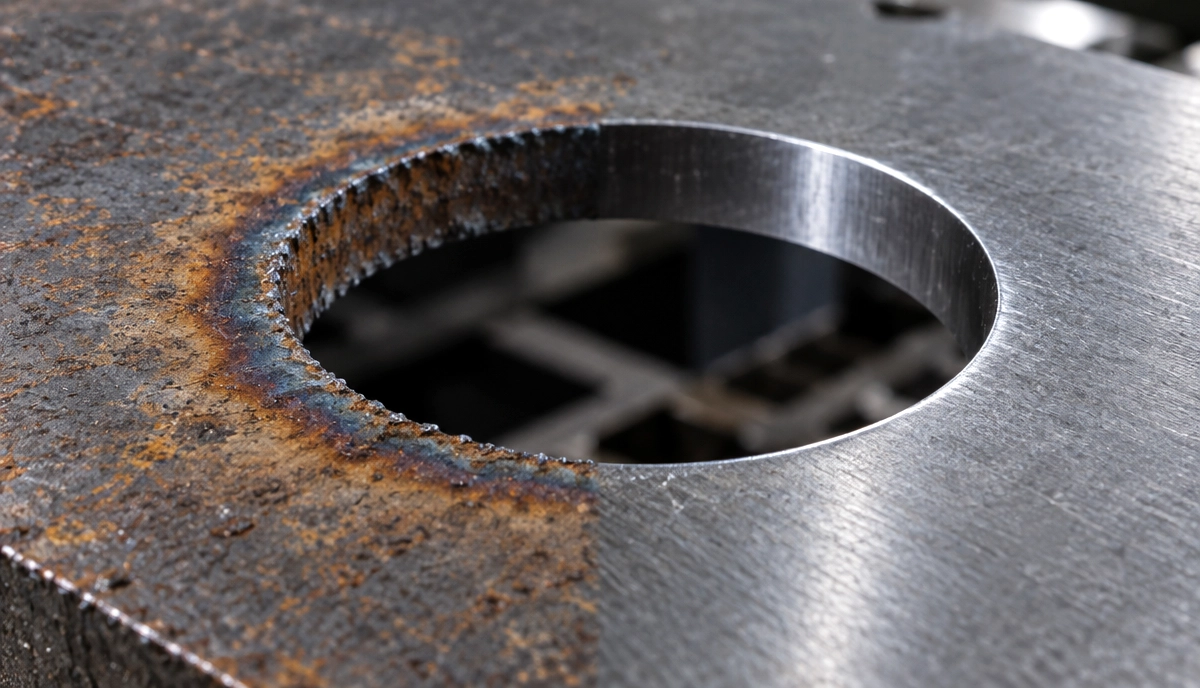
Thermisches Schneiden hinterlässt an Außenkonturen und Innenausschnitten mikroskopisch kleine Grate und messerscharfe Ecken. Diese Kanten können Bediener verletzen, bei der Montage hängen bleiben und Gegenstücke beschädigen. - Oxidschicht und Anlauffarben
Vor allem bei Baustahl und manchen Edelstahlanwendungen bilden sich beim Laserschneiden ein Oxidfilm und eine Wärmeeinflusszone an der Schnittkante. Wird diese Schicht nicht entfernt, beeinträchtigt sie das Schweißen und die Haftung von Lack oder Pulver. - Ungleichmäßige Kantengeometrie
Ohne kontrollierte Kantenverrundung werden manche Teile mit rasiermesserscharfen Kanten ausgeliefert und andere mit leicht gebrochenen Ecken – je nachdem, wer an diesem Tag den Winkelschleifer in der Hand hatte. Diese Unterschiede sind ein Problem für OEMs, die Kantenradius und Beschichtungsqualität genau vorgeben.
Kantenverrundung – auch Kantenbrechen genannt – ist das kontrollierte Abtragen dieser scharfen Ecken, sodass rund um das Teil, innen wie außen, ein wiederholbarer Radius entsteht. Namhafte Maschinenhersteller zeigen, dass mit kontrolliertem Entgraten und Kantenverrunden in einem Durchlauf Radien bis etwa 2 mm (R2) erreichbar sind, auch bei komplexen Geometrien.
Für Teile, die lackiert oder pulverbeschichtet werden, ist das keine Option, sondern Pflicht. An scharfen Kanten wird die Beschichtung durch die Oberflächenspannung dünner – genau dort beginnen dann Rost, Ablösungen oder Abplatzungen. Verrundete Kanten halten mehr Lack und verbessern den Korrosionsschutz deutlich.
Was eine automatische Entgratmaschine für lasergeschnittene Teile leistet
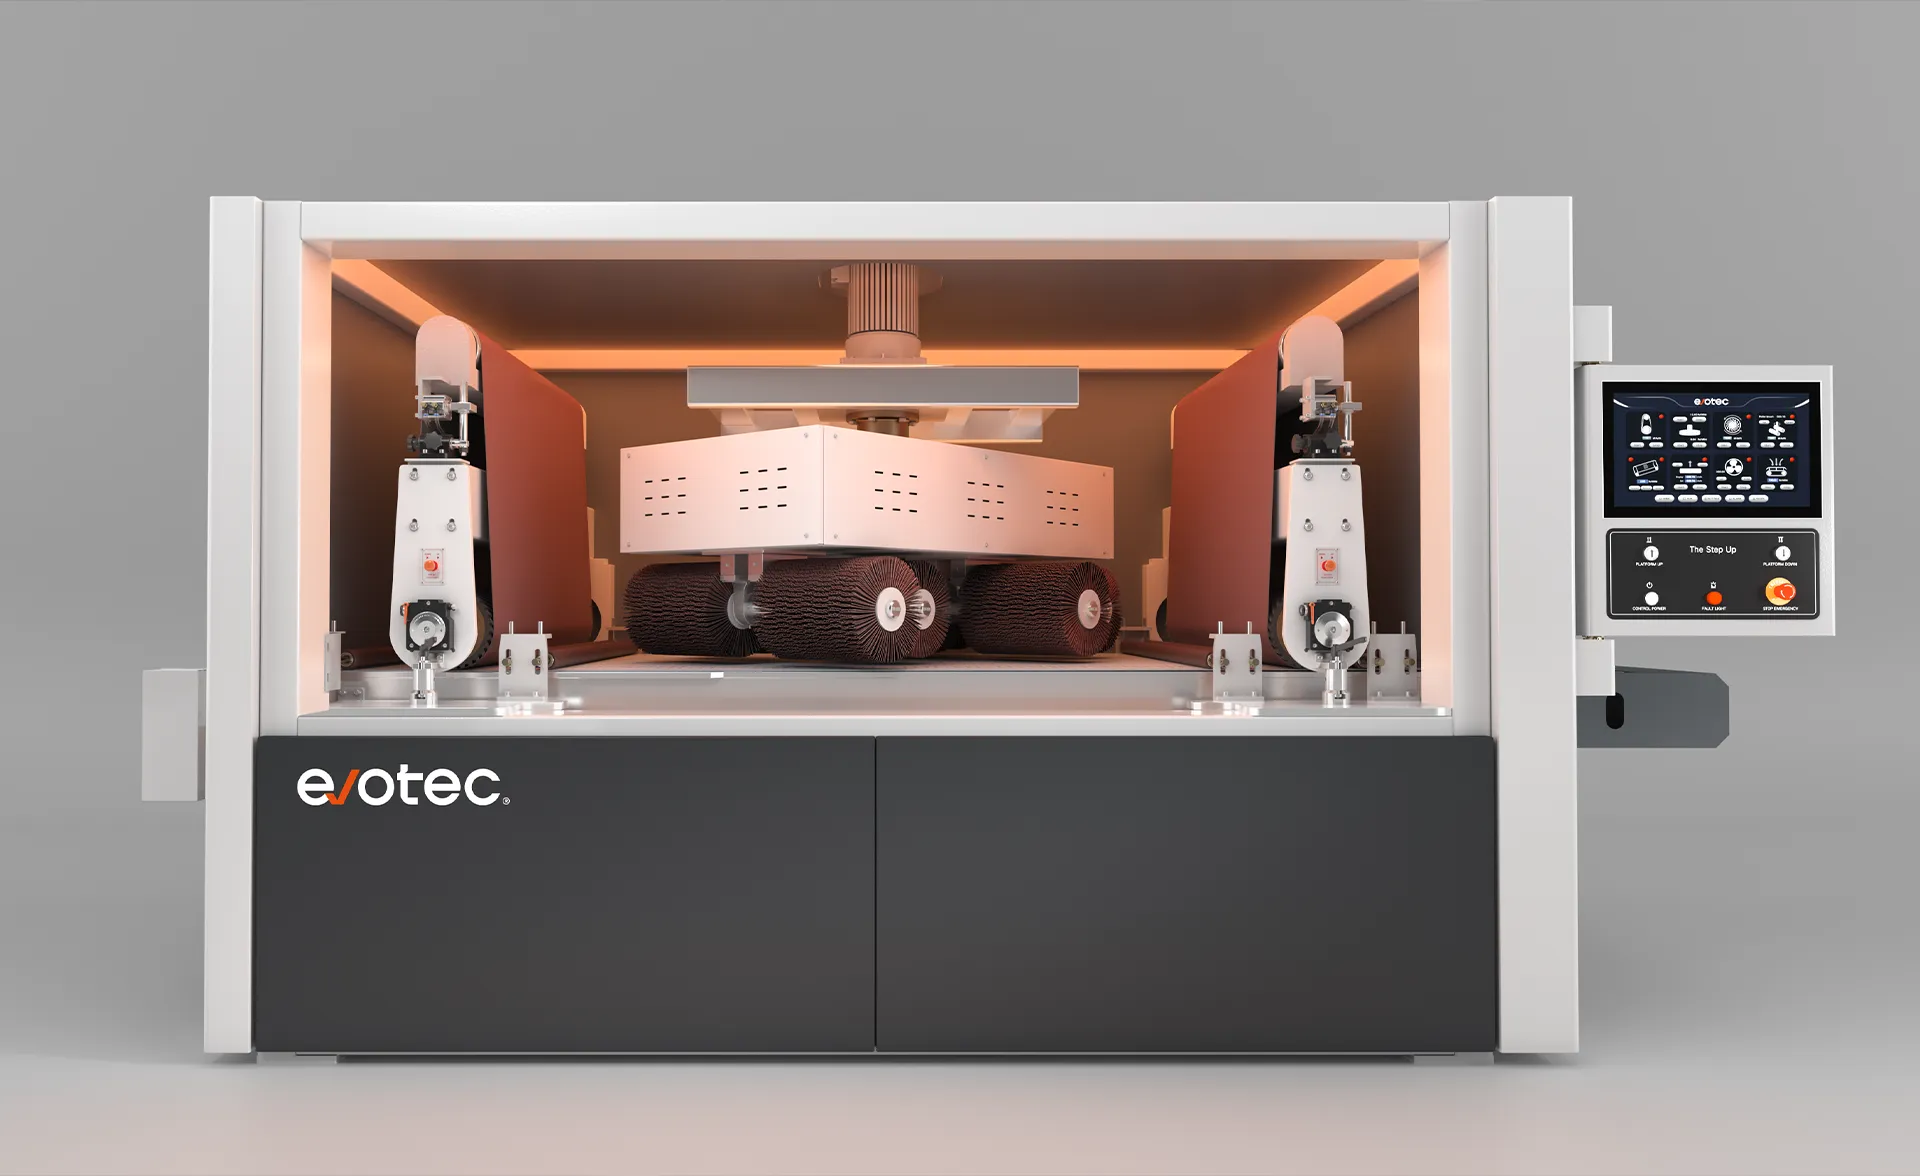
Eine moderne automatische Entgratmaschine für lasergeschnittene Teile vereint mehrere Bearbeitungsschritte in einem kontrollierten Ablauf:
- Gratentfernung (Entgraten)
Breite Schleifbänder oder Walzen entfernen Schlacke und Grate vom Laserschneiden und hinterlassen eine ebene, saubere Kante. Das ist der erste Schritt zu formgenauen Teilen, die plan auf Biegewerkzeugen, Schweißvorrichtungen oder Montagelehren aufliegen. - Kantenverrundung
Rotationsbürsten, Top-Bürsten oder multidirektionale Bürstenköpfe bearbeiten anschließend das gesamte Teil – Außenkonturen und Innenausschnitte – und erzeugen einen definierten Radius. Viele Anlagen erreichen in einem Durchlauf einen gleichmäßigen Kantenradius bis etwa 2 mm oder je nach Bürste und Prozesseinstellung sogar mehr. - Entfernung der Laseroxidschicht
Bei Baustahl entfernen speziell abgestimmte Band-/Bürstenkombinationen die dunkle Oxidschicht vom Laserschneiden. So entstehen saubere, blanke Kanten, die sich zuverlässig schweißen und beschichten lassen. - Oberflächenbearbeitung
Zusätzliche Aggregate können einen Wirr- oder Strichschliff aufbringen. Das sorgt für ein einheitliches Erscheinungsbild und erleichtert Reinigung und Beschichtung. - Ein- oder beidseitige Bearbeitung
Je nach Maschinenkonzept werden die Teile auf einer Seite oder auf beiden Seiten gleichzeitig entgratet und verrundet. Das Wenden und erneute Durchlaufen entfällt, und die Bearbeitungszeit sinkt um bis zu 50–60 %.
Das Ergebnis ist ein fertig bearbeitetes Laserteil: gratfrei, mit gleichmäßigem Kantenradius, sauberen Kanten und definierter Oberfläche – bereit zum Biegen, Schweißen, Lackieren oder für die Montage.
Die wichtigsten Vorteile des automatisierten Entgratens und Kantenverrundens
1. Sicherere, ergonomischere Handhabung
Scharfe Laserkanten sind eine Hauptursache für Handverletzungen und machen schwere Schutzausrüstung nötig. Verrundete Kanten senken die Schnittgefahr erheblich und erleichtern das Handling und Bereitstellen großer Bleche.
2. Bessere Beschichtungshaftung und höherer Korrosionsschutz
An verrundeten Kanten bauen Pulver- und Nasslacke eine gleichmäßigere Schichtdicke auf, statt an scharfen Ecken dünn zu werden und abzureißen. Der Nutzen:
- Weniger Lackausbesserungen und Nacharbeit
- Bessere Ergebnisse im Salzsprühtest und längere Haltbarkeit im Einsatz
- Längere Gewährleistungsdauer in korrosiven Umgebungen
3. Höhere Maß- und Montagequalität
Das Entfernen von Graten und Oxid verbessert:
- die Passung in Baugruppen mit engen Toleranzen
- die Auflage in Biege- und Umformwerkzeugen
- die Schweißqualität an der Teilekante
Mit gleichbleibenden Entgratparametern erhalten Sie wiederholbare, spezifikationsgerechte Kanten – statt „kommt darauf an, wer am Schleifer stand“.
4. Mehr Durchsatz, weniger Personalaufwand
Im Vergleich zum Entgraten und Schleifen von Hand gilt:
- Teile werden in einem automatisierten Durchlauf fertig bearbeitet
- Bediener schaffen mehr Teile pro Schicht bei weniger Ermüdung
- Die Schulung konzentriert sich auf die Prozesssteuerung, nicht darauf, wie jedes Teil geschliffen wird
Viele Betriebe berichten von deutlich kürzeren Bearbeitungszeiten, seit sie für ihre Laserteile vom Winkelschleifer auf automatische Entgratmaschinen umgestiegen sind.
5. Gleichmäßigkeit für OEM- und Tier-1-Anforderungen
Wenn Ihre Kunden Kantenradius, Ra-Werte oder Beschichtungsqualität vorgeben, brauchen Sie einen Prozess, den Sie nachweisen und wiederholen können – über Chargen, Schichten und Standorte hinweg. Automatisiertes Entgraten und Kantenverrunden liefert diese Gleichmäßigkeit und erleichtert es, Ihre Bearbeitungsfähigkeit in Audits oder PPAP-Unterlagen zu dokumentieren.
Schlüsseltechnologien automatischer Entgratmaschinen für lasergeschnittene Teile
Wer sich die führenden Maschinenbauer genauer ansieht, findet ein gemeinsames Repertoire an Technologien, die auf Qualität und Kontrolle ausgelegt sind:
- Schleifband- und Walzenaggregate für das primäre Entgraten, die Oxidentfernung und die Oberflächenbearbeitung
- Rotationsbürstenmodule, die Außen- und Innenkanten gleichmäßig verrunden, oft im Kreuzmuster
- Vakuum- oder Magnetförderbänder, die auch kleine Teile sicher halten und einen gleichbleibenden Anpressdruck gewährleisten
- Konzepte für beidseitige Bearbeitung, um beide Seiten in einem Durchlauf zu entgraten und zu verrunden
- Nass- oder Trockenabsaugung, wobei Nassabscheider für Aluminium oder explosionsfähige Staubgemische oft bevorzugt werden
- Automatischer Programmaufruf und Höhenverstellung, damit Bediener schnell zwischen Werkstoffen, Dicken und gewünschten Kantenradien wechseln können
Zusammen ergeben diese Elemente kontrollierte, wiederholbare Bearbeitungsprogramme: Werkstoff, Dicke und gewünschten Radius auswählen, das gespeicherte Programm aufrufen und die Laserteile mit sicherem Ergebnis durchlaufen lassen.
So wählen Sie eine automatische Entgratmaschine für lasergeschnittenes Blech
Wenn Sie Lösungen zum Entgraten und Kantenverrunden von Laserteilen bewerten, nutzen Sie diese Fragen als kurze Checkliste:
- Welche Werkstoffe und Dicken bearbeiten Sie am häufigsten?
- Dünner Edelstahl und Aluminium sprechen für eine schonendere Bürstenbearbeitung oder unter Umständen für Nassschleifen, um Wärmeeintrag zu vermeiden.
- Gemischte Werkstoffe und Dickenbereiche erfordern oft flexiblere Schleifaggregate und eine programmierbare Andrucksteuerung.
- Welchen Kantenradius verlangen Ihre Kunden oder Beschichtungen?
- Allgemeine Sicherheit und Handhabung: kleinere Radien (z. B. R0,2–R0,5).
- Anspruchsvolle Pulverbeschichtung oder Korrosionsvorgaben: größere Radien (bis etwa 2 mm) an bestimmten Kanten oder rundum.
- Brauchen Sie eine beidseitige Bearbeitung?
- Wenn Sie Bleche heute wenden und zweimal durchlaufen lassen, kann eine beidseitige Entgratmaschine oder ein automatisches Rückförderband (U-Flow) diese Zeit sofort halbieren.
- Welche Teilegrößen sind typisch – und wie klein ist das kleinste Teil?
- Prüfen Sie die Mindestteilegröße, die Förderband und Vakuum-/Magnetsystem sicher halten können (bei vielen Anlagen beginnt sie bei etwa 50 × 50 mm).
- Wie wichtig ist die Oberflächenqualität?
- Architektur- oder Sichtbauteile können ein eigenes Aggregat für Strich- oder Wirrschliff rechtfertigen.
- Wie sieht das Staubmanagement in Ihrem Betrieb aus?
- Aluminium- und Mischmetallstaub kann eine Nassabsaugung erfordern, um die Explosionsgefahr zu senken und den Maschineninnenraum sauber zu halten.
Sind diese Punkte geklärt, lässt sich viel leichter eine passende Maschinenkonfiguration – Anzahl und Art der Aggregate, Arbeitsbreite, nass oder trocken, Fördersystem – für Ihre tatsächlichen Laserteile festlegen.
Häufig gestellte Fragen
1. Warum müssen lasergeschnittene Teile entgratet werden, wenn der Schnitt sauber aussieht?
Auch wenn ein Laserschnitt sauber aussieht, hinterlässt er meist mikroskopische Grate, scharfe Ecken und bei Baustahl oft eine Oxidschicht. Diese Mängel können Bediener verletzen, die Montage stören und zu Beschichtungsfehlern führen. Entgraten und Kantenverrunden beseitigen diese Probleme und bereiten das Teil zuverlässig auf die Folgeprozesse vor.
2. Welchen Kantenradius sollte ich vor dem Pulverbeschichten anstreben?
Das hängt von Ihrer Spezifikation ab. Viele Beschichtungslieferanten empfehlen an freiliegenden Kanten mindestens einen kleinen Radius (z. B. R0,3–R0,5); anspruchsvolle Korrosions- oder Außenanwendungen erfordern größere Radien bis etwa 2 mm. Ein gleichmäßiger Radius hilft der Beschichtung, die Kante zu umschließen, statt dort dünn zu werden und abzuplätzen.
3. Was ist der Unterschied zwischen Entgraten und Kantenverrunden?
- Entgraten entfernt Grate und Schlacke und stellt eine ebene, saubere Kante wieder her.
- Kantenverrunden geht einen Schritt weiter: Die Ecke wird gebrochen und rund um die Kontur und an Ausschnitten entsteht ein definierter Radius.
In der Praxis sind das zwei Stufen desselben Bearbeitungsprozesses, die oft in einem Durchlauf erfolgen – zuerst mit Schleifbandaggregaten, dann mit Rotationsbürsten.
4. Ist für lasergeschnittene Teile eine Nass- oder eine Trockenanlage besser?
Beide können gut funktionieren. Trockenanlagen sind verbreitet und einfacher zu integrieren. Nassanlagen binden den Staub mit Wasser, was besonders bei Aluminium- oder Mischmetallstaub hilft, wenn die Explosionsgefahr beherrscht werden muss. Ihre Wahl sollte sich nach Ihrem Werkstoffmix, den Vorschriften und dem Absaugkonzept Ihres Betriebs richten.
5. Lohnen sich automatische Entgratmaschinen auch für kleinere Lohnfertiger mit Laseranlage?
Für viele Betriebe ja. Schon überschaubare Mengen an Laserteilen können die Automatisierung rechtfertigen, wenn man Folgendes berücksichtigt:
- Weniger manuelles Schleifen und geringerer Personalaufwand
- Weniger Verletzungen und Sicherheitsvorfälle
- Gleichmäßigere Kantenqualität und bessere Beschichtungsergebnisse
- Bessere Chancen, OEM-Vorgaben zu erfüllen und höherwertige Aufträge zu gewinnen
Eine Maschine mit geringerer Arbeitsbreite oder eine modulare Konfiguration kann ein guter Einstieg sein, der sich trotzdem schnell rechnet.
Wenn Sie Ihre Laserteile noch mit Schleifern und Handwerkzeugen nacharbeiten, verschenken Sie Qualität, Sicherheit und Marge.
Wenn Sie herausfinden möchten, wie eine automatische Lösung zum Entgraten und Kantenverrunden lasergeschnittener Teile in Ihrem Betrieb aussehen könnte – Maschinenkonfiguration, Zielradien oder die Anbindung an Beschichtung und Schweißen –, schildern Sie uns kurz Ihren aktuellen Prozess und Ihr Teilespektrum.
Gemeinsam gehen wir die Optionen durch und zeigen einen praktikablen Weg vom schnittrohen Teil zum gleichmäßig bearbeiteten, spezifikationsgerechten Bauteil.