Automatikus sorjázógépek lézervágott alkatrészekhez: miért fontosabb az éllekerekítés, mint gondolná
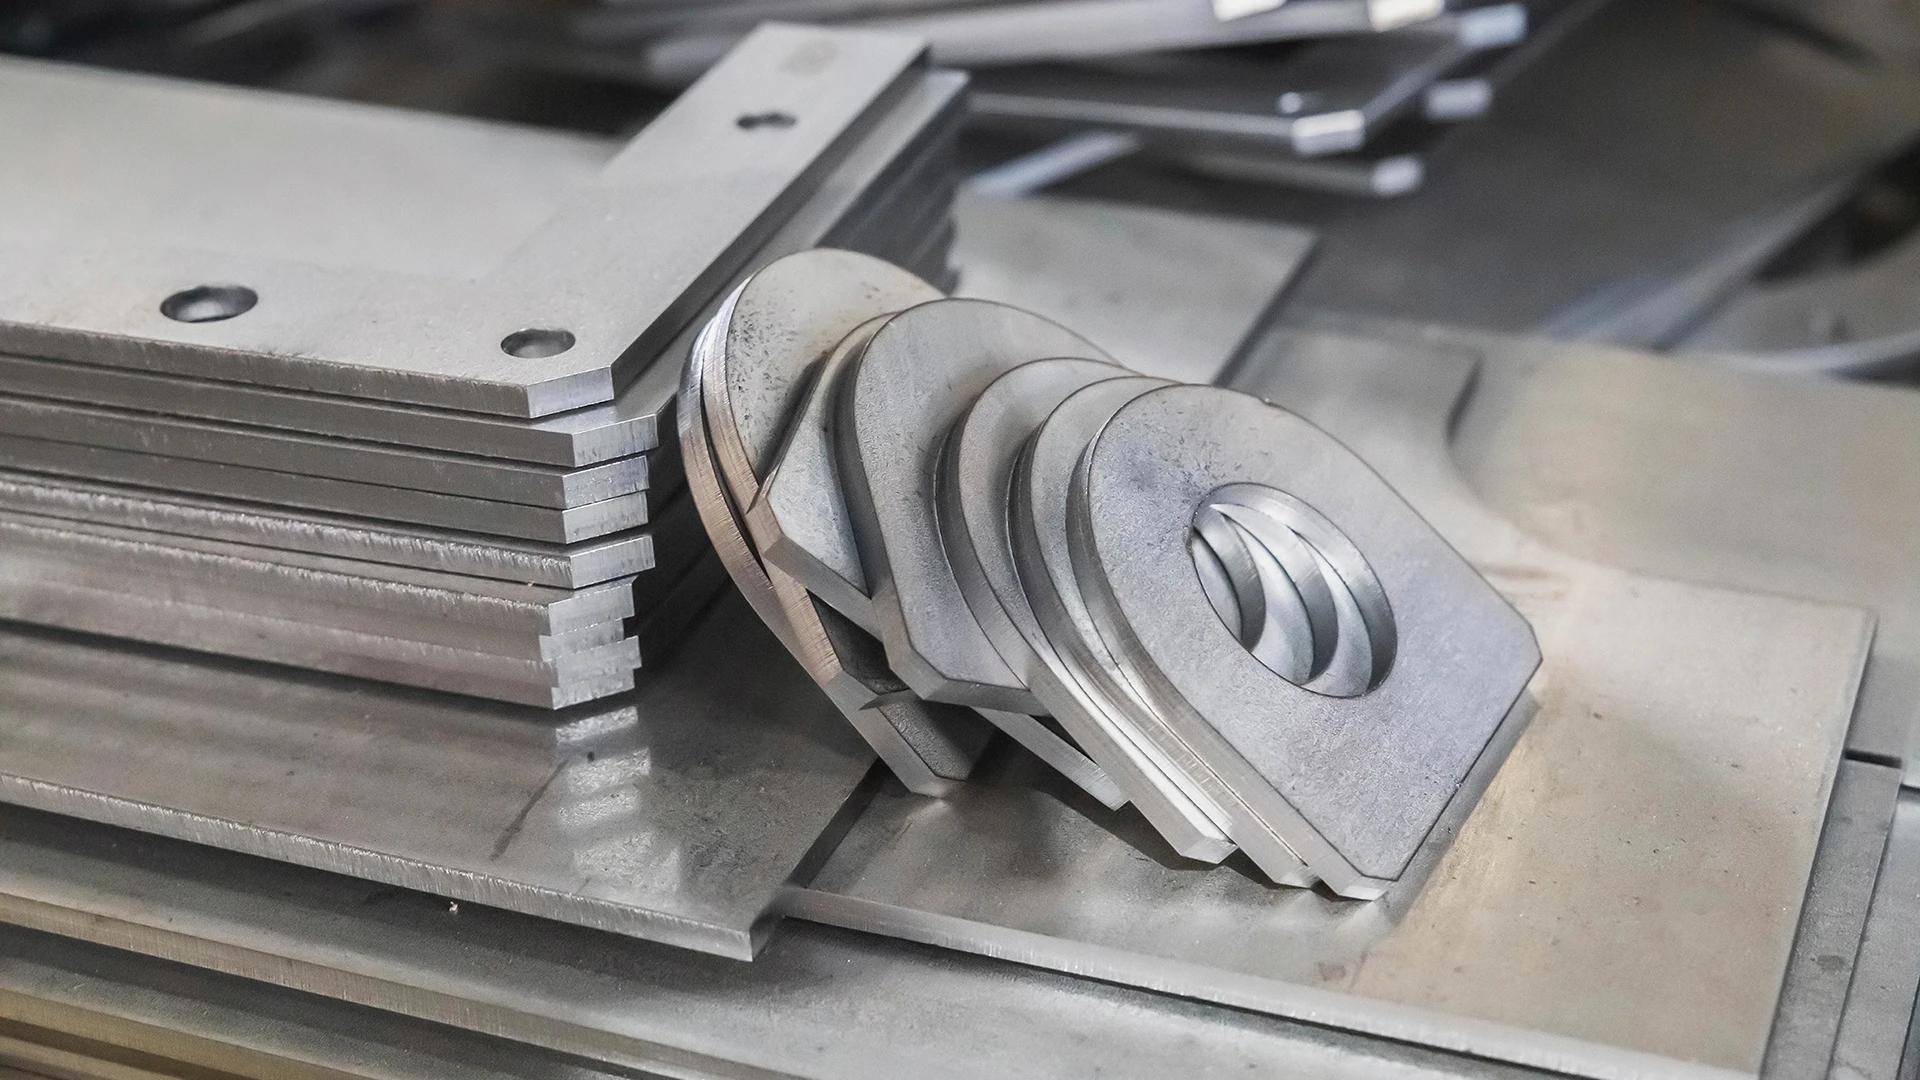
A lézervágás pontos, gyors és rendkívül rugalmas – de nem készíti el teljesen az alkatrészt. Minden lézervágott darab éles élekkel, mikrosorjával és gyakran oxidréteggel hagyja el a gépet. Kezelés nélkül ezek az élek sérüléseket, pontatlan illeszkedést, bevonathibákat és költséges utómunkát okoznak. Ezen segítenek a lézervágott alkatrészekhez készült automatikus sorjázógépek. A sorjázást, az éllekerekítést, az oxideltávolítást és a felületmegmunkálást egy szabályozott folyamatban egyesítve a vágás utáni nyers alkatrészekből biztonságos, szerelésre kész, a korszerű minőségi előírásoknak megfelelő elemeket készítenek – gyakran egyetlen menetben. Akár lézeres bérvágó üzemet, akár saját gyártósort működtet, az éllekerekítés és a sorjázás ismerete kulcsfontosságú a további műveletek – a hajlítástól és hegesztéstől a porszóráson át a végszerelésig – javításához.
A legfontosabb tudnivalók
Miért van szükség sorjázásra és éllekerekítésre a lézervágott alkatrészeknél?
A lézervágás jóval tisztább, mint a mechanikus vágás vagy a plazma, de három ismert problémát így is okoz:
- Mikrosorja és éles élek
A termikus vágás mikroszkopikus sorját és késéles sarkokat hagy a külső kontúrok és a belső kivágások mentén. Ezek az élek megvághatják a kezelőket, beakadhatnak szereléskor, és károsíthatják a kapcsolódó alkatrészeket. - Oxidréteg és hőszíneződés
Különösen szénacélnál és egyes rozsdamentes alkalmazásoknál a lézervágás oxidréteget és hőhatásúzonát hozhat létre a vágott él körül. Ha nem távolítják el, ez a réteg rontja a hegesztést, valamint a festék és a porbevonat tapadását. - Egyenetlen élgeometria
Szabályozott éllekerekítés nélkül egyes alkatrészek borotvaéles élekkel, mások enyhén lekefélt sarkokkal kerülnek ki – attól függően, ki dolgozott aznap a sarokcsiszolóval. Ez problémát jelent azoknak az OEM-eknek, amelyek meghatározott élrádiuszt és bevonati teljesítményt írnak elő.
Az éllekerekítés – más néven élletörés vagy élrádiuszolás – az éles sarkok szabályozott eltávolítása, amely az alkatrész teljes kerületén, kívül és belül megismételhető rádiuszt hoz létre. A vezető gépgyártók szerint a szabályozott sorjázás és éllekerekítés egyetlen menetben, összetett geometriákon is akár kb. 2 mm-es rádiuszt (R2) érhet el.
Festendő vagy porszórandó alkatrészeknél ez nem választás kérdése. A felületi feszültség miatt a bevonat az éles sarkokon elvékonyodik, így ezeken a pontokon jelenik meg először a rozsda, a leválás vagy a lepattogzás. A lekerekített éleken több festék marad meg, ami jelentősen javítja a korrózióállóságot.
Mit végez az automatikus sorjázógép a lézervágott alkatrészeken?
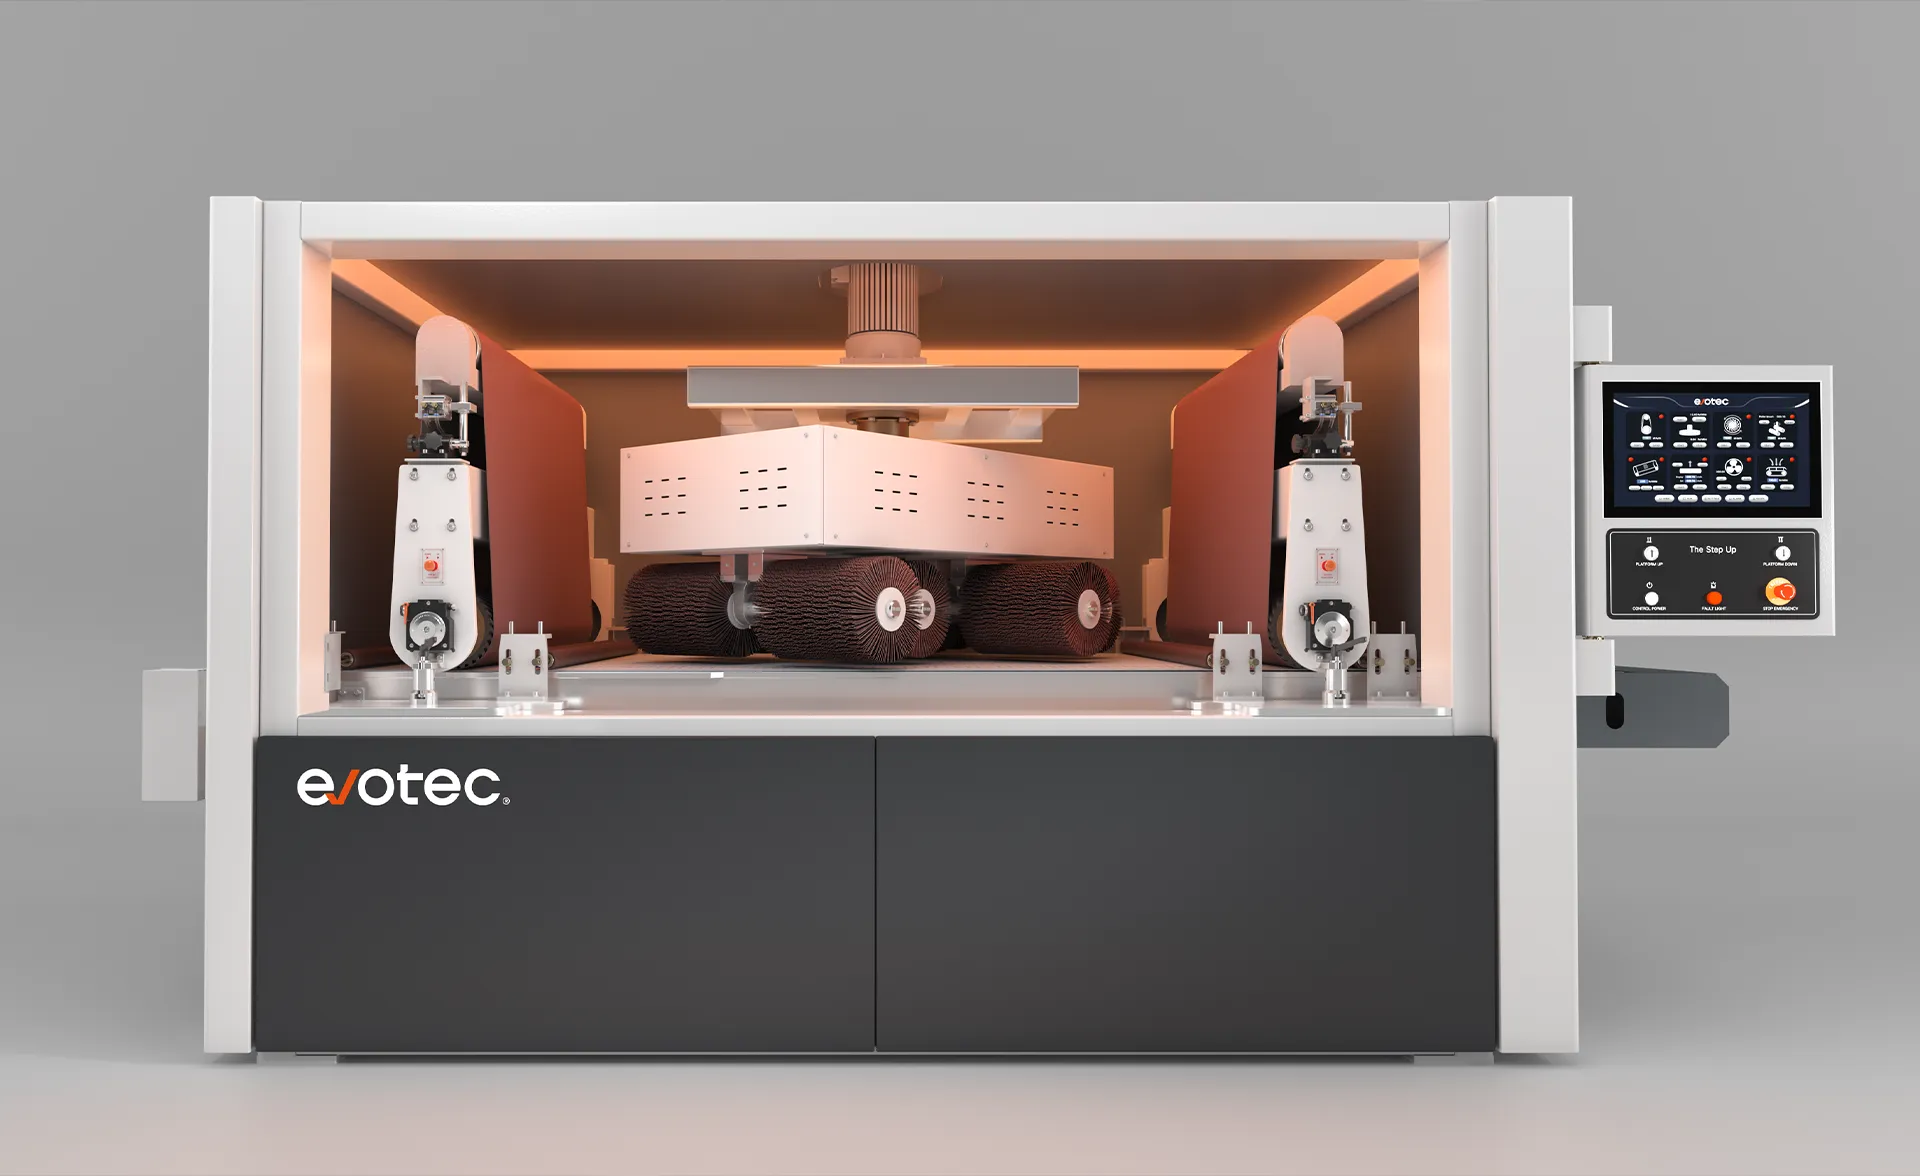
A korszerű automatikus sorjázógép több felületmegmunkálási lépést egyesít egy szabályozott munkafolyamatban:
- Sorjaeltávolítás (sorjázás)
A széles csiszolószalagok vagy dobok letörik a lézervágás utáni salakot és sorját, sík, tiszta élet hagyva. Ez az első lépés a méretpontos alkatrészek felé, amelyek síkban fekszenek fel a hajlítószerszámokon, a hegesztőkészülékekben vagy a szerelősablonokban. - Éllekerekítés (élrádiuszolás)
Ezután forgókefék, felső kefék vagy többirányú kefefejek dolgozzák meg az alkatrész teljes kerületét – a külső kontúrokat és a belső kivágásokat –, meghatározott rádiuszt létrehozva. Sok rendszer egyetlen menetben akár kb. 2 mm-es, egyenletes élrádiuszt is elér, a kefetípustól és a folyamatbeállításoktól függően akár nagyobbat is. - Lézeroxid eltávolítása
Szénacélnál erre a célra kialakított szalag–kefe kombinációk távolítják el a lézervágás után visszamaradó sötét oxidréteget, így tiszta, fémes élek jönnek létre, amelyek megbízhatóan hegeszthetők és bevonatolhatók. - Felületmegmunkálás
További fejek irányfüggetlen vagy hajszálcsiszolt felületet hozhatnak létre, amely egységes megjelenést ad, és megkönnyíti a későbbi tisztítást és bevonatolást. - Egy- vagy kétoldalas megmunkálás
A gépkoncepciótól függően az alkatrészek egyik oldalát vagy egyszerre mindkét oldalát lehet sorjázni és lekerekíteni, ami kiküszöböli az átfordítást és az ismételt átfuttatást, és akár 50–60%-kal csökkenti a megmunkálási időt.
Az eredmény teljesen megmunkált lézervágott alkatrész: sorjamentes, egyenletes élrádiuszú, tiszta élű és meghatározott felületű – készen a hajlításra, hegesztésre, festésre vagy szerelésre.
Az automatizált éllekerekítés és sorjázás fő előnyei
1. Biztonságosabb, ergonomikusabb kezelés
Az éles, lézervágott élek a kézsérülések egyik fő forrásai, és miattuk van szükség erős védőfelszerelésre. A lekerekített élek jelentősen csökkentik a vágási sérülés kockázatát, és megkönnyítik a nagy panelek mozgatását és tárolását.
2. Jobb bevonattapadás és korrózióállóság
A lekerekített éleken a por- és folyadékbevonatok egyenletesebb rétegvastagságot érnek el, ahelyett, hogy az éles sarkokon elvékonyodnának és visszahúznának. Az eredmény:
- kevesebb festékjavítás és utómunka
- jobb sóködteszt-eredmények és tartósság a használat során
- hosszabb garanciális élettartam korrozív környezetben
3. Jobb méret- és szerelési minőség
A sorja és az oxid eltávolítása javítja:
- az illeszkedést szűk tűrésű szerelvényekben
- a felfekvést a hajlító- és alakítószerszámokban
- a hegesztés minőségét az alkatrész szélén
Egyenletes sorjázási paraméterekkel megismételhető, előírásnak megfelelő éleket kap – és nem azt, hogy „függ attól, ki csiszolt”.
4. Nagyobb áteresztőképesség és munkaerő-megtakarítás
A kézi sorjázáshoz és csiszoláshoz képest:
- az alkatrészek egyetlen automatizált menetben elkészülnek
- a kezelők műszakonként több alkatrészt dolgoznak fel, kevesebb fáradtsággal
- a betanítás a folyamatszabályozásra összpontosít, nem arra, hogyan kell csiszolni az egyes alkatrésztípusokat
Sok üzem jelentősen rövidebb utómegmunkálási időről számol be, miután a sarokcsiszolókról automatikus sorjázógépekre váltott a lézervágott alkatrészeknél.
5. Egyenletesség az OEM- és Tier-1-követelményekhez
Ha vevői élrádiuszt, Ra-értéket vagy bevonati teljesítményt írnak elő, olyan folyamatra van szükség, amely igazolható és megismételhető – tételeken, műszakokon és telephelyeken át. Az automatizált sorjázás és éllekerekítés ezt az egyenletességet biztosítja, és megkönnyíti a felületmegmunkálási képesség dokumentálását auditokon vagy a PPAP-dokumentációban.
A lézervágott alkatrészekhez készült automatikus sorjázógépek kulcstechnológiái
A vezető gépgyártók megoldásaiban közös, a minőségre és a szabályozhatóságra épülő technológiai eszköztár található:
- Csiszolószalagos / dobfejek az elsődleges sorjázáshoz, az oxideltávolításhoz és a felületmegmunkáláshoz
- Forgókefe-modulok a külső és belső élek egyenletes lekerekítéséhez, gyakran keresztirányú mintázattal
- Vákuumos vagy mágneses szállítószalagok, amelyek biztosan tartják a kis alkatrészeket, és egyenletes érintkezési nyomást biztosítanak
- Kétoldalas megmunkálási koncepciók, amelyek egyetlen menetben mindkét oldalt sorjázzák és lekerekítik
- Nedves vagy száraz porelszívó rendszerek – alumínium vagy robbanásveszélyes porkeverékek esetén gyakran a nedves elszívás az előnyben részesített
- Automatikus programvisszahívás és magasságállítás, hogy a kezelők gyorsan válthassanak a különböző anyagtípusok, vastagságok és élrádiuszok között
Ezek az elemek együttesen szabályozott, megismételhető megmunkálási recepteket tesznek lehetővé: kiválasztja az anyagot, a vastagságot és a kívánt rádiuszt, előhívja a tárolt programot, és magabiztosan átfuttatja a lézervágott alkatrészeket.
Hogyan válasszon automatikus sorjázógépet lézervágott lemezalkatrészekhez?
A lézervágott alkatrészekhez szánt sorjázó és éllekerekítő megoldások értékelésekor az alábbi kérdések gyors ellenőrzőlistaként szolgálnak:
- Milyen anyagokkal és vastagságokkal dolgozik leggyakrabban?
- A vékony rozsdamentes acél és alumínium kíméletesebb kefélést vagy a hőterhelés elkerülésére akár nedves csiszolást igényelhet.
- Vegyes anyag- és vastagságtartomány esetén rugalmasabb csiszolófejekre és programozható nyomásszabályozásra lehet szükség.
- Milyen élrádiuszt írnak elő a vevői vagy a bevonati előírások?
- Általános biztonság és kezelés: kisebb rádiuszok (pl. R0,2–R0,5).
- Szigorú porszórási vagy korróziós előírások: nagyobb rádiusz (akár kb. 2 mm) bizonyos éleken vagy a teljes kerületen.
- Szüksége van kétoldalas megmunkálásra?
- Ha ma átfordítja a lemezeket, hogy kétszer futtassa őket, egy kétoldalas sorjázógép vagy egy automatikus alkatrész-visszavezető szalag (U-Flow) azonnal a felére csökkentheti ezt az időt.
- Milyen alkatrészméretek jellemzők – és mekkora a legkisebb?
- Ellenőrizze, mekkora az a legkisebb alkatrészméret, amelyet a szállítószalag és a vákuumos/mágneses rögzítés megbízhatóan megtart (sok rendszernél ez kb. 50×50 mm-től kezdődik).
- Mennyire kritikus a felületminőség?
- Építészeti vagy látható paneleknél indokolt lehet egy külön felületmegmunkáló fej a hajszálcsiszolt vagy irányfüggetlen textúrához.
- Hogyan kezelik a port az üzemében?
- Alumínium és vegyes fémpor esetén nedves elszívó rendszerre lehet szükség a robbanásveszély csökkentésére és a gép belsejének tisztán tartására.
Ezeknek a kérdéseknek a tisztázása sokkal könnyebbé teszi, hogy a konkrét gépkonfigurációt – a fejek számát és típusát, a munkaszélességet, a nedves vagy száraz kivitelt, a szállítószalag-rendszert – a tényleges lézervágott munkáihoz igazítsa.
GYIK
1. Miért kell sorjázni a lézervágott alkatrészeket, ha a vágás tisztának tűnik?
Még ha a lézervágás tisztának is tűnik, általában mikroszkopikus sorját, éles sarkokat és szénacélnál gyakran oxidréteget hagy. Ezek a hibák megvághatják a kezelőket, zavarhatják a szerelést, és bevonathibákat okozhatnak. A sorjázás és az éllekerekítés megszünteti ezeket, és stabil kiindulást ad a további műveletekhez.
2. Milyen élrádiuszra törekedjek porszórás előtt?
Ez az előírástól függ, de sok bevonatszállító legalább kis rádiuszt (pl. R0,3–R0,5) javasol a szabadon álló éleken, a szigorúbb korróziós vagy kültéri alkalmazások pedig nagyobb, akár kb. 2 mm-es rádiuszt igényelnek. Az egyenletes rádiusz segít, hogy a bevonat körbefogja az élet, ahelyett hogy elvékonyodna és leválna.
3. Mi a különbség a sorjázás és az éllekerekítés között?
- A sorjázás eltávolítja a sorját és a salakot, helyreállítva a sík, pontos élet.
- Az éllekerekítés ennél tovább megy: lekerekíti a sarkot, és meghatározott rádiuszt hoz létre a kerület és a kivágások mentén.
A gyakorlatban ez ugyanannak a felületmegmunkálási folyamatnak két lépcsője, amelyet gyakran egyetlen menetben végeznek szalagos fejekkel, majd forgókefékkel.
4. Nedves vagy száraz sorjázórendszer a jobb lézervágott alkatrészekhez?
Mindkettő jól működhet. A száraz rendszerek elterjedtek és egyszerűbben integrálhatók. A nedves rendszerek vízzel kötik meg a port, ami különösen alumínium vagy vegyes fémpor esetén hasznos, ahol a robbanásveszélyt kezelni kell. A választásnál vegye figyelembe az anyagmixet, a szabályozási követelményeket és az üzem porkezelési stratégiáját.
5. Megéri az automatikus sorjázógép a kisebb lézeres bérvágó üzemeknek?
Sok üzemnek igen. Még a mérsékelt mennyiségű lézervágott alkatrész is indokolhatja az automatizálást, ha figyelembe vesszük:
- a kevesebb kézi csiszolást és munkaidőt
- a kevesebb sérülést és balesetet
- az egyenletesebb élminőséget és bevonati teljesítményt
- azt, hogy könnyebb megfelelni az OEM-előírásoknak és nagyobb értékű munkákat elnyerni
Egy kisebb munkaszélességű gép vagy egy moduláris konfiguráció jó belépő lehet, amely mégis jó megtérülést biztosít.
Ha lézervágott alkatrészeit sarokcsiszolóval és kéziszerszámokkal munkálja meg, minőséget, biztonságot és árrést veszít.
Ha szeretné megismerni, hogyan nézne ki egy automatikus sorjázó és éllekerekítő megoldás az Ön üzemében – gépkonfiguráció, élrádiusz-célértékek, vagy hogyan kapcsolódik a bevonatoláshoz és a hegesztéshez –, ossza meg velünk néhány részletét jelenlegi folyamatának és alkatrészmixjének.
Együtt átnézzük a lehetőségeket, és kidolgozunk egy gyakorlati utat a vágás utáni nyers alkatrésztől az egyenletesen megmunkált, előírásnak megfelelő darabig.