Automatische ontbraammachines voor lasergesneden onderdelen: waarom kantafronding belangrijker is dan u denkt
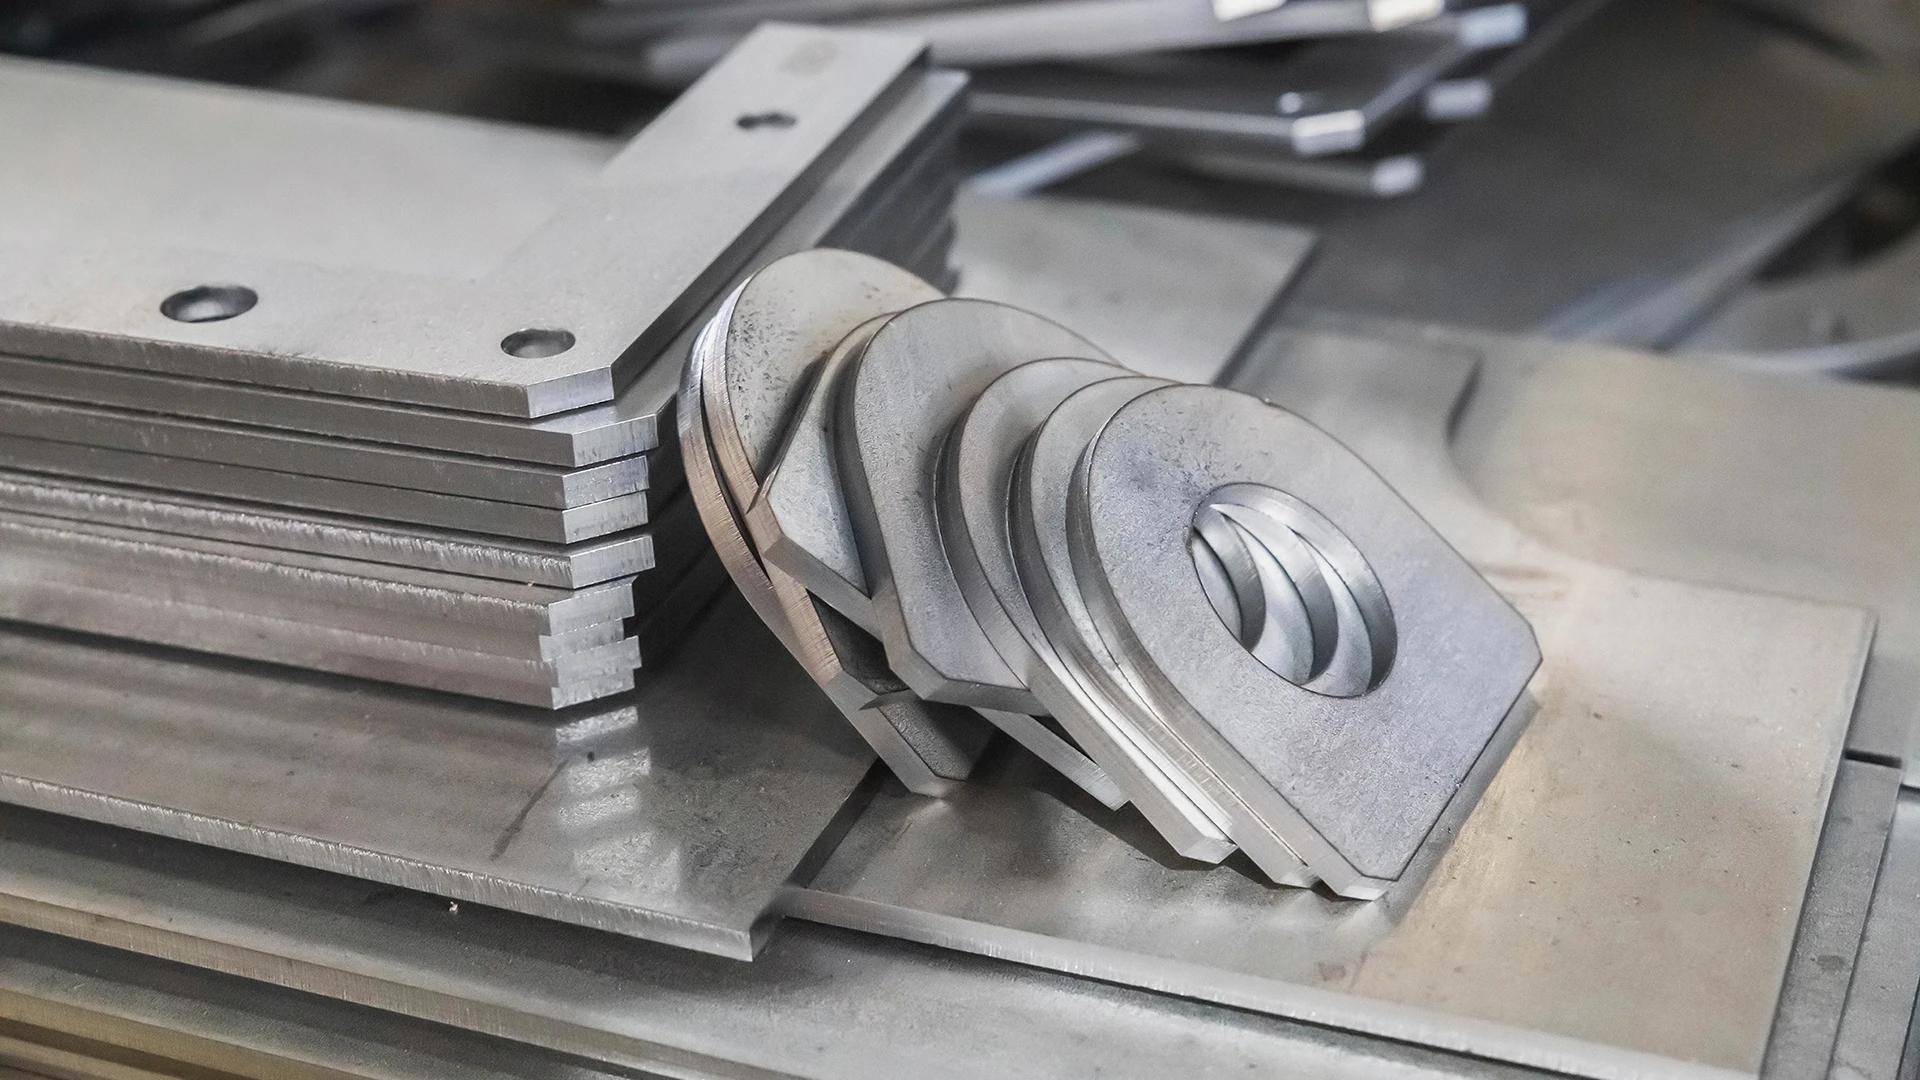
Lasersnijden is nauwkeurig, snel en zeer flexibel, maar het maakt het werk niet af. Elk lasergesneden onderdeel verlaat de machine nog steeds met scherpe randen, microbramen en vaak een oxidelaag. Als deze randen niet worden behandeld, kunnen ze letsel, slechte montage, coatingdefecten en kostbaar nawerk veroorzaken. Daar komen automatische ontbraammachines voor lasergesneden onderdelen in beeld. Door ontbramen, kantafronding, oxideverwijdering en oppervlakteafwerking in één gecontroleerd proces te combineren, maken deze systemen van onderdelen zoals ze van de laser komen veilige, montageklare componenten die voldoen aan moderne kwaliteitseisen — vaak in één doorgang. Of u nu een laserloonbedrijf of een eigen productielijn runt: inzicht in ontbramen en kantafronding is essentieel voor alle vervolgstappen, van buigen en lassen tot poedercoaten en eindmontage.
Belangrijkste afhaalrestaurants
Waarom lasergesneden onderdelen nog steeds ontbraamd en afgerond moeten worden
Lasersnijden is veel schoner dan mechanisch snijden of plasmasnijden, maar het brengt nog steeds drie bekende problemen met zich mee:
- Microbramen en scherpe randen
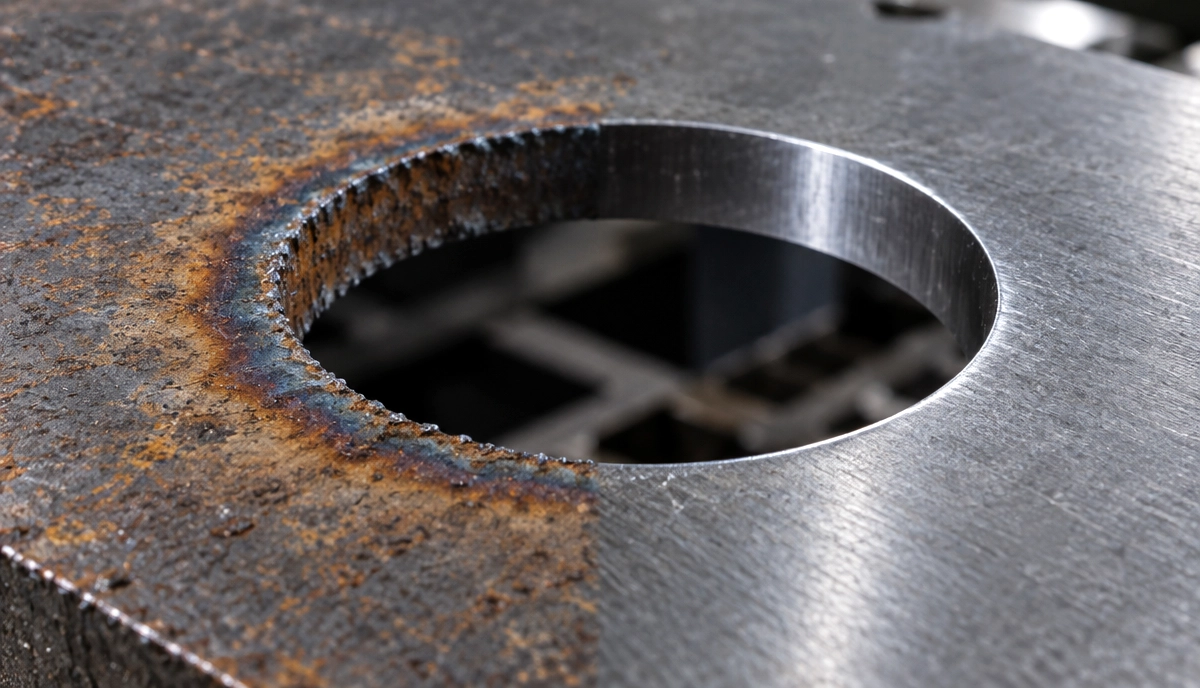
Thermisch snijden laat microscopisch kleine bramen en messcherpe hoeken achter langs buitencontouren en interne uitsparingen. Deze randen kunnen operators verwonden, tijdens de montage blijven haken en aansluitende onderdelen beschadigen. - Oxidelaag en aanloopkleuren
Vooral bij koolstofstaal en sommige rvs-toepassingen kan lasersnijden een oxidefilm en een door warmte beïnvloede zone rond de snijkant vormen. Deze laag belemmert het lassen en de hechting van lak of poedercoating, tenzij deze wordt verwijderd. - Inconsistente kantgeometrie
Zonder gecontroleerde kantafronding worden sommige onderdelen geleverd met vlijmscherpe randen en andere met licht geborstelde hoeken — helemaal afhankelijk van wie de haakse slijper die dag heeft gebruikt. Die inconsistentie is een probleem voor OEM's met gedefinieerde specificaties voor de kantradius en de prestaties van de coating.
Kantafronding — ook wel kantbreuk of kantradius genoemd — is het gecontroleerd verwijderen van die scherpe hoeken om een herhaalbare radius rondom het onderdeel, binnen en buiten, te maken. Grote machinebouwers laten zien dat gecontroleerd ontbramen en kantafronding zelfs bij complexe geometrieën een radius van ongeveer 2 mm (R2) in één doorgang kunnen bereiken.
Voor onderdelen die worden gelakt of gepoedercoat, is dit niet optioneel. Scherpe randen zorgen ervoor dat de coating in de hoek dunner wordt als gevolg van oppervlaktespanning, waardoor die punten als eerste gaan roesten, afbladderen of afbrokkelen. Afgeronde randen houden meer lak vast en verbeteren de corrosiebestendigheid aanzienlijk.
Wat een automatische ontbraammachine doet voor lasergesneden onderdelen
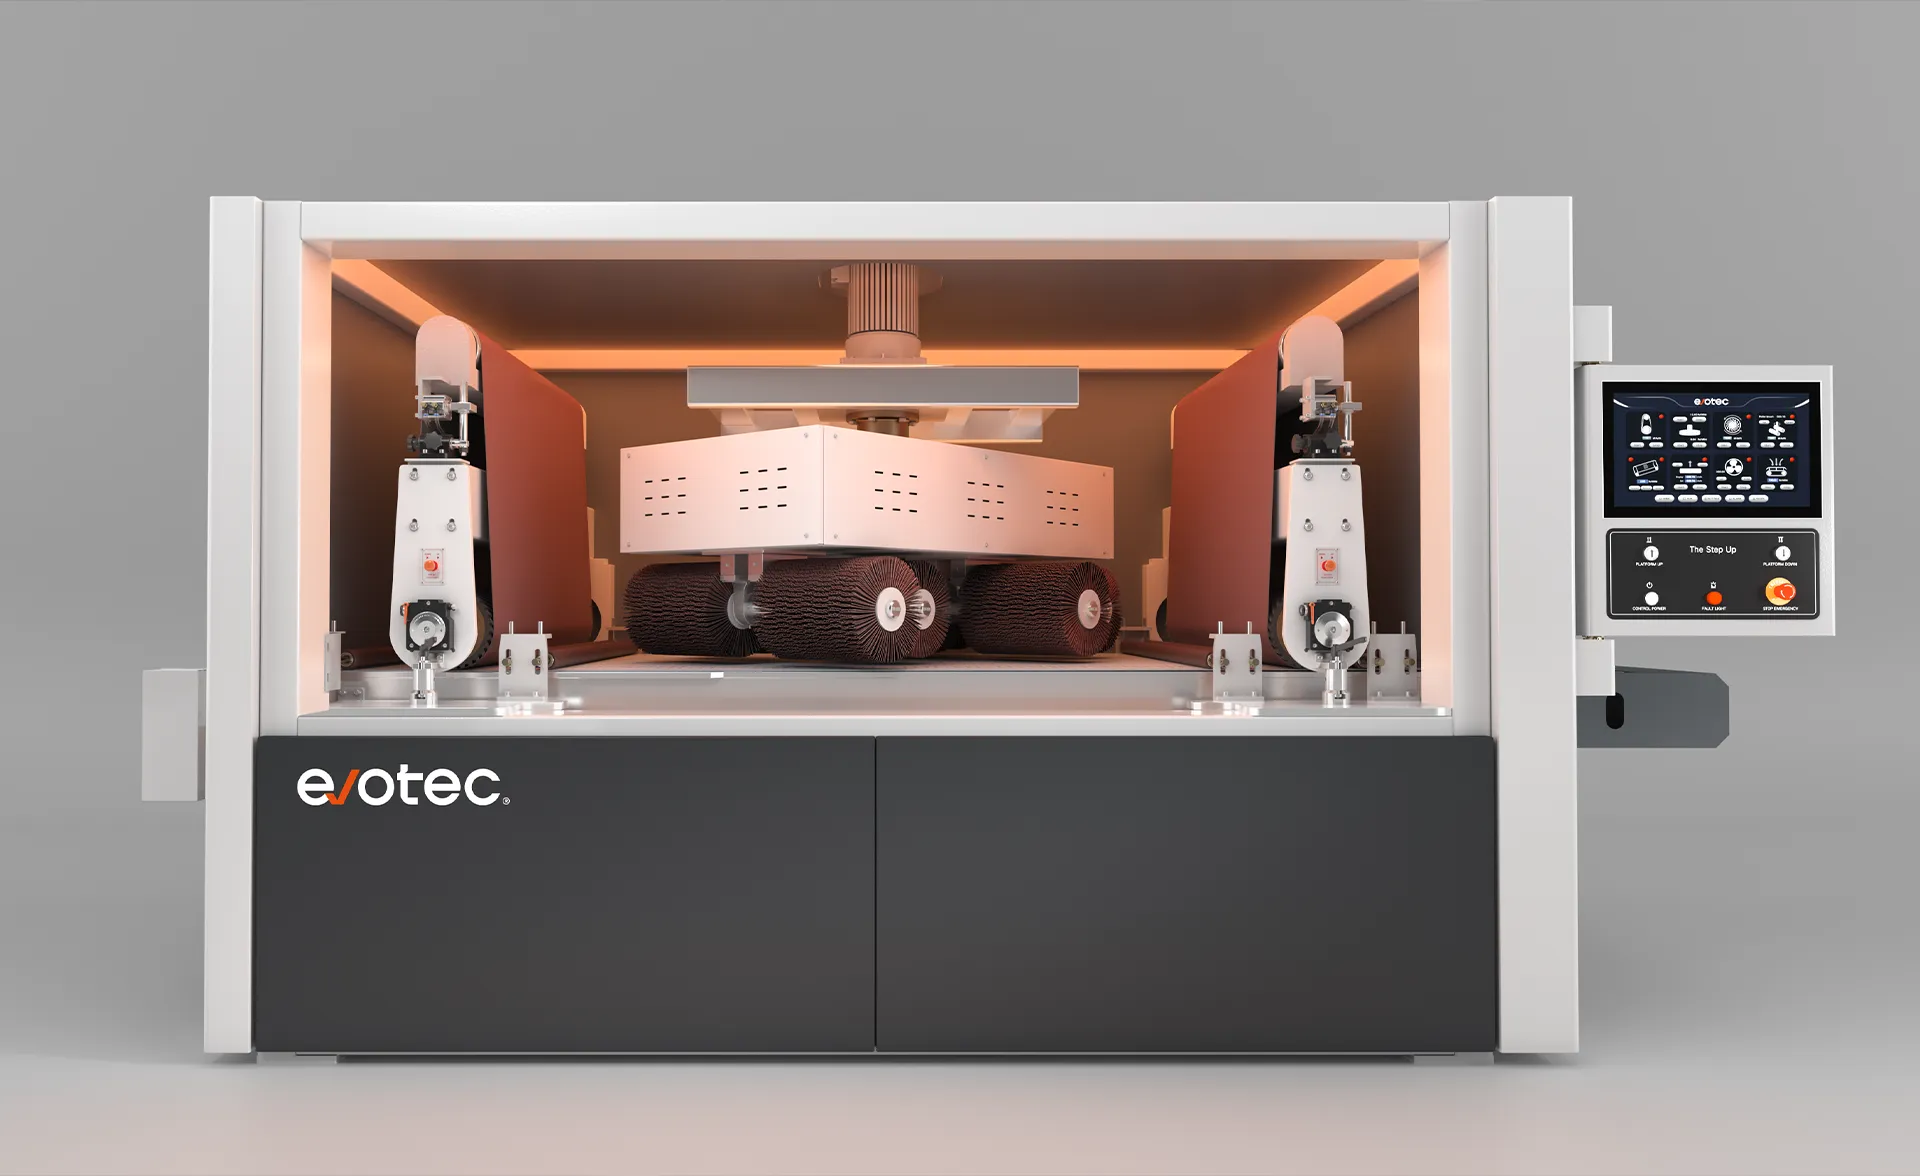
Een moderne automatische ontbraammachine voor lasergesneden onderdelen combineert verschillende afwerkingsstappen in één gecontroleerde workflow:
- Bramen verwijderen (ontbramen)
Brede schuurbanden verwijderen vuil en bramen van het lasersnijden, waardoor een vlakke, schone rand overblijft. Dit is de eerste stap naar maatvaste onderdelen die vlak op buiggereedschap, lasmallen of montagemallen liggen. - Kantafronding (kantradius)
Roterende borstels, schijfborstels of multidirectionele borstelkoppen werken vervolgens rondom het onderdeel (buitencontouren en interne uitsparingen) om een gedefinieerde radius te maken. Veel systemen bereiken in één doorgang een uniforme kantradius tot ongeveer 2 mm, of zelfs meer, afhankelijk van het borstelmedium en de procesinstellingen. - Verwijdering van laseroxide
Voor koolstofstaal verwijderen speciale combinaties van schuurband en borstel de donkere oxidelaag die het lasersnijden achterlaat, zodat schone, blanke randen ontstaan die betrouwbaar te lassen en te coaten zijn. - Oppervlakteafwerking
Extra koppen kunnen een ongerichte of lijngeslepen afwerking aanbrengen, waardoor onderdelen er consistent uitzien en de nabewerking en coating verbeteren. - Enkel- of dubbelzijdige bewerking
Afhankelijk van het machineconcept kunnen onderdelen aan één zijde of aan beide zijden tegelijk worden ontbraamd en afgerond, waardoor het keren en opnieuw invoeren vervalt en de afwerkingstijd met maximaal 50-60% wordt verkort.
Het resultaat is een volledig bewerkt lasergesneden onderdeel: braamvrij, met een consistente kantradius, strakke randen en een gedefinieerde oppervlakteafwerking — klaar voor buigen, lassen, lakken of assembleren.
Belangrijkste voordelen van geautomatiseerd ontbramen en kantafronding
1. Veiligere, meer ergonomische bediening
Scherpe lasergesneden randen zijn een belangrijke oorzaak van handletsel en de noodzaak van zware persoonlijke beschermingsmiddelen. Afgeronde randen verminderen het risico op snijwonden aanzienlijk en maken grote panelen gemakkelijker te hanteren en te plaatsen.
2. Betere hechting van de coating en corrosiebestendigheid
Afgeronde randen zorgen ervoor dat poeder- en natlakcoatings een meer uniforme laagdikte opbouwen, in plaats van dunner te worden en weg te trekken bij scherpe hoeken. Het resultaat:
- Minder lakreparaties en nabewerking
- Betere prestaties in zoutsproeitests en langere levensduur in de praktijk
- Langere garantietermijn in corrosieve omgevingen
3. Hogere maat- en montagekwaliteit
Het verwijderen van bramen en oxide verbetert:
- Passing in assemblages met nauwe toleranties
- Passing in buig- en vormgereedschap
- Laskwaliteit aan de rand van het onderdeel
Met consistente ontbraamparameters krijgt u herhaalbare randen volgens specificatie in plaats van „afhankelijk van wie er op de slijpmachine zat”.
4. Doorvoer en arbeidsbesparing
Vergeleken met handmatig ontbramen en met de hand slijpen:
- Onderdelen kunnen in één geautomatiseerde doorgang worden afgewerkt
- Operators verwerken meer onderdelen per dienst met minder vermoeidheid
- De training richt zich op procesbeheersing, niet op het handmatig slijpen van elk type onderdeel
Veel metaalbedrijven melden dat de nabewerkingstijd aanzienlijk is verkort zodra ze overstappen van haakse slijpers naar automatische ontbraammachines voor hun lasergesneden onderdelen.
5. Consistentie voor OEM- en Tier-1-eisen
Als uw klanten een kantradius, Ra-waarden of coatingprestaties specificeren, hebt u een proces nodig dat u kunt aantonen en herhalen — over batches, ploegendiensten en vestigingen heen. Geautomatiseerd ontbramen en kantafronding zorgen voor die consistentie en maken het eenvoudiger om uw afwerkingsproces te documenteren in audits of PPAP-documentatie.
Sleuteltechnologieën in automatische ontbraammachines voor lasergesneden onderdelen
Wie de belangrijkste machinebouwers bekijkt, ziet een vaste set technologieën die zijn ontworpen rond kwaliteit en controle:
- Brede schuurbanden voor primair ontbramen, oxideverwijdering en oppervlakteafwerking
- Roterende borstelmodules om zowel buiten- als binnenranden gelijkmatig af te ronden, vaak in een kruisvormig patroon
- Vacuüm- of magnetische transportbanden om kleine onderdelen stevig vast te houden en een constante contactdruk te behouden
- Dubbelzijdige bewerkingsconcepten om beide zijden in één keer te ontbramen en af te ronden
- Natte of droge stofafzuiging, waarbij natte afzuiging vaak de voorkeur heeft voor aluminium of explosieve stofmengsels
- Automatisch oproepen van programma's en hoogte-instelling zodat operators snel kunnen schakelen tussen materiaalsoorten, diktes en gewenste kantradii
Samen leveren deze elementen gecontroleerde, herhaalbare afwerkingsrecepten: selecteer uw materiaal, dikte en gewenste radius, roep het opgeslagen programma op en verwerk uw lasergesneden onderdelen met vertrouwen.
Hoe kiest u een automatische ontbraammachine voor lasergesneden plaatwerk?
Wanneer u oplossingen voor het ontbramen en de kantafronding van laseronderdelen beoordeelt, gebruik dan deze vragen als korte checklist:
- Welke materialen en diktes verwerkt u het vaakst?
- Dun rvs en aluminium vragen mogelijk om zachter borstelwerk of nat slijpen om hitte te voorkomen.
- Voor gemengde materialen en diktebereiken zijn mogelijk flexibelere schuurkoppen en een programmeerbare drukregeling nodig.
- Welke kantradius hebben uw klanten of coatings nodig?
- Algemene veiligheid en hantering: kleinere radii (bijv. R0,2–R0,5).
- Veeleisende specificaties voor poedercoating of corrosie: grotere R (tot ~2 mm) op specifieke randen of rondom.
- Hebt u een dubbelzijdige bewerking nodig?
- Als u vandaag platen keert om ze twee keer te bewerken, kan een dubbelzijdige ontbraammachine of een geautomatiseerde retourtransportband (U-Flow) die tijd meteen halveren.
- Welke onderdeelafmetingen zijn gebruikelijk — en wat is de kleinste?
- Controleer de minimale onderdeelgrootte die uw transportband en vacuüm-/magneetsysteem betrouwbaar kunnen vasthouden (bij veel systemen begint dit rond 50 × 50 mm).
- Hoe belangrijk is de oppervlakteafwerking?
- Architectonische of zichtbare panelen kunnen een aparte afwerkingskop rechtvaardigen voor een lijngeslepen of ongerichte structuur.
- Hoe is het stofbeheer in uw fabriek geregeld?
- Voor aluminium en gemengd metaalstof is mogelijk natte afzuiging nodig om het explosiegevaar te verminderen en de binnenkant van de machine schoon te houden.
Door deze punten te verduidelijken, is het veel eenvoudiger om een specifieke machineconfiguratie (aantal en type koppen, werkbreedte, nat/droog, transportsysteem) af te stemmen op uw daadwerkelijke laserwerk.
Veelgestelde vragen
1. Waarom moeten lasergesneden onderdelen worden ontbraamd als de snede er schoon uitziet?
Ook als een lasersnede er schoon uitziet, blijven er meestal microscopische bramen, scherpe hoeken en bij koolstofstaal vaak een oxidelaag achter. Deze defecten kunnen operators verwonden, de montage belemmeren en coatingfouten veroorzaken. Ontbramen en kantafronding lossen deze problemen op en maken het onderdeel klaar voor de vervolgprocessen.
2. Welke kantradius is nodig vóór het poedercoaten?
Dat hangt af van uw specificaties, maar veel coatingleveranciers adviseren om blootgestelde randen ten minste licht af te ronden (bijvoorbeeld R0,3–R0,5); voor veeleisende corrosie- of buitentoepassingen zijn grotere radii tot ongeveer 2 mm nodig. Een constante radius helpt de coating de rand te omsluiten in plaats van uit te dunnen en los te laten.
3. Wat is het verschil tussen ontbramen en kantafronding?
- Ontbramen verwijdert bramen en slak om een vlakke, zuivere rand te herstellen.
- Kantafronding gaat verder: de hoek wordt afgerond tot een gedefinieerde radius rond de omtrek en de uitsparingen.
In de praktijk zijn het twee fasen van hetzelfde afwerkingsproces, vaak in één doorgang uitgevoerd met schuurbandkoppen gevolgd door roterende borstels.
4. Is een nat of droog ontbraamsysteem beter voor lasergesneden onderdelen?
Beide kunnen goed werken. Droge systemen zijn gebruikelijk en eenvoudiger te integreren. Natte systemen gebruiken water om stof op te vangen, wat vooral nuttig is voor aluminium- of gemengd metaalstof waarbij het explosiegevaar beheerst moet worden. Uw keuze hangt af van uw materiaalmix, wettelijke eisen en de stofaanpak in uw bedrijf.
5. Zijn automatische ontbraammachines de moeite waard voor kleinere laserbedrijven?
Voor veel bedrijven wel. Ook kleinere volumes lasergesneden onderdelen kunnen automatisering rechtvaardigen als u rekening houdt met:
- Minder handmatig slijpwerk en arbeidstijd
- Minder letsel en veiligheidsincidenten
- Constantere kantkwaliteit en coatingprestaties
- Meer mogelijkheden om aan OEM-specificaties te voldoen en door te groeien naar werk met een hogere waarde
Een machine met een kleinere werkbreedte of een modulaire configuratie kan een goed startpunt zijn dat toch een sterk rendement oplevert.
Werkt u uw lasergesneden onderdelen nog af met haakse slijpers en handgereedschap? Dan laat u kwaliteit, veiligheid en marge liggen.
Wilt u weten hoe een oplossing voor automatisch ontbramen en kantafronding van lasergesneden onderdelen er in uw bedrijf uit kan zien — machineconfiguratie, doelradius of de aansluiting op coaten en lassen? Deel enkele details over uw huidige proces en onderdelenmix.
Samen bekijken we de opties en stippelen we een praktische route uit van onderdelen zoals ze van de laser komen naar consistent afgewerkte onderdelen die aan de specificaties voldoen.