
Kantafrondmachines voor plaatbewerking
Scherpe randen zijn een probleem dat pas verderop in het proces aan het licht komt. Ze zorgen ervoor dat coatings bij hoeken loslaten, veroorzaken snijwonden op de werkvloer en leiden tot het niet behalen van corrosienormen die een minimale afrondingsradius op de tekening vereisen.
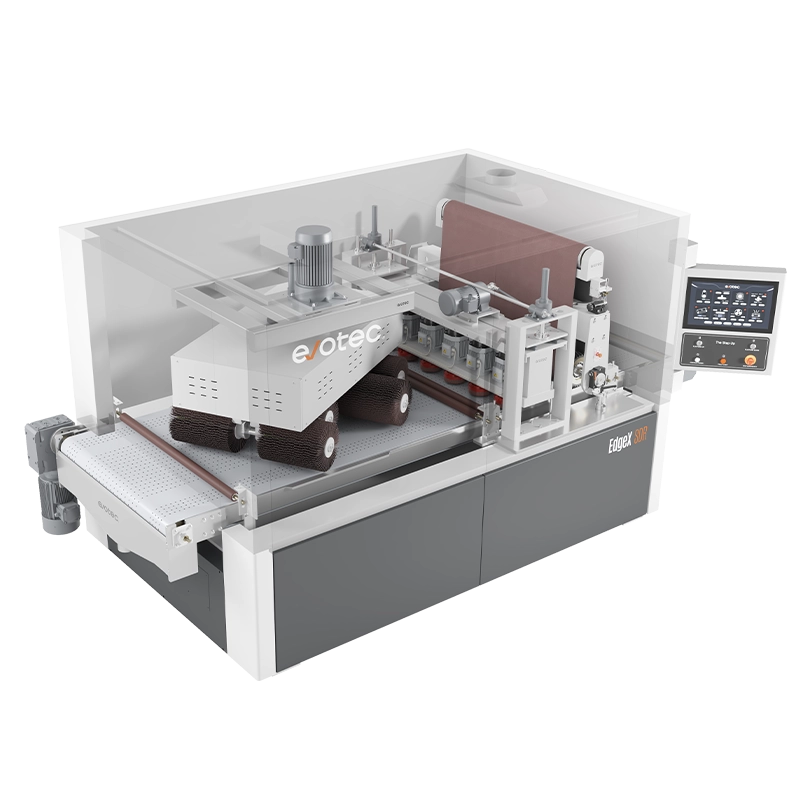
Evotec bouwt kantafrondmachines voor metaalbewerkers die roestvast staal, koolstofstaal, aluminium en messing verwerken. Deze machines verwijderen de scherpe geometrie die achterblijft na lasersnijden, ponsen, plasmasnijden en autogeen snijden, en vervangen deze door een gecontroleerde, consistente radius langs elke buitenrand, elk gat en elke sleuf. Hoewel de meeste ontbraammachines van Evotec standaard kantafrondingstaken uitvoeren, is de EdgeX het enige model dat is gevalideerd voor R2,5+ — de standaard die vereist is voor poedercoaten, verzinken en naleving van OEM-coatingaudits.
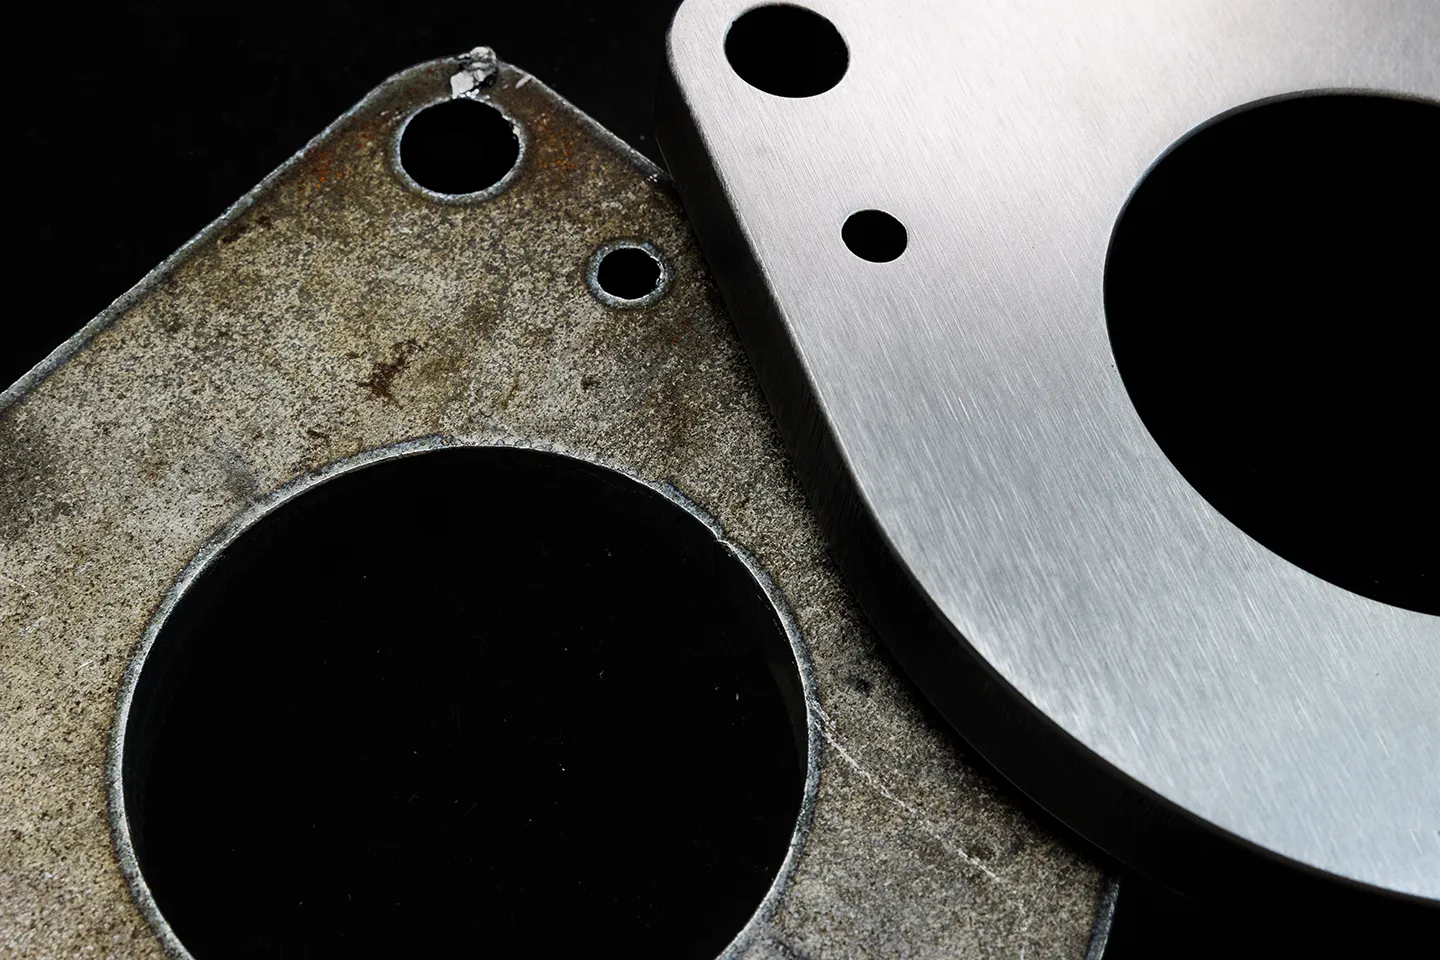
Kantafronding versus ontbramen — niet hetzelfde proces
Beide bewerkingen kunnen na elkaar op dezelfde machine worden uitgevoerd. Ze pakken echter verschillende problemen aan, vereisen andere parameters en leveren verschillende resultaten op. Metaalbewerkers die kantafronding nodig hebben omdat een coating-specificatie of OEM-tekening dit voorschrijft, hebben beide nodig: eerst ontbramen en daarna afronden tot de gespecificeerde radius.
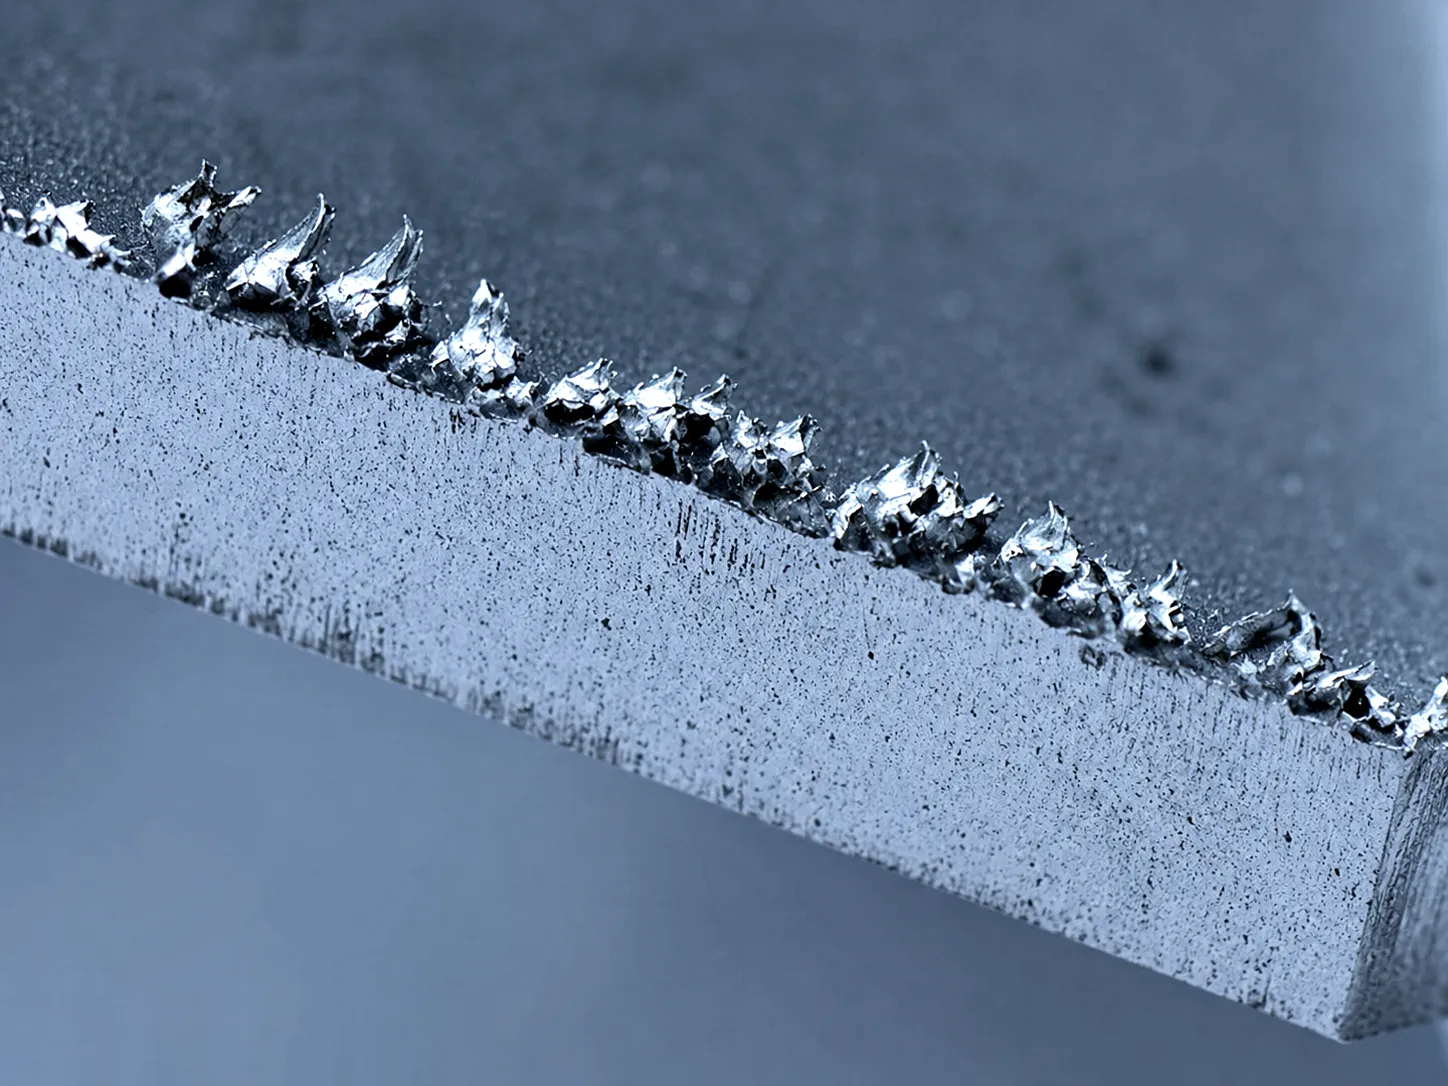
Ontbramen
Ontbramen verwijdert de opstaande metaalresten die achterblijven na het snijden — bramen langs de snijzijde en slak aan de onderkant van plasmagesneden platen. Het resultaat is een vlakke, schone rand.
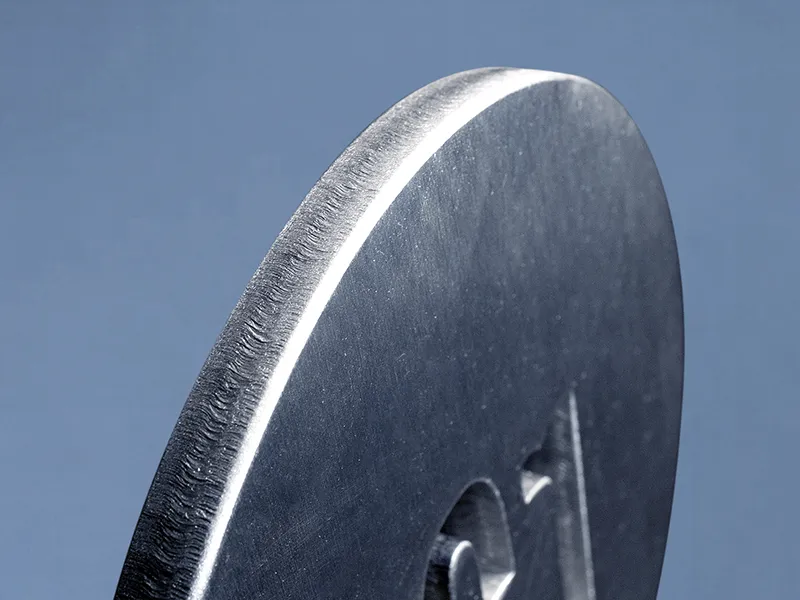
Kantafronding
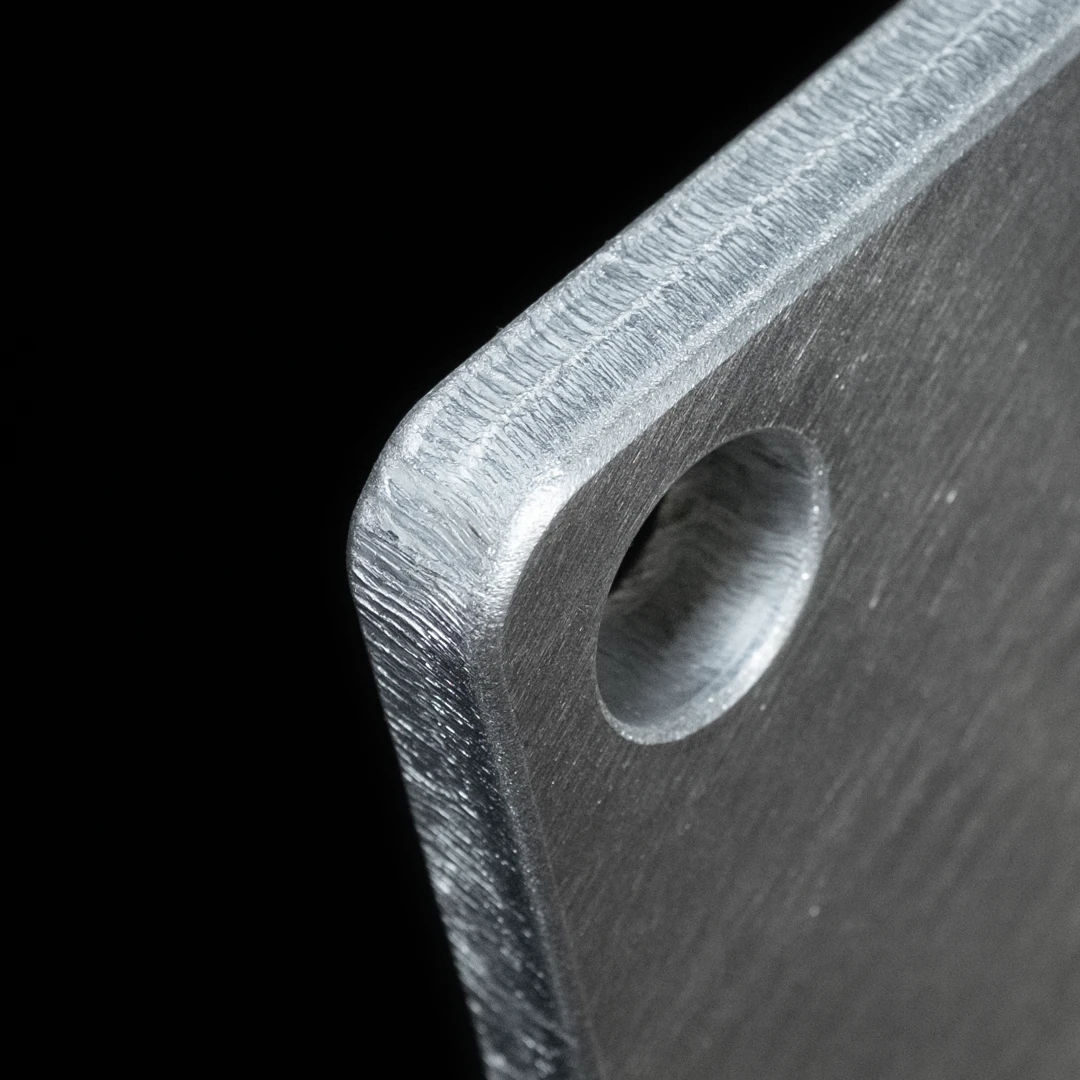
Bij kantafronding wordt de scherpe hoek van het materiaal geslepen tot een gecontroleerde boog met een gedefinieerde radius. Een ontbraamde rand is veilig om aan te raken. Een kantafronding heeft een radius — R0,3, R0,5, R1,0, R2,5+ — die meetbaar, reproduceerbaar en gespecificeerd is.
Waarom de radius belangrijk is voor de coating
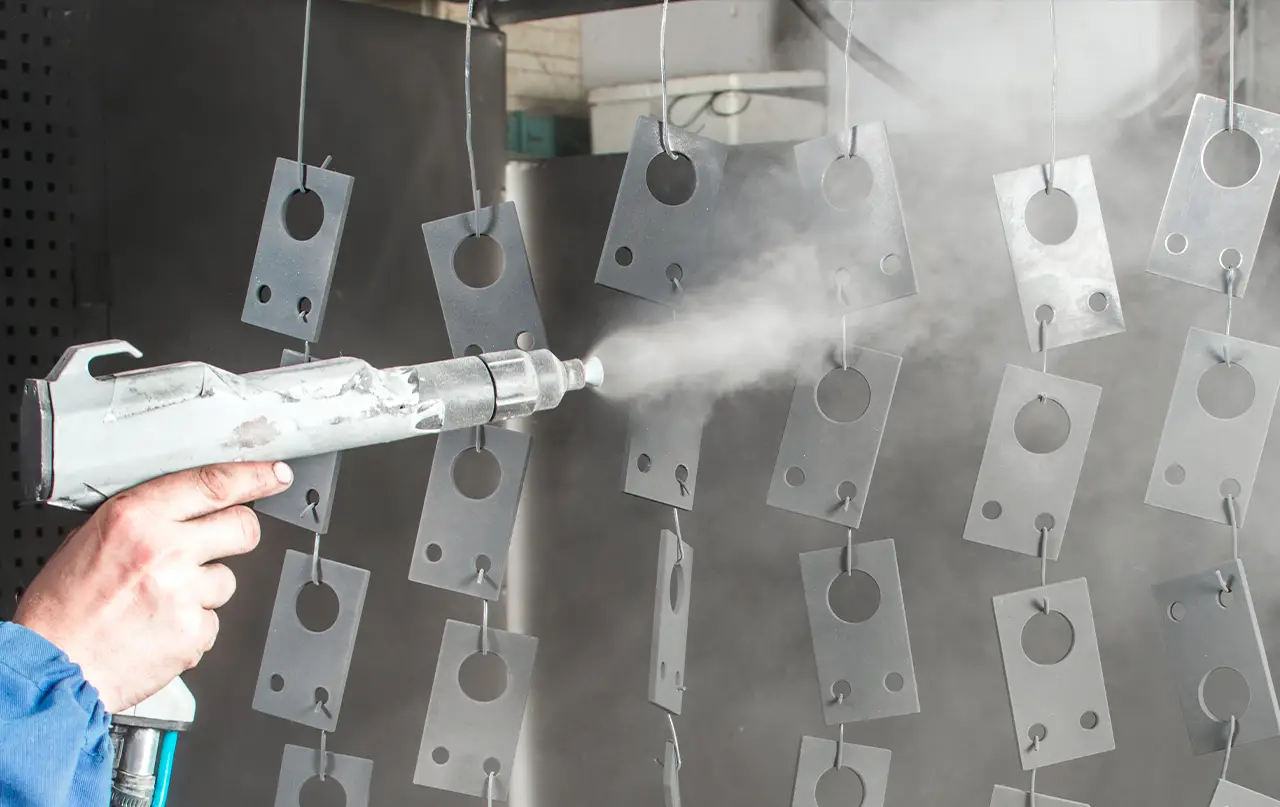
Vloeibare coatings en poedercoatings gedragen zich voorspelbaar op vlakke oppervlakken. Bij een scherpe hoek trekt de oppervlaktespanning de coating terug: de filmlaag wordt dunner op het puntje en de hechting laat als eerste los bij de rand. Dit is waar roestvorming begint en waar coatinginspecties vaak tekortschieten.
Een afgeronde rand geeft de coating een oppervlak waar deze zich aan kan hechten. Hoe groter de radius, hoe meer coating zich op de hoek ophoopt en hoe beter de bescherming tegen corrosie. DIN EN 1090, een gangbare norm voor de fabricage van constructiestaal, vereist een minimale kantradius van 2 mm voor corrosiegevoelige onderdelen. Voor landbouwmachines, buitenapparatuur en verzinkte onderdelen wordt doorgaans R2,0–R2,5+ voorgeschreven.
Standaard kantafronding versus R2,5+
Niet elke toepassing vereist een grote radius. Het onderscheid is belangrijk voor de keuze van de machine. Als uw onderdelen op de tekening een specifieke radius vereisen, dan is de EdgeX het antwoord. Als uw onderdelen veilige, consistente randen nodig hebben voor algemene hantering en voorbereiding op coating, dan levert elke Evotec-machine met roterende borstels dit als onderdeel van een standaard ontbraamproces.

Standaard kantafronding (tot R1,0)
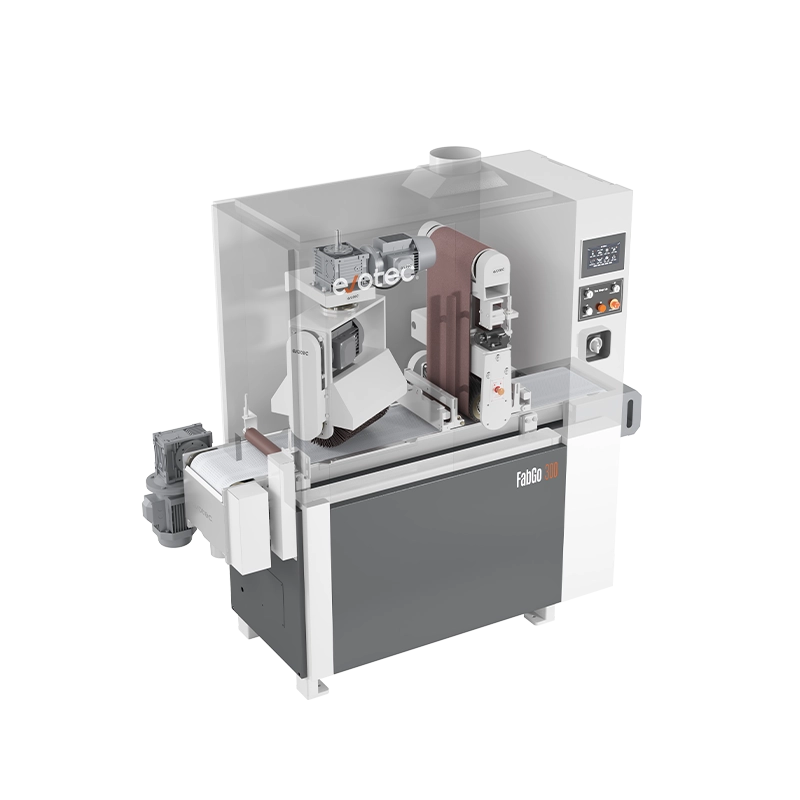
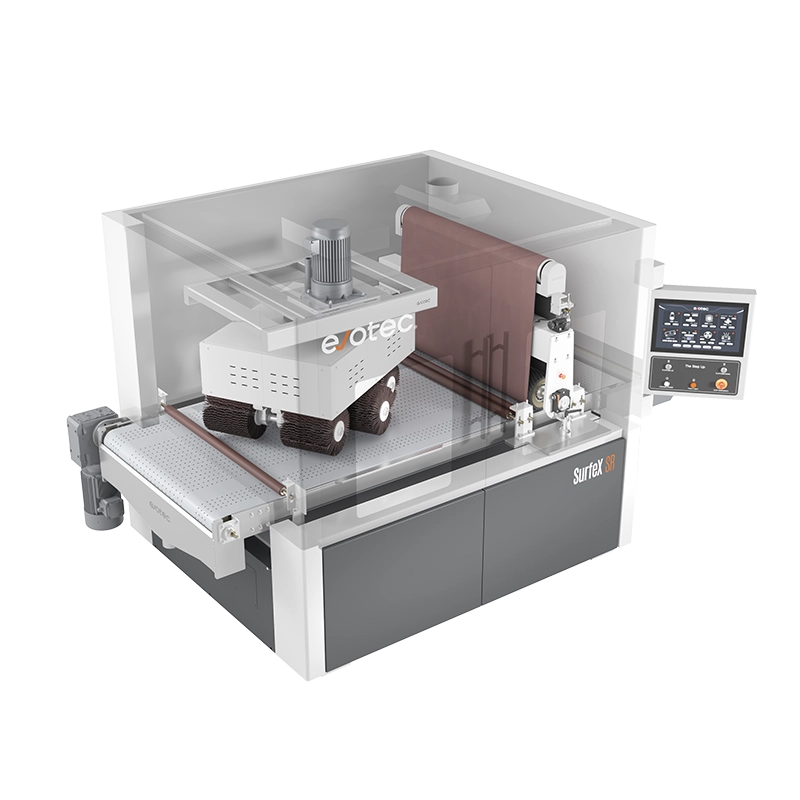
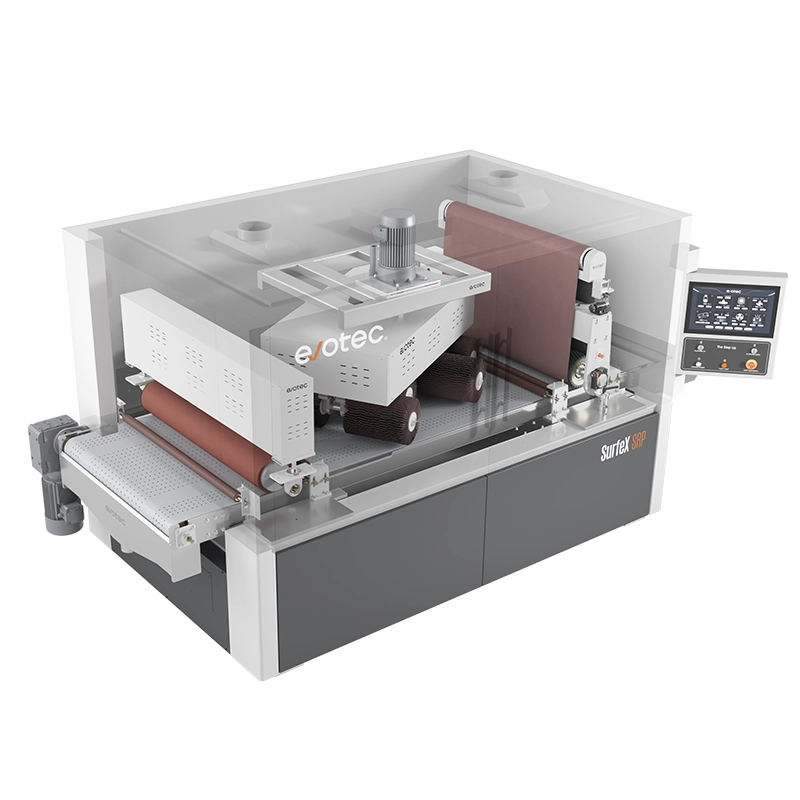
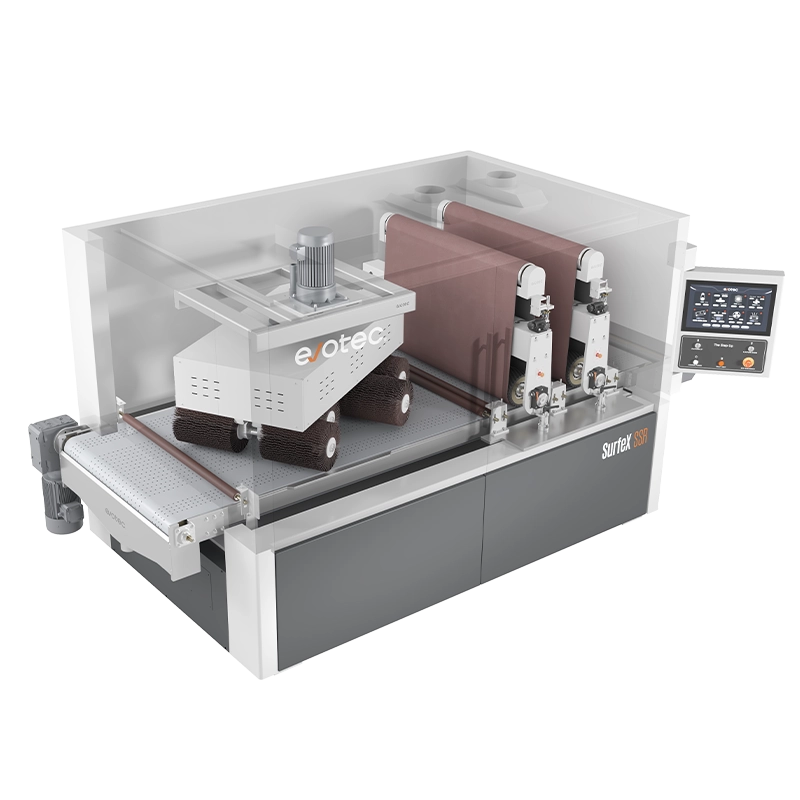
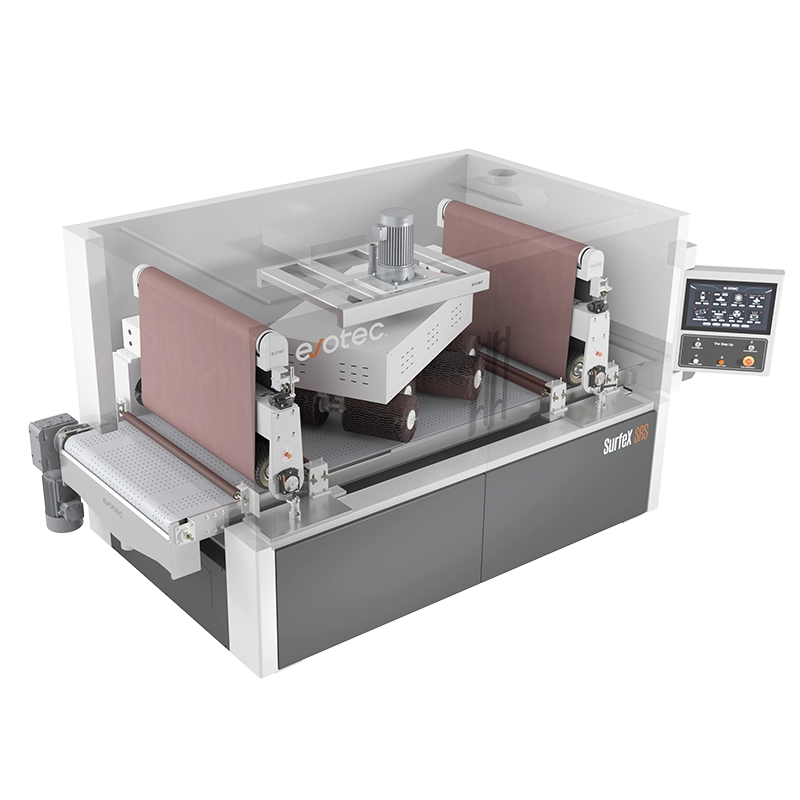
verwijdert de scherpe randen van lasergesneden en gestanste onderdelen, verbetert de veiligheid bij hantering en montage, en bereidt onderdelen voor op algemene coatingtoepassingen. Elke Evotec-machine die is uitgerust met roterende borstels levert dit als onderdeel van een standaard ontbraamproces. De SurfeX SR, SSR, SRS, SRP en FabGo 300 beschikken allemaal over stations met roterende borstels.
Kantafronding in de R2,5+-klasse
creëert een gedefinieerde, verifieerbare grote radius op alle buitenranden en interne contouren. Vereist voor specificaties voor poedercoaten, OEM-auditnormen voor coatings, verzinken en naleving van DIN EN 1090 en vergelijkbare standaarden. Dit is de specifieke kracht van de EdgeX — en het is het enige Evotec-model dat hiervoor is gevalideerd.
EdgeX — speciaal ontworpen voor R2,5+
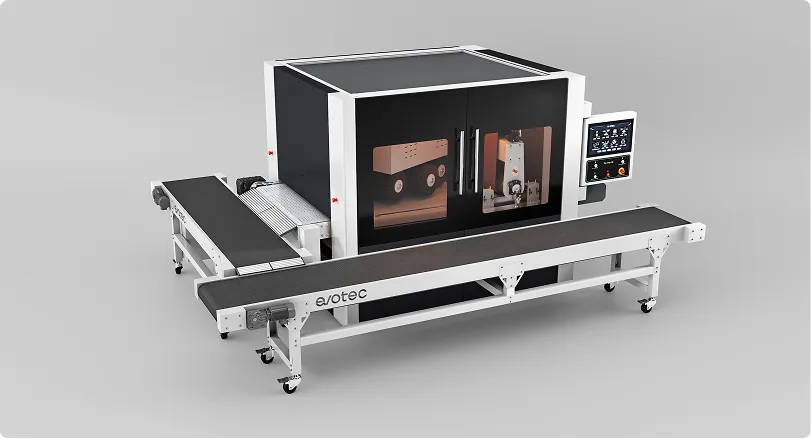
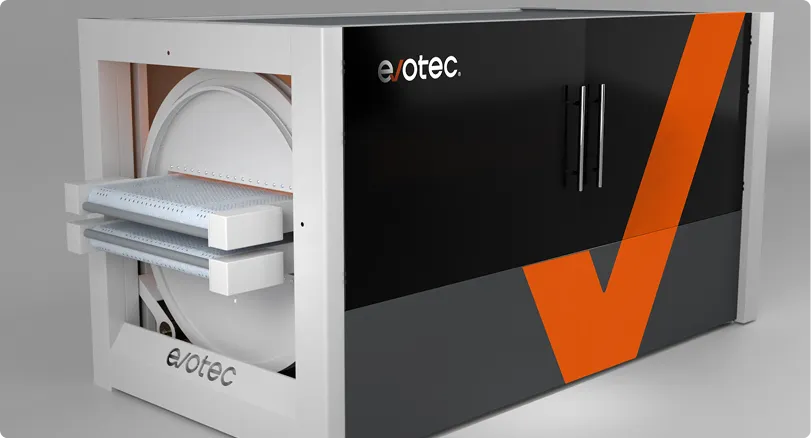
EdgeX is gebouwd voor metaalbewerkers van wie de onderdelen moeten voldoen aan een specifieke afrondingsradius — zoals vastgelegd op de tekening, in de coatingspecificaties of in de auditchecklist van de OEM. De machine verzorgt ontbramen, het afronden van interne contouren en kantafronding tot R2,5+ in één doorgang over de transportband, langs drie gespecialiseerde stations.
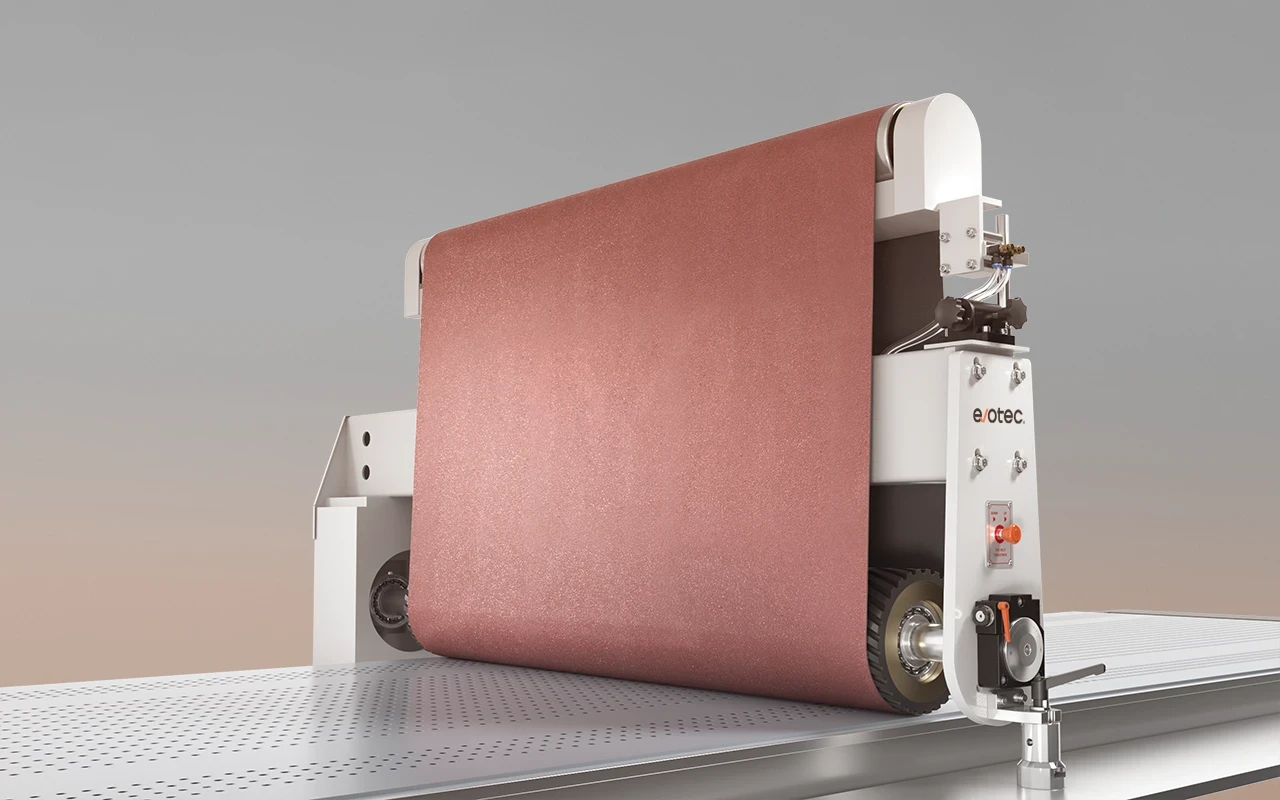
Walsaggregaat
Het walsaggregaat verwijdert bramen, oxide en oppervlaktefouten die zijn achtergebleven na lasersnijden, ponsen en algemene plaatbewerking. Het bereidt het oppervlak van het onderdeel voor voordat de kantafronding begint.

Schijfborstels
Schijfborstels reiken tot in gaten, sleuven, rechthoekige uitsparingen en complexe interne contouren. Interne randen bereiken dezelfde afrondingsnorm als de buitenranden. Dit is wat EdgeX onderscheidt van machines die alleen buitenranden afronden — onderdelen met boutgaten, ventilatiesleuven of montage-uitsparingen krijgen in dezelfde doorgang een volledige interne afronding.
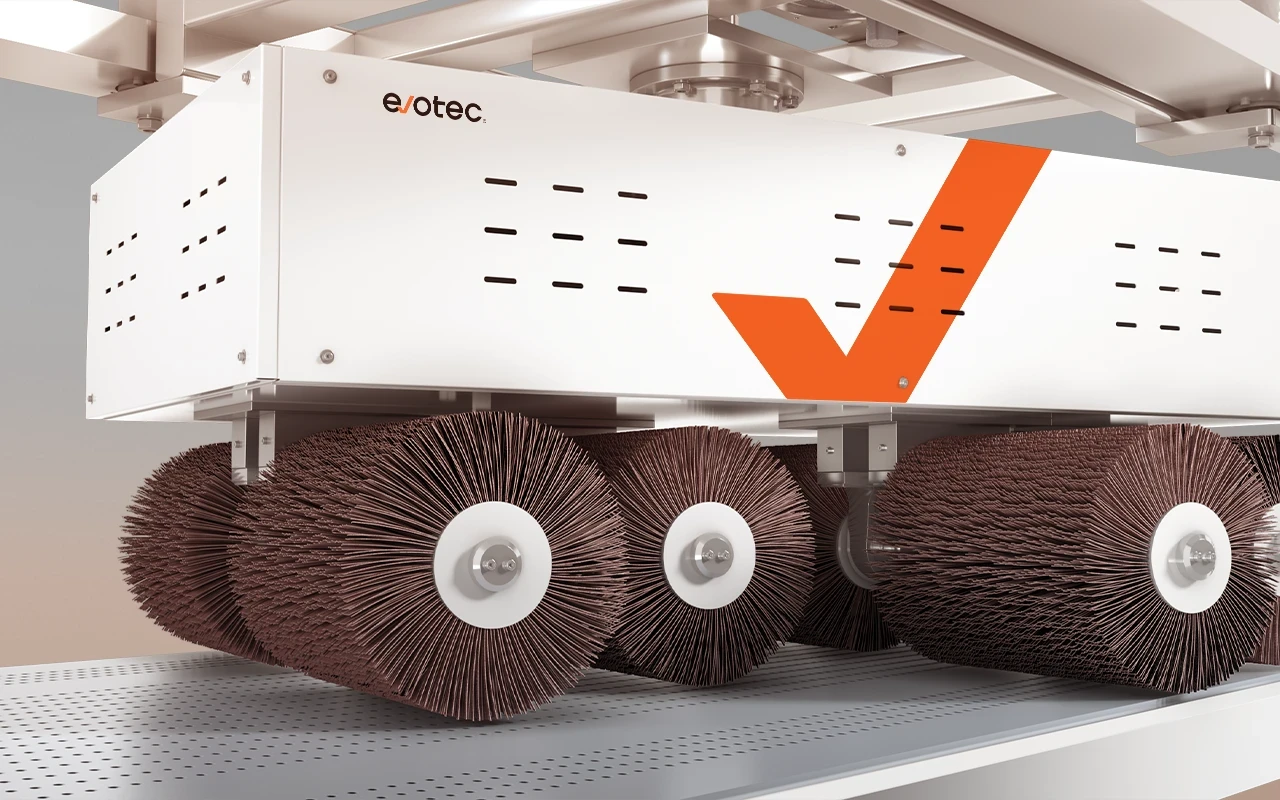
Roterende borstels
Roterende borstels oefenen een constante radiale druk uit op alle buitenranden, wat zorgt voor een gecontroleerde afronding van de hoeken. Het aantal borstels, de bandsnelheid en de contactdruk worden per type onderdeel ingesteld en opgeslagen in EvoTrack, zodat ze bij een productiewissel direct weer kunnen worden opgeroepen.
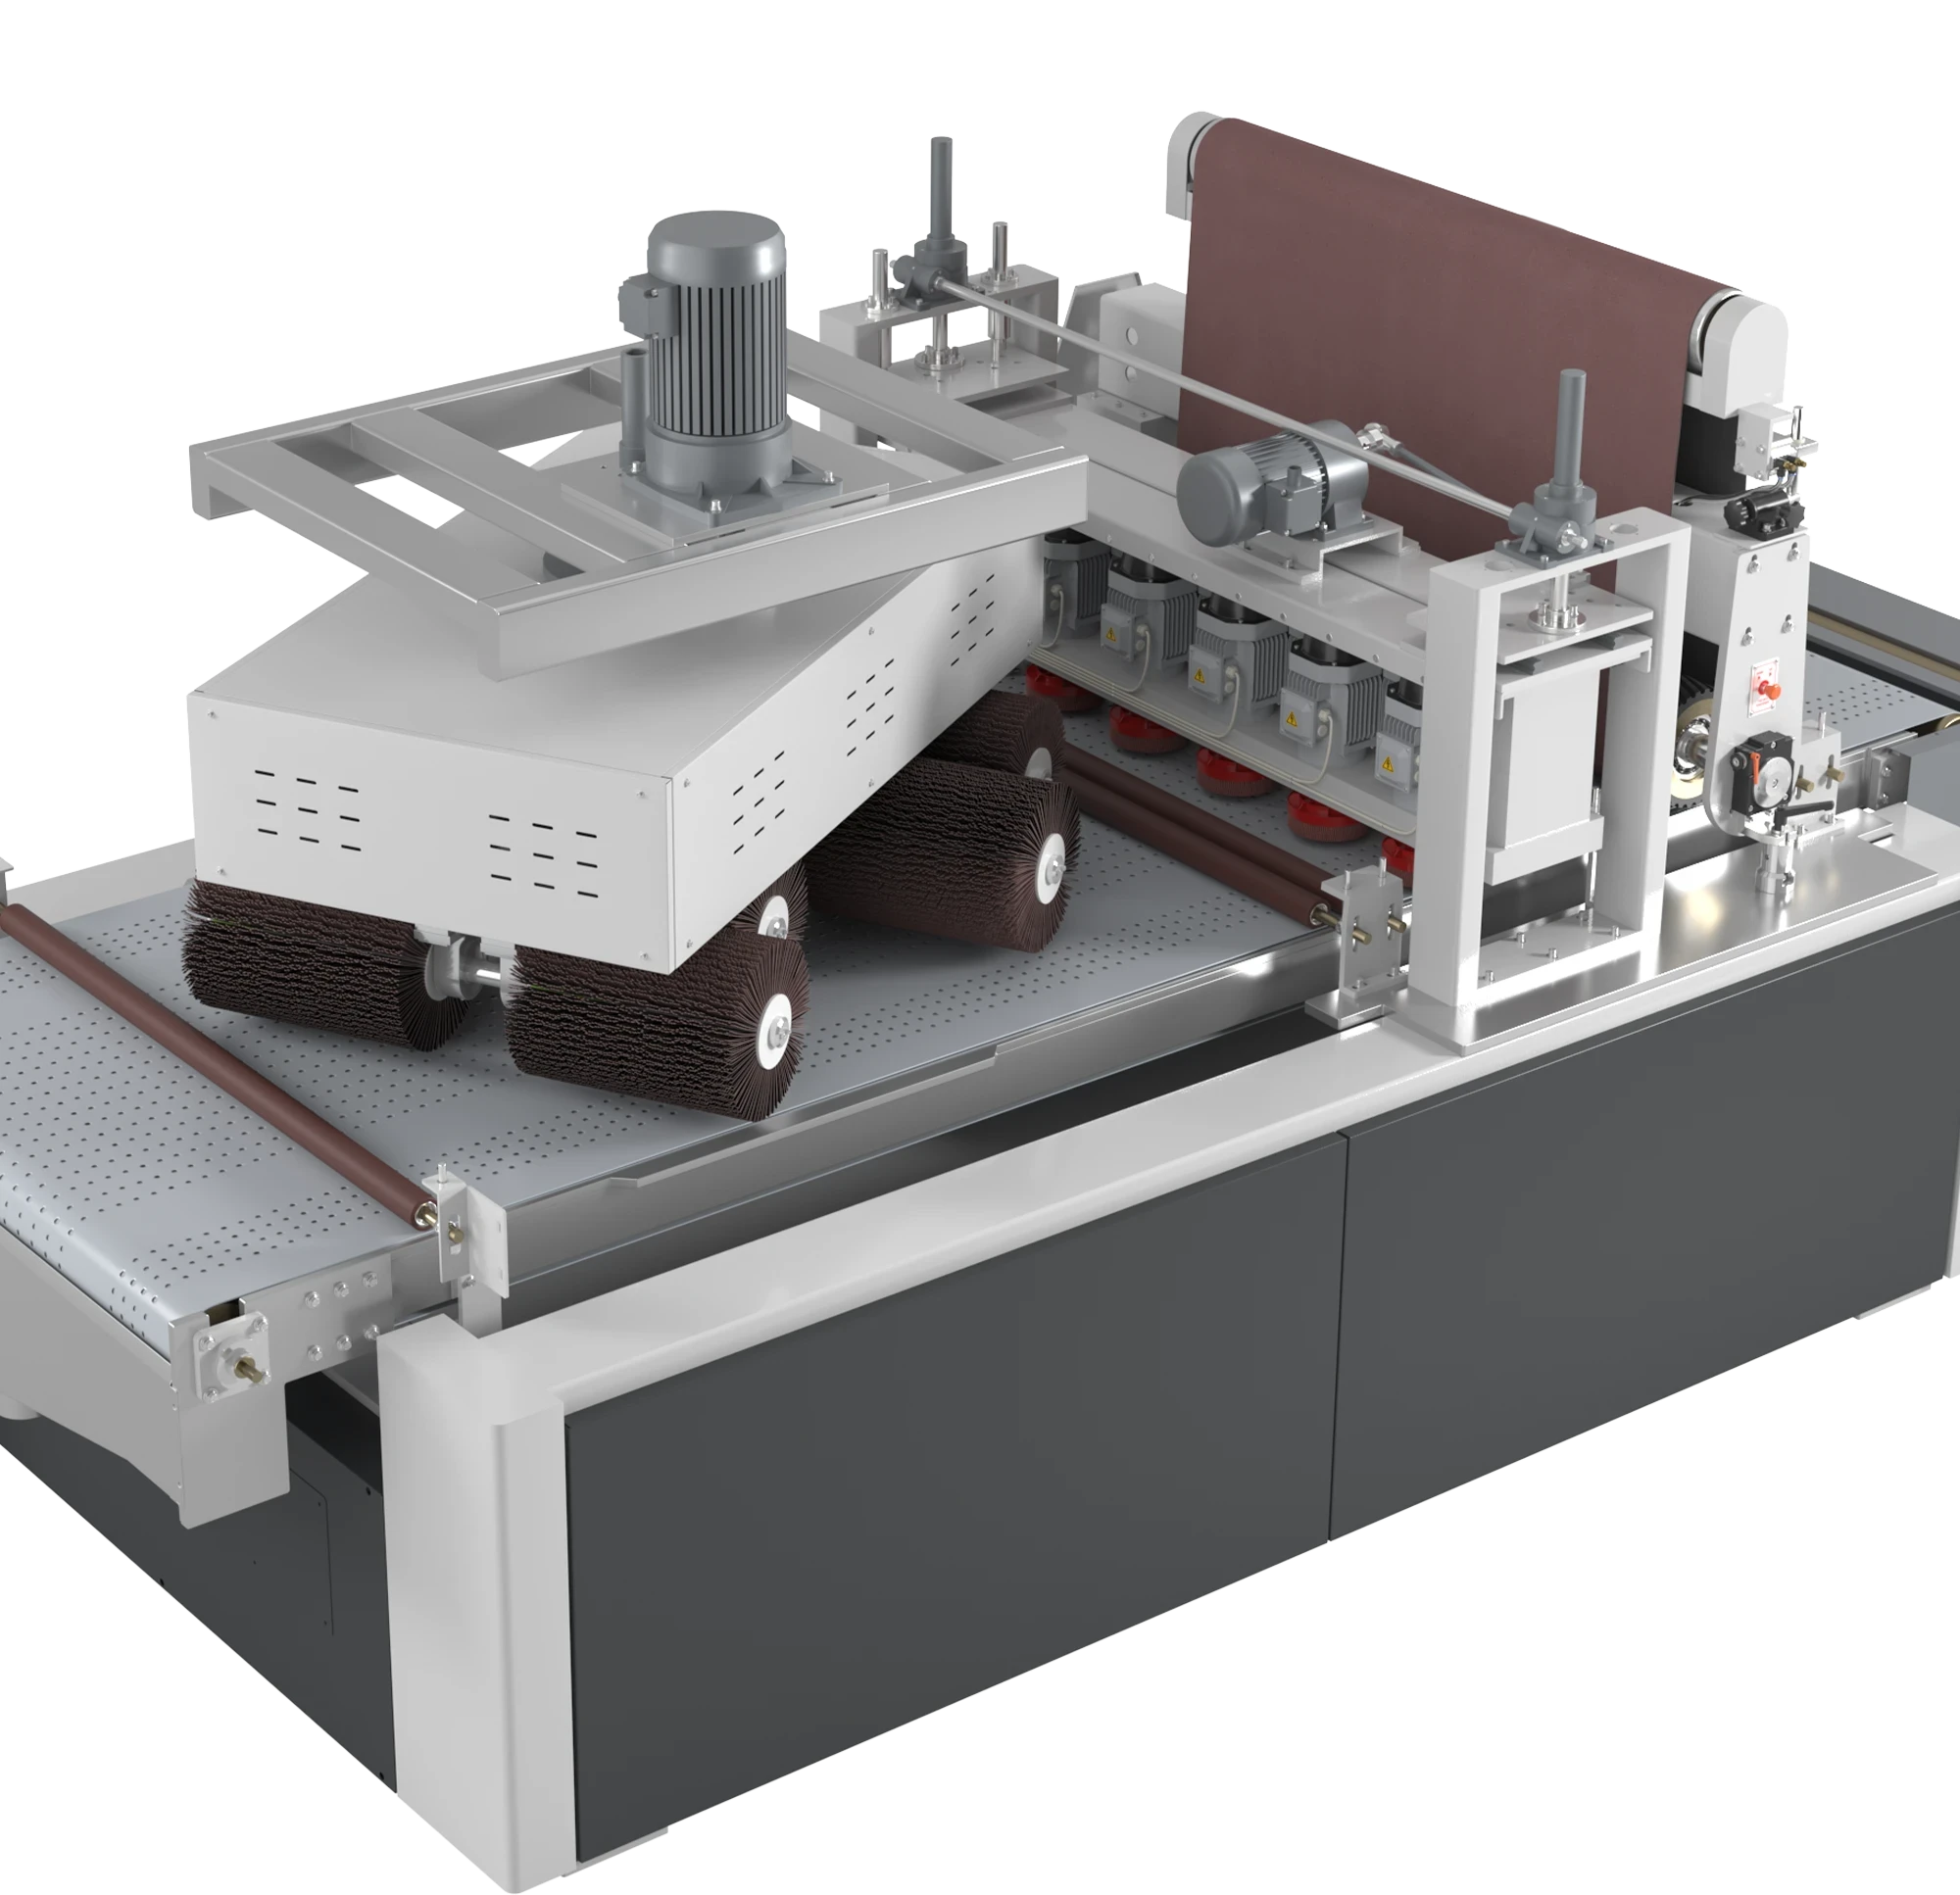
EdgeX is gevalideerd voor een kantradius van R2,5+.
EdgeX is het enige Evotec-model dat gevalideerd is voor een kantradius van R2,5+. Dit voldoet aan de eisen voor de kantradius zoals gespecificeerd voor:
Poedercoating en natlaktoepassingen met eisen voor laagdikte op hoeken
Galvaniseren, waarbij de hechting van zink op scherpe hoeken het voornaamste faalpunt is
Landbouw- en buitenapparatuur met normen voor corrosiebescherming
OEM PPAP- en coating-auditvereisten met specificatie van een minimale hoekradius
DIN EN 1090 en gelijkwaardige normen voor constructiefabricage
Technische specificaties EdgeX
Dubbelzijdige kantafronding
EdgeX bewerkt één zijde per doorgang. Voor onderdelen die aan beide zijden moeten worden afgerond, zijn er drie benaderingen mogelijk:

Kantafronding per materiaal

Koolstofstaal
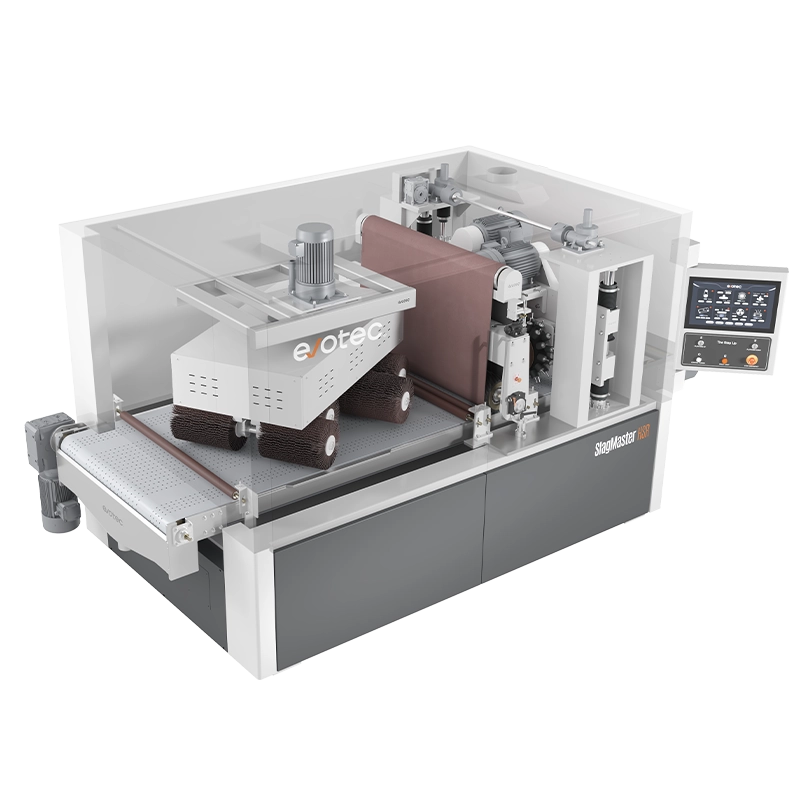
De meest voorkomende toepassing. EdgeX verwijdert bramen en oxide van lasersnijwerk in het walsaggregaat en rondt vervolgens alle buiten- en binnenranden af tot R2,5+ via de schijfborstel- en rotatieborstelstations. Voor dikke plaat van plasma- en autogeen gesneden koolstofstaal met zware slakvorming is de SlagMaster HSR nodig om de slak te verwijderen vóór de kantafronding; de twee machines kunnen achter elkaar in dezelfde lijn worden geplaatst.

Roestvrij staal
Bij het afronden van roestvrijstalen randen is warmtebeheer essentieel. Het materiaal geleidt warmte slecht; het slijpen concentreert de temperatuur op het contactpunt, wat de passieve laag beschadigt en leidt tot verkleuring door hitte. De bandsnelheid en contactdruk op de EdgeX zijn zo ingesteld dat oververhitting wordt voorkomen terwijl de gewenste radius wordt bereikt.
Ook de keuze van het schuurmiddel is van belang. Banden die op koolstofstaal worden gebruikt, bevatten ingebedde deeltjes die corrosie kunnen veroorzaken op roestvrij staal. EvoGrit 3.0 bevat specifieke schuurvarianten voor roestvrij staal om kruisbesmetting te voorkomen.
Aluminium
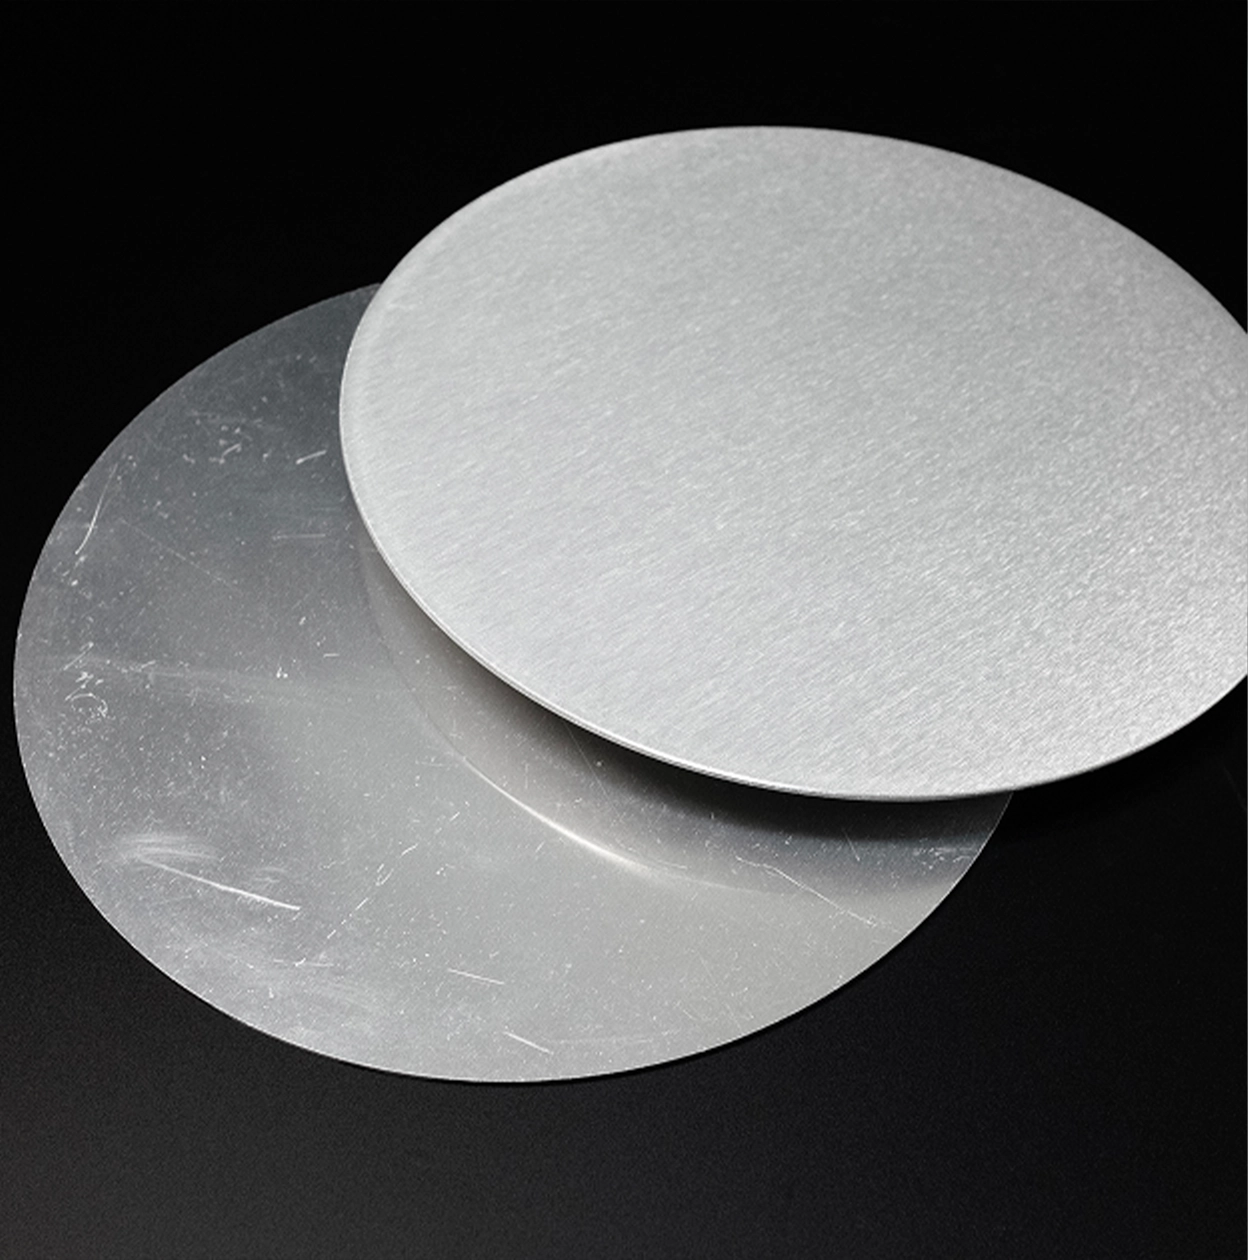
Aluminium vereist een lagere contactdruk dan staal om vervorming van het oppervlak te voorkomen. Slijpafval is kleverig en verzadigt schuurbanden sneller dan staalslijpsel. EdgeX verwerkt het afronden van aluminium randen met specifieke schuurconfiguraties en aangepaste drukinstellingen. Natte stofafzuiging (Hydro Dust 2.0) wordt aanbevolen voor de verwerking van aluminium.

Messing en koudgewalste plaat
Messing wordt verwerkt met vergelijkbare lagedrukinstellingen als aluminium. Hiervoor is een specifieke keuze voor schuurmiddelen vereist.
Afschuinen van interne kenmerken — Waar de meeste machines stoppen
Standaard kantafrondingsmachines bewerken de buitenranden van onderdelen — de omtrek van de gesneden vorm. Onderdelen met gaten, sleuven en interne uitsparingen vormen een ander probleem: interne randen zijn net zo scherp als buitenranden, veroorzaken even vaak problemen bij het coaten en zijn vaak moeilijker te bereiken. De schijfborstels van de EdgeX SDR reiken tijdens de doorvoer op de transportband tot in de interne contouren. Boutgaten, rechthoekige sleuven, ventilatieopeningen, montagegaten — interne randen worden afgerond tot dezelfde radiusnorm als buitenranden, zonder aparte bewerking of handmatige nabewerking.
Voor toeleveranciers die onderdelen leveren voor OEM-coatingaudits is dit van belang. Een interne rand die niet voldoet aan de radiuscontrole vereist nabewerking. Een onderdeel dat in één geautomatiseerde doorgang aan de radiusvereisten voor zowel de binnen- als buitenkant voldoet, is direct klaar.
Let op: machines zonder schijfborstels hebben beperkte mogelijkheden voor interne randen. Elke Evotec-machine met roterende borstels blijft echter zeer geschikt voor standaard kantafronding aan de buitenzijde.

EvoTrack — Opgeslagen parameters voor productie met veel variatie
Parameters voor het afronden van kanten – zoals bandsnelheid, contactdruk en borstelconfiguratie – variëren afhankelijk van het materiaaltype, de dikte van het onderdeel en de gewenste radius. In een werkplaats waar gedurende een dienst verschillende soorten onderdelen worden verwerkt, kost het handmatig opnieuw instellen van deze parameters bij elke wissel veel tijd en leidt het tot inconsistentie.
EvoTrack slaat volledige parametersets op per type onderdeel. Operators selecteren bij een wissel simpelweg het opgeslagen recept. Geen handmatige instellingen meer. Geen variatie tussen operators. De radius van het eerste onderdeel van de nieuwe batch is exact gelijk aan die van het laatste onderdeel van de vorige batch.

Veelgestelde vragen
Ontbramen verwijdert uitstekende metaaldelen — bramen, slak en ruw materiaal langs de snijrand — waardoor de rand vlak wordt. Kantafronding verwijdert de scherpe hoek zelf en slijpt deze tot een gecontroleerde boog met een gedefinieerde radius. Ontbramen draait om oppervlaktereiniging. Kantafronding draait om de geometrie van de hoek. Beide bewerkingen worden doorgaans achter elkaar op dezelfde machine uitgevoerd.
EdgeX SDR is gevalideerd tot R2,5+. Dit is de grootste kantradius in het Evotec-assortiment en ligt boven de minimale R2,0 mm die DIN EN 1090 vereist voor corrosiegevoelige constructieve onderdelen. Voor algemene coatingvoorbereiding en veiligheid zijn radiussen vanaf R0,3 haalbaar op elke Evotec-machine met roterende borstels.
Op de EdgeX SDR wel. Het schijfborstelstation reikt tijdens de doorgang tot in gaten, sleuven en interne uitsparingen, waardoor interne randen tot dezelfde radiusnorm worden afgerond als buitenranden. Machines zonder schijfborstels hebben beperkte mogelijkheden voor interne randen — machines met roterende borstels zijn echter nog steeds zeer geschikt voor standaard kantafronding aan de buitenzijde.
Roestvrij staal, koolstofstaal, aluminium, messing en koudgewalste plaat. Voor roestvrij staal en aluminium gelden materiaalspecifieke schuurconfiguraties.
Coatings worden dunner bij scherpe hoeken door oppervlaktespanning — de coating trekt zich terug van de top en bouwt minder dikte op bij de rand. Een afgeronde hoek zorgt ervoor dat de coating over de gehele geometrie de volledige laagdikte bereikt, wat de hechting, corrosiebescherming en het resultaat bij coatingcontroles verbetert. Hoe groter de radius, hoe consistenter de laagdikte op de rand.
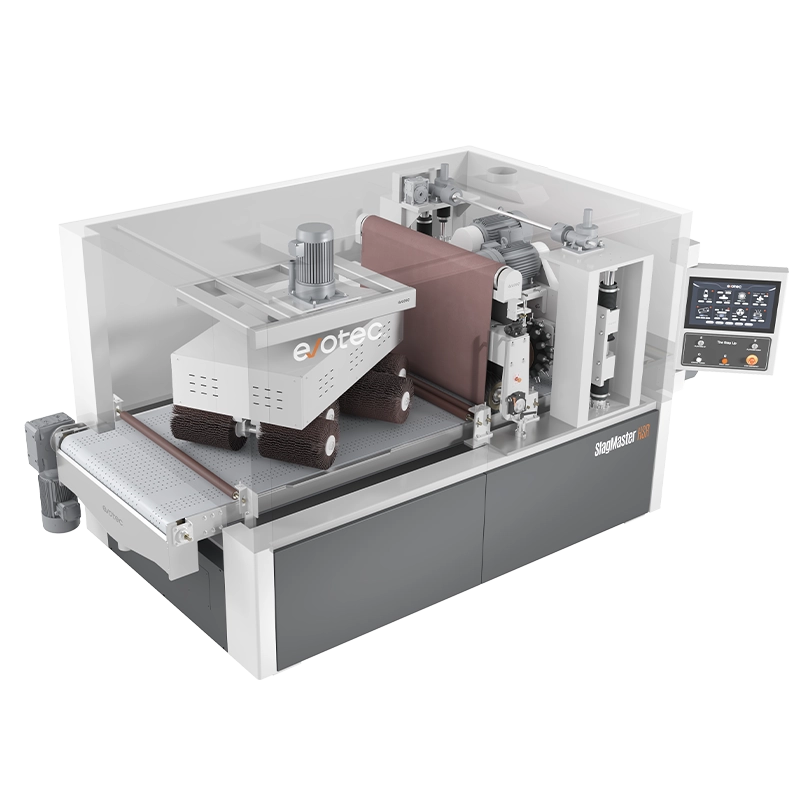
Ja — het walsaggregaat verwijdert bramen en oxide, en de borstelstations verzorgen de kantafronding. Plasma- en autogeen gesneden onderdelen met zware slak kunnen ook op de EdgeX SDR worden verwerkt. Is de slakvorming echter zwaar en frequent, dan wordt een voorbehandeling vóór de kantafronding aanbevolen. Een aparte SlagMaster HSR is niet nodig — Evotec kan een machine op maat configureren met vier stations, met de slakhamer als eerste station, gevolgd door drie standaardstations voor ontbramen en kantafronding tot R2,5+, zodat alles in één doorgang gebeurt.
Nog andere vragen?
Geen vraag is te groot of te klein — stuur ons uw vragen en wij nemen zo snel mogelijk contact met u op.
Evotec's kantafrondingsmachines
Alle Evotec-ontbraammachines met een set roterende borstels — één borstel of meerdere — bieden naast ontbramen en oppervlakteafwerking ook kantafronding. Voor toepassingen die een gedefinieerde, verifieerbare radius tot R2,5+ vereisen, is de EdgeX SDR de aangewezen oplossing.

Ontvang een configuratieadvies.
De werkbreedte, het materiaal, de geometrie van het onderdeel en de gespecificeerde kantradius bepalen de juiste configuratie. Dien de details van uw onderdeel in en het engineeringteam van Evotec zal u voorzien van een specifiek advies. Onderdelen en tekeningen kunnen ook worden opgestuurd voor testbewerking — de resultaten van de radius worden geretourneerd voordat u een aankoopbeslissing hoeft te nemen.
