
Máquinas para redondear aristas de chapa
Los bordes afilados son un problema en las etapas posteriores de la producción. Provocan que los recubrimientos se descascarillen en las esquinas, causan lesiones al manipular las piezas en el taller y provocan el incumplimiento de las normas de protección contra la corrosión que exigen un radio de arista mínimo en el diseño.
Evotec fabrica máquinas de redondeo de aristas para fabricantes que procesan acero inoxidable, acero al carbono, aluminio y latón, eliminando la geometría afilada que dejan el corte por láser, el punzonado, el corte por plasma y el corte por llama, y sustituyéndola por un radio controlado y uniforme en cada borde externo, orificio interno y ranura. Si bien la mayoría de las máquinas desbarbadoras de Evotec realizan tareas típicas de redondeo de aristas, EdgeX es el único modelo validado para R2,5+, el estándar requerido para el cumplimiento de auditorías de recubrimiento en polvo, galvanizado y recubrimientos OEM.
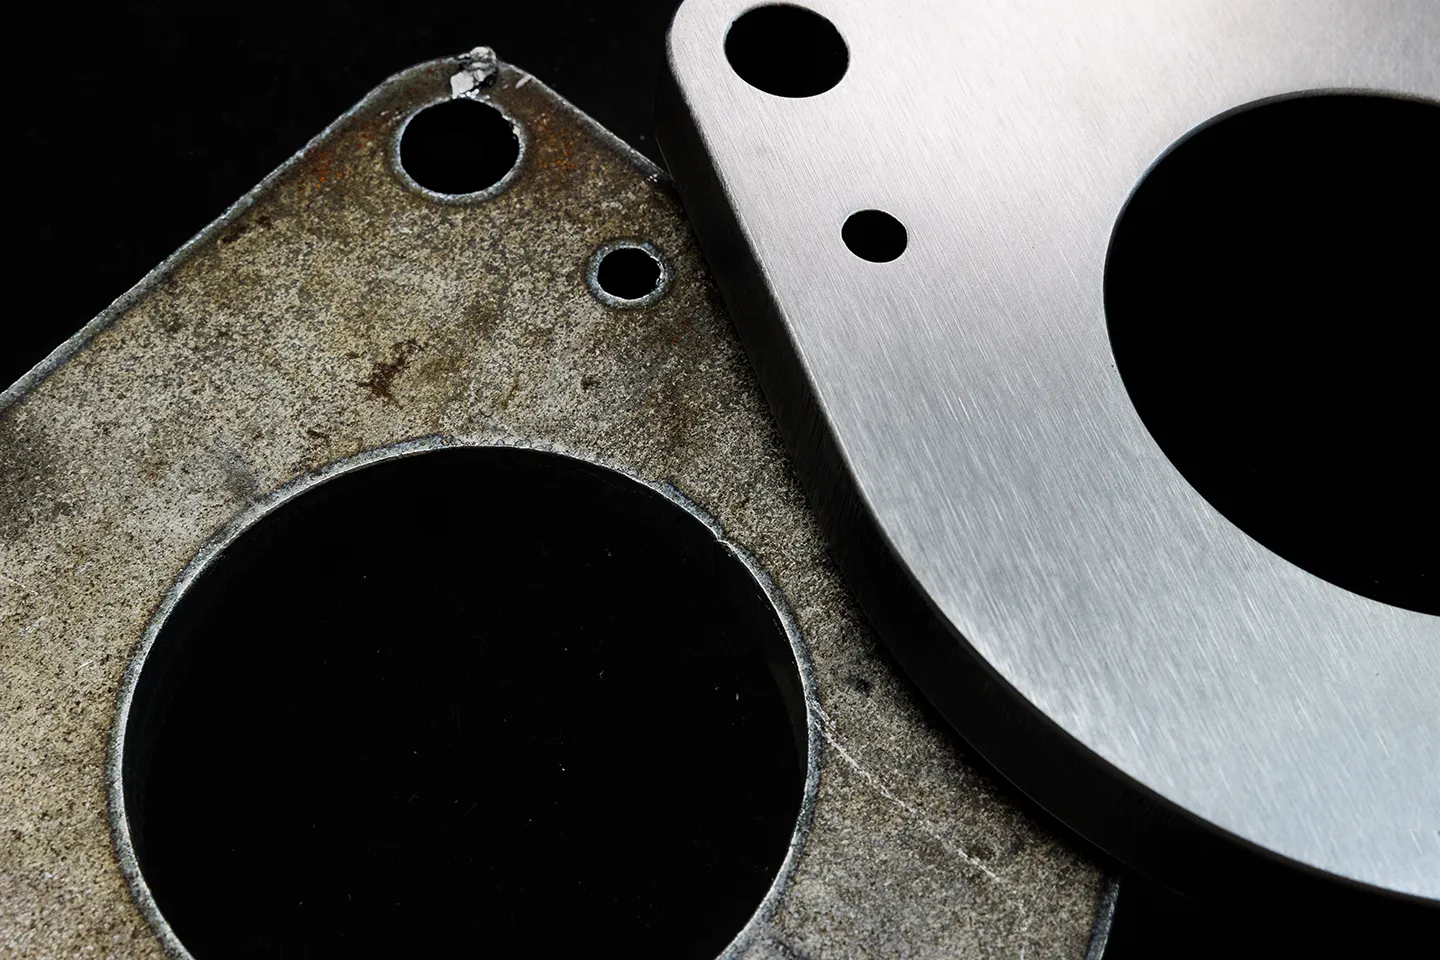
Redondeo de aristas frente a desbarbado: no es el mismo proceso
Ambas operaciones pueden realizarse en la misma máquina de forma secuencial. Sin embargo, abordan problemas distintos, requieren parámetros diferentes y producen resultados diferentes. Los fabricantes que necesitan redondear bordes debido a especificaciones de recubrimiento o planos de fabricantes de equipos originales (OEM) necesitan ambas: primero el desbarbado y luego el redondeo al radio especificado.
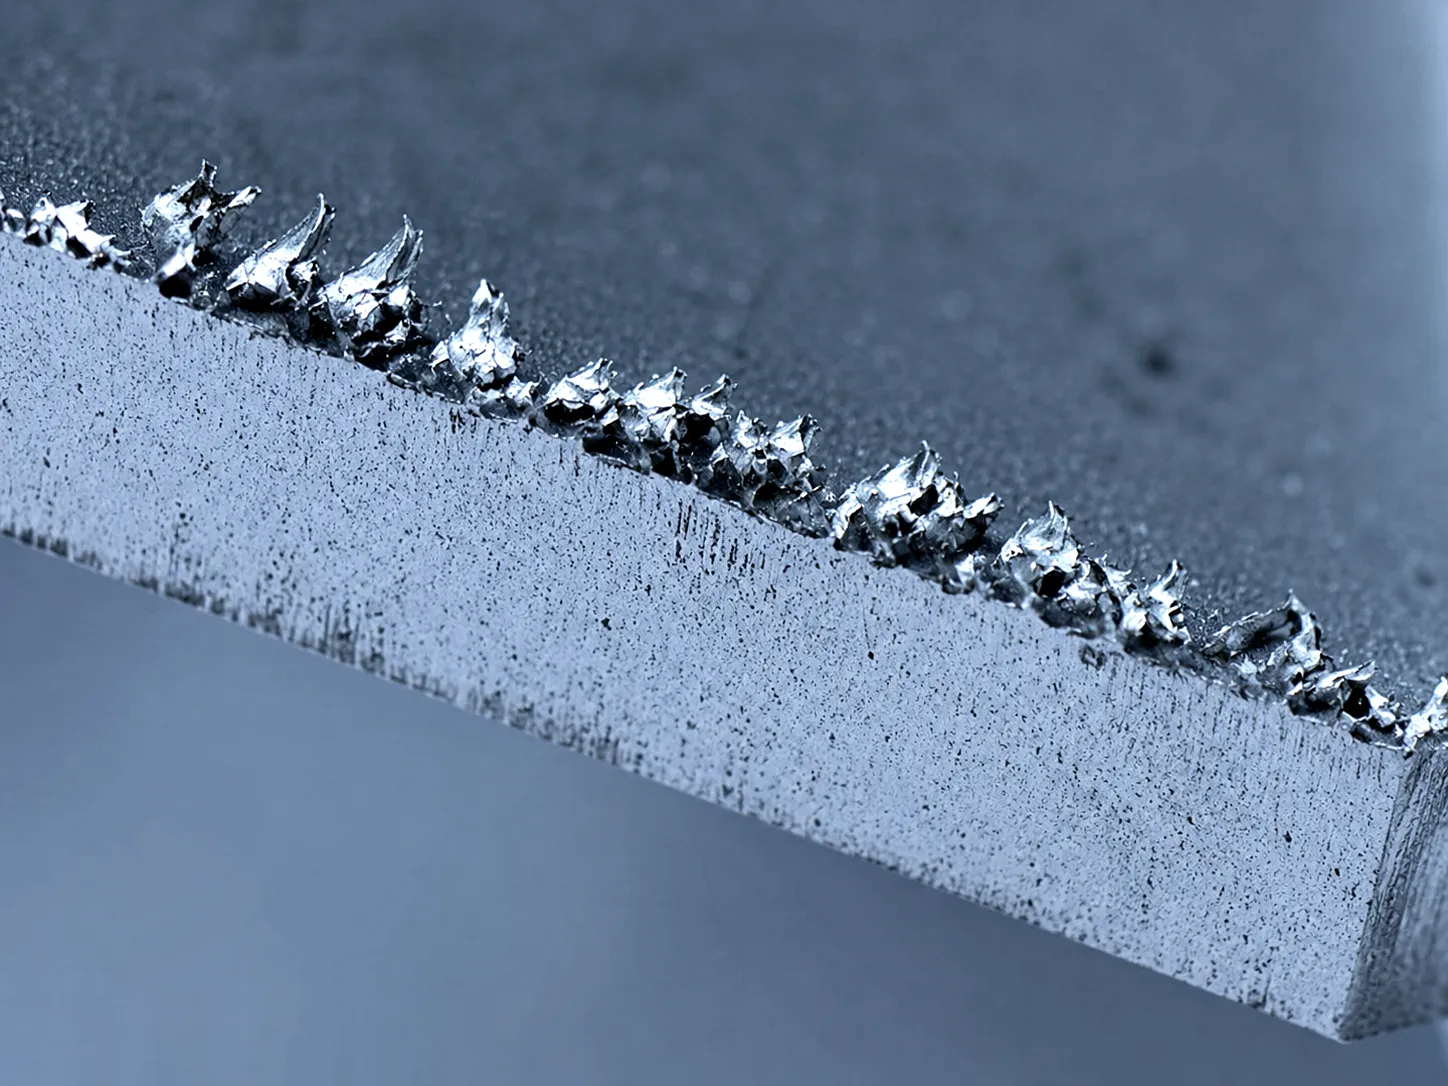
Desbarbado
El desbarbado elimina las protuberancias metálicas que quedan tras el corte: rebabas a lo largo de la cara de corte y escoria en la parte inferior de las chapas cortadas por plasma. El resultado es un borde plano y limpio.
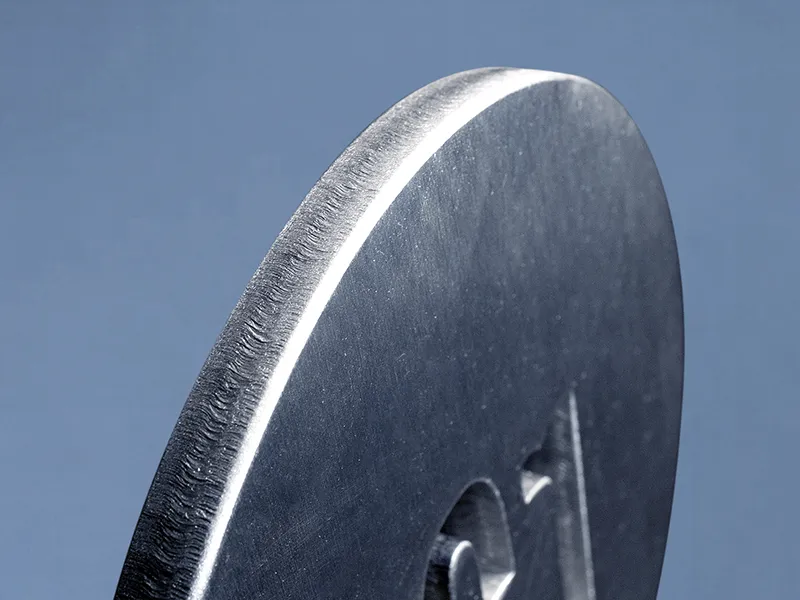
Redondeo de aristas
El redondeo de aristas rectifica la geometría de la esquina afilada convirtiéndola en un arco controlado con un radio definido. Un borde desbarbado es seguro de manipular. Una pieza con bordes redondeados tiene un radio (R0,3, R0,5, R1,0, R2,5+) que es medible, repetible y especificado.
Por qué el radio es importante para el recubrimiento
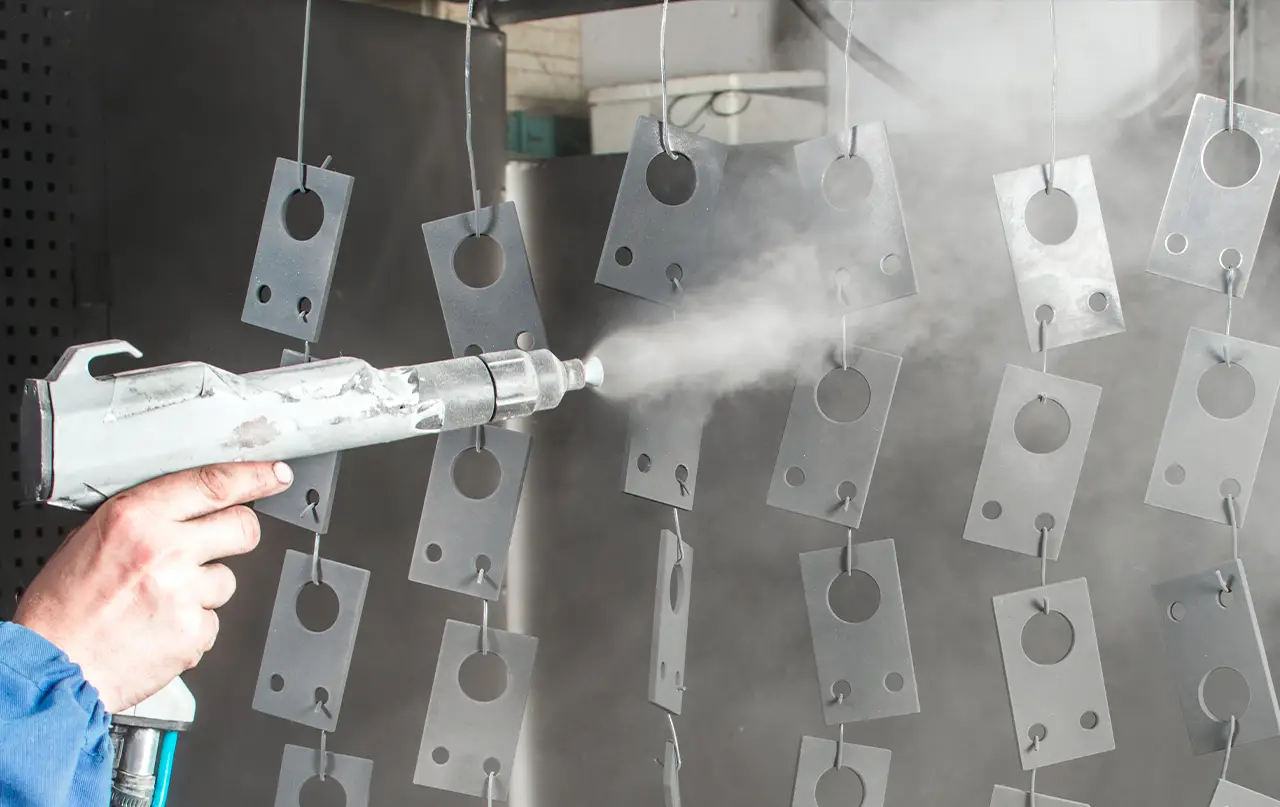
Los recubrimientos líquidos y en polvo se comportan de forma predecible en superficies planas. En una esquina afilada, la tensión superficial retrae el recubrimiento: la película se adelgaza en el vértice y la adherencia del recubrimiento falla primero en el borde. Aquí es donde comienza la corrosión y donde fallan las auditorías de recubrimiento.
Un borde redondeado proporciona al recubrimiento una superficie a la que adherirse. Cuanto mayor sea el radio, más recubrimiento se acumula en la esquina y mejor es la protección contra la corrosión. La norma DIN EN 1090, un estándar común de fabricación de acero estructural, exige un radio de arista mínimo de 2 mm para componentes críticos contra la corrosión. La maquinaria agrícola, los equipos para exteriores y las piezas galvanizadas suelen especificar R2,0–R2,5+.
Redondeo de aristas estándar frente a la clase R2,5+
No todas las aplicaciones necesitan un radio grande. La distinción es importante para la selección de la máquina. Si sus piezas requieren un radio específico en el plano, EdgeX es la respuesta. Si sus piezas necesitan bordes seguros y uniformes para la manipulación general y la preparación del recubrimiento, cualquier máquina Evotec con cepillos rotativos lo logra como parte de una pasada de desbarbado estándar.

Redondeo de aristas estándar (hasta R1,0)
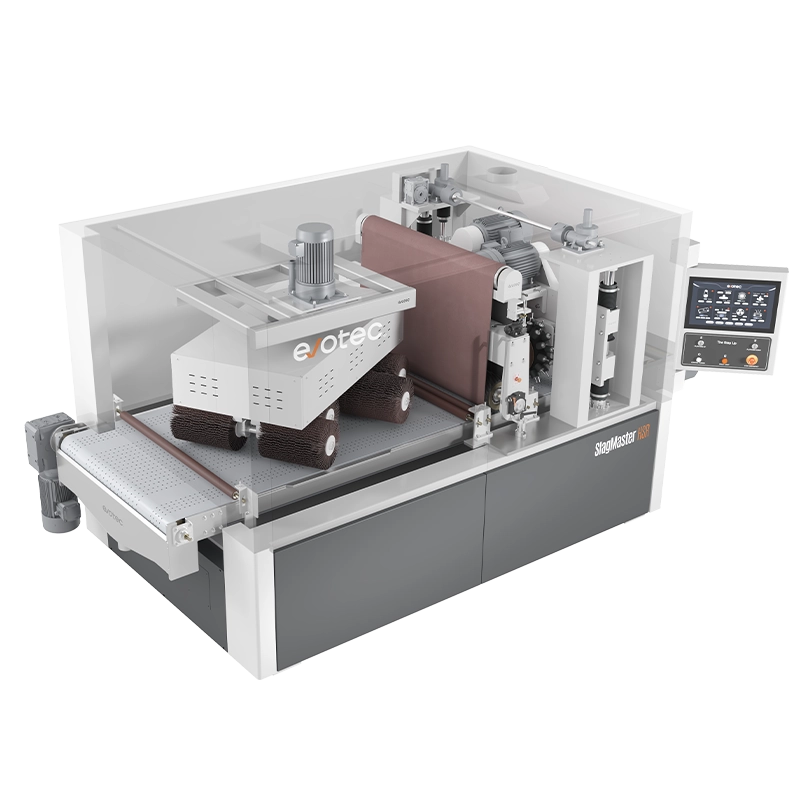
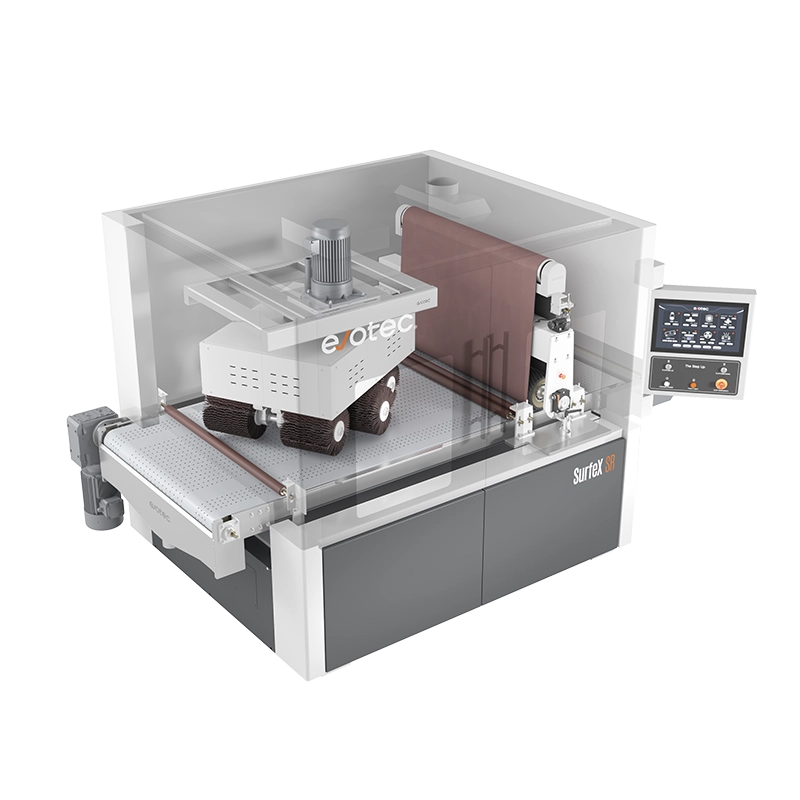
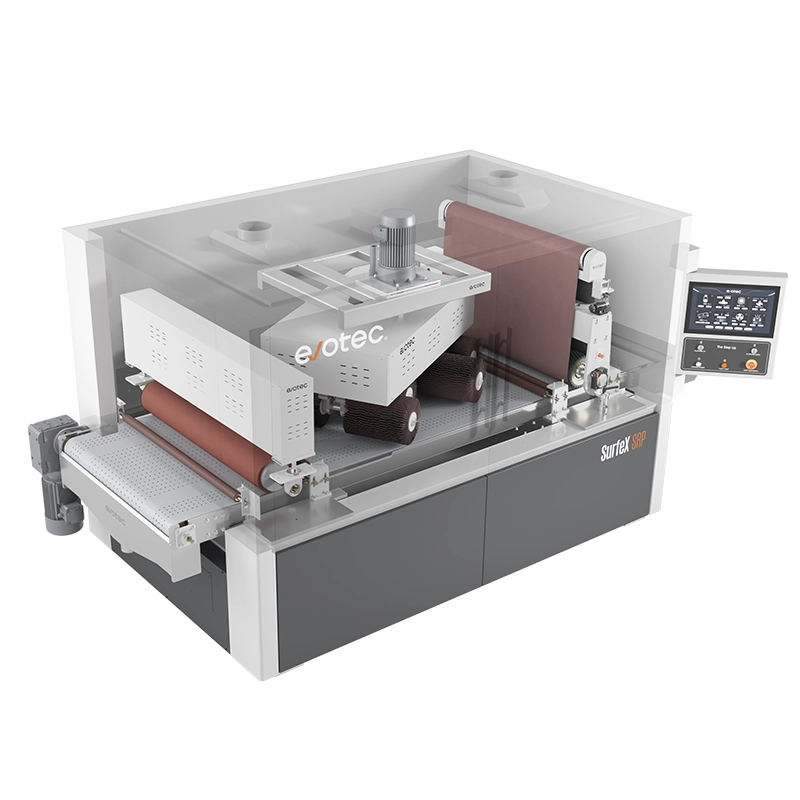
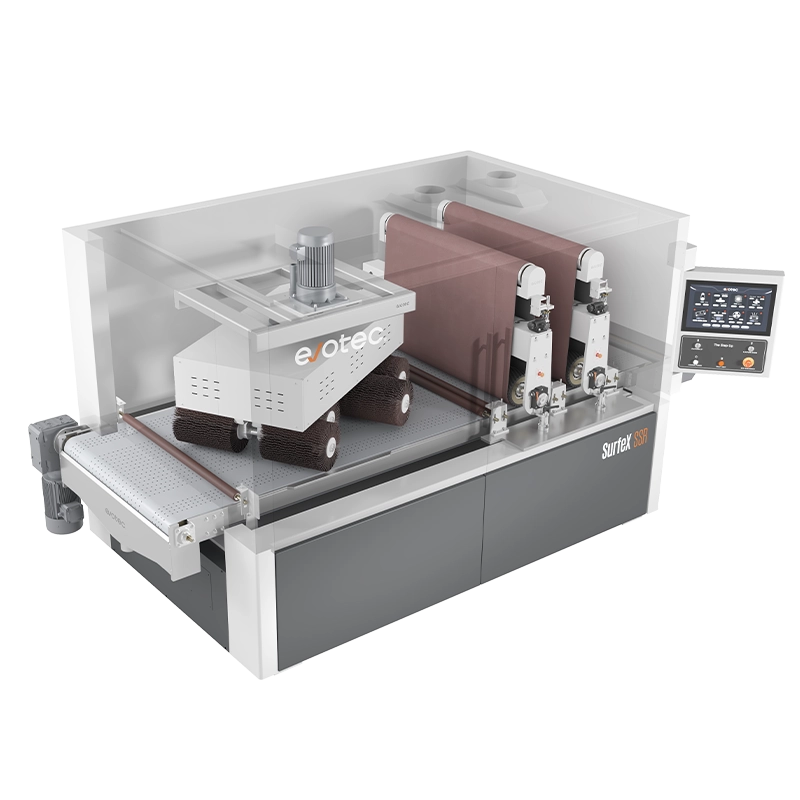
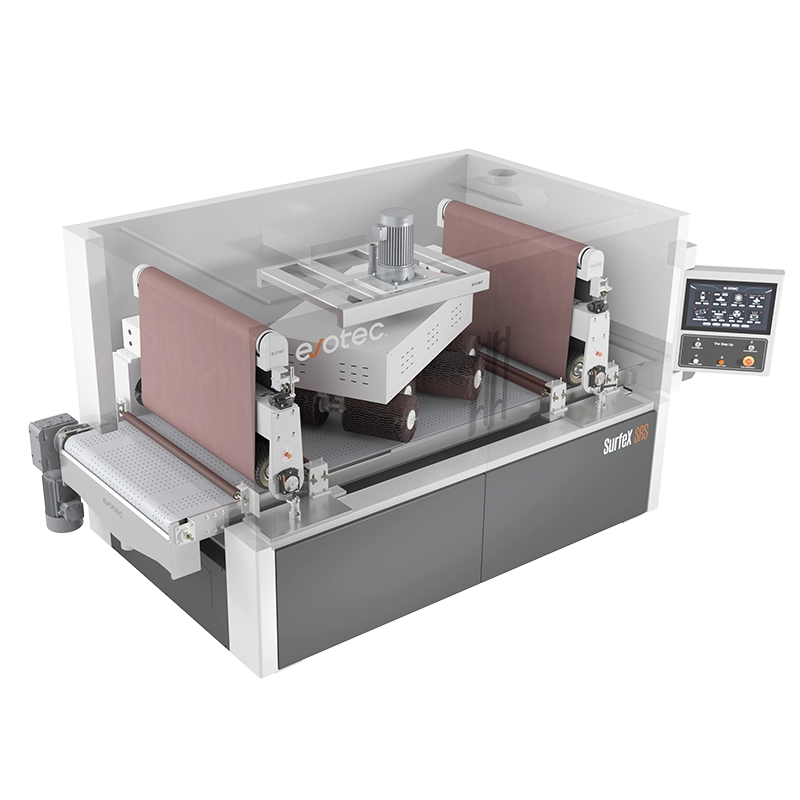
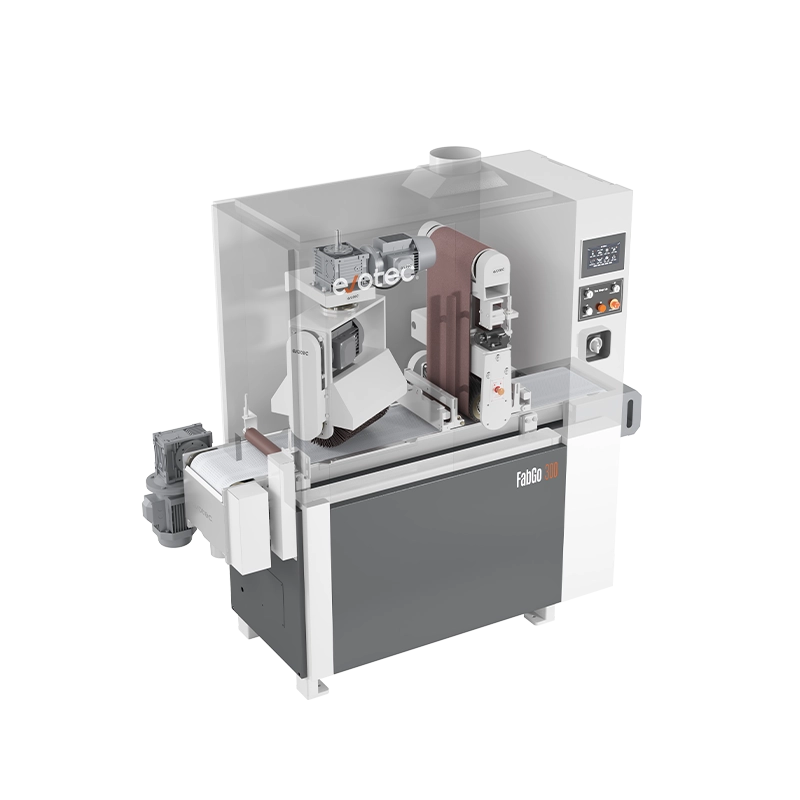
elimina el filo de las piezas cortadas con láser y punzonadas, mejora la seguridad para la manipulación y el montaje, y prepara las piezas para aplicaciones de recubrimiento general. Cualquier máquina Evotec equipada con cepillos rotativos ofrece esto como parte de una pasada de desbarbado estándar. Los modelos SurfeX SR, SSR, SRS, SRP y FabGo 300 incluyen estaciones de cepillos rotativos.
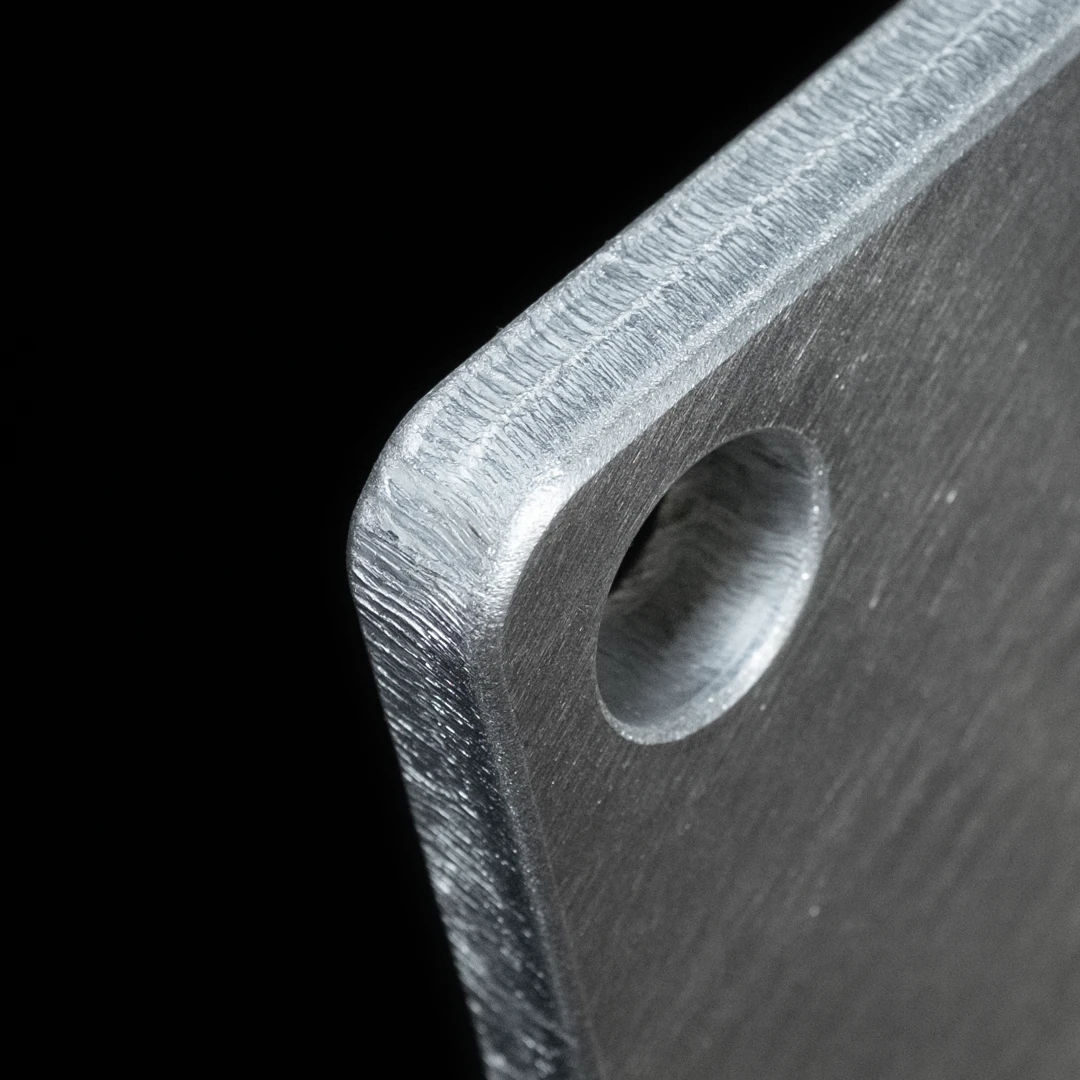
Redondeo de aristas clase R2,5+
produce un radio grande, definido y verificable en todos los bordes externos y características internas. Es un requisito para las especificaciones de recubrimiento en polvo, los estándares de auditoría de recubrimientos OEM, el galvanizado y el cumplimiento de la norma DIN EN 1090 y estándares similares. Esta es la capacidad específica de EdgeX, y es el único modelo de Evotec validado para lograrlo.
EdgeX: Diseñada específicamente para el redondeo de aristas R2,5+
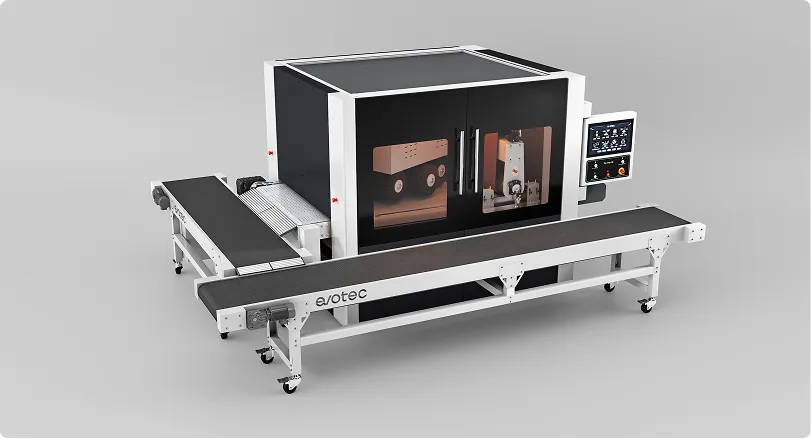
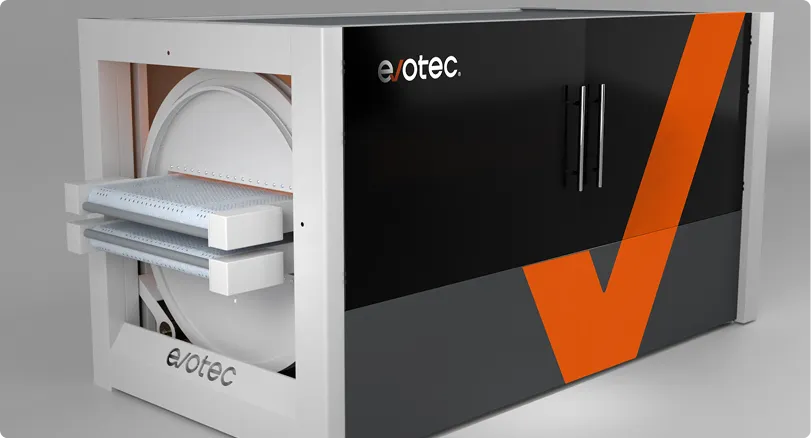
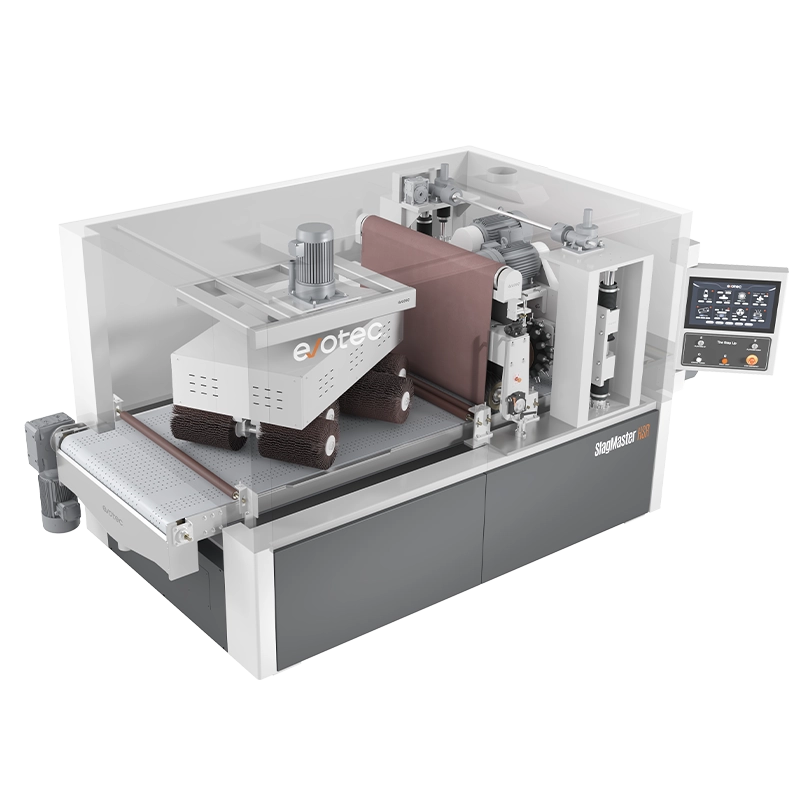
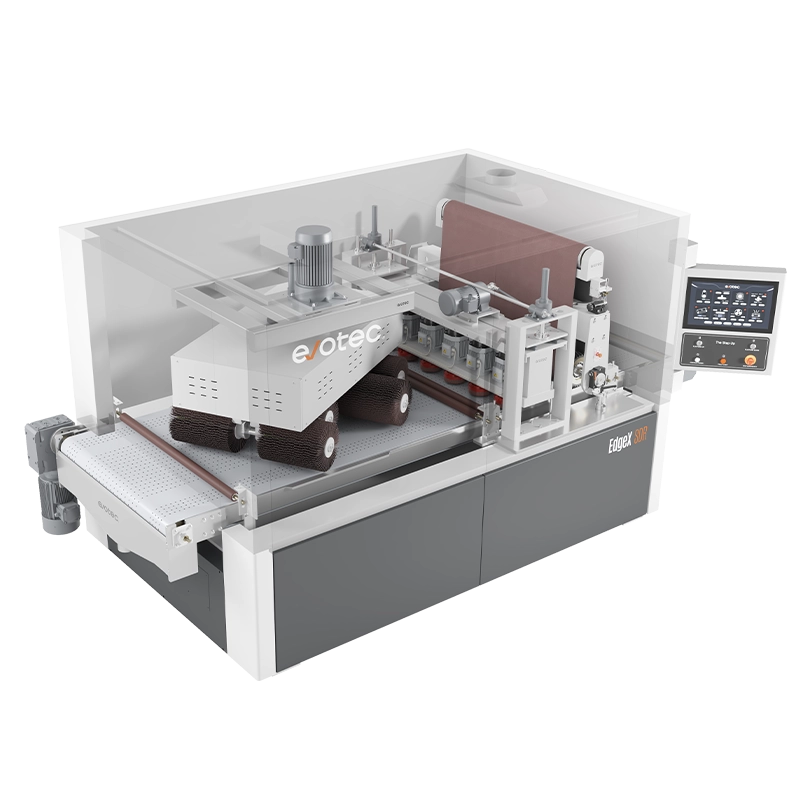
EdgeX está diseñada para fabricantes cuyas piezas requieren un radio de arista definido, ya sea en el plano, en las especificaciones de recubrimiento o en la lista de verificación de auditoría del fabricante original (OEM). Realiza el desbarbado, el redondeo de aristas interiores y el redondeo de aristas de R2,5+ en una sola pasada por la cinta transportadora a través de tres estaciones dedicadas.
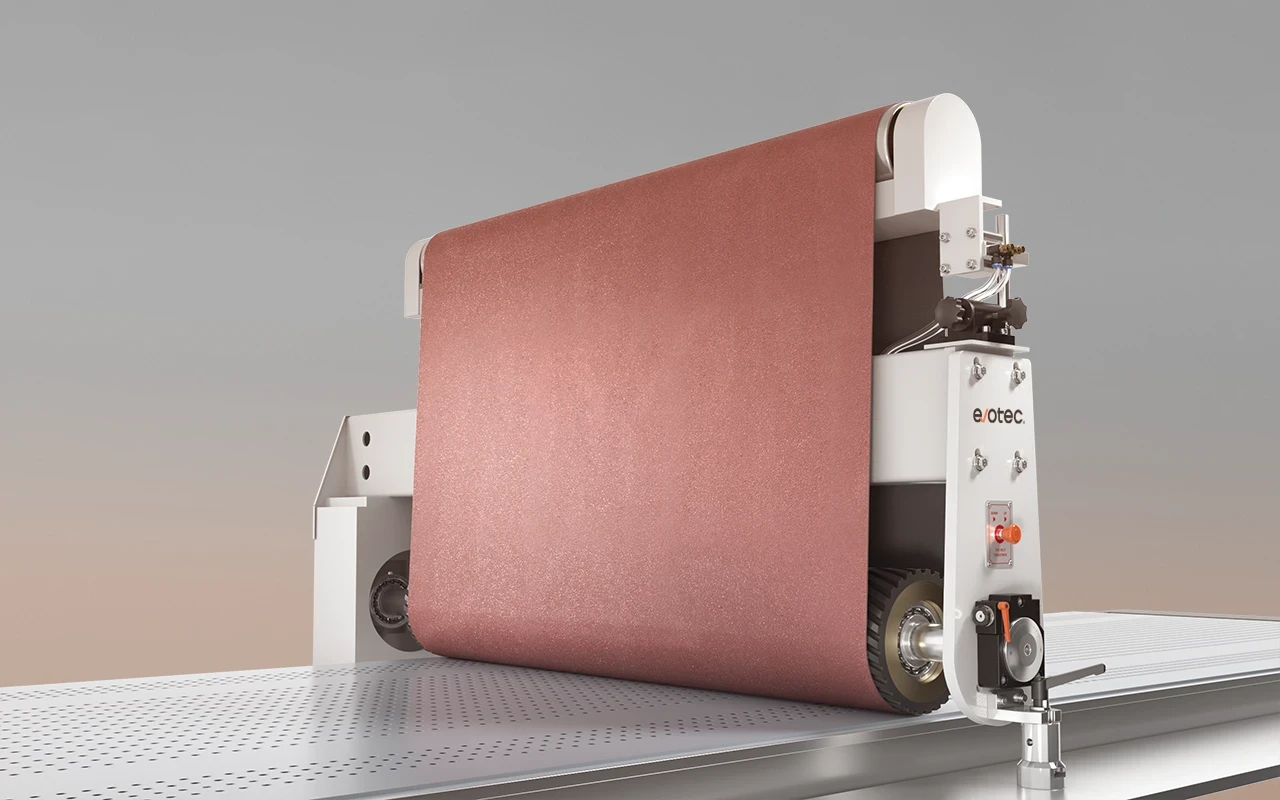
Grupo de rodillo con banda abrasiva (unidad S)
El grupo de rodillo con banda abrasiva (unidad S) elimina rebabas, óxido y defectos superficiales dejados por el corte láser, el punzonado y el procesamiento general de chapa metálica. Prepara la superficie de la pieza antes de que comience el redondeo de aristas.

Cepillos de disco (unidad D)
Las cerdas de los cepillos de disco alcanzan orificios, ranuras, aberturas rectangulares y contornos interiores complejos. En la EdgeX, esta unidad trabaja junto con los cepillos rotativos para que las aristas interiores alcancen el mismo radio que las exteriores. Así, las piezas con orificios para pernos, ranuras de ventilación o aberturas de montaje reciben el redondeo interior en la misma pasada.
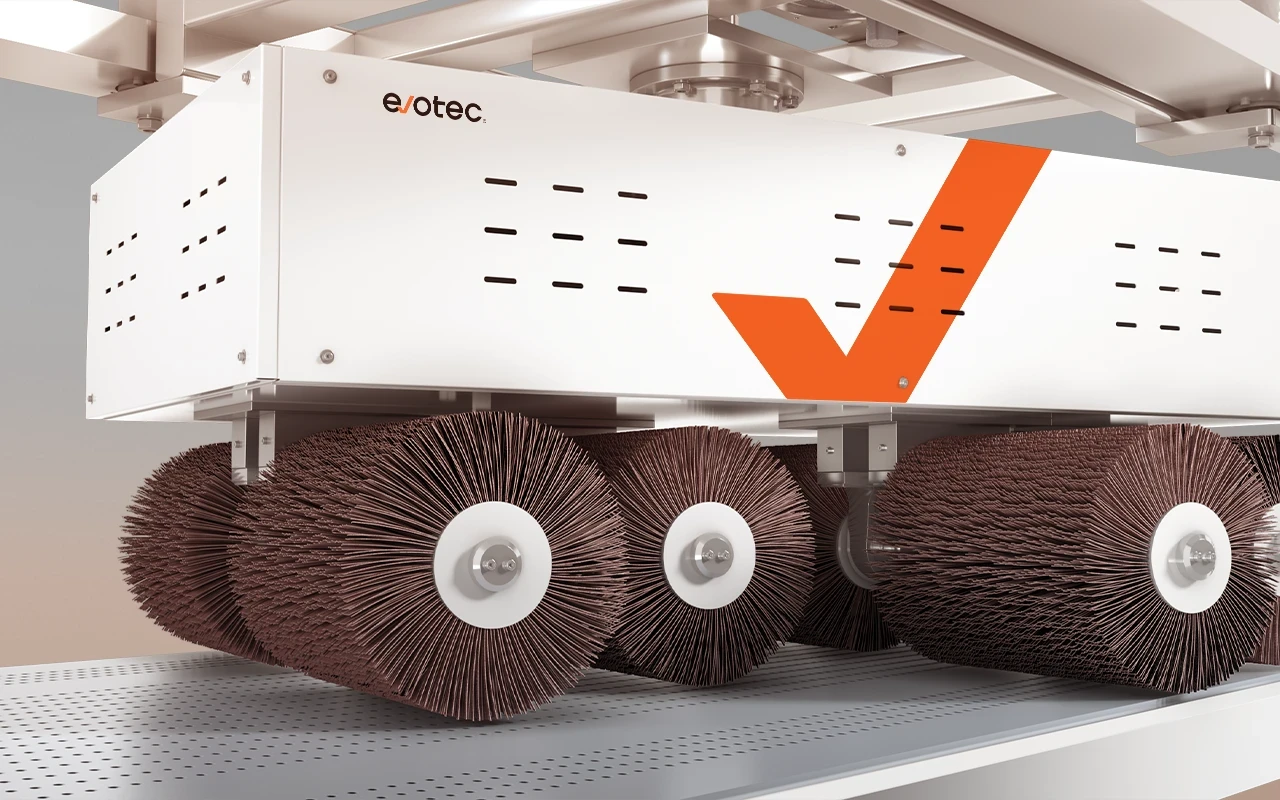
Cepillos rotativos
Los cepillos rotativos aplican una presión radial constante en todos los bordes externos, produciendo un radio de esquina controlado. La cantidad de cepillos, la velocidad de la cinta y la presión de contacto se ajustan según el tipo de pieza y se almacenan en EvoTrack para su recuperación durante el cambio de configuración.
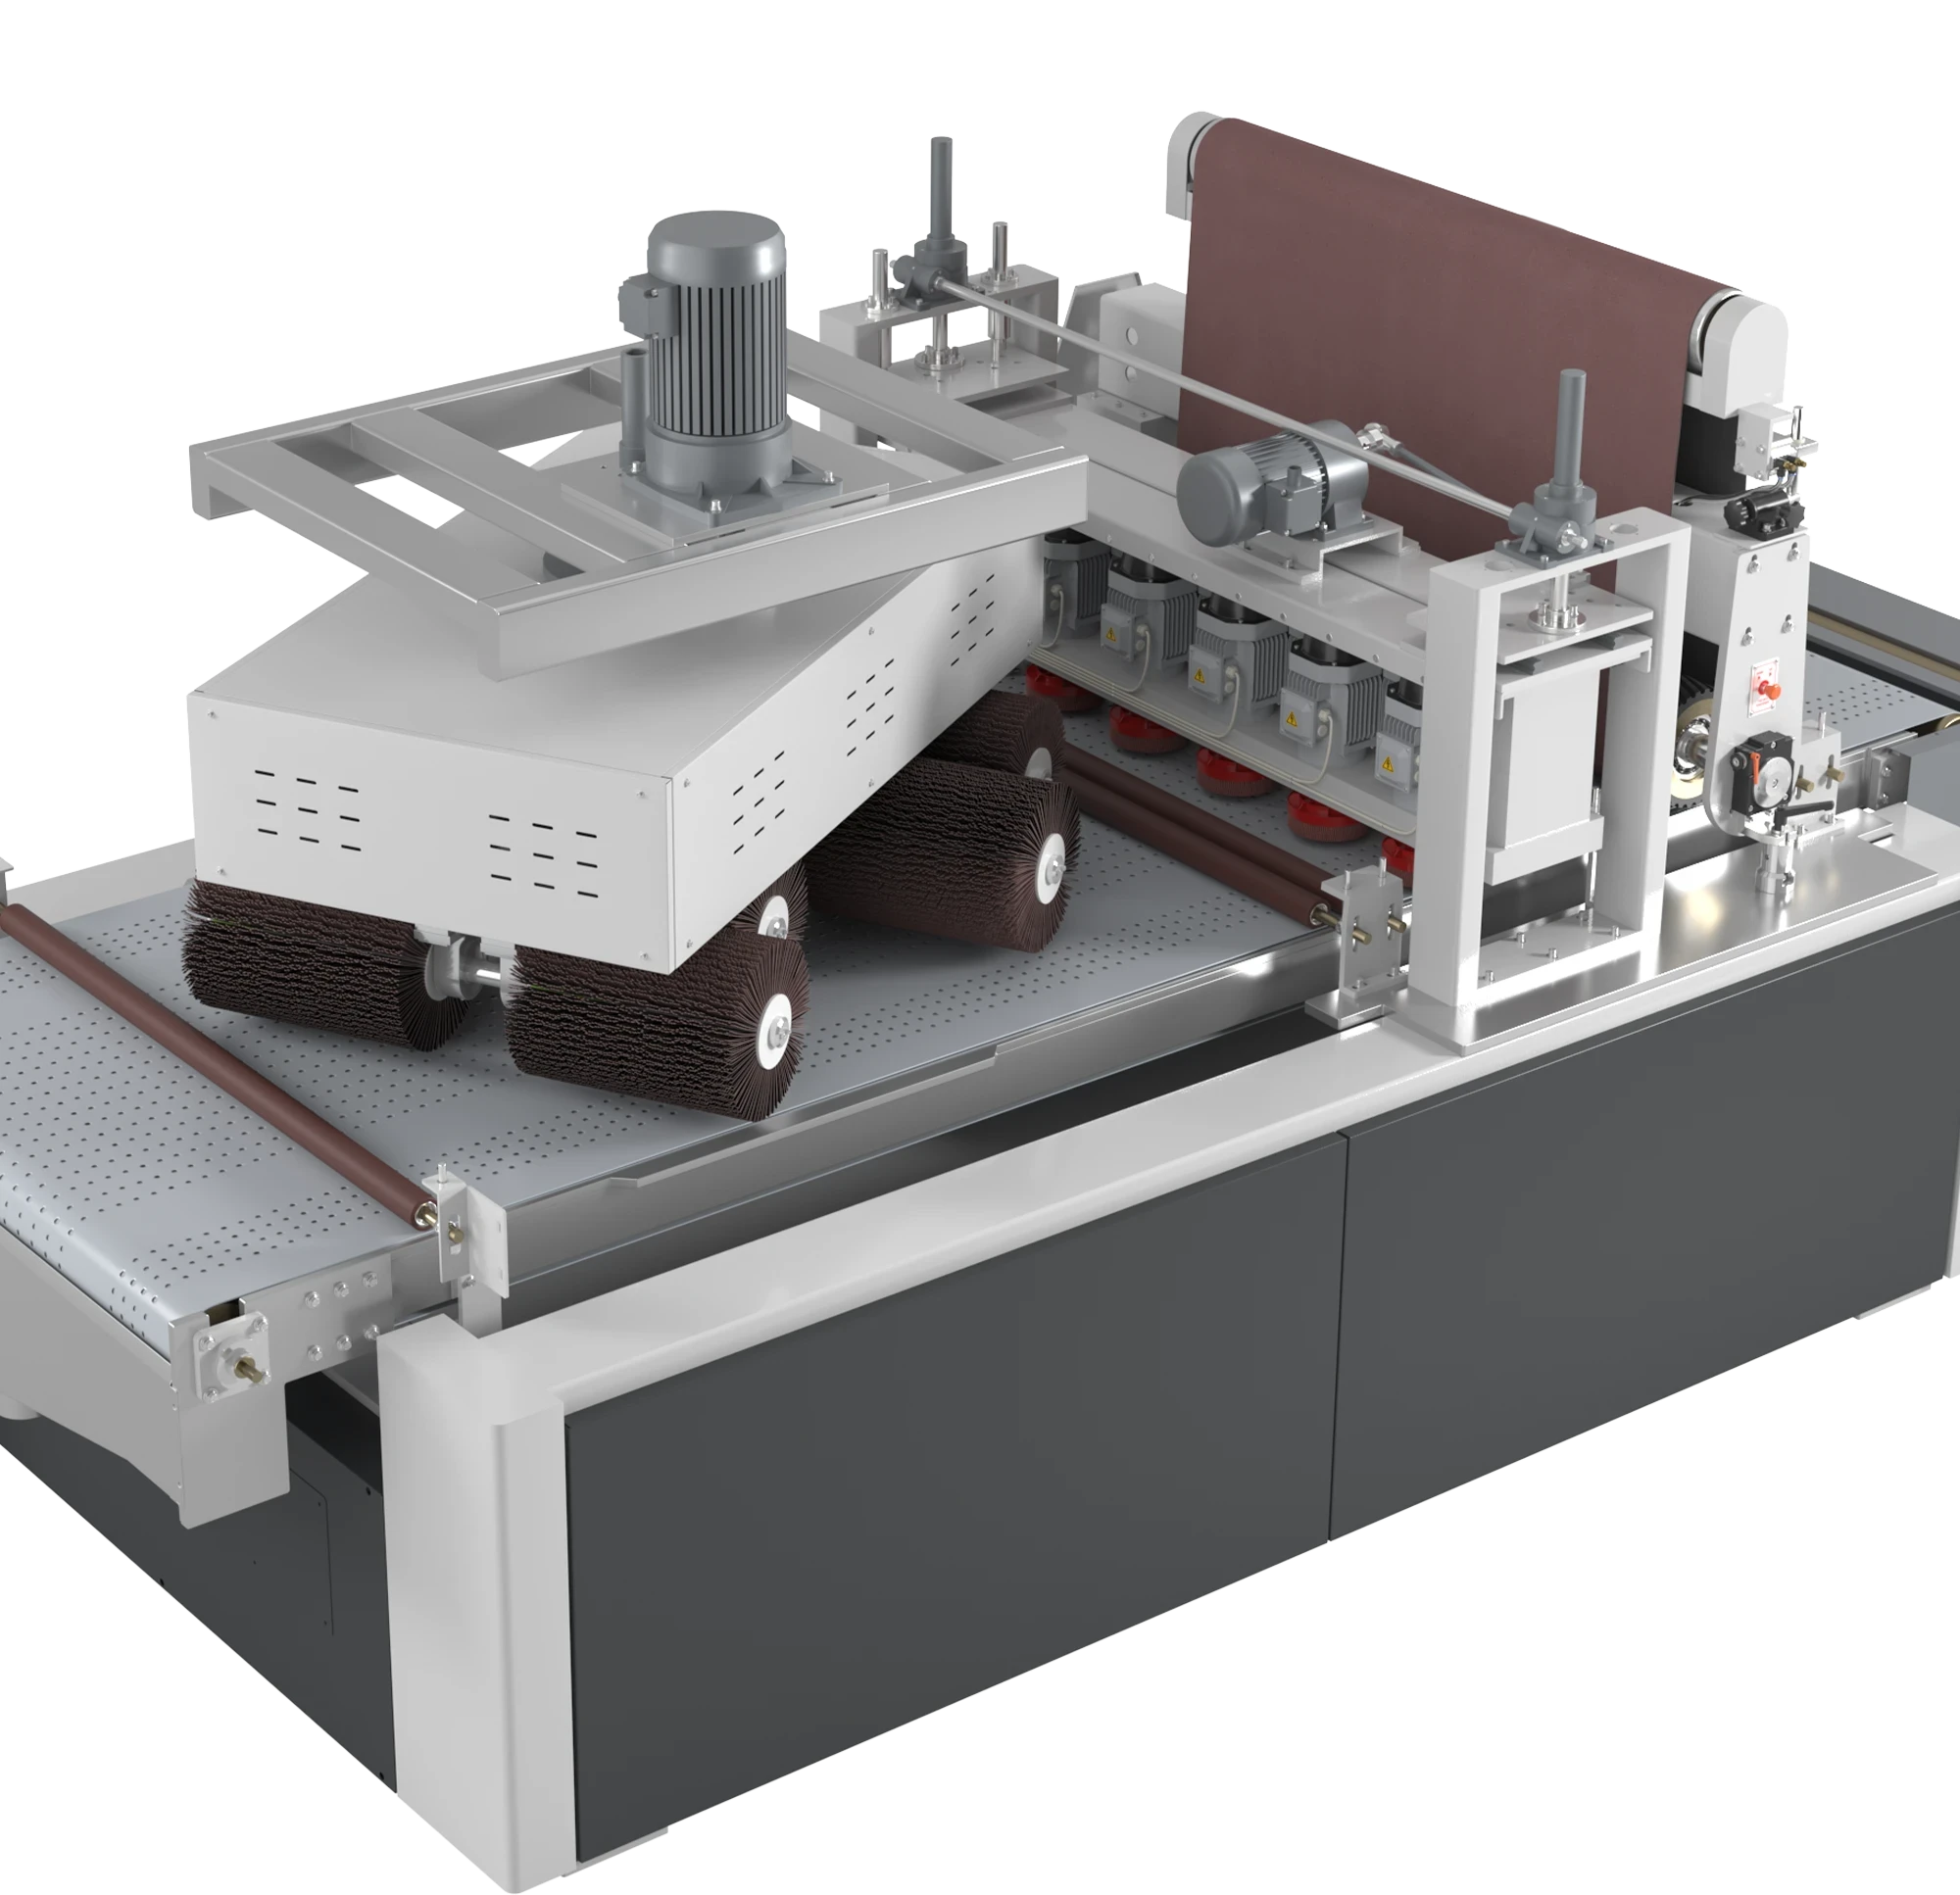
EdgeX está validado para lograr un redondeo de aristas de R2,5+.
EdgeX es el único modelo de Evotec validado para lograr un redondeo de aristas de R2,5+. Esto cumple con los requisitos de radio de arista especificados para:
Aplicaciones de pintura en polvo y pintura líquida con requisitos de espesor de capa en las esquinas
Galvanizado, donde la adherencia del zinc en las esquinas afiladas es el principal punto de fallo
Equipos agrícolas y para exteriores con estándares de protección contra la corrosión
Requisitos de PPAP de OEM y auditoría de recubrimientos que especifican un radio de esquina mínimo
Norma DIN EN 1090 y estándares equivalentes de fabricación estructural
Especificaciones técnicas de EdgeX
Redondeo de aristas de doble cara
EdgeX procesa una cara por pasada. Para piezas que requieren redondeo de aristas en ambas caras, existen tres enfoques disponibles:

Redondeo de aristas por material

Acero al carbono
Es la aplicación más común. EdgeX elimina las rebabas y el óxido del corte por láser en la estación de grupo de rodillo con banda abrasiva (unidad S), y luego redondea todos los bordes externos e internos hasta R2,5+ mediante las estaciones de cepillo de disco y cepillo rotativo. El acero al carbono de placa gruesa cortado por plasma o llama con escoria pesada requiere el SlagMaster HSR para la eliminación de escoria antes del redondeo de aristas; ambas máquinas pueden colocarse en secuencia en la misma línea.

Acero inoxidable
El redondeo de aristas en acero inoxidable requiere una gestión térmica adecuada. Este material es un mal conductor del calor, por lo que el esmerilado concentra la temperatura en el punto de contacto, lo que daña la capa pasiva y provoca coloración térmica. La velocidad de la banda y la presión de contacto en EdgeX se ajustan para evitar el sobrecalentamiento mientras se logra el radio especificado.
La selección del abrasivo también es fundamental. Las bandas utilizadas en acero al carbono transportan partículas incrustadas que se convierten en puntos de inicio de corrosión en el acero inoxidable. EvoGrit 3.0 incluye variantes abrasivas específicas para acero inoxidable con el fin de evitar la contaminación cruzada.
Aluminio
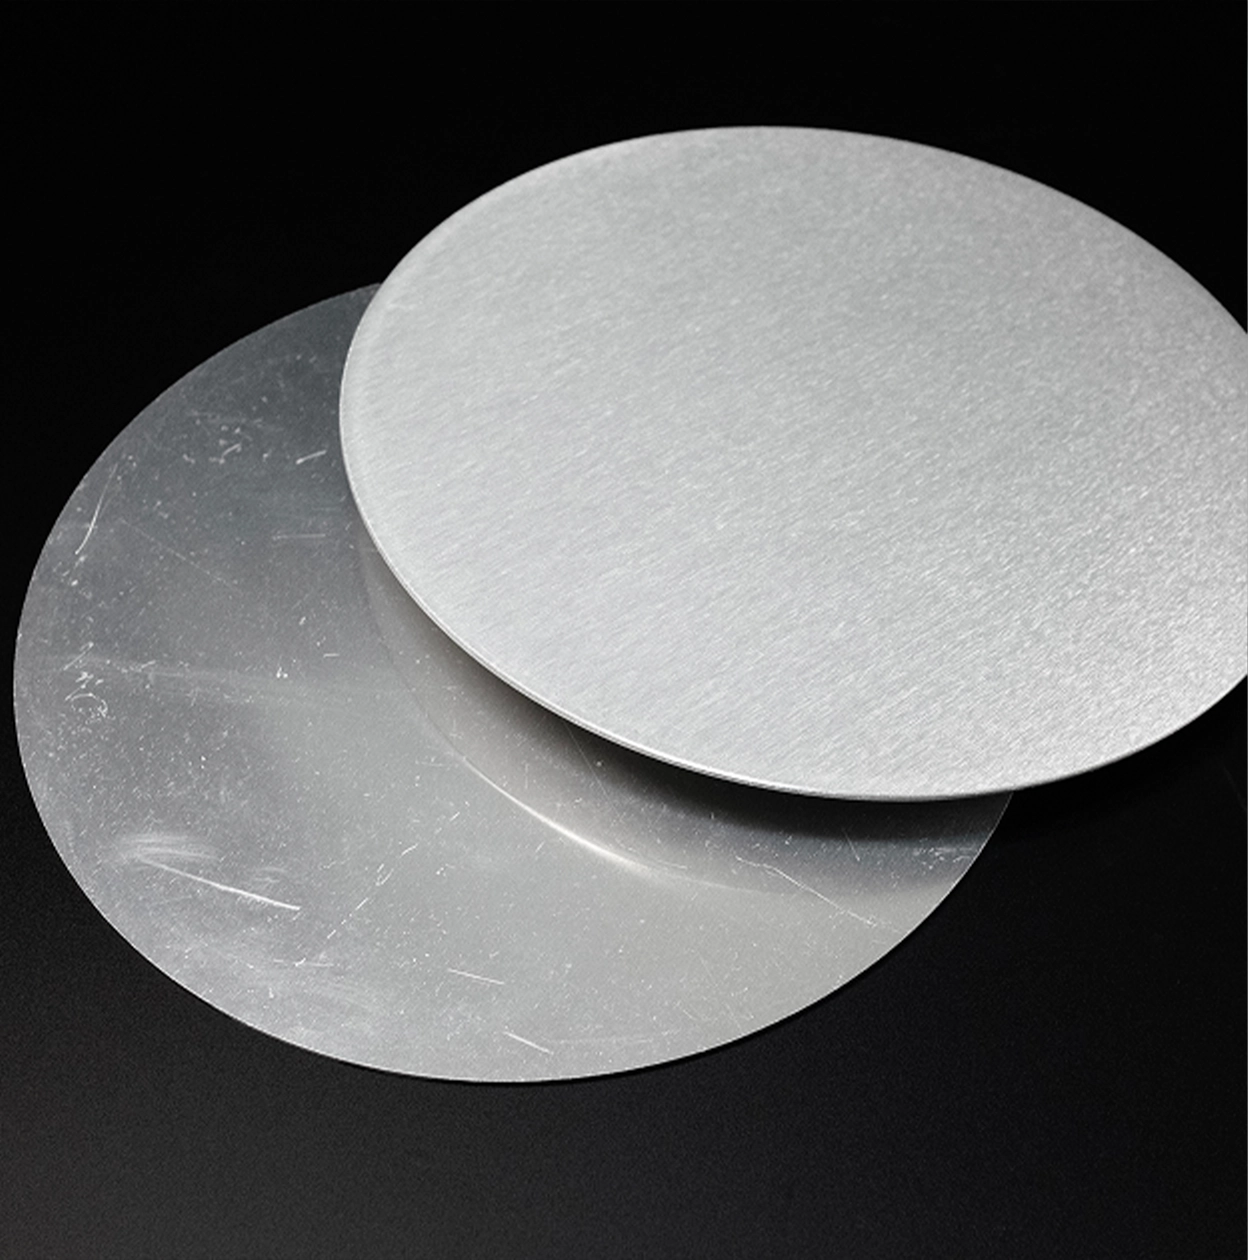
El aluminio requiere una presión de contacto menor que el acero para evitar deformaciones en la superficie. Los residuos del esmerilado son adhesivos y saturan la superficie de las bandas abrasivas más rápido que las virutas de acero. EdgeX gestiona el redondeo de aristas en aluminio mediante configuraciones abrasivas específicas y ajustes de presión adaptados. Se recomienda el uso de aspiración de polvo por vía húmeda (Hydro Dust 2.0) para el procesamiento de aluminio.

Latón y chapa de acero laminado en frío
El latón se procesa con ajustes de baja presión similares a los del aluminio. Se requiere una selección específica de abrasivos.
Redondeo de aristas interiores: donde muchas máquinas no llegan
Las máquinas estándar de redondeo de aristas procesan los bordes externos de las piezas, es decir, el perímetro de la forma cortada. Las piezas con orificios, ranuras y recortes internos presentan un problema distinto: los bordes internos son tan afilados como los externos, tienen la misma probabilidad de provocar fallos en el recubrimiento y, a menudo, son más difíciles de alcanzar. Los cepillos de disco de la EdgeX SDR se extienden hacia abajo para acceder a las características internas durante el paso por la cinta transportadora. Orificios para pernos, ranuras rectangulares, recortes de ventilación, orificios de montaje: los bordes internos se redondean con el mismo radio estándar que los externos, sin necesidad de una operación adicional ni de pasos de rectificación manual.
Para los fabricantes que suministran piezas para auditorías de recubrimiento de fabricantes de equipos originales (OEM), esto es fundamental. Un borde interno que no supera la verificación del radio requiere rectificación. Una pieza que cumple con los requisitos de radio interno y externo en una sola pasada automatizada, no.
Nota: las máquinas sin cepillos de disco tienen una capacidad limitada en los bordes internos. Sin embargo, cualquier máquina Evotec equipada con cepillos rotativos sigue siendo ideal para el redondeo estándar de aristas exteriores.

EvoTrack: recuperación de parámetros para producción con gran variedad de piezas
Los parámetros de redondeo de aristas (velocidad de la banda, presión de contacto y configuración del cepillo) varían según el tipo de material, el grosor de la pieza y el radio especificado. En un taller que procesa múltiples tipos de piezas durante un turno, reajustar manualmente los parámetros en cada cambio consume tiempo e introduce inconsistencias.
EvoTrack almacena conjuntos completos de parámetros por tipo de pieza. Los operarios seleccionan la receta guardada al realizar el cambio. Sin reajustes manuales. Sin variaciones entre operarios. El radio de la primera pieza del nuevo lote coincide con el radio de la última pieza del anterior.

Preguntas frecuentes
El desbarbado elimina las protuberancias metálicas —rebabas, escoria y material rugoso a lo largo del borde de corte— dejando el borde plano. El redondeo de aristas elimina la geometría de la esquina afilada, rectificándola hasta convertirla en un arco controlado con un radio definido. El desbarbado se centra en la limpieza de la superficie. El redondeo de aristas se centra en la geometría de la esquina. Ambas operaciones suelen realizarse de forma secuencial en la misma máquina.
La EdgeX SDR está validada para R2,5+. Este es el estándar de redondeo de aristas más alto de la gama Evotec y supera el mínimo de R2,0 mm requerido por la norma DIN EN 1090 para componentes estructurales críticos frente a la corrosión. Para la preparación general de recubrimientos y seguridad, se pueden lograr radios a partir de R0,3 en cualquier máquina Evotec equipada con cepillos rotativos.
Sí, en la EdgeX SDR. La unidad de cepillos de disco (unidad D) alcanza los orificios, las ranuras y las aberturas interiores durante el paso por la cinta transportadora. En combinación con los cepillos rotativos, redondea las aristas interiores con el mismo radio que las exteriores. Las máquinas sin unidad D tienen una capacidad limitada en las aristas interiores; las equipadas con cepillos rotativos siguen siendo adecuadas para el redondeo estándar de aristas exteriores.
Acero inoxidable, acero al carbono (incluida la chapa de acero laminado en frío), aluminio y latón. Para el acero inoxidable y el aluminio se aplican configuraciones abrasivas específicas según el material.
La tensión superficial reduce el espesor del recubrimiento en las esquinas afiladas: la película se retrae desde el vértice y acumula menos espesor en la arista. Una esquina redondeada permite alcanzar el espesor de película previsto en toda su geometría, mejorando la adherencia, la protección contra la corrosión y la proporción de piezas que superan la auditoría de recubrimiento a la primera. Cuanto mayor sea el radio, más uniforme será el espesor del recubrimiento en la arista.
Sí. El grupo de rodillo con banda abrasiva (unidad S) se encarga de eliminar rebabas y óxido, mientras que las estaciones de cepillado completan el redondeo de aristas. Las piezas cortadas por plasma o llama con escoria pesada también pueden procesarse en la EdgeX SDR. Sin embargo, si la escoria es muy abundante y frecuente, se recomienda un tratamiento previo antes del redondeo de aristas. No es necesaria una SlagMaster HSR independiente; Evotec puede configurar una máquina personalizada de cuatro estaciones con el martillo rompeescorias como primera estación, seguido de tres estaciones de procesamiento estándar para el desbarbado y el redondeo de aristas R2,5+, completando todo en una sola pasada por la cinta transportadora.
¿Tiene alguna otra pregunta?
Ninguna pregunta es demasiado grande o pequeña; envíenos sus dudas y le responderemos lo antes posible.
Máquinas de redondeo de aristas de Evotec
Todas las desbarbadoras Evotec equipadas con uno o varios cepillos rotativos pueden redondear aristas, además de desbarbar y realizar el acabado superficial. Para aplicaciones que requieren un radio definido y verificable de hasta R2,5+, la EdgeX SDR es la solución específica.

Obtenga una recomendación de configuración.
El ancho de trabajo, el material, la geometría de la pieza y el radio de arista especificado determinan la configuración adecuada. Envíe los detalles de su pieza y el equipo de ingeniería de Evotec le devolverá una recomendación específica. También puede enviar piezas y planos para realizar pruebas de procesamiento; los resultados del radio se entregan antes de que sea necesario tomar cualquier decisión de compra.
