
Macchine per l'arrotondamento degli spigoli della lamiera
Gli spigoli vivi creano problemi in tutte le fasi successive. La vernice si stacca sugli angoli, gli operatori si feriscono durante la movimentazione e i pezzi non rispettano gli standard anticorrosione che prescrivono a disegno un raggio minimo.
Evotec costruisce macchine per l'arrotondamento degli spigoli per le carpenterie che lavorano acciaio inox, acciaio al carbonio, alluminio e ottone: eliminano lo spigolo vivo lasciato da taglio laser, punzonatura, plasma e ossitaglio e lo sostituiscono con un raggio controllato e costante su ogni spigolo esterno, foro interno e asola. La maggior parte delle sbavatrici Evotec esegue i normali arrotondamenti, ma EdgeX è l'unico modello validato per R2,5+, il livello richiesto per verniciatura a polvere, zincatura e audit di verniciatura OEM.
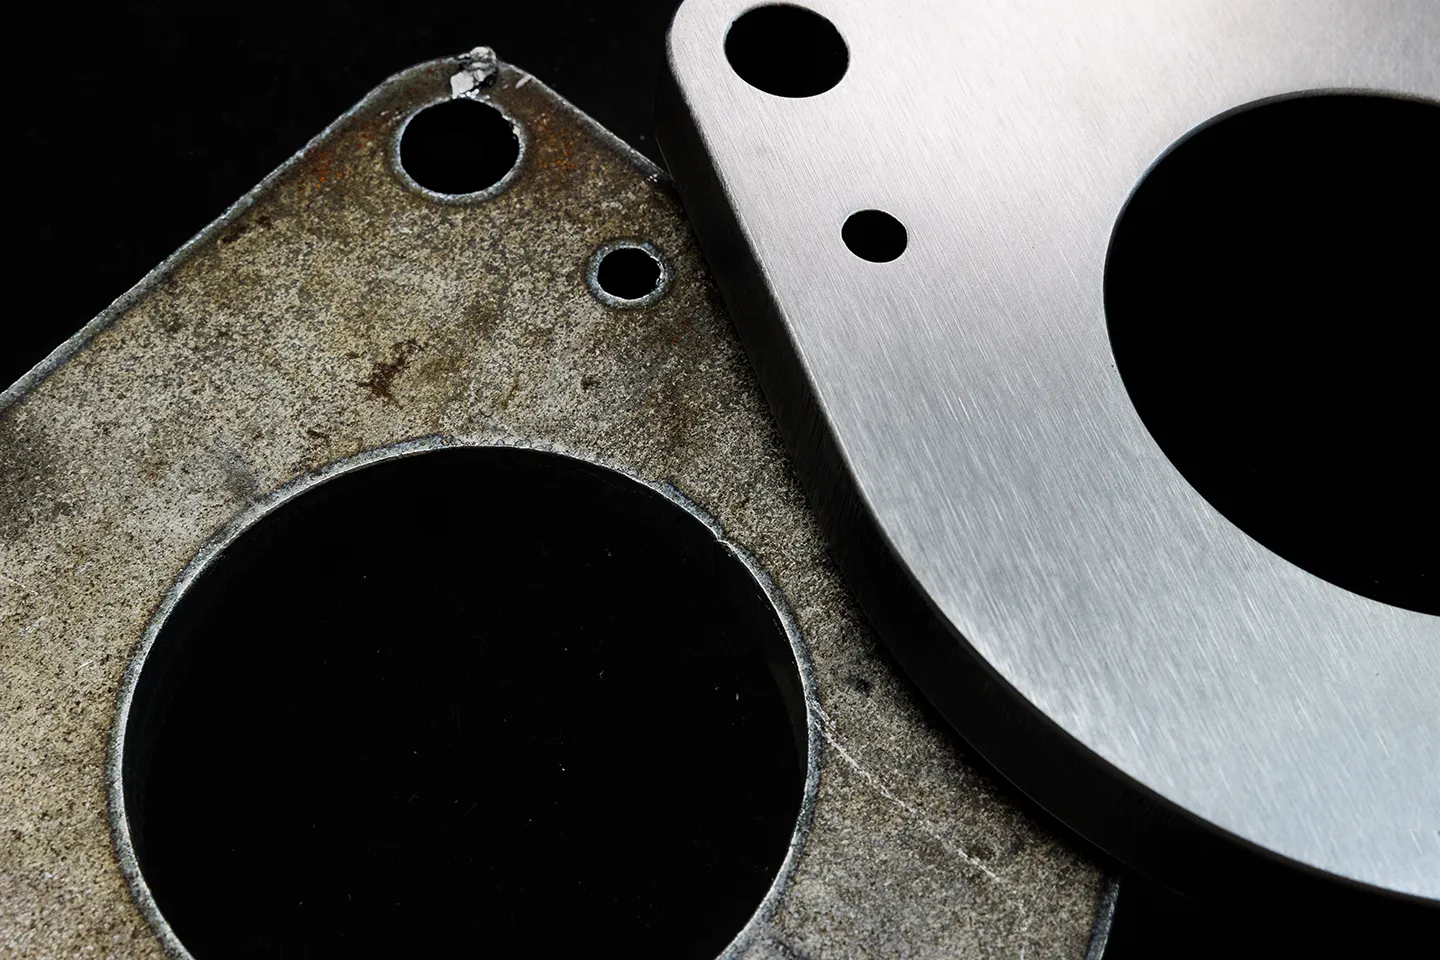
Arrotondamento degli spigoli e sbavatura: due processi diversi
Le due operazioni possono essere eseguite in sequenza sulla stessa macchina, ma risolvono problemi diversi, richiedono parametri diversi e danno risultati diversi. Le carpenterie che devono arrotondare gli spigoli per rispettare specifiche di verniciatura o disegni OEM hanno bisogno di entrambi i processi: prima la sbavatura, poi l'arrotondamento al raggio prescritto.
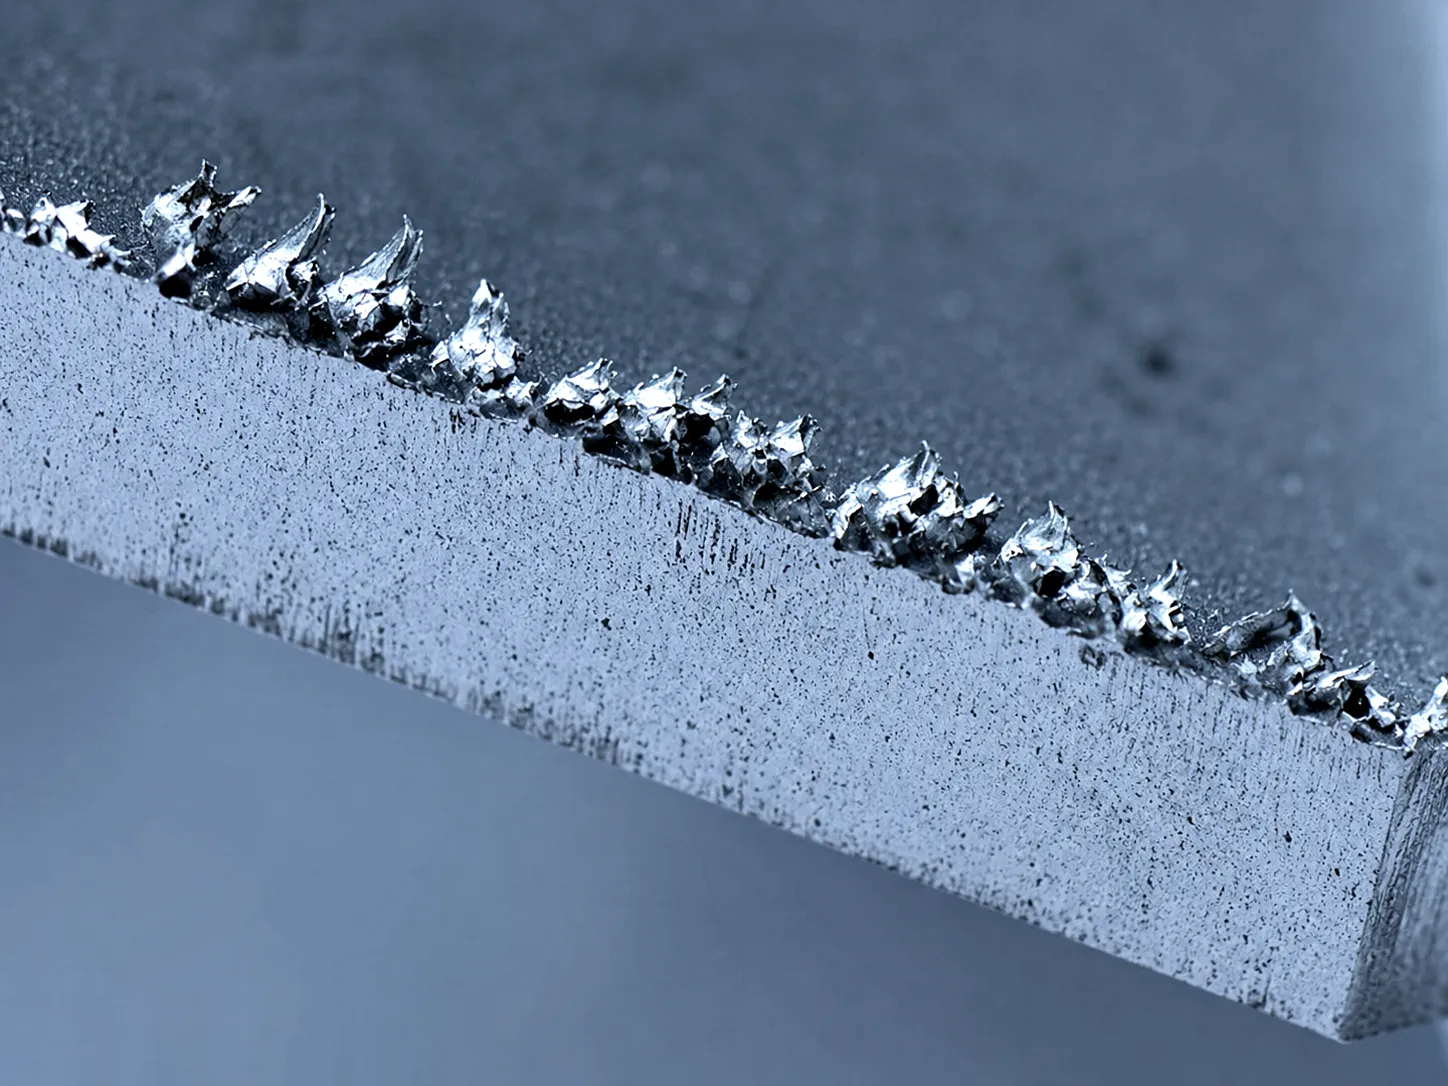
Sbavatura
La sbavatura rimuove le sporgenze metalliche lasciate dal taglio: bave lungo lo spigolo tagliato e scorie sul lato inferiore delle lamiere tagliate al plasma. Il risultato è uno spigolo piano e pulito.
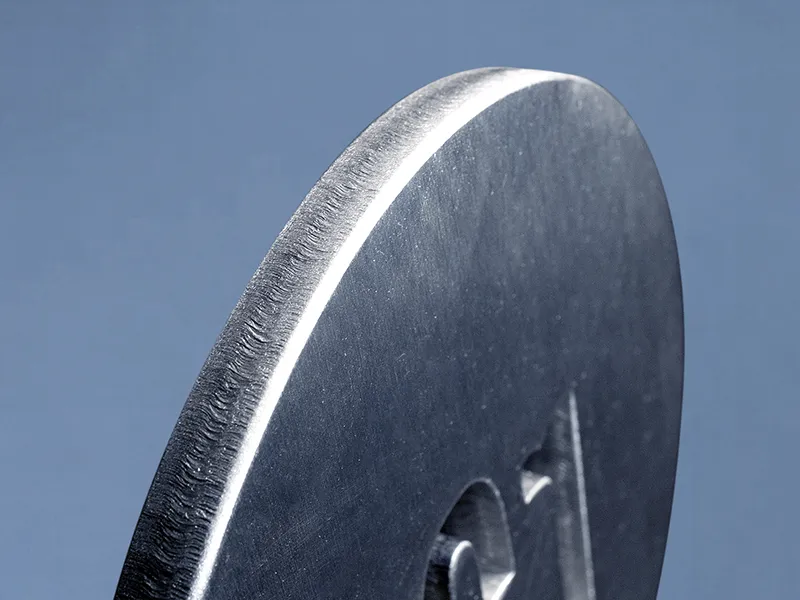
Arrotondamento degli spigoli
Edge rounding grinds the sharp corner geometry into a controlled arc with a defined radius. A deburred edge is safe to handle. An edge-rounded part has a radius — R0.3, R0.5, R1.0, R2.5+ — that is measurable, repeatable, and specified.
Perché il raggio dello spigolo conta per la verniciatura
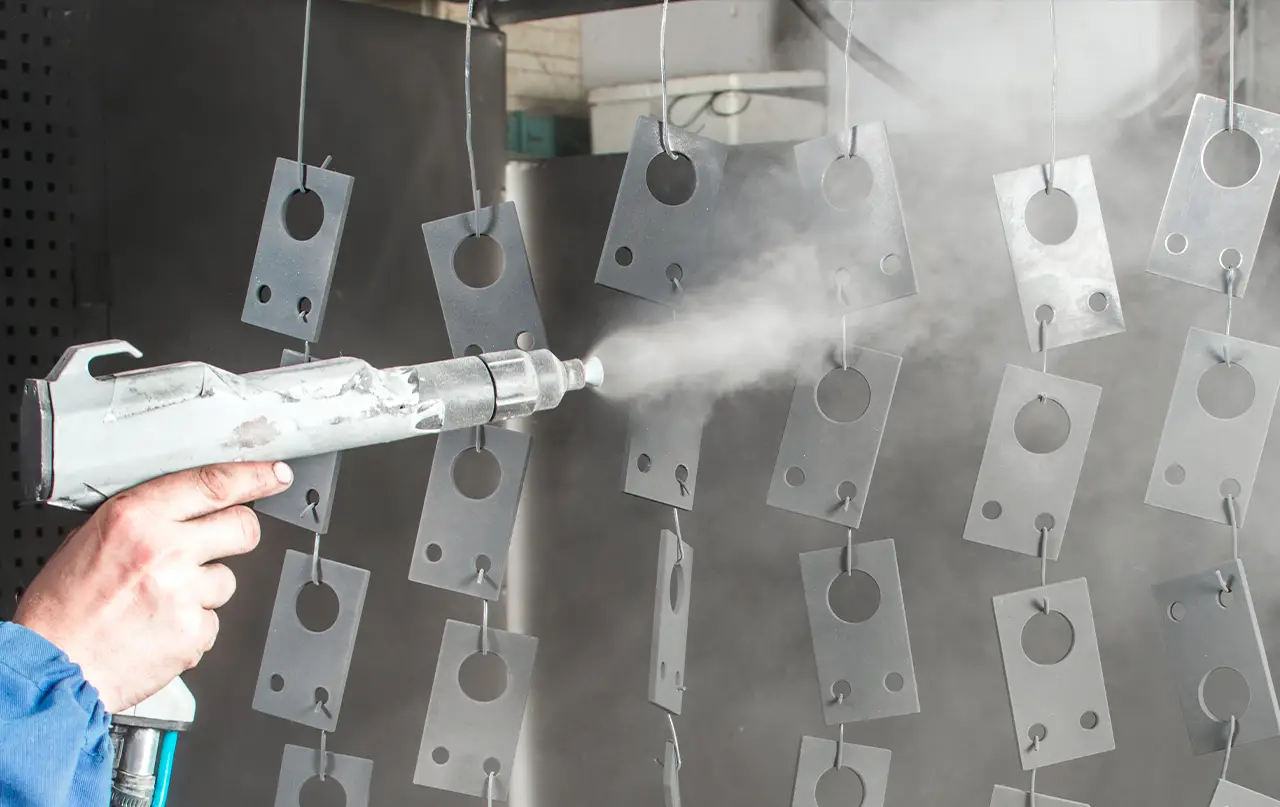
Le vernici liquide e a polvere si comportano in modo prevedibile sulle superfici piane. Su uno spigolo vivo, invece, la tensione superficiale tira indietro la vernice: il film si assottiglia sul vertice e l'adesione cede proprio sullo spigolo. È lì che inizia la corrosione ed è lì che falliscono i controlli di verniciatura.
Uno spigolo arrotondato offre alla vernice una superficie su cui aderire. Più grande è il raggio, più spesso è lo strato di vernice sull'angolo e migliore la protezione dalla corrosione. La norma DIN EN 1090, diffusa nella carpenteria strutturale in acciaio, richiede un raggio minimo di 2 mm per i componenti critici per la corrosione. Per macchine agricole, attrezzature da esterno e pezzi zincati si prescrive di solito R2,0–R2,5+.
Arrotondamento standard o classe R2,5+
Non tutte le applicazioni richiedono un raggio ampio, e la differenza conta nella scelta della macchina. Se i suoi pezzi devono avere un raggio prescritto a disegno, la soluzione è EdgeX. Se servono spigoli sicuri e uniformi per la movimentazione e la preparazione alla verniciatura, qualsiasi macchina Evotec con spazzole rotanti ottiene questo risultato in un normale passaggio di sbavatura.

Arrotondamento standard degli spigoli (fino a R1,0)
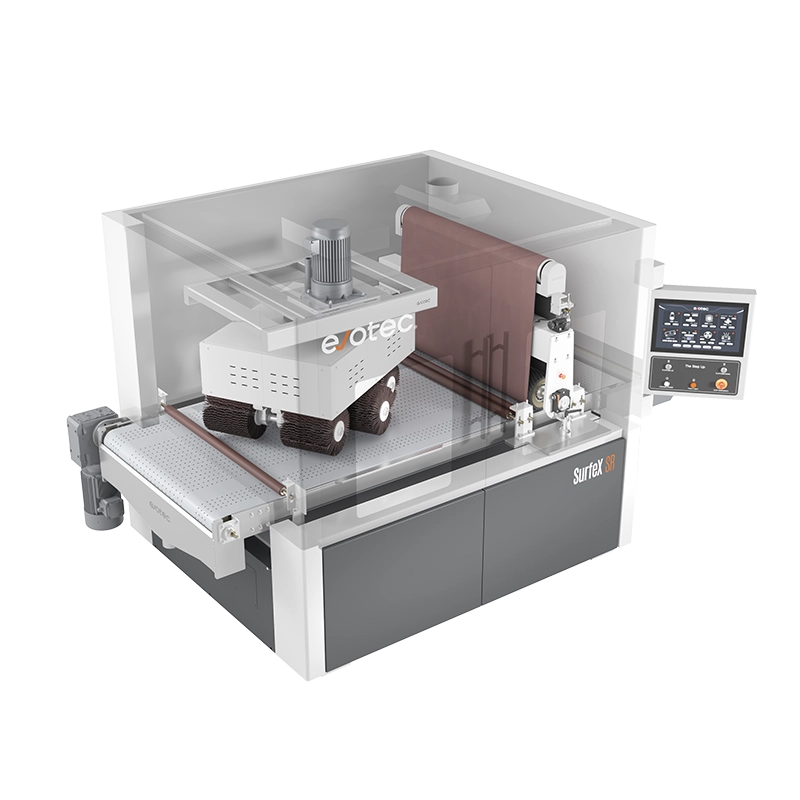
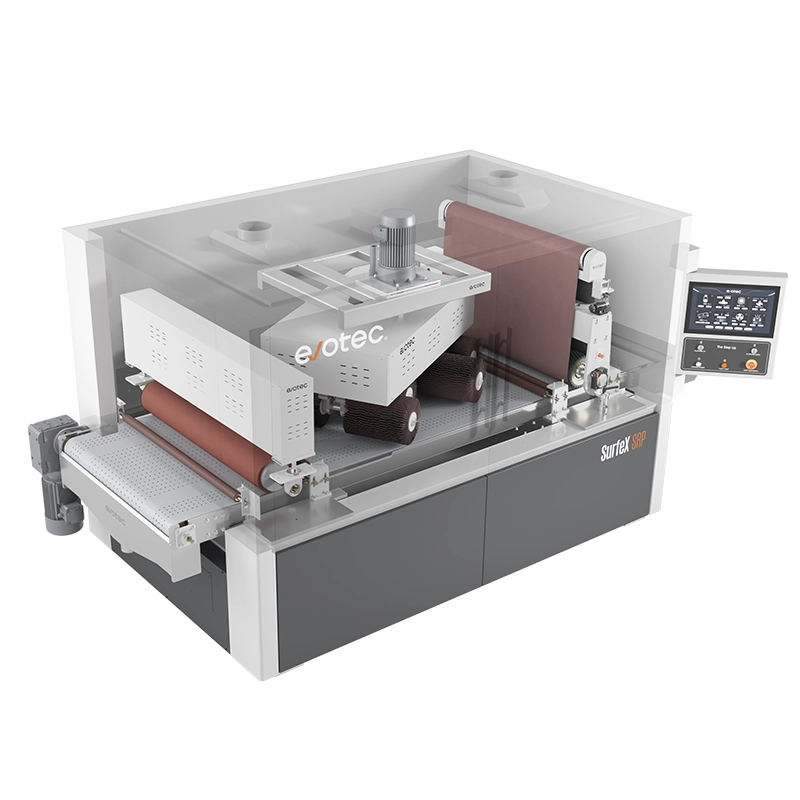
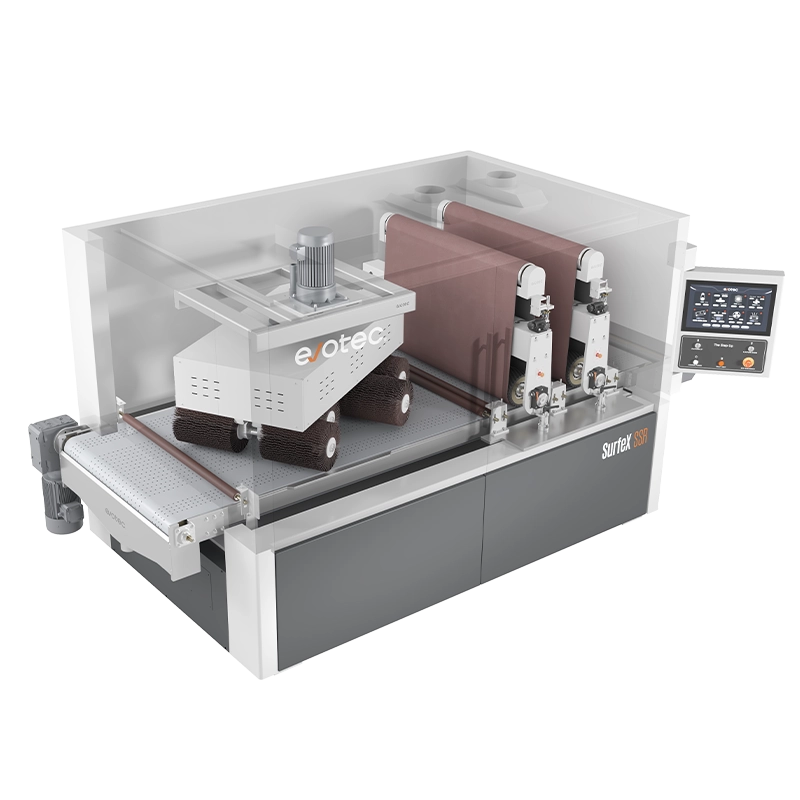
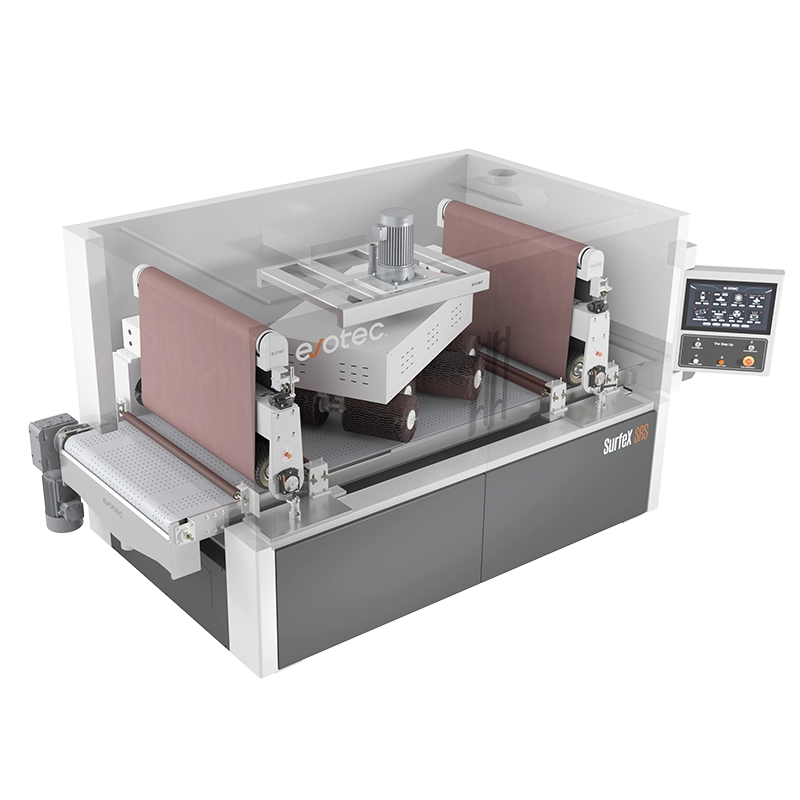
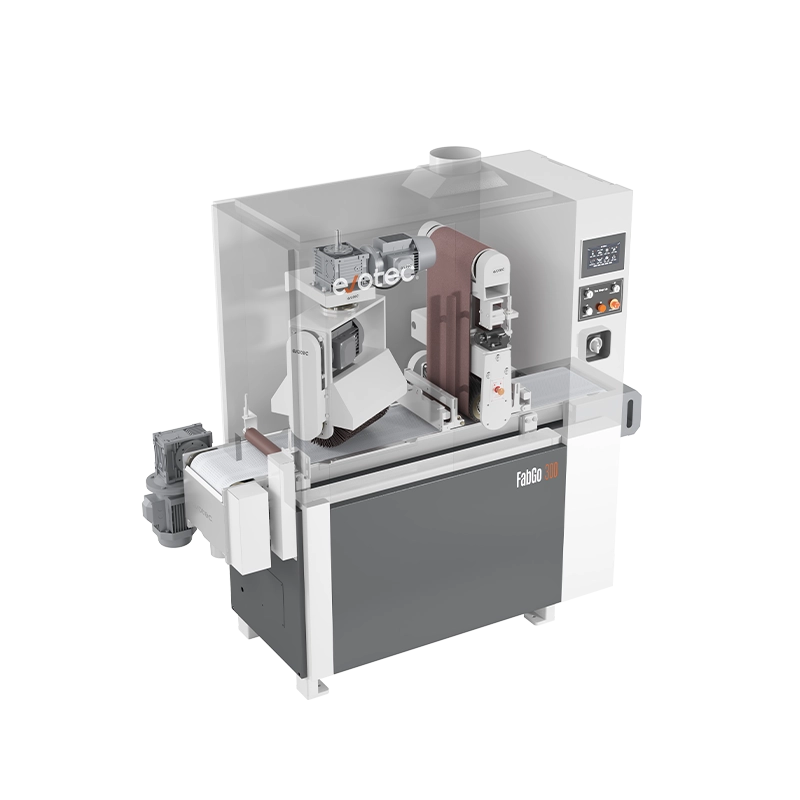
Elimina le bave da pezzi tagliati al laser e punzonati, rende più sicuri movimentazione e montaggio e prepara i pezzi per la verniciatura generica. Qualsiasi macchina Evotec con spazzole rotanti lo esegue in un normale passaggio di sbavatura. SurfeX SR, SSR, SRS, SRP e FabGo 300 hanno tutte stazioni con spazzole rotanti.
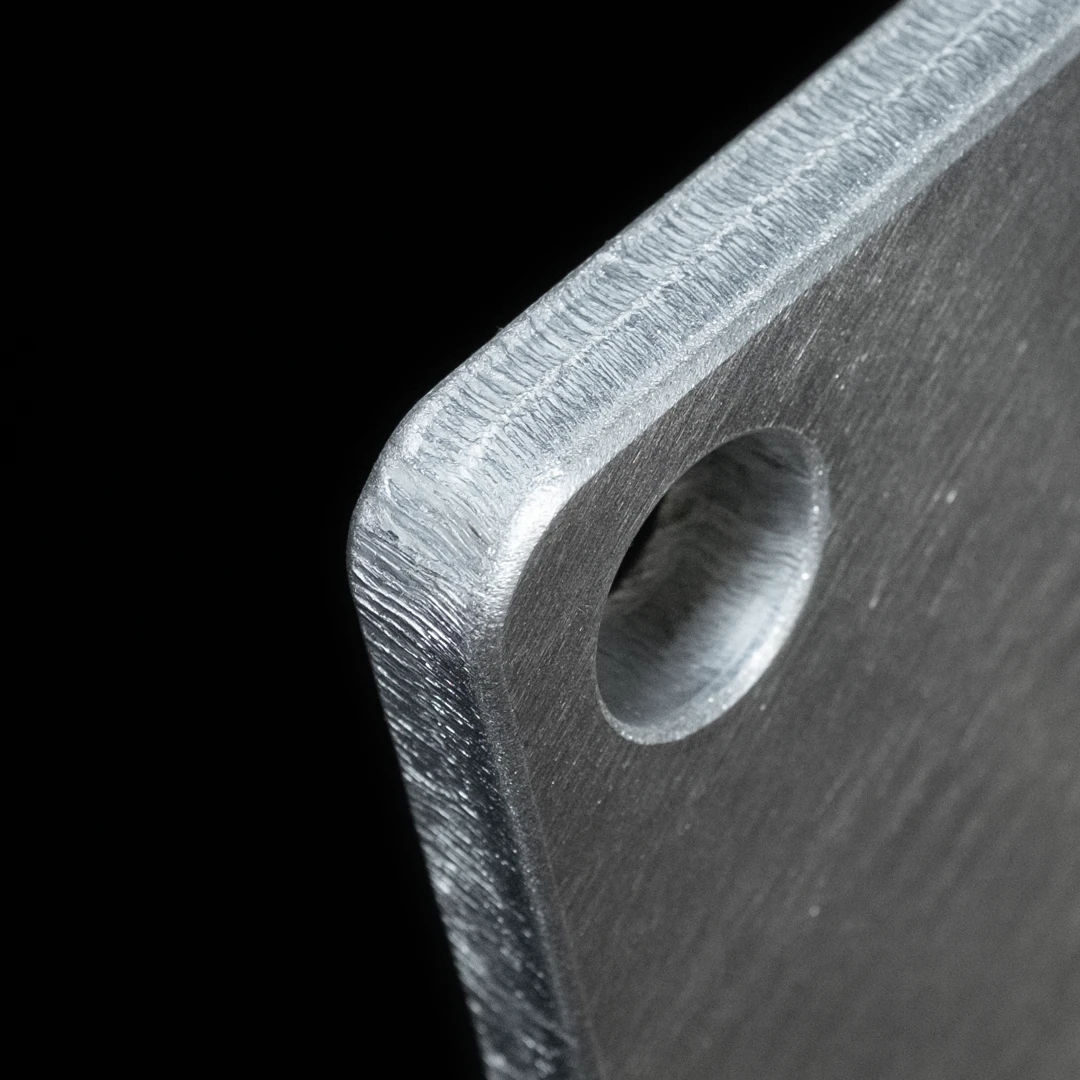
Arrotondamento degli spigoli classe R2,5+
Crea un raggio ampio, definito e verificabile su tutti gli spigoli esterni e sui profili interni. È richiesto dalle specifiche di verniciatura a polvere, dagli audit di verniciatura OEM, dalla zincatura e dalla DIN EN 1090 e norme simili. È la funzione specifica di EdgeX, l'unico modello Evotec validato per questo risultato.
EdgeX: pensata per l'arrotondamento degli spigoli R2,5+
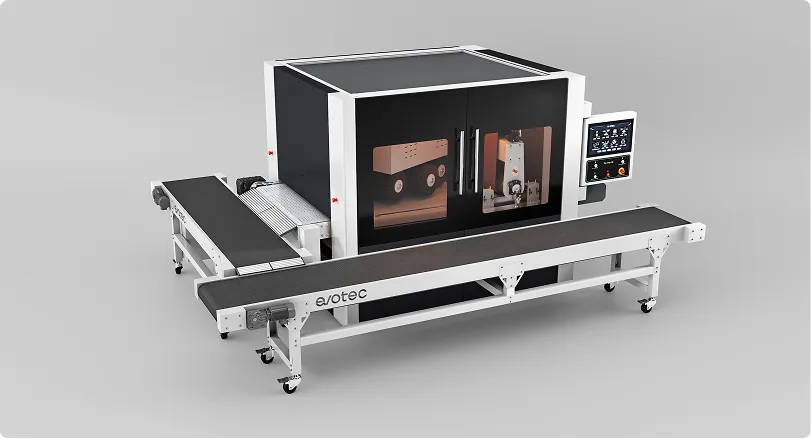
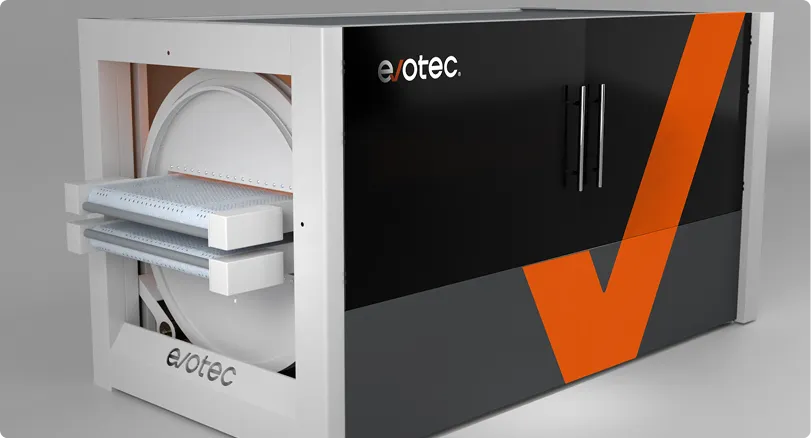
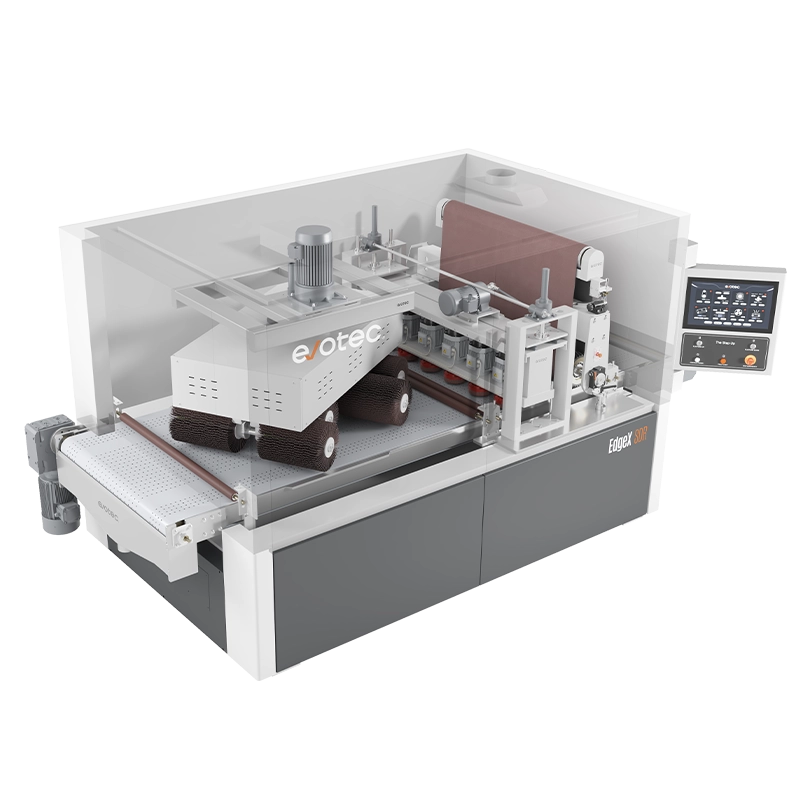
EdgeX è pensata per le carpenterie i cui pezzi richiedono un raggio definito, prescritto a disegno, nelle specifiche di verniciatura o nella checklist di audit OEM. Esegue sbavatura, arrotondamento dei profili interni e arrotondamento degli spigoli R2,5+ in un solo passaggio sul nastro, con tre stazioni dedicate.
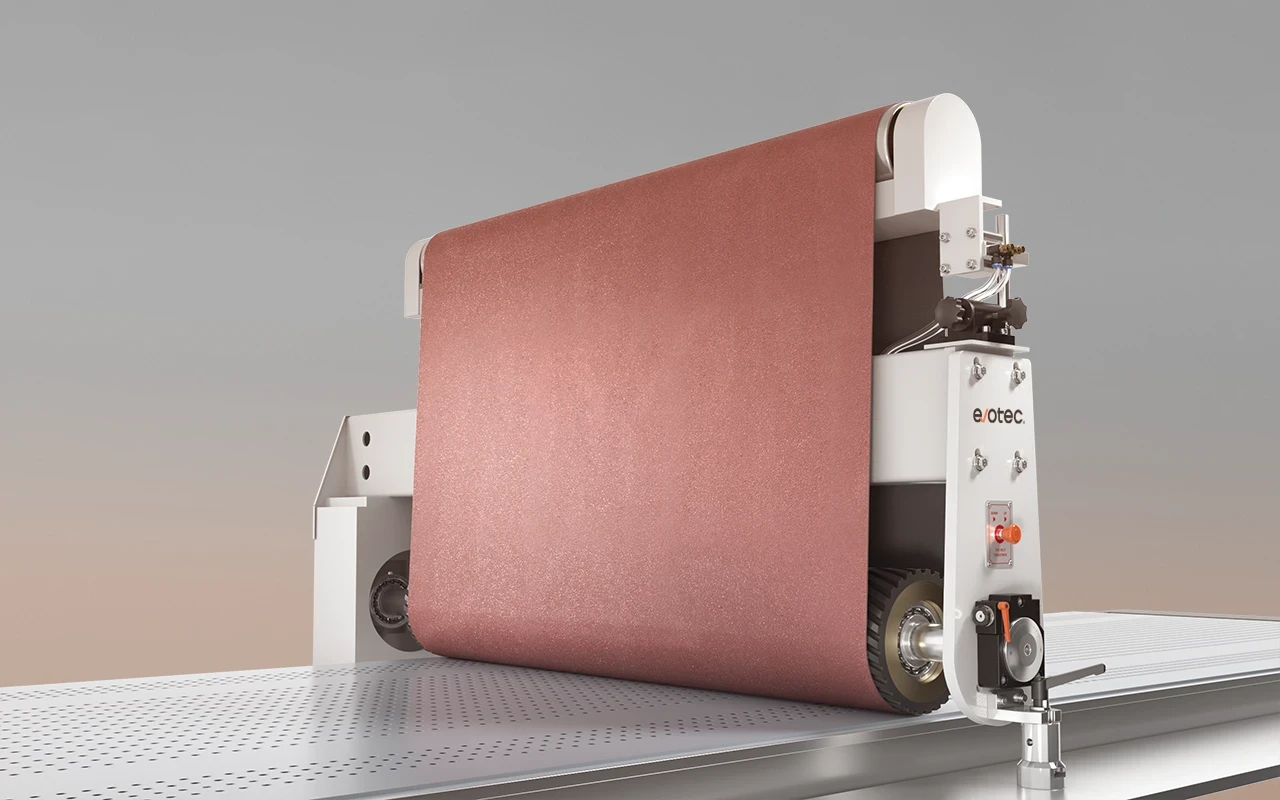
Gruppo a rullo
Il gruppo a rullo rimuove bave, ossido e difetti superficiali lasciati da taglio laser, punzonatura e lavorazione della lamiera, e prepara la superficie prima dell'arrotondamento degli spigoli.

Spazzole a disco
Le spazzole a disco entrano in fori, asole, intagli rettangolari e profili interni complessi, così gli spigoli interni raggiungono lo stesso raggio di quelli esterni. È ciò che distingue EdgeX dalle macchine che arrotondano solo il perimetro esterno: i pezzi con fori per bulloni, feritoie di ventilazione o asole di montaggio vengono arrotondati completamente anche all'interno, nello stesso passaggio.
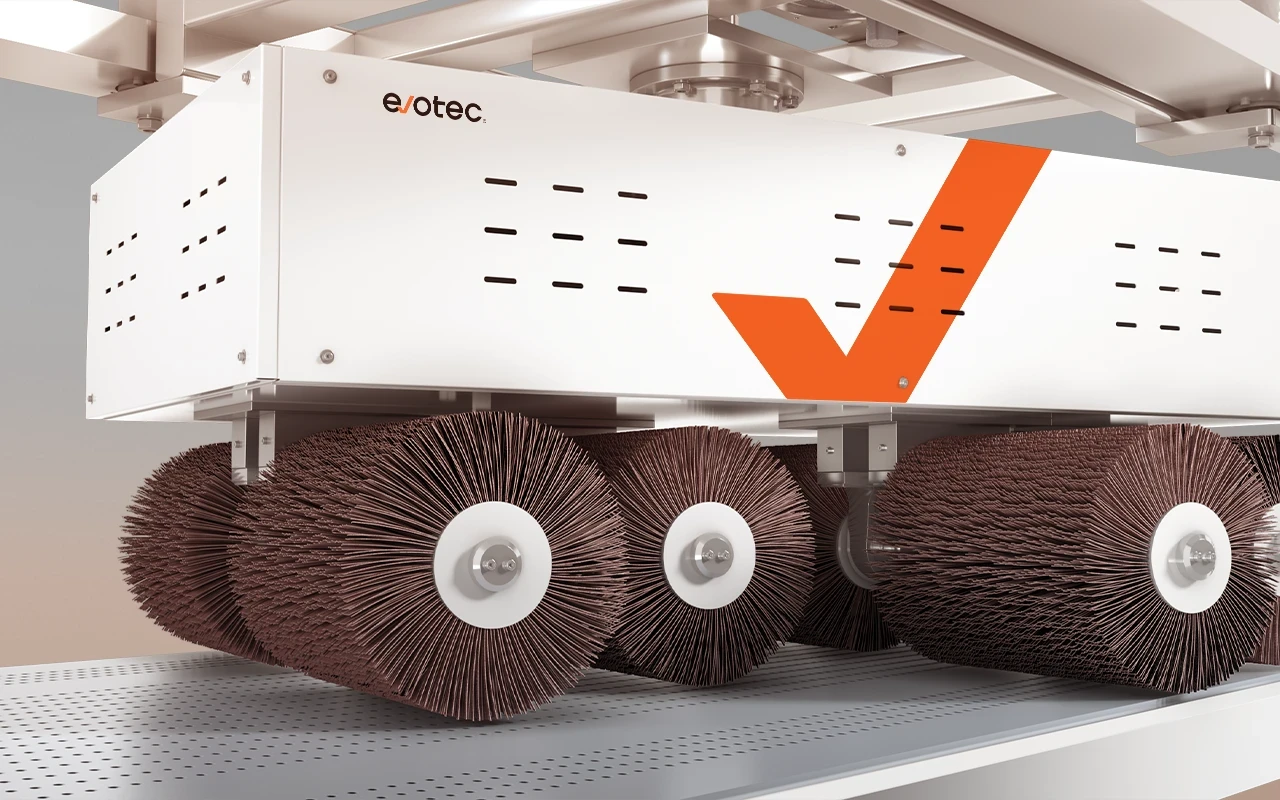
Spazzole rotanti
Le spazzole rotanti esercitano una pressione costante su tutti gli spigoli esterni e creano un raggio controllato. Numero di spazzole, velocità del nastro e pressione di contatto si impostano per tipo di pezzo e si salvano in EvoTrack, per richiamarli al cambio produzione.
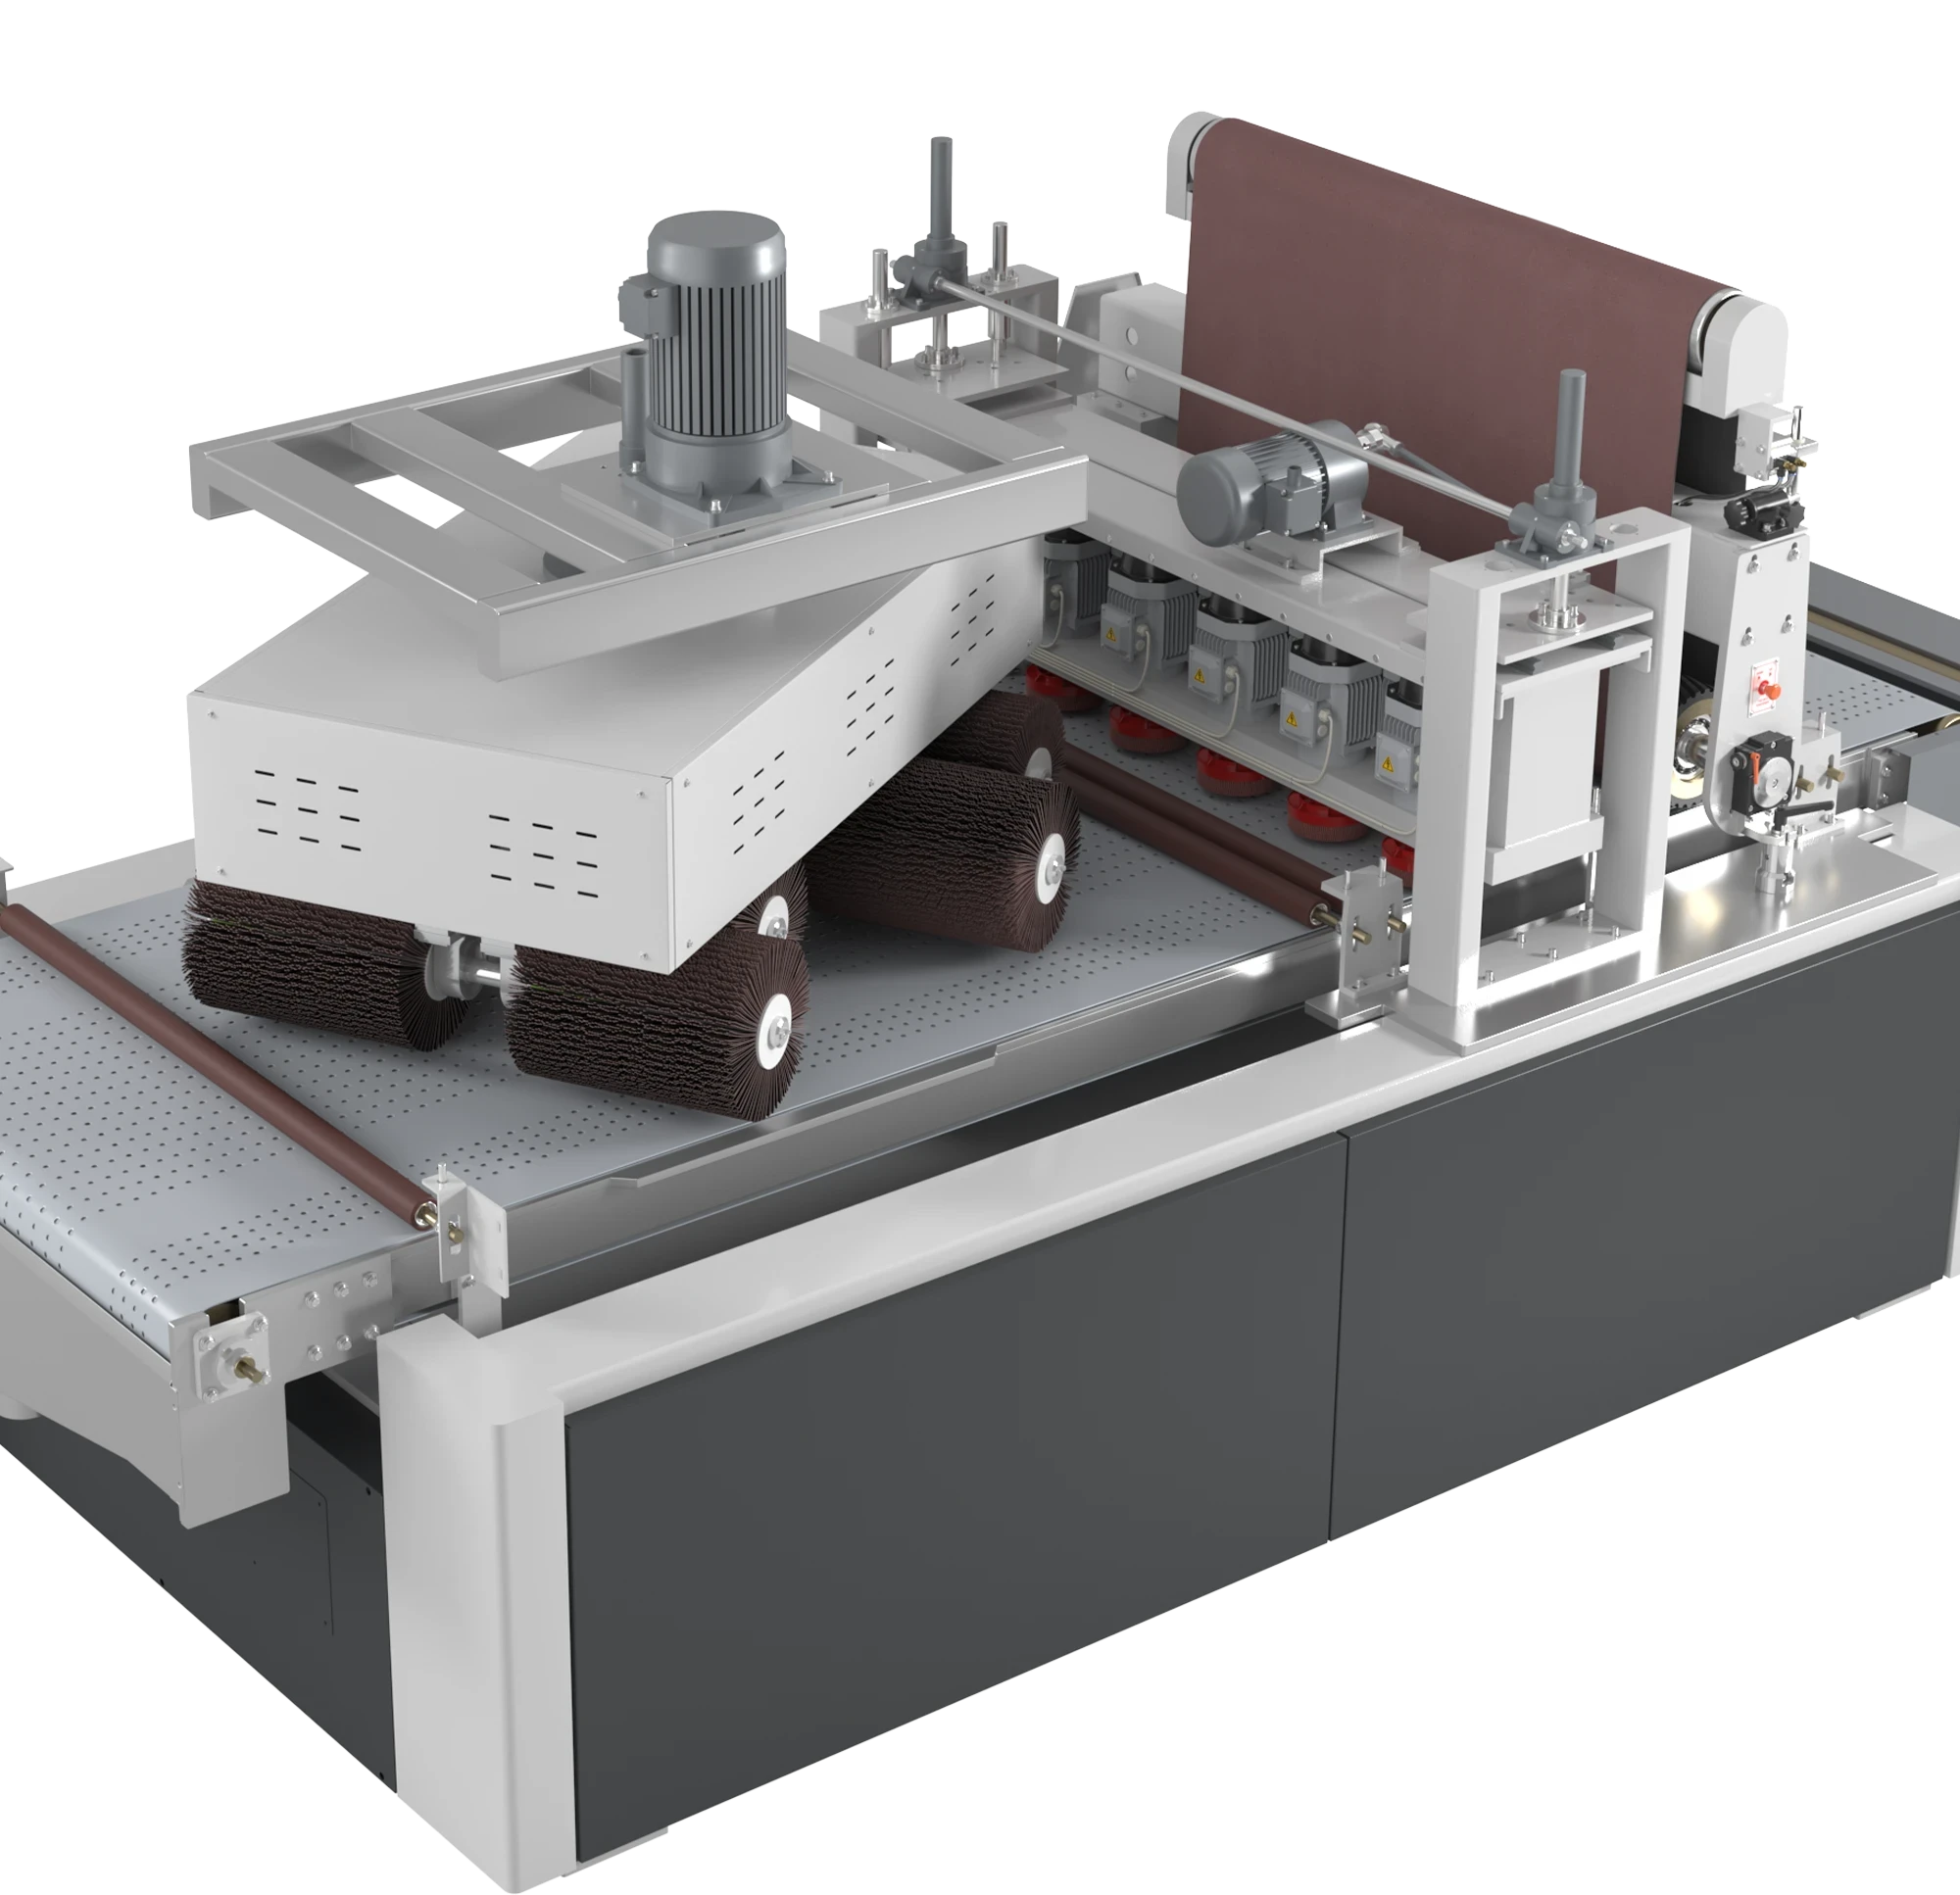
EdgeX è validata per l'arrotondamento degli spigoli R2,5+.
EdgeX è l'unico modello Evotec validato per l'arrotondamento degli spigoli R2,5+. Soddisfa i requisiti di raggio previsti per:
Applicazioni di verniciatura a polvere e a liquido con requisiti di spessore del film sugli spigoli
Zincatura, dove l'adesione dello zinco sugli spigoli vivi è il principale punto critico
Macchine agricole e attrezzature da esterno con requisiti anticorrosione
PPAP OEM e audit di verniciatura che prescrivono un raggio minimo degli spigoli
DIN EN 1090 e norme equivalenti per la carpenteria strutturale
Dati tecnici EdgeX
Arrotondamento degli spigoli su entrambi i lati
EdgeX lavora un lato per passaggio. Per i pezzi da arrotondare su entrambi i lati ci sono tre soluzioni:

Arrotondamento per materiale: che cosa cambia e che cosa resta uguale

Acciaio al carbonio
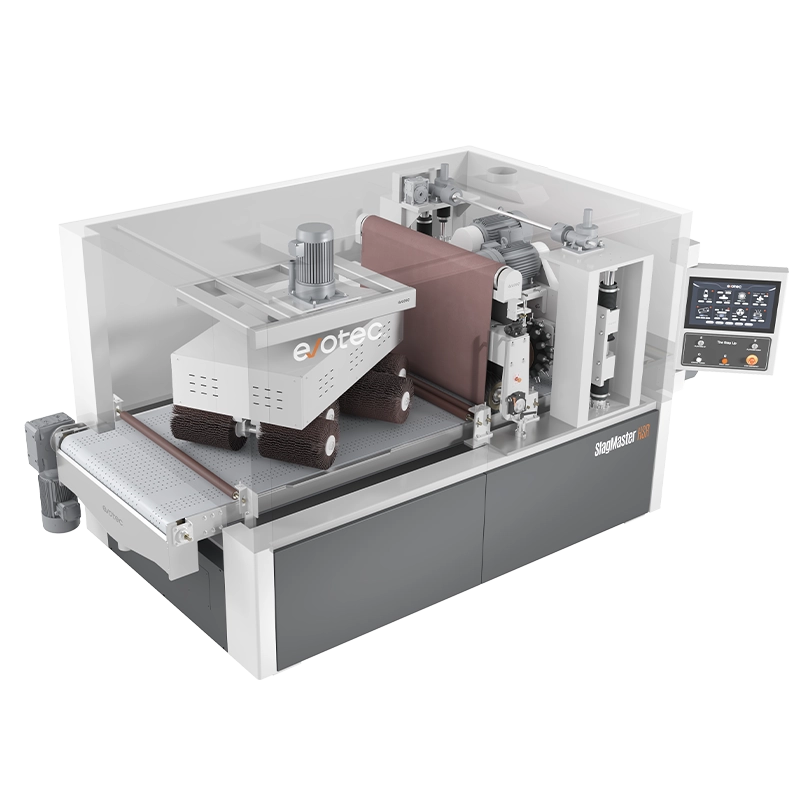
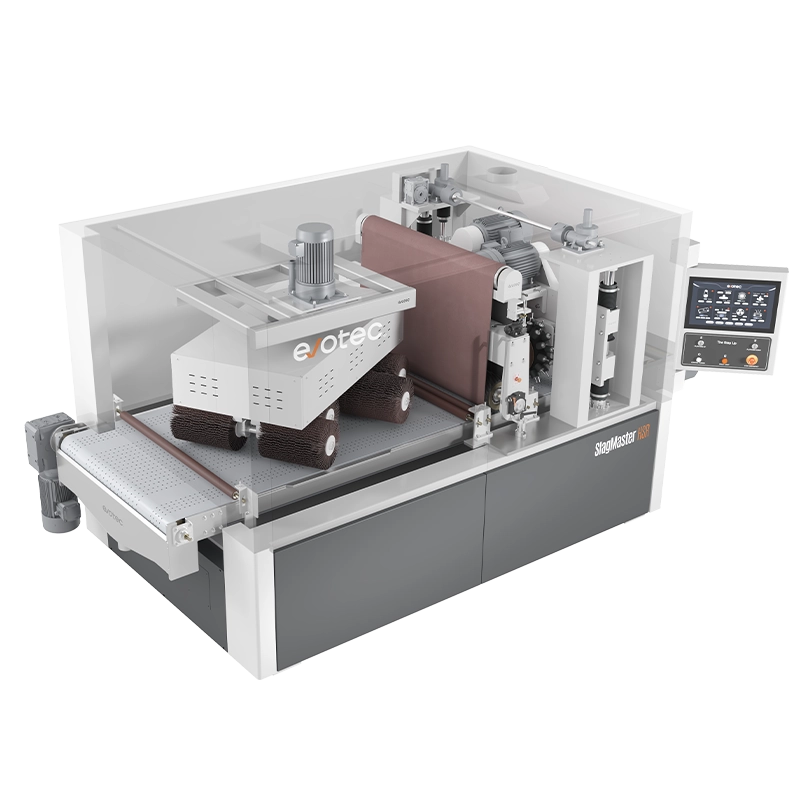
È l'applicazione più comune. EdgeX rimuove bave e ossido del taglio laser nel gruppo a rullo, poi arrotonda tutti gli spigoli esterni e interni fino a R2,5+ con le spazzole a disco e le spazzole rotanti. L'acciaio al carbonio spesso tagliato al plasma o all'ossitaglio, con scorie pesanti, richiede SlagMaster HSR per rimuovere le scorie prima dell'arrotondamento: le due macchine possono lavorare in sequenza sulla stessa linea.

Acciaio inox
Arrotondare gli spigoli dell'inox richiede di gestire il calore. Il materiale conduce poco il calore: la levigatura lo concentra nel punto di contatto, danneggia lo strato passivo e provoca colorazione termica. Su EdgeX velocità del nastro e pressione di contatto sono impostate per evitare il surriscaldamento e ottenere comunque il raggio prescritto.
Conta anche la scelta dell'abrasivo. I nastri usati sull'acciaio al carbonio portano con sé particelle che sull'inox diventano punti di innesco della corrosione. EvoGrit 3.0 comprende varianti dedicate all'inox per evitare la contaminazione incrociata.
Alluminio
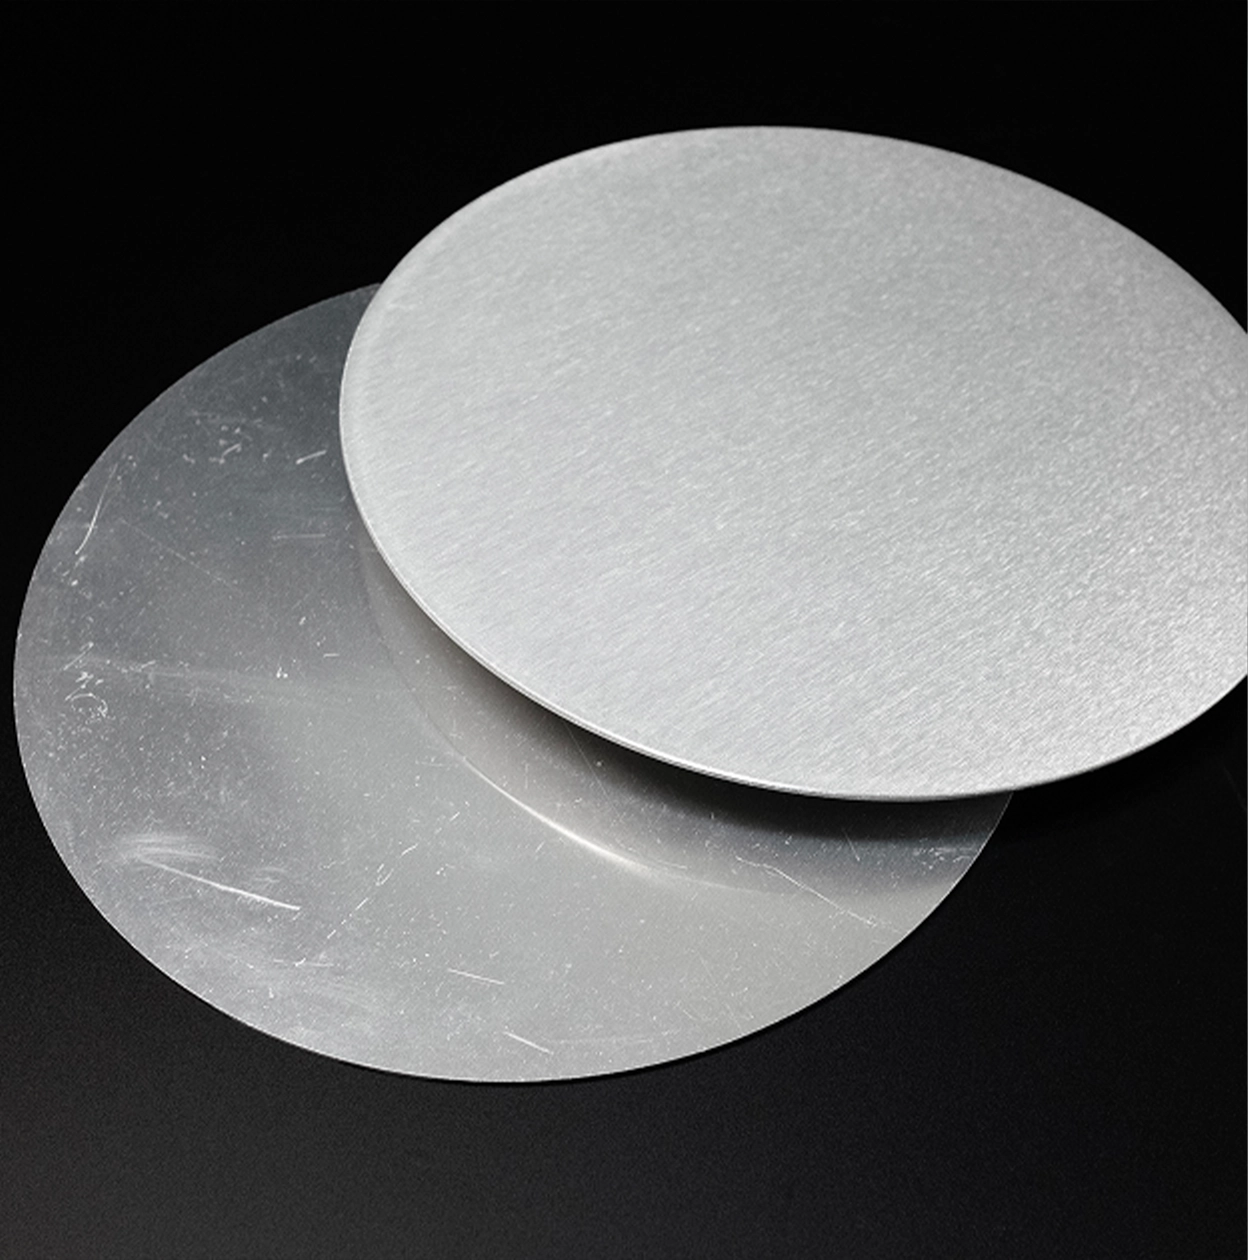
L'alluminio richiede una pressione di contatto inferiore rispetto all'acciaio per evitare deformazioni. I suoi residui di levigatura sono appiccicosi e intasano i nastri più in fretta dei trucioli di acciaio. EdgeX arrotonda gli spigoli dell'alluminio con abrasivi specifici e pressioni adeguate. Per l'alluminio si consiglia l'aspirazione a umido delle polveri (Hydro Dust 2.0).

Ottone e lamiera laminata a freddo
L'ottone si lavora con pressioni basse, come l'alluminio, e richiede abrasivi dedicati.
Arrotondamento dei profili interni: dove molte macchine si fermano
Le normali macchine per l'arrotondamento lavorano i profili esterni, cioè il perimetro della sagoma tagliata. I pezzi con fori, asole e intagli interni pongono un problema diverso: gli spigoli interni sono vivi quanto quelli esterni, causano gli stessi distacchi di vernice e sono più difficili da raggiungere. Le spazzole a disco di EdgeX SDR entrano nei profili interni durante il passaggio sul nastro. Fori per bulloni, asole rettangolari, feritoie di ventilazione, fori di montaggio: gli spigoli interni vengono arrotondati allo stesso raggio di quelli esterni, senza operazioni separate né ritocchi manuali.
Per chi fornisce componenti soggetti ad audit qualità OEM questo è decisivo. Uno spigolo interno che non supera il controllo del raggio va rilavorato. Un pezzo che rispetta il raggio interno ed esterno in un solo passaggio automatico è pronto per la consegna.
Nota: le macchine senza spazzole a disco hanno capacità limitate sugli spigoli interni. Qualsiasi macchina Evotec con spazzole rotanti resta però adatta all'arrotondamento standard degli spigoli esterni.

EvoTrack: richiamo dei parametri per produzioni con molti codici
I parametri di arrotondamento (velocità del nastro, pressione di contatto, configurazione delle spazzole) cambiano con il materiale, lo spessore e il raggio prescritto. In un'officina che lavora molti tipi di pezzi nello stesso turno, reimpostarli a mano a ogni cambio fa perdere tempo e crea differenze.
EvoTrack memorizza un set completo di parametri per ogni tipo di pezzo. Al cambio l'operatore seleziona la ricetta salvata: nessuna reimpostazione manuale, nessuna differenza tra operatori. Il raggio del primo pezzo del nuovo lotto è uguale a quello dell'ultimo pezzo del lotto precedente.

Domande frequenti
La sbavatura rimuove le sporgenze metalliche (bave, scorie e materiale sollevato lungo lo spigolo di taglio) e lascia lo spigolo piano. L'arrotondamento degli spigoli elimina lo spigolo vivo e lo trasforma in un arco controllato con un raggio definito. La sbavatura riguarda la pulizia, l'arrotondamento la geometria dello spigolo. Le due operazioni si eseguono di solito in sequenza sulla stessa macchina.
EdgeX SDR è validata per R2,5+, il livello di arrotondamento più alto della gamma Evotec, oltre il minimo di 2 mm richiesto dalla DIN EN 1090 per i componenti strutturali critici per la corrosione. Per la preparazione alla verniciatura e la sicurezza in generale, qualsiasi macchina Evotec con spazzole rotanti ottiene raggi a partire da R0,3.
Su EdgeX SDR sì. La stazione con spazzole a disco entra in fori, asole e intagli interni durante il passaggio sul nastro e arrotonda gli spigoli interni allo stesso raggio di quelli esterni. Le macchine senza spazzole a disco hanno capacità limitate sugli spigoli interni, ma quelle con spazzole rotanti restano adatte all'arrotondamento standard degli spigoli esterni.
Acciaio inox, acciaio al carbonio, alluminio, ottone e lamiera laminata a freddo. Per inox e alluminio si usano abrasivi specifici per il materiale.
La vernice si assottiglia sugli spigoli vivi per effetto della tensione superficiale: il film si ritira dal vertice e lo spessore sullo spigolo è minore. Uno spigolo arrotondato permette alla vernice di raggiungere lo spessore pieno su tutta la geometria, con migliore adesione, protezione dalla corrosione e più pezzi conformi al primo controllo. Più grande è il raggio, più costante è lo spessore della vernice sullo spigolo.
Sì: il gruppo a rullo rimuove bave e ossido, le stazioni a spazzola completano l'arrotondamento. Anche i pezzi tagliati al plasma o all'ossitaglio con scorie pesanti si possono lavorare su EdgeX SDR, ma se le scorie sono abbondanti e frequenti conviene un pretrattamento prima dell'arrotondamento. Non serve una SlagMaster HSR separata: Evotec può configurare una macchina su misura a quattro stazioni con il martello rompiscorie come prima stazione, seguito dalle tre stazioni standard per sbavatura e arrotondamento degli spigoli R2,5+, tutto in un solo passaggio sul nastro.
Altre domande?
Nessuna domanda è troppo grande o troppo piccola: ci scriva e le risponderemo il prima possibile.
Le macchine Evotec per l'arrotondamento degli spigoli
Tutte le sbavatrici Evotec con una o più spazzole rotanti arrotondano gli spigoli, oltre a sbavare e rifinire la superficie. Per le applicazioni che richiedono un raggio definito e verificabile fino a R2,5+, la soluzione dedicata è EdgeX SDR.

Richieda una configurazione consigliata.
Larghezza di lavoro, materiale, geometria del pezzo e raggio prescritto determinano la configurazione adatta. Ci invii i dati del suo pezzo: il team tecnico Evotec le darà una raccomandazione specifica. Può anche inviarci pezzi e disegni per una lavorazione di prova e ricevere i risultati sul raggio prima di qualsiasi decisione d'acquisto.
