Sbavatrici per la lavorazione della lamiera
Spigoli e superfici uniformi sui pezzi in lamiera prima di piegatura, verniciatura, saldatura e montaggio.

Come funziona una sbavatrice in una carpenteria metallica?
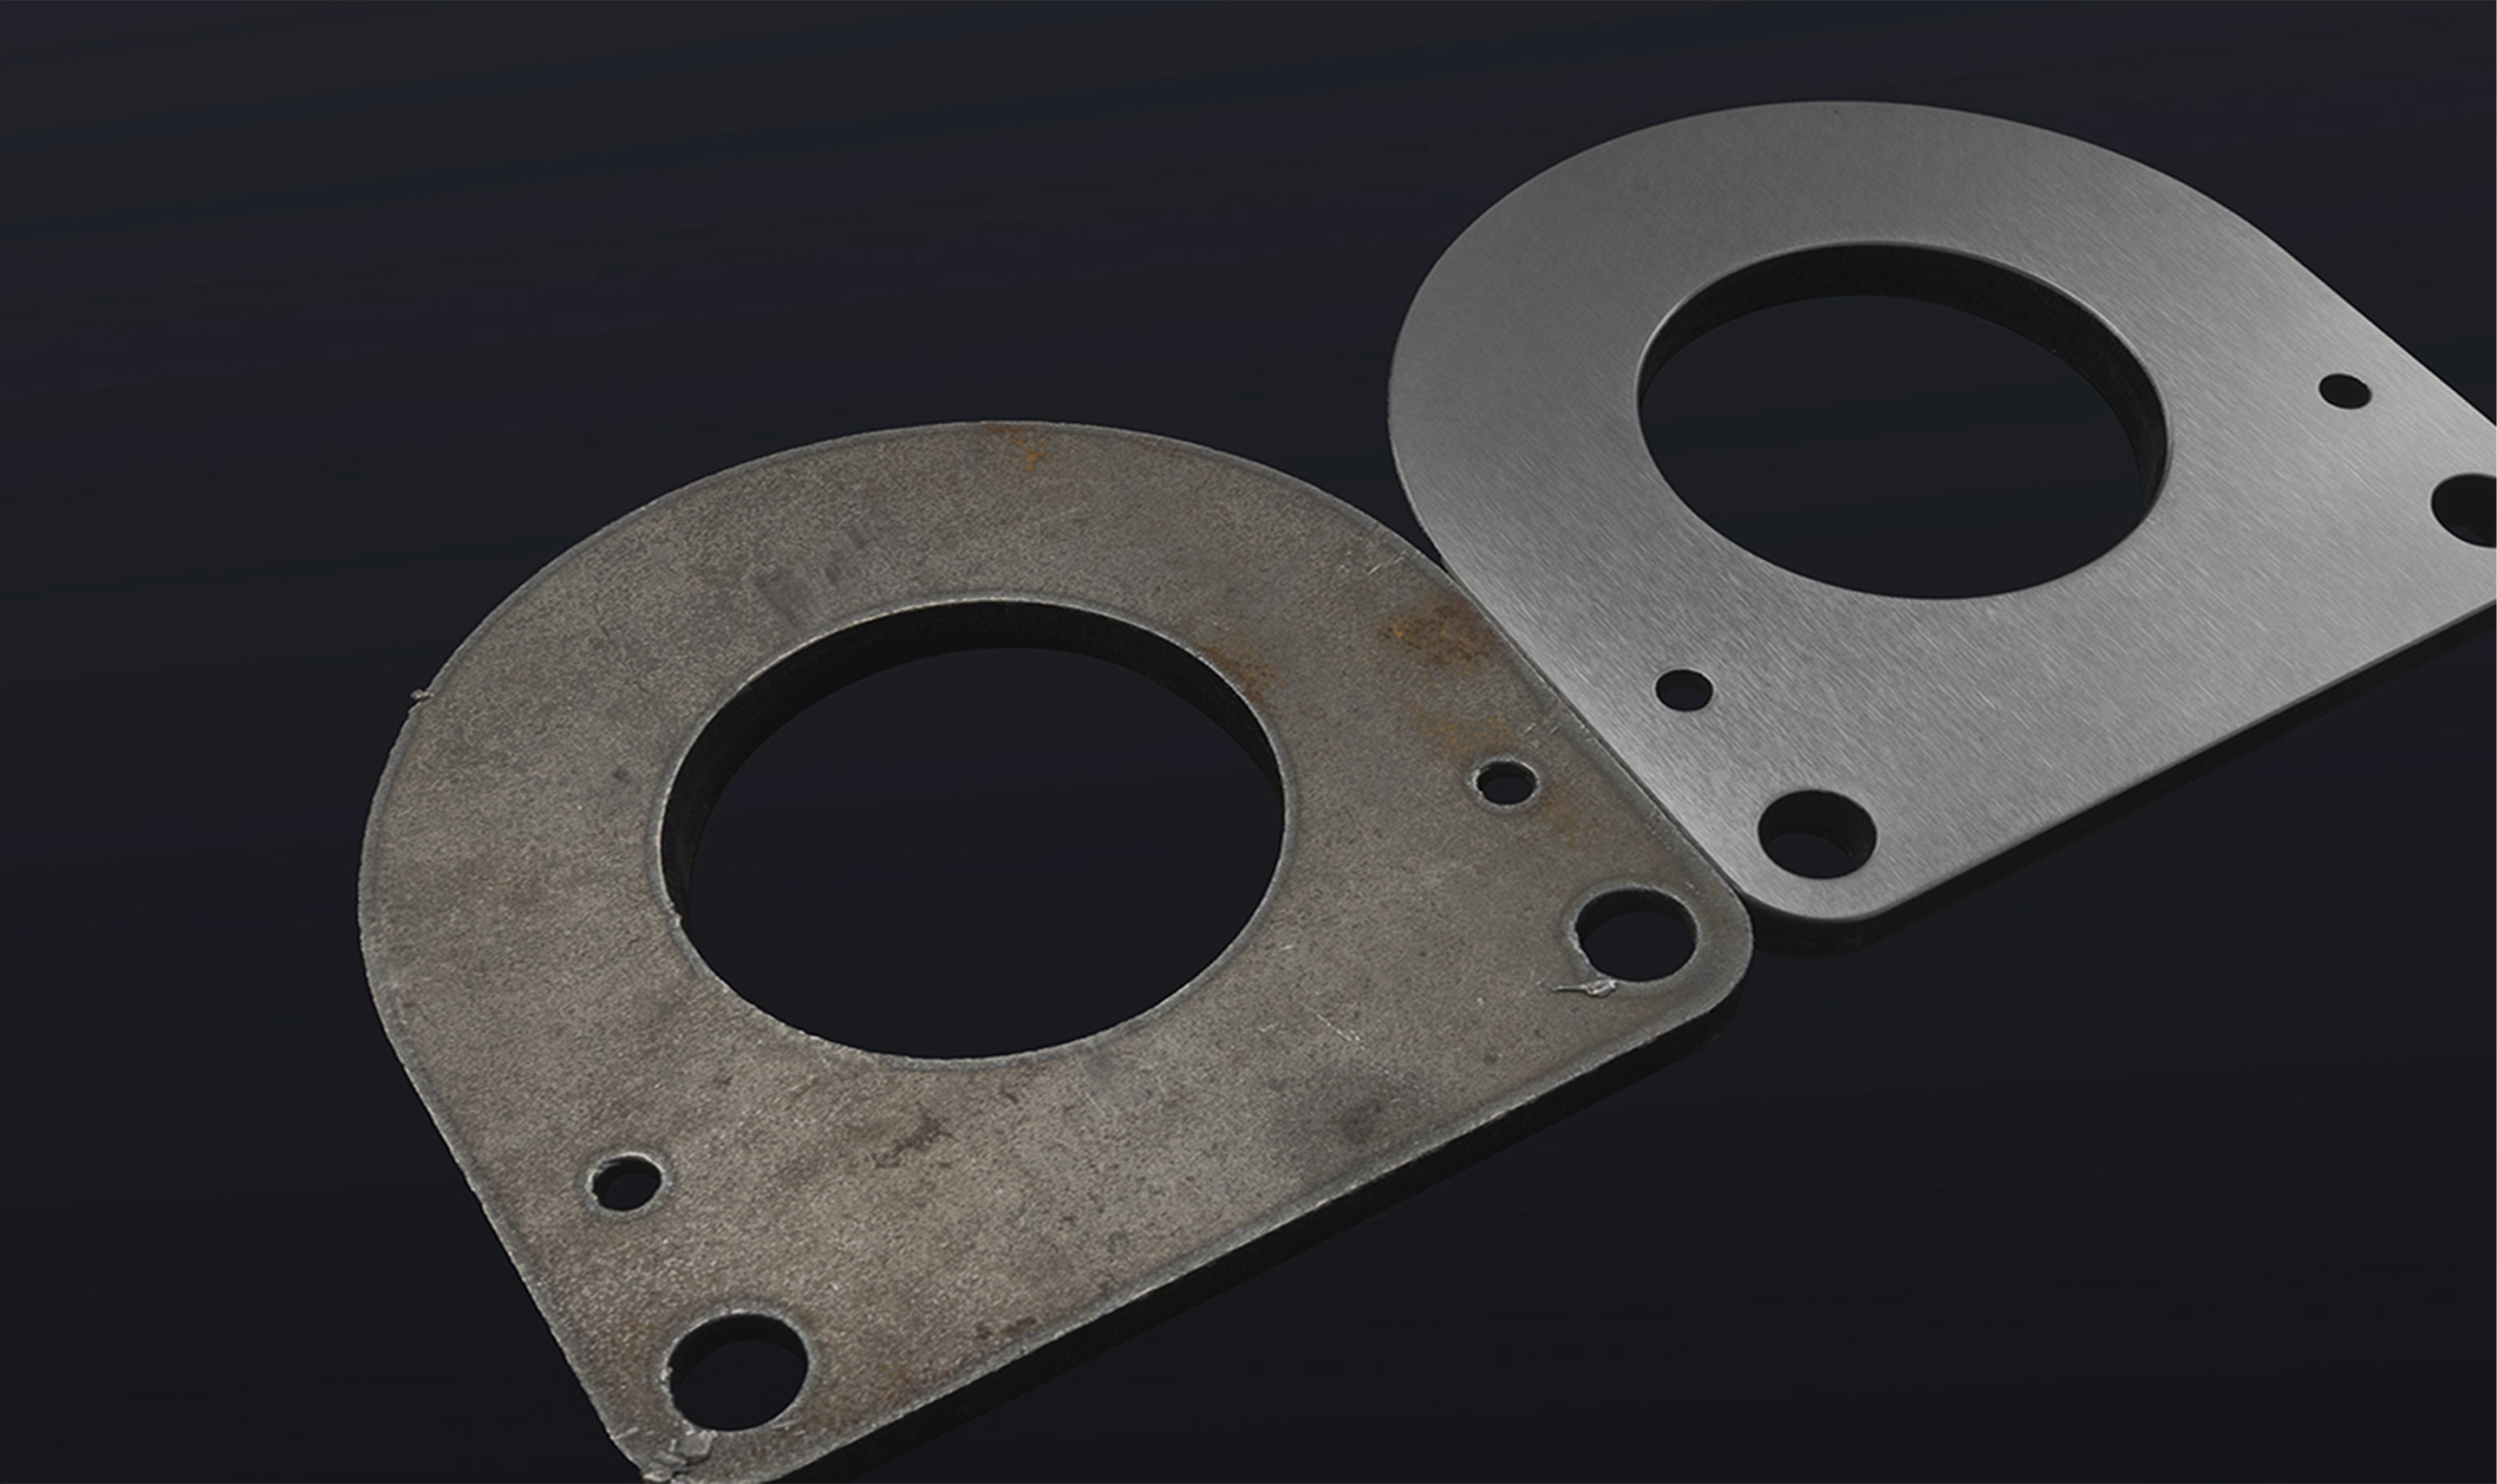
Ogni pezzo metallico che esce da un impianto di taglio laser, da un plasma o da una pressa ha lo stesso problema: bave, scorie, ossido e spigoli vivi. Causano difetti estetici, distacchi della vernice, porosità nelle saldature, problemi di accoppiamento in montaggio e una quota rilevante degli infortuni alle mani in officina.
Una sbavatrice automatica risolve tutto questo in un unico passaggio ripetibile e trasforma i pezzi tagliati in componenti pronti per verniciatura, saldatura o montaggio.




Che cosa rimuove la sbavatura?
Ogni processo di taglio lascia difetti diversi su spigoli e superfici. Il trattamento necessario dipende da ciò che il taglio produce.
Bave su pezzi tagliati al laser e punzonati
Sottili sporgenze metalliche taglienti lungo lo spigolo di taglio, rivolte verso l'alto o di lato rispetto alla superficie tagliata. Il taglio laser dell'acciaio al carbonio con ossigeno come gas di assistenza lascia anche uno strato di ossido compatto lungo lo spigolo, che ostacola l'adesione della vernice e crea porosità nelle saldature successive.
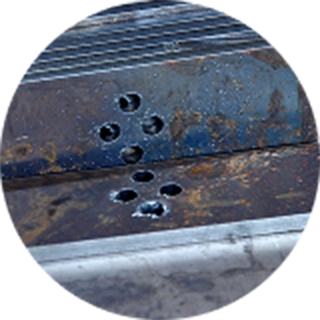
Strato di ossido da taglio laser
Durante il taglio laser, l'ossigeno usato come gas di assistenza reagisce con la superficie di taglio e lascia uno strato di ossido scuro e compatto sulla superficie e lungo lo spigolo. Questo strato impedisce l'adesione della vernice e crea porosità nelle saldature successive. È un difetto diverso dalla bava e richiede un'azione abrasiva specifica per essere rimosso.

Scorie su lamiere spesse tagliate al plasma e a fiamma (ossitaglio)
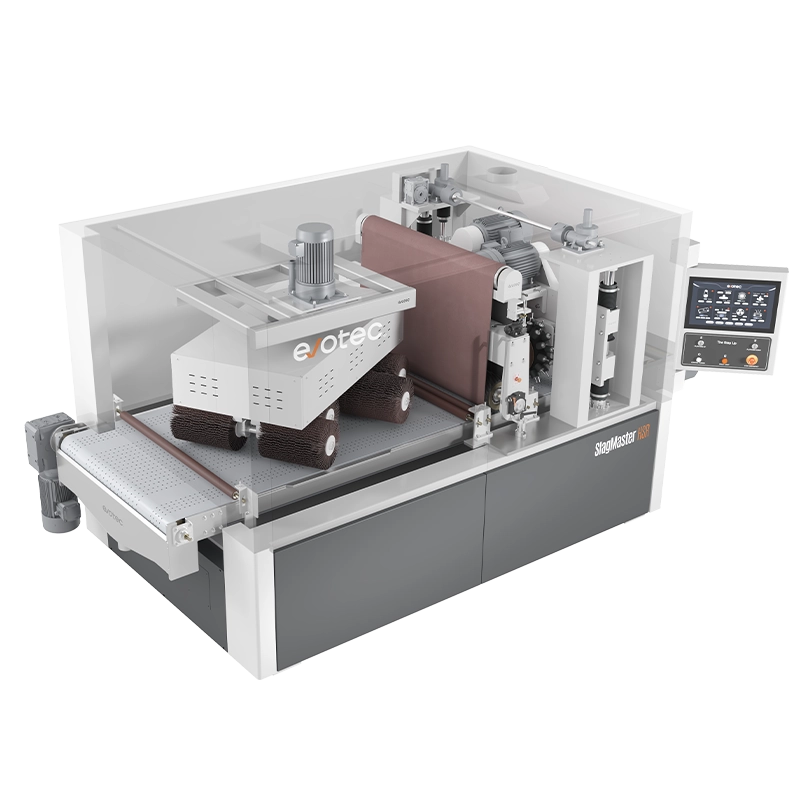
Residuo indurito che si forma quando il metallo fuso si risolidifica sul pezzo dopo il taglio. La scoria è più dura e spessa di una normale bava. Con scorie pesanti i nastri abrasivi si consumano in fretta e non le rimuovono in modo affidabile. Una stazione a impatto meccanico, come il martello rompiscorie Evotec, le frantuma prima che inizi la levigatura abrasiva.
Spigoli vivi dopo qualsiasi processo di taglio
Ogni processo di taglio lascia spigoli geometricamente vivi, anche quando la superficie di taglio sembra pulita. Per effetto della tensione superficiale la vernice si assottiglia sugli spigoli vivi: è lì che iniziano distacchi e ruggine. L'arrotondamento degli spigoli crea un raggio controllato che permette alla vernice di raggiungere lo spessore corretto su tutto lo spigolo.
Come lavora il pezzo una sbavatrice?
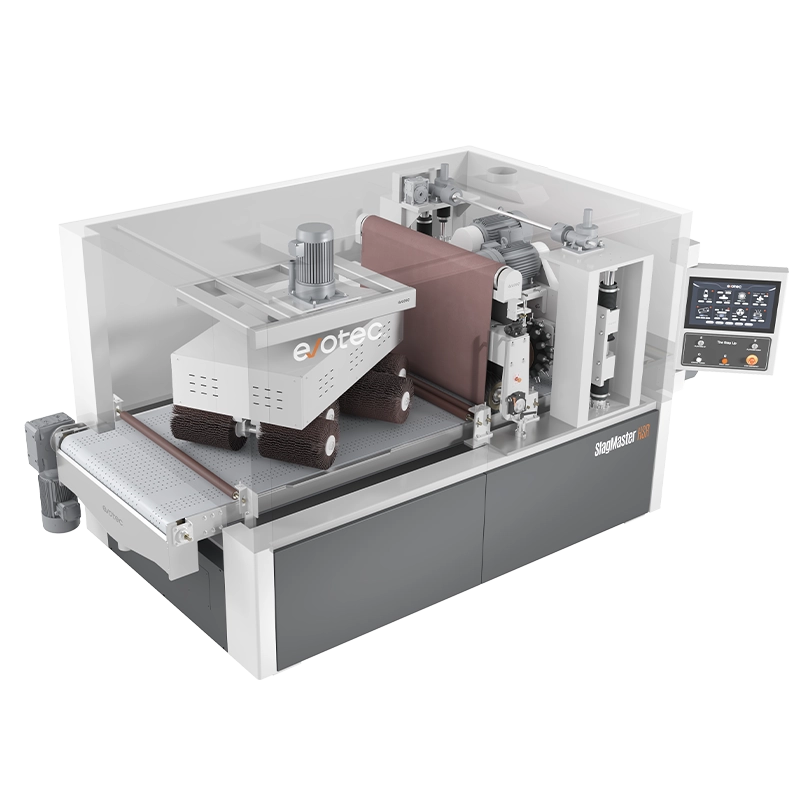
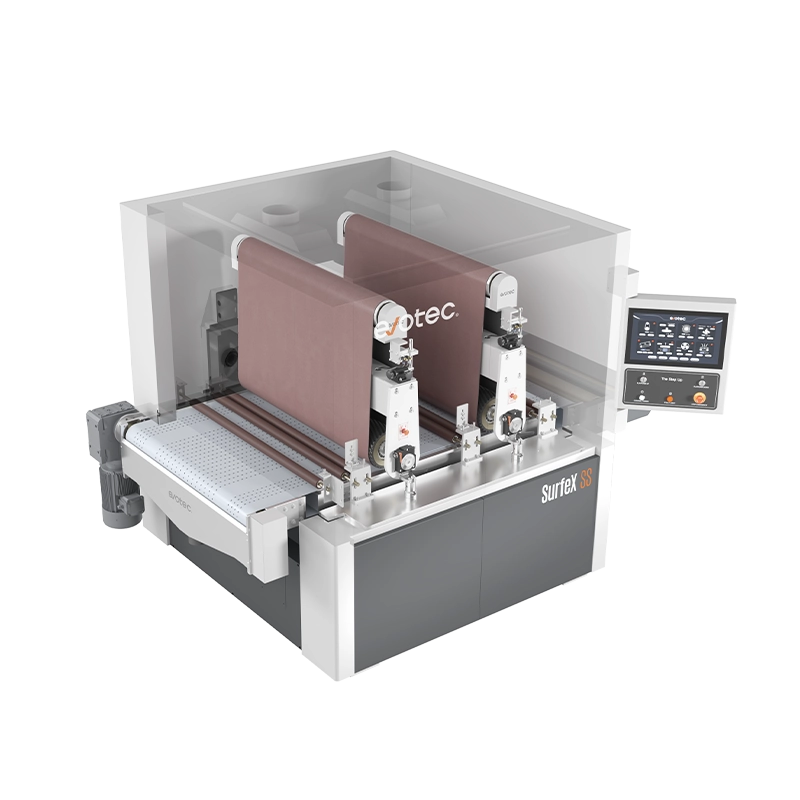
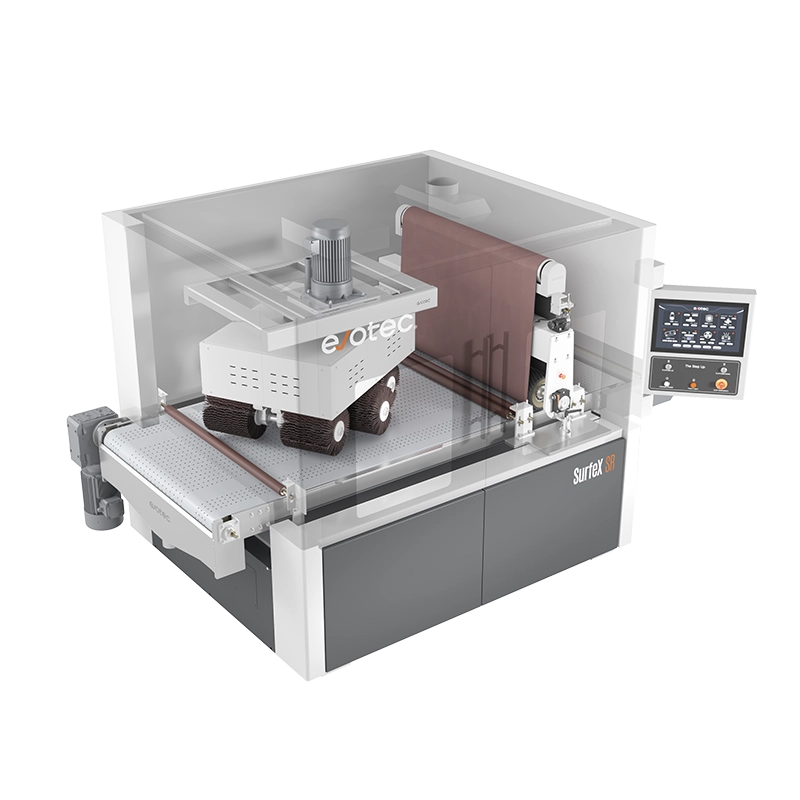
La macchina porta i pezzi su un nastro trasportatore attraverso una sequenza di stazioni abrasive. Ogni stazione svolge un compito preciso e un solo passaggio può combinare più operazioni. Il nastro trattiene inoltre i pezzi in posizione e contribuisce all'aspirazione delle polveri.
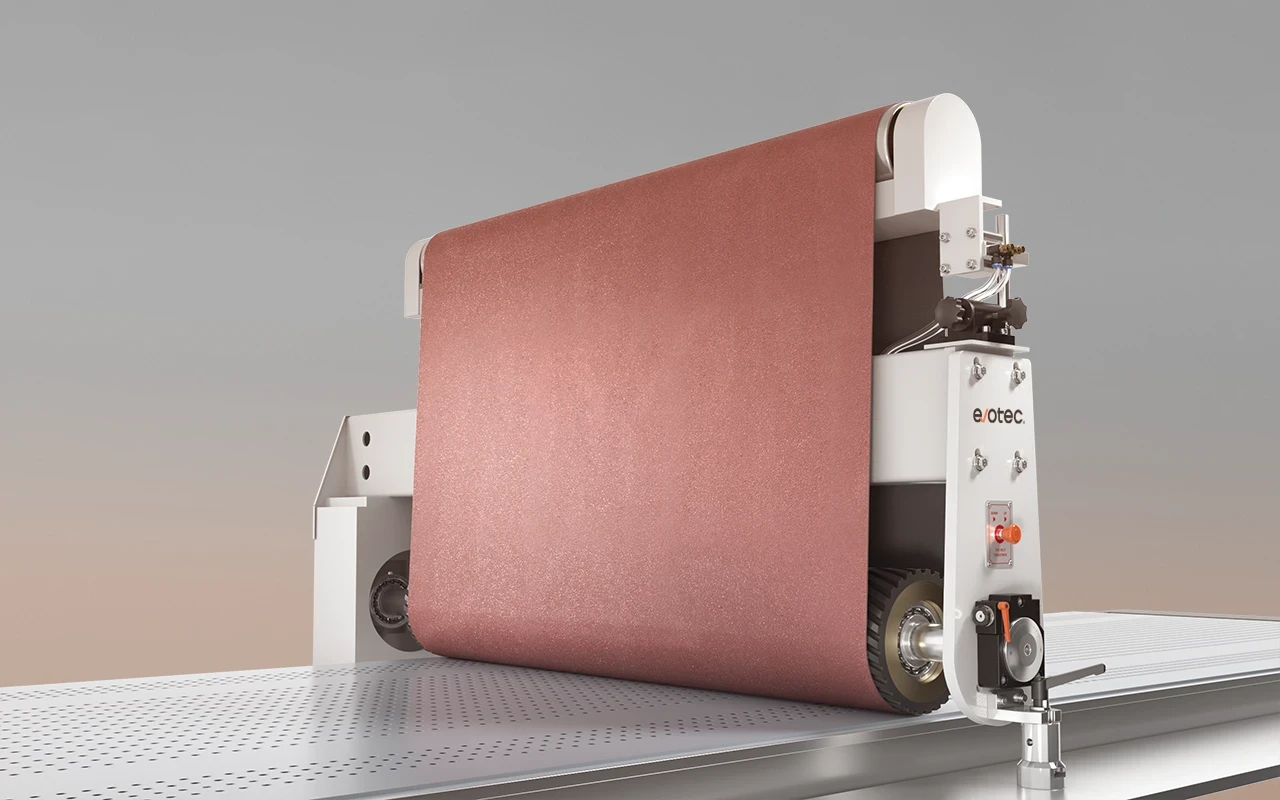
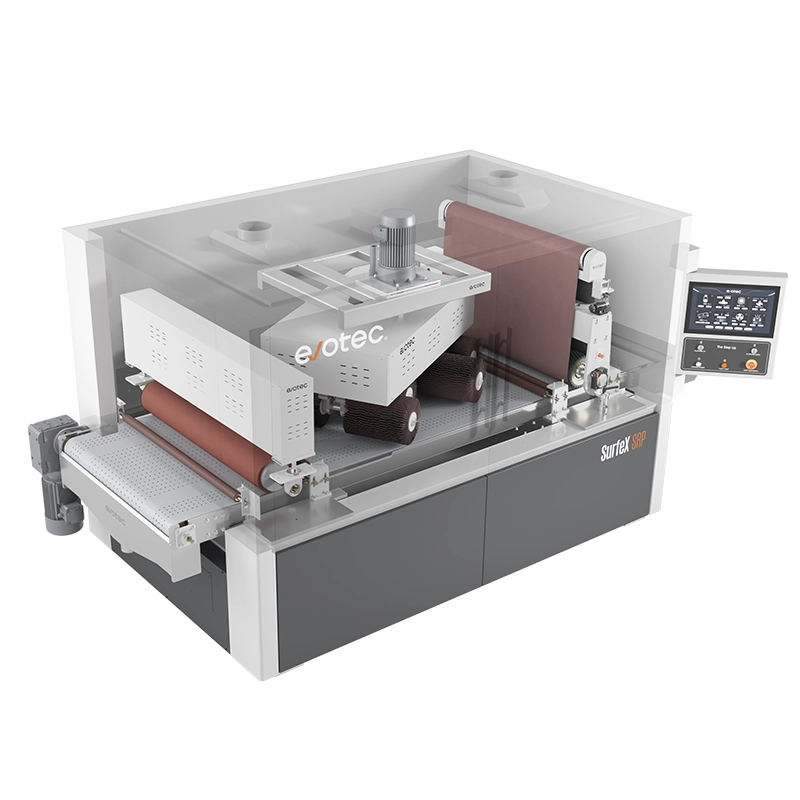
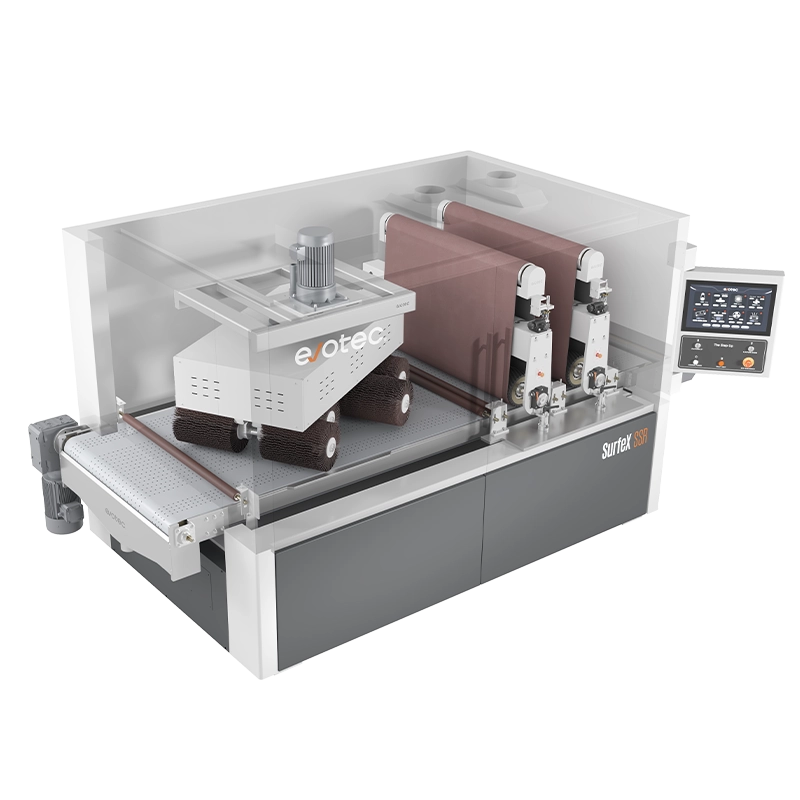
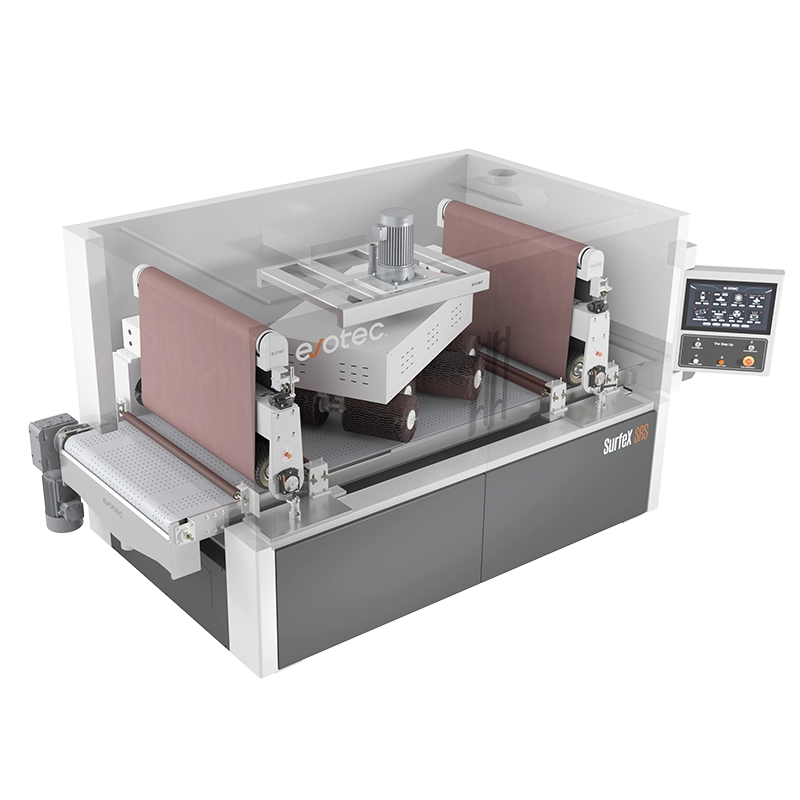
Gruppo a rullo
Un nastro abrasivo ad alta velocità lavora la superficie del pezzo e rimuove bave, scorie piccole e medie e strati di ossido. È la stazione principale per i difetti superficiali più grossolani.

Spazzole a disco
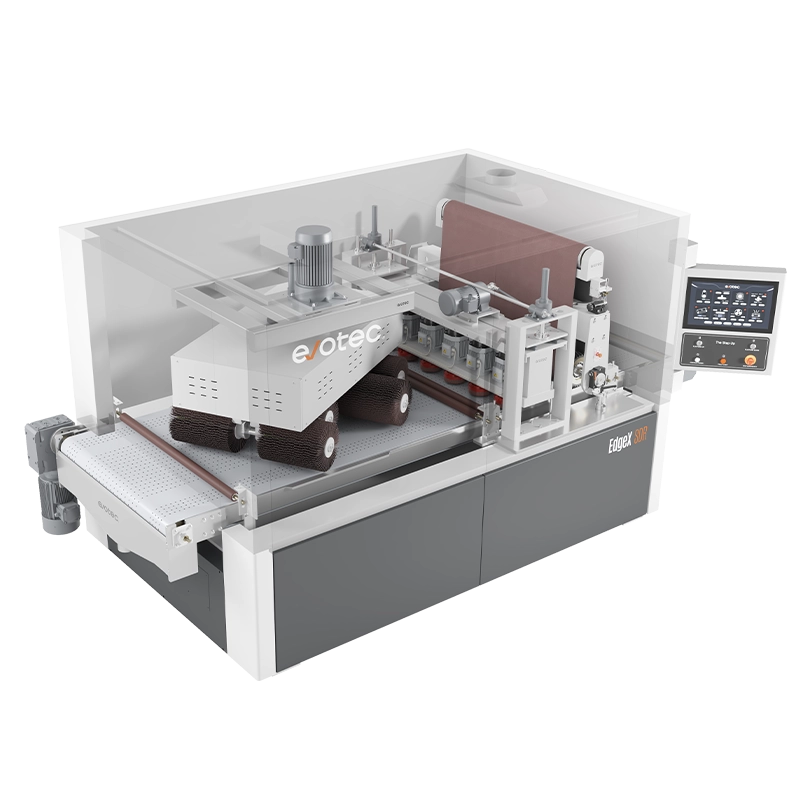
Le setole flessibili entrano in fori, asole e intagli interni e rimuovono bave e ossido dagli spigoli interni. È ciò che permette di arrotondare anche i profili interni, una caratteristica di EdgeX SDR.
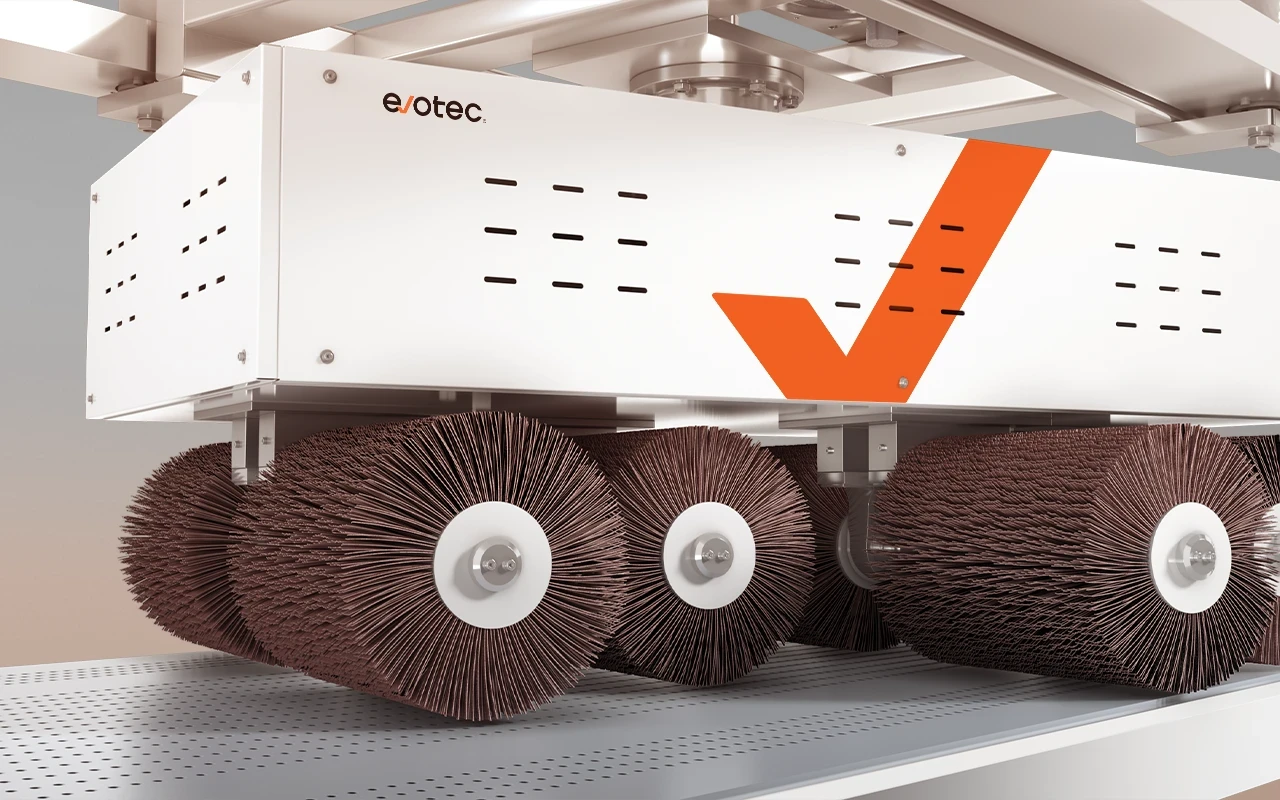
Spazzole rotanti
Applicano una pressione costante su tutti gli spigoli esterni e sulle superfici, creando un raggio controllato e una texture non direzionale. A seconda del numero di spazzole e della velocità del nastro si ottengono raggi da R0,3 a R2,5+ in un solo passaggio.
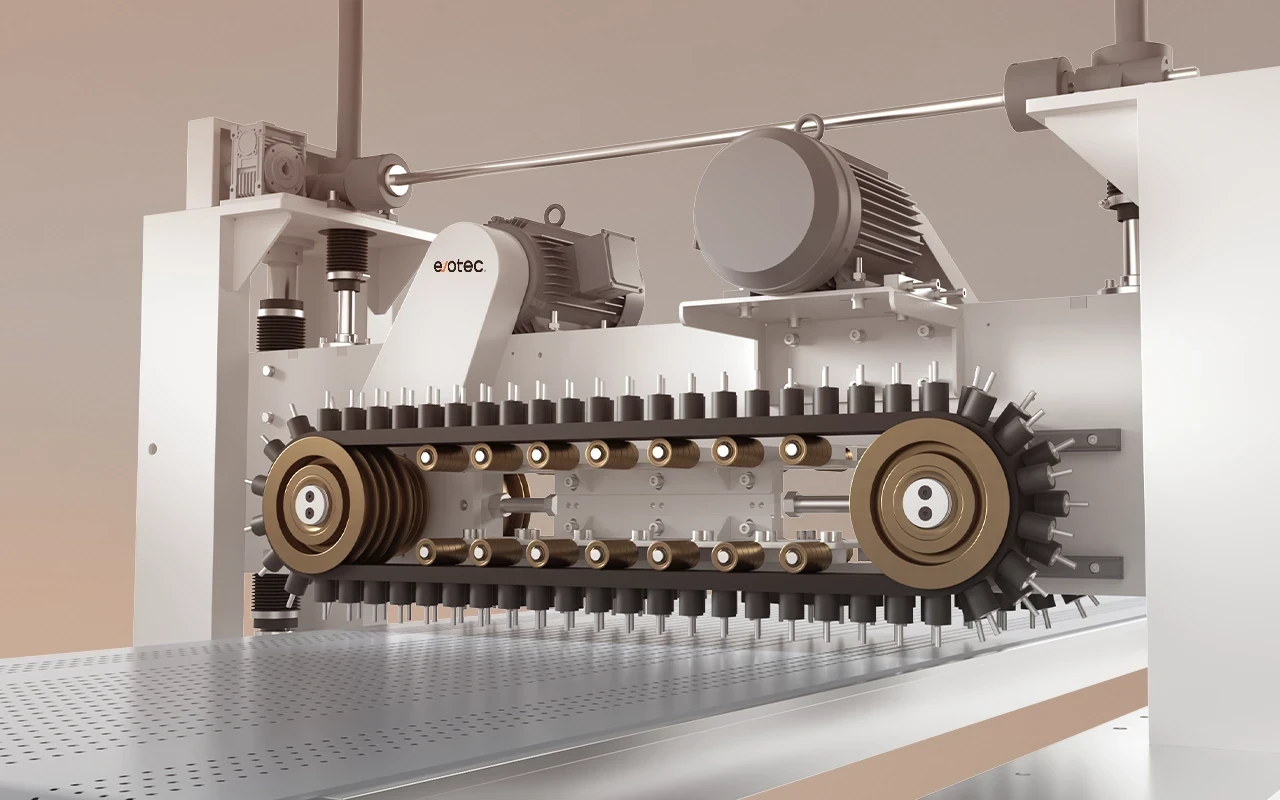
Martello rompiscorie
Una stazione robusta che pretratta bave grandi e scorie pesanti, riducendo il carico di scorie ed evitando l'usura irregolare del nastro abrasivo.

I pezzi entrano dal lato di carico ed escono finiti, senza movimentazioni intermedie.
Il sistema di trasporto EvoFlow di Evotec usa AirLock® (vuoto), MagniLock® (magnetico) o una combinazione dei due per tenere fermi i pezzi durante la lavorazione. La dimensione minima del pezzo è 50×50 mm su tutta la gamma.
Sbavatura manuale o automatica?
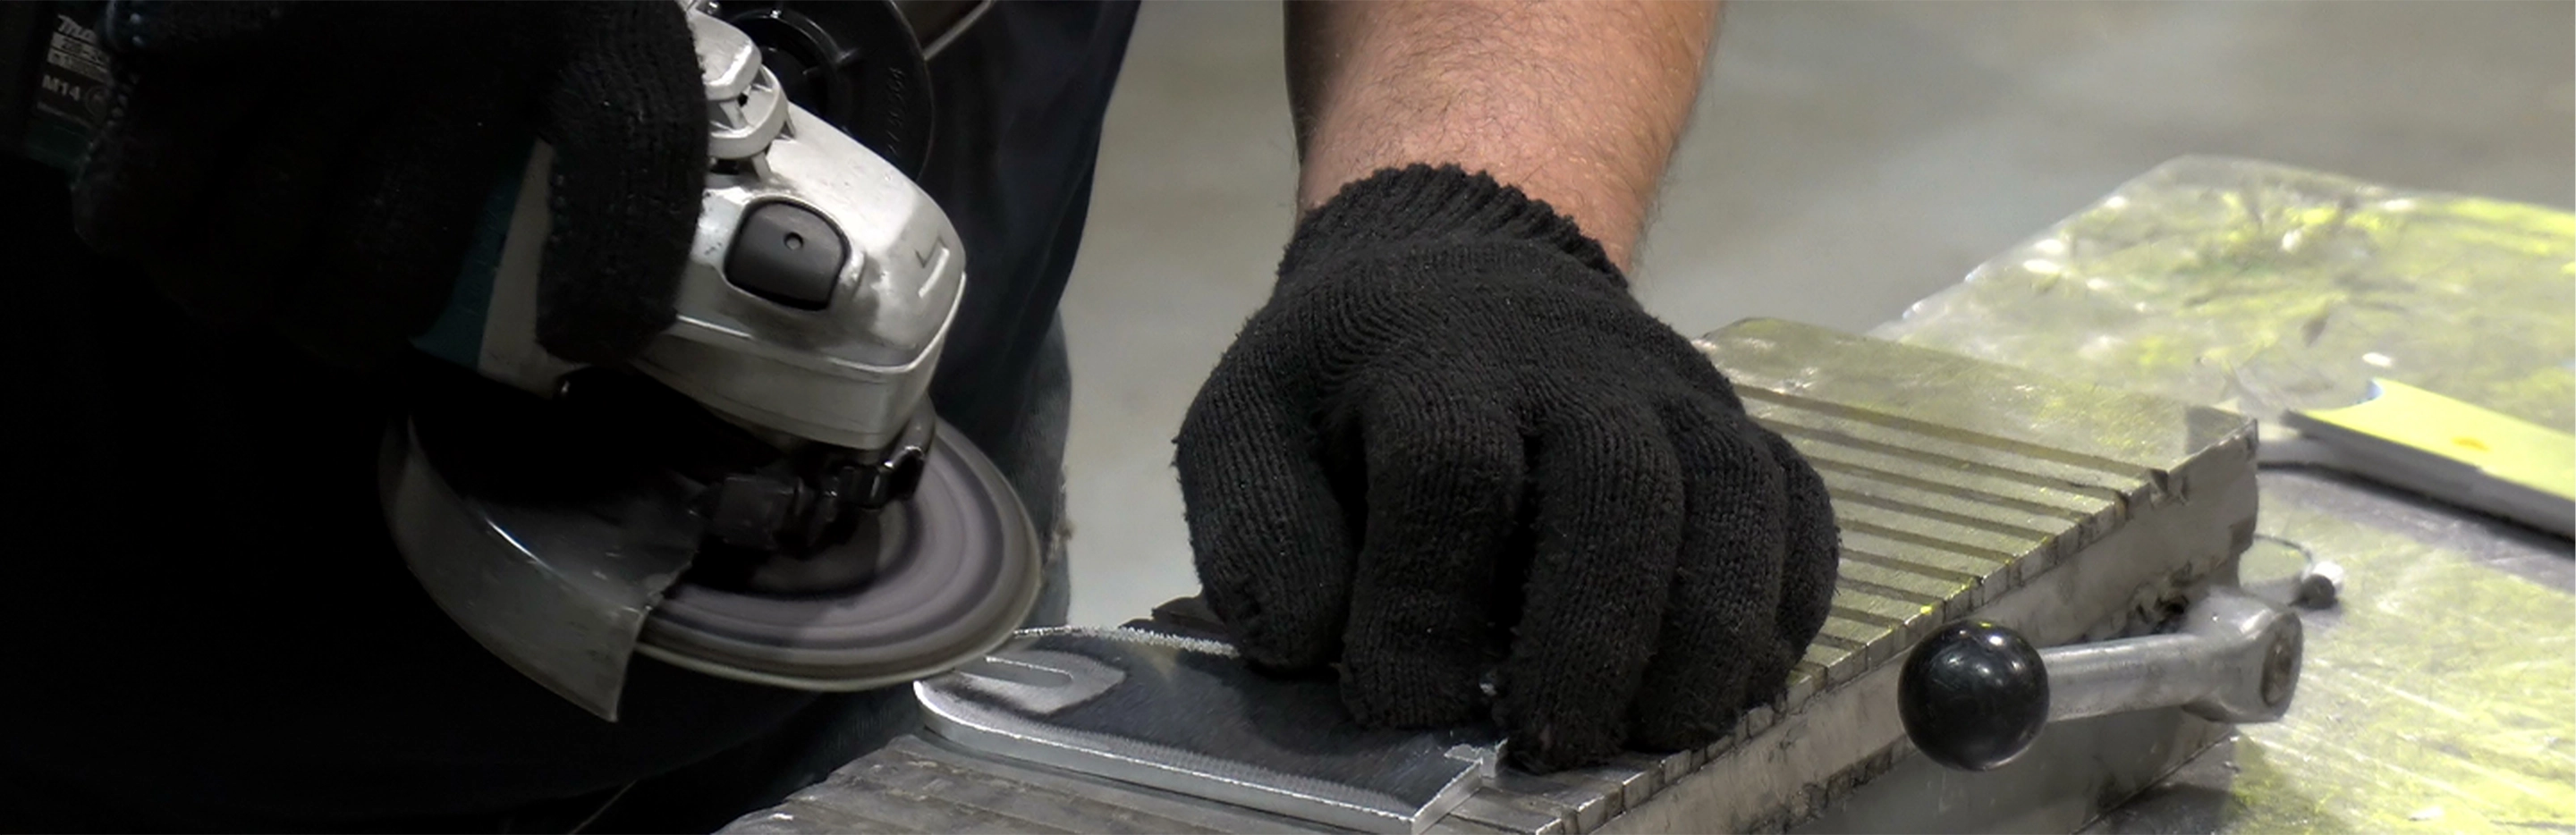
La smerigliatura manuale ha senso in casi specifici: volumi molto bassi, pezzi unici, geometrie molto irregolari. In una produzione che richiede risultati costanti, però, ha limiti strutturali. Con l'aumento dei volumi la sbavatura manuale diventa un collo di bottiglia, e più personale non porta a una qualità più costante.
Le sbavatrici automatiche danno lo stesso risultato su ogni pezzo, grazie a parametri fissi e stazioni che lavorano sempre allo stesso modo. Dal primo al millesimo pezzo, il risultato non cambia.
Le serie di sbavatrici Evotec
La gamma di sbavatrici Evotec è suddivisa in quattro serie, ciascuna pensata per una combinazione specifica di requisiti di lavorazione e volumi produttivi. Se la sua linea non rientra nelle soluzioni standard, Evotec realizza anche sbavatrici su misura.
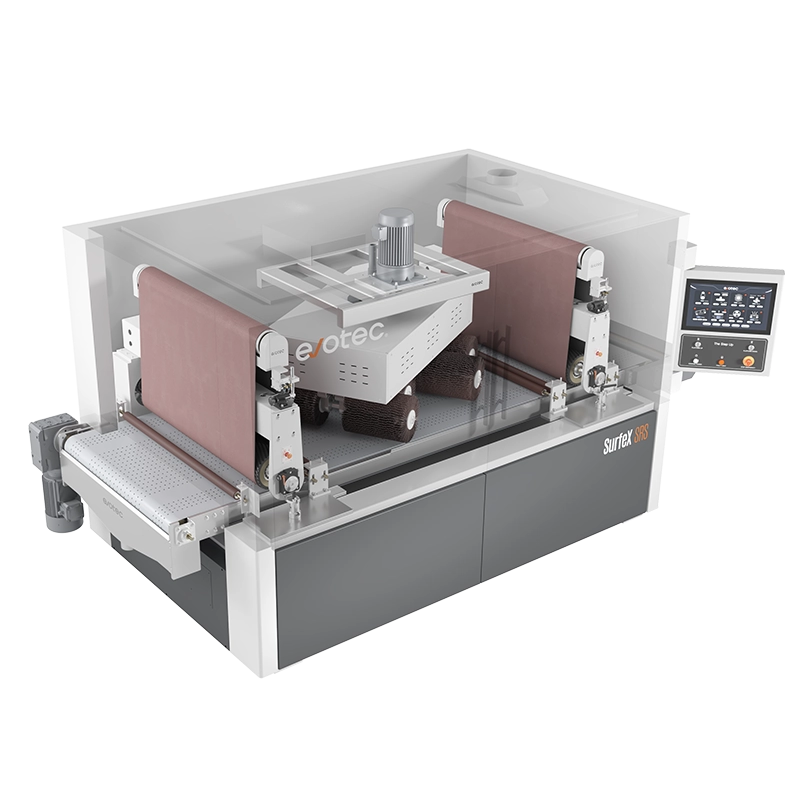
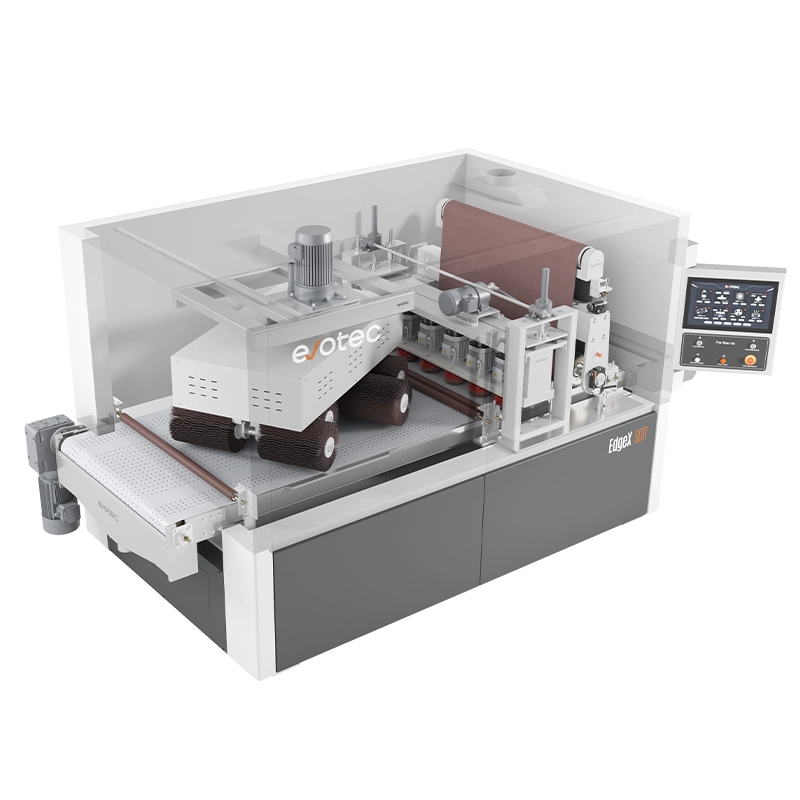
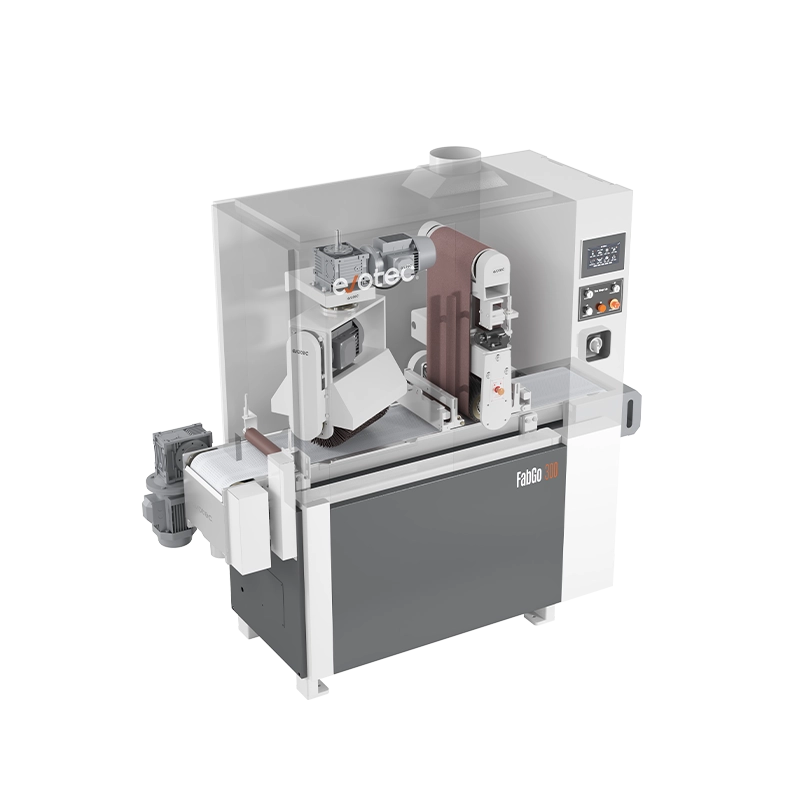
Confronto completo delle sbavatrici Evotec
Tutti i modelli, a confronto
Sbavatura per materiale: cosa cambia e cosa resta invariato
I principi di base del processo valgono per tutti i materiali. Parametri, scelta degli abrasivi e configurazione della macchina vanno invece adattati al materiale.

Acciaio al carbonio
È l'applicazione più comune. Le configurazioni standard con gruppo a rullo e spazzola rotante gestiscono bene bave e finitura non direzionale.
L'acciaio al carbonio tagliato al laser richiede anche la rimozione dell'ossido: l'ossido non trattato impedisce l'adesione della vernice e causa porosità nelle saldature. Tutti i modelli Evotec rimuovono l'ossido e lasciano una superficie uniforme, pronta per la verniciatura, in un solo passaggio.
La lamiera spessa in acciaio al carbonio tagliata al plasma o all'ossitaglio richiede di solito il martello rompiscorie di SlagMaster HSR prima della finitura abrasiva.

Acciaio inox
Per la sbavatura dell'acciaio inox valgono due aspetti specifici:
Primo, il calore. L'inox conduce poco il calore e lo concentra durante la levigatura: lo strato passivo si danneggia e compare la colorazione termica, con zone blu, dorate o marroni sulla superficie tagliata. Velocità del nastro e pressione di contatto vanno regolate per evitare il surriscaldamento.
Secondo, la contaminazione degli abrasivi. I nastri usati sull'acciaio al carbonio non vanno usati sull'inox: le particelle di acciaio al carbonio incorporate diventano punti di innesco della corrosione. Il sistema abrasivo EvoGrit 3.0 di Evotec comprende varianti dedicate all'inox per evitare la contaminazione incrociata.
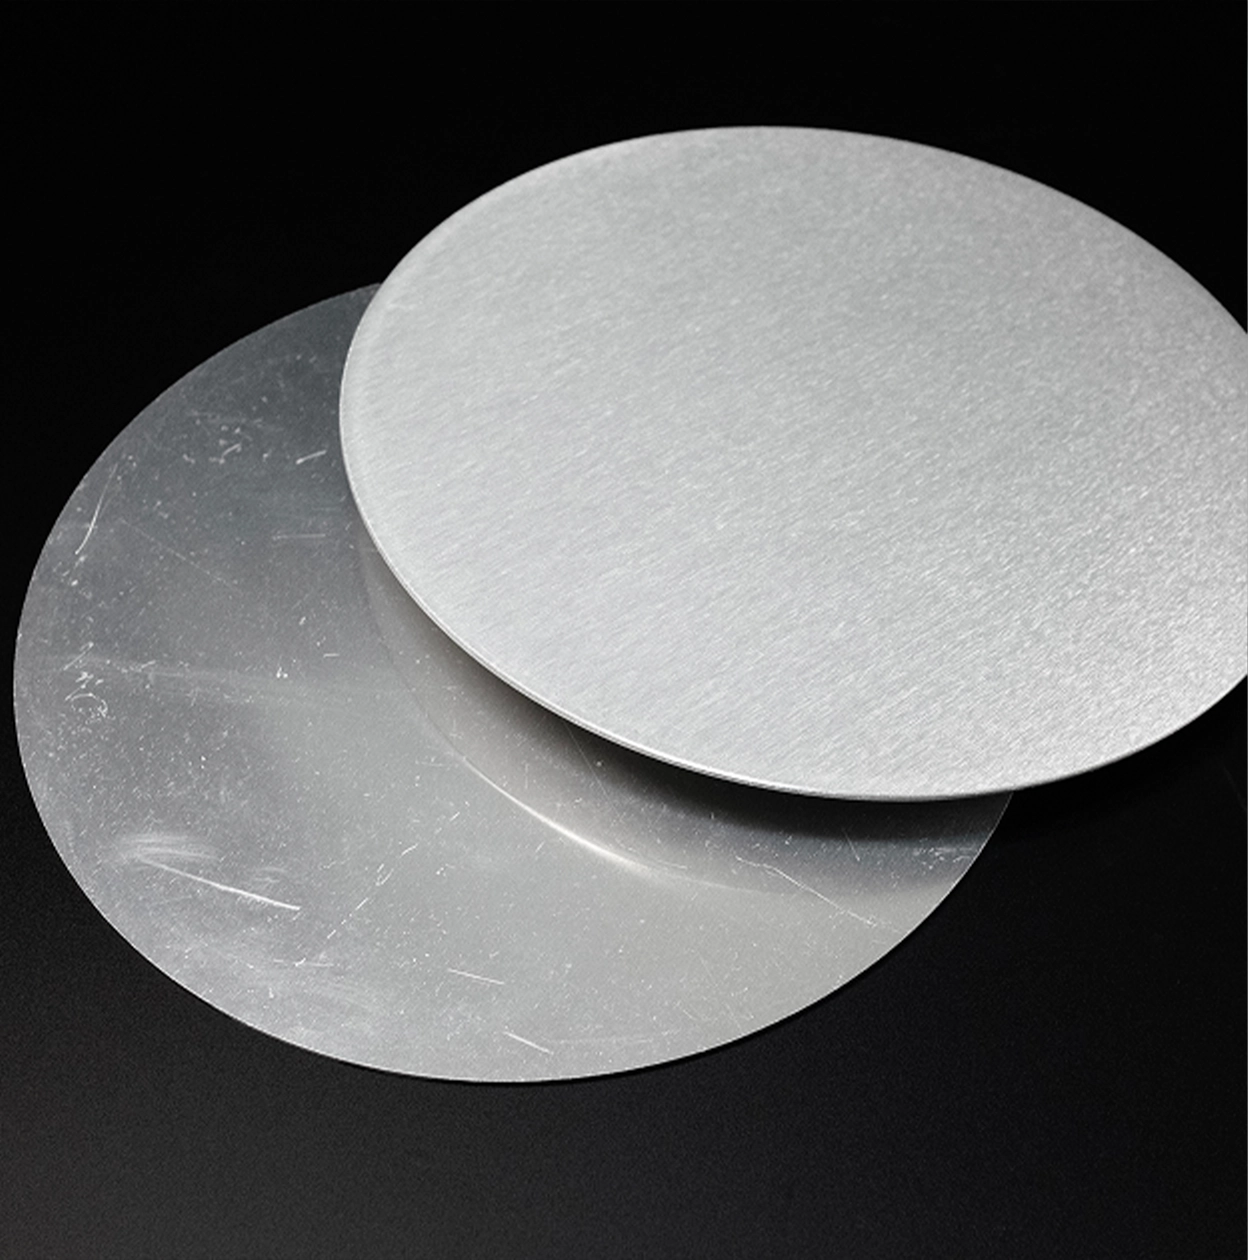
Alluminio
La sbavatura dell'alluminio è molto diversa da quella dell'acciaio. L'alluminio è tenero, conduce bene il calore e produce residui di levigatura appiccicosi che intasano i nastri abrasivi e ne riducono la capacità di taglio.
Serve una pressione di contatto inferiore per evitare deformazioni della superficie. Le sbavatrici Evotec lavorano anche pezzi in alluminio con la pellicola protettiva applicata.
Trucioli di alluminio e di acciaio non devono finire nello stesso sistema di aspirazione: le polveri metalliche miste creano rischio di incendio ed esplosione. Per l'alluminio serve di solito un sistema di aspirazione a umido (Hydro Dust 2.0).

Ottone e lamiera spessa
L'ottone richiede pressioni basse come l'alluminio, con abrasivi dedicati. La lamiera spessa laminata a caldo viene di solito tagliata al plasma o all'ossitaglio e lavorata sui modelli SlagMaster per la rimozione delle scorie.
L'automazione riduce la dipendenza dalla manodopera e consente una produzione continua.
Ogni ora in cui una sbavatrice lavora senza carico o capovolgimento manuale è un'ora che i suoi operatori possono dedicare ad attività che richiedono davvero il loro intervento. I moduli di automazione Evotec eliminano le operazioni ripetitive (carico, capovolgimento, cambio formato) e lasciano al personale il tempo per risolvere i problemi invece di alimentare le macchine. Evotec offre queste soluzioni di automazione:
Sbavatura su entrambi i lati
Carico automatico
Richiamo delle ricette
Integrazione nella linea
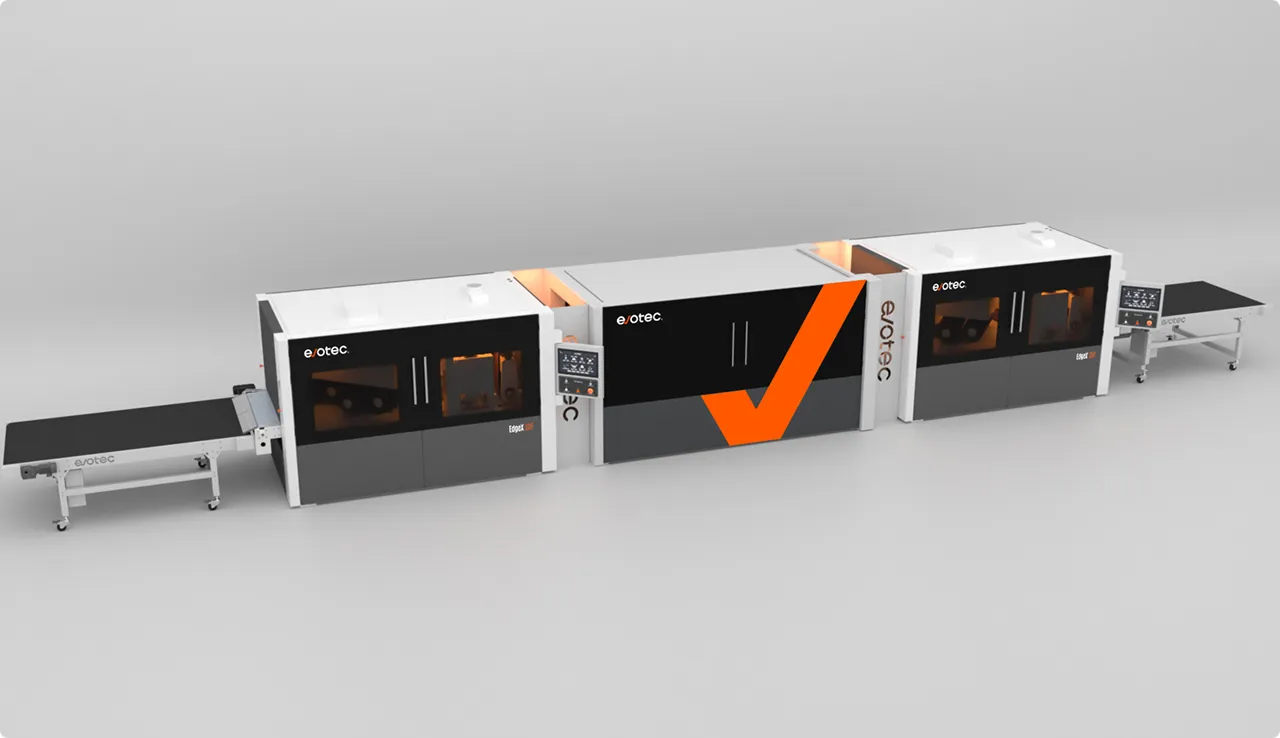
Sbavatura su entrambi i lati: tre soluzioni comuni
La maggior parte dei pezzi in lamiera va lavorata su entrambi i lati. Evotec offre tre soluzioni diffuse nel settore, ciascuna adatta a diversi volumi e livelli di automazione.
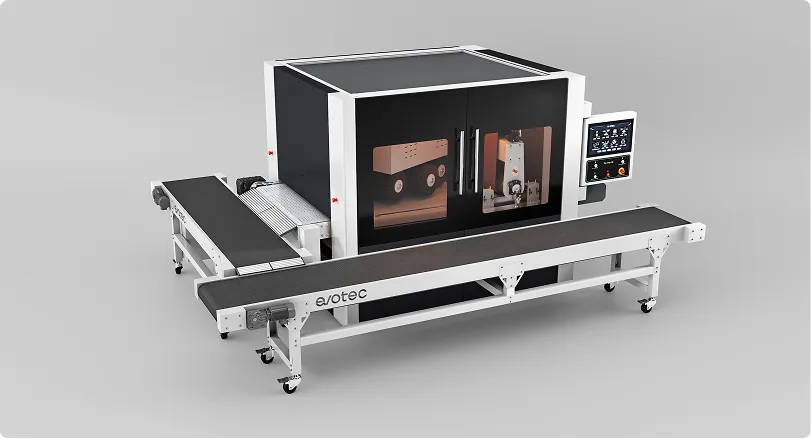


Carico automatico: VSORT
VSORT è un sistema di carico robotizzato a guida visiva per le sbavatrici Evotec. Una telecamera 3D rileva posizione e orientamento del pezzo direttamente dalla pila o dal pallet, senza dime né allineamento manuale. Il robot preleva ogni pezzo con ventose o prese magnetiche e lo deposita sul nastro di carico. VSORT elimina il carico manuale ripetitivo dalla cella di sbavatura e permette di lavorare in continuo anche senza presidio.
Gestione dei parametri: EvoTrack
Con tanti codici diversi, i tempi di attrezzaggio si sommano. Una macchina che nello stesso turno lavora materiali e spessori diversi va riconfigurata tra un lotto e l'altro, a meno che i parametri non siano salvati.
EvoTrack memorizza un set completo di parametri per ogni tipo di pezzo: velocità del nastro, pressione di contatto, attivazione o esclusione delle singole stazioni. Al cambio lotto l'operatore richiama i parametri salvati, senza riconfigurazioni manuali.

Perché scegliere Evotec?
Evotec costruisce macchine automatiche per la sbavatura e la finitura superficiale dal 2014. La base produttiva copre oltre 800.000 m², con più di 2.000 macchine consegnate ogni anno attraverso oltre 8 sedi globali. Più di 100 ingegneri dedicati alla ricerca e sviluppo lavorano in 2 centri tecnologici.
Ogni macchina viene sottoposta a un'ispezione multistadio e a test a pieno carico prima della spedizione, verificando produttività, usura degli abrasivi, prestazioni dell'aspirazione delle polveri e sistemi di sicurezza in condizioni operative.
Domande frequenti
La sbavatura rimuove le sporgenze metalliche lasciate dal taglio (bave, scorie e materiale sollevato lungo lo spigolo) e rende lo spigolo piano e sicuro da maneggiare. L'arrotondamento degli spigoli va oltre: trasforma lo spigolo vivo in un arco controllato con un raggio definito, per esempio R0,5, R1,0 o R2,5+. Le due operazioni possono essere eseguite in sequenza sulla stessa macchina, ma hanno obiettivi e parametri diversi. Le specifiche di verniciatura chiedono spesso un raggio minimo: per questo l'arrotondamento degli spigoli conta più della semplice sbavatura.
Sì, con la configurazione giusta. I pezzi tagliati al laser hanno bave relativamente sottili che le stazioni abrasive standard gestiscono senza difficoltà. I pezzi tagliati al plasma o all'ossitaglio possono avere scorie indurite che il martello rompiscorie deve frantumare prima della finitura abrasiva. SlagMaster HSR permette di attivare o escludere le stazioni singolarmente: con un lotto tagliato al laser il martello rompiscorie resta escluso e lavorano solo le stazioni abrasive.
A seconda del modello e della configurazione delle stazioni, i raggi vanno da circa R0,3 a R2,5+. EdgeX SDR è il modello validato per R2,5+, grazie alle sue tre stazioni (gruppo a rullo, spazzole a disco, spazzole rotanti), anche su fori e asole interne. Per la verniciatura a polvere si richiede di solito un raggio minimo di R0,3–R0,5. I pezzi destinati all'esterno o ad ambienti corrosivi richiedono spesso R1,0–R2,0+.
L'alluminio richiede una pressione di contatto inferiore rispetto all'acciaio per evitare deformazioni. I suoi residui di levigatura sono appiccicosi e intasano i nastri abrasivi più in fretta dei trucioli di acciaio, per cui si consigliano abrasivi specifici per l'alluminio. SlagMaster HSR non è adatta all'alluminio.
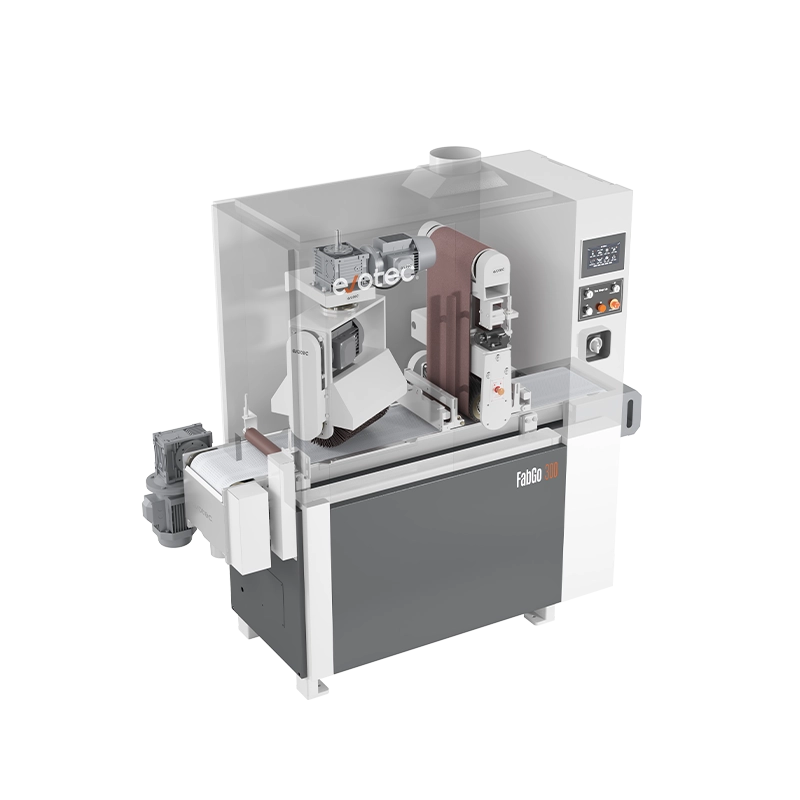
50×50 mm su tutta la gamma di trasportatori Evotec. I sistemi di tenuta AirLock® (vuoto) e MagniLock® (magnetico) di EvoFlow tengono fermi i pezzi piccoli sul nastro in tutte le stazioni. Per i pezzi piccoli la scelta più adatta è FabGo 300: larghezza di lavoro di 300 mm e stazioni compatte pensate proprio per questa applicazione.
La sbavatrice si installa all'uscita dell'impianto di taglio laser, collegata da un nastro trasportatore per creare un flusso continuo. Nella progettazione si verificano la compatibilità delle velocità (le sbavatrici lavorano a 1–7 m/min), il metodo di carico tra le due macchine (VSORT o manuale) e la capacità di aspirazione delle polveri per il funzionamento combinato.
Le spianatrici FlatLine sono adatte ad acciaio al carbonio, acciaio inox, alluminio e agli altri metalli comuni in lamiera. Ci contatti per verificare l'idoneità per materiali specifici o acciai ad alta resistenza.
Altre domande?
Nessuna domanda è troppo grande o troppo piccola: ci scriva e le risponderemo il prima possibile.
Ci contatti.
Materiale, spessore, larghezza di lavoro e produttività richiesta determinano la macchina e la configurazione adatte. Ci invii i dati dei suoi pezzi: il team tecnico Evotec le proporrà una configurazione specifica entro 24 ore (giorni lavorativi). Può anche inviarci pezzi e disegni per una lavorazione di prova e ricevere i risultati prima di qualsiasi decisione d'acquisto.
