Metallentgratmaschinen für die Blechbearbeitung
Für gleichmäßige Kanten und Oberflächen an Blechteilen – vor dem Biegen, Beschichten, Schweißen und Montieren.

Wie funktioniert eine Entgratmaschine in der Metallverarbeitung?
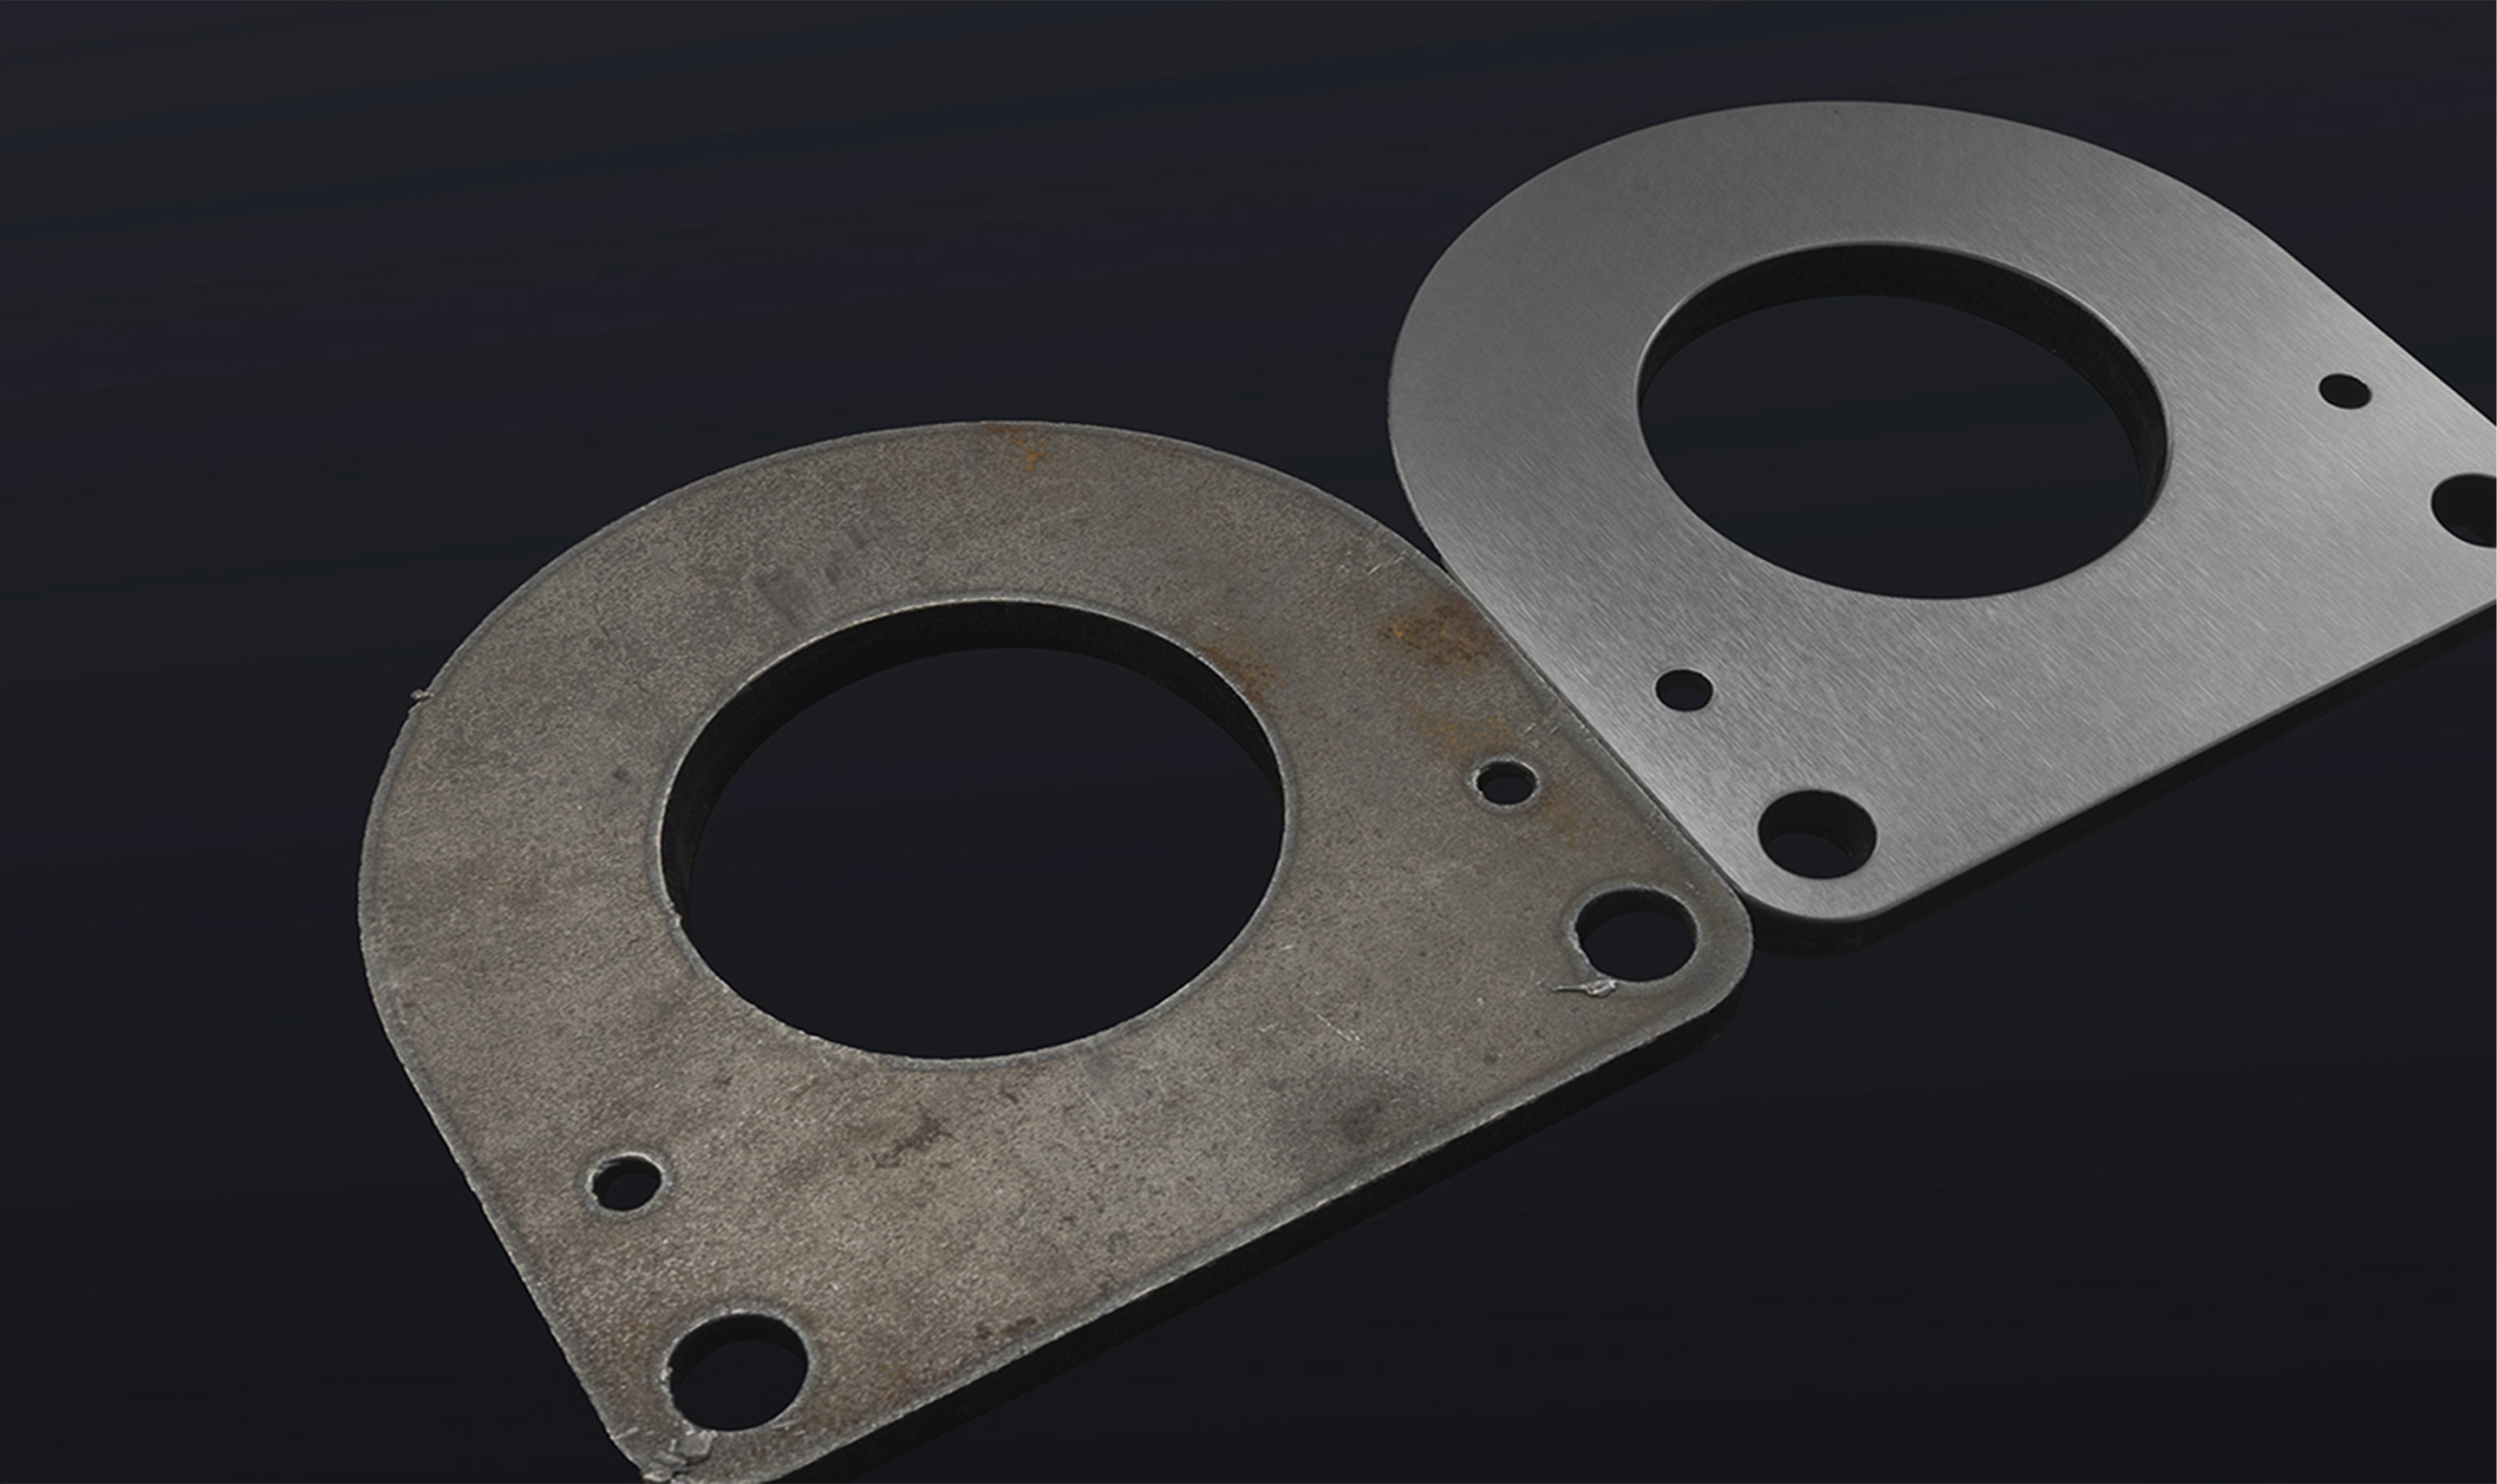
Jedes Metallteil, das einen Laser-, Plasma- oder Stanzprozess durchläuft, weist dieselben Probleme auf: Grate, Schlacke, Oxidschichten und scharfe Schnittkanten. Diese führen zu optischen Mängeln, fehlerhaften Beschichtungen, Schweißporosität und Passungenauigkeiten bei der Montage. Zudem sind sie eine häufige Ursache für Schnittverletzungen bei Mitarbeitern in der Fertigung.
Eine automatisierte Entgratmaschine löst diese Herausforderungen in einem einzigen, reproduzierbaren Arbeitsschritt – und macht aus geschnittenen Teilen Komponenten, die sofort bereit für die Beschichtung, das Schweißen oder die Montage sind.




Was entfernt eine Entgratmaschine eigentlich?
Verschiedene Schneidverfahren hinterlassen unterschiedliche Arten von Kanten- und Oberflächenfehlern. Die erforderliche Bearbeitung hängt davon ab, was das jeweilige Schneidverfahren verursacht.
Grate bei lasergeschnittenen und gestanzten Teilen
Dünne, scharfe Metallüberstände entlang der Schnittkante, die vertikal oder seitlich von der Schnittfläche abstehen. Das Laserschneiden von Baustahl mit Sauerstoff als Schneidgas erzeugt zudem eine dichte Oxidschicht entlang der Schnittkante, die die Haftung von Beschichtungen beeinträchtigt und zu Porosität bei nachfolgenden Schweißnähten führt.
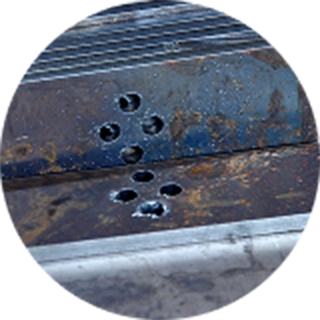
Laser-Oxidschicht
Sauerstoff als Schneidgas reagiert beim Laserschneiden mit der Schnittfläche und hinterlässt eine dichte, dunkle Oxidschicht auf der Oberfläche und entlang der Schnittkante. Diese Schicht verhindert die Haftung von Beschichtungen und führt zu Porosität bei nachfolgenden Schweißnähten. Es handelt sich um einen eigenständigen Defekt, der eine spezielle abrasive Behandlung zur Entfernung erfordert.

Schlacke auf plasma- und brenngeschnittenen Grobblechen
Gehärtete Rückstände, die entstehen, wenn geschmolzenes Metall nach dem Schneiden auf dem Werkstück wieder erstarrt. Schlacke ist härter und dicker als normale Grate. Bei starker Schlackebildung verschleißen Schleifbänder schnell und können diese nicht zuverlässig entfernen. Eine mechanische Schlagstation – der Schlackenhammer von Evotec – bricht die Schlacke vor dem eigentlichen Schleifvorgang auf.
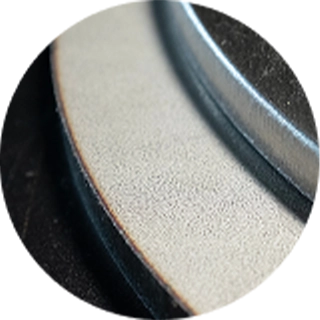
Scharfe Kanten durch alle Schneidverfahren
Alle Schneidverfahren hinterlassen geometrisch scharfe Kanten, selbst wenn die Schnittfläche sauber aussieht. Beschichtungen werden an scharfen Ecken aufgrund der Oberflächenspannung dünner – genau hier beginnen Beschichtungsfehler und Korrosion. Die Kantenverrundung erzeugt einen kontrollierten Radius, der es ermöglicht, dass die Beschichtung über die gesamte Ecke hinweg die richtige Schichtdicke erreicht.
Wie bearbeitet eine Entgratmaschine ein Werkstück?
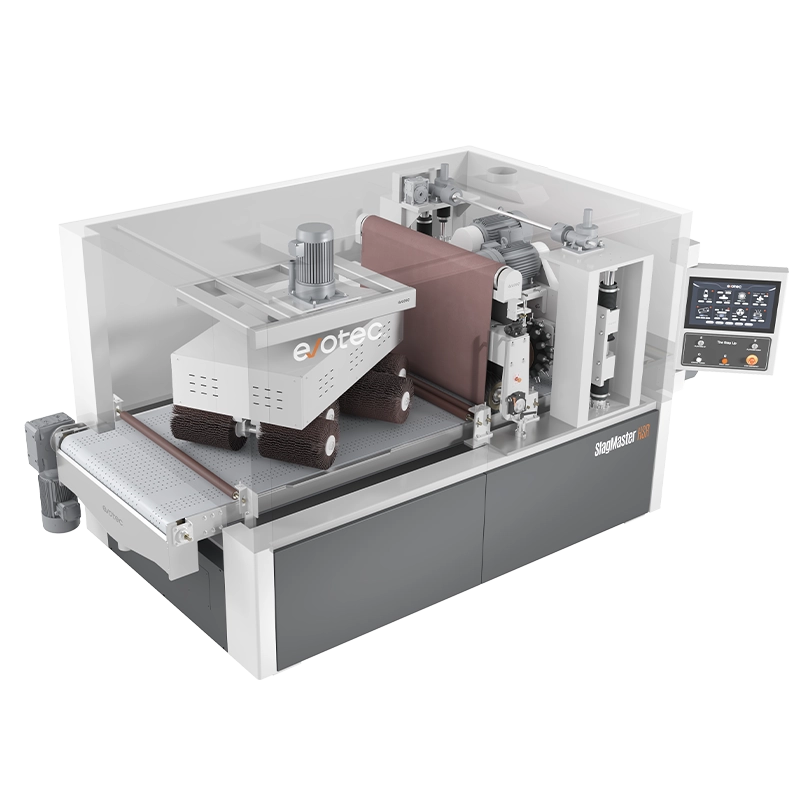
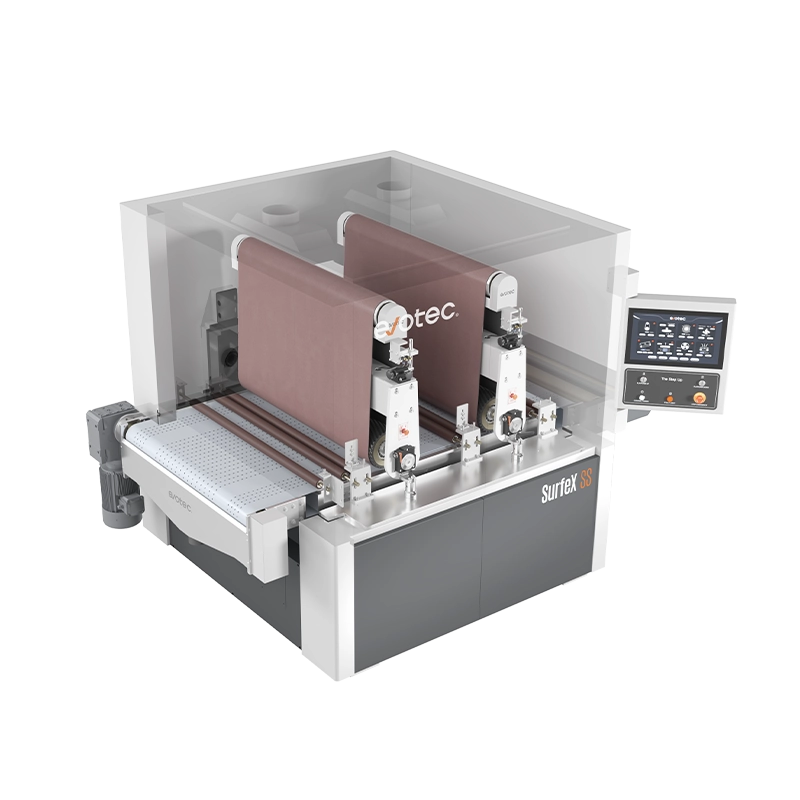
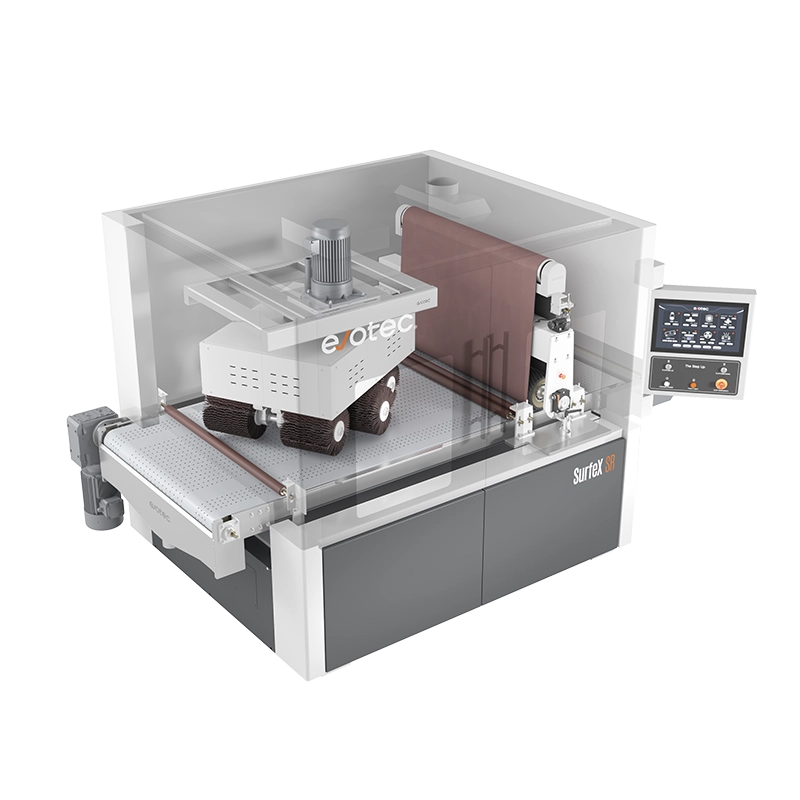
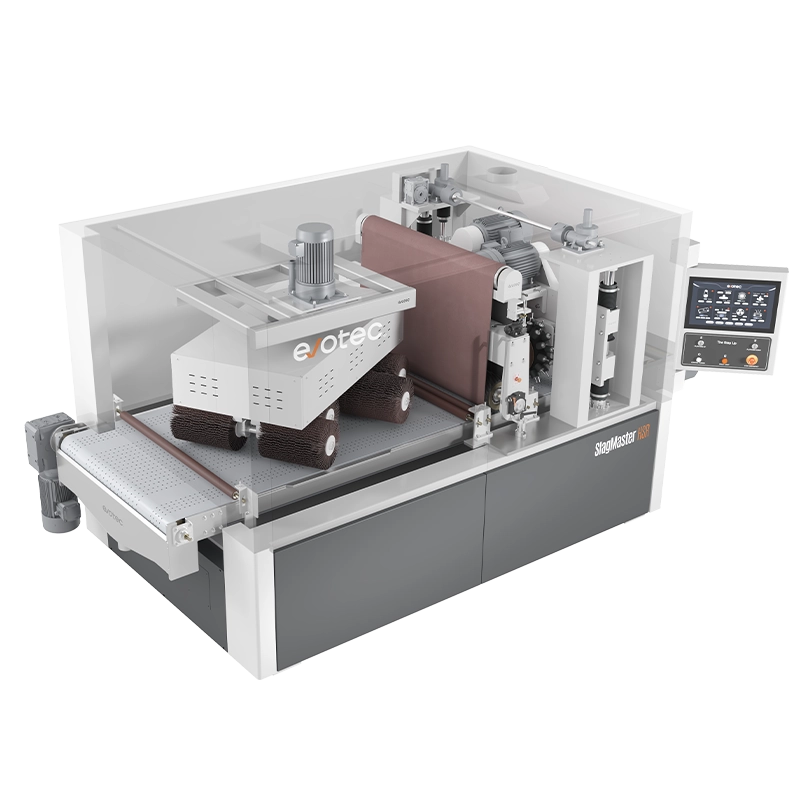
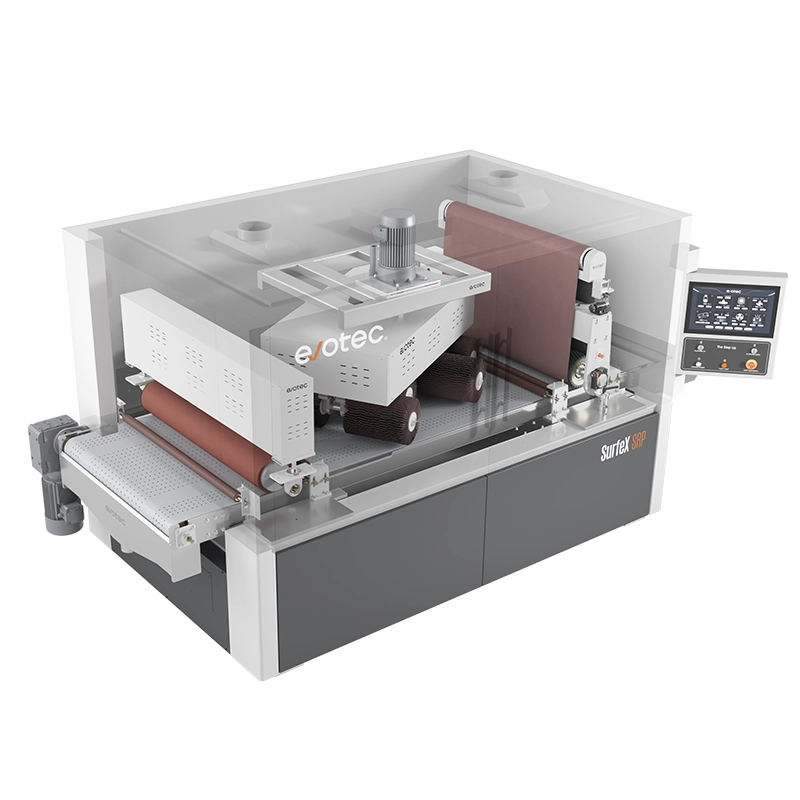
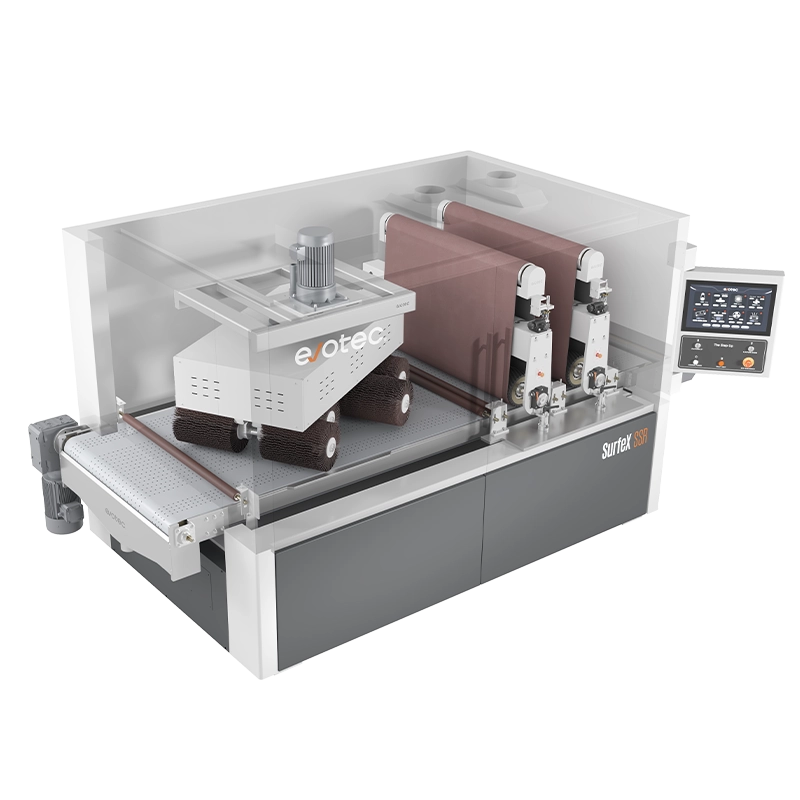
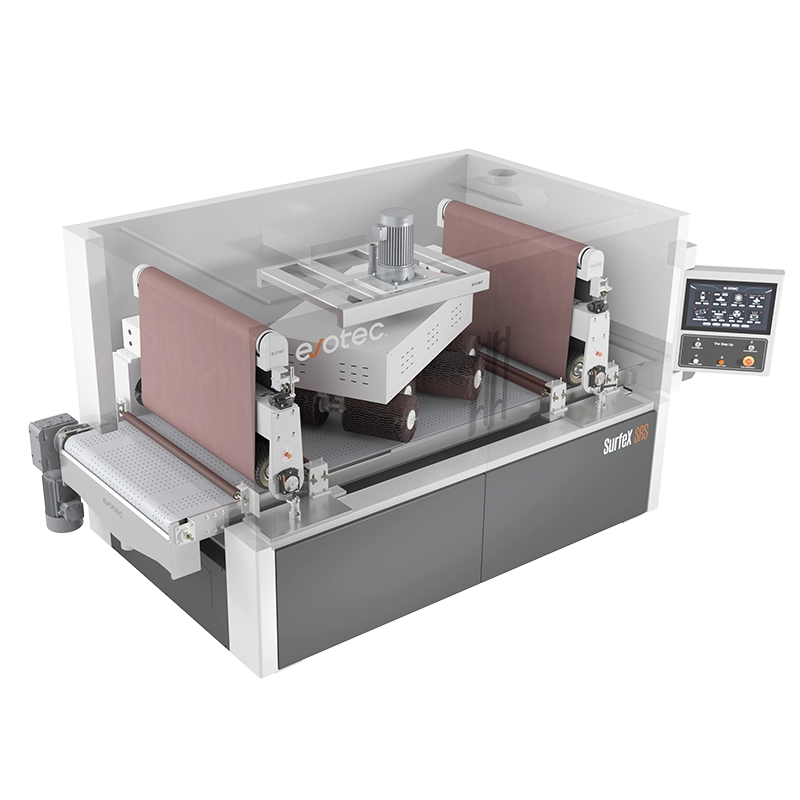
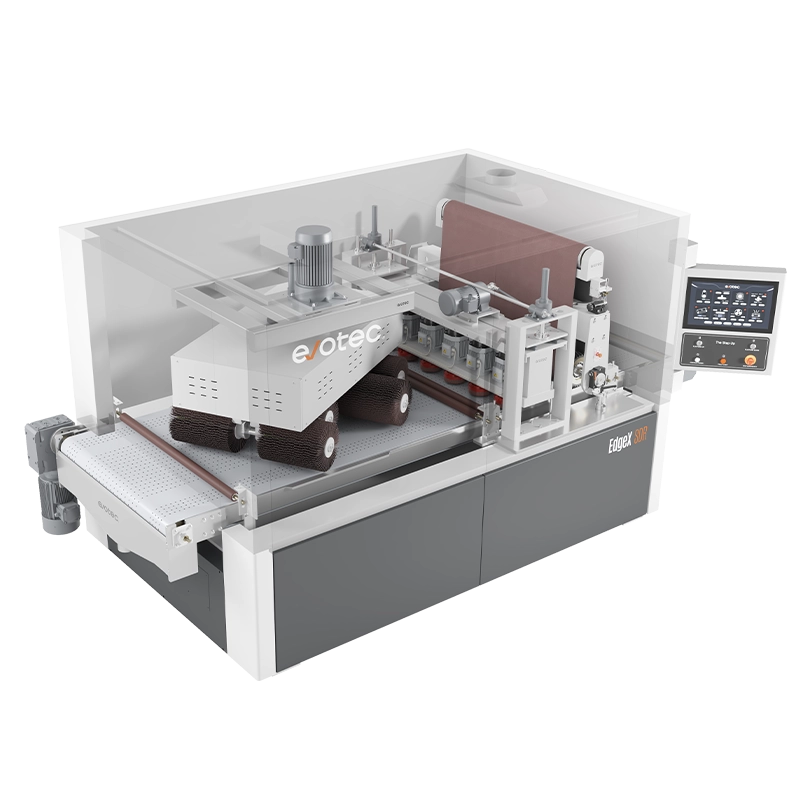
Die Maschine befördert Werkstücke über ein Förderband durch eine Reihe von Schleifbearbeitungsstationen. Jede Station erfüllt eine spezifische Aufgabe. Ein einziger Durchlauf kann mehrere Arbeitsgänge kombinieren. Das Förderband fixiert zudem die Metallteile und sorgt für eine effektive Staubabsaugung.
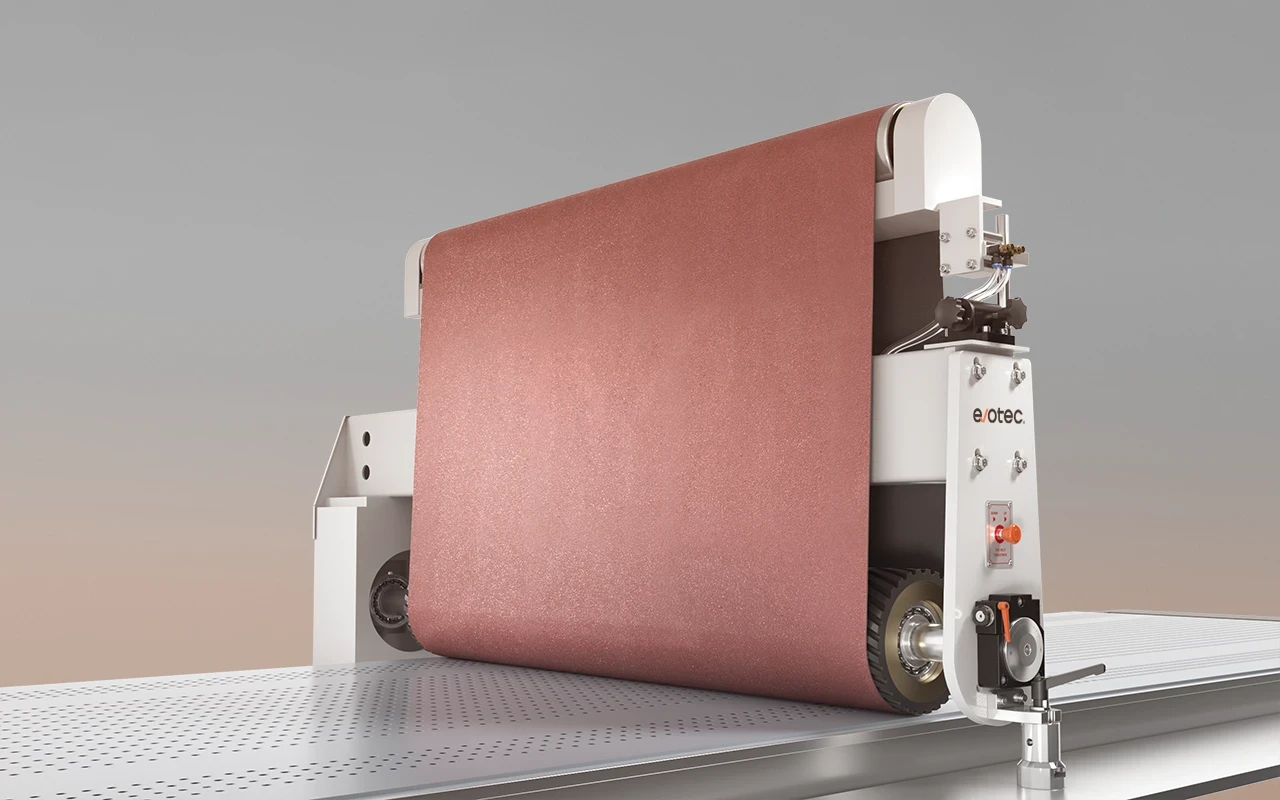
Walzenaggregat
Ein schnell laufendes Schleifband berührt die Werkstückoberfläche und entfernt Grate, kleine bis mittelgroße Schlacke sowie Oxidschichten. Die primäre Station für gröbere Oberflächenfehler.

Top-Bürsten
Flexible Bürstenelemente dringen in Löcher, Schlitze und Innenausschnitte ein und entfernen Grate sowie Oxide von Innenkanten. So lassen sich auch Innenkonturen verrunden – eine Funktion, die der EdgeX SDR vorbehalten ist.
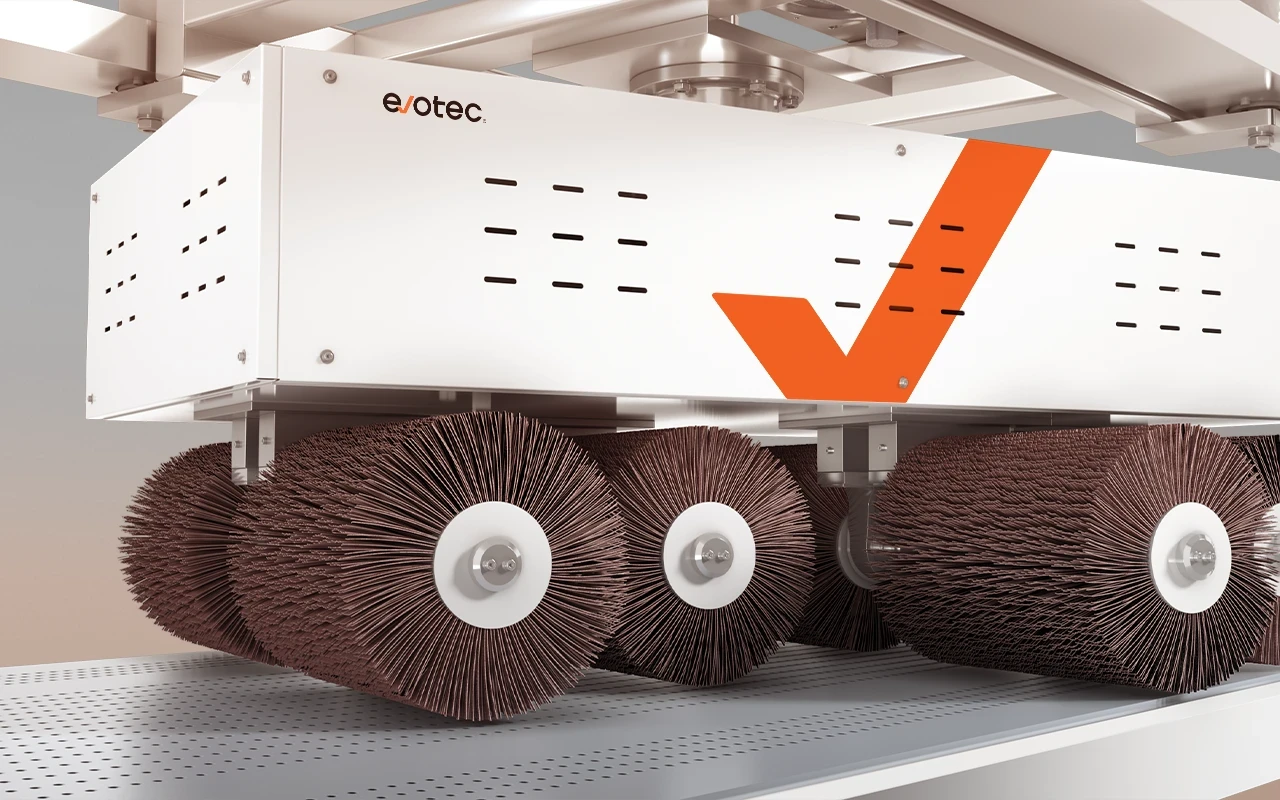
Rotationsbürsten
Rotationsbürsten üben gleichmäßigen Druck auf alle Außenkanten und Oberflächen aus und erzeugen so einen kontrollierten Kantenradius und eine ungerichtete Oberflächenstruktur (Wirrschliff). Je nach Bürstenanzahl und Bandgeschwindigkeit lassen sich Radien von R0,3 bis R2,5+ in einem einzigen Durchlauf erzielen.
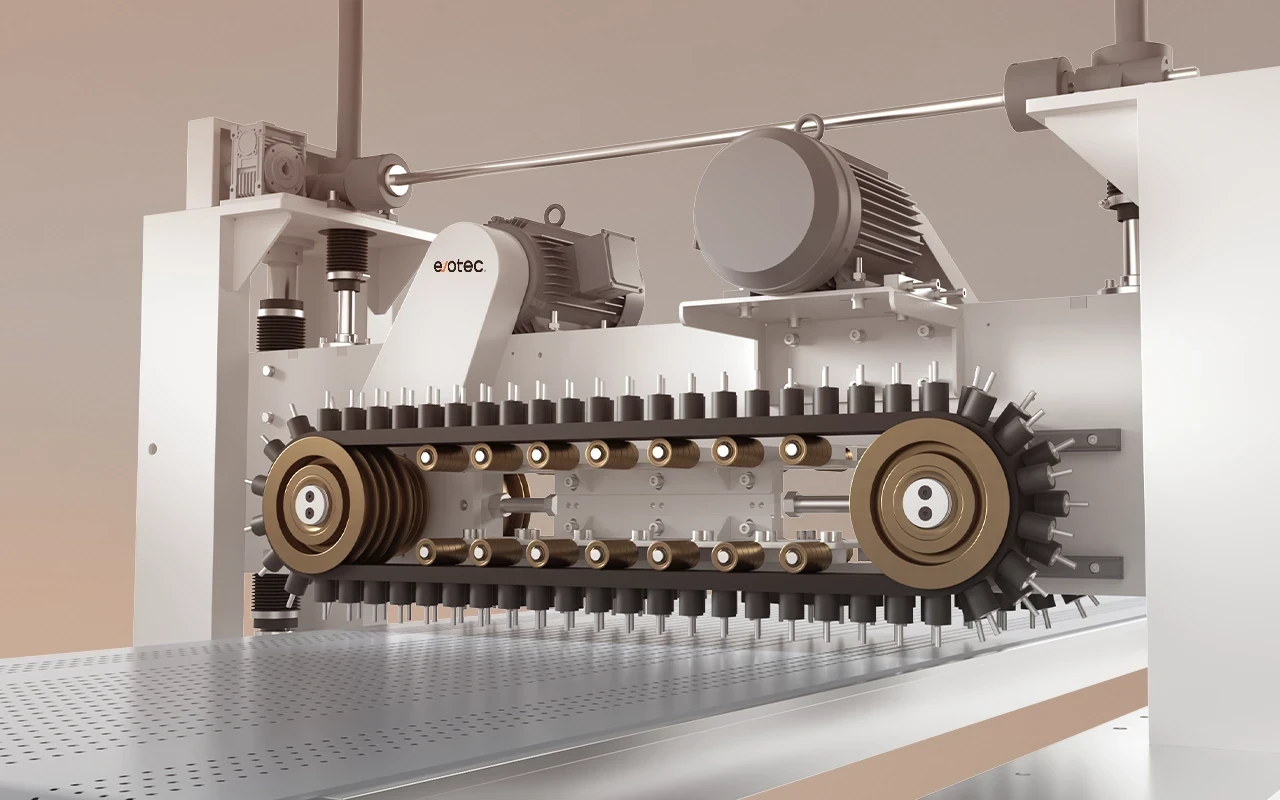
Schlackenhammer
Eine robuste Arbeitsstation, die große Grate und starke Schlacke vorbehandelt und so die Belastung reduziert, um ungleichmäßigen Verschleiß am Schleifband zu verhindern.

Die Teile werden am Einlauf zugeführt und fertig bearbeitet ausgegeben, ohne dass eine Zwischenhandhabung erforderlich ist.
Das EvoFlow-Transportsystem von Evotec nutzt zur Stabilisierung der Werkstücke während der Bearbeitung die proprietären Mechanismen AirLock® (Vakuum), MagniLock® (magnetisch) oder eine Kombination aus beidem. Die minimale bearbeitbare Werkstückgröße liegt über die gesamte Produktreihe hinweg bei 50×50 mm.
Manuelles oder automatisiertes Entgraten?
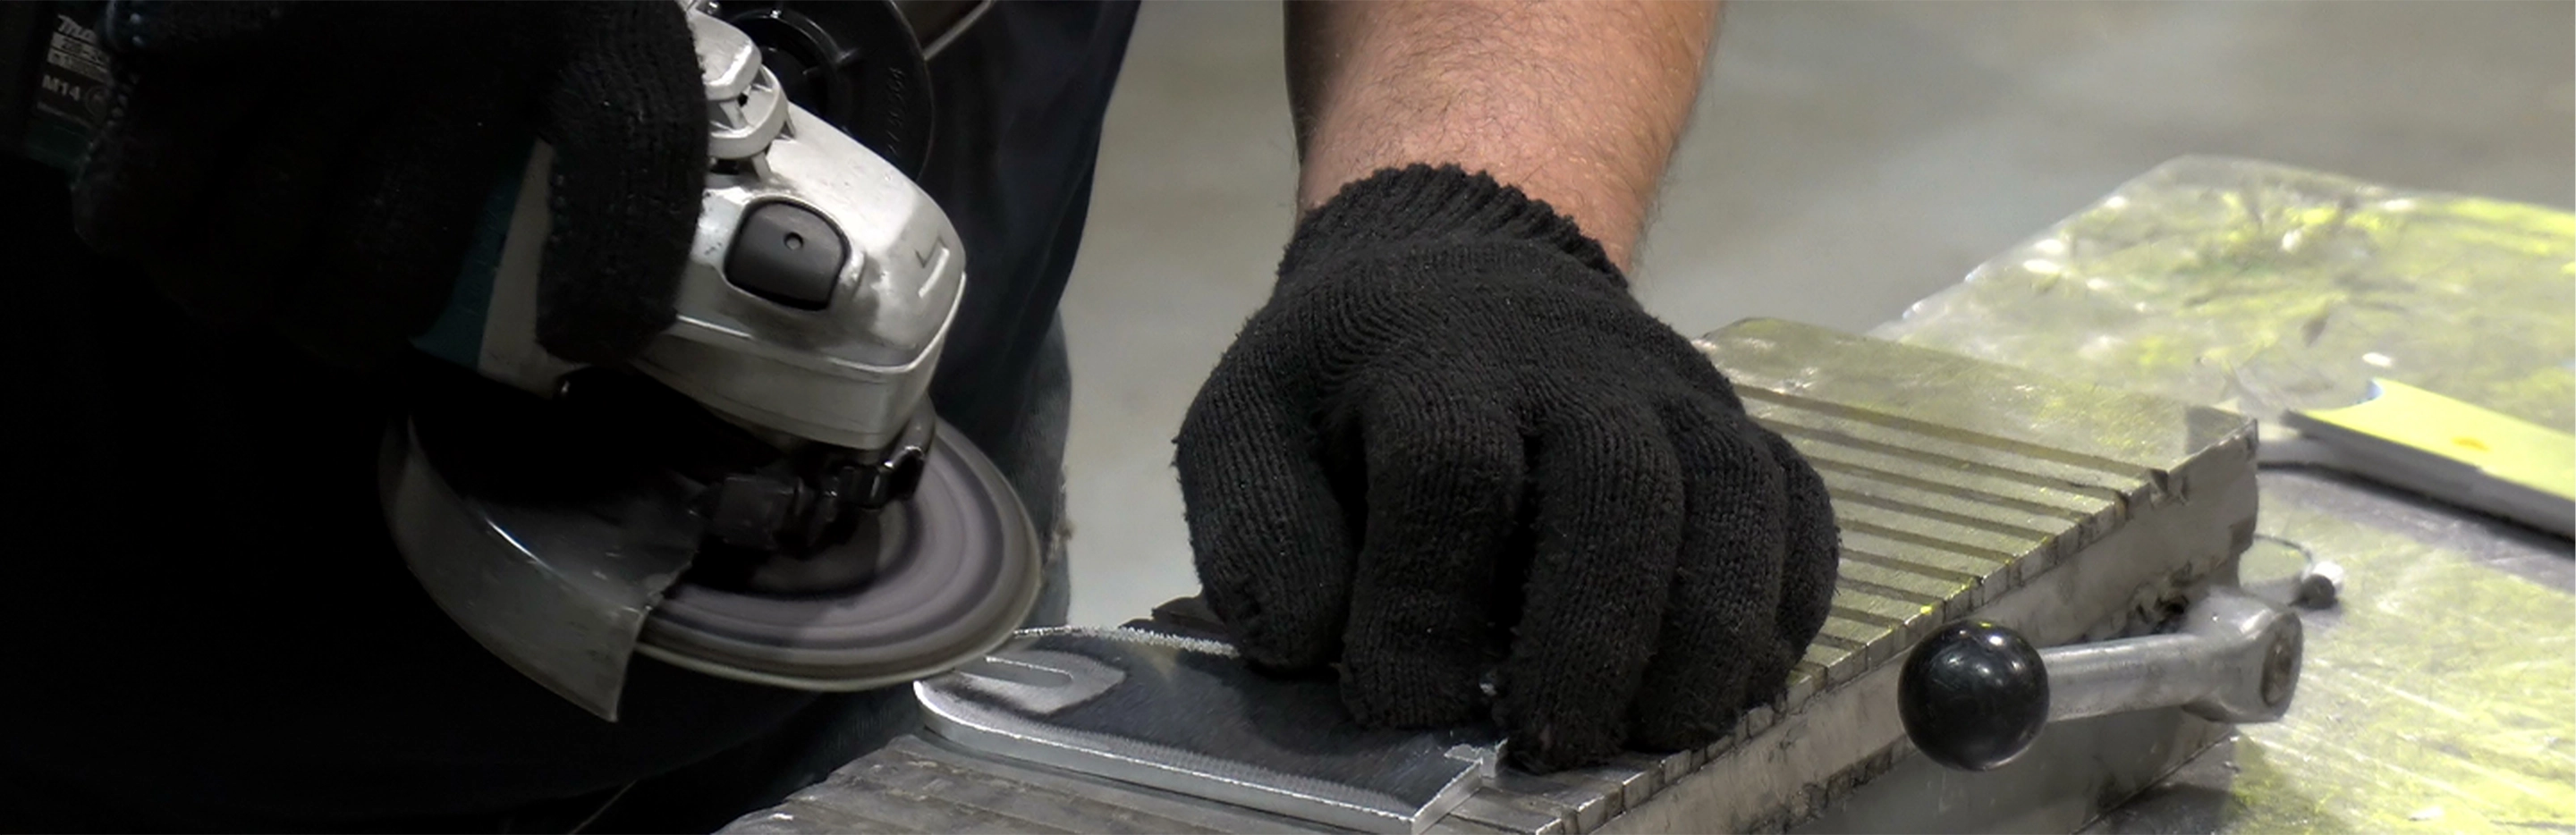
Manuelles Schleifen hat seine Berechtigung – bei sehr geringen Stückzahlen, Einzelteilen oder hochkomplexen Geometrien. In einer Produktionsumgebung, die konsistente Ergebnisse erfordert, stößt es jedoch an strukturelle Grenzen. Mit steigendem Volumen wird manuelles Entgraten zum Engpass – und zusätzliches Personal führt nicht proportional zu einer gleichbleibenden Qualität.
Automatisierte Entgratmaschinen liefern durch feste Parameter und mechanisch konsistente Bearbeitungsstationen bei jedem Teil das gleiche Ergebnis. Ob beim ersten oder beim tausendsten Teil – die Qualität bleibt identisch.
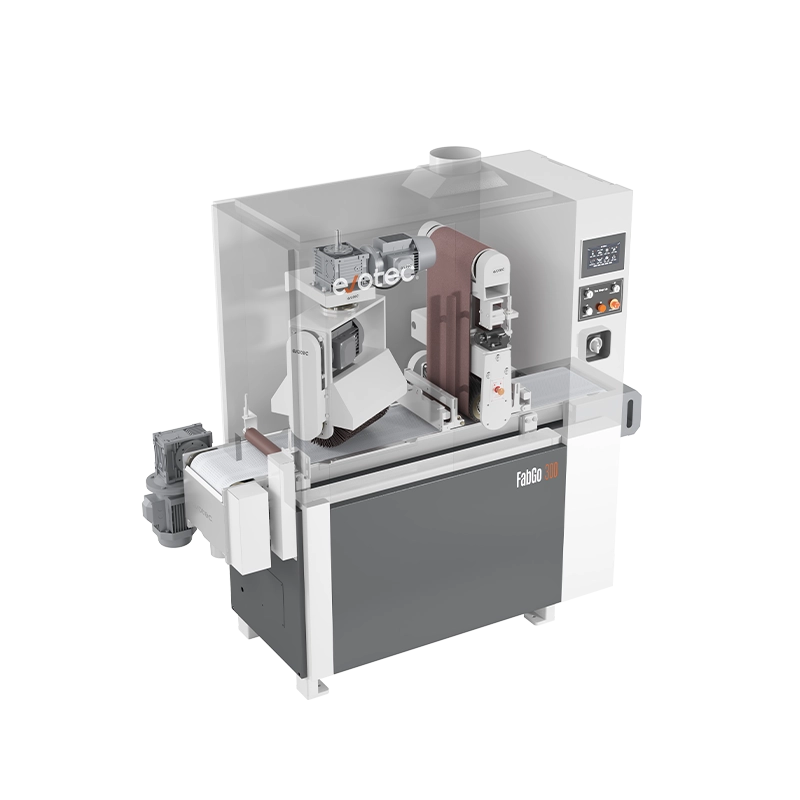
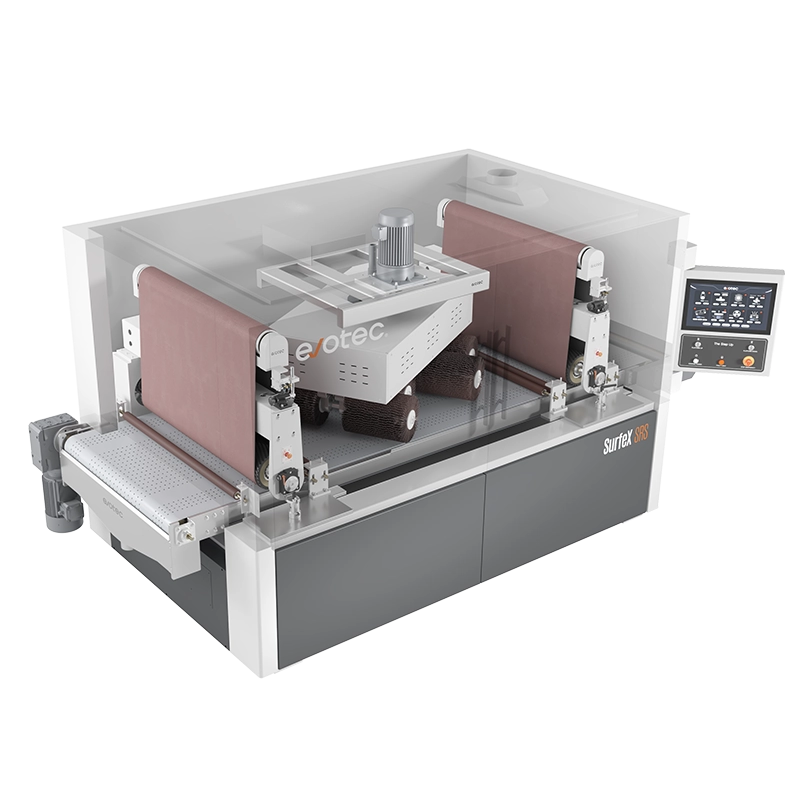
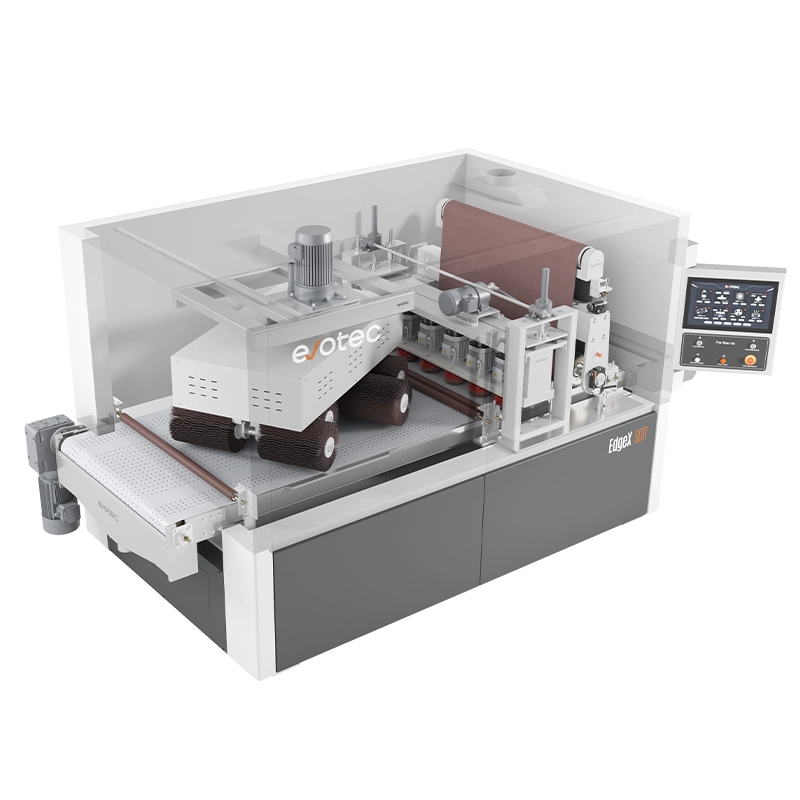
Evotec Entgratmaschinen-Produktlinien
Das Entgratportfolio von Evotec ist in vier Serien unterteilt, die jeweils für bestimmte Anforderungen und Produktionsgrößen ausgelegt sind. Passt Ihre Fertigungslinie nicht zu einer Standardlösung, baut Evotec auch kundenspezifische Entgratmaschinen.
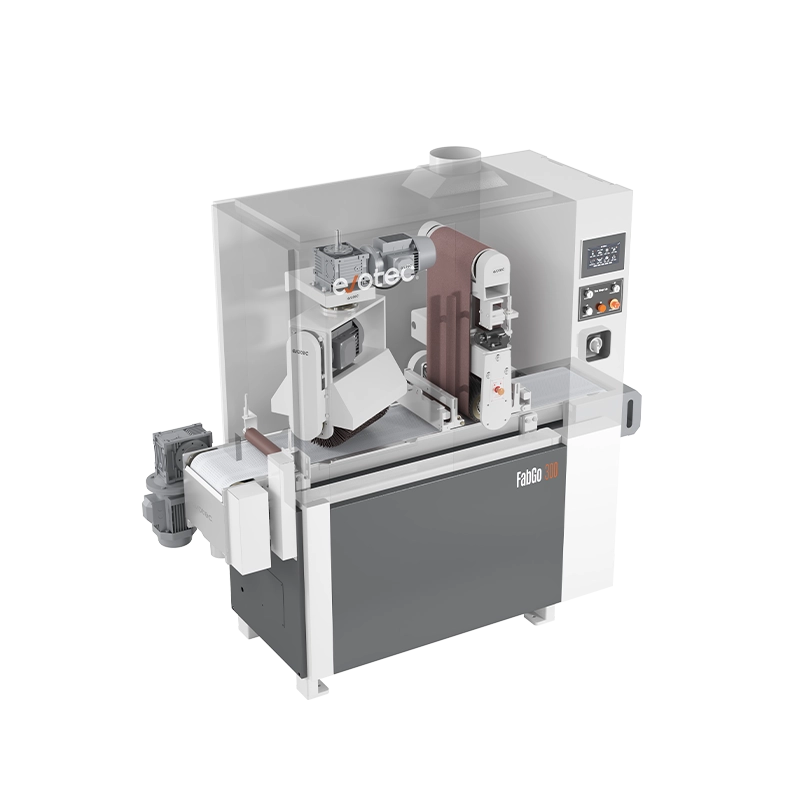
Vollständiger Vergleich der Entgratmaschinen von Evotec
Alle Modelle im direkten Vergleich
Entgraten nach Material: Was sich ändert und was gleich bleibt
Die grundlegenden Prozessprinzipien sind materialübergreifend konsistent. Parameter, Schleifmittelauswahl und Maschinenkonfiguration müssen jedoch je nach Materialtyp angepasst werden.

Kohlenstoffstahl
Die häufigste Anwendung. Standardkonfigurationen mit Walzenaggregat und Rotationsbürste entfernen Grate zuverlässig und erzeugen einen gleichmäßigen Wirrschliff.
Lasergeschnittener Kohlenstoffstahl erfordert zudem die Entfernung der Oxidschicht – unbehandeltes Oxid beeinträchtigt die Haftung von Beschichtungen und führt zu Schweißporosität. Alle Evotec-Modelle entfernen Oxid und erzeugen in einem einzigen Durchgang eine gleichmäßige, beschichtungsfertige Oberfläche.
Plasma- und autogengeschnittenes Grobblech aus Kohlenstoffstahl erfordert vor der Schleifbearbeitung in der Regel die Schlackenhammer-Station der SlagMaster HSR.

Edelstahl
Beim Entgraten und Bearbeiten von Edelstahl sind zwei spezifische Aspekte zu beachten:
Erstens das Wärmemanagement. Edelstahl leitet Wärme schlecht und lokalisiert sie beim Schleifen, was die Passivschicht beschädigt und Anlauffarben verursacht – blaue, goldene oder braune Zonen auf der Schnittfläche. Bandgeschwindigkeit und Anpressdruck müssen angepasst werden, um eine Überhitzung zu vermeiden.
Zweitens die Kontamination der Schleifmittel. Bänder, die für Kohlenstoffstahl verwendet wurden, dürfen nicht für Edelstahl eingesetzt werden. Eingebettete Partikel aus Kohlenstoffstahl werden zu Korrosionsherden. Das EvoGrit 3.0-Schleifsystem von Evotec umfasst spezielle Varianten für Edelstahl, um Kreuzkontaminationen zu verhindern.
Aluminium
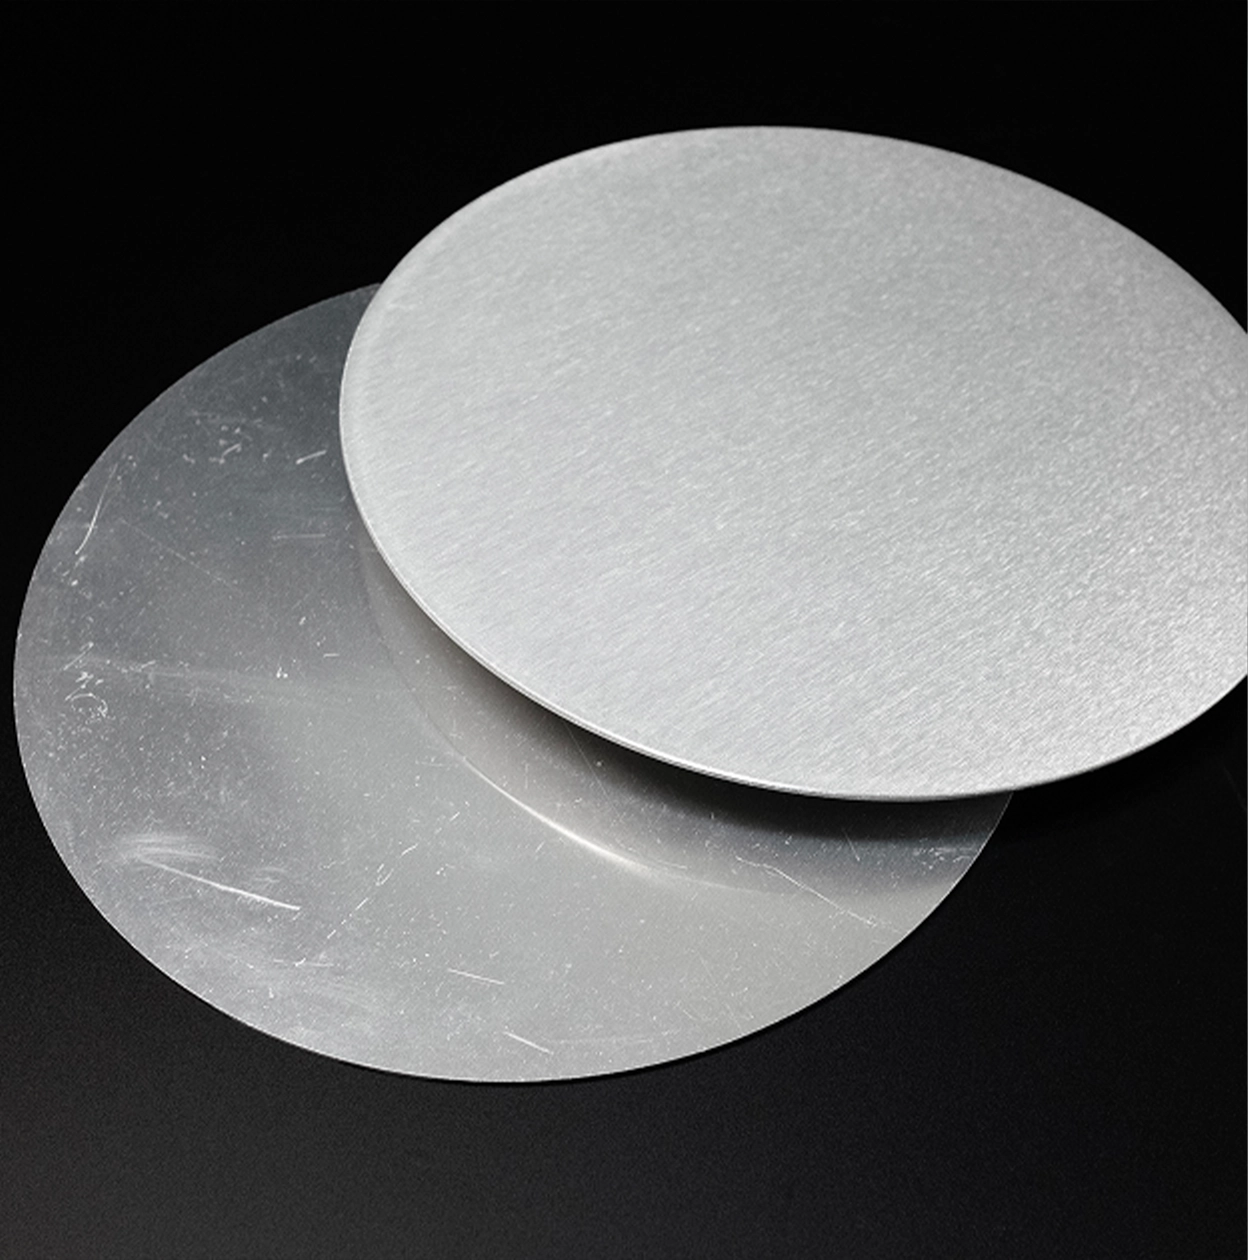
Das Entgraten von Aluminium unterscheidet sich grundlegend von dem von Stahl. Aluminium ist weich, wärmeleitend und erzeugt haftende Schleifrückstände, die die Schleifbandoberflächen zusetzen und die Schneidleistung verringern.
Ein geringerer Anpressdruck ist erforderlich, um Verformungen der Oberfläche zu vermeiden. Die Entgratmaschinen von Evotec können Aluminiumteile auch mit aufgebrachter Schutzfolie bearbeiten.
Aluminium- und Stahlspäne dürfen nicht über dasselbe Staubabsaugsystem entsorgt werden – Metallstaubgemische bergen Brand- und Explosionsgefahr. Die Aluminiumbearbeitung erfordert in der Regel eine Nassabsaugung (Hydro Dust 2.0).

Messing und Grobblech
Messing erfordert ähnlich niedrige Druckeinstellungen wie Aluminium sowie eine passende Auswahl an Schleifmitteln. Grobblech – warmgewalzter Stahl in großer Dicke – wird typischerweise plasma- oder brenngeschnitten und auf SlagMaster-Modellen entschlackt.
Automatisierung reduziert die Abhängigkeit von Arbeitskräften und ermöglicht eine kontinuierliche Produktion.
Jede Stunde, die eine Entgratmaschine ohne manuelle Beladung oder Wenden läuft, ist eine Stunde, die Ihre Mitarbeiter für Aufgaben nutzen können, die wirklich ihre Aufmerksamkeit erfordern. Die Automatisierungserweiterungen von Evotec eliminieren repetitive Handgriffe – Beladen, Wenden, Umrüsten –, sodass sich Ihr Personal auf die Lösung komplexer Probleme konzentrieren kann, anstatt Maschinen zu bestücken. Evotec bietet die folgenden Automatisierungslösungen:
Zweiseitiges Entgraten
Automatisierte Beladung
Rezepturspeicher
Integration in die Fertigung
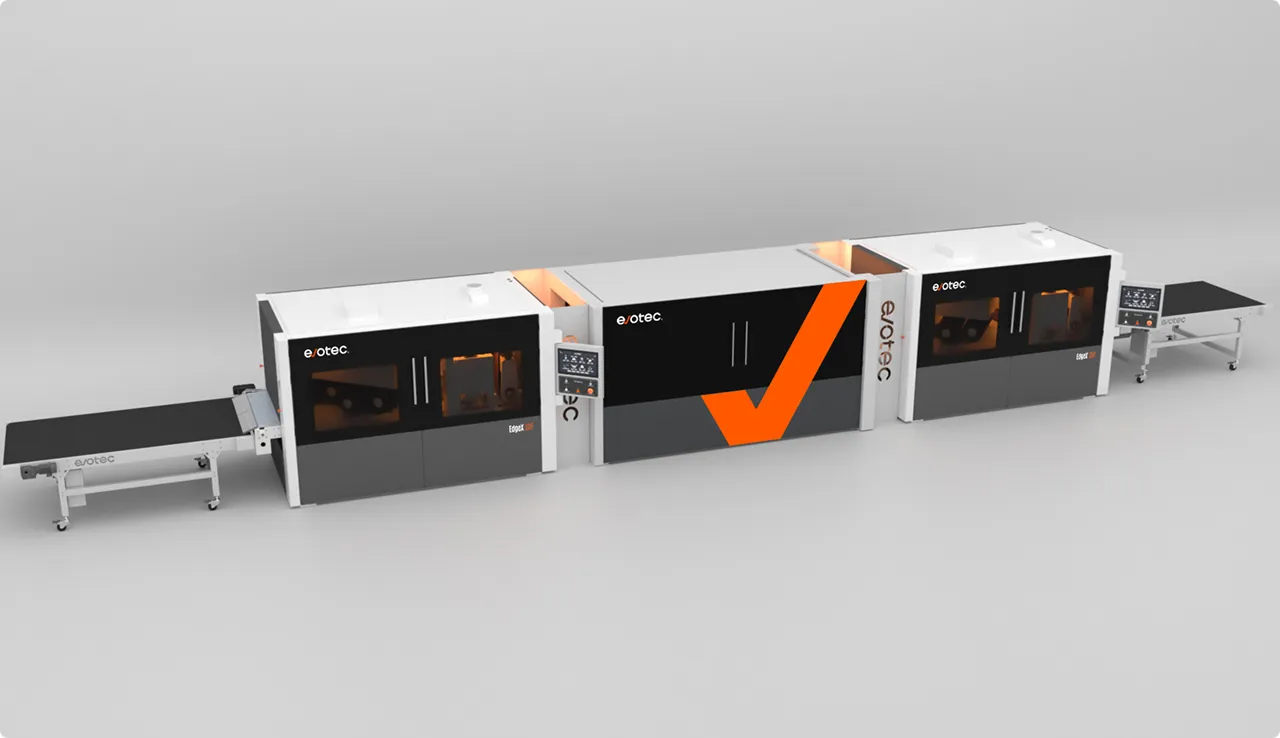
Zweiseitiges Entgraten: Drei gängige Ansätze
Die meisten Blechteile müssen auf beiden Seiten bearbeitet werden. Evotec bietet drei branchenübliche Ansätze, die jeweils auf unterschiedliche Durchsatzanforderungen und Automatisierungsgrade zugeschnitten sind.
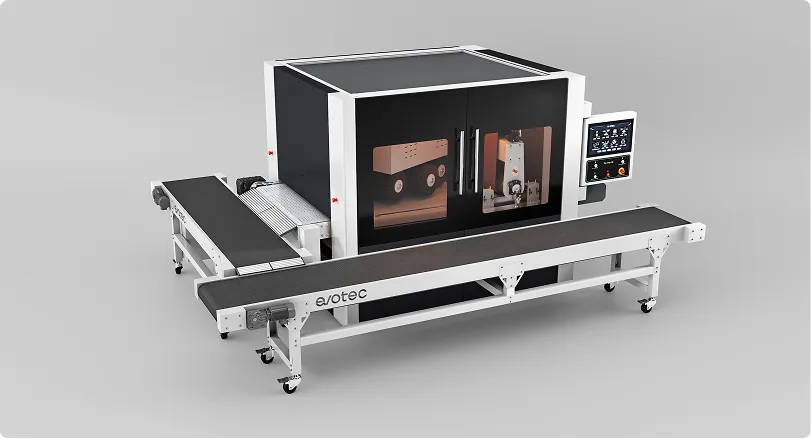


Automatisierte Beladung: VSORT
VSORT ist ein kamerageführtes robotergestütztes Beladesystem für Evotec-Entgratmaschinen. Eine 3D-Kamera erkennt die Position und Ausrichtung der Teile direkt vom Stapel oder der Palette – ohne Vorrichtungen oder manuelle Ausrichtung. Der Roboterarm greift jedes Teil mittels Vakuum- oder Magnetgreifern und legt es auf das Einlaufband. VSORT nimmt dem Entgratprozess die repetitive manuelle Beladung ab und ermöglicht einen kontinuierlichen, unbeaufsichtigten Betrieb.
Parameterverwaltung: EvoTrack
Bei einer Produktion mit hoher Variantenvielfalt summieren sich die Rüstzeiten. Eine Maschine, die während einer Schicht verschiedene Materialien und Materialstärken bearbeitet, erfordert zwischen den Chargen eine neue Einrichtung, sofern die Parameter nicht gespeichert sind.
EvoTrack speichert komplette Parametersätze pro Teiltyp – Bandgeschwindigkeit, Anpressdruck sowie den Ein-/Aus-Status der einzelnen Stationen. Bediener rufen die gespeicherten Parameter beim Wechsel einfach ab. Kein manuelles Neueinrichten erforderlich.

Warum Evotec?
Evotec baut seit 2014 automatisierte Entgrat- und Oberflächenbearbeitungsmaschinen. Die Fertigungsbasis umfasst über 800.000 m², wobei jährlich mehr als 2.000 Maschinen über 8 globale Standorte ausgeliefert werden. Über 100 engagierte F&E-Ingenieure arbeiten in 2 Technologiezentren.
Jede Maschine durchläuft vor der Auslieferung eine mehrstufige Inspektion und einen Test unter Volllast, bei dem Durchsatz, Schleifmittelverschleiß, Staubabsaugleistung und Sicherheitssysteme unter Betriebsbedingungen überprüft werden.
Häufig gestellte Fragen
Beim Entgraten werden die beim Schneiden entstandenen Metallüberstände – Grate, Schlacke und aufgeworfenes Material entlang der Schnittkante – entfernt, wodurch die Kante flach und sicher in der Handhabung wird. Das Kantenverrunden geht einen Schritt weiter: Die scharfe Ecke wird in einen kontrollierten Bogen mit einem definierten Radius geschliffen – R0,5, R1,0, R2,5+. Beide Vorgänge können nacheinander auf derselben Maschine durchgeführt werden, es handelt sich jedoch um separate Bearbeitungsziele mit unterschiedlichen Parametern. Beschichtungsvorgaben erfordern häufig einen Mindestkantenradius, weshalb das Kantenverrunden über das einfache Entgraten hinaus wichtig ist.
Ja, mit der richtigen Konfiguration. Lasergeschnittene Teile weisen relativ dünne Grate auf, die von standardmäßigen Schleifstationen problemlos bearbeitet werden können. Plasma- und autogengeschnittene Teile können gehärtete Schlacke aufweisen, die vor der Schleifbearbeitung durch die Schlackenhammer-Station aufgebrochen werden muss. Bei der SlagMaster HSR lassen sich die Stationen einzeln zu- und abschalten – bei einer lasergeschnittenen Charge wird die Schlackenhammer-Station umgangen, und nur die Schleifstationen laufen.
Je nach Maschinenmodell und Stationskonfiguration liegen die erreichbaren Radien bei etwa R0,3 bis R2,5+. Die EdgeX SDR ist das Modell, das für Radien bis R2,5+ validiert ist – erreicht durch ihre Drei-Stationen-Konfiguration aus Walzenaggregat, Top-Bürsten und Rotationsbürsten, einschließlich Innenlöchern und Schlitzen. Für Pulverbeschichtungen werden in der Regel mindestens R0,3–R0,5 spezifiziert. Teile für den Außenbereich oder korrosive Umgebungen erfordern üblicherweise R1,0–R2,0+.
Aluminium erfordert einen geringeren Anpressdruck als Stahl, um Verformungen der Oberfläche zu vermeiden. Aluminium-Schleifstaub ist klebrig und setzt Schleifbänder schneller zu als Stahlspäne – daher werden aluminiumspezifische Schleifkonfigurationen empfohlen. Die SlagMaster HSR ist für Aluminium nicht geeignet.
50×50 mm – über die gesamte Evotec-Produktpalette hinweg. Die Haltesysteme AirLock® (Vakuum) und MagniLock® (Magnet) des EvoFlow-Fördersystems stabilisieren kleine Teile auf dem Band während aller Bearbeitungsschritte. Die FabGo 300 ist die erste Wahl für Kleinteile – ihre Arbeitsbreite von 300 mm und die kompakte Stationskonfiguration sind speziell für diesen Einsatzbereich ausgelegt.
Eine Entgratmaschine wird am Auslauf des Laserschneiders positioniert und über ein Förderband zu einem kontinuierlichen Prozess verbunden. Die Integrationsplanung erfordert die Abstimmung der Bandgeschwindigkeit (Entgratmaschinen laufen mit 1–7 m/min), eine Beladungsmethode zwischen den beiden Maschinen (VSORT oder manuell) sowie eine ausreichende Staubabsaugung für den kontinuierlichen Kombibetrieb.
FlatLine-Maschinen eignen sich für Kohlenstoffstahl, Edelstahl, Aluminium und andere gängige Fein- und Grobbleche. Kontaktieren Sie uns, um die Eignung für bestimmte Werkstoffe oder hochfeste Güten zu klären.
Weitere Fragen?
Keine Frage ist zu groß oder zu klein – senden Sie uns Ihr Anliegen und wir melden uns so schnell wie möglich bei Ihnen.
Kontakt aufnehmen.
Material, Dicke, Arbeitsbreite und Durchsatzanforderungen bestimmen die richtige Maschine und Konfiguration. Übermitteln Sie uns Ihre Teiledetails, und das Engineering-Team von Evotec wird Ihnen innerhalb von 24 Stunden (an Werktagen) eine spezifische Konfigurationsempfehlung zukommen lassen. Teile und Zeichnungen können auch zur Testbearbeitung eingesendet werden – die Ergebnisse erhalten Sie noch vor einer Kaufentscheidung.
