
Kantenverrundungsmaschinen für die Blechbearbeitung
Scharfe Kanten führen zu Problemen in der Weiterverarbeitung. Sie verursachen das Abblättern von Beschichtungen an Ecken, führen zu Verletzungen in der Fertigung und verfehlen Korrosionsschutzstandards, die einen Mindestkantenradius in der Zeichnung vorschreiben.
Evotec baut Kantenverrundungsmaschinen für die Bearbeitung von Edelstahl, Baustahl, Aluminium und Messing – sie entfernen die scharfen Geometrien, die beim Laserschneiden, Stanzen, Plasmaschneiden und Brennschneiden entstehen, und ersetzen sie durch einen kontrollierten, gleichmäßigen Radius an jeder Außenkante, Innenbohrung und jedem Schlitz. Während die meisten Evotec Entgratmaschinen typische Kantenverrundungsaufgaben bewältigen, ist EdgeX das einzige Modell, das für R2,5+ validiert ist – der Standard, der für Pulverbeschichtung, Verzinkung und die Einhaltung von OEM-Beschichtungsprüfungen erforderlich ist.
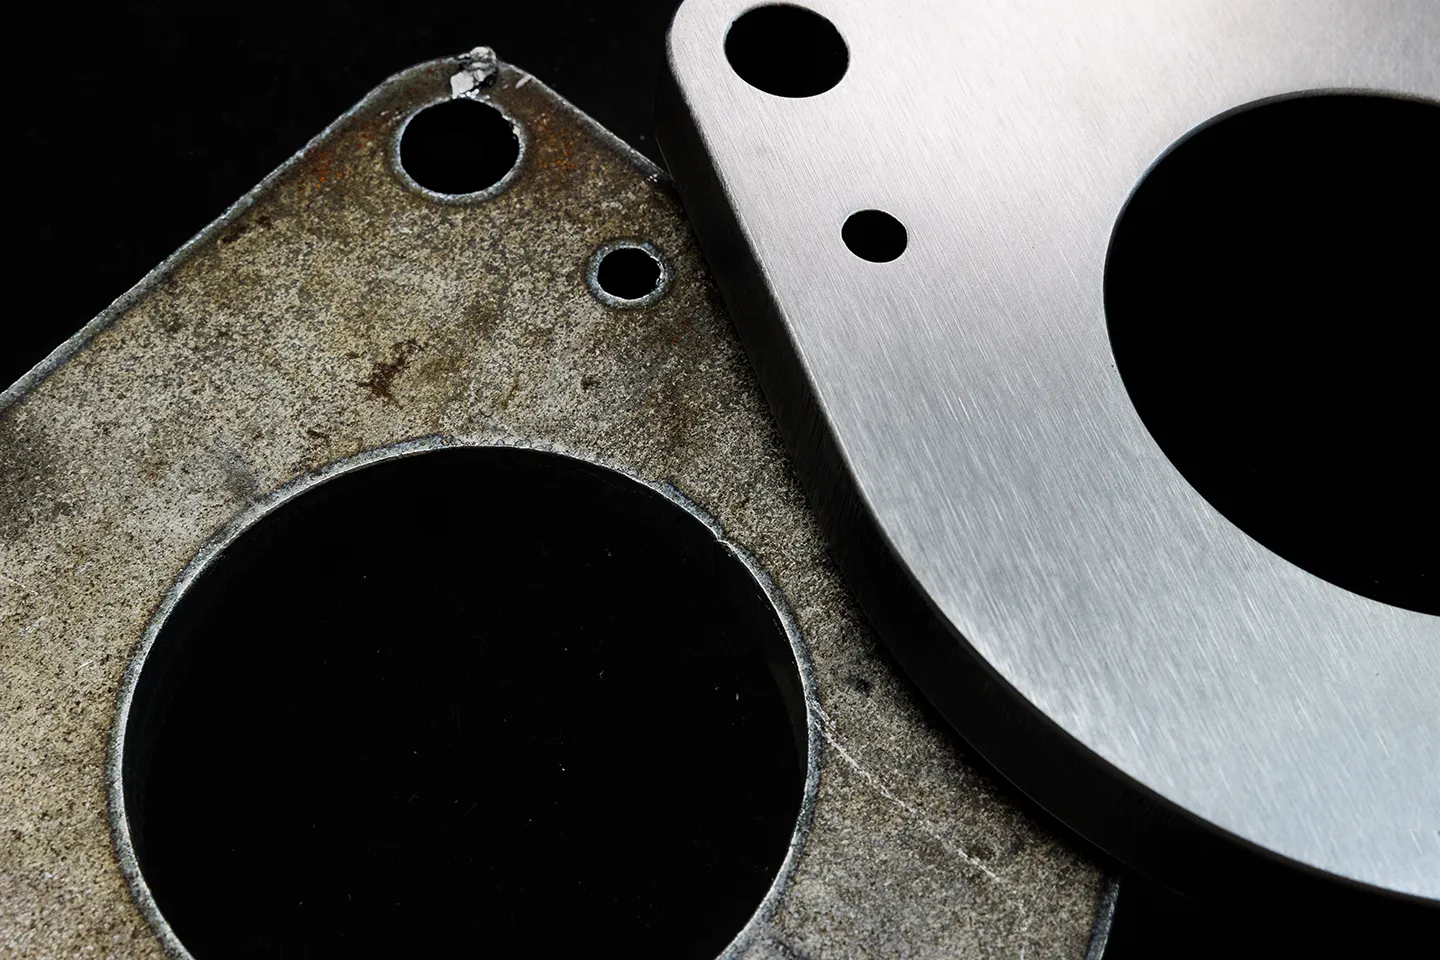
Kantenverrunden vs. Entgraten – Nicht derselbe Prozess
Beide Arbeitsgänge können nacheinander auf derselben Maschine durchgeführt werden. Sie lösen jedoch unterschiedliche Probleme, erfordern unterschiedliche Parameter und führen zu unterschiedlichen Ergebnissen. Fertigungsbetriebe, die aufgrund von Beschichtungsvorgaben oder OEM-Zeichnungen eine Kantenverrundung benötigen, brauchen beides – zuerst das Entgraten, dann das Verrunden auf den spezifizierten Radius.
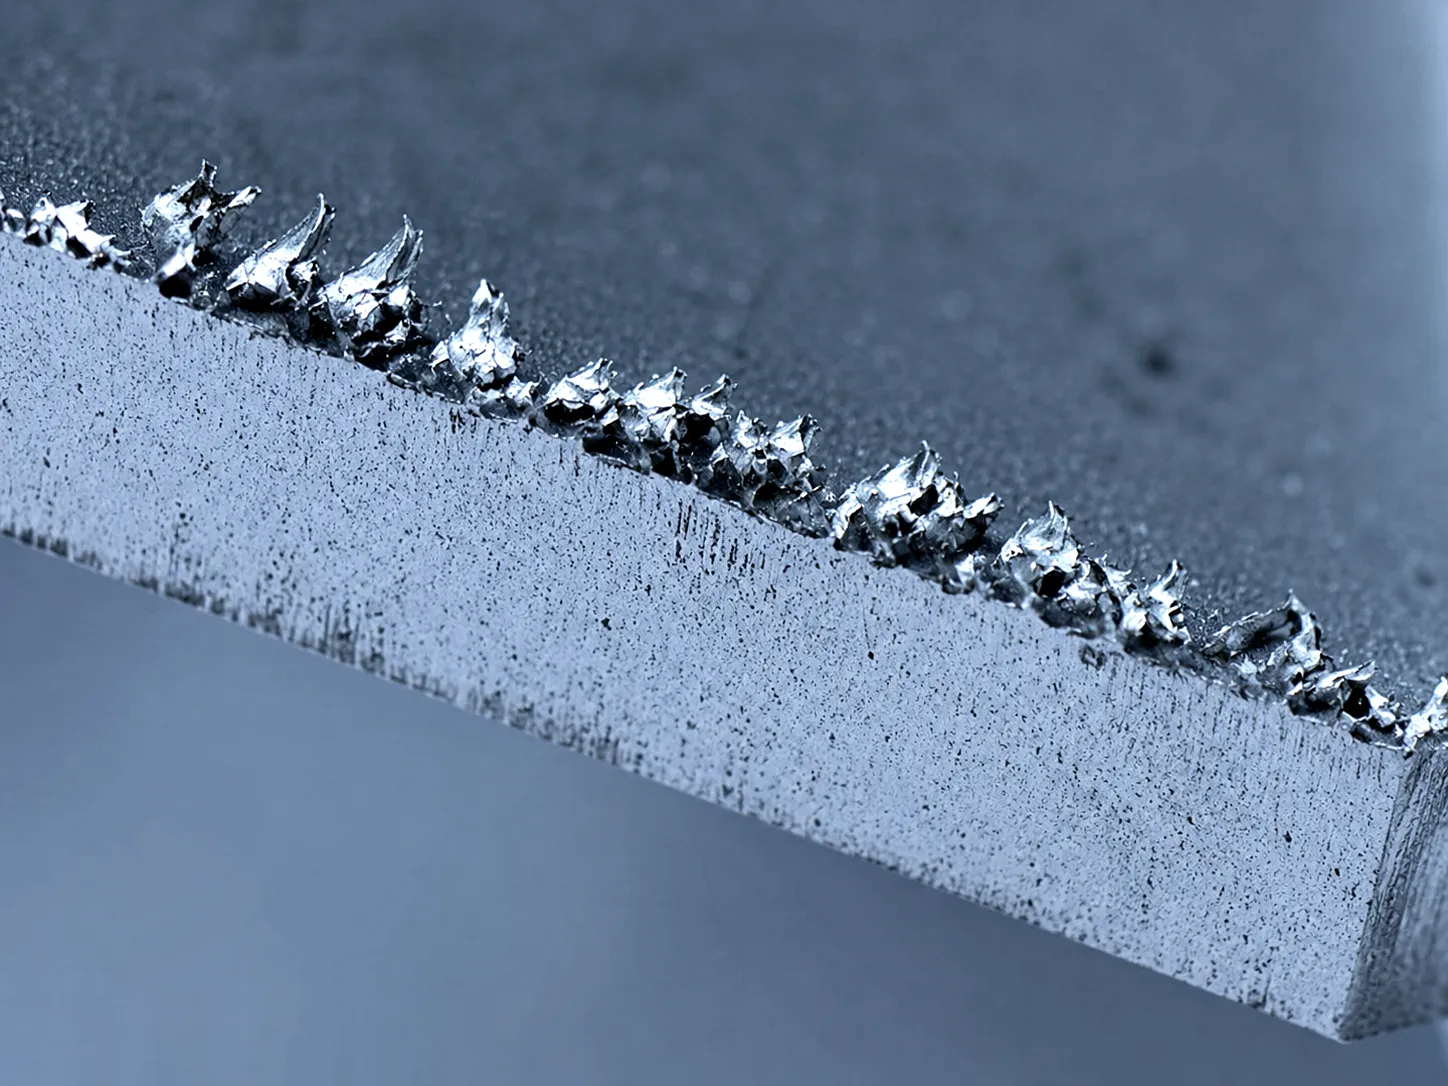
Entgraten
Beim Entgraten werden die beim Schneiden entstandenen Metallüberstände entfernt – Grate an der Schnittkante, Schlacke an der Unterseite von plasmageschnittenen Blechen. Das Ergebnis ist eine flache, saubere Kante.
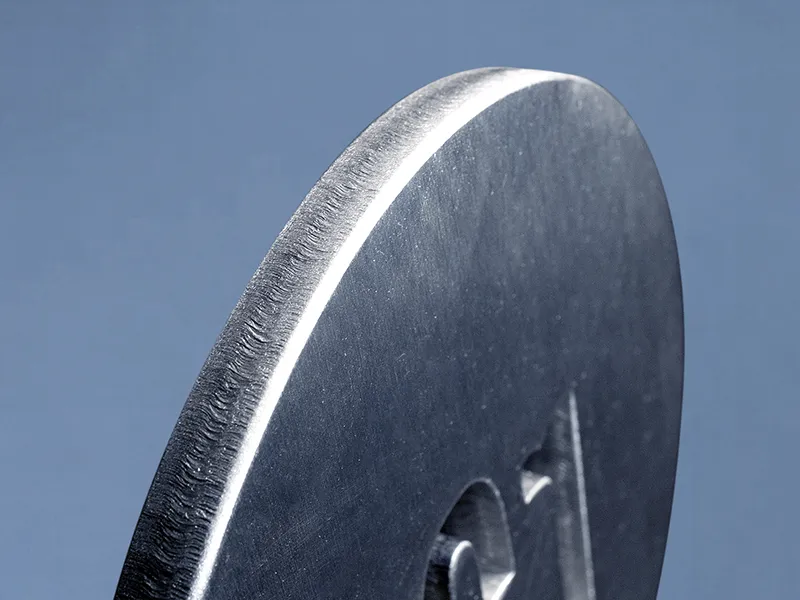
Kantenverrunden
Beim Kantenverrunden wird die scharfe Eckgeometrie in einen kontrollierten Bogen mit definiertem Radius geschliffen. Eine entgratete Kante ist sicher in der Handhabung. Ein kantenverrundetes Teil weist einen Radius auf – R0,3, R0,5, R1,0, R2,5+ –, der messbar, reproduzierbar und spezifiziert ist.
Warum der Radius für die Beschichtung entscheidend ist
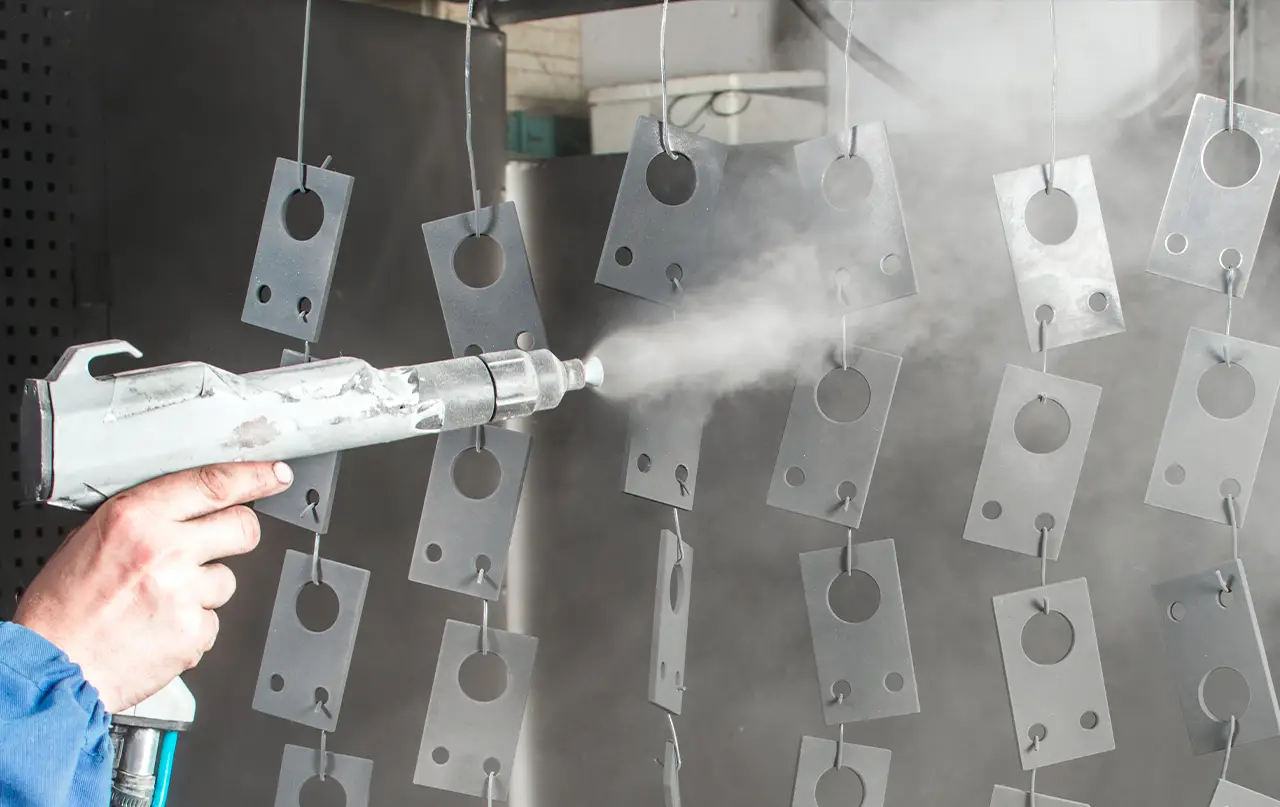
Flüssig- und Pulverbeschichtungen verhalten sich auf ebenen Flächen berechenbar. An scharfen Kanten zieht sich die Beschichtung aufgrund der Oberflächenspannung zurück – der Film wird an der Spitze dünner und die Haftung lässt genau dort nach. Hier beginnt Korrosion, und hier scheitern Beschichtungsprüfungen.
Eine verrundete Kante bietet der Beschichtung eine Fläche, an der sie haften kann. Je größer der Radius, desto mehr Material lagert sich an der Kante ab und desto besser ist der Korrosionsschutz. Die DIN EN 1090, eine gängige Norm für den Stahlbau, schreibt für korrosionskritische Bauteile einen Kantenradius von mindestens 2 mm vor. Für Landmaschinen, Outdoor-Geräte und verzinkte Teile werden häufig Radien von R2,0 bis R2,5+ spezifiziert.
Standard-Kantenverrundung vs. Klasse R2,5+
Nicht jede Anwendung erfordert einen großen Radius. Diese Unterscheidung ist entscheidend für die Wahl der richtigen Maschine. Wenn Ihre Bauteile laut Zeichnung einen spezifischen Radius benötigen, ist EdgeX die richtige Lösung. Wenn Ihre Teile für die allgemeine Handhabung und Beschichtungsvorbereitung sichere, gleichmäßige Kanten benötigen, leistet dies jede Evotec-Maschine mit Rotationsbürsten im Rahmen eines Standard-Entgratdurchgangs.

Standard-Kantenverrundung (bis R1,0)
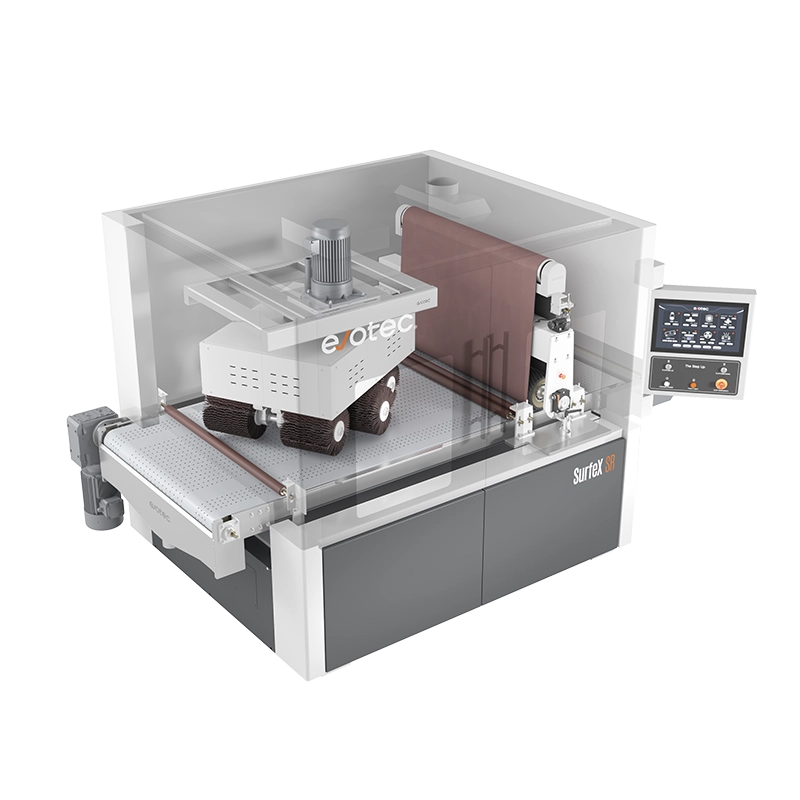
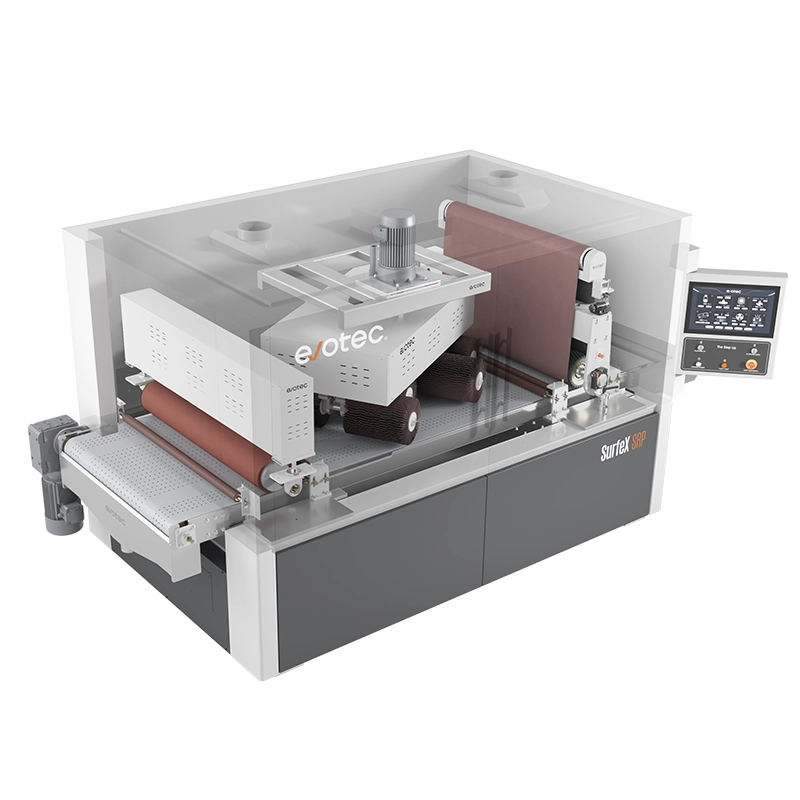
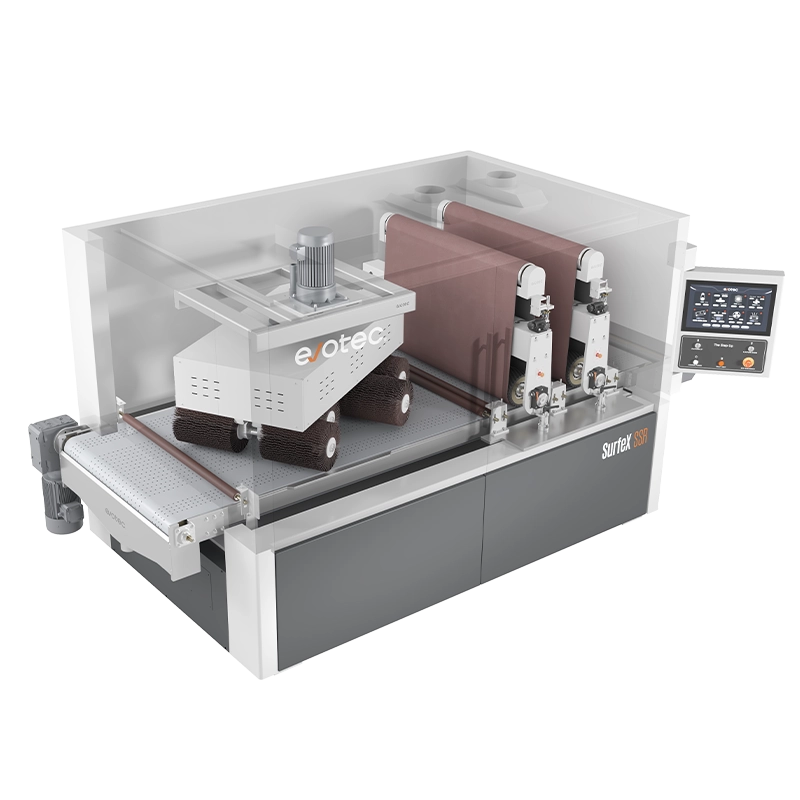
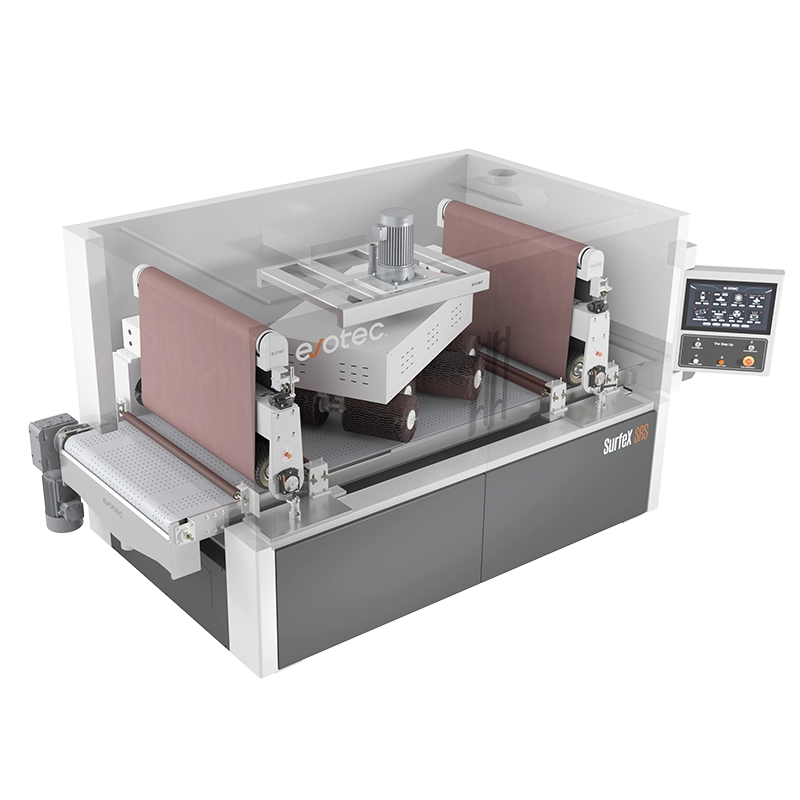
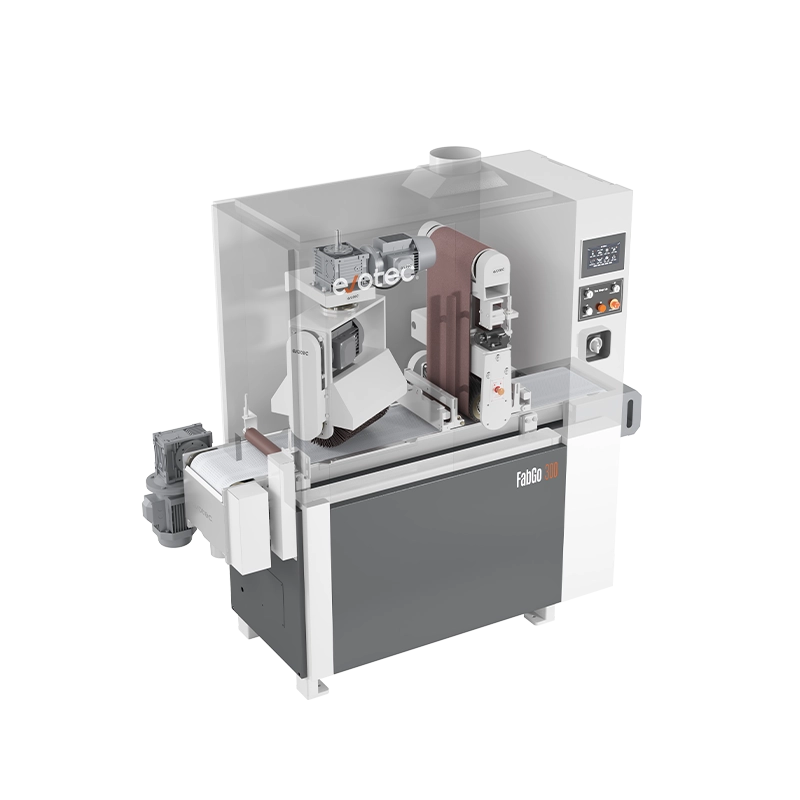
entfernt scharfe Kanten von lasergeschnittenen und gestanzten Teilen, erhöht die Sicherheit bei Handhabung und Montage und bereitet Bauteile für allgemeine Beschichtungen vor. Jede Evotec-Maschine mit Rotationsbürsten erledigt dies im Rahmen eines Standard-Entgratdurchgangs. Die Modelle SurfeX SR, SSR, SRS, SRP sowie die FabGo 300 verfügen alle über Rotationsbürstenstationen.
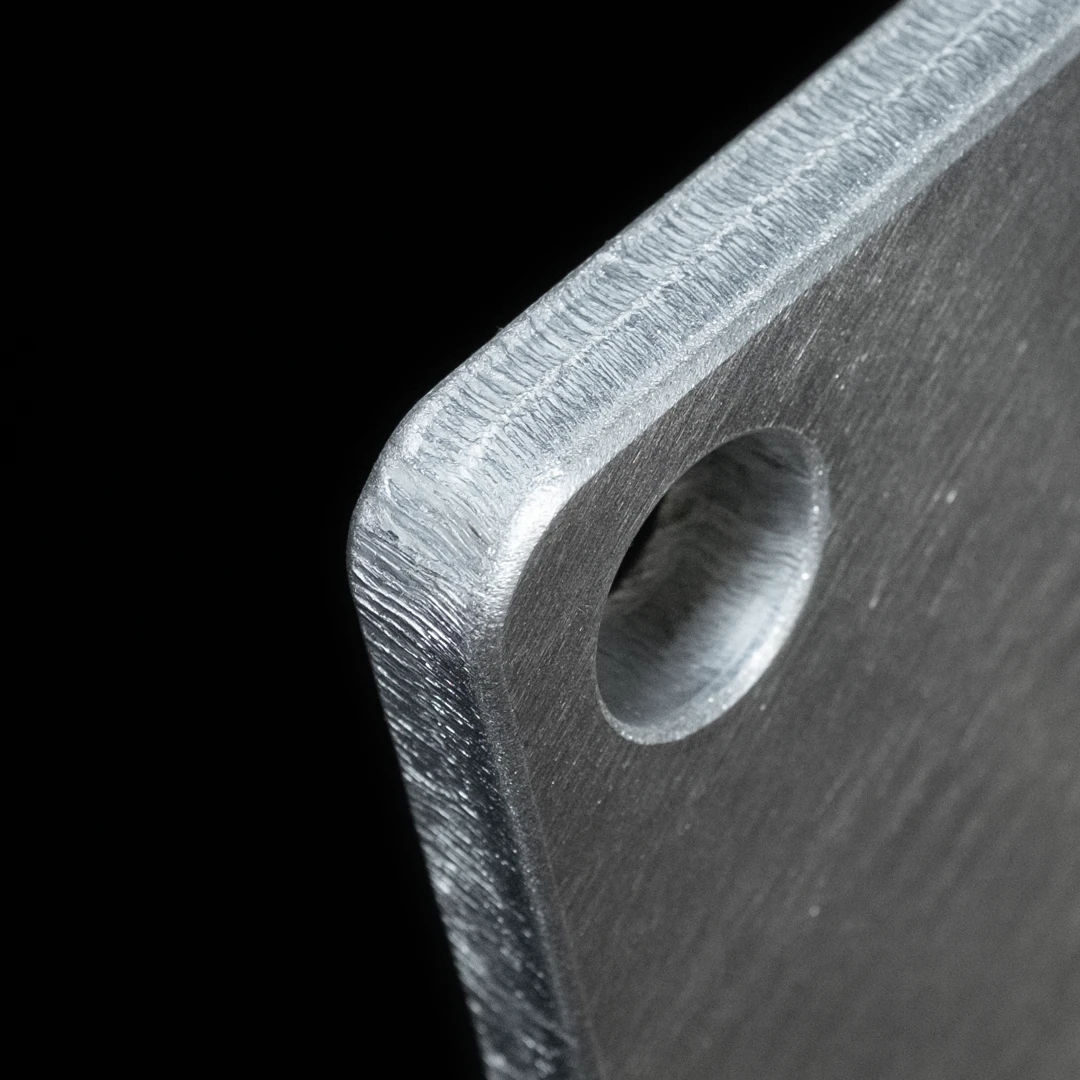
Kantenverrundung der Klasse R2,5+
erzeugt einen definierten, nachweisbaren großen Radius an allen Außenkanten und Innenkonturen. Dies ist erforderlich für Pulverbeschichtungsspezifikationen, OEM-Beschichtungsstandards, Verzinkungsprozesse sowie zur Einhaltung der DIN EN 1090 und ähnlicher Normen. Genau das ist die Kernkompetenz der EdgeX – und sie ist das einzige Evotec-Modell, das dafür validiert ist.
EdgeX – Spezialisiert auf Kantenverrundung R2,5+
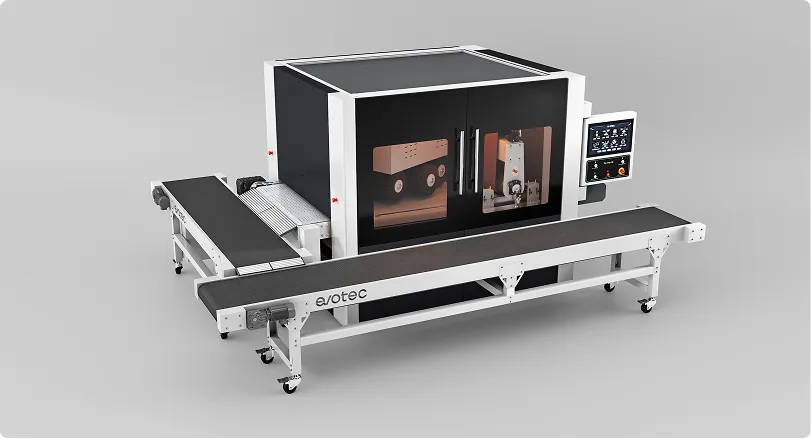
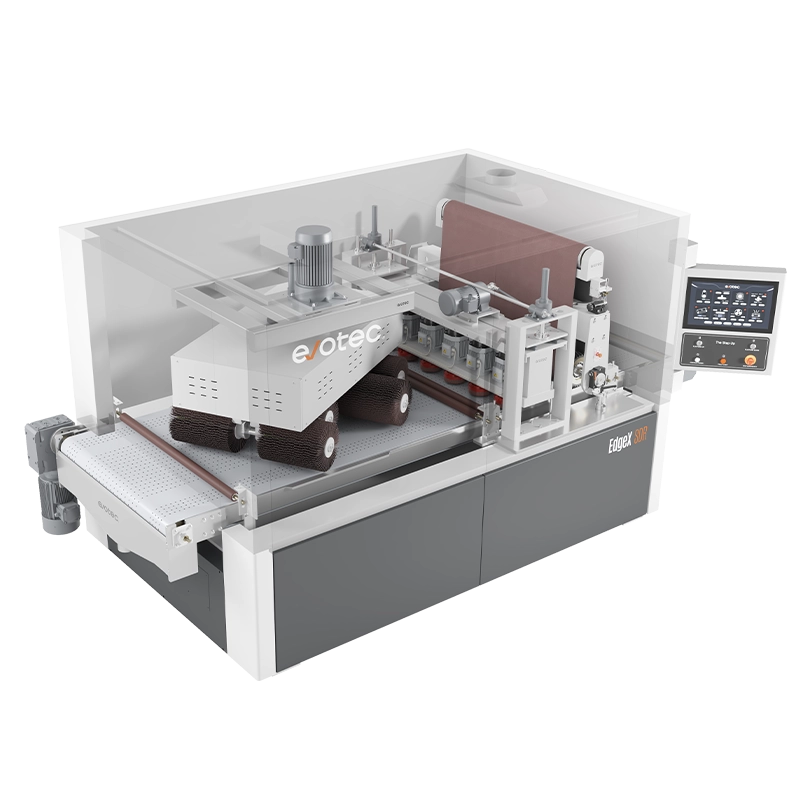
EdgeX wurde für Fertigungsbetriebe entwickelt, deren Bauteile definierte Kantenradien erfordern – sei es laut Zeichnung, Beschichtungsspezifikation oder OEM-Audit-Checkliste. Die Maschine erledigt Entgraten, das Verrunden von Innenkonturen und Kantenverrundung R2,5+ in einem einzigen Durchlauf über drei spezialisierte Stationen.
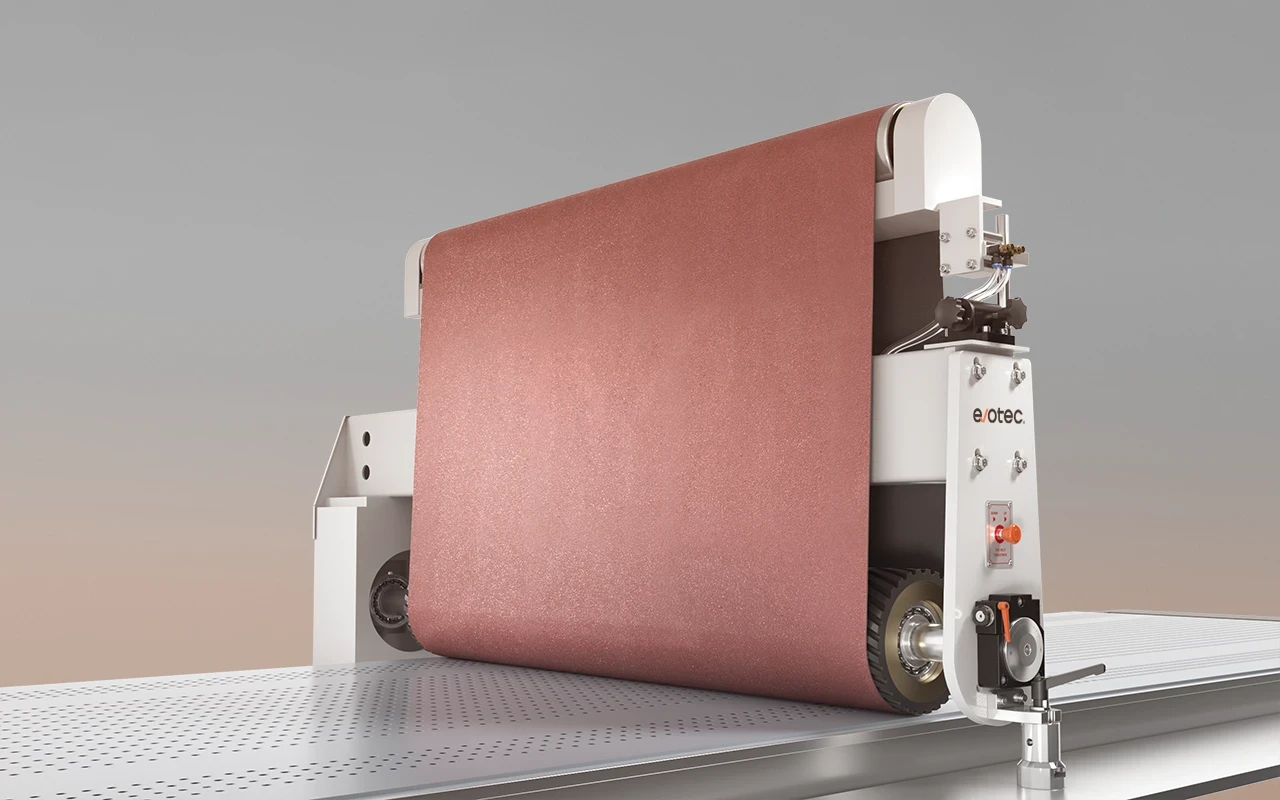
Walzenaggregat
Das Walzenaggregat entfernt Grate, Oxide und Oberflächenfehler, die durch Laserschneiden, Stanzen und allgemeine Blechbearbeitung entstehen. Es bereitet die Teileoberfläche vor, bevor die Kantenverrundung beginnt.

Top-Bürsten
Die Top-Bürsten dringen in Löcher, Schlitze, rechteckige Ausschnitte und komplexe Innenkonturen ein. Innenkanten erreichen denselben Radiusstandard wie Außenkanten. Genau das unterscheidet EdgeX von Maschinen, die nur Außenkanten verrunden – Teile mit Schraubenlöchern, Lüftungsschlitzen oder Montageausschnitten werden im selben Durchlauf auch innen vollständig verrundet.
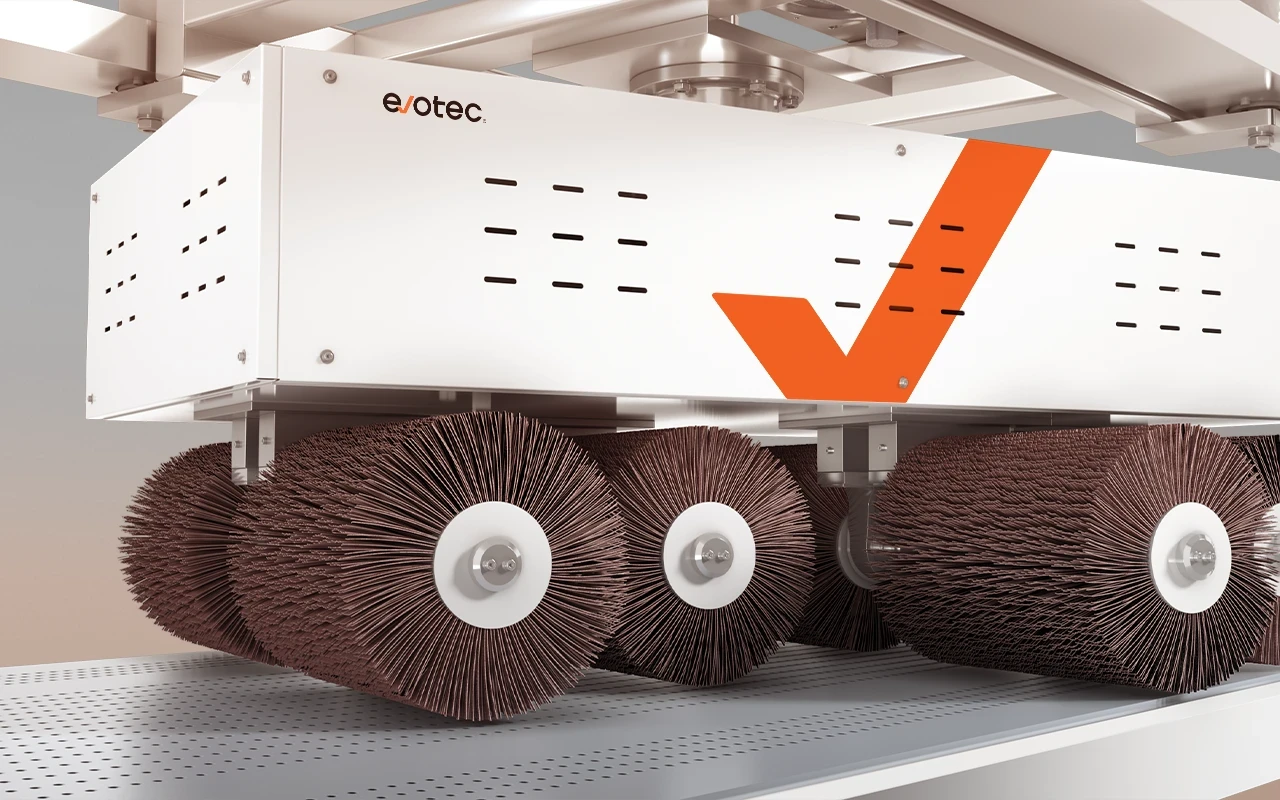
Rotationsbürsten
Rotationsbürsten üben einen gleichmäßigen radialen Druck auf alle Außenkanten aus und erzeugen so einen kontrollierten Kantenradius. Bürstenanzahl, Bandgeschwindigkeit und Anpressdruck werden je nach Teiltyp eingestellt und in EvoTrack für den Abruf beim Produktwechsel gespeichert.
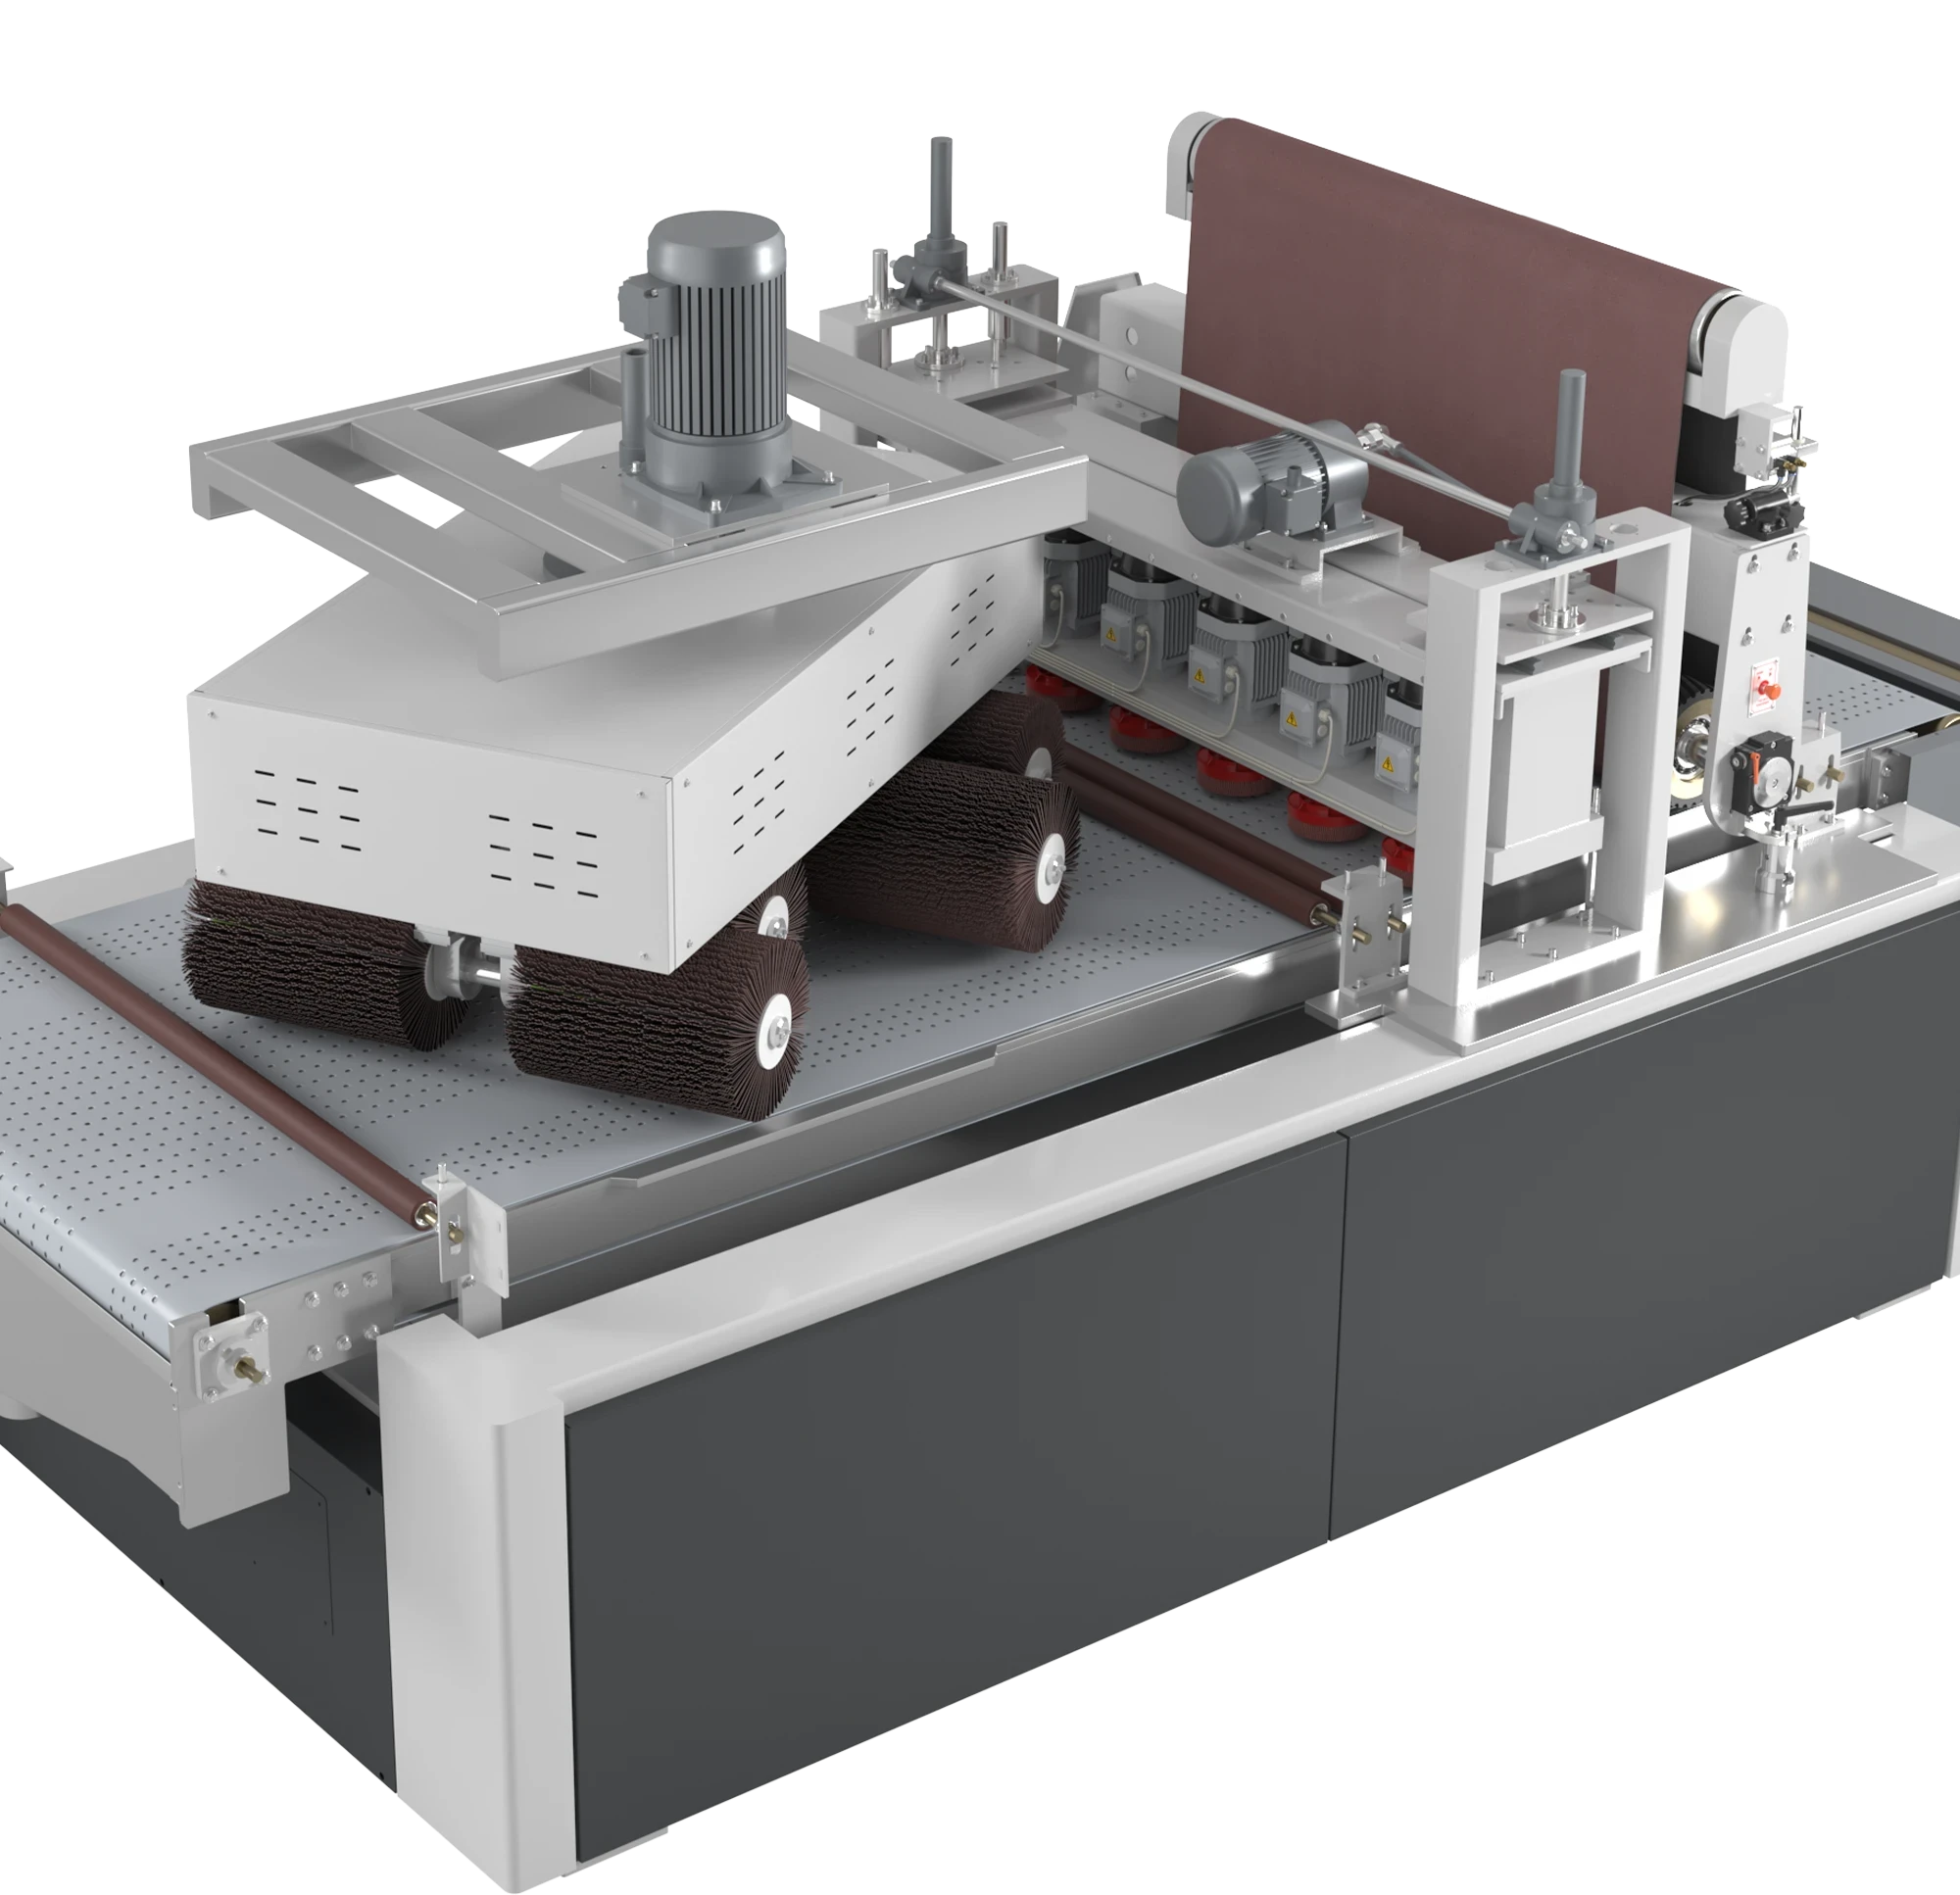
EdgeX ist für eine Kantenverrundung von R2,5+ validiert.
EdgeX ist das einzige Evotec-Modell, das für eine Kantenverrundung von R2,5+ validiert ist. Dies erfüllt die Kantenradius-Anforderungen für:
Pulverbeschichtungs- und Nasslackanwendungen mit Anforderungen an die Schichtdicke an Kanten
Verzinkung, bei der die Zinkhaftung an scharfen Kanten die häufigste Fehlerquelle ist
Landwirtschaftliche Geräte und Außenanlagen mit Korrosionsschutzstandards
OEM-PPAP- und Beschichtungs-Audit-Anforderungen mit Vorgaben für einen Mindestkantenradius
DIN EN 1090 und gleichwertige Normen für die Stahlbaufertigung
Technische Daten EdgeX
Beidseitige Kantenverrundung
EdgeX bearbeitet eine Seite pro Durchgang. Für Teile, die eine Kantenverrundung auf beiden Seiten erfordern, stehen drei Ansätze zur Verfügung:

Kantenverrundung nach Material

Kohlenstoffstahl
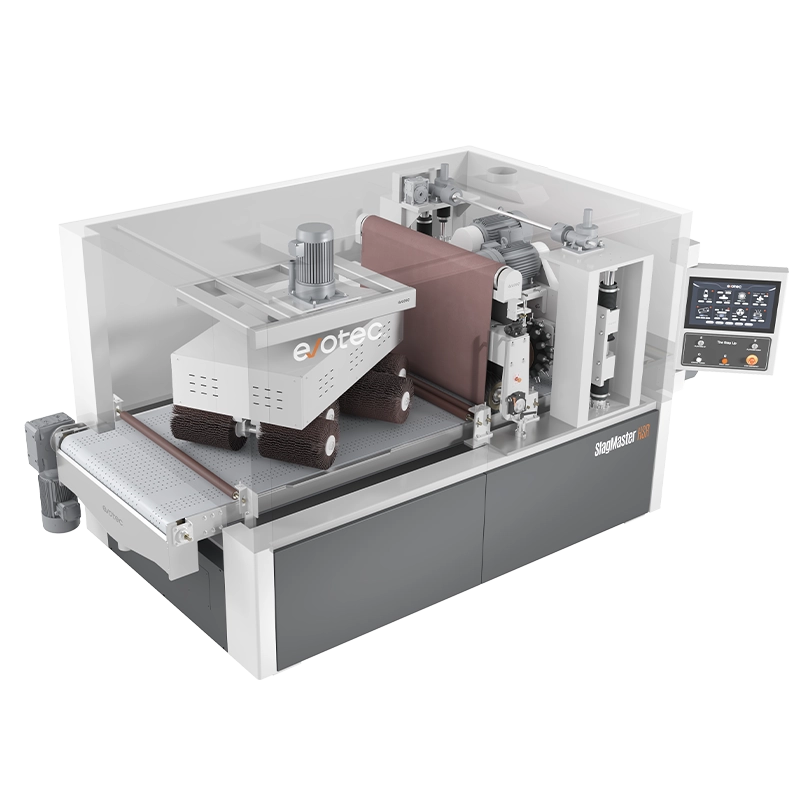
Die häufigste Anwendung. Die EdgeX entfernt Laserschnitt-Grate und Oxide im Walzenaggregat und verrundet anschließend alle Außen- und Innenkanten über die Top-Bürsten- und Rotationsbürsten-Stationen auf R2,5+. Bei dickem, plasma- oder autogengeschnittenem Kohlenstoffstahl mit starker Schlacke ist die SlagMaster HSR zur Schlackenentfernung vor dem Kantenverrunden erforderlich – beide Maschinen können hintereinander in derselben Linie positioniert werden.

Edelstahl
Das Kantenverrunden von Edelstahl erfordert ein gezieltes Wärmemanagement. Da das Material Wärme schlecht leitet, konzentriert sich die Temperatur beim Schleifen auf den Kontaktpunkt, was die Passivschicht beschädigt und zu Anlauffarben führt. Bandgeschwindigkeit und Anpressdruck werden bei der EdgeX so eingestellt, dass eine Überhitzung vermieden wird und gleichzeitig der spezifizierte Radius erreicht wird.
Auch die Wahl des Schleifmittels ist wichtig. Bänder, die für Kohlenstoffstahl verwendet wurden, enthalten eingebettete Partikel, die bei Edelstahl zu Korrosionsherden werden können. EvoGrit 3.0 umfasst spezielle Schleifmittelvarianten für Edelstahl, um Kreuzkontaminationen zu verhindern.
Aluminium
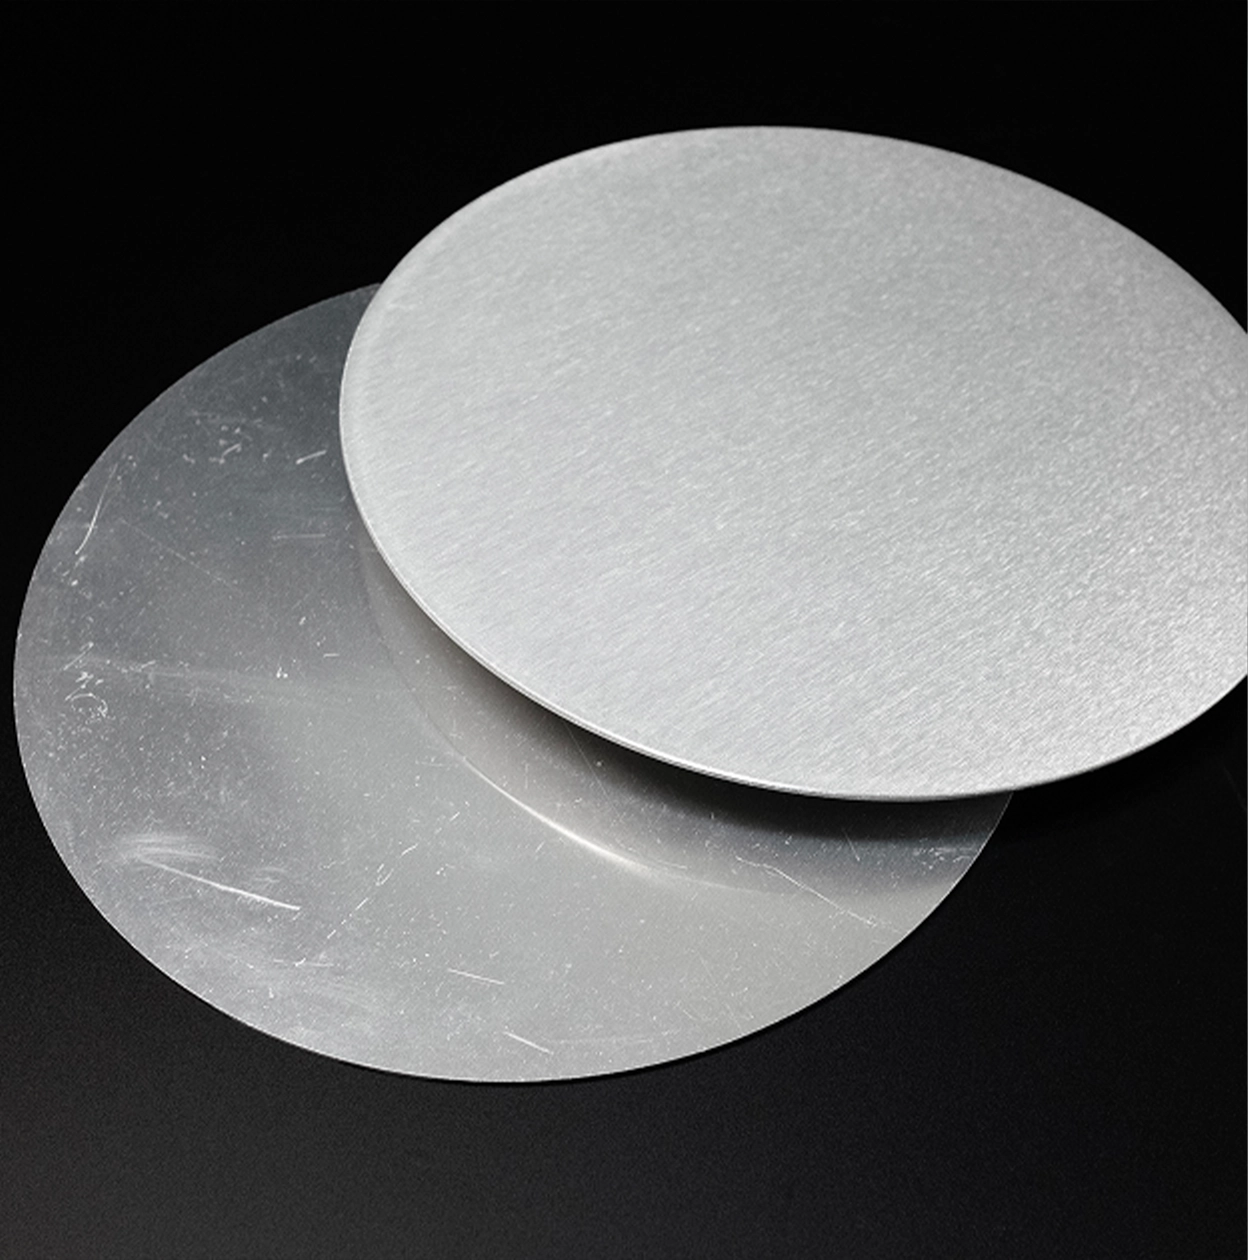
Aluminium erfordert einen geringeren Anpressdruck als Stahl, um Verformungen der Oberfläche zu vermeiden. Schleifstaub ist klebrig und setzt Schleifbänder schneller zu als Stahlspäne. EdgeX bewältigt das Kantenverrunden von Aluminium mit speziellen Schleifmittelkonfigurationen und angepassten Druckeinstellungen. Für die Aluminiumbearbeitung wird eine Nassabsaugung (Hydro Dust 2.0) empfohlen.

Messing und kaltgewalztes Blech
Messing wird mit ähnlich niedrigem Druck wie Aluminium bearbeitet. Hierfür kommt eine spezielle Schleifmittelauswahl zum Einsatz.
Innenkonturen verrunden – wo die meisten Maschinen an ihre Grenzen stoßen
Standard-Kantenverrundungsmaschinen bearbeiten äußere Bauteilkanten – also den Umfang der geschnittenen Form. Bauteile mit Löchern, Schlitzen und inneren Ausschnitten stellen ein anderes Problem dar: Innenkanten sind genauso scharf wie Außenkanten, führen ebenso häufig zu Beschichtungsfehlern und sind oft schwerer zu erreichen. Die Top-Bürsten der EdgeX SDR fahren während des Durchlaufs nach unten in die Innenkonturen. Schraubenlöcher, rechteckige Schlitze, Lüftungsausschnitte, Montagelöcher – Innenkanten werden auf denselben Radiusstandard wie Außenkanten verrundet, ohne separaten Arbeitsgang oder manuelle Nacharbeit.
Für Fertigungsbetriebe, die Bauteile für OEM-Beschichtungsprüfungen liefern, ist dies entscheidend. Eine Innenkante, die die Radiusprüfung nicht besteht, erfordert Nacharbeit. Ein Bauteil, das die Anforderungen an Innen- und Außenradius in einem einzigen automatisierten Durchlauf erfüllt, hingegen nicht.
Hinweis: Maschinen ohne Top-Bürsten haben bei Innenkanten nur begrenzte Möglichkeiten. Jede Evotec-Maschine mit Rotationsbürsten ist jedoch gut für das Standard-Kantenverrunden von Außenkanten geeignet.

EvoTrack – Parameterabruf für die High-Mix-Produktion
Die Parameter für das Kantenverrunden – Bandgeschwindigkeit, Anpressdruck, Bürstenkonfiguration – variieren je nach Materialart, Bauteildicke und spezifiziertem Radius. In einem Betrieb, der während einer Schicht verschiedene Bauteiltypen bearbeitet, kostet das manuelle Neueinstellen der Parameter bei jedem Wechsel Zeit und führt zu Inkonsistenzen.
EvoTrack speichert komplette Parametersätze pro Bauteiltyp. Die Bediener wählen beim Wechsel einfach das gespeicherte Rezept aus. Kein manuelles Neueinrichten. Keine Abweichungen zwischen verschiedenen Bedienern. Der Radius am ersten Teil der neuen Charge entspricht exakt dem Radius am letzten Teil der vorherigen.

Häufig gestellte Fragen
Entgraten entfernt hervorstehende Metallreste – Grate, Schlacke und raues Material entlang der Schnittkante – und sorgt für eine ebene Kante. Beim Kantenverrunden wird die scharfe Geometrie der Ecke selbst bearbeitet und in einen kontrollierten Bogen mit definiertem Radius geschliffen. Beim Entgraten geht es um die Sauberkeit der Oberfläche. Beim Kantenverrunden geht es um die Geometrie der Ecke. Beide Arbeitsschritte erfolgen in der Regel nacheinander auf derselben Maschine.
Die EdgeX SDR ist für R2,5+ validiert. Dies ist der höchste Kantenverrundungsstandard im Evotec-Sortiment und übertrifft die von der DIN EN 1090 für korrosionskritische Bauteile geforderten 2,0 mm Mindestradius. Für die allgemeine Beschichtungsvorbereitung und Arbeitssicherheit sind mit jeder Evotec-Maschine, die mit Rotationsbürsten ausgestattet ist, Radien ab R0,3 erzielbar.
Auf der EdgeX SDR: ja. Die Station mit den Top-Bürsten (Tellerbürsten) dringt während des Durchlaufs in Löcher, Schlitze und Innenausschnitte ein und verrundet Innenkanten auf denselben Radiusstandard wie Außenkanten. Maschinen ohne Top-Bürsten haben bei Innenkanten nur begrenzte Möglichkeiten – Maschinen mit Rotationsbürsten sind jedoch gut für die Standard-Kantenverrundung an Außenkanten geeignet.
Edelstahl, Kohlenstoffstahl, Aluminium, Messing und kaltgewalztes Blech. Für Edelstahl und Aluminium kommen materialspezifische Schleifmittelkonfigurationen zum Einsatz.
Beschichtungen werden an scharfen Kanten aufgrund der Oberflächenspannung dünner – der Lack zieht sich von der Spitze zurück und bildet an der Kante eine geringere Schichtdicke. Eine verrundete Kante ermöglicht es der Beschichtung, über die gesamte Geometrie hinweg die volle Schichtdicke zu erreichen, was die Haftung, den Korrosionsschutz und die Durchlaufquote bei Beschichtungsprüfungen verbessert. Je größer der Radius, desto gleichmäßiger ist der Schichtaufbau an der Kante.
Ja – das Walzenaggregat entfernt Grate und Oxidschichten, während die Bürstenstationen die Kantenverrundung übernehmen. Plasma- und autogengeschnittene Teile mit starkem Schlackenansatz können ebenfalls auf der EdgeX SDR bearbeitet werden. Bei sehr starkem und häufigem Schlackenbefall empfiehlt sich jedoch eine Vorbehandlung. Eine separate SlagMaster HSR ist nicht zwingend erforderlich – Evotec kann eine kundenspezifische Vier-Stationen-Maschine konfigurieren, bei der der Schlackenhammer als erste Station fungiert, gefolgt von drei Standard-Bearbeitungsstationen für das Entgraten und die Kantenverrundung bis R2,5+, sodass alles in einem einzigen Durchlauf erledigt wird.
Haben Sie weitere Fragen?
Keine Frage ist zu groß oder zu klein – senden Sie uns Ihr Anliegen und wir melden uns so schnell wie möglich bei Ihnen.
Kantenverrundungsmaschinen von Evotec
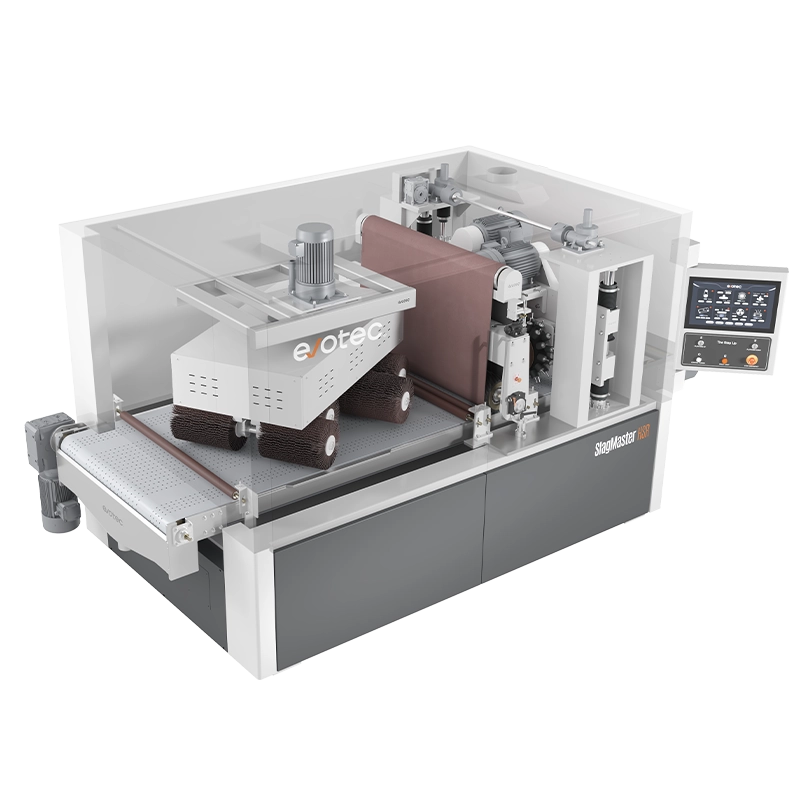
Alle Entgratmaschinen von Evotec, die mit einem Rotationsbürstenset ausgestattet sind – egal ob mit einer oder mehreren Bürsten –, ermöglichen neben dem Entgraten und der Oberflächenbearbeitung auch das Verrunden von Kanten. Für Anwendungen, die einen definierten, nachweisbaren Radius von bis zu R2,5+ erfordern, ist die EdgeX SDR die spezialisierte Lösung.

Konfigurationsempfehlung anfordern.
Die richtige Konfiguration hängt von der Arbeitsbreite, dem Material, der Teilegeometrie und dem gewünschten Kantenradius ab. Senden Sie uns Ihre Teiledaten, und das Engineering-Team von Evotec erstellt Ihnen eine spezifische Empfehlung. Sie können uns auch Teile und Zeichnungen für Testbearbeitungen zusenden – wir teilen Ihnen die erzielten Radien mit, bevor Sie eine Kaufentscheidung treffen müssen.
