
Machines d’arrondi des arêtes pour la tôlerie
Les arêtes vives sont une source de problèmes en aval. Elles provoquent le décollement des revêtements au niveau des angles, causent des blessures lors de la manipulation en atelier et ne respectent pas les normes de protection contre la corrosion qui exigent un rayon d’arrondi de l’arête minimal sur les plans.
Evotec conçoit des machines d’arrondi des arêtes pour les fabricants de pièces métalliques travaillant l'acier inoxydable, l'acier au carbone, l'aluminium et le laiton. Ces machines éliminent les arêtes vives laissées par la découpe laser, le poinçonnage, la découpe plasma et l'oxycoupage, pour les remplacer par un rayon contrôlé et uniforme sur chaque bord extérieur, trou intérieur et fente. Si la plupart des machines d'ébavurage Evotec gèrent les tâches d'arrondi courantes, le modèle EdgeX est le seul validé pour atteindre un rayon R2,5+, la norme requise pour l’application de peinture en poudre, la galvanisation et la conformité aux audits de revêtement des équipementiers.
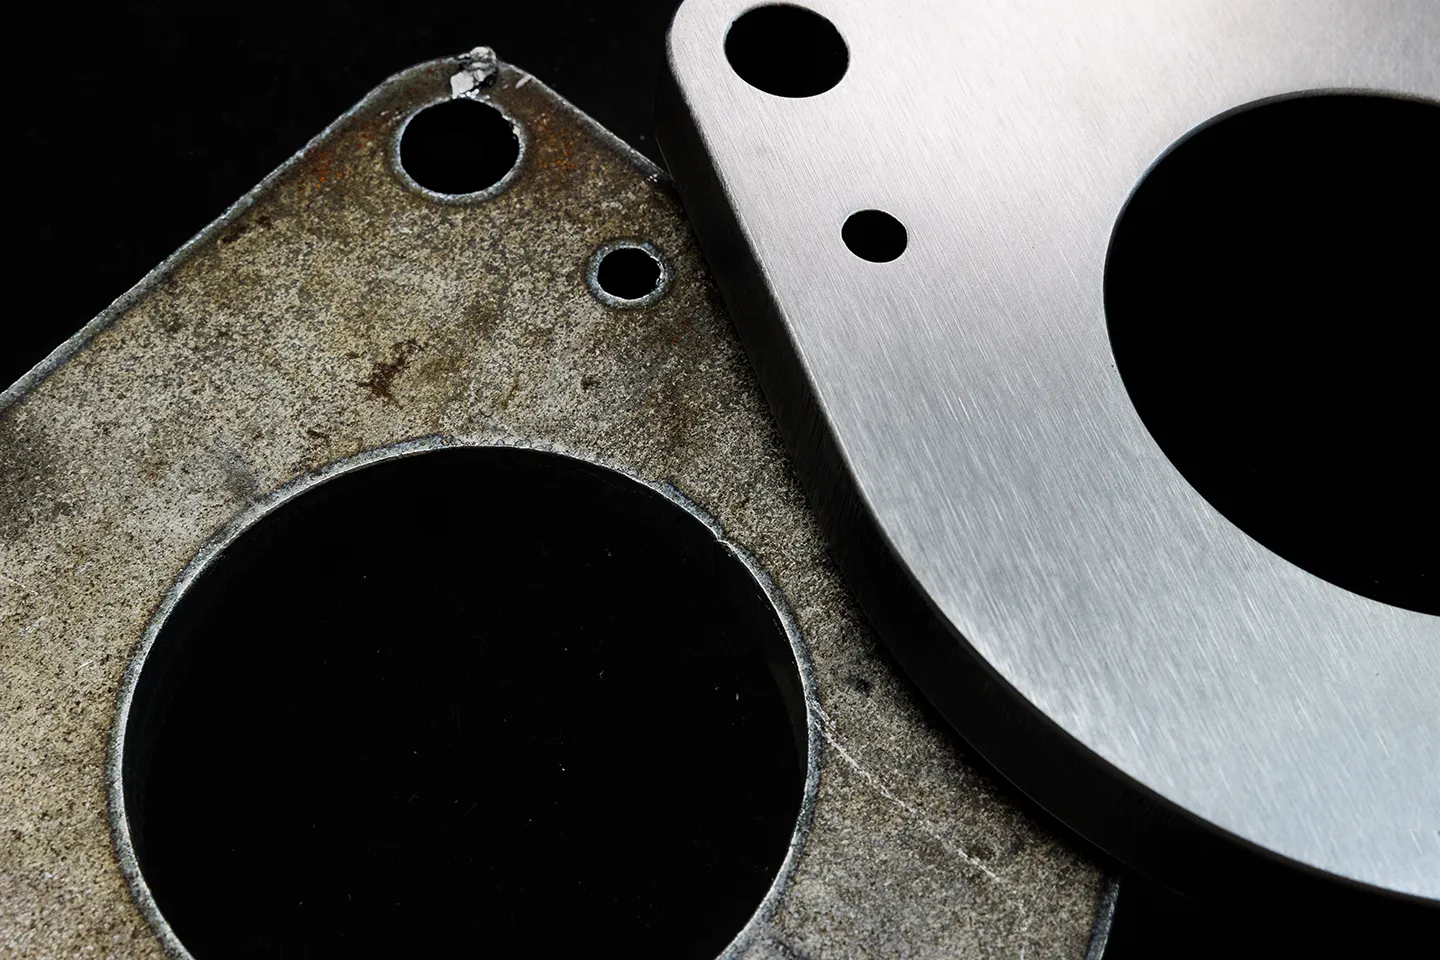
Arrondi des arêtes et ébavurage : deux procédés différents
Ces deux opérations peuvent être effectuées successivement sur la même machine. Cependant, elles répondent à des besoins différents, nécessitent des paramètres distincts et produisent des résultats variés. Les fabricants qui doivent procéder à l'arrondi des arêtes pour répondre à une spécification de revêtement ou à un plan OEM ont besoin des deux : l'ébavurage d'abord, puis l'arrondi selon le rayon spécifié.
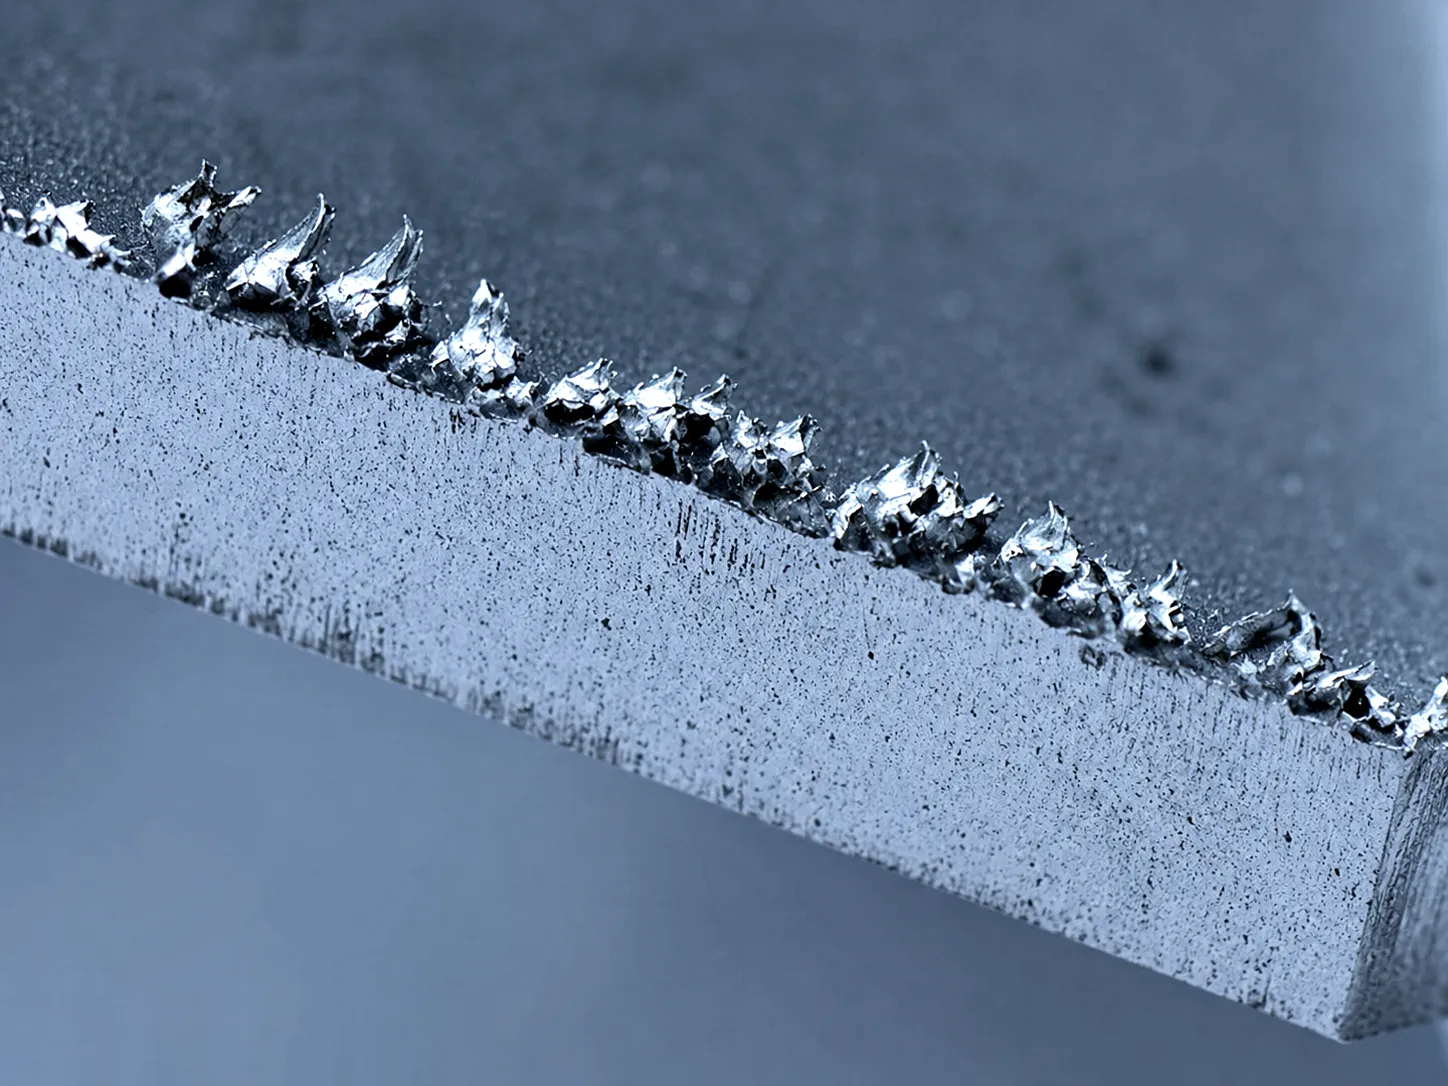
Ébavurage
L'ébavurage permet d'éliminer les excédents de métal laissés par la découpe, tels que les bavures sur la face coupée ou les scories sur la face inférieure d'une tôle découpée au plasma. Le résultat est un bord plat et net.
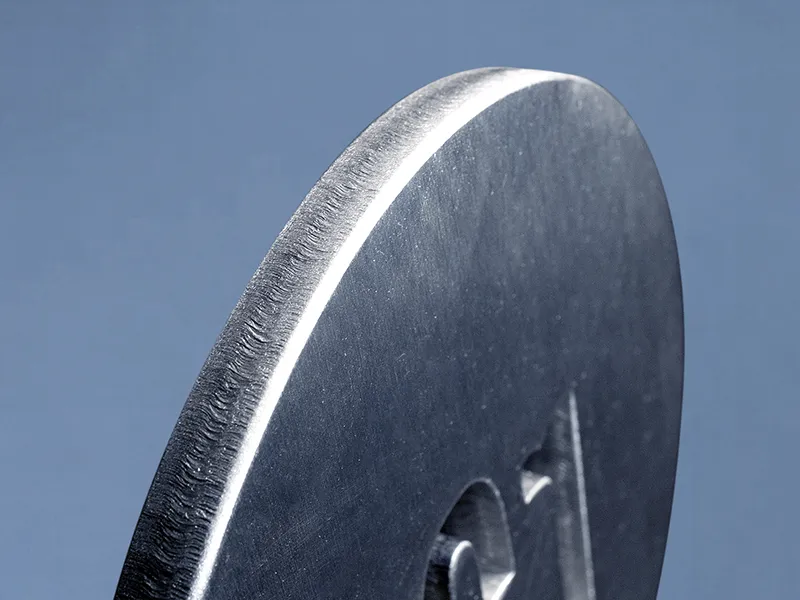
Arrondi des arêtes
L'arrondi des arêtes transforme la géométrie de l'angle vif en un arc contrôlé avec un rayon défini. Une arête ébavurée est sûre à manipuler. Une pièce à arêtes arrondies possède un rayon — R0,3, R0,5, R1,0, R2,5+ — qui est mesurable, reproductible et spécifié.
Pourquoi le rayon est important pour le revêtement
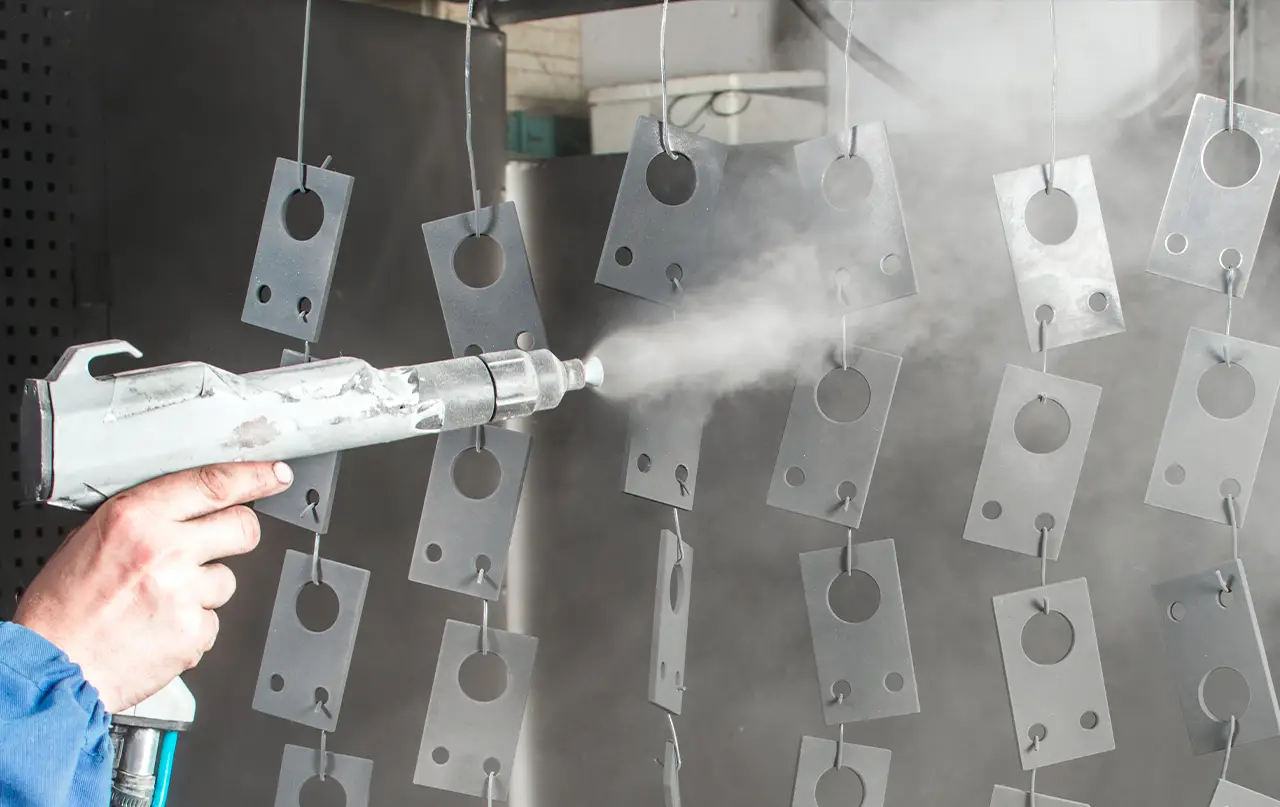
Les revêtements liquides et en poudre se comportent de manière prévisible sur les surfaces planes. Au niveau d'un angle vif, la tension superficielle rétracte le revêtement : le film s'amincit au sommet et l'adhérence du revêtement échoue d'abord sur l'arête. C'est là que la rouille s'installe et que les audits de revêtement échouent.
Une arête arrondie offre au revêtement une surface sur laquelle il peut adhérer. Plus le rayon est grand, plus le revêtement s'accumule au niveau de l'angle, offrant une meilleure protection contre la corrosion. La norme DIN EN 1090, une norme courante de fabrication de structures en acier, exige un rayon d’arrondi de l’arête minimum de 2 mm pour les composants critiques en matière de corrosion. Les machines agricoles, les équipements d'extérieur et les pièces galvanisées spécifient couramment un rayon de R2,0 à R2,5+.
Arrondi des arêtes standard et classe R2,5+
Toutes les applications ne nécessitent pas un grand rayon. La distinction est importante pour le choix de la machine. Si vos pièces nécessitent un rayon spécifié sur le plan, EdgeX est la solution. Si vos pièces ont besoin d'arêtes sûres et uniformes pour une manipulation générale et la préparation au revêtement, n'importe quelle machine Evotec dotée de brosses rotatives fournit ce résultat lors d'un passage d'ébavurage standard.

Arrondi des arêtes standard (jusqu'à R1,0)
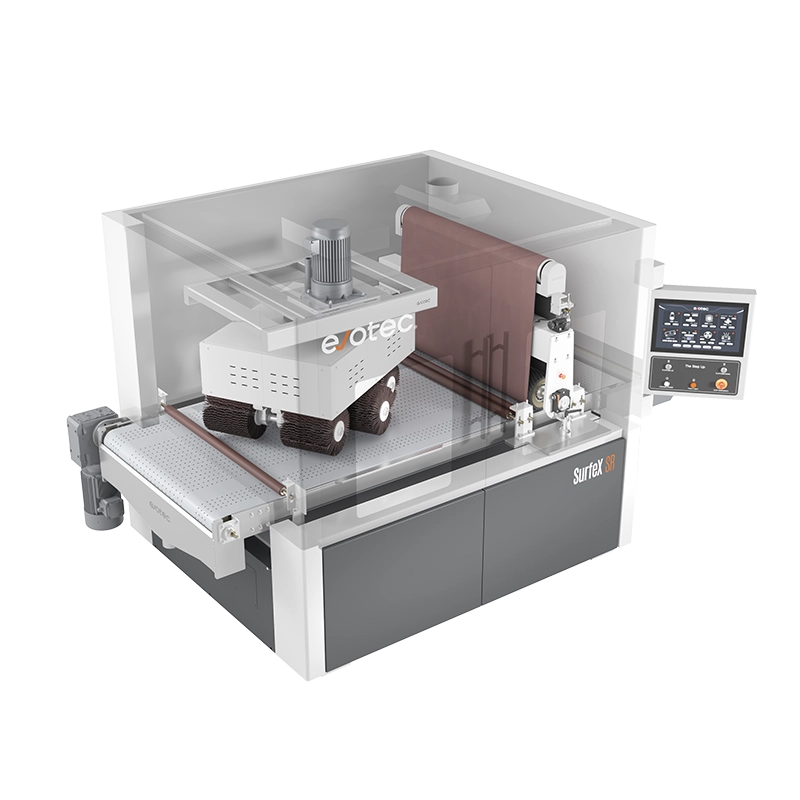
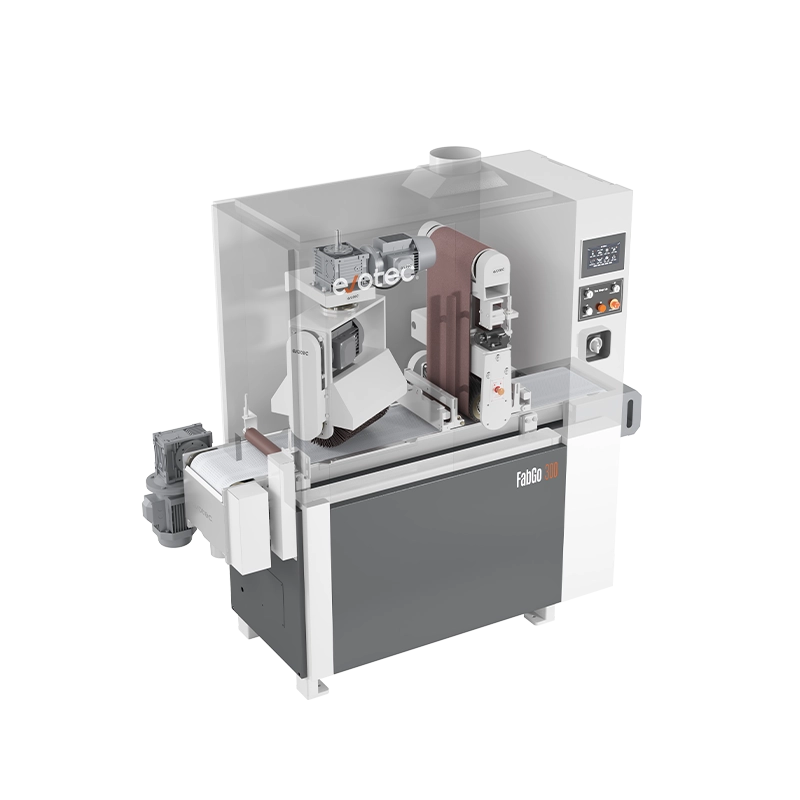
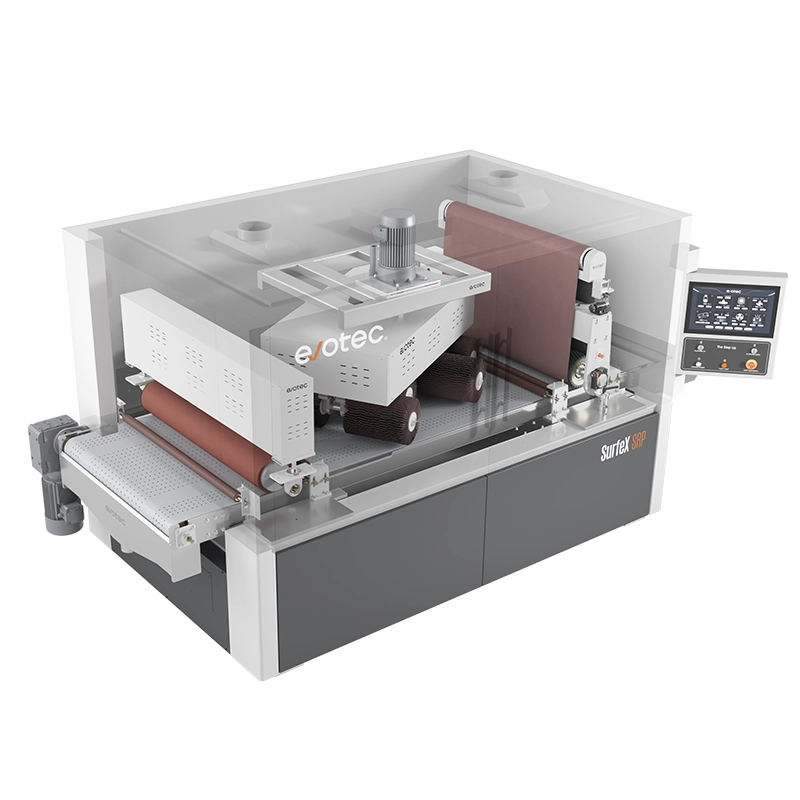
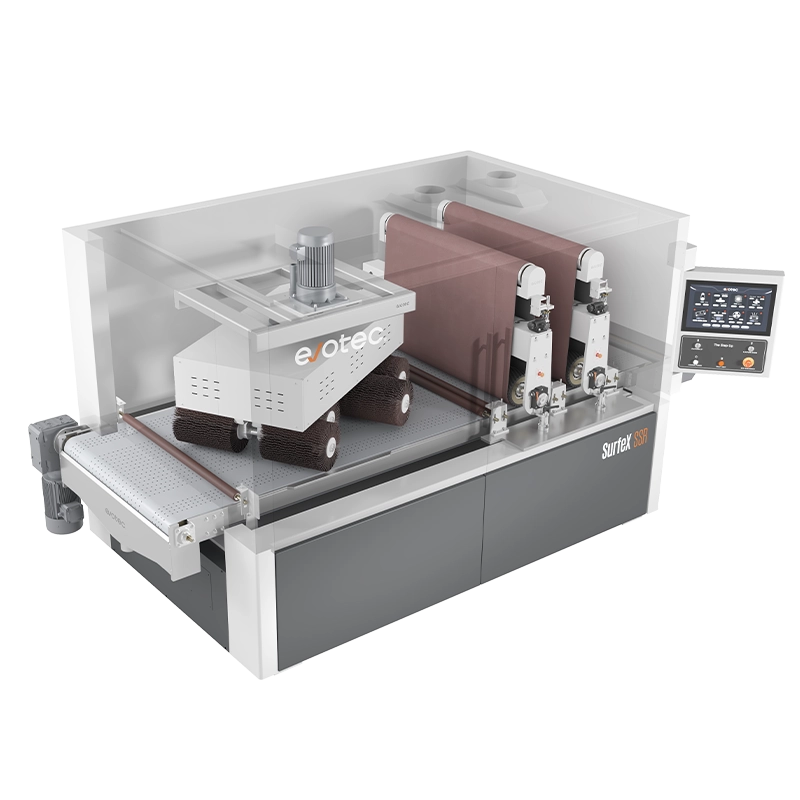
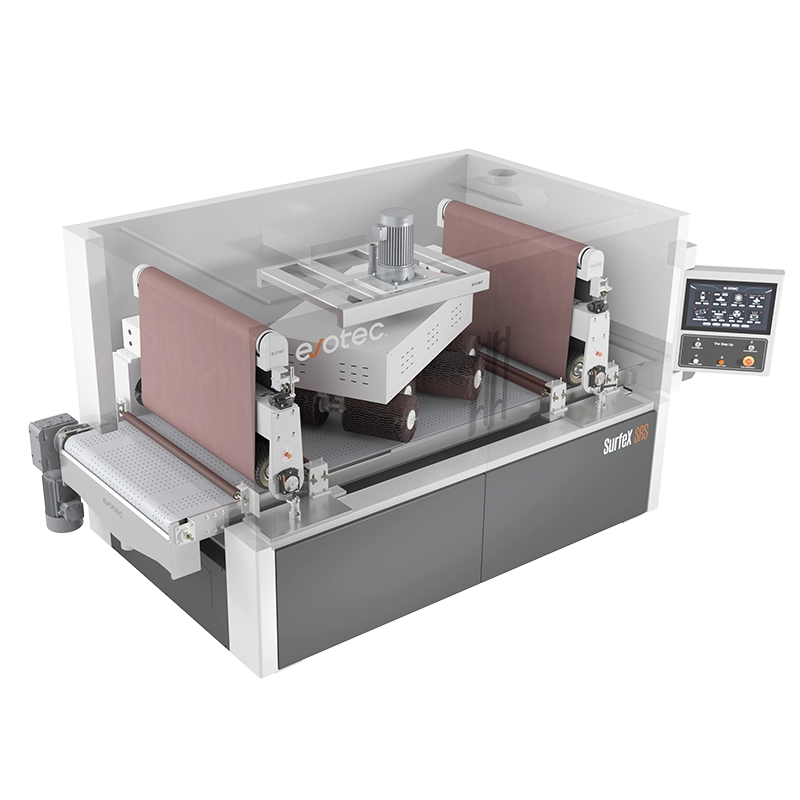
élimine le tranchant des pièces découpées au laser et poinçonnées, améliore la sécurité lors de la manipulation et de l'assemblage, et prépare les pièces pour les applications de revêtement générales. Toute machine Evotec équipée de brosses rotatives fournit ce résultat lors d'un passage d'ébavurage standard. Les modèles SurfeX SR, SSR, SRS, SRP et FabGo 300 incluent tous des stations de brosses rotatives.
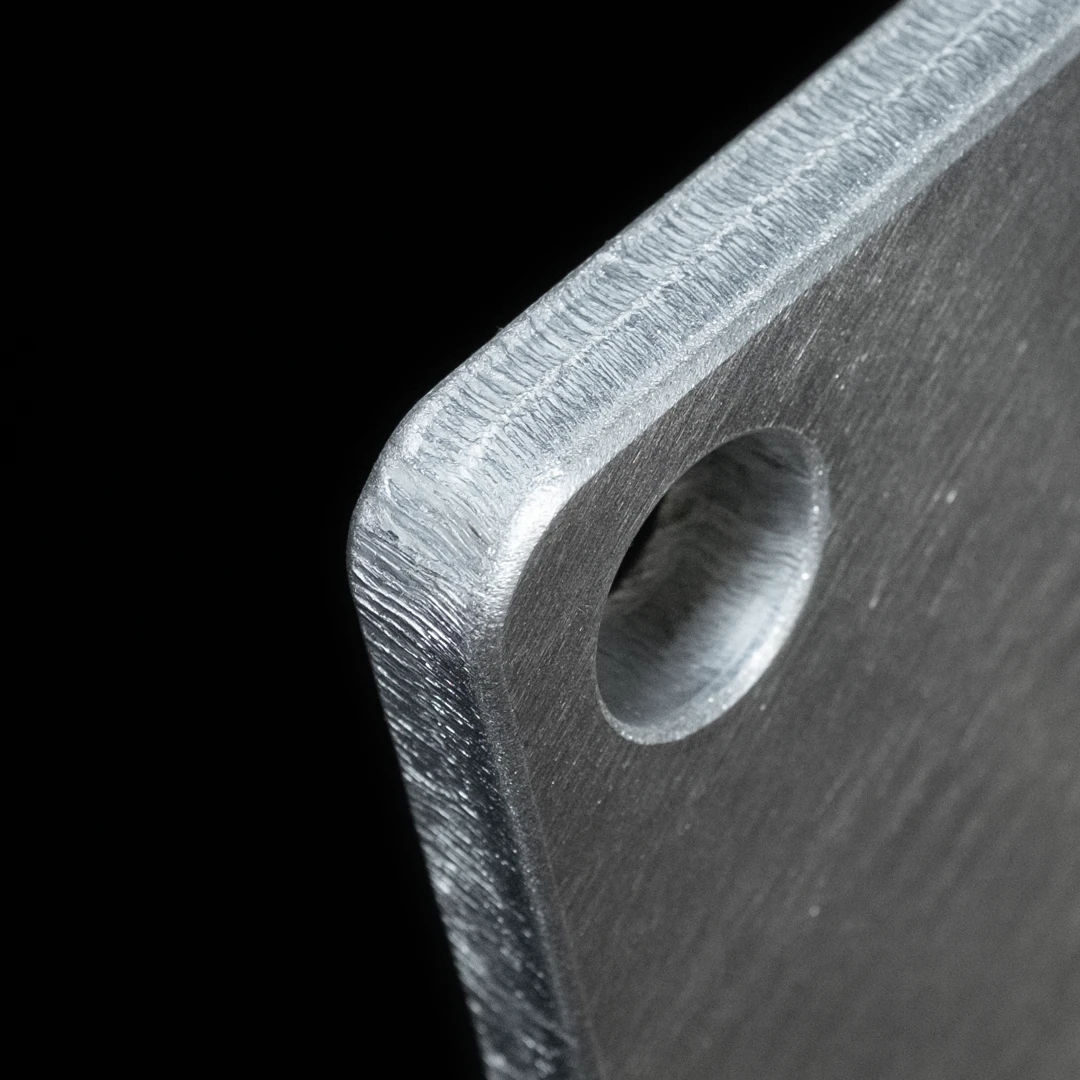
Arrondi des arêtes classe R2,5+
Produit un grand rayon défini et vérifiable sur les arêtes extérieures. L’EdgeX assure également l’arrondi des arêtes des trous, fentes et découpes internes. Requis pour les spécifications de revêtement par poudre, les normes d'audit de revêtement OEM, la galvanisation et la conformité aux normes DIN EN 1090 et similaires. Il s'agit de la capacité spécifique de l'EdgeX — et c'est le seul modèle Evotec validé pour y parvenir.
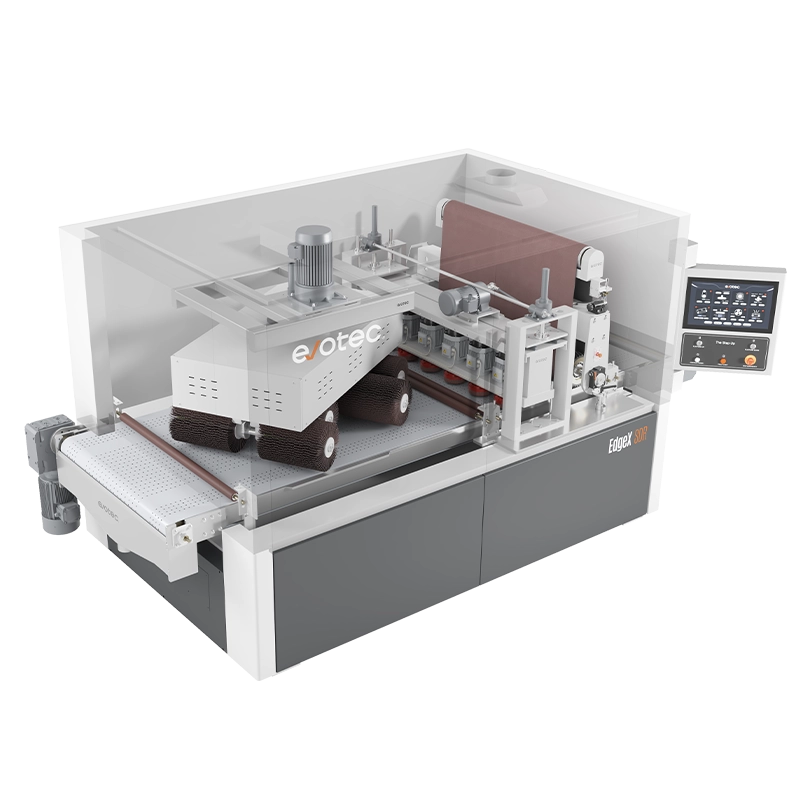
EdgeX — conçu pour l'arrondi des arêtes R2,5+
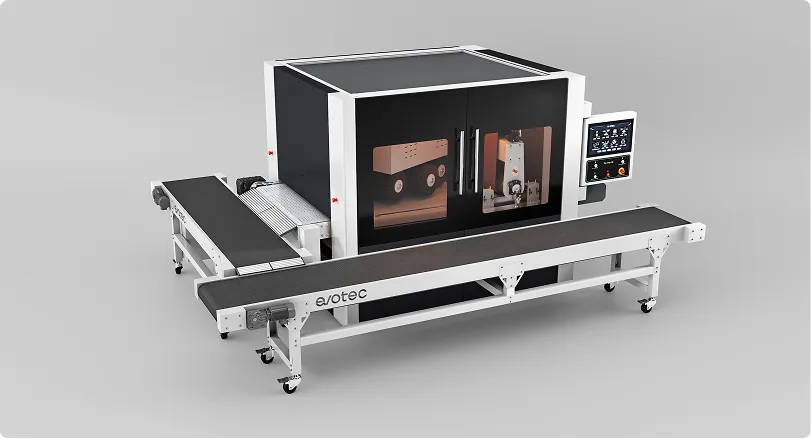
EdgeX est conçu pour les fabricants dont les pièces doivent répondre à une exigence précise de rayon d’arrondi de l’arête, que ce soit sur le plan, dans les spécifications de revêtement ou dans la liste de contrôle d'audit OEM. Il effectue l'ébavurage, l’arrondi des arêtes internes et l'arrondi des arêtes R2,5+ en un seul passage sur convoyeur à travers trois stations dédiées.
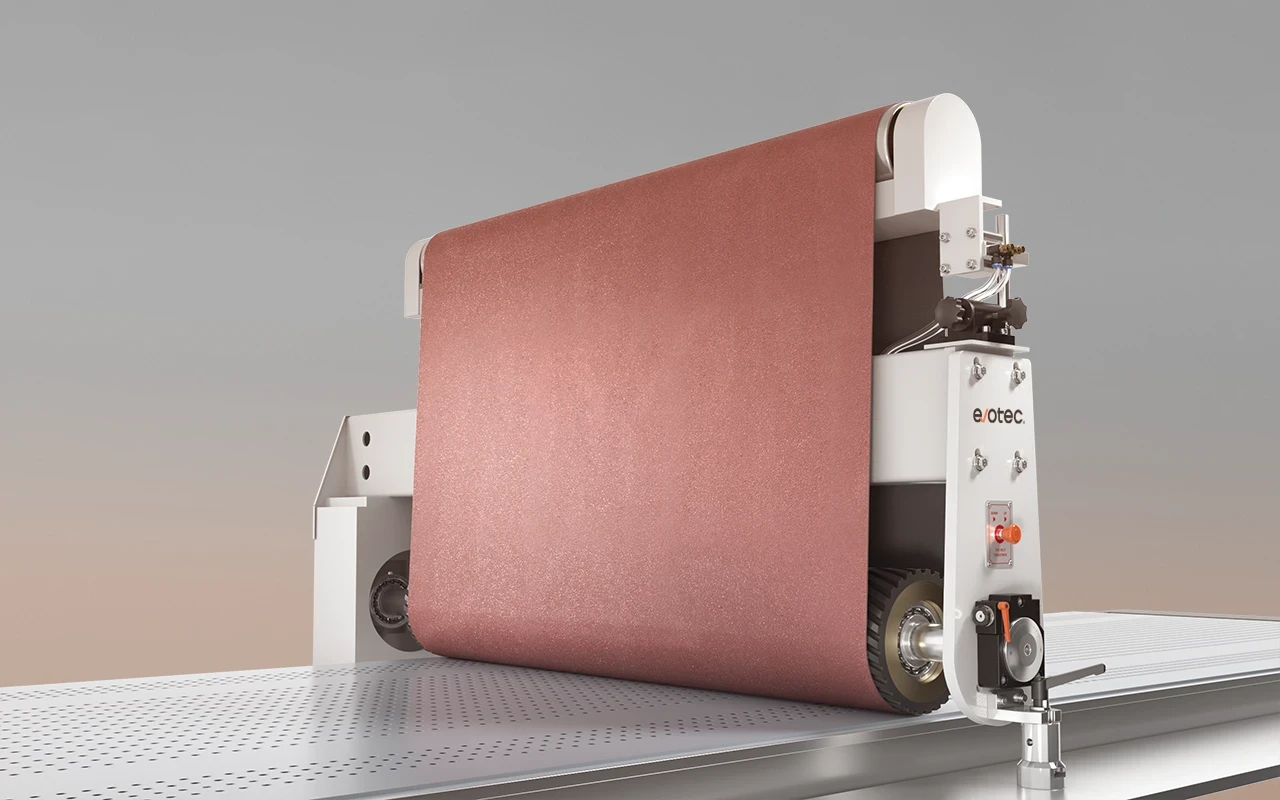
Groupe à bande abrasive (unité S)
Le groupe à bande abrasive élimine les bavures, la couche d’oxydes et les défauts de surface laissés par la découpe laser, le poinçonnage et le traitement général de la tôle. Il prépare la surface de la pièce avant le début de l'arrondi des arêtes.

Brosses à disque (unité D)
Les brosses à disque pénètrent dans les trous, les fentes, les découpes rectangulaires et les contours internes complexes. C'est ce qui distingue EdgeX des machines qui arrondissent uniquement les arêtes externes : les pièces comportant des trous de boulons, des fentes de ventilation ou des découpes de montage bénéficient d’un arrondi de leurs arêtes internes en un seul passage.
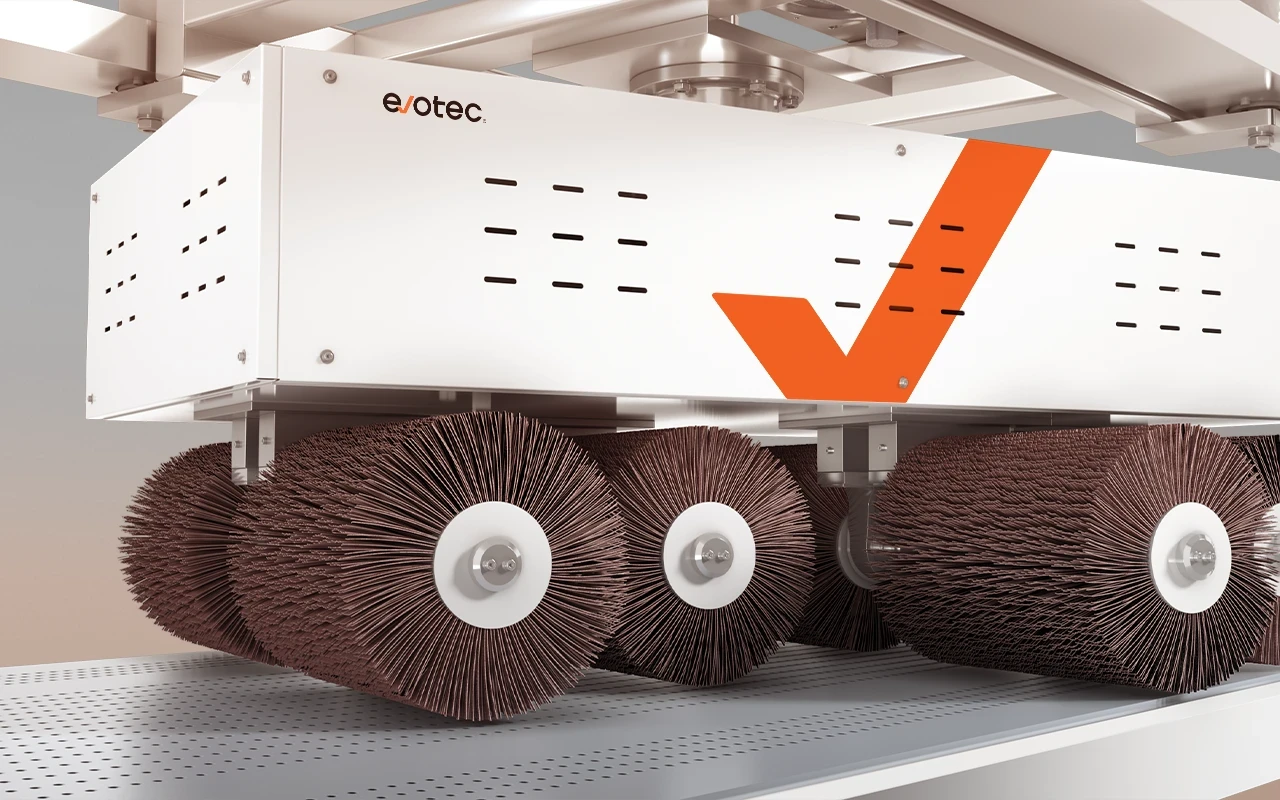
Brosses rotatives (unité R)
Les brosses rotatives appliquent une pression radiale constante sur toutes les arêtes extérieures, produisant un rayon d’arrondi de l’arête contrôlé. Le nombre de brosses, la vitesse du tapis et la pression de contact sont réglés en fonction du type de pièce et enregistrés dans EvoTrack pour être rappelés lors des changements de série.
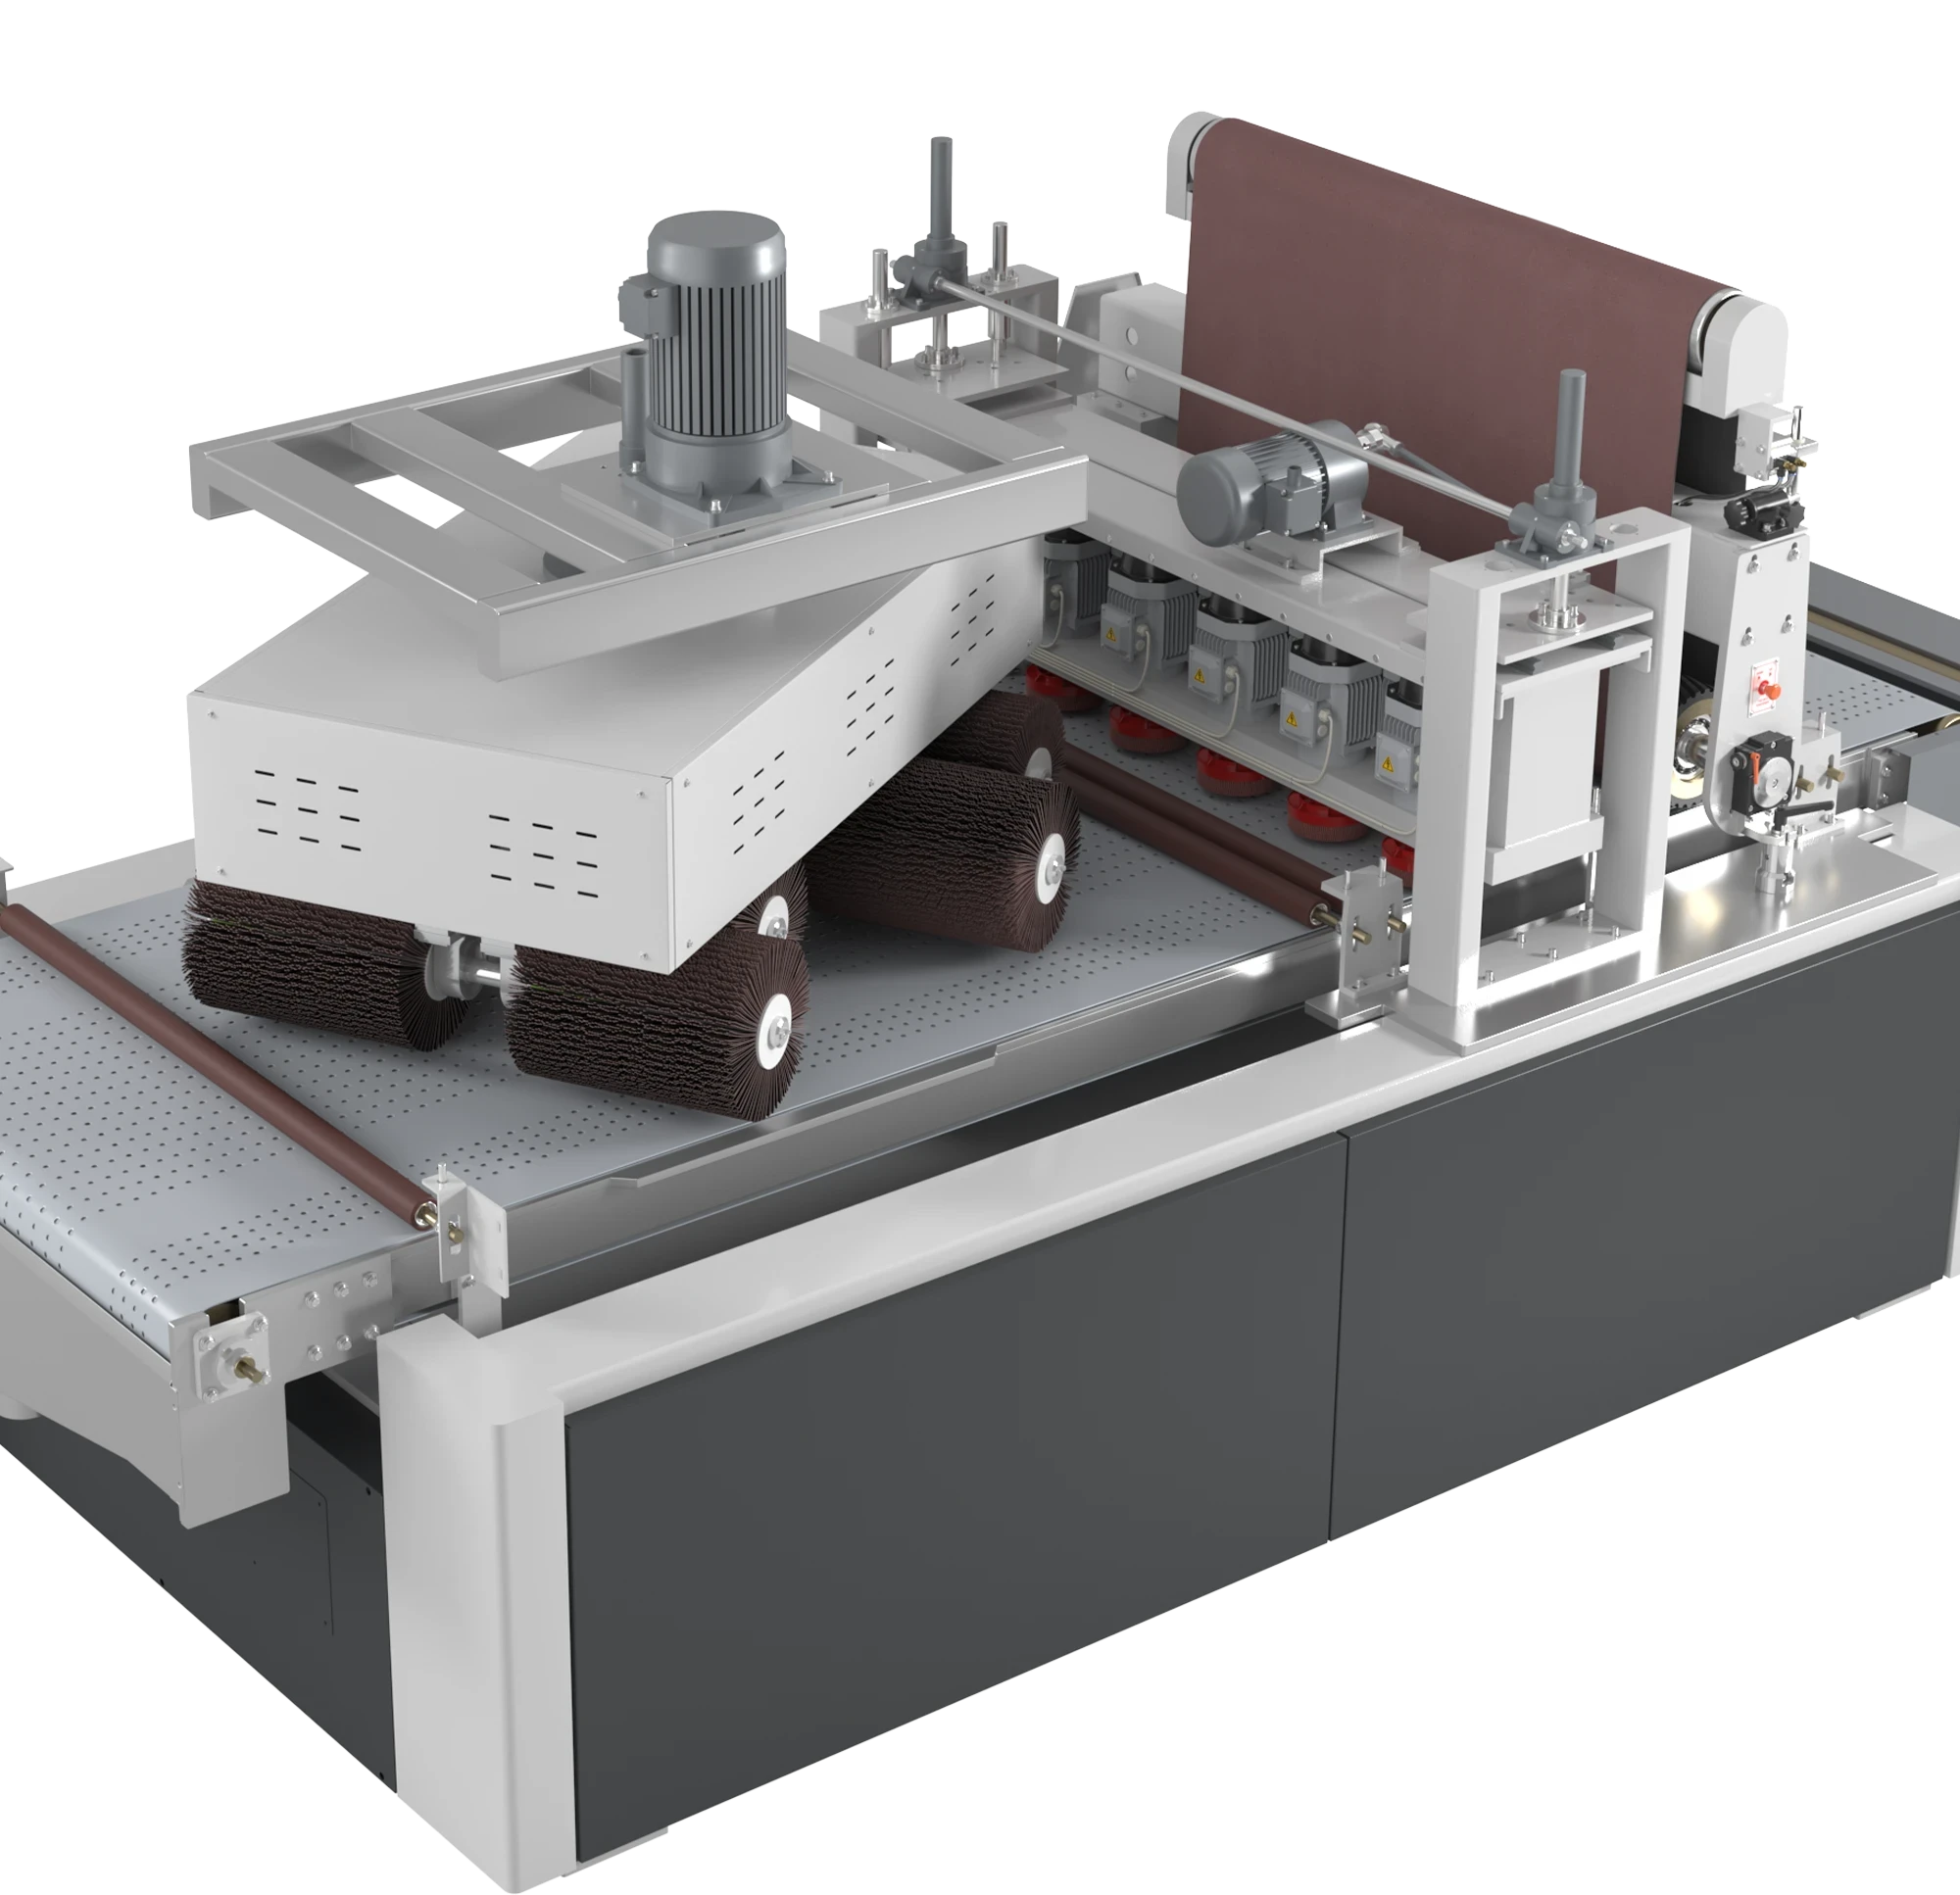
EdgeX est validé pour obtenir un arrondi des arêtes de R2,5+.
EdgeX est le seul modèle Evotec validé pour obtenir un arrondi des arêtes de R2,5+. Cela répond aux exigences de rayon d’arrondi de l’arête spécifiées pour :
Applications de peinture en poudre et liquide avec exigences d'épaisseur de film sur les angles
Galvanisation, où l'adhérence du zinc sur les arêtes vives est le principal point de défaillance
Équipements agricoles et d'extérieur soumis à des normes de protection contre la corrosion
Exigences PPAP des équipementiers et audits de revêtement spécifiant un rayon d’arrondi de l’arête minimal
Norme DIN EN 1090 et normes équivalentes de fabrication de structures
Caractéristiques techniques de l’EdgeX
Arrondi des arêtes sur les deux faces
EdgeX traite une face par passage. Pour les pièces nécessitant un arrondi des arêtes sur les deux faces, trois approches sont possibles :

Arrondi des arêtes par matériau

Acier au carbone
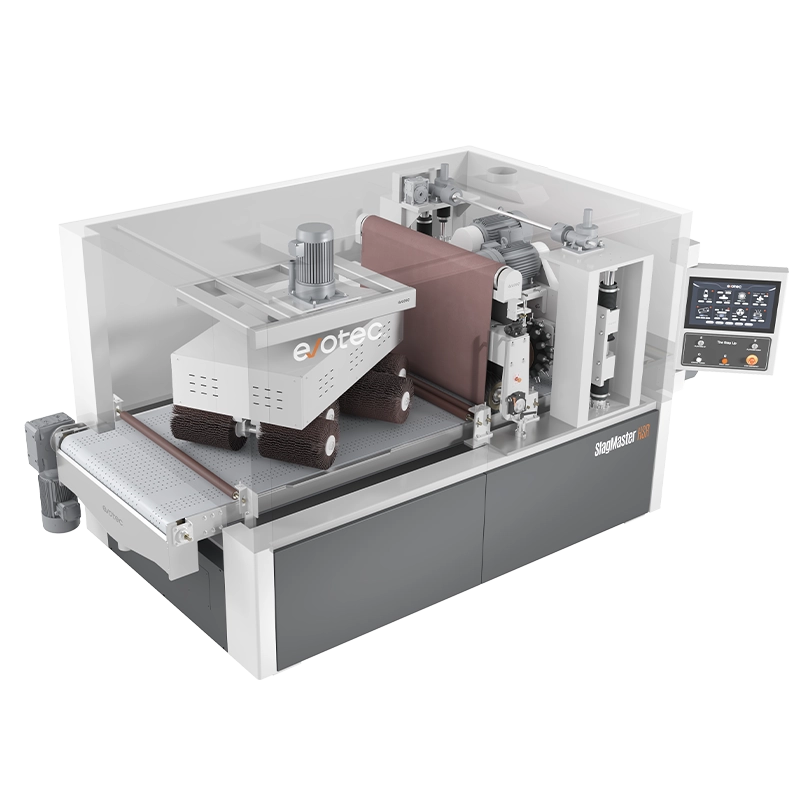
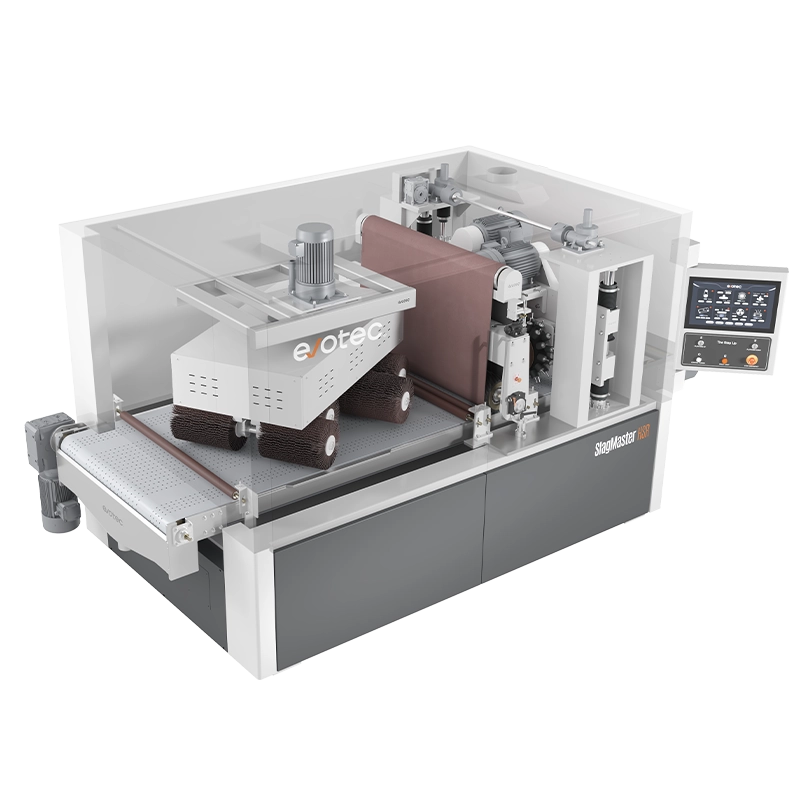
Il s'agit de l'application la plus courante. EdgeX élimine les bavures et l'oxyde de découpe laser au niveau du groupe à bande abrasive (unité S), puis assure un arrondi des arêtes R2,5+ grâce aux brosses à disque (unité D) et aux brosses rotatives (unité R), avec traitement des arêtes internes. Pour les tôles épaisses en acier au carbone découpées au plasma ou à la flamme présentant des scories importantes, la SlagMaster HSR est nécessaire pour l’élimination des scories avant l’arrondi des arêtes ; les deux machines peuvent être installées en série sur la même ligne.

Acier inoxydable
L’arrondi des arêtes de l’acier inoxydable nécessite une gestion thermique rigoureuse. Ce matériau étant un mauvais conducteur de chaleur, le meulage localise la température au point de contact, ce qui endommage la couche passive et provoque une coloration due à la chaleur. La vitesse de la bande abrasive et la pression de contact sur EdgeX sont réglées pour éviter toute surchauffe tout en obtenant le rayon spécifié.
Le choix de l'abrasif est également crucial. Les bandes utilisées sur l'acier au carbone transportent des particules incrustées qui deviennent des points de corrosion sur l'inox. EvoGrit 3.0 propose des variantes d'abrasifs spécifiques à l'inox pour éviter toute contamination croisée.
Aluminium
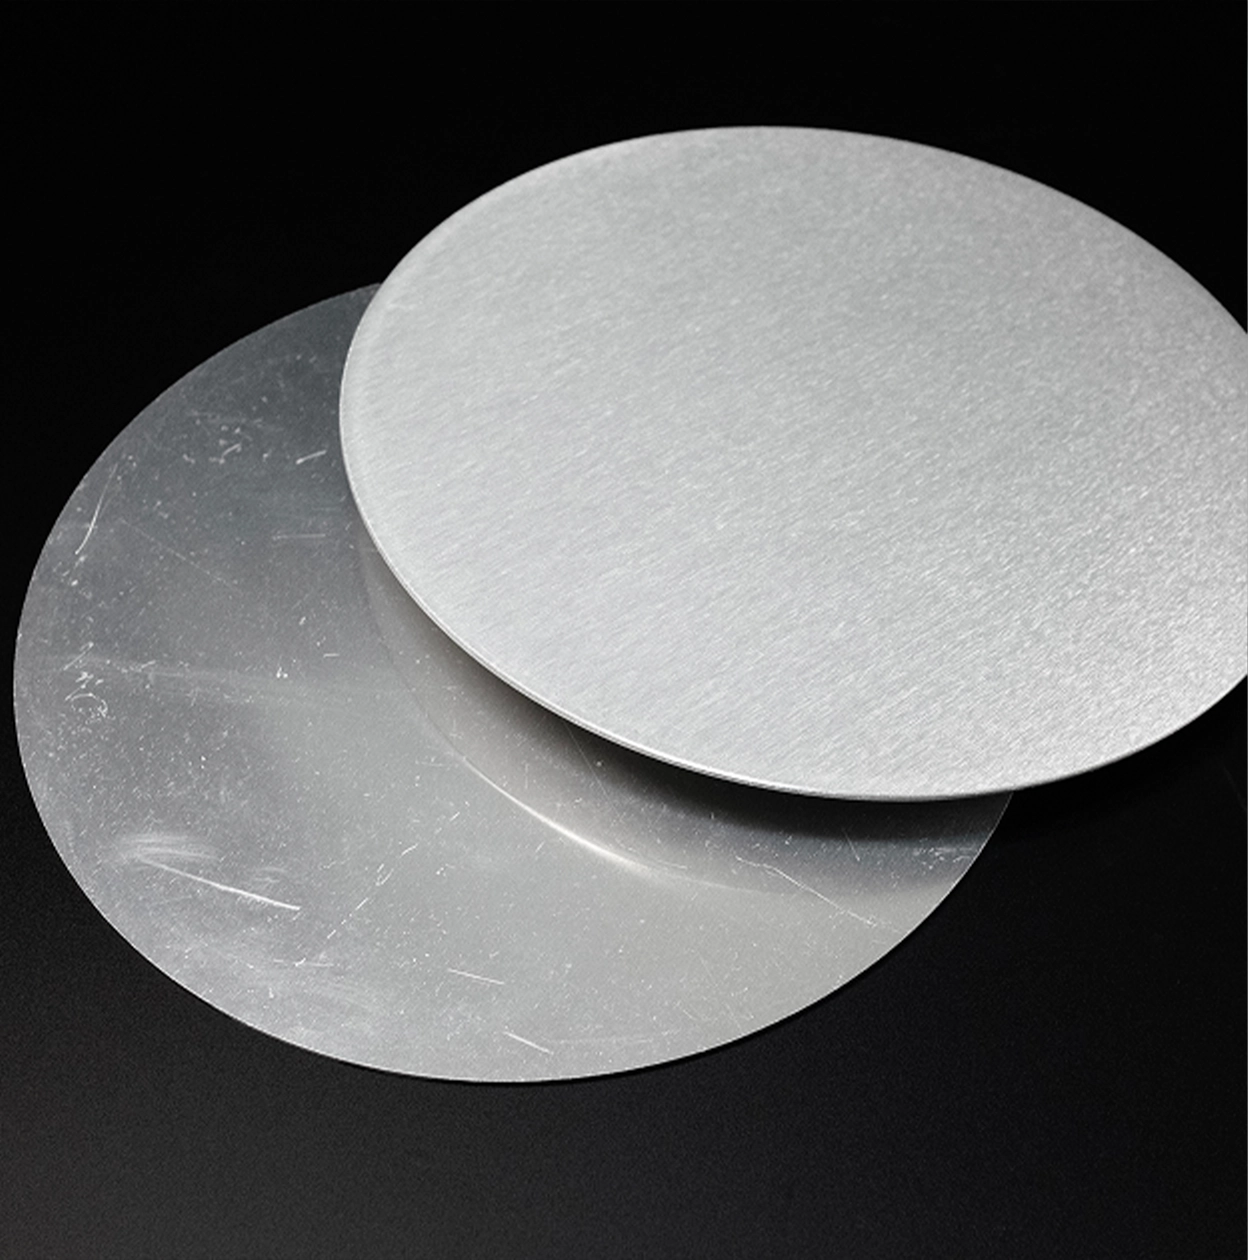
L'aluminium nécessite une pression de contact plus faible que l'acier pour éviter toute déformation de surface. Les résidus de meulage sont adhésifs et saturent les bandes abrasives plus rapidement que les copeaux d'acier. EdgeX gère l’arrondi des arêtes de l’aluminium grâce à des configurations d'abrasifs spécifiques et des réglages de pression adaptés. Le dépoussiérage par voie humide (Hydro Dust 2.0) est recommandé pour le traitement de l'aluminium.

Laiton et tôles d’acier laminées à froid
Le laiton se traite avec des réglages de basse pression similaires à ceux de l'aluminium. Une sélection d'abrasifs dédiée est nécessaire.
Arrondi des arêtes internes — là où la plupart des machines atteignent leurs limites
Les machines d’arrondi des arêtes standard traitent les bords extérieurs des pièces, c'est-à-dire le périmètre de la forme découpée. Les pièces comportant des trous, des fentes et des découpes internes posent un problème différent : les arêtes internes sont tout aussi tranchantes que les arêtes externes, tout aussi susceptibles de provoquer une défaillance du revêtement et souvent plus difficiles d'accès. Les brosses à disque de l’EdgeX SDR pénètrent dans les trous, fentes et découpes internes lors du passage sur le convoyeur. Trous de boulons, fentes rectangulaires, découpes de ventilation, trous de montage : les arêtes internes sont arrondies, sans opération supplémentaire ni retouche manuelle.
Pour les fabricants fournissant des pièces soumises à des audits de revêtement OEM, cela a son importance. Une arête interne qui ne passe pas le contrôle de rayon nécessite une retouche. Une pièce qui répond aux exigences de rayon interne et externe en un seul passage automatisé, elle, est conforme.
Remarque : les machines dépourvues de brosses à disque ont des capacités limitées sur les arêtes internes. Cependant, toute machine Evotec équipée de brosses rotatives reste parfaitement adaptée à l'arrondi des arêtes externes standard.

EvoTrack — rappel des paramètres pour une grande diversité de pièces
Les paramètres d’arrondi des arêtes — vitesse de la bande, pression de contact, configuration des brosses — varient selon le type de matériau, l'épaisseur de la pièce et le rayon spécifié. Dans un atelier traitant plusieurs types de pièces au cours d'une même équipe, le réglage manuel des paramètres à chaque changement de série fait perdre du temps et nuit à la constance.
EvoTrack enregistre des jeux de paramètres complets par type de pièce. Les opérateurs sélectionnent la recette enregistrée lors du changement de série. Aucun réglage manuel. Aucune variation entre les opérateurs. Le rayon de la première pièce du nouveau lot est identique à celui de la dernière pièce du lot précédent.

FAQ
L’ébavurage élimine les protubérances métalliques — bavures, scories et irrégularités le long de l'arête de coupe — pour laisser une surface plane. L'arrondi des arêtes supprime la géométrie vive de l'angle lui-même, en le meulant pour créer un arc contrôlé avec un rayon défini. L'ébavurage concerne la propreté de la surface, tandis que l'arrondi des arêtes concerne la géométrie de l'angle. Ces deux opérations sont généralement effectuées en séquence sur la même machine.
L’EdgeX SDR est validée pour un rayon de R2,5+. Il s'agit de la norme d'arrondi des arêtes la plus élevée de la gamme Evotec, dépassant le minimum de R2,0 mm requis par la norme DIN EN 1090 pour les composants structurels critiques face à la corrosion. Pour la préparation générale au revêtement et la sécurité, des rayons à partir de R0,3 sont réalisables sur toute machine Evotec équipée de brosses rotatives.
Sur l’EdgeX SDR, oui. L’unité de brosses à disque (unité D) pénètre dans les trous, les fentes et les découpes internes lors du passage sur le convoyeur, pour arrondir les arêtes internes. Les machines sans brosses à disque ont des capacités limitées sur les arêtes internes ; cependant, les machines équipées de brosses rotatives restent parfaitement adaptées à l'arrondi standard des arêtes externes.
Acier inoxydable, acier au carbone (y compris les tôles d’acier laminées à froid), aluminium et laiton. Des configurations abrasives spécifiques au matériau sont appliquées pour l'acier inoxydable et l'aluminium.
Les revêtements s'amincissent sur les angles vifs en raison de la tension superficielle : le film de revêtement se rétracte depuis le sommet et forme une couche moins épaisse sur l'arête. Un angle arrondi permet au revêtement d'atteindre son épaisseur nominale sur toute la géométrie, améliorant ainsi l'adhérence, la protection contre la corrosion et le taux de conformité dès le premier contrôle de revêtement. Plus le rayon est grand, plus l'épaisseur du revêtement sur l'arête est uniforme.
Oui, le groupe à bande abrasive (unité S) gère l'élimination des bavures et des oxydes, tandis que les stations de brossage assurent l'arrondi des arêtes. Les pièces découpées au plasma ou à la flamme présentant des scories importantes peuvent également être traitées sur l’EdgeX SDR. Toutefois, si les scories sont très épaisses et fréquentes, un prétraitement avant l'arrondi des arêtes est recommandé. Il n'est pas nécessaire d'utiliser une SlagMaster HSR séparée : Evotec peut configurer une machine personnalisée à quatre stations, avec l’unité de martelage pour l’élimination des scories (unité H) comme première station, suivie de trois stations de traitement standard pour l'ébavurage et l'arrondi des arêtes R2,5+, le tout en un seul passage sur convoyeur.
D'autres questions ?
Aucune question n'est trop complexe ou trop simple : envoyez-nous vos interrogations et nous vous répondrons dans les plus brefs délais.
Machines d'arrondi des arêtes Evotec
Toutes les ébavureuses Evotec équipées d'un ensemble de brosses rotatives — qu'il s'agisse d'une brosse unique ou multiple — permettent d'arrondir les arêtes tout en assurant l'ébavurage et la finition de surface. Pour les applications nécessitant un rayon défini et vérifiable R2,5+, la solution dédiée est EdgeX SDR.

Obtenir une recommandation de configuration.
La largeur de travail, le matériau, la géométrie de la pièce et le rayon d’arrondi de l’arête spécifié déterminent la configuration idéale. Soumettez les détails de votre pièce et l'équipe d'ingénierie d'Evotec vous fera une recommandation précise. Vous pouvez également nous envoyer vos pièces et plans pour des tests ; les résultats concernant le rayon vous seront communiqués avant toute décision d'achat.
