
Éllekerekítő gépek lemezmegmunkáláshoz
Az éles élek a későbbi gyártási lépésekben okoznak problémát. Miattuk válik le a bevonat a sarkokon, miattuk történnek sérülések a műhelyben, és miattuk nem teljesülnek azok a korrózióvédelmi előírások, amelyek a műszaki rajzon minimális élrádiuszt követelnek meg.
Az Evotec éllekerekítő gépeket gyárt rozsdamentes acélt, szénacélt, alumíniumot és sárgarezet megmunkáló üzemek számára. A gépek eltávolítják a lézervágás, a sténcelés, a plazma- és a lángvágás után visszamaradt éles geometriát, és helyette szabályozott, egyenletes rádiuszt alakítanak ki minden külső élen, belső furaton és hornyon. Bár a legtöbb Evotec sorjázógép elvégzi az általános éllekerekítési feladatokat, az EdgeX az egyetlen modell, amely igazoltan eléri az R2,5+ élrádiuszt – ezt követelik meg a porszórásnál, a tűzihorganyzásnál és az OEM-bevonatauditoknál.
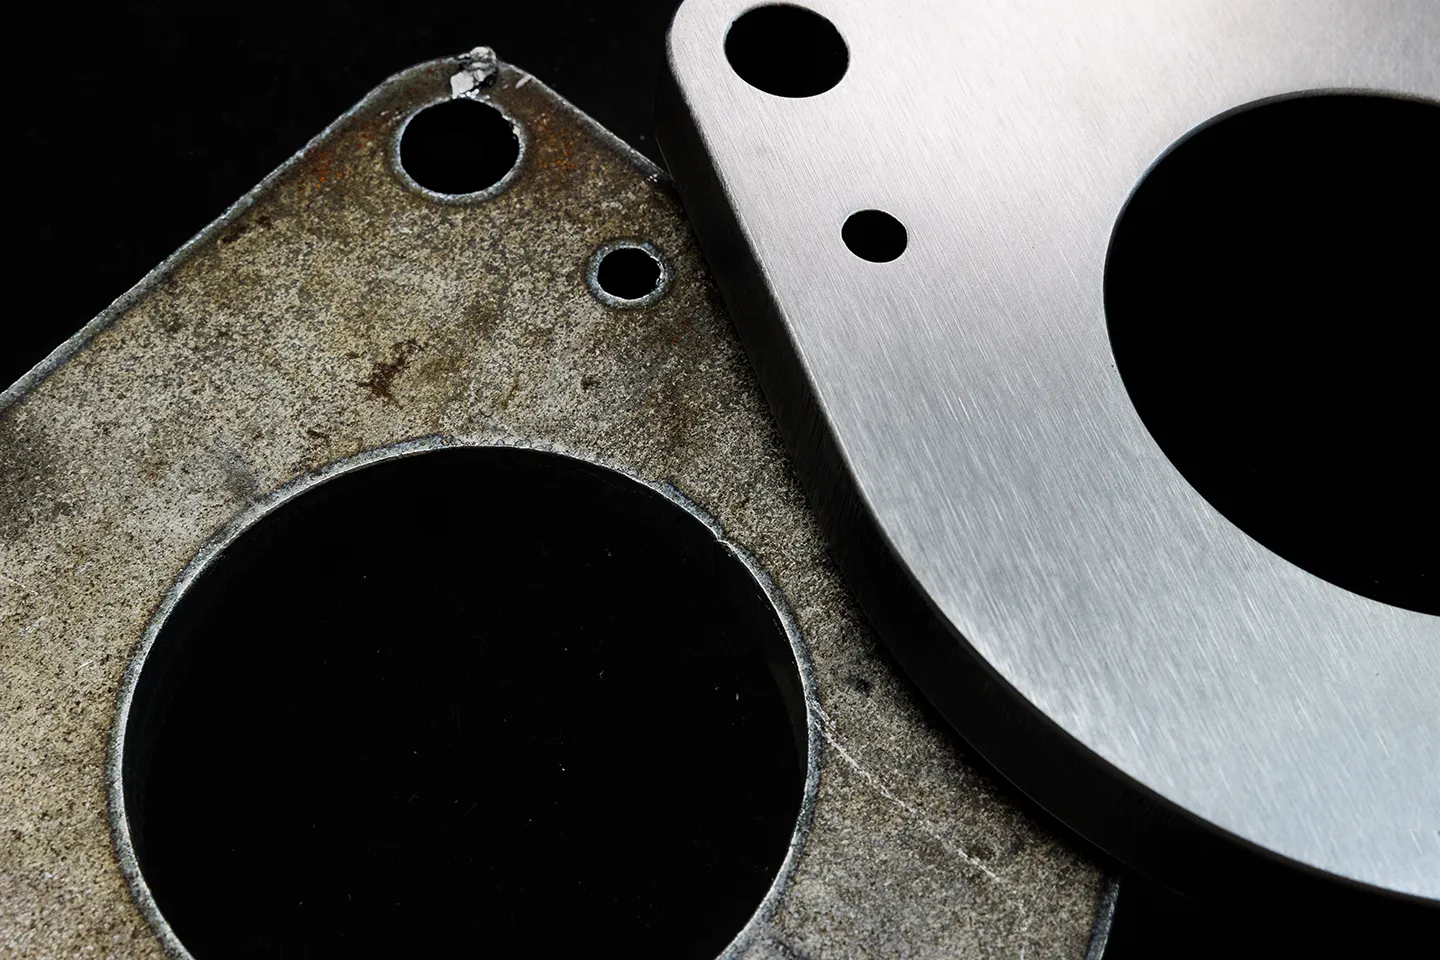
Éllekerekítés és sorjázás – nem ugyanaz a folyamat
Mindkét művelet elvégezhető ugyanazon a gépen, egymást követően. Azonban különböző problémákat kezelnek, eltérő paramétereket igényelnek, és különböző eredményeket produkálnak. Azoknak a gyártóknak, akiknek éllekerekítésre van szükségük egy bevonati előírás vagy OEM-rajz miatt, mindkettőre szükségük van – először a sorjázásra, majd az előírt sugárnak megfelelő kerekítésre.
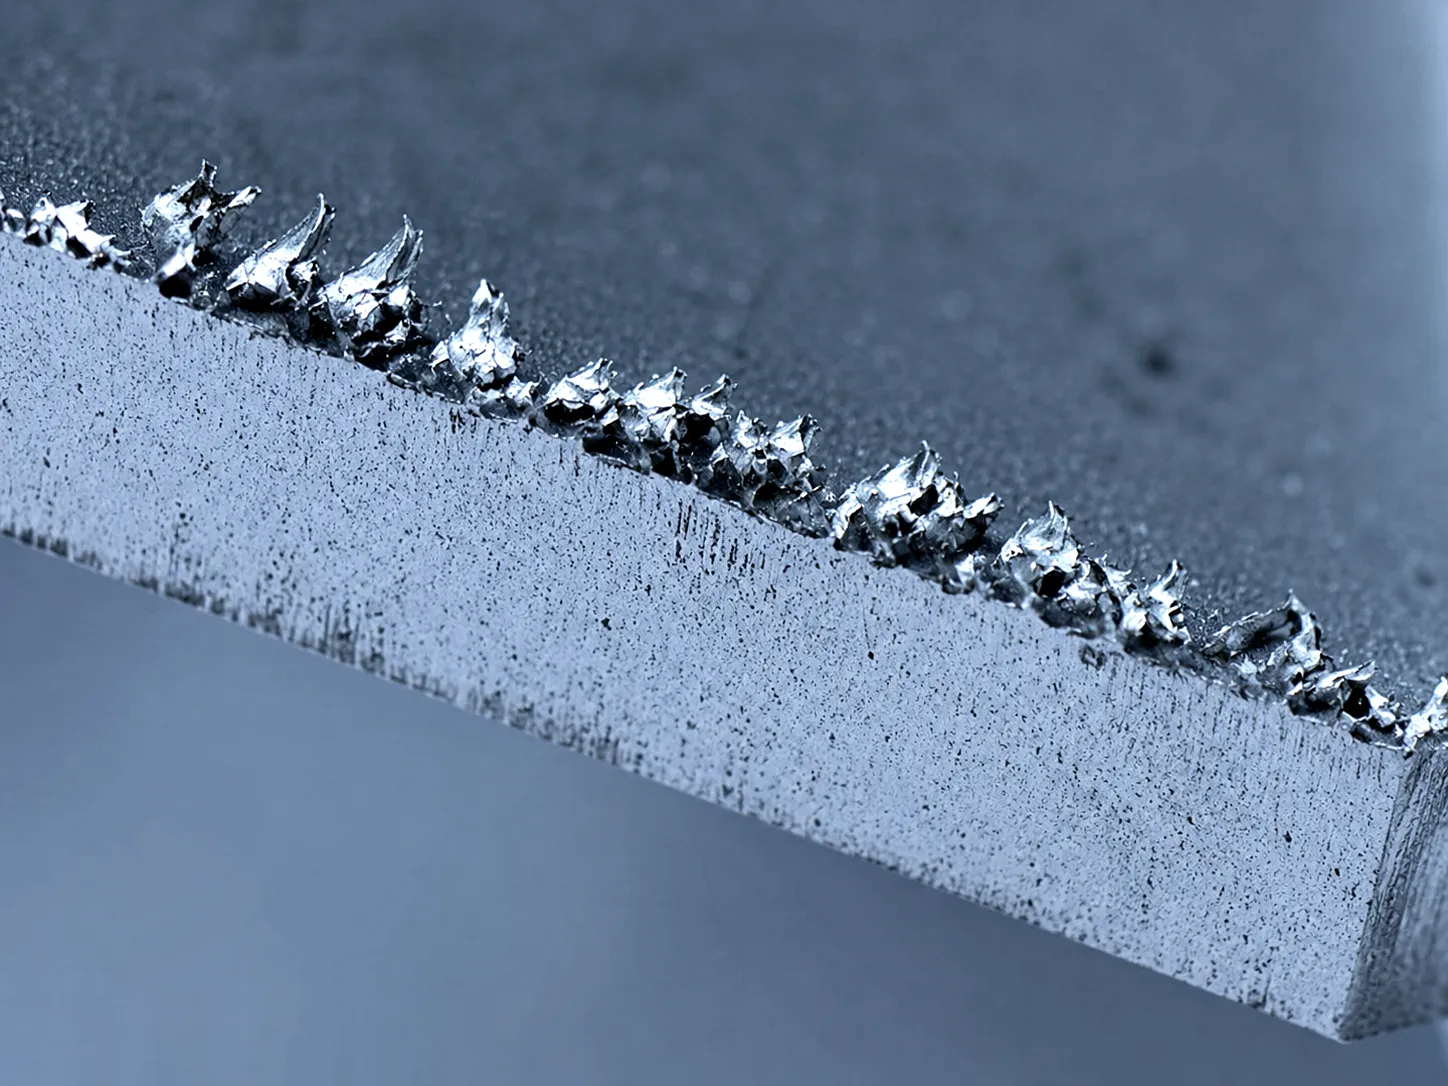
Sorjázás
A sorjázás eltávolítja a vágás során visszamaradt fémkinyúlásokat – a vágási felület mentén keletkező sorjákat, illetve a plazmavágott lemezek alján maradó salakot. Az eredmény egy sima, tiszta él.
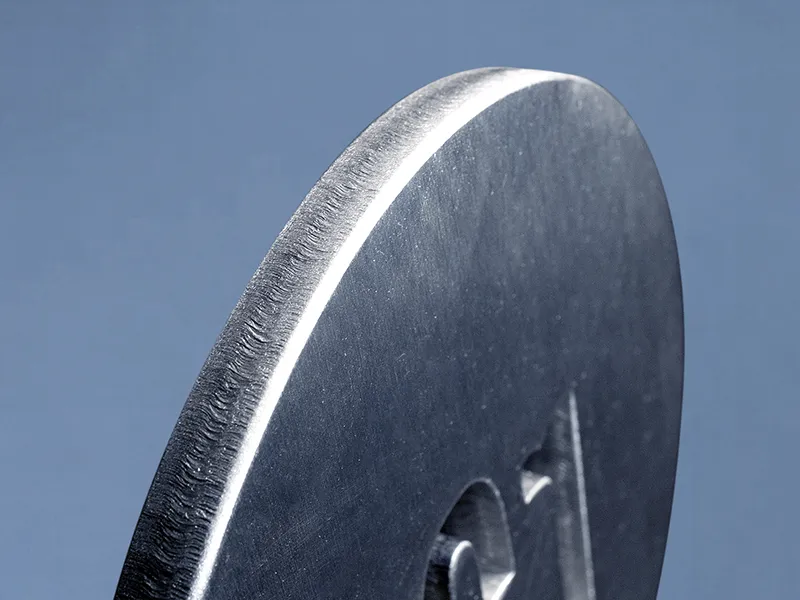
Éllekerekítés
Az éllekerekítés az éles sarokgeometriát meghatározott rádiuszú, szabályozott ívvé csiszolja. A sorjázott él biztonságosan kezelhető. Az éllekerekített alkatrész rádiusza – R0,3, R0,5, R1,0, R2,5+ – mérhető, megismételhető és előírható.
Miért számít a rádiusz a bevonatolásnál?
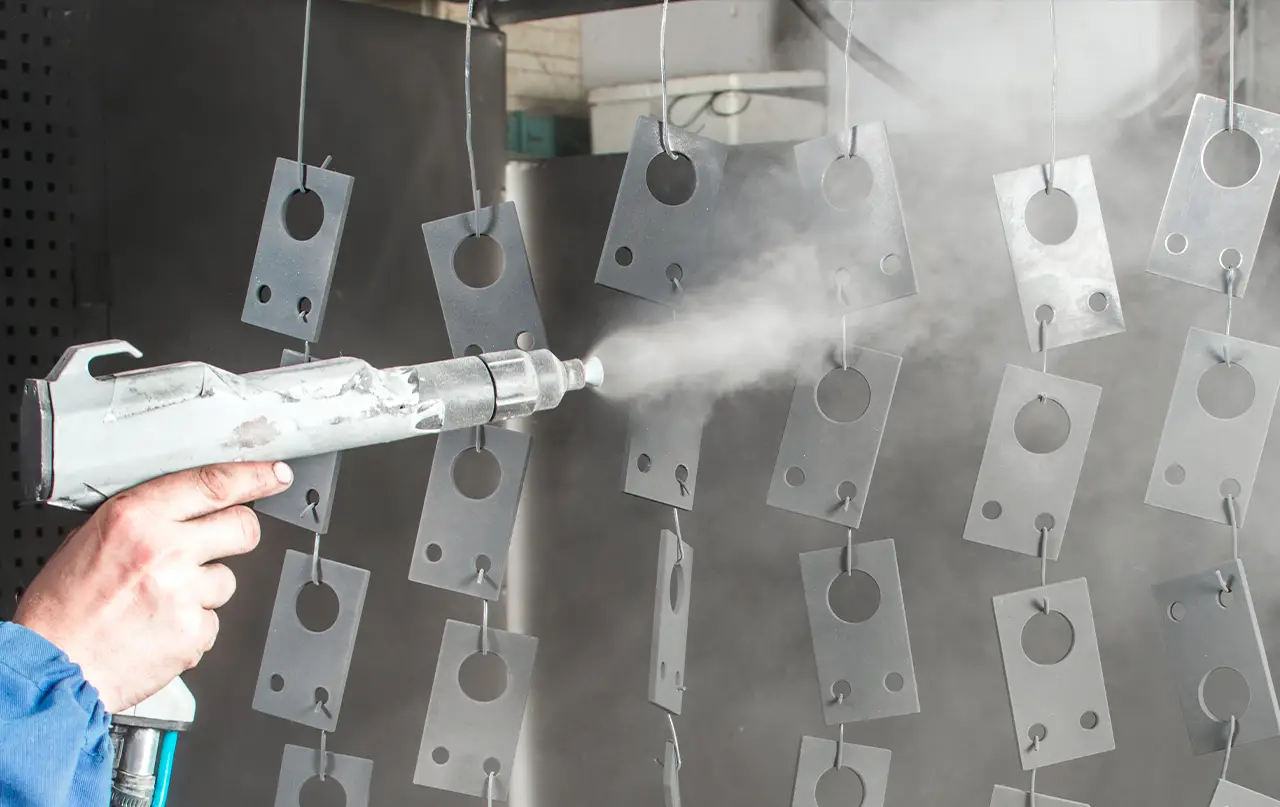
A folyékony és a porbevonatok sík felületen kiszámíthatóan viselkednek. Éles sarkon a felületi feszültség visszahúzza a bevonatot – a réteg a csúcson elvékonyodik, és a tapadás először az élen szűnik meg. Itt indul a rozsdásodás, és itt buknak el a bevonatauditok.
A lekerekített él olyan felületet ad, amelyen a bevonat megmarad. Minél nagyobb a rádiusz, annál vastagabb bevonat épül fel a sarkon, és annál jobb a korrózióvédelem. Az elterjedt acélszerkezet-gyártási szabvány, a DIN EN 1090 a korrózió szempontjából kritikus alkatrészeknél legalább 2 mm-es élrádiuszt ír elő. Mezőgazdasági gépeknél, kültéri berendezéseknél és horganyzott alkatrészeknél gyakran R2,0–R2,5+ az előírás.
Szabványos éllekerekítés vs. R2,5+ osztály
Nem minden alkalmazáshoz van szükség nagy rádiuszra. A különbségtétel fontos a gép kiválasztásakor. Ha az alkatrészek rajzán meghatározott rádiusz szerepel, az EdgeX a megoldás. Ha az alkatrészeknek biztonságos, egyenletes élekre van szükségük az általános kezeléshez és a bevonatolás előkészítéséhez, bármely forgókefével ellátott Evotec gép elvégzi ezt a szabványos sorjázási művelet részeként.

Szabványos éllekerekítés (R1,0-ig)
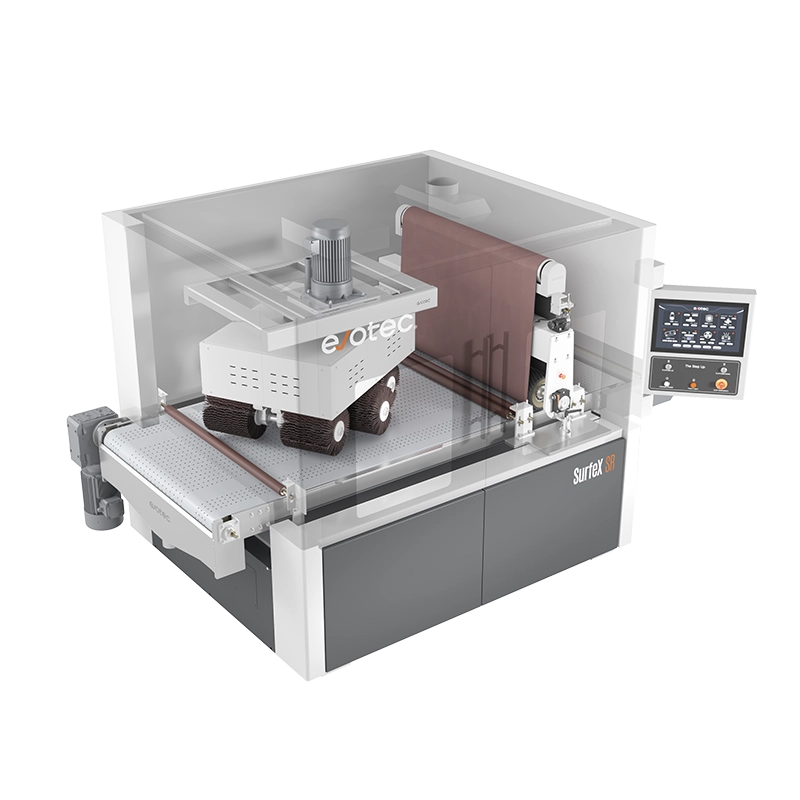
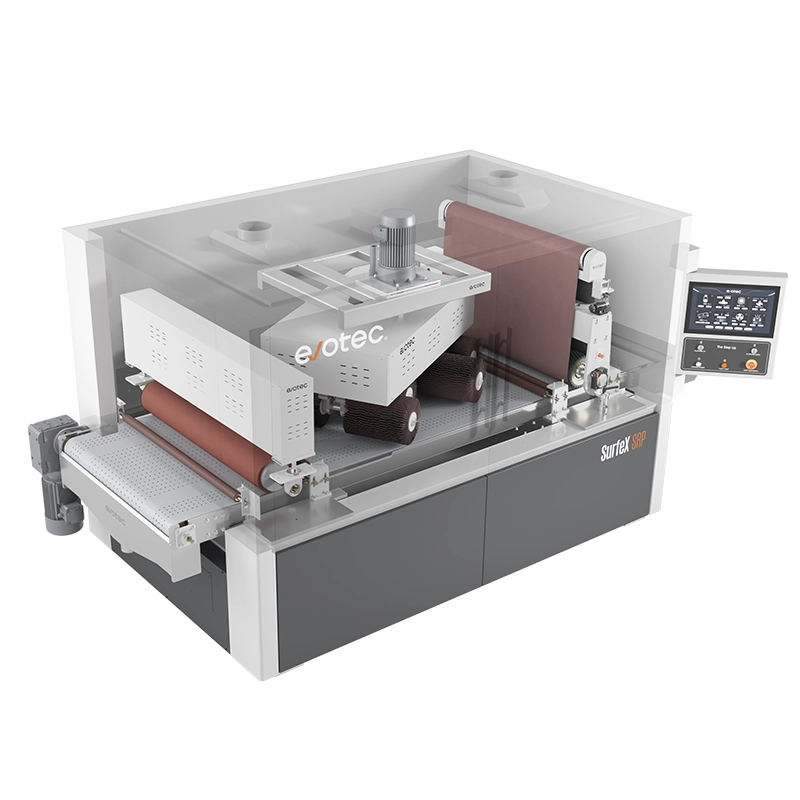
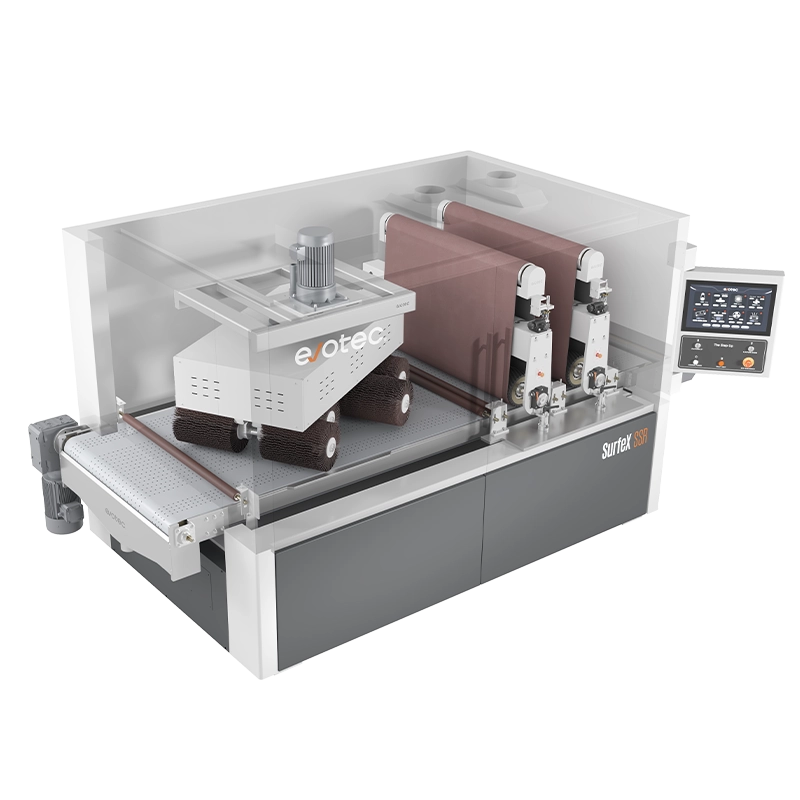
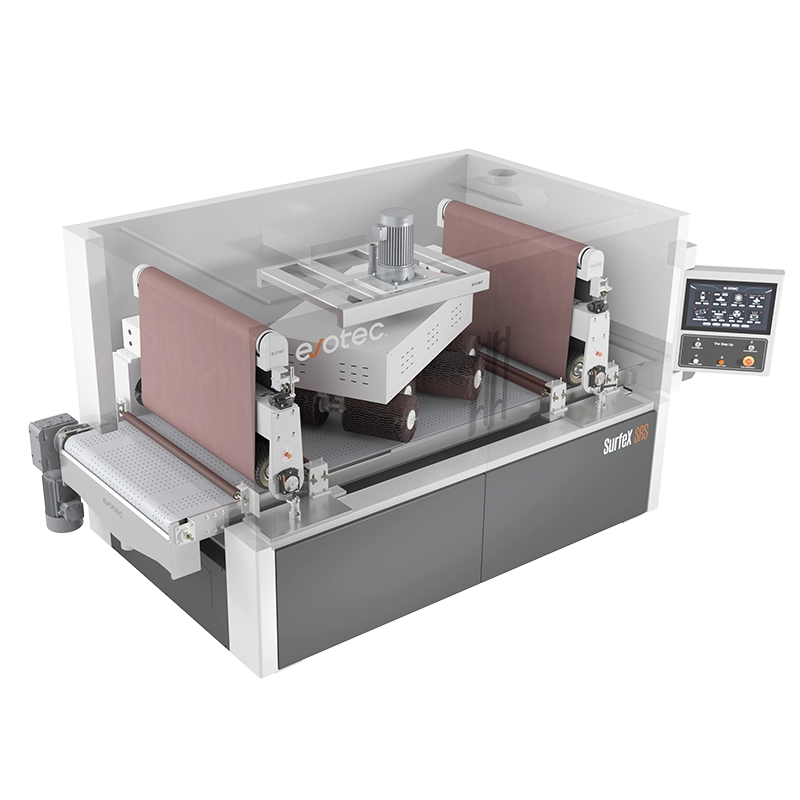
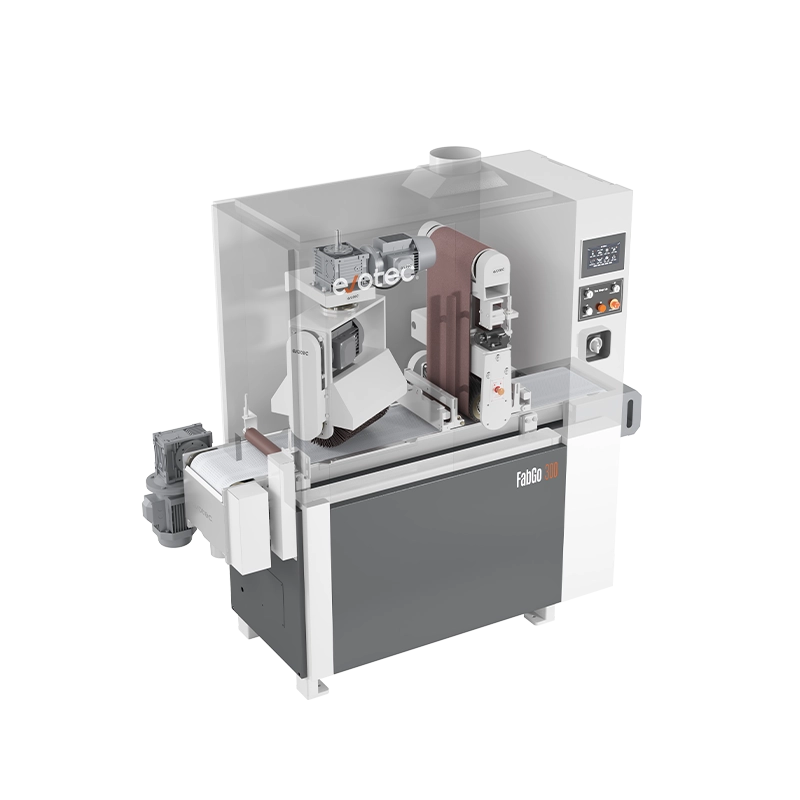
eltávolítja az élességet a lézerrel vágott és lyukasztott alkatrészekről, javítja a kezelés és az összeszerelés biztonságát, valamint előkészíti az alkatrészeket az általános bevonatolási folyamatokhoz. Minden forgókefével felszerelt Evotec gép ezt a szabványos sorjázási művelet részeként végzi el. A SurfeX SR, SSR, SRS, SRP és FabGo 300 modellek mindegyike tartalmaz forgókefés állomást.
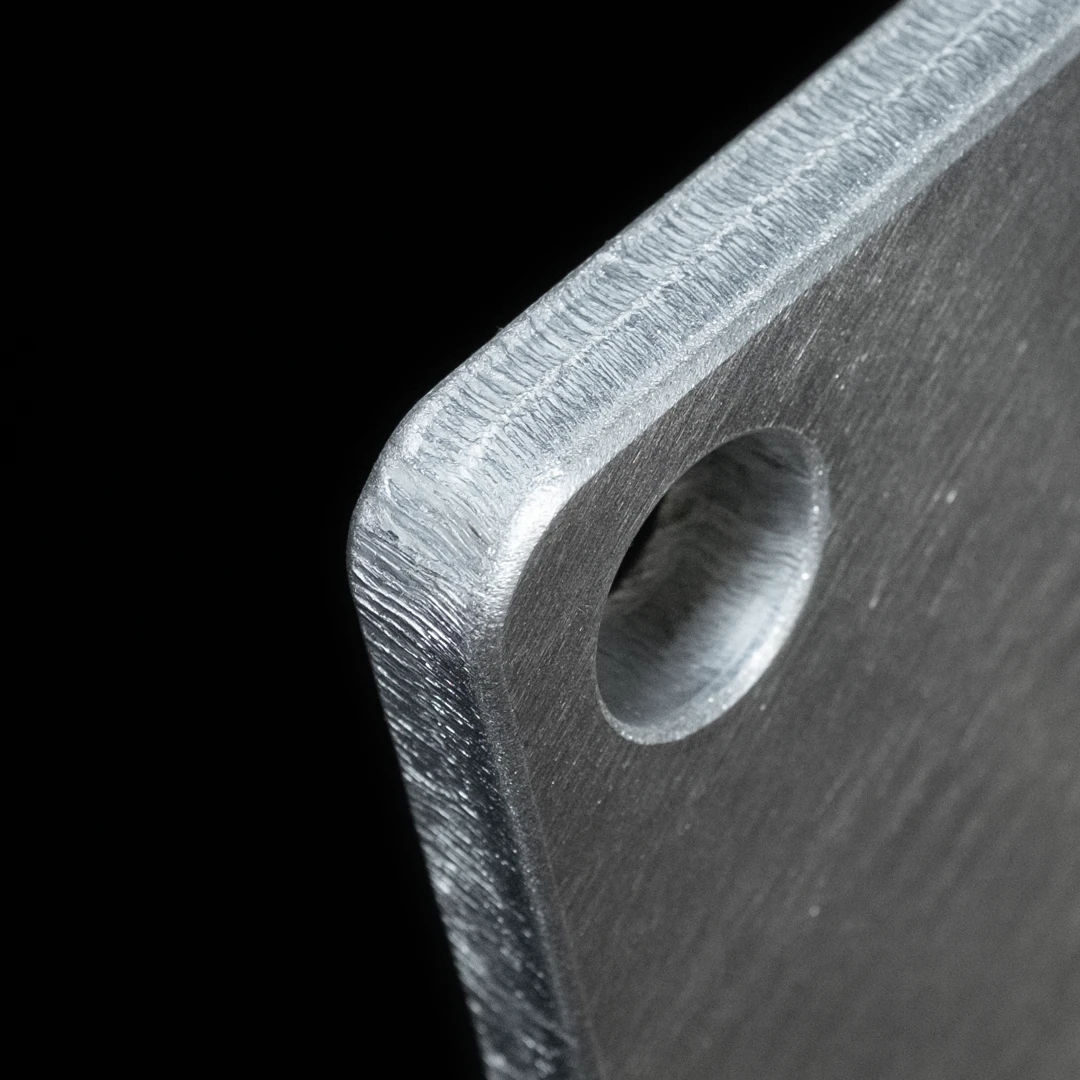
R2,5+ osztályú éllekerekítés
meghatározott, ellenőrizhető, nagy rádiuszt hoz létre minden külső élen és belső kontúron. Ezt igénylik a porszórási előírások, az OEM-bevonatauditok, a tűzihorganyzás, valamint a DIN EN 1090 és hasonló szabványok. Ez kifejezetten az EdgeX képessége – és ez az egyetlen Evotec-modell, amely igazoltan eléri.
EdgeX – kifejezetten R2,5+ éllekerekítésre tervezve
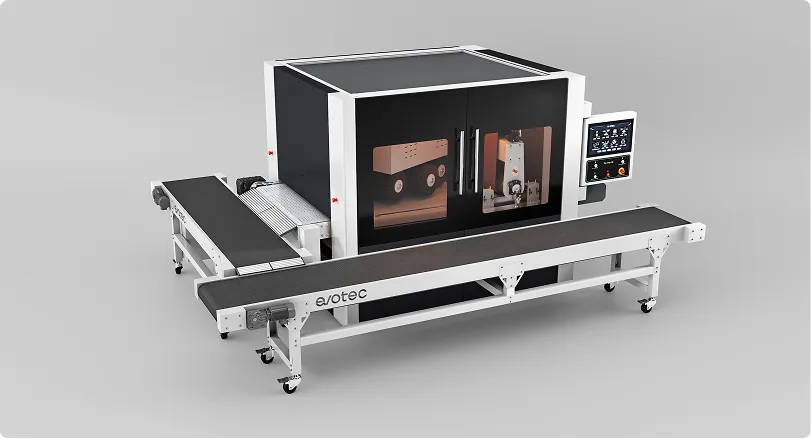
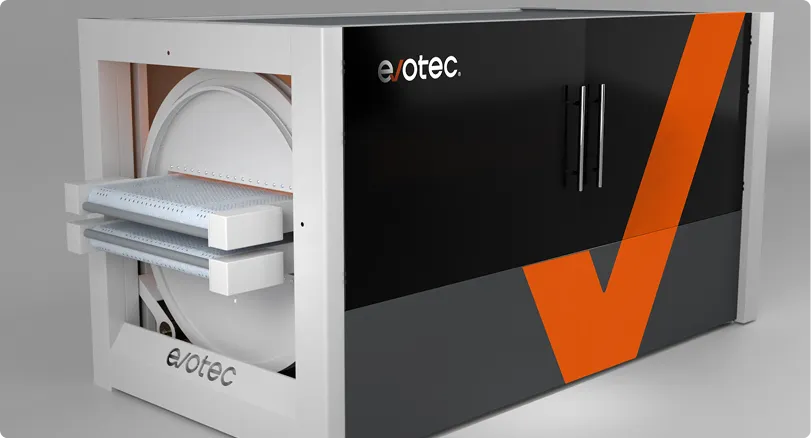
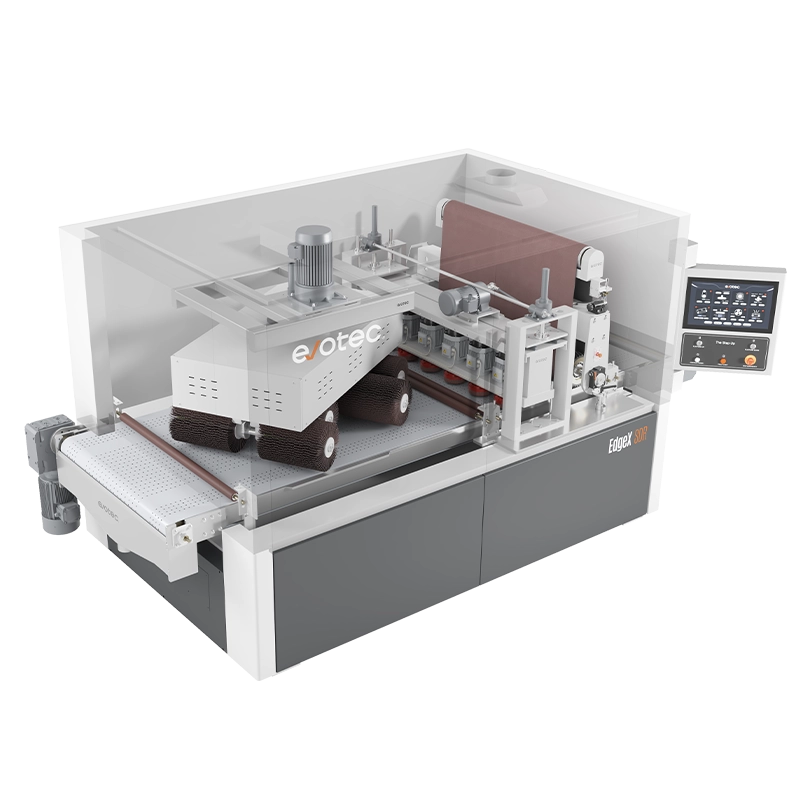
Az EdgeX azoknak a gyártóknak készült, akiknek alkatrészeinél meghatározott élrádiusz az előírás – a műszaki rajzon, a bevonati specifikációban vagy az OEM-audit ellenőrzőlistáján. A gép három dedikált állomáson, egyetlen szalagos áthaladással végzi el a sorjázást, a belső kontúrok élletörését és az R2,5+ éllekerekítést.
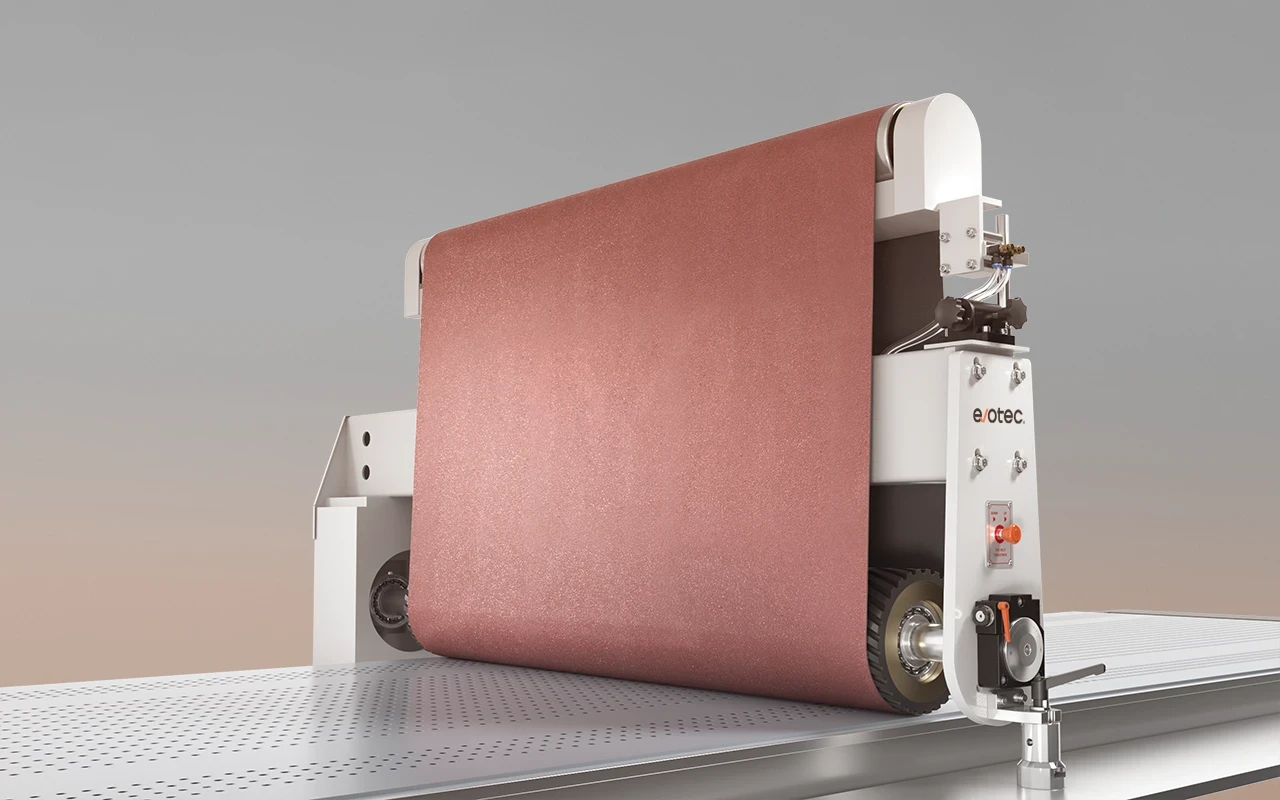
Dobfej
A dobfej eltávolítja a lézeres vágás, lyukasztás és általános lemezmegmunkálás során keletkező sorját, oxidréteget és felületi hibákat. Előkészíti az alkatrész felületét az éllekerekítés megkezdése előtt.

Felső kefék
A felső kefék benyúlnak a furatokba, résekbe, négyszögletes kivágásokba és összetett belső kontúrokba. A belső élek ugyanazt a lekerekítési minőséget érik el, mint a külső élek. Ez különbözteti meg az EdgeX-et azoktól a gépektől, amelyek csak a külső éleket kerekítik le — a csavarfuratokkal, szellőzőnyílásokkal vagy rögzítő kivágásokkal ellátott alkatrészek teljes belső élletörést kapnak egyetlen áthaladással.
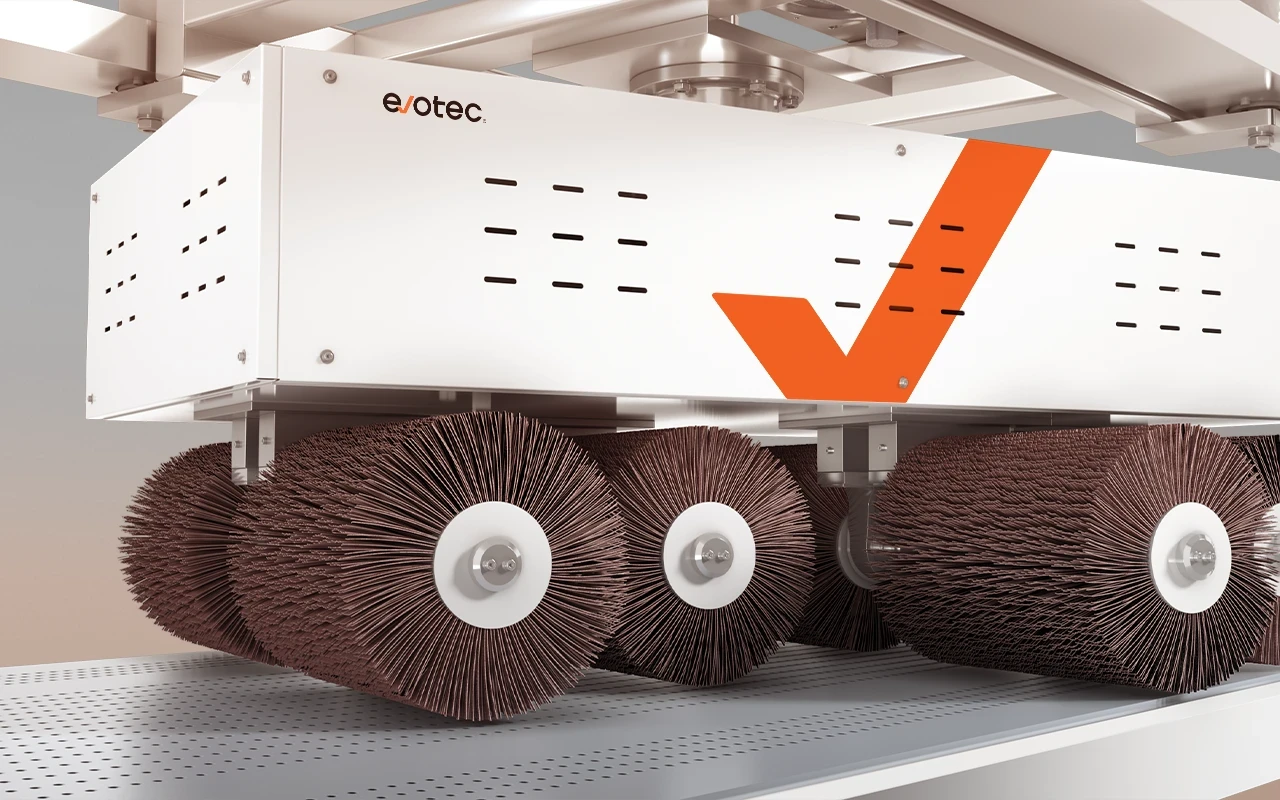
Forgókefék
A forgókefék egyenletes radiális nyomást fejtenek ki minden külső élre, így szabályozott saroklekerekítést biztosítanak. A kefék száma, a szalagsebesség és az érintkezési nyomás alkatrésztípusonként beállítható, és az EvoTrack rendszerben elmenthető az átállásokhoz.
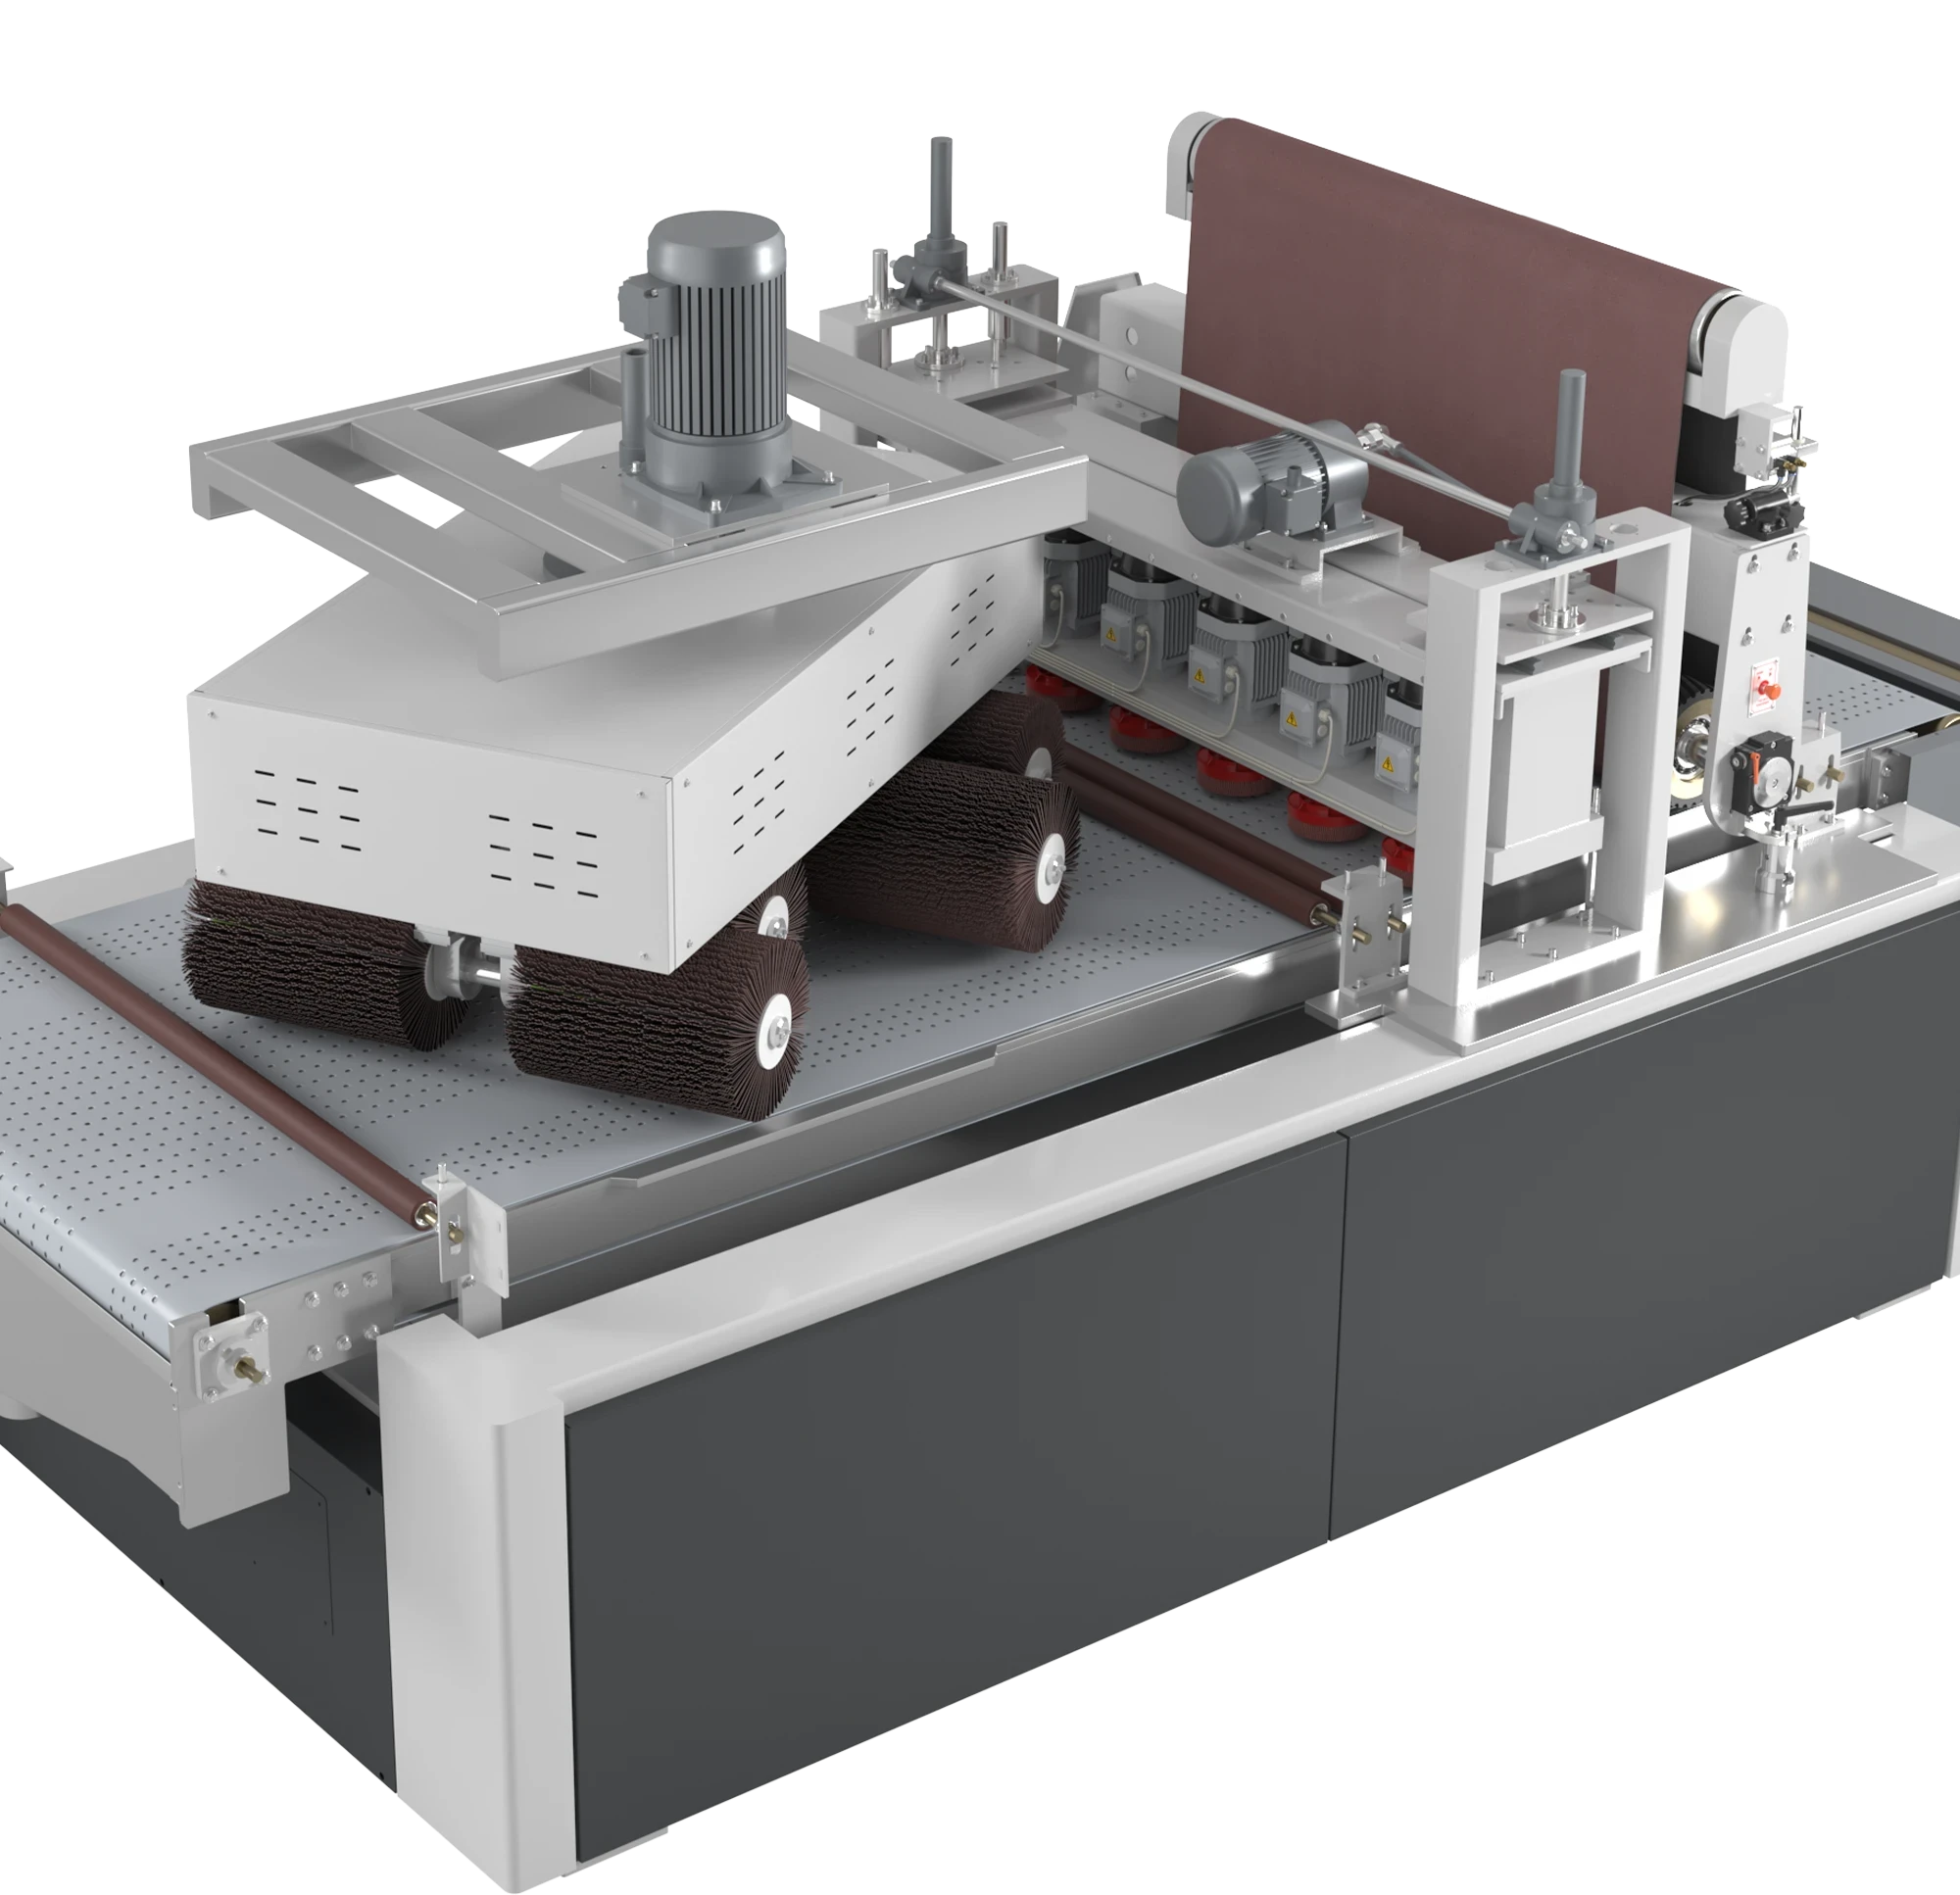
Az EdgeX igazoltan eléri az R2,5+ éllekerekítést.
Az EdgeX az egyetlen Evotec-modell, amely igazoltan eléri az R2,5+ éllekerekítést. Ez megfelel az alábbi területeken előírt élrádiusz-követelményeknek:
Porszórásos és nedves festési eljárások, ahol az éleken meghatározott rétegvastagság szükséges
Horganyzás, ahol a cink tapadása az éles sarkokon a leggyakoribb hibaforrás
Mezőgazdasági és kültéri berendezések korrózióvédelmi szabványokkal
OEM PPAP- és bevonataudit-követelmények, amelyek minimális sarokrádiuszt írnak elő
DIN EN 1090 és azzal egyenértékű szerkezetgyártási szabványok
Az EdgeX műszaki adatai
Kétoldalas éllekerekítés
EdgeX menetenként egy oldalt munkál meg. Azoknál az alkatrészeknél, amelyeknél mindkét oldalon éllekerekítésre van szükség, három megközelítés áll rendelkezésre:

Éllekerekítés anyagonként

Szénacél
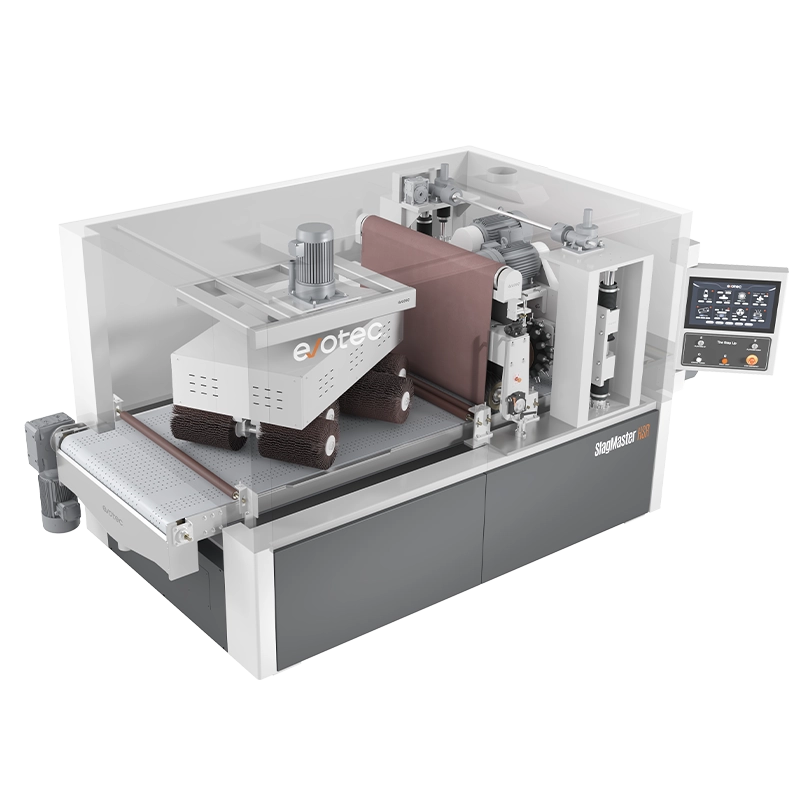
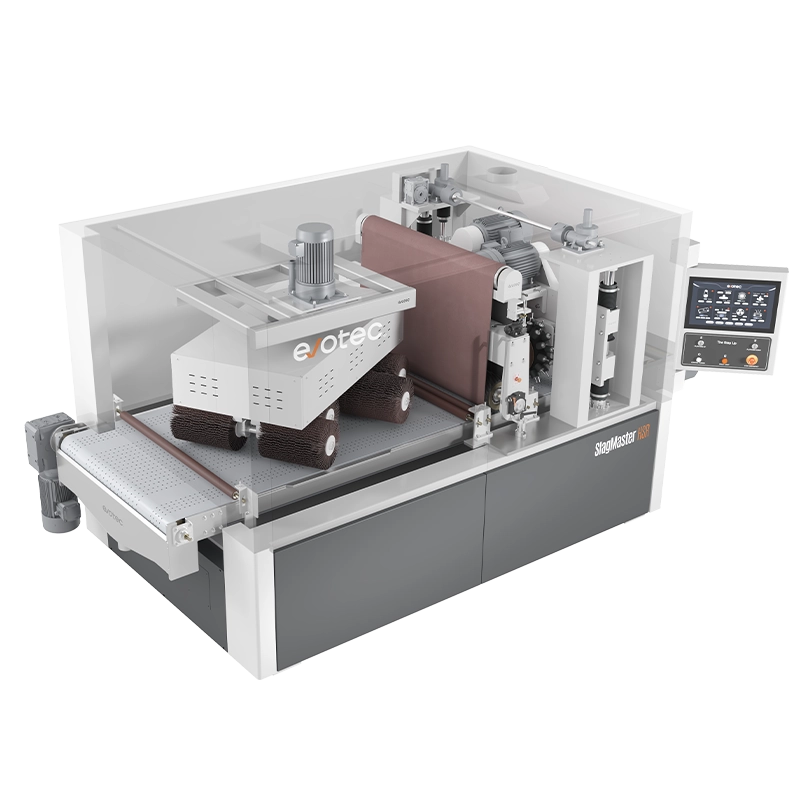
A leggyakoribb alkalmazási terület. Az EdgeX a dobfej-állomáson eltávolítja a lézervágás utáni sorját és oxidréteget, majd a felső kefés és a forgókefés állomáson minden külső és belső élet R2,5+ rádiuszúra kerekít. A plazma- vagy lángvágott, erősen salakos, vastag szénacél lemezeknél az éllekerekítés előtt SlagMaster HSR szükséges a salak eltávolításához – a két gép egymás után, ugyanazon a soron is elhelyezhető.

Rozsdamentes acél
A rozsdamentes acél éllekerekítésénél kezelni kell a hőterhelést. Az anyag rosszul vezeti a hőt – a csiszolás az érintkezési pontnál helyileg megemeli a hőmérsékletet, ami károsítja a passzív réteget és hőszíneződést okoz. Az EdgeX szalagsebessége és érintkezési nyomása úgy állítható be, hogy elkerülje a túlmelegedést, miközben eléri az előírt rádiuszt.
A csiszolóanyag kiválasztása is fontos. A szénacélon használt szalagokban beágyazódott részecskék maradnak, amelyek rozsdamentes acélon korróziós gócponttá válnak. Az EvoGrit 3.0 kínálatában rozsdamentes acélhoz kifejlesztett csiszolóanyag-változatok is vannak a keresztszennyeződés elkerülésére.
Alumínium
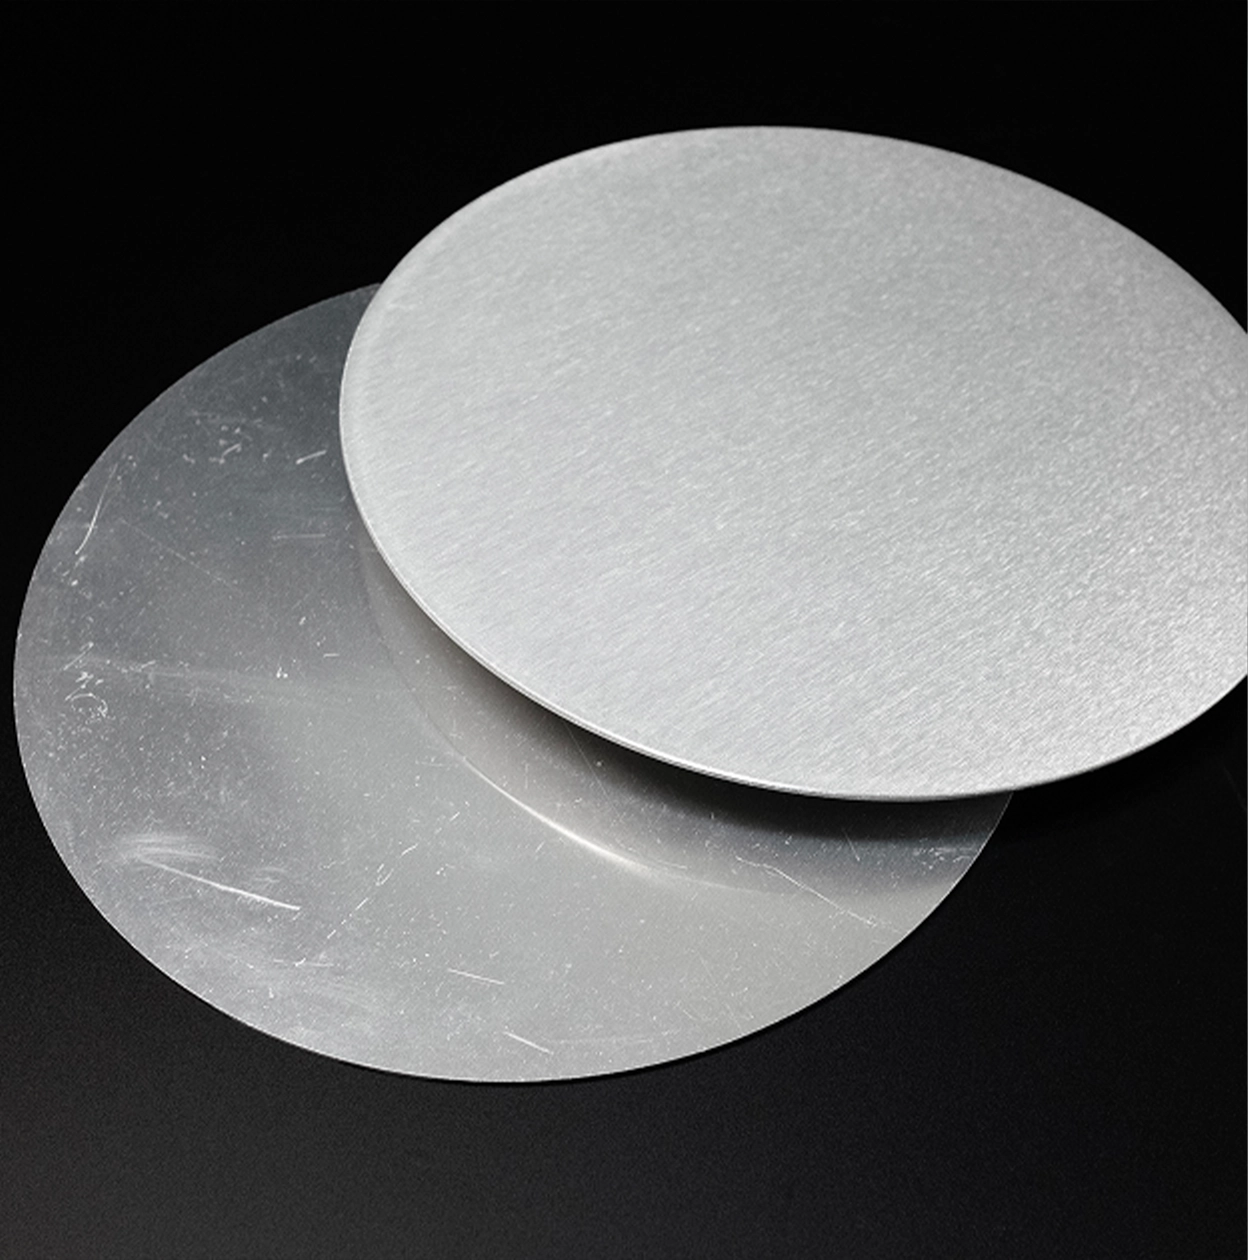
Az alumínium az acélnál kisebb érintkezési nyomást igényel a felületi deformáció elkerülése érdekében. A csiszolási törmelék tapadós, és gyorsabban eltömíti a csiszolószalag felületét, mint az acélforgács. Az EdgeX az alumínium-specifikus csiszolóanyag-konfigurációkkal és a módosított nyomásbeállításokkal kezeli az alumínium élek lekerekítését. Alumínium megmunkálásához nedves porelszívás (Hydro Dust 2.0) alkalmazása javasolt.

Sárgaréz és hidegen hengerelt acéllemez
A sárgaréz az alumíniuméhoz hasonló alacsony nyomású beállításokkal munkálható meg. Speciális csiszolóanyag-választás szükséges.
Belső kontúrok élletörése – ahol a legtöbb gép megáll
A hagyományos éllekerekítő gépek az alkatrészek külső éleit – a vágott forma kerületét – munkálják meg. A lyukakkal, résekkel és belső kivágásokkal rendelkező alkatrészek másfajta kihívást jelentenek: a belső élek ugyanolyan élesek, mint a külsők, ugyanúgy okozhatnak bevonathibát, és gyakran nehezebben hozzáférhetőek. Az EdgeX SDR felső keféi a szállítószalagos áthaladás során leereszkednek a belső részletekbe. A csavarfuratok, téglalap alakú rések, szellőzőkivágások és rögzítőfuratok belső élei ugyanazzal a sugárral kerülnek letörésre, mint a külső élek, külön művelet vagy kézi utómunka nélkül.
Azoknak a gyártóknak, akik alkatrészeket szállítanak OEM bevonatellenőrzésekhez, ez kulcsfontosságú. Egy belső él, amely nem megy át a sugárellenőrzésen, utómunkát igényel. Egy olyan alkatrész viszont, amely egyetlen automatizált menetben teljesíti a belső és külső sugárra vonatkozó követelményeket, nem.
Megjegyzés: a felső kefék nélküli gépek korlátozottan képesek a belső élek megmunkálására. Azonban minden forgókefével felszerelt Evotec gép továbbra is kiválóan alkalmas a szabványos külső éllekerekítésre.

EvoTrack – Paraméter-visszahívás a változatos gyártáshoz
Az éllekerekítés paraméterei – a szalagsebesség, az érintkezési nyomás és a kefekonfiguráció – az anyag típusától, a munkadarab vastagságától és az előírt sugártól függően változnak. Azokban a műhelyekben, ahol egy műszak alatt többféle alkatrészt dolgoznak fel, a paraméterek kézi átállítása minden váltásnál időigényes, és pontatlanságokhoz vezethet.
Az EvoTrack alkatrésztípusonként tárolja a teljes paraméterkészletet. A kezelők az átálláskor egyszerűen kiválasztják a mentett receptet. Nincs szükség kézi beállításra. Nincs eltérés a kezelők munkája között. Az új tétel első darabjának sugara pontosan megegyezik az előző tétel utolsó darabjáéval.

GYIK
A sorjázás eltávolítja a kiálló fémrészeket – a sorjákat, a salakot és a vágási élek mentén lévő durva anyagmaradványokat –, így az él simává válik. Az éllekerekítés magát az éles sarokgeometriát távolítja el, és egy meghatározott sugarú, szabályozott ívvé csiszolja azt. A sorjázás a felület tisztaságáról szól, az éllekerekítés pedig a sarokgeometriáról. A két műveletet általában egymás után, ugyanazon a gépen végzik.
Az EdgeX SDR igazoltan eléri az R2,5+ rádiuszt. Ez az Evotec kínálatának legnagyobb éllekerekítési osztálya, és meghaladja a DIN EN 1090 által a korrózió szempontjából kritikus szerkezeti elemekre előírt R2,0 mm-es minimumot. Általános bevonat-előkészítéshez és a biztonságos kezeléshez R0,3-tól kezdődő rádiuszok érhetők el bármely forgókefével felszerelt Evotec géppel.
Az EdgeX SDR esetében igen. A felső kefék (tárcsás kefe) állomása az áthaladás során benyúlik a furatokba, résekbe és belső kivágásokba, így a belső éleket a külső élekkel megegyező sugárra kerekíti. A felső kefék nélküli gépek korlátozottan képesek a belső élek megmunkálására – azonban a forgókefékkel felszerelt gépek továbbra is kiválóan alkalmasak a külső élek szabványos lekerekítésére.
Rozsdamentes acél, szénacél, alumínium, sárgaréz és hidegen hengerelt lemez. Rozsdamentes acél és alumínium esetén anyagspecifikus csiszolóanyag-konfigurációk alkalmazandók.
A bevonatok a felületi feszültség miatt elvékonyodnak az éles sarkokon – a bevonóréteg visszahúzódik a csúcstól, és kisebb vastagságban rakódik le az éleken. A lekerekített sarok lehetővé teszi, hogy a bevonat a teljes geometrián egyenletes vastagságban épüljön fel, ami javítja a tapadást, a korrózióvédelmet és a bevonatolási ellenőrzések során az elsőre megfelelő darabok arányát. Minél nagyobb a sugár, annál egyenletesebb a bevonat vastagsága az éleken.
Igen – a dobfej eltávolítja a sorját és az oxidot, a kefés állomások pedig elvégzik az éllekerekítést. Az erősen salakos plazma- és lángvágott alkatrészek szintén megmunkálhatók az EdgeX SDR gépen. Ha azonban a súlyos salakosodás gyakori, az éllekerekítés előtt előkezelés javasolt. Ehhez nincs szükség külön SlagMaster HSR gépre – az Evotec egyedi, négyállomásos gépet tud konfigurálni, amelynek első állomása a salaktörő kalapács, ezt pedig három szabványos megmunkáló állomás követi a sorjázáshoz és az R2,5+ éllekerekítéshez – mindez egyetlen szalagos áthaladásban.
További kérdései vannak?
Nincs túl nagy vagy túl kicsi kérdés – küldje el nekünk kérdéseit, és amint lehetséges, válaszolunk.
Evotec éllekerekítő gépek
Minden forgókefével – akár egy, akár több kefével – felszerelt Evotec sorjázógép a sorjázás és a felületkezelés mellett éllekerekítésre is képes. Ahol meghatározott, ellenőrizhető, akár R2,5+ rádiusz az előírás, ott az EdgeX SDR a dedikált megoldás.

Kérjen konfigurációs ajánlást.
A megfelelő konfigurációt a munkaszélesség, az anyag, az alkatrész geometriája és az előírt élsugár határozza meg. Küldje el alkatrésze részleteit, és az Evotec mérnöki csapata konkrét ajánlással válaszol. Az alkatrészeket és a rajzokat tesztmegmunkálásra is elküldheti – a sugáreredményeket még a vásárlási döntés előtt megkapja.
