Vom Laserschnitt zum montagefertigen Teil – automatisch.
Laserschneiden ist präzise. Doch jedes Teil, das die Maschine verlässt, hat noch Grate, Oxid, Schlacke und scharfe Kanten – und die Oberfläche muss bearbeitet werden, bevor sie beschichtet, geschweißt oder montiert werden kann. Manuelles Entgraten löst das langsam, ungleichmäßig und mit hohen Lohnkosten. Automatisierte Finishing-Maschinen erledigen es in einem einzigen, wiederholbaren Durchlauf – inline in Ihrer bestehenden Laserlinie.
Ein Bediener erledigt, was zuvor mehrere manuelle Schleifstationen erforderte
Entgraten, Oxidentfernung, Kantenverrundung und Oberflächenbearbeitung – alles in einem Förderdurchlauf

Probleme, die jeder Laserbetrieb nach jedem Schnitt hat
Das Laserschneiden ist schnell und präzise — aber das Teil ist damit nicht fertig. Jedes Werkstück, das Ihren Laserschneider verlässt, weist immer noch diese typischen Mängel auf.
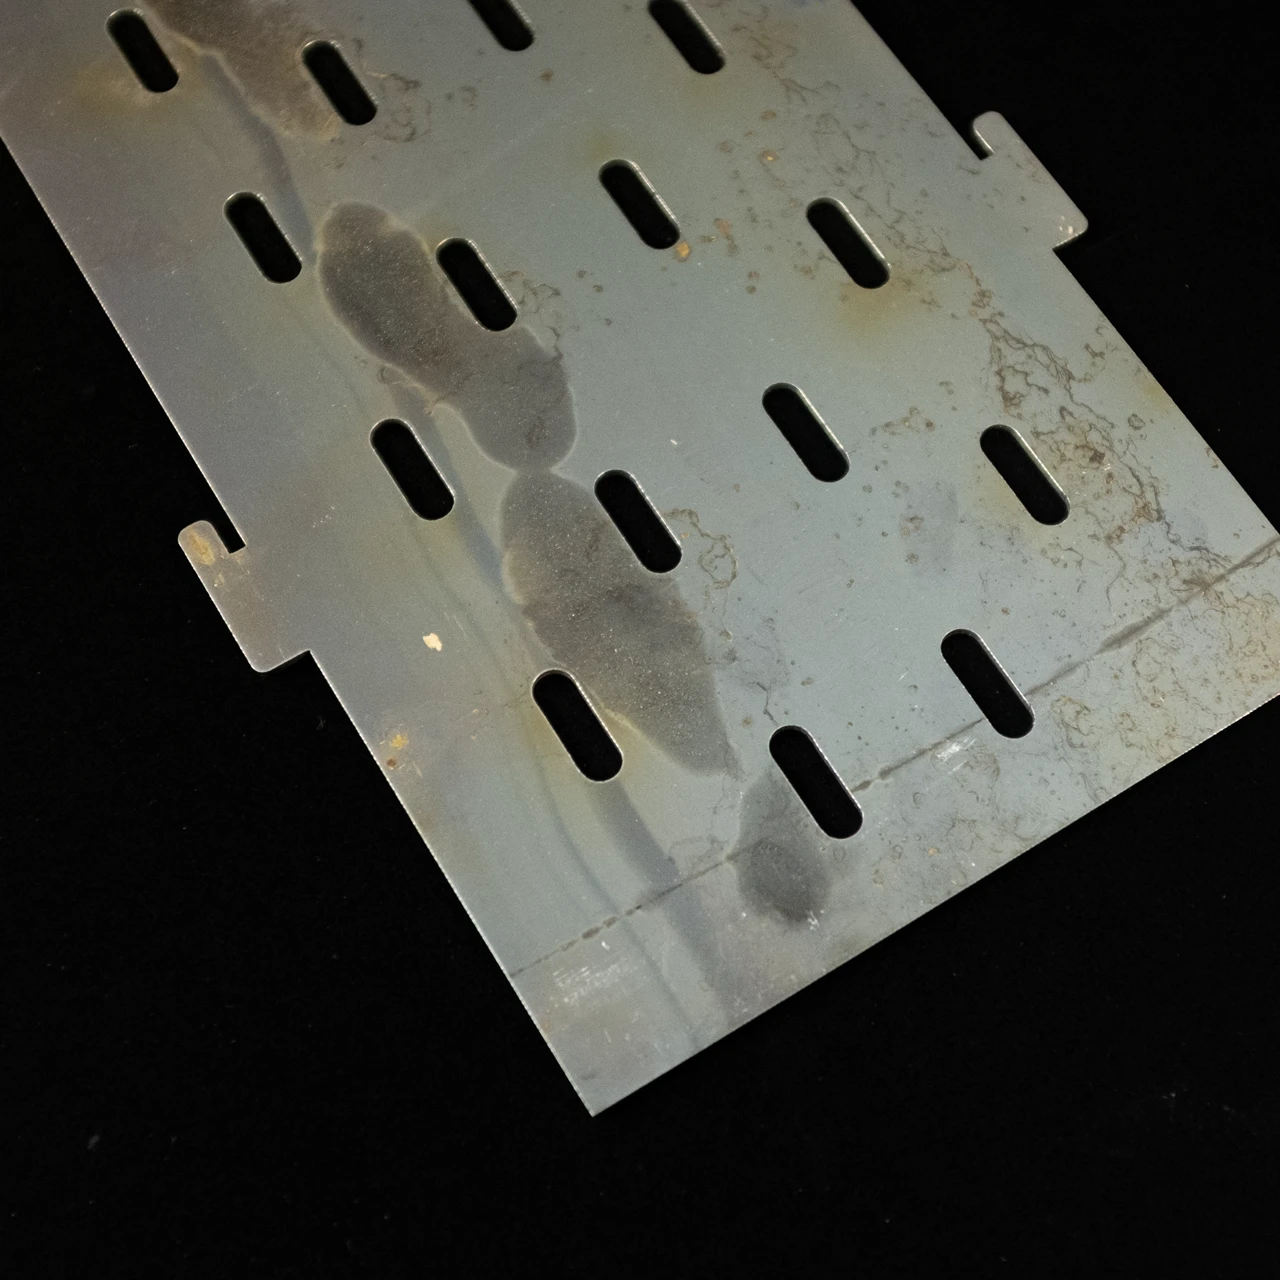
Oxidschicht und Anlauffarben
Beim Laserschneiden – vor allem mit CO₂- und Faserlasern mit Sauerstoff als Schneidgas – bildet sich an jeder Schnittkante ein dunkler Oxidfilm. Auf Kohlenstoffstahl ist das eine dicke, spröde Schicht, auf Edelstahl eine Anlauffarbe. Beides beeinträchtigt Schweißverbindungen sowie die Haftung von Lack und Pulverbeschichtung und führt zu vorzeitiger Korrosion.

Grate und Schlacke
Beim Laserschneiden bleibt an jeder Schnittkante unerwünschtes Material zurück – die Form hängt von der Blechdicke ab. Bei normalem Blech sind es Grate: senkrechte Überstände an der Schnittfläche und seitliche Grate. Bei dicken Blechen über 6–8 mm schmilzt die Hitze mehr Material auf, als der Schnitt austreibt; es erstarrt an der Unterseite als harte Schlacke. Herkömmliche Entgratwerkzeuge verschleißen an Schlacke schnell und können sie nicht wie Grate behandeln.
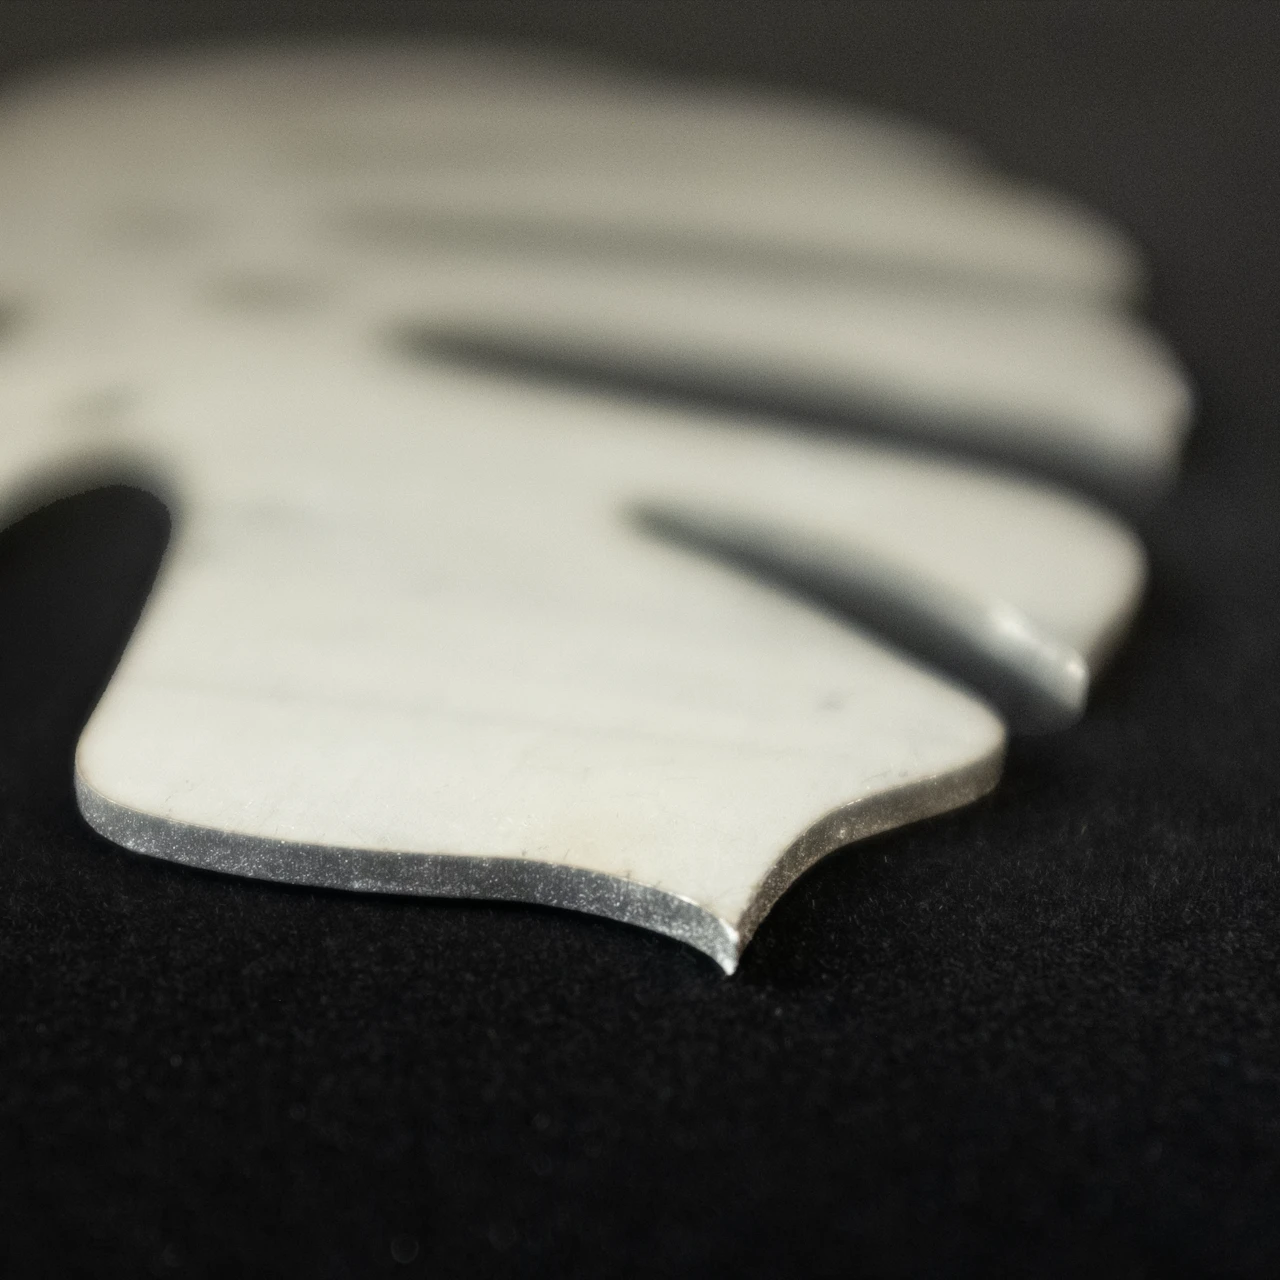
Scharfe Kanten und ungleichmäßiger Radius
Selbst ein sauberer Laserschnitt hinterlässt messerscharfe Ecken an jedem Profil und Innenausschnitt. Beschichtungen werden an scharfen Kanten aufgrund der Oberflächenspannung dünner — da beginnen Rost und Abblättern. Manuelles Schleifen behebt dieses Problem, aber die Ergebnisse variieren je nach Bediener und Schicht. OEMs und Tier-1-Zulieferer benötigen zunehmend einen definierten, dokumentierten Kantenradius für Beschichtungsspezifikationen und PPAP.
Testen Sie Ihre Teile, bevor Sie entscheiden
Nennen Sie uns Material, Blechdicke und Teilegeometrie – unsere Anwendungstechniker wählen die passende Maschine aus und können einen Test mit Ihren Originalteilen fahren. So sehen Sie Kantenradius und Oberfläche, bevor Sie sich festlegen.

Was jeder Bearbeitungsschritt bei lasergeschnittenen Teilen bewirkt
Die Bearbeitung eines lasergeschnittenen Teils umfasst mehrere Verfahren, die jeweils einen anderen Fehler aus dem Schnitt beseitigen. Die meisten automatisierten Entgratmaschinen kombinieren mehrere Stufen in einem Durchlauf. Wer weiß, was jeder Schritt bewirkt – und was in den Folgeprozessen passiert, wenn er fehlt –, findet leichter die richtige Konfiguration.
01. Entgraten
Jeder Laserschnitt hinterlässt vertikale und laterale Grate an der Schnittkante. Sie verhindern, dass Teile bündig in den Vorrichtungen sitzen, und beschädigen alle nachgeschalteten Präzisionsgeräte, mit denen sie in Kontakt kommen.

02. Oxidentfernung
Beim Schneiden mit Sauerstoff entsteht entlang der Schnittkante eine Oxidschicht – ein dunkler Film auf Kohlenstoffstahl, Anlauffarben auf Edelstahl. Beides verschlechtert die Lackhaftung und verursacht Poren in Schweißnähten.

03. Schlackeentfernung
Bei dicken Blechen über ~6—8 mm erstarrt überschüssiges geschmolzenes Metall als ausgehärtete Schlacke auf der geschnittenen Unterseite. Herkömmliche Schleifbänder nutzen sich schnell ab und können sie nicht zuverlässig entfernen.

04. Kantenverrundung
Die Schnittkanten sind auch nach dem Entgraten geometrisch scharf. An scharfen Ecken verdünnen sich die Beschichtungen — da beginnt der Rost. Durch die Kantenverrundung wird ein kontrollierter Radius von R0,3 bis R2,5+ über alle Konturen hinweg erzeugt.
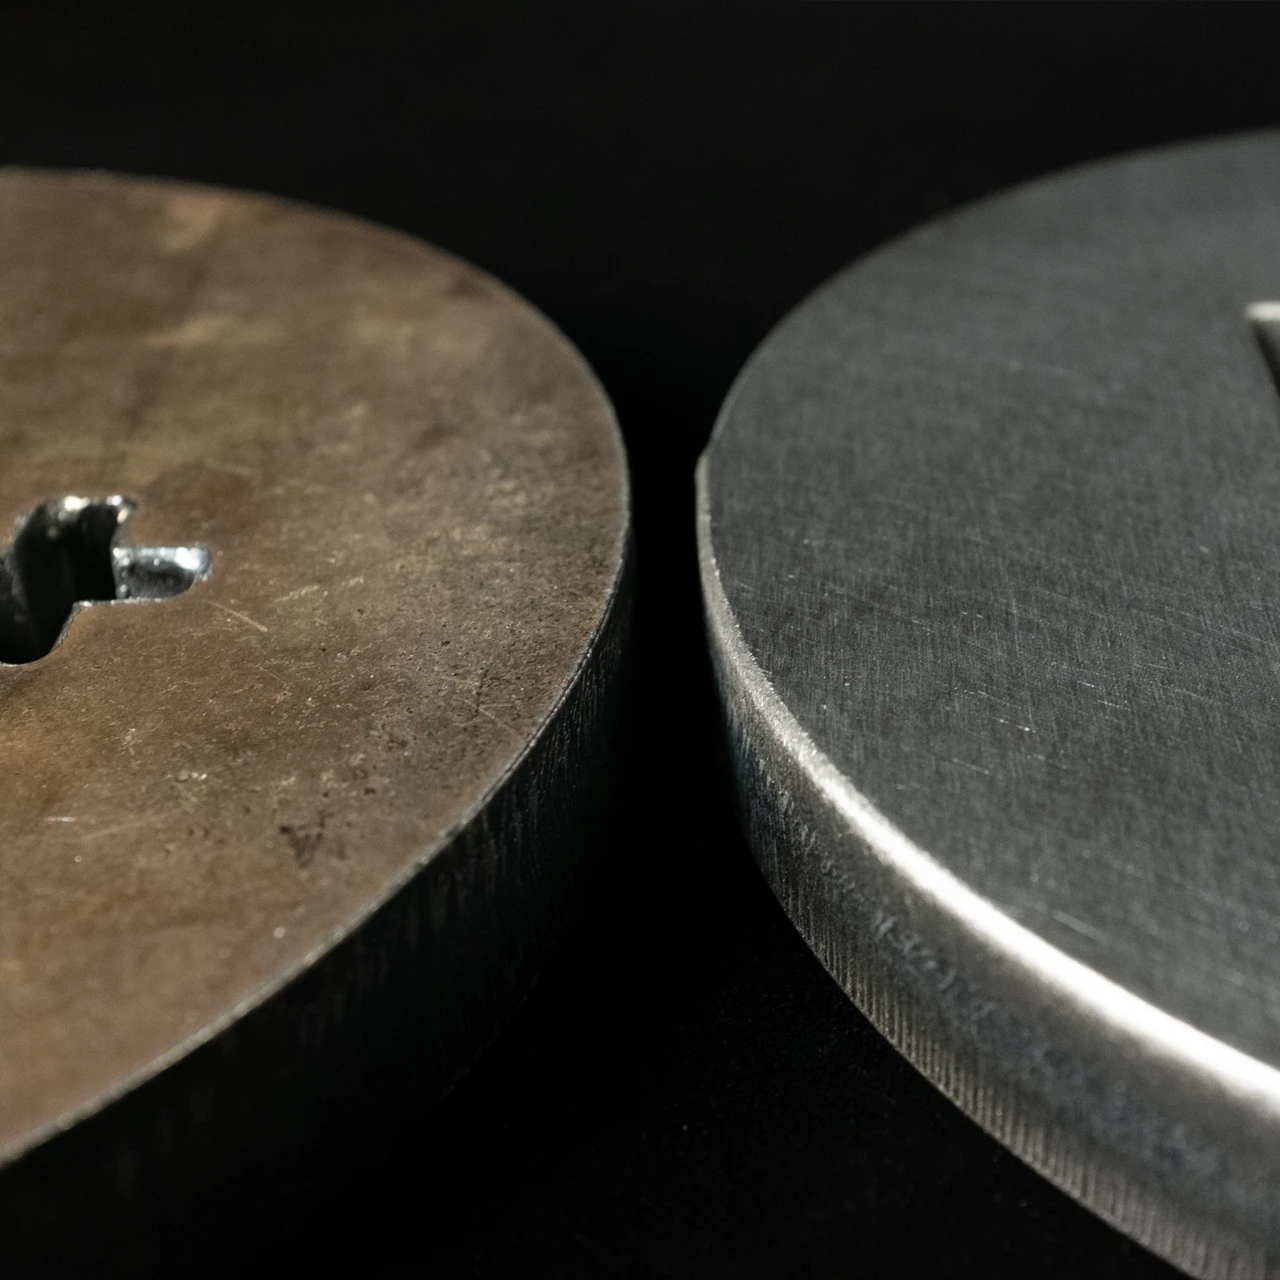
05. Oberflächenbearbeitung
Zwei Optionen: Wirrschliff für Teile, die beschichtet oder geschweißt werden – kein sichtbares Schliffbild, bessere Haftung. Strichschliff für sichtbare Architektur- oder Designanwendungen, bei denen die gebürstete Optik Teil der Spezifikation ist.

Die meistgewählten Konfigurationen in Kundenprojekten
Diese Konfigurationen wählen Kunden häufig für typische Anforderungen in der Blechbearbeitung. Jedes Modell kombiniert bestimmte Bearbeitungsmodule für gängige Anwendungen wie Entgraten, Kantenverrundung, Oberflächenbearbeitung und Polieren.
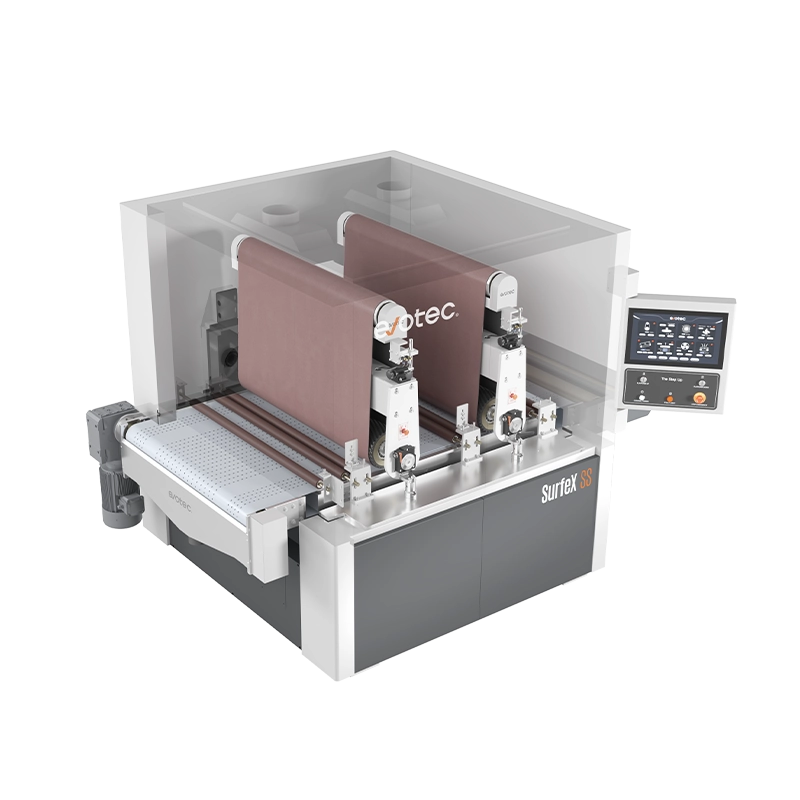

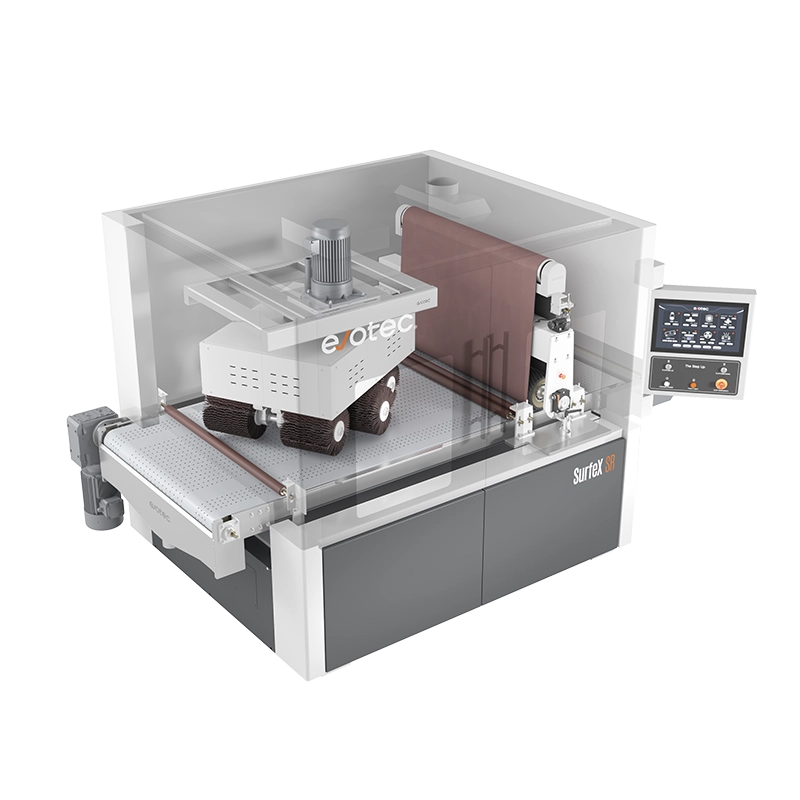
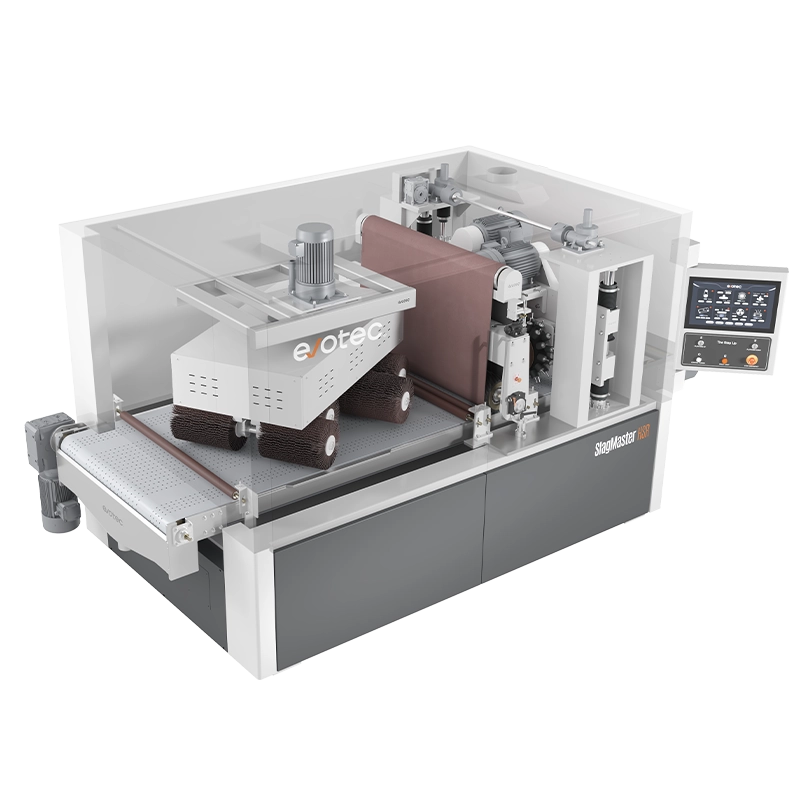
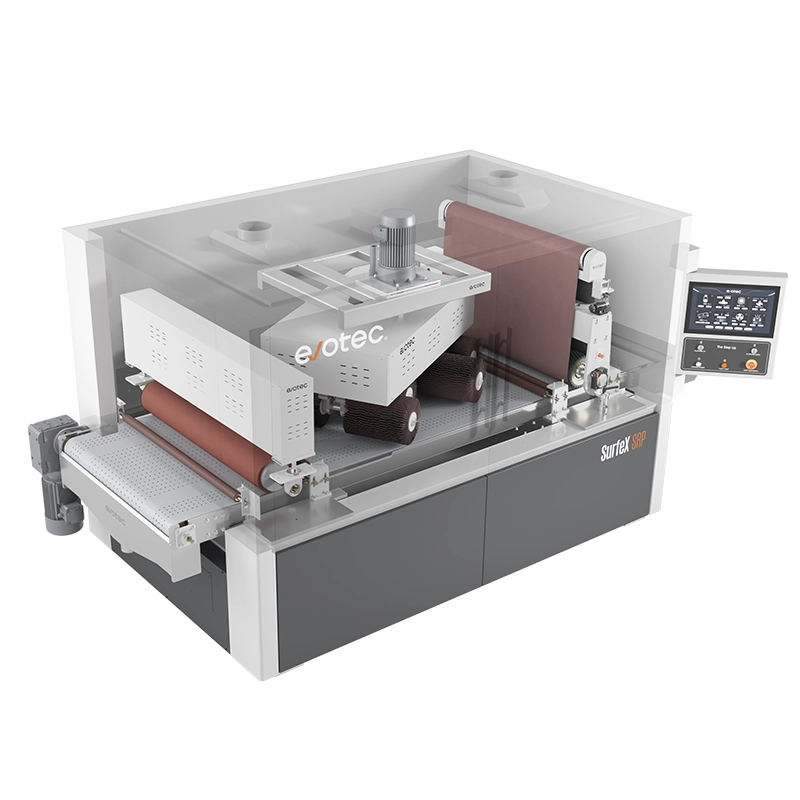
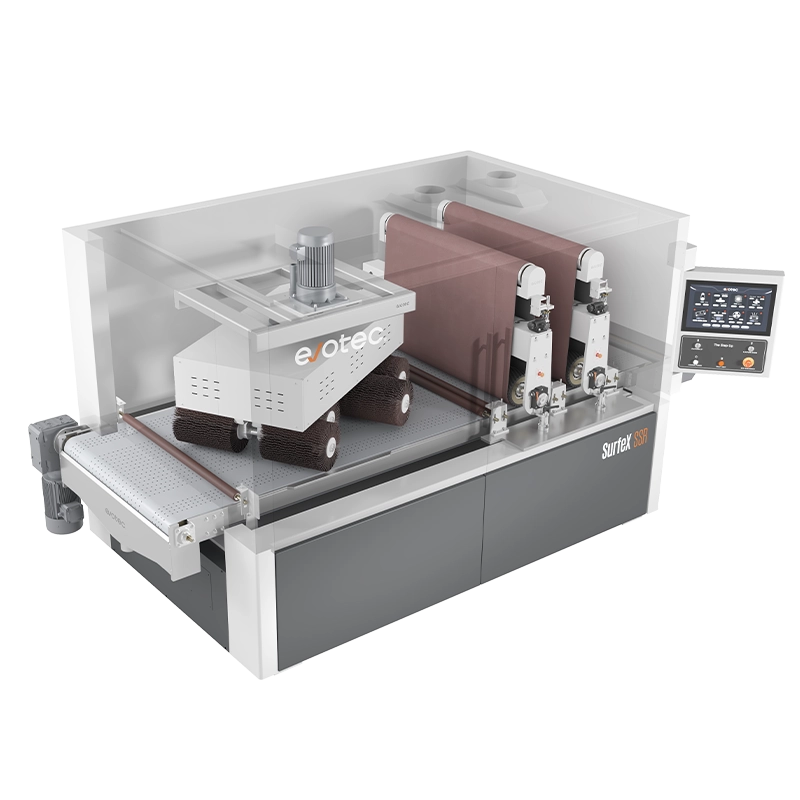
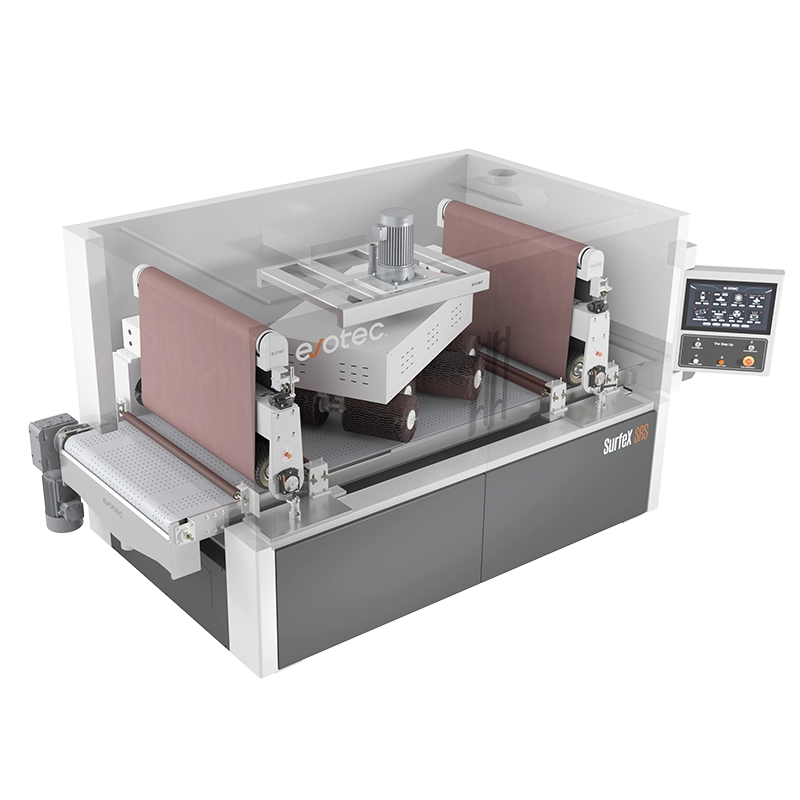
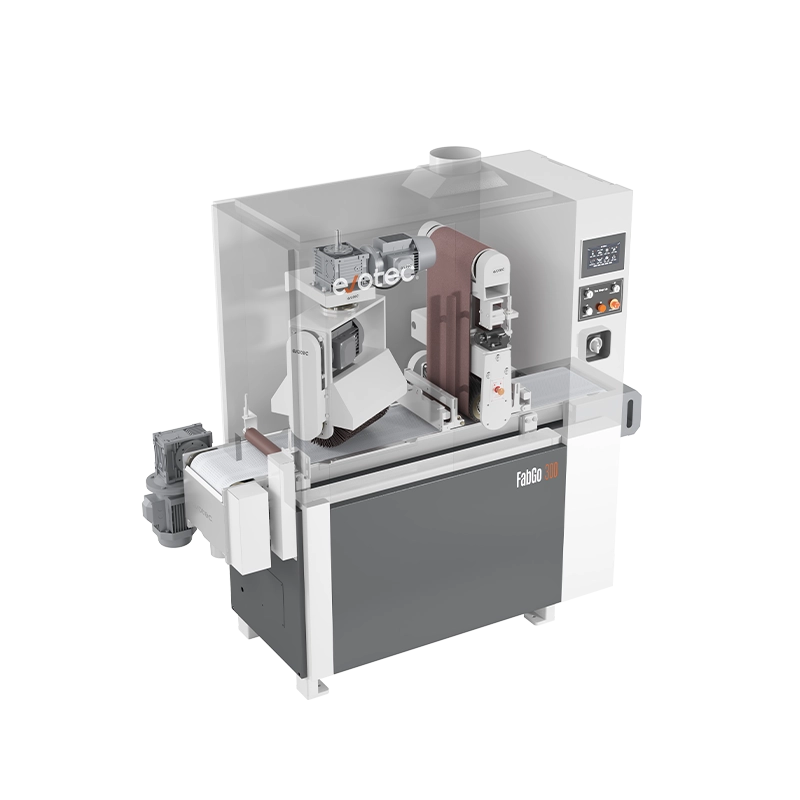
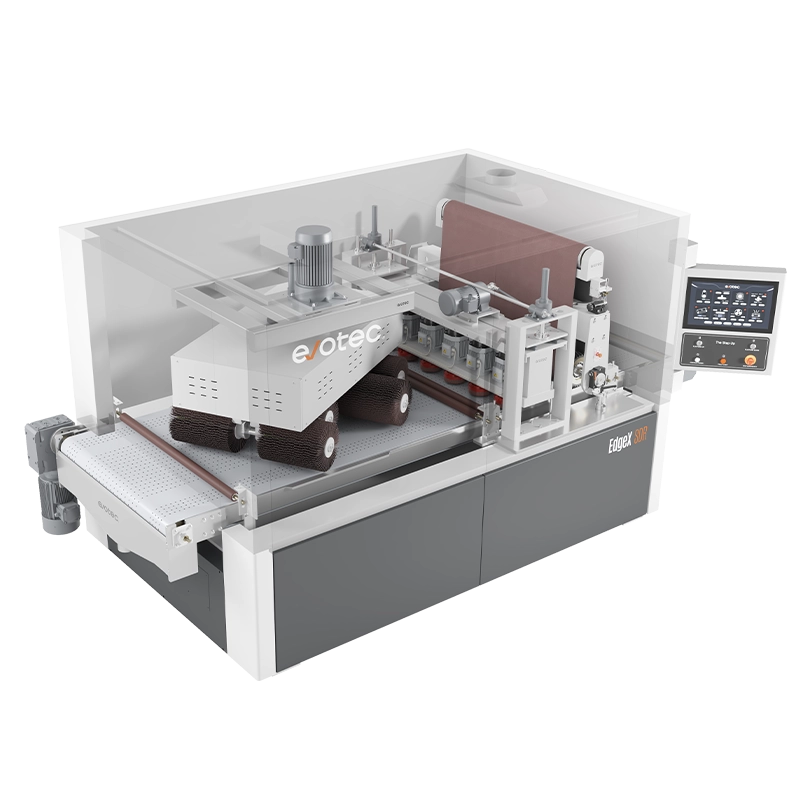
Alle Modelle im Vergleich
Alle Maschinen bearbeiten Edelstahl, Kohlenstoffstahl, Aluminium und Messing. Alle sind mit der Nassabsaugung kombinierbar. Mindestgröße der Werkstücke bei allen Modellen: 50 × 50 mm.
Individuelle Anpassungen
Evotec-Maschinen bieten zahlreiche Konfigurationsoptionen, mit denen Fertigungsbetriebe ihre Anlage an konkrete Bearbeitungsanforderungen anpassen. Von der Staubabsaugung bis zu modularen Schleifaggregaten – jede Option verbessert die Leistung und den Arbeitsablauf.
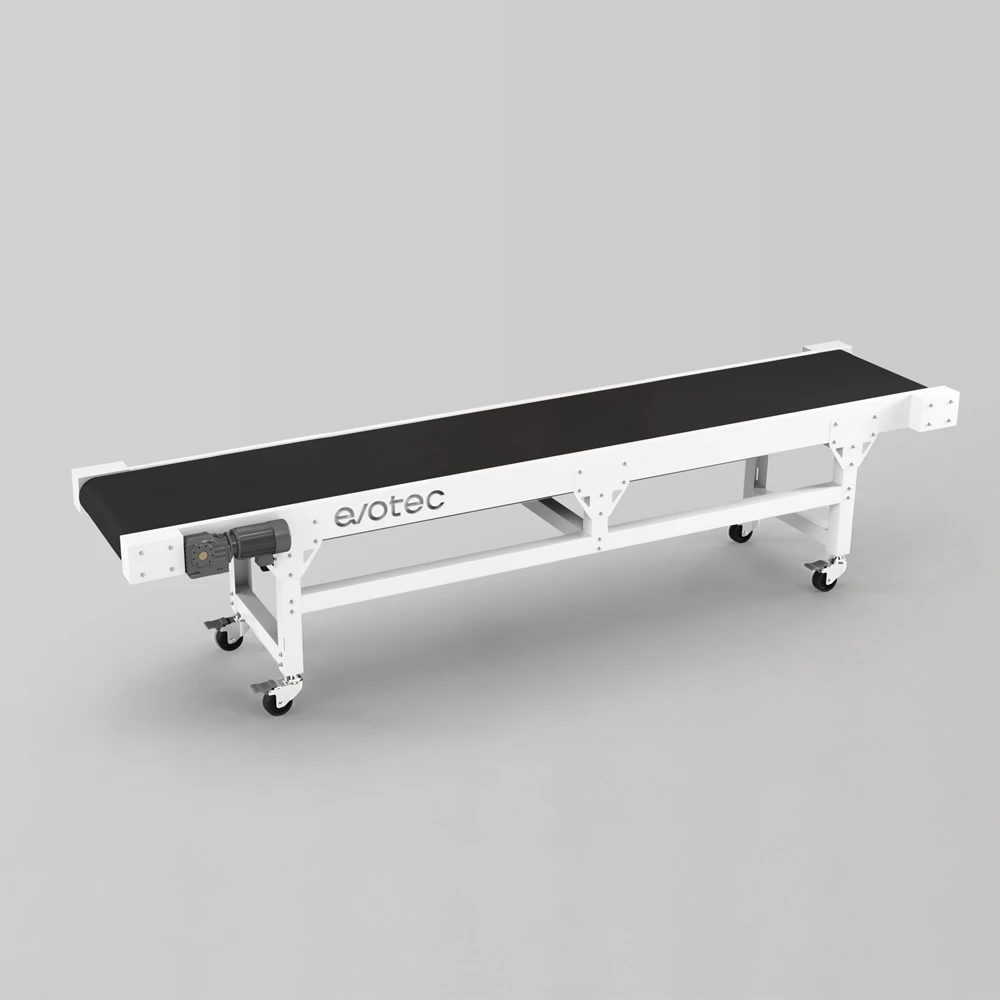
CONVEYOR
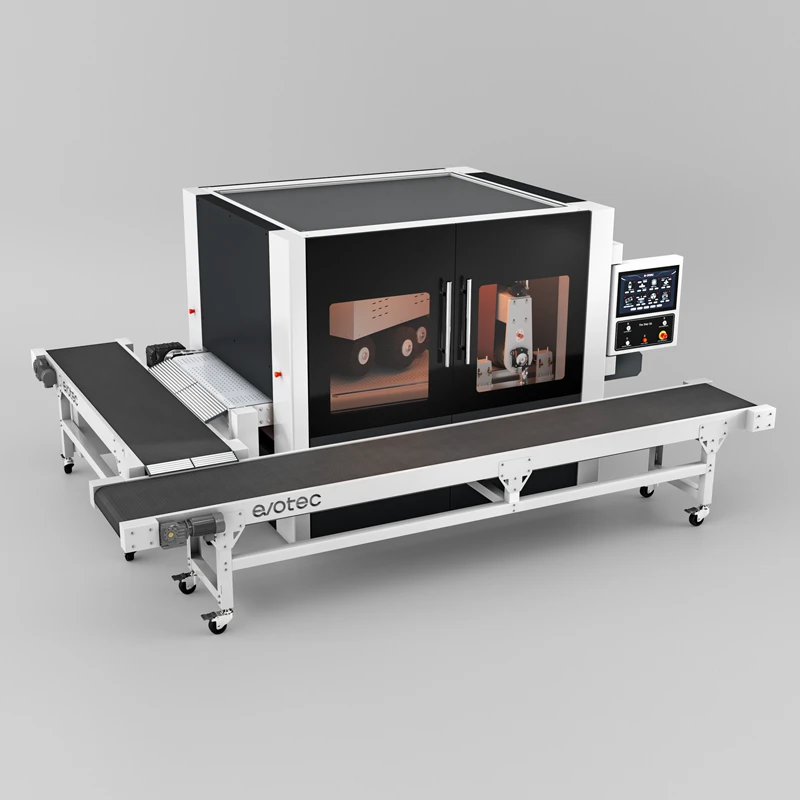
Der CONVEYOR von Evotec automatisiert das Ein- und Auslaufhandling für Ihre Evotec-Endbearbeitungslinie. Erhältlich in Eingangs- und Ausgangskonfigurationen mit Breiten von 800, 1300 und 1600 mm.
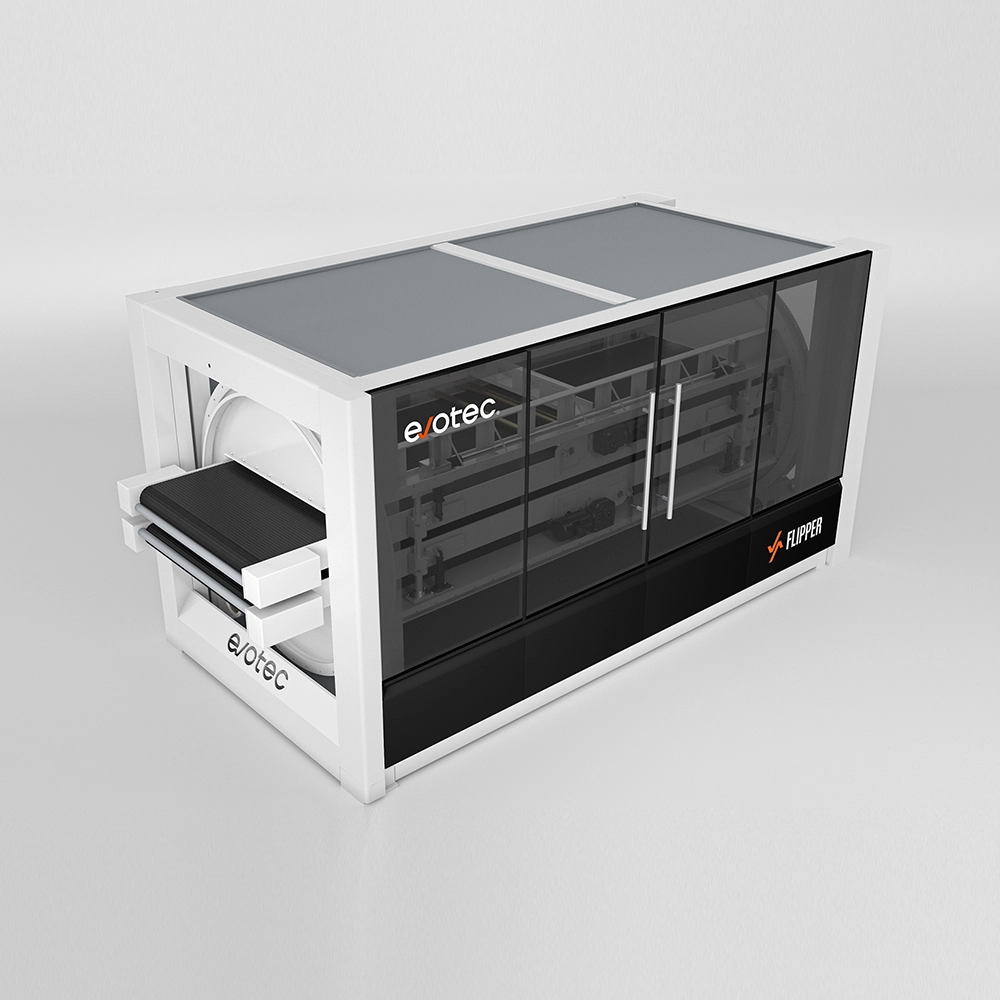
Flipper
Die automatisierte Lösung für die doppelseitige Endbearbeitung — beide Seiten, ein Durchgang, kein manuelles Umdrehen.
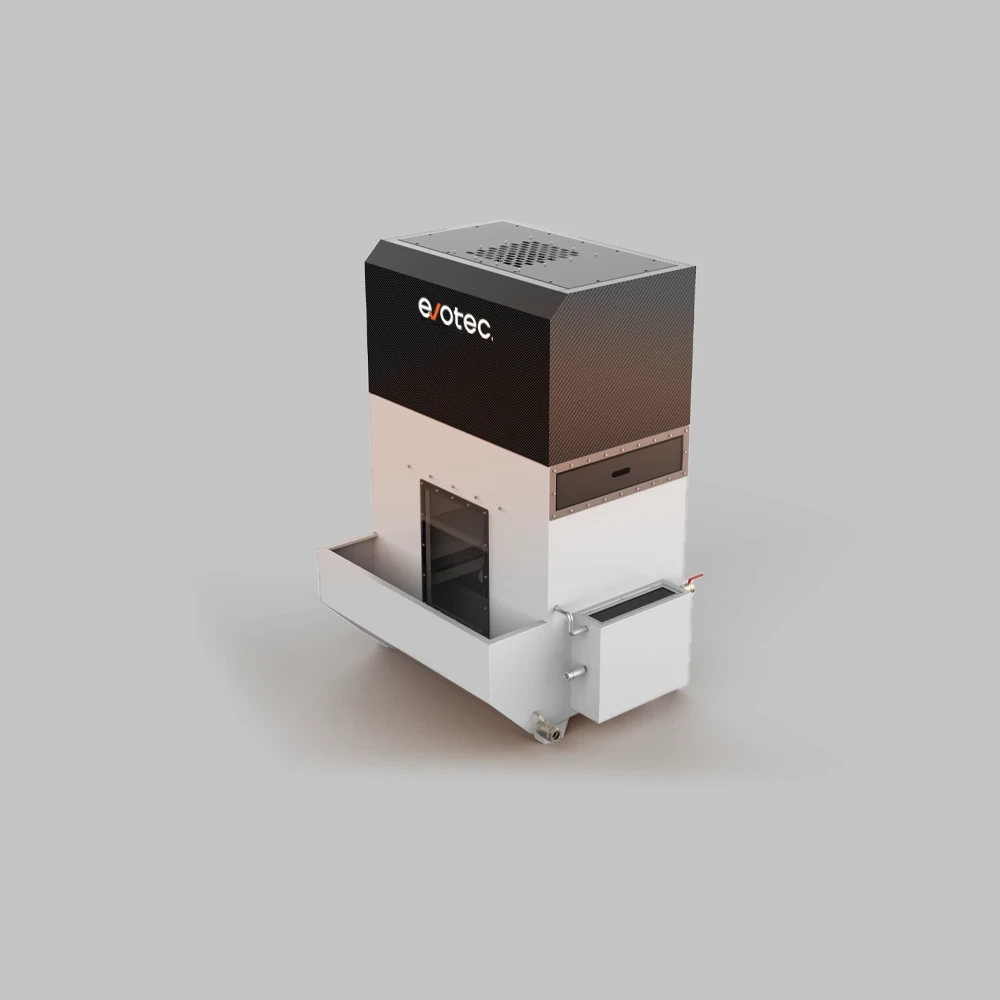
Hydro Dust 2.0
Nassabsauganlage, die Metallstaub während der Endbearbeitung sicher entfernt.
U-Flow
Automatisches Rückförderband, das eine effiziente beidseitige Endbearbeitung von Teilen ermöglicht.
Konfigurationsempfehlung anfordern
Die Auswahl der richtigen Maschine ist nicht einfach – wir helfen Ihnen dabei. Mit über zehn Jahren Erfahrung in der Automatisierung von Entgraten und Kantenverrundung kennen wir die typischen Anwendungsfälle.
Häufig gestellte Fragen
Ein Laserschnitt kann für das Auge glatt aussehen und trotzdem mikroskopisch kleine Grate an den Schnittkanten, messerscharfe Ecken an jedem Profil und – besonders bei Kohlenstoffstahl – eine sichtbare Oxidschicht um die Schnittzone aufweisen. Diese Fehler entstehen zwangsläufig beim thermischen Schneiden und lassen sich nicht allein über die Laserparameter vermeiden. Entgraten und Kantenbearbeitung lösen, was der Laser nicht kann: den Zustand des Teils nach dem Schnitt. Ohne Nachbearbeitung sind die Teile beim Handling ein Sicherheitsrisiko, liegen nicht plan in Biege- oder Schweißvorrichtungen und führen nach dem Lackieren oder Pulverbeschichten zu Haftungsproblemen.
Wenn ein Laser Kohlenstoffstahl – vor allem mit Sauerstoff als Schneidgas – oder Edelstahl schneidet, entsteht durch die Hitze entlang der Schnittkante eine Oxidschicht. Auf Kohlenstoffstahl ist sie ein dunkler, spröder Film, auf Edelstahl zeigt sie sich als blaue, goldene oder braune Anlauffarbe. Beide Oxidformen verhindern, dass Pulverlack und Farbe richtig auf dem Metall haften, und verursachen Poren in Schweißnähten an oder nahe der Schnittkante. Bei der Oxidentfernung tragen Schleifband- und Bürstenkombinationen der Finishing-Maschine diese Schicht ab und legen blankes Metall frei. Sie ist für jedes lasergeschnittene Teil notwendig, das pulverbeschichtet, nasslackiert oder nahe der Schnittkante geschweißt wird.
Der empfohlene Mindestkantenradius für pulverbeschichtete Teile beträgt in der Regel R0,3—R0,5 mm an freiliegenden Kanten. Dies reicht aus, damit die Beschichtung an der Ecke eine ausreichende Schichtdicke erreicht, ohne dass sie dünner wird. Für Teile, die im Freien, in korrosiven Umgebungen oder unter Salzsprühnebeltests verwendet werden, werden üblicherweise R1,0 bis R2,5+ spezifiziert. Durch größere Radien kann sich das Pulver effektiver um die Ecke wickeln, wodurch ein dickerer, haltbarerer Film an der Kante entsteht — was auch die anfälligste Stelle für Rostbildung ist. Wenn Ihr Endkunde oder OEM eine definierte Beschichtungsspezifikation hat, gibt er in der Regel einen minimalen Kantenradius an. Wenn keine Spezifikation existiert, ist R0,5 ein angemessener Ausgangswert für die allgemeine Fertigung.
Der Wirrschliff (auch Random Swirl oder NDMF) entsteht durch Rotationsbürsten, die die Oberfläche gleichzeitig in mehreren Richtungen bearbeiten. So entsteht eine gleichmäßige Struktur ohne sichtbare Schliffrichtung. Das ist die Standardoberfläche für Teile, die beschichtet, geschweißt oder montiert werden: Das gleichmäßige Oberflächenprofil verbessert die Lackhaftung auf der ganzen Fläche, ohne Richtungsspuren, die durch eine dünne Beschichtung durchscheinen würden. Der Strichschliff entsteht durch Walzenaggregate, die in eine Richtung schleifen; es entsteht ein gleichmäßiges, gerichtetes Muster wie bei gebürstetem Edelstahl an Fassadenpaneelen, Küchengeräten oder sichtbaren Industriegehäusen. Er wird meist für optische oder architektonische Anwendungen spezifiziert, bei denen die gebürstete Struktur Teil des Erscheinungsbilds ist. Die meisten tragenden und lackierten lasergeschnittenen Teile erhalten einen Wirrschliff.
Standardkonfigurationen aus Walzenaggregat und Rotationsbürsten bearbeiten Außenkonturen sehr gut. Für Innenkonturen – Bohrungen, Schlitze, Durchbrüche und komplexe Ausschnitte – brauchen Sie Top-Bürstenmodule (Einheit D). Diese feinen, fingerartigen Bürsten arbeiten sich in die Innenkonturen des Teils, entfernen seitliche Grate an Innenkanten und verrunden den inneren Umfang. Die EdgeX SDR ist genau dafür ausgelegt: Ihre dreistufige Konfiguration (Walzenaggregat → Top-Bürsten → Rotationsbürsten) übernimmt die Kantenverrundung außen und innen im selben Durchlauf. Sie erreicht nachweislich R2,5+ an den Kanten. Teile mit Schraubenlöchern, Rechteckschlitzen oder komplexen Ausschnitten profitieren am meisten von dieser Konfiguration.
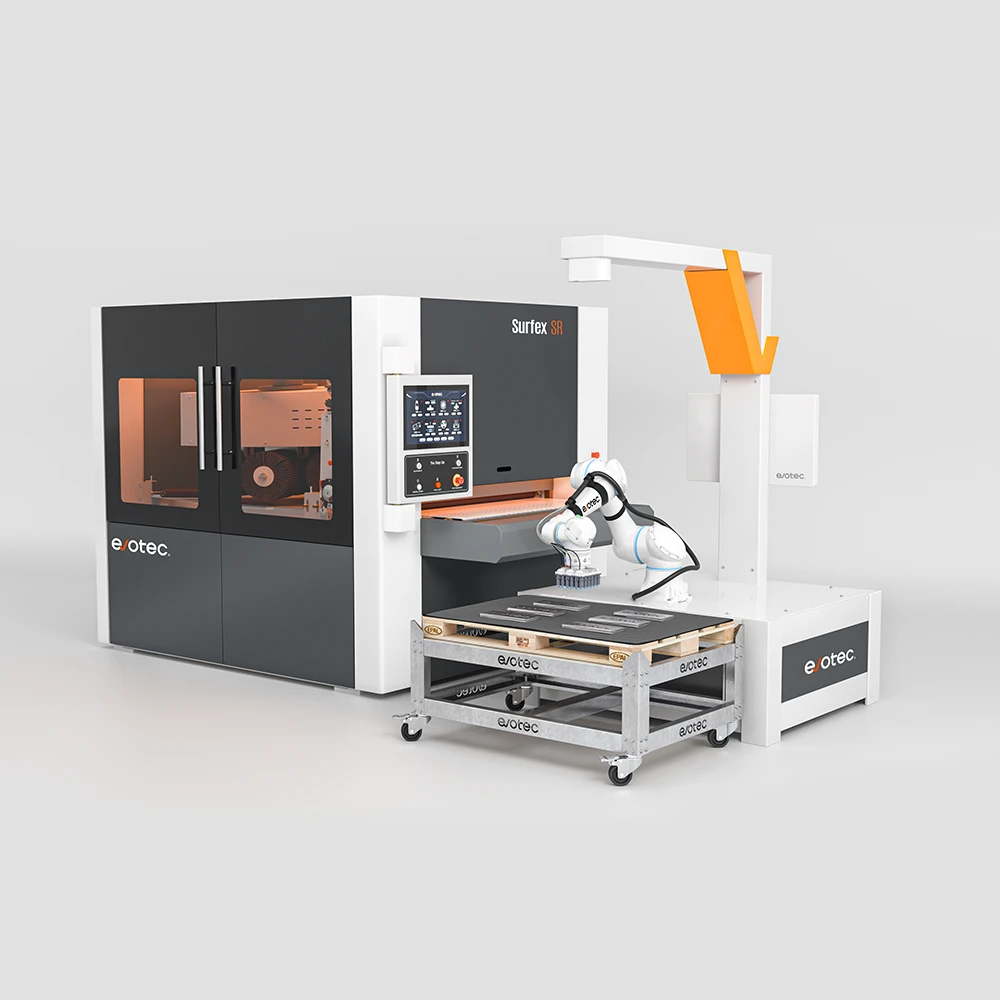
Evotec-Finishing-Maschinen sind für den Inline-Betrieb ausgelegt – sie stehen im Produktionsablauf direkt hinter dem Laser. Die Maschine übernimmt die Teile vom Laser, führt sie durch die konfigurierten Bearbeitungsstufen (für automatisches Be- und Entladen sind verlängerte Fördersysteme und der kamerageführte VSORT-Roboterarm nötig) und gibt die fertigen Teile an den nächsten Schritt weiter. In kleineren Betrieben stehen kompakte Modelle wie die FabGo 300 oder FabGo 600 mit geringem Platzbedarf direkt neben dem Laser. Bei höheren Stückzahlen werden die SurfeX- und EdgeX-Serien in die Linie eingebunden und lassen sich mit dem VSORT-Lader (automatische Teilezuführung), dem U-Flow-Rückförderband (beidseitige Bearbeitung mit einem Bediener) und dem Flipper (automatisches Wenden) erweitern. Die Maschinen nutzen das EvoFlow-Fördersystem mit Vakuum- (AirLock) oder Magnethaltung (MagniLock) für Teile ab 50 × 50 mm. Spezielle Vorrichtungen oder eine kundenspezifische Integration sind nicht erforderlich.
Ja – genau das ist der Vorteil automatisierter Finishing-Maschinen gegenüber der manuellen Bearbeitung. Evotec-Maschinen sind modular aufgebaut: Mehrere Bearbeitungsaggregate (Walzenaggregate, Rotationsbürsten, Top-Bürsten, Poliereinheit, Schlackenhammer) sind nacheinander auf demselben Förderband angeordnet. Ein Teil, das an einem Ende eingelegt wird, kommt am anderen Ende mit allen konfigurierten Bearbeitungsschritten heraus. Die SurfeX SRS führt ein Teil zum Beispiel in einem Durchlauf durch ein Walzenaggregat (Entgraten + Oxidentfernung), Rotationsbürsten (Kantenverrundung) und ein zweites Walzenaggregat (Strichschliff). Die EdgeX SDR durchläuft Walzenaggregat, Top-Bürsten (Verrunden von Innenkonturen) und Rotationsbürsten (Kantenverrundung + Wirrschliff). Die Konfiguration wird bei der Bestellung passend zu den Bearbeitungsschritten Ihrer Teile festgelegt – Sie sind nicht auf einen Prozess pro Maschine beschränkt.
Haben Sie noch Fragen?
Testen Sie Ihre Teile, bevor Sie entscheiden.
Nennen Sie uns Material, Blechdicke und Teilegeometrie – unsere Anwendungstechniker wählen die passende Maschine aus und können einen Test mit Ihren Originalteilen fahren. So sehen Sie Kantenradius und Oberfläche, bevor Sie sich festlegen.