Dal taglio laser al montaggio, in automatico.
Il taglio laser è preciso. Ma ogni pezzo che esce dalla macchina ha ancora bave, ossido, scorie e spigoli vivi, e la superficie va lavorata prima di verniciatura, saldatura o montaggio. La sbavatura manuale risolve il problema lentamente, in modo poco costante e con costi di manodopera elevati. Le macchine di finitura automatiche lo risolvono in un solo passaggio ripetibile, in linea con l'impianto laser esistente.
Un operatore gestisce il lavoro che prima richiedeva più postazioni di smerigliatura manuale
Sbavatura, rimozione dell'ossido, arrotondamento degli spigoli e finitura superficiale: tutto in un solo passaggio sul nastro

I problemi che ogni officina laser affronta dopo ogni taglio
Il taglio laser è veloce e preciso, ma non finisce il pezzo. Ogni pezzo che esce dal laser presenta ancora questi difetti tipici.
Ossido e colorazione termica
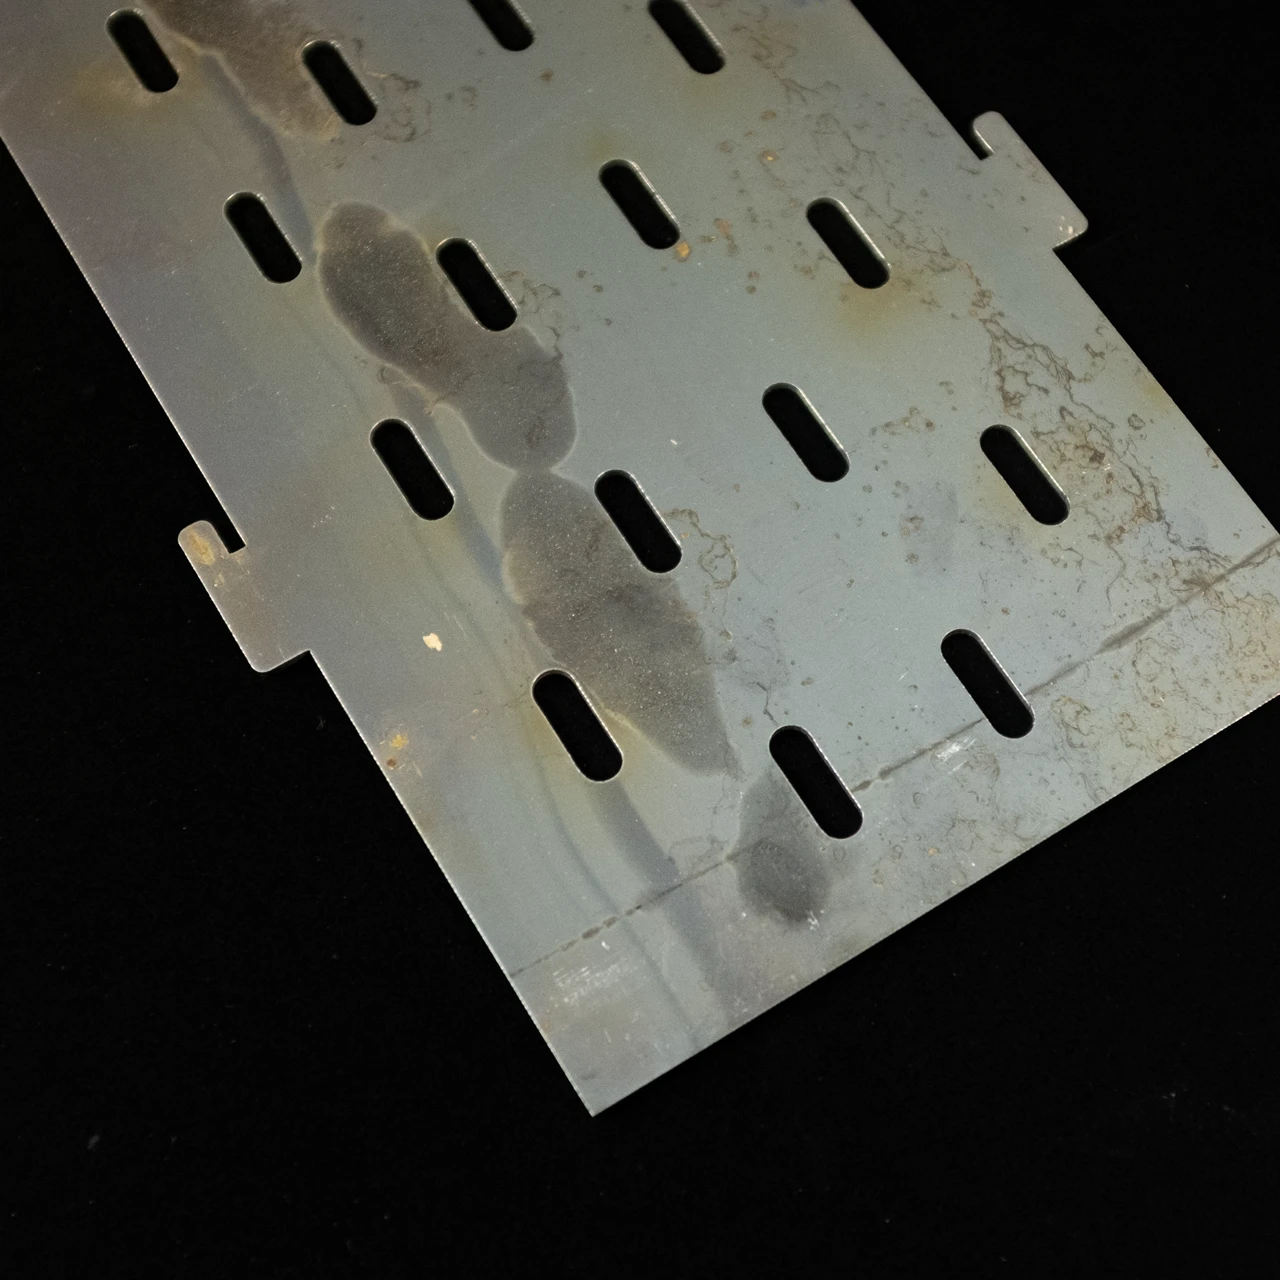
Il taglio laser, soprattutto CO₂ e fibra con ossigeno come gas di assistenza, lascia una pellicola di ossido scuro lungo ogni spigolo di taglio. Sull'acciaio al carbonio è uno strato spesso e fragile; sull'inox è una colorazione termica. In entrambi i casi peggiora la saldatura, ostacola l'adesione di vernice liquida e a polvere e favorisce la corrosione precoce.

Bave e scorie
Il taglio laser lascia metallo indesiderato su ogni spigolo di taglio, in forma diversa a seconda dello spessore. Sulla lamiera normale si formano bave: sporgenze verticali sopra la faccia di taglio e bave laterali che si allargano di lato. Oltre i 6–8 mm di spessore il calore fonde più materiale di quanto il taglio riesca a espellere, e il metallo si risolidifica come scoria indurita sul lato inferiore. Le scorie consumano in fretta gli abrasivi standard e non si trattano come le bave.
Spigoli vivi e raggi non uniformi
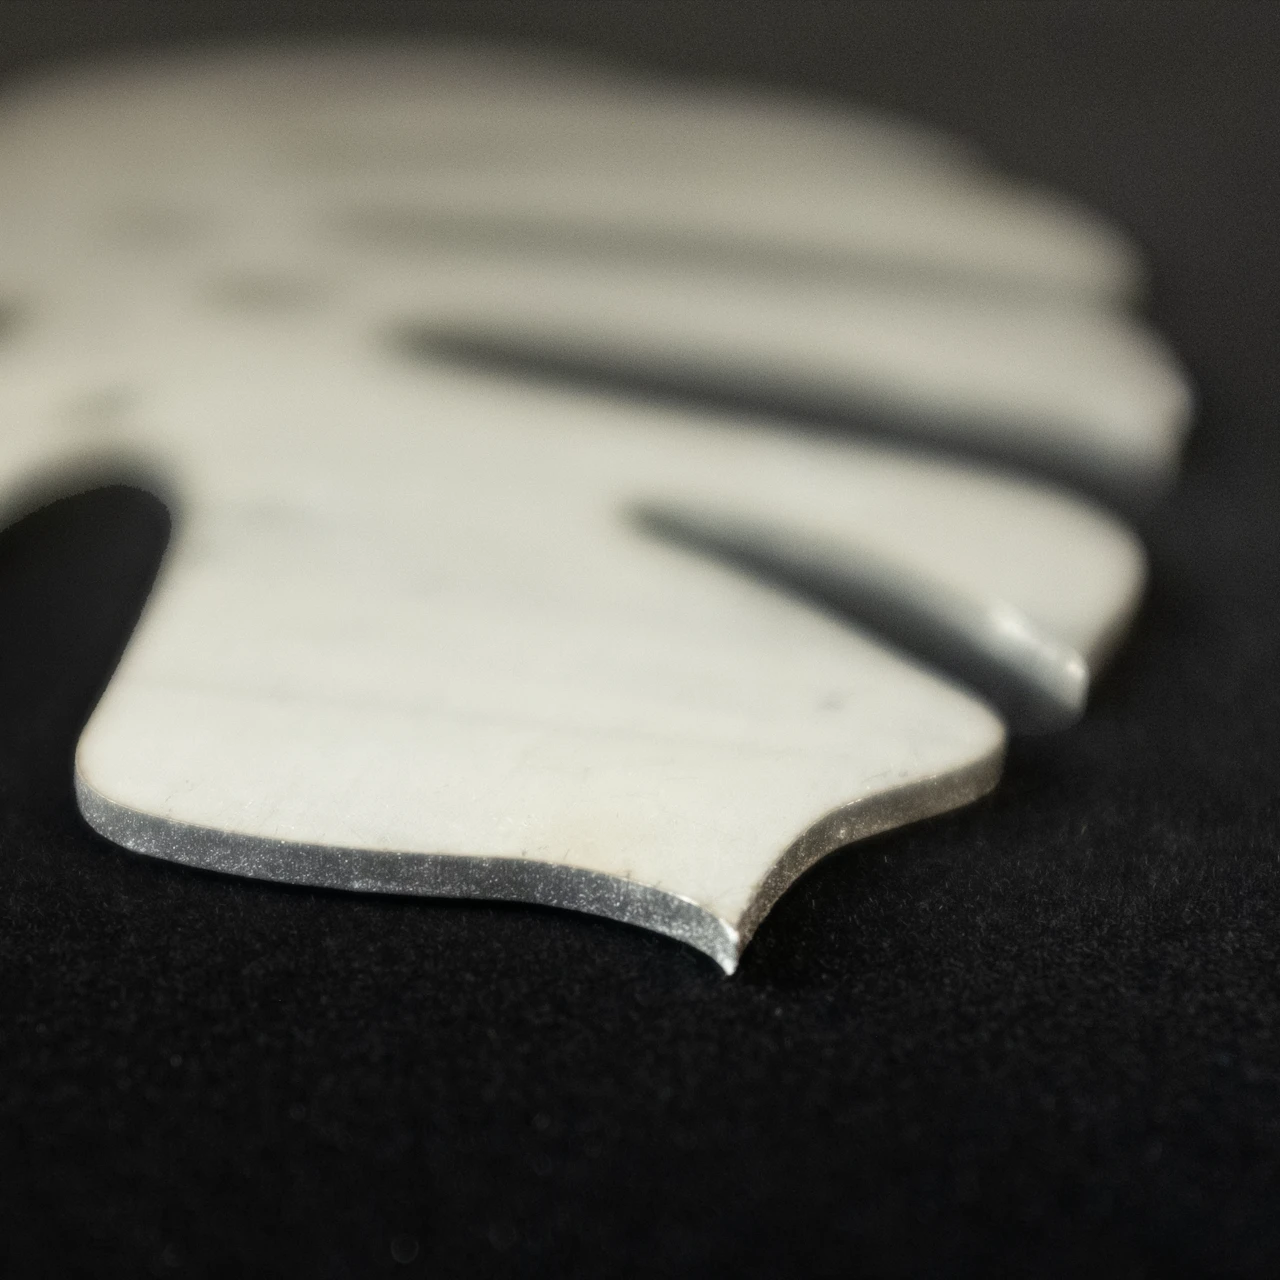
Anche un taglio laser preciso lascia spigoli vivi su ogni profilo e intaglio interno. Per effetto della tensione superficiale la vernice si assottiglia sugli spigoli vivi: è lì che iniziano ruggine e distacchi. La smerigliatura manuale risolve il problema, ma il risultato cambia da operatore a operatore e da turno a turno. OEM e fornitori di primo livello richiedono sempre più spesso un raggio dello spigolo definito e documentato nelle specifiche di verniciatura e nel PPAP.
Provi i suoi pezzi prima di decidere
Ci indichi materiale, spessore e geometria del pezzo: i nostri tecnici individueranno la macchina adatta e potranno eseguire una prova sui suoi pezzi reali. Verifichi raggio e finitura superficiale prima di procedere.

Che cosa fa ogni fase di finitura sui pezzi tagliati al laser
La finitura di un pezzo tagliato al laser comprende diversi processi, ognuno rivolto a un difetto diverso lasciato dal taglio. La maggior parte delle sbavatrici automatiche combina più fasi in un solo passaggio. Sapere che cosa fa ogni processo, e che cosa succede dopo se lo si salta, aiuta a scegliere la configurazione giusta.
01. Sbavatura
Ogni taglio laser lascia bave verticali e laterali sullo spigolo di taglio. Impediscono ai pezzi di appoggiare bene nelle attrezzature e danneggiano gli utensili di precisione con cui entrano in contatto.

02. Rimozione dell'ossido da taglio laser
Il taglio con ossigeno forma uno strato di ossido lungo lo spigolo: una pellicola scura sull'acciaio al carbonio, una colorazione termica sull'inox. Entrambi ostacolano l'adesione della vernice e creano porosità nelle saldature.

03. Rimozione delle scorie
Sulla lamiera oltre i 6–8 mm circa, il metallo fuso in eccesso si risolidifica come scoria indurita sul lato inferiore del taglio. I nastri abrasivi standard si consumano in fretta e non la rimuovono in modo affidabile.

04. Arrotondamento degli spigoli
Anche dopo la sbavatura gli spigoli di taglio restano vivi. La vernice si assottiglia sugli angoli acuti ed è lì che inizia la ruggine. L'arrotondamento crea un raggio controllato da R0,3 a R2,5+ su tutti i profili.
05. Finitura superficiale
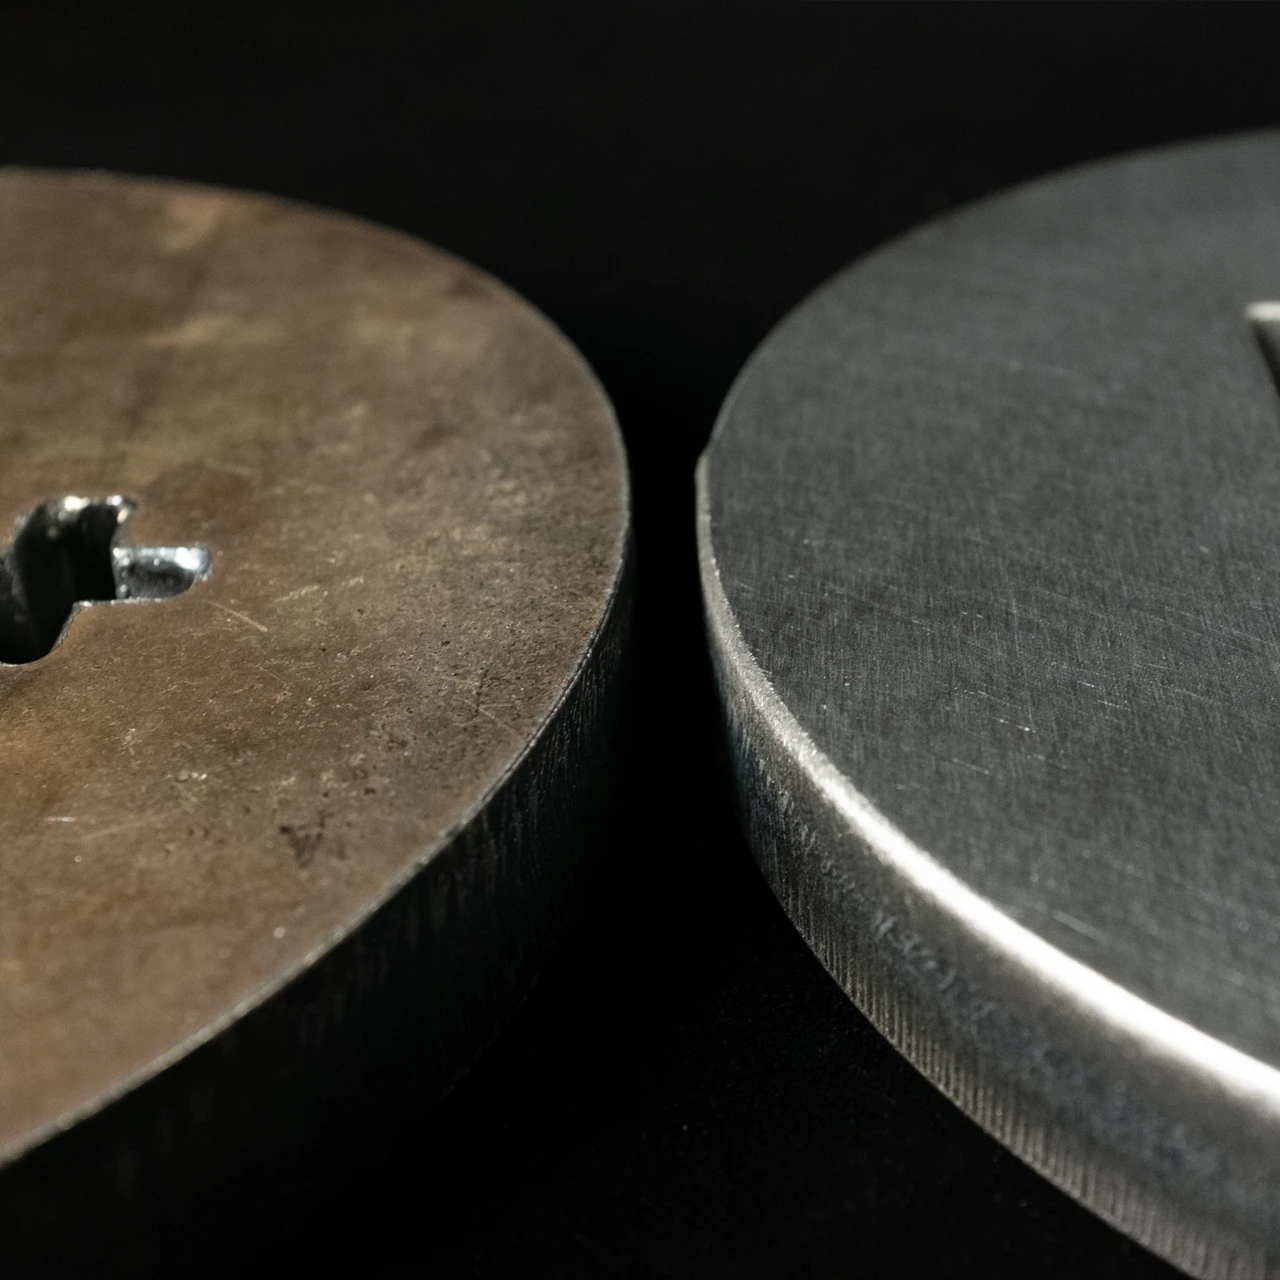
Due opzioni: finitura non direzionale (segno casuale) per i pezzi da verniciare o saldare, senza venatura visibile e con migliore adesione; satinatura per applicazioni architettoniche o decorative a vista, dove la texture spazzolata fa parte della specifica.

Le configurazioni più scelte dai clienti
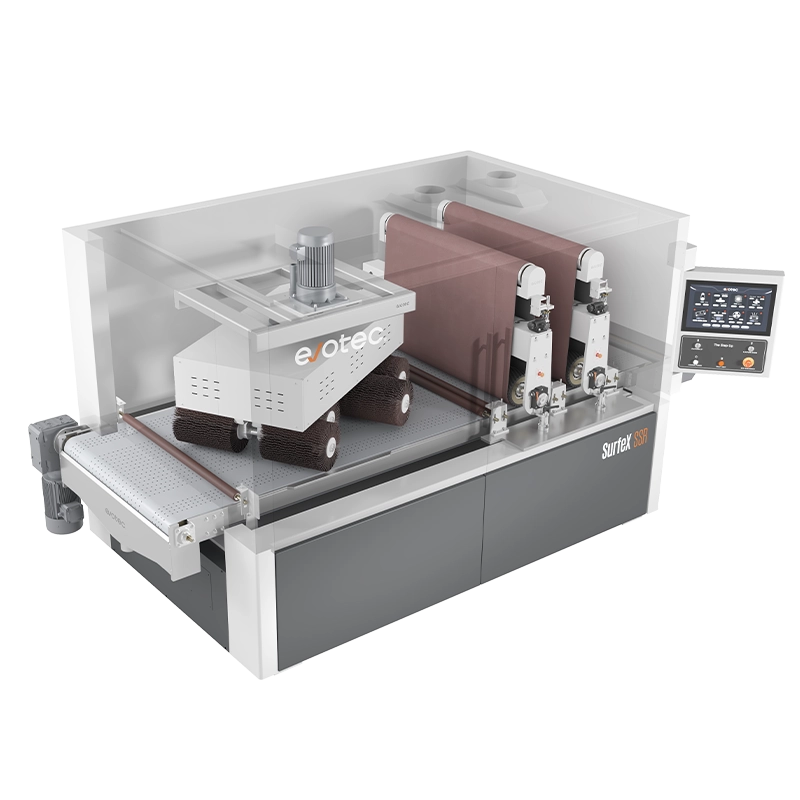
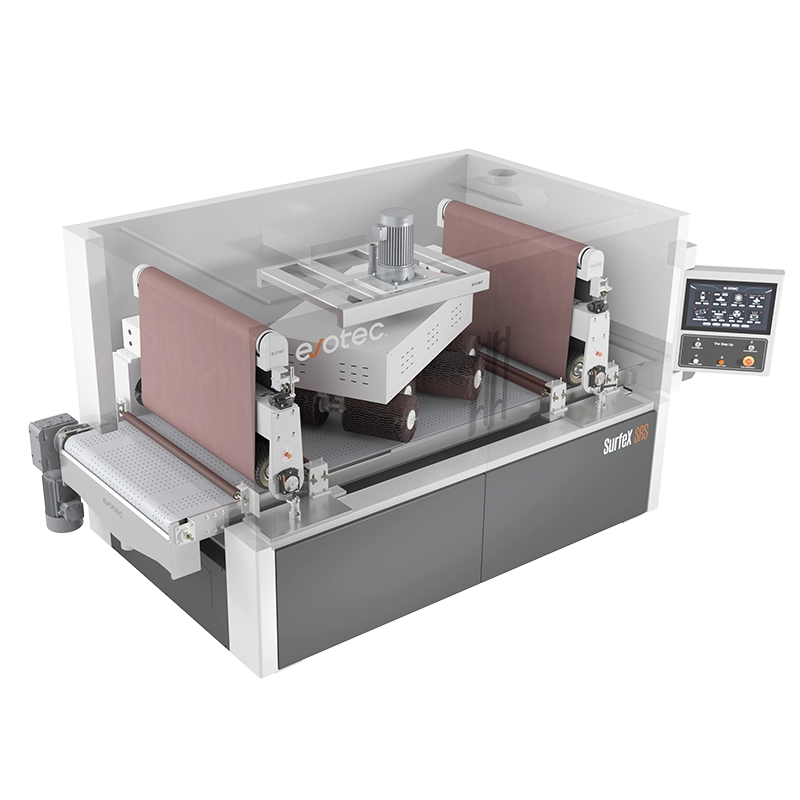
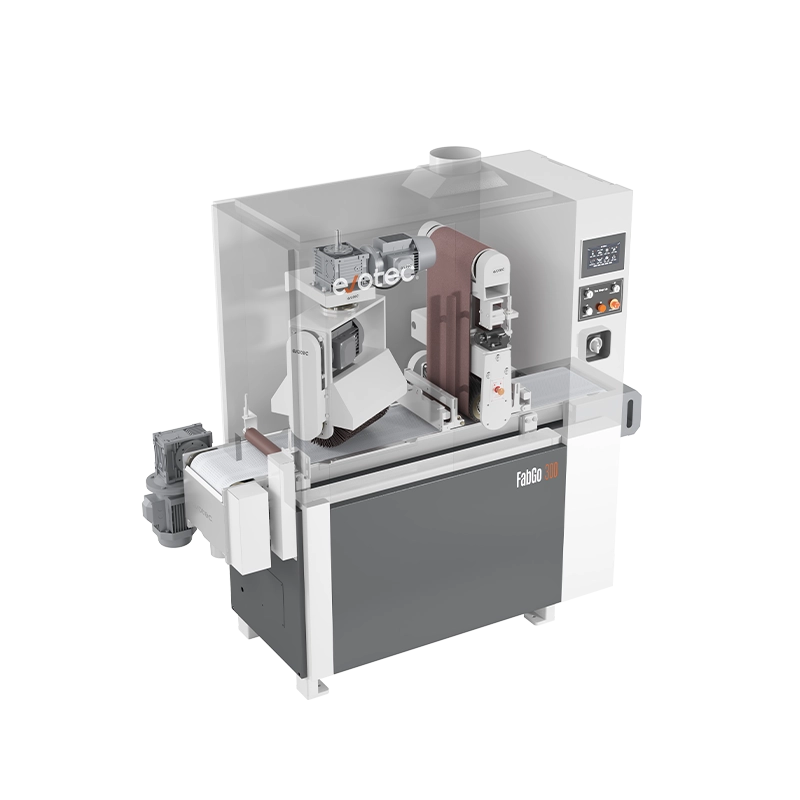
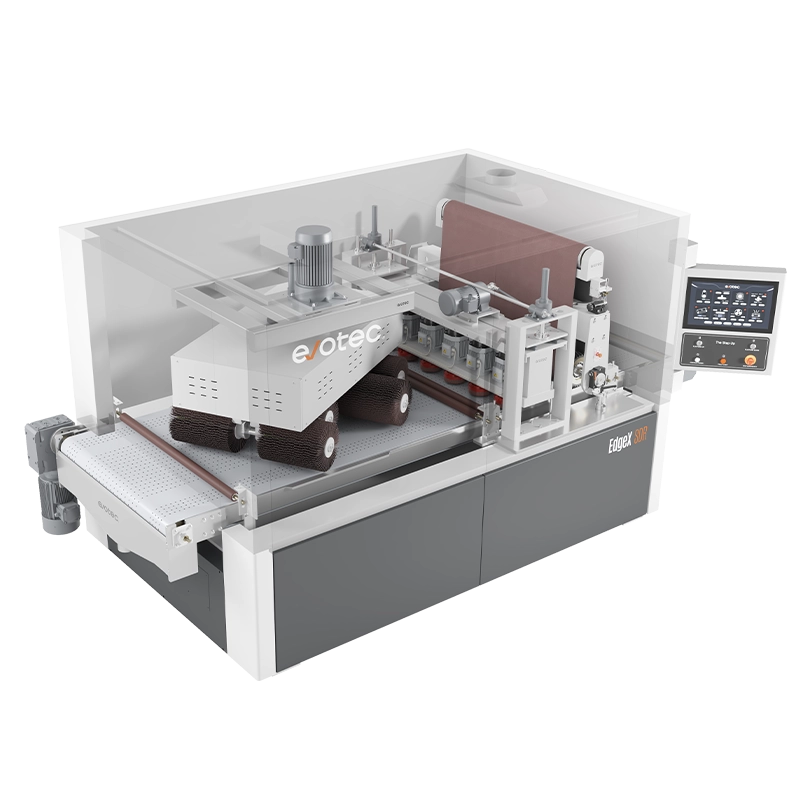
I clienti scelgono spesso queste configurazioni per i requisiti tipici di finitura della lamiera. Ogni modello combina moduli specifici per sbavatura, arrotondamento degli spigoli, finitura superficiale e lucidatura.
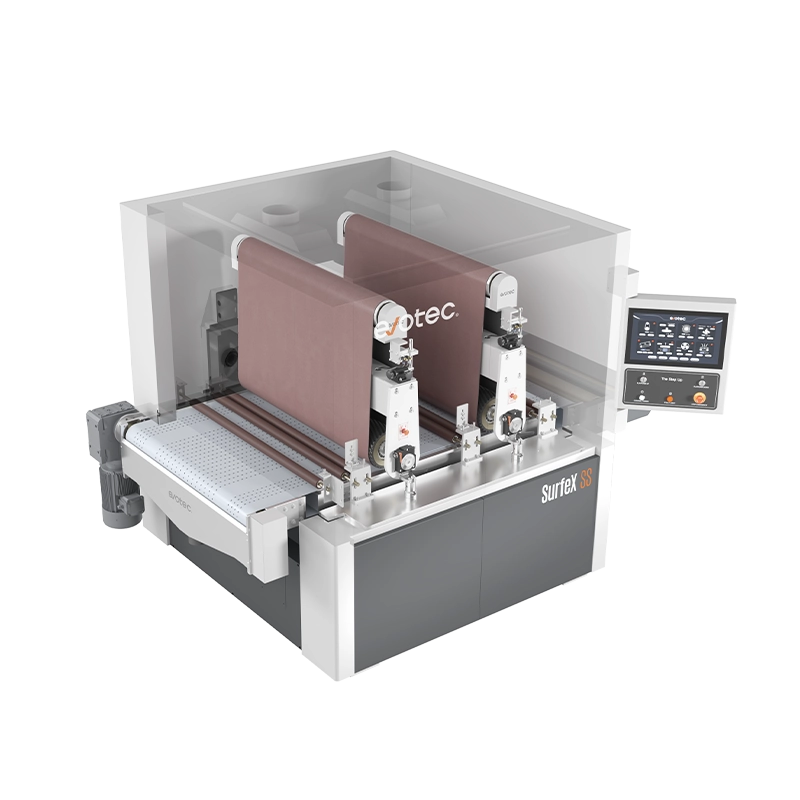

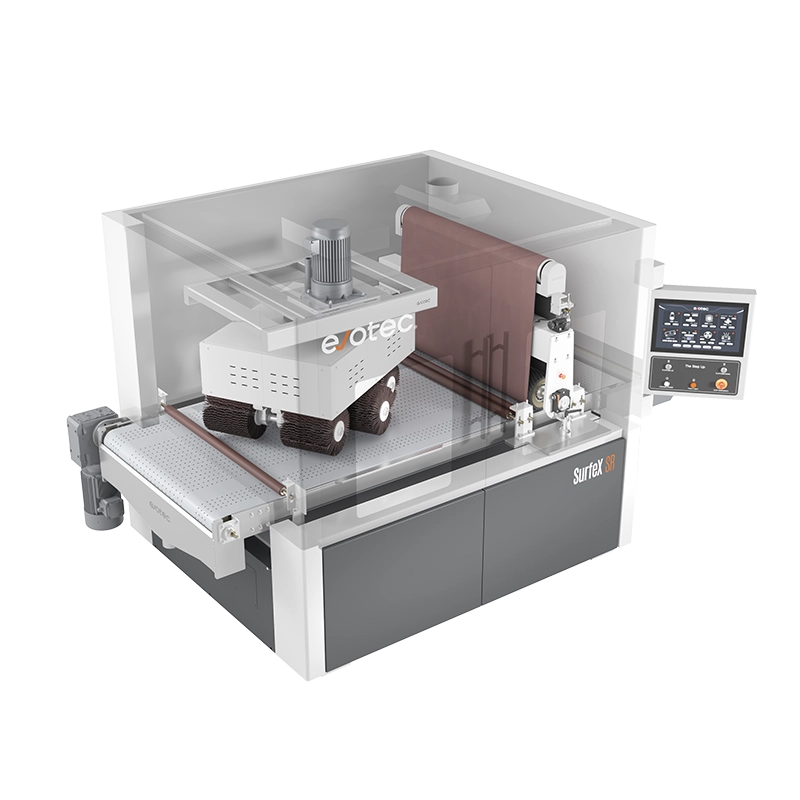
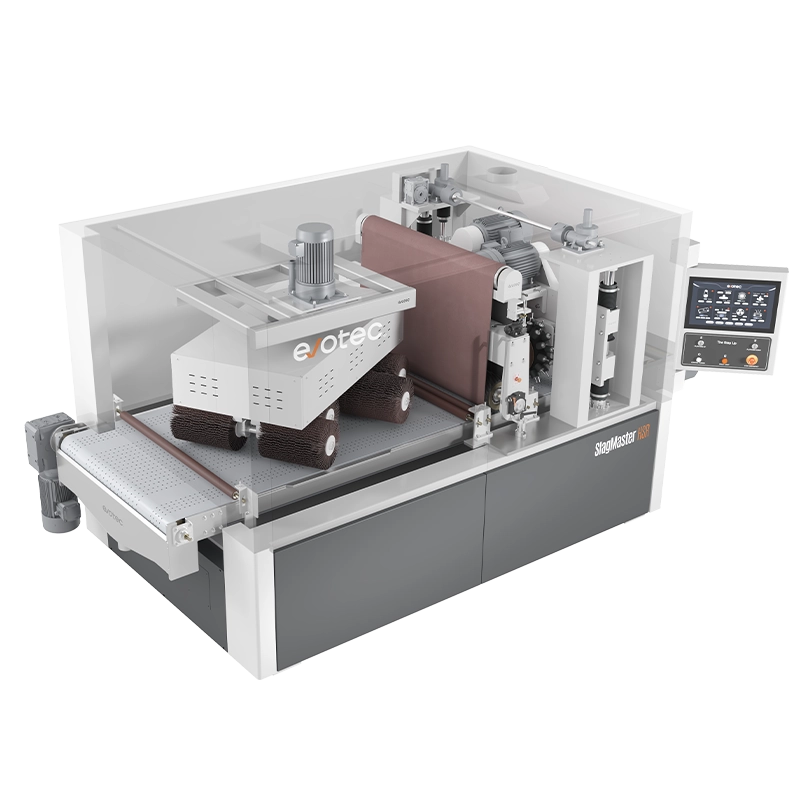
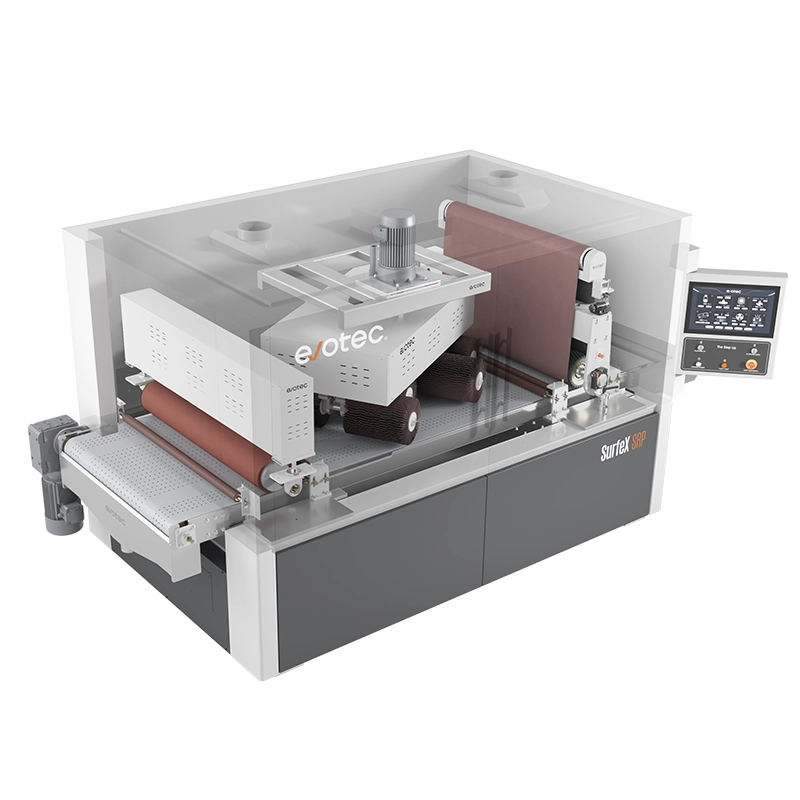
Tutti i modelli a confronto
Ogni macchina lavora acciaio inox, acciaio al carbonio, alluminio e ottone. Tutte supportano l'aspirazione a umido Hydro Dust 2.0. Pezzo minimo 50 × 50 mm su tutti i modelli.
Opzioni di personalizzazione
Le macchine Evotec offrono diverse opzioni configurabili, con cui le carpenterie adattano la macchina alle proprie esigenze di lavorazione. Dall'aspirazione delle polveri alle configurazioni abrasive modulari, ogni opzione migliora le prestazioni e l'efficienza del flusso di lavoro.
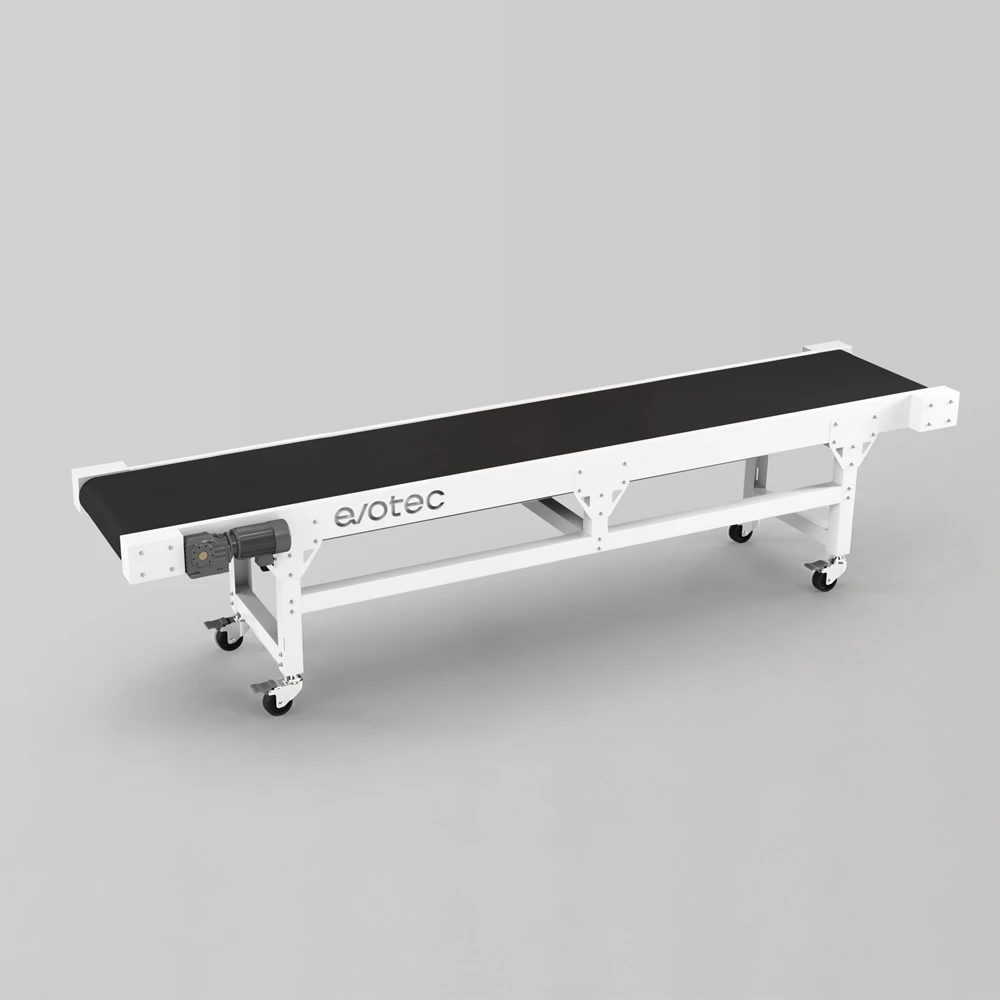
CONVEYOR
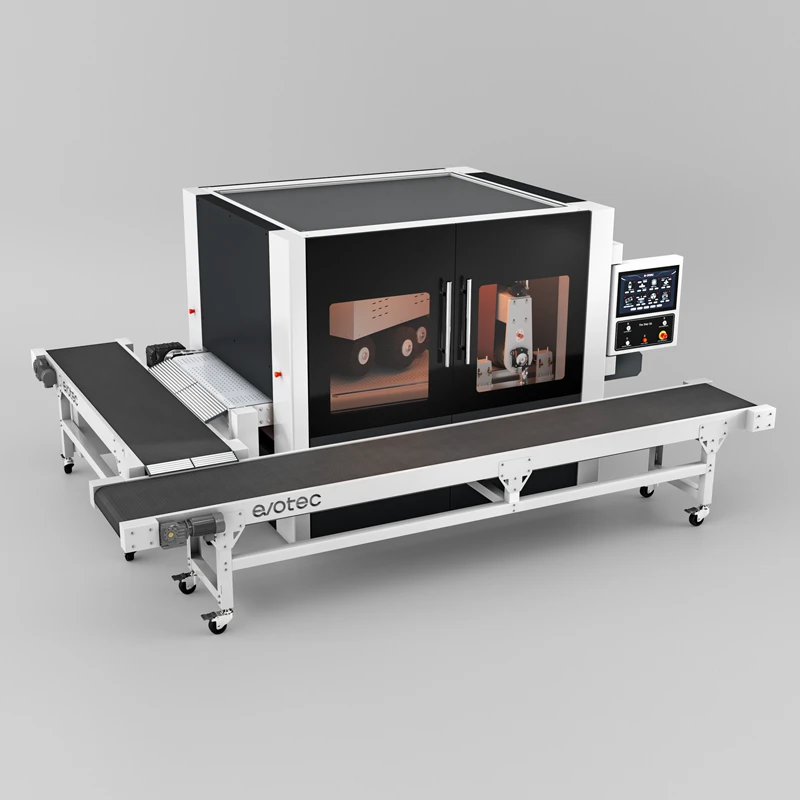
CONVEYOR di Evotec automatizza il carico e lo scarico della Sua linea di finitura Evotec. Disponibile in versione di ingresso e di uscita, nelle larghezze 800, 1300 e 1600 mm.
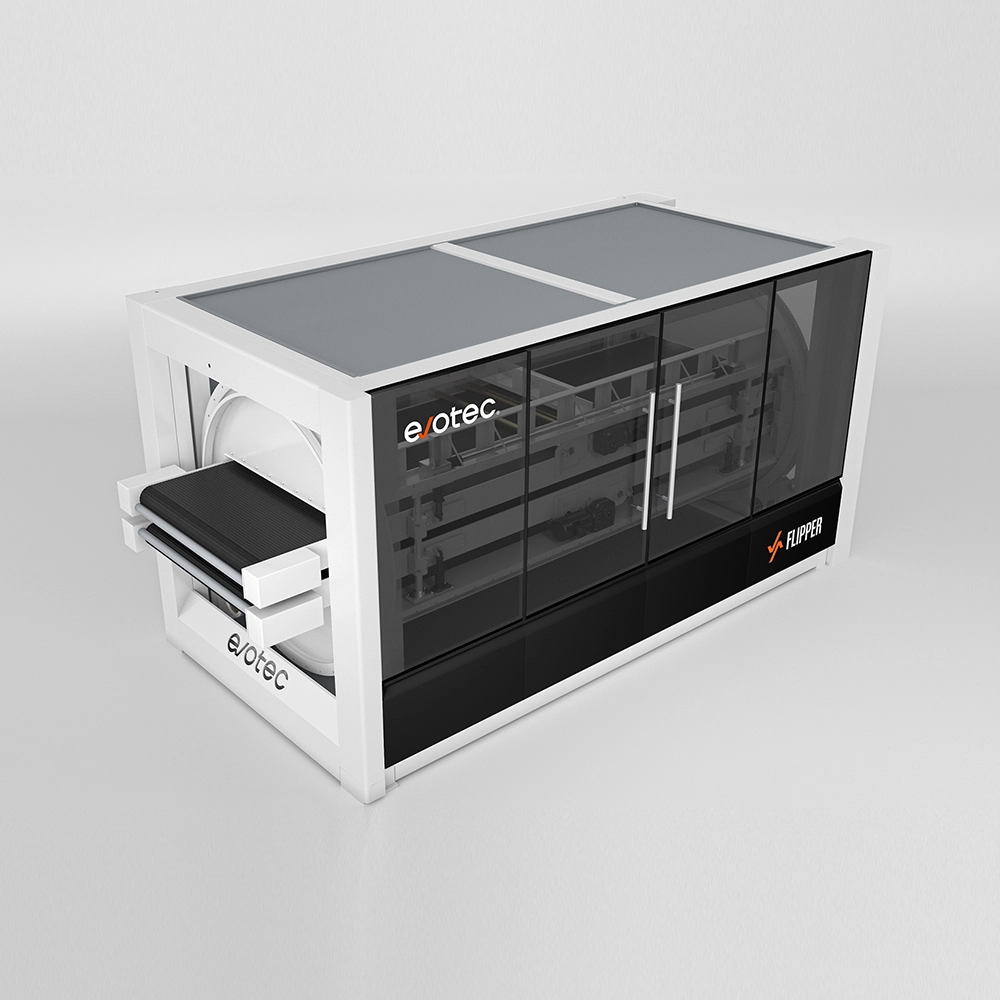
Flipper
La soluzione automatica per la finitura su due lati: entrambi i lati, una sola passata, nessun ribaltamento manuale.
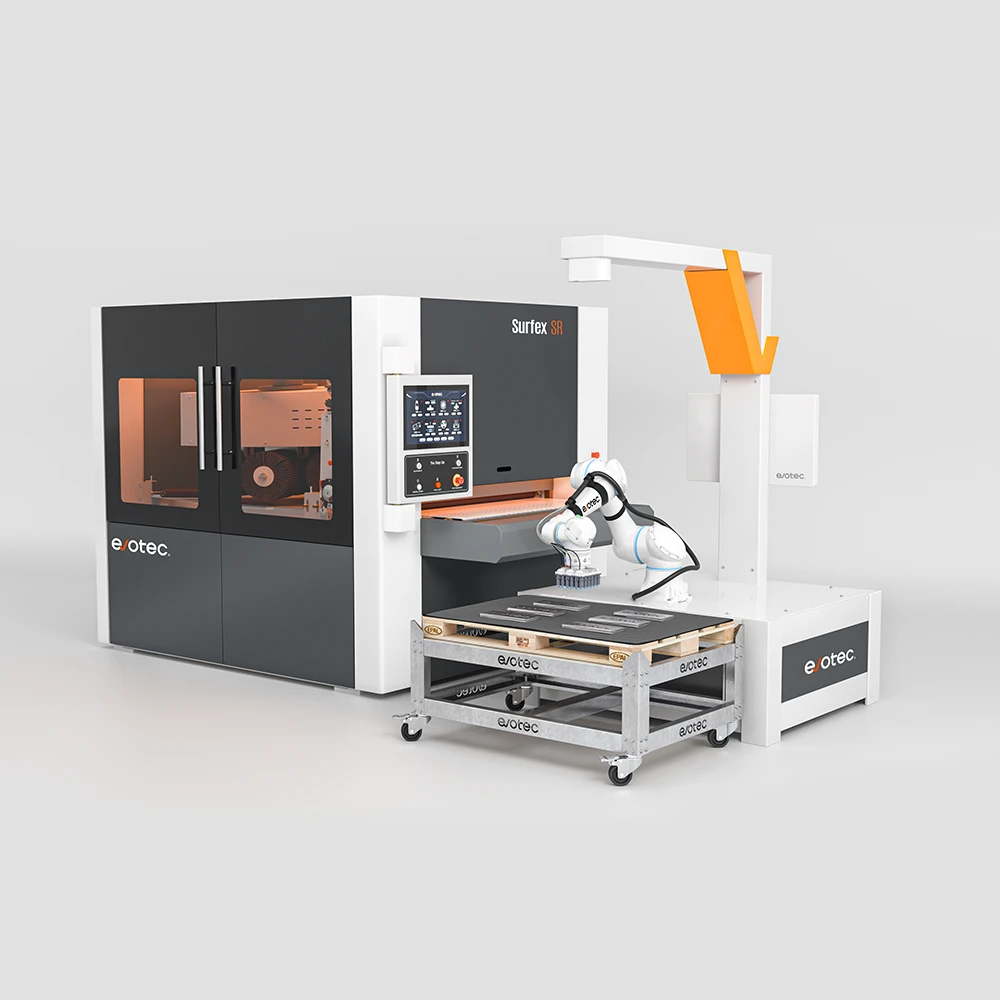
VSORT
Braccio robotico guidato da visione per lo smistamento e la movimentazione di pezzi metallici
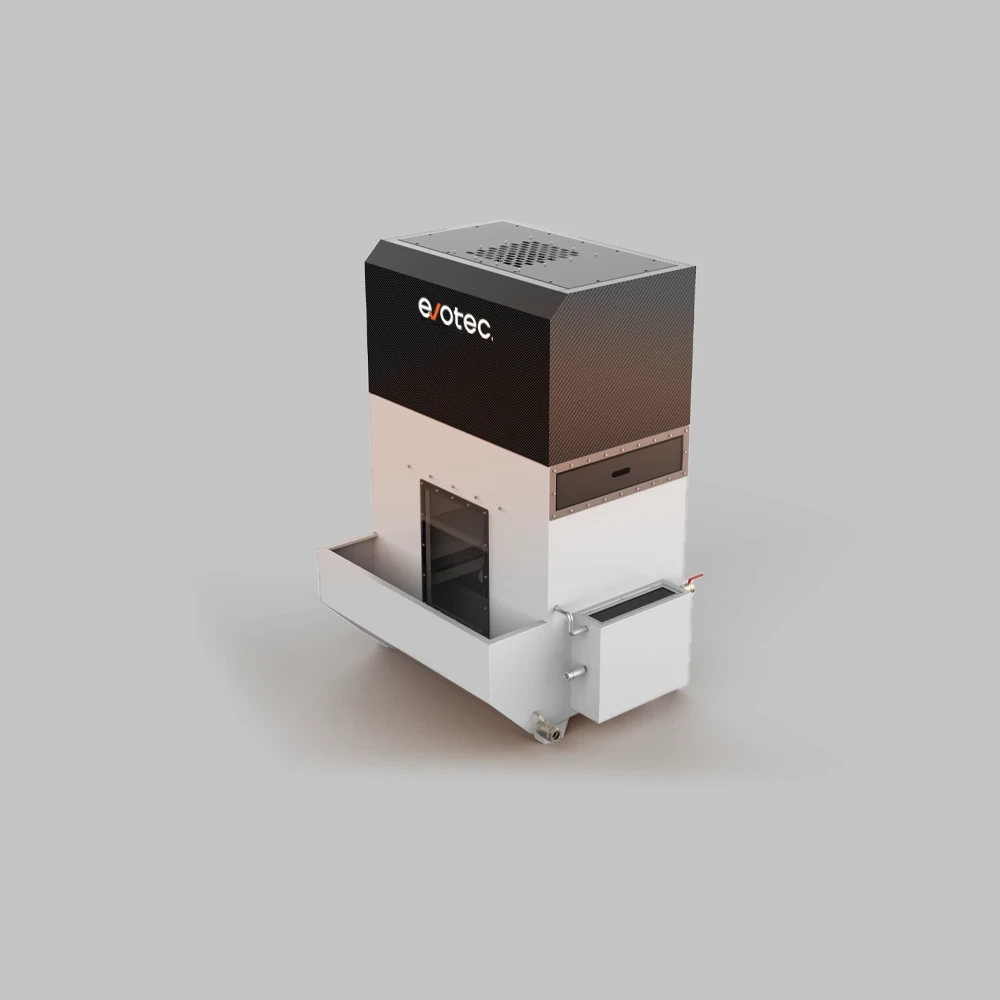
Hydro Dust 2.0
Sistema di aspirazione a umido che rimuove in sicurezza la polvere metallica durante la finitura.
U-Flow
Nastro di ritorno automatico per una finitura efficiente dei pezzi su entrambi i lati.
Richieda una configurazione consigliata
Scegliere il prodotto giusto non è facile, ma siamo qui per aiutarla. Lavoriamo da oltre dieci anni nell'automazione della sbavatura e dell'arrotondamento degli spigoli.
FAQs
Un taglio laser può sembrare liscio e presentare comunque bave microscopiche lungo gli spigoli, spigoli taglienti su ogni profilo e, soprattutto sull'acciaio al carbonio, uno strato di ossido visibile attorno alla zona di taglio. Questi difetti sono propri del taglio termico e non si eliminano regolando i parametri del laser. Sbavatura e finitura degli spigoli si occupano di ciò che il laser non può fare: lo stato del pezzo dopo il taglio. Senza finitura i pezzi sono pericolosi da maneggiare, non appoggiano bene nelle attrezzature di piegatura o saldatura e presentano difetti di adesione una volta verniciati a liquido o a polvere.
Quando il laser taglia l'acciaio al carbonio, soprattutto con ossigeno come gas di assistenza, o l'inox, lungo lo spigolo si forma uno strato di ossido dovuto al calore. Sull'acciaio al carbonio appare come una pellicola scura e fragile; sull'inox come una colorazione termica blu, dorata o marrone. In entrambi i casi la vernice non aderisce bene al metallo e le saldature vicino allo spigolo presentano porosità. La rimozione dell'ossido, eseguita sulla macchina di finitura con nastro abrasivo e spazzole, elimina questo strato e riporta il metallo a nudo. È un passaggio necessario per ogni pezzo tagliato al laser da verniciare a polvere o a liquido, o da saldare vicino allo spigolo di taglio.
Il raggio minimo consigliato per i pezzi verniciati a polvere è di solito R0,3–R0,5 mm sugli spigoli esposti: basta perché la vernice raggiunga lo spessore corretto sull'angolo senza assottigliarsi. Per pezzi da esterno, ambienti corrosivi o prove in nebbia salina si prescrive spesso da R1,0 a R2,5+. Raggi più ampi permettono alla polvere di avvolgere meglio l'angolo e creano un film più spesso e resistente proprio sullo spigolo, il punto più esposto alla ruggine. Se il cliente o l'OEM ha una specifica di verniciatura, di solito questa indica un raggio minimo. In assenza di specifiche, R0,5 è un riferimento ragionevole per la carpenteria generica.
La finitura non direzionale (detta anche a segno casuale o NDMF) si ottiene con spazzole rotanti che lavorano la superficie in più direzioni contemporaneamente, creando una texture uniforme senza venatura visibile. È la finitura standard per i pezzi da verniciare, saldare o montare: il profilo uniforme migliora l'adesione della vernice su tutta la superficie, senza segni direzionali visibili sotto uno strato sottile. La satinatura si ottiene con gruppi a rullo che lavorano in una sola direzione e crea un disegno lineare uniforme, come l'inox spazzolato di pannelli architettonici, attrezzature da cucina o carter industriali a vista. Si prescrive di solito per applicazioni estetiche o architettoniche in cui la texture spazzolata fa parte dell'aspetto del prodotto. La maggior parte dei pezzi strutturali e verniciati tagliati al laser usa la finitura non direzionale.
Le configurazioni standard con gruppo a rullo e spazzole rotanti lavorano molto bene il perimetro esterno. Per i profili interni (fori, asole, aperture e intagli complessi) servono i moduli con spazzole a disco (unità D): setole flessibili che entrano nei contorni interni del pezzo, rimuovono le bave laterali dagli spigoli interni e arrotondano il perimetro interno. EdgeX SDR è il modello progettato per questo: le sue tre stazioni (gruppo a rullo → spazzole a disco → spazzole rotanti) eseguono l'arrotondamento degli spigoli esterni e interni nello stesso passaggio ed è validata per R2,5+. I pezzi con fori per bulloni, asole rettangolari o intagli complessi sono quelli che ne traggono più vantaggio.
Le macchine di finitura Evotec sono pensate per lavorare in linea, subito dopo il laser. La macchina riceve i pezzi in uscita dal laser, li porta attraverso le fasi di finitura configurate e consegna i pezzi finiti alla fase successiva; per carico e scarico automatici servono trasportatori aggiuntivi e il robot a guida visiva VSORT. Nelle officine più piccole i modelli compatti FabGo 300 o FabGo 600 si installano accanto al laser con un ingombro minimo. Per volumi maggiori, le serie SurfeX ed EdgeX si collegano alla linea di produzione e si possono completare con il caricatore automatico VSORT (carico senza operatore), il trasportatore di ritorno U-Flow (finitura su due lati con un solo operatore) e il Flipper (capovolgimento automatico dei pezzi). Le macchine usano il sistema di trasporto EvoFlow con tenuta del pezzo a vuoto (AirLock) o magnetica (MagniLock) e lavorano pezzi a partire da 50 × 50 mm. Non servono attrezzature speciali né integrazioni su misura.
Sì, ed è proprio il vantaggio delle macchine di finitura automatiche rispetto al lavoro manuale. Le macchine Evotec sono modulari: più stazioni (gruppi a rullo, spazzole rotanti, spazzole a disco, unità di lucidatura, martello rompiscorie) sono disposte in sequenza sullo stesso trasportatore. Il pezzo entra da un lato ed esce dall'altro con tutti i processi configurati completati. Per esempio, SurfeX SRS porta il pezzo attraverso un gruppo a rullo (sbavatura + rimozione dell'ossido), le spazzole rotanti (arrotondamento degli spigoli) e un secondo gruppo a rullo (satinatura) in un solo passaggio. EdgeX SDR usa gruppo a rullo, spazzole a disco (arrotondamento dei profili interni) e spazzole rotanti (arrotondamento degli spigoli + finitura NDMF). La configurazione si sceglie al momento dell'ordine in base ai processi richiesti dai suoi pezzi: non è limitato a un processo per macchina.
Ha altre domande?
Provi i suoi pezzi prima di decidere
Ci indichi materiale, spessore e geometria del pezzo: i nostri tecnici individueranno la macchina adatta e potranno eseguire una prova sui suoi pezzi reali. Verifichi raggio e finitura superficiale prima di procedere.