Laseroxide vóór poedercoaten: beitsen of slijpen?
Voor metaalbewerkers en beheerders van coatinglijnen bij wie de poedercoating afspringt aan de kanten van met zuurstof gesneden koolstofstalen delen. Dit artikel vergelijkt beitsen met mechanische oxideverwijdering, laat zien wat beide in de praktijk vragen en hoe de vorm van het werkstuk de keuze bepaalt.
Belangrijkste afhaalrestaurants
- Lasersnijden met zuurstof laat op koolstofstalen kanten een dunne, harde oxidelaag achter die gangbare voorbehandelingsreinigers niet verwijderen.
- Op dat oxide vormt zich geen fosfaatlaag, dus het poeder hecht op walshuid in plaats van op staal en springt aan de kant af.
- Beitsen werkt, maar voegt verwarmde baden, badbewaking, een neutraliserende spoeling en zuur afvalwater toe aan de voorbehandeling.
- Mechanische verwijdering vóór de wasstraat haalt de walshuid weg en rondt de kant in dezelfde doorgang af, wat een beitsbad niet kan.
- Vlakke delen passen bij mechanische verwijdering; gevormde delen en fijne snijcontouren zijn waar beitsen zijn plaats behoudt.
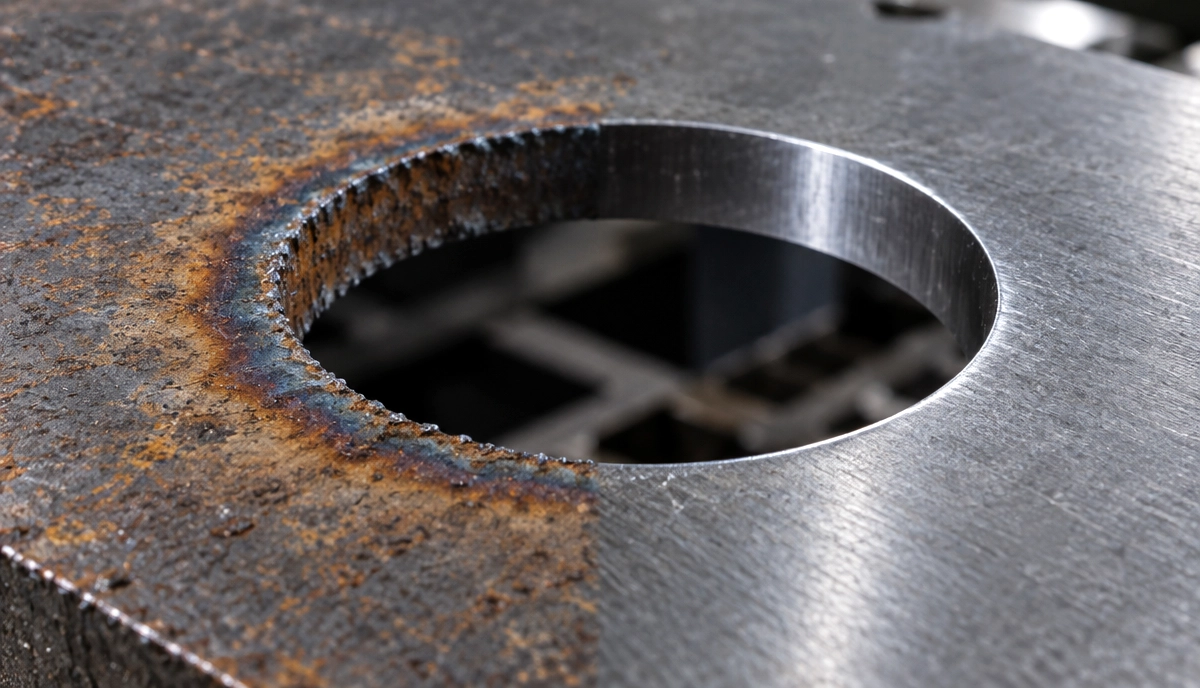
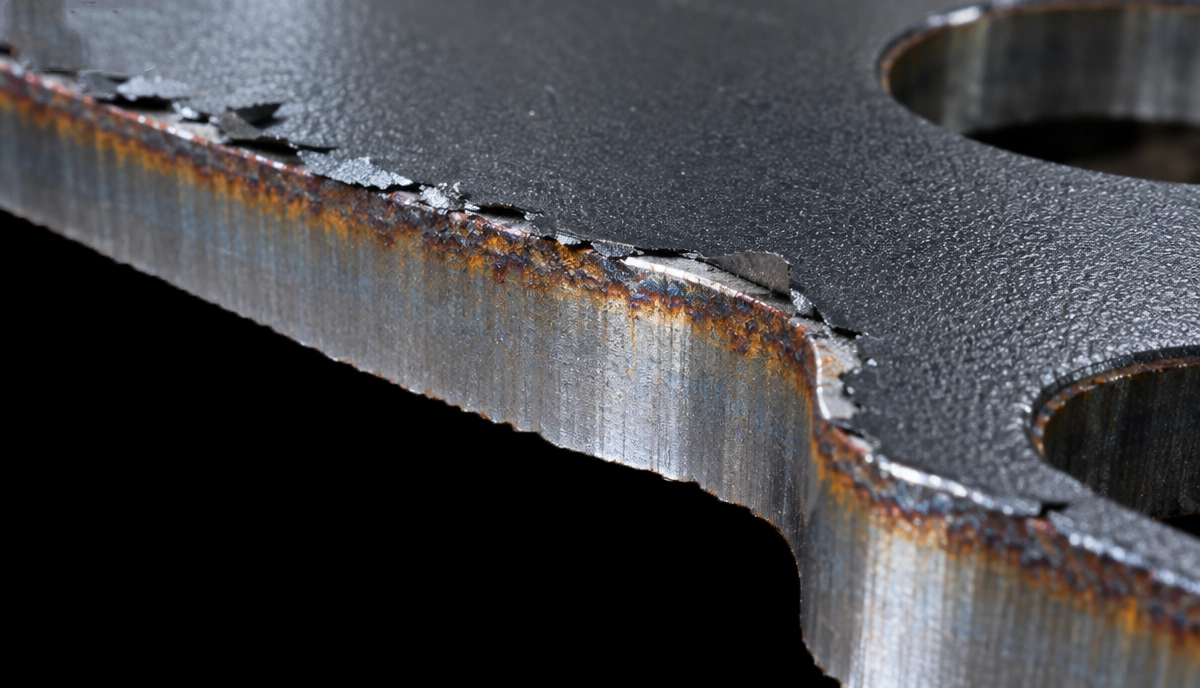
Poedercoating die afspringt aan de kant van een lasergesneden beugel van koolstofstaal is zelden een poederprobleem. Bij snijden met zuurstof draagt elk snijvlak een dunne, harde laag ijzeroxide, en gangbare voorbehandelingsreinigers laten die zitten. De conversielaag vormt zich er niet op, dus het poeder hecht op walshuid in plaats van op staal en laat los bij de eerste stoot. Oxideverwijdering is de oplossing, en er zijn twee eerlijke manieren: de walshuid met zuur oplossen in de voorbehandeling, of hem mechanisch verwijderen voordat de delen daar aankomen.
Ons standpunt: voor vlakke lasergesneden delen die naar een poederlijn gaan, is mechanische verwijdering gecombineerd met kantafronding in dezelfde doorgang de betere standaard. Beitsen heeft nog steeds een plaats, maar bij minder delen dan de meeste bedrijven denken.
Waarom laseroxide de hechting van poedercoating breekt
Zuurstof is het gebruikelijke snijgas voor dikker koolstofstaal, en de prijs is een oxidehuid op elke snijkant. Een al lang lopende Q&A van Products Finishing over afspringende kanten beschrijft het mechanisme helder. De laag is dun en hard, gangbare reinigers verwijderen haar niet, en fosfaat groeit er niet op. Bij KTL-coating is het defect minder zichtbaar. Bij poeder meer, en de beschadigingen ontstaan precies waar delen worden vastgepakt, gestapeld en vastgeschroefd.
Snijden met stikstof voorkomt het grootste deel van het oxide. Het technische artikel van The Fabricator over het vermijden van ontbramen bij de laser legt uit hoe focuspositie, snijgas en snijsnelheid bepalen hoe schoon een kant de machine verlaat. Stikstof is echter niet praktisch voor elke dikte en elk gasbudget, dus veel bedrijven houden zuurstof aan voor dikker koolstofstaal en pakken de walshuid later aan. Over die latere stap gaat dit artikel.
Optie één: de walshuid beitsen in de voorbehandeling
Beitsen voegt een of meer stappen toe vóór de fosfatering of dunnelaagvoorbehandeling. Een technisch artikel van Products Finishing over het oplossen van hechtingsproblemen bij lasersneden laat zien wat die stap nodig heeft om goed te draaien:
- De concentratie heeft een plafond. Boven ongeveer 20 % zuurconcentratie verbetert de verwijdering van walshuid nauwelijks nog, dus een sterker bad kost vooral meer.
- Warmte en badbeweging doen het werk. De verwijderingssnelheid stijgt sterk met de badtemperatuur, wat verwarmingsenergie en dampafzuiging betekent.
- Het bad raakt uitgeput. Een typisch beitsbad vóór het lakken geldt vaak als uitgeput bij ongeveer 5–10 g/l opgelost tweewaardig ijzer, al verschilt dat per proces.
- De spoeling telt. Een neutraliserende spoeling op ongeveer pH 8–9 voorkomt dat vers gebeitst staal vóór de volgende stap vliegroest vormt.
- De installatie is specifiek. Baden en verwarmingsvlakken zijn meestal van roestvast staal 316L, met kunststof leidingen en afdichtingen van fluorpolymeer.
De keuze van het zuur is een afweging op zich. Fosforzuur was de traditionele keuze, maar strengere lozingsnormen voor fosfor hebben lijnen richting zwavelzuur of organische zuren geduwd. Zwavelzuur kan staal in de spoeling gevoeliger maken voor roest. Organische zuren kunnen de precipitatie in de afvalwaterzuivering bemoeilijken.
Niets hiervan sluit beitsen uit. Het betekent wel dat de echte kosten bestaan uit chemie, warmte, afvalwaterverwerking, extra badlengte in de lijn en de badbewaking die alles binnen de grenzen houdt.
Optie twee: mechanische oxideverwijdering vóór de wasstraat
Mechanische verwijdering gebeurt voordat het werkstuk de voorbehandeling bereikt. Op een breedbandmachine haalt een schuurband de walshuid van de vlakken en werken roterende borstels langs de snijkanten en binnencontouren. Het werkstuk komt blank naar buiten, zodat reiniger en conversielaag alleen nog olie en werkplaatsvuil hoeven aan te kunnen.
Het sterkere argument is wat er in dezelfde doorgang met de kant gebeurt. Een scherpe lasergesneden hoek van 90° is waar de coatingfilm het dunst is en waar delen de meeste stoten krijgen. Een beitsbad laat die hoek precies zo scherp als de laser hem sneed. Een borstelgang die het oxide verwijdert, rondt de kant tegelijk af tot een vaste radius.
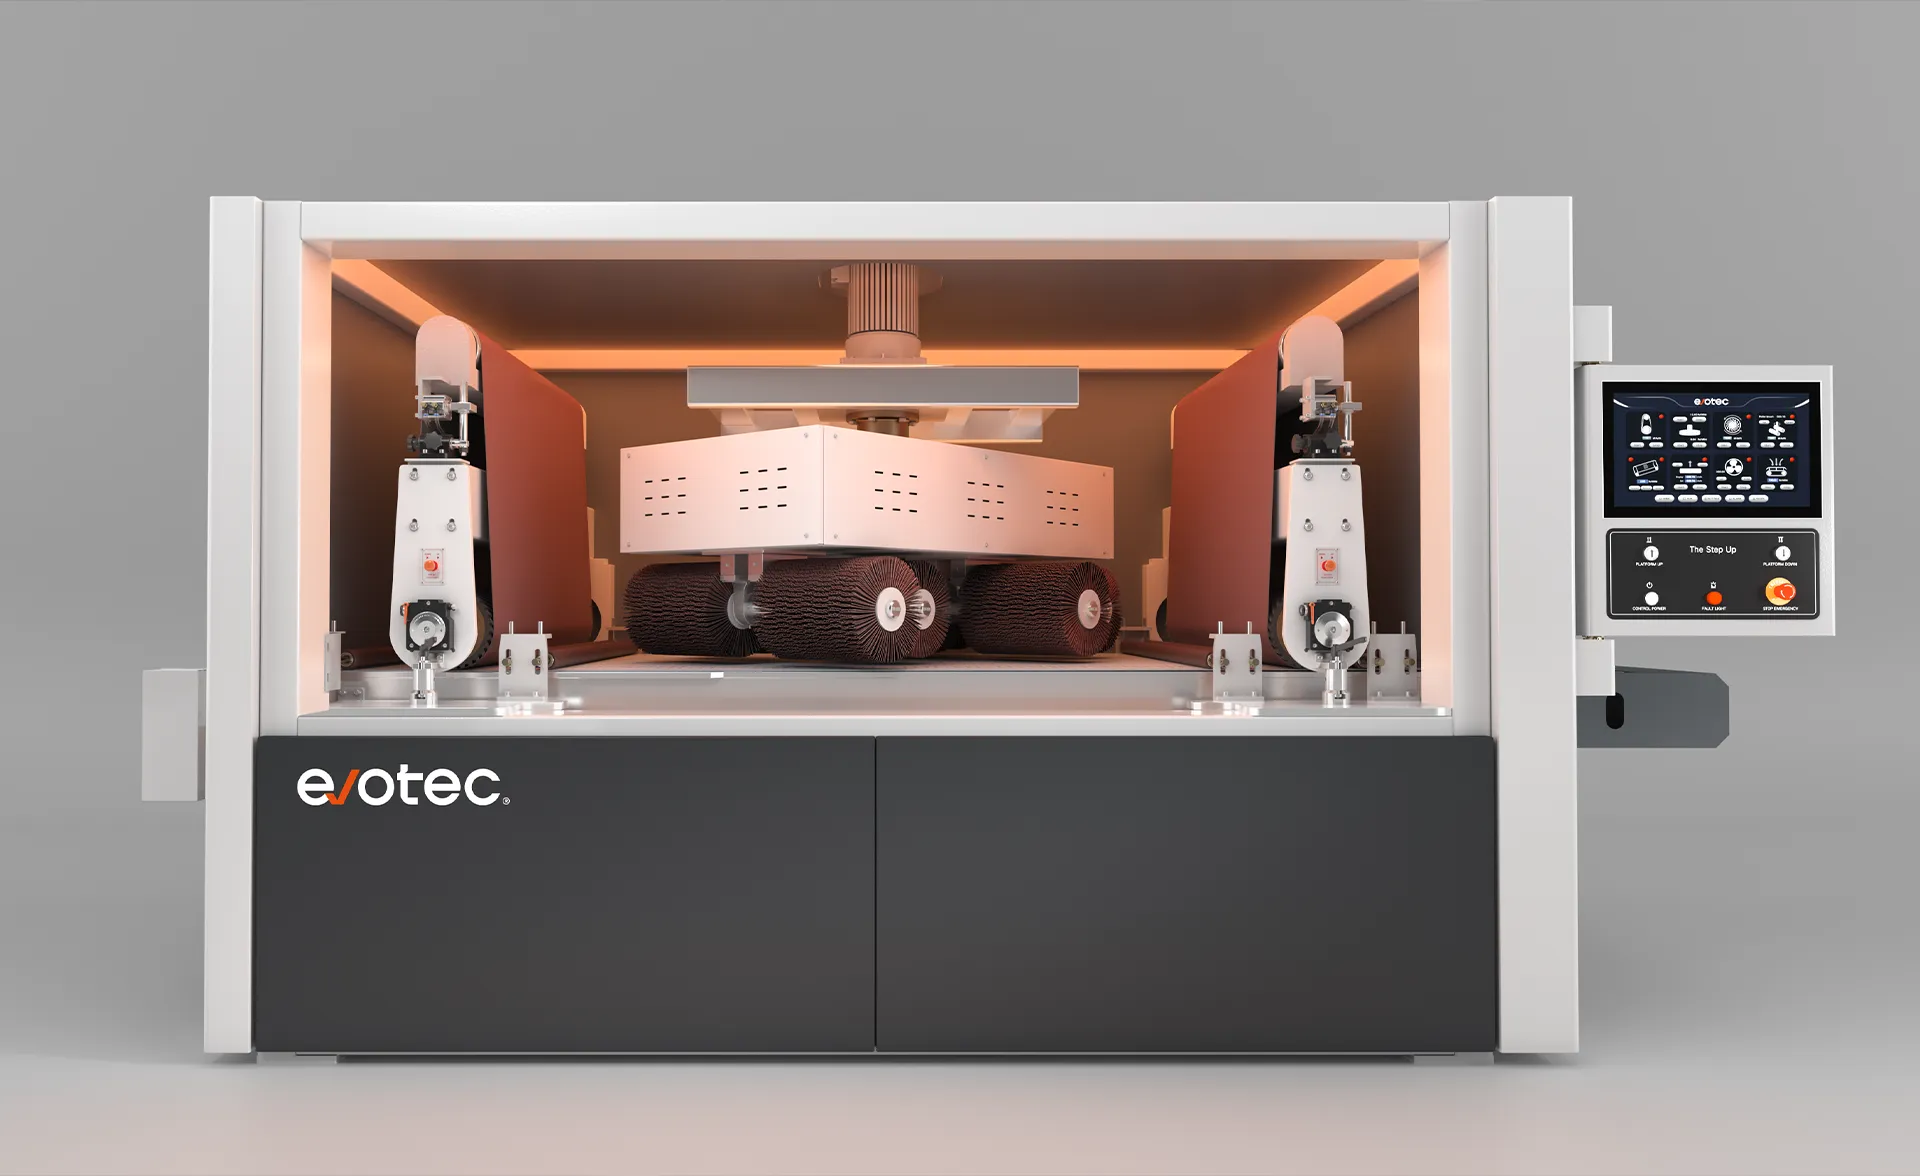
Op onze SurfeX-machines voor metaalafwerking gebeurt het ontoxideren met combinaties van schuurband en borstels, lopen kantradii van R0,3 tot R2,5+ en gaan delen vanaf 50 × 50 mm (2" × 2") over een transportband van 1–7 m/min. Voor gepoedercoate delen adviseren wij minimaal R0,3–R0,5 mm (0,012"–0,020") op vrijliggende kanten, en R1,0 mm (0,039") of meer voor buitentoepassingen of corrosieve omgevingen. De toepassingspagina over oxideverwijdering toont de typische delen, van kastdeuren tot machinekappen.
De vorm van het werkstuk beslist
De keuze hangt meer af van de vorm dan van de chemie.
Vlakke delen met vrijliggende kanten
Beugels, panelen, voetplaten en kastdeuren die plat op een transportband liggen, zijn het duidelijke geval voor mechanische verwijdering. Walshuid en scherpe kant gaan samen weg, en de voorbehandelingslijn blijft korter. Worden delen na het snijden gezet, verwijder het oxide dan terwijl het nog vlakke plaatdelen zijn, vóór de kantbank. Zo vallen de meeste gevormde delen in deze groep.
Gevormde delen en fijne contouren
Mechanische methoden zijn bij fijne snijcontouren vaak weinig effectief, zoals het beitsartikel opmerkt, en een doorloopmachine kan geen flens volgen die hoger is dan de maximale werkstukhoogte (100 mm bij onze SurfeX-serie). Lasconstructies en delen die na het vormen worden gecoat, horen in het beitsbad.
Gemengd werk
Bedrijven die beide doen, kunnen een kleinere beitsstap houden voor gevormde en gelaste delen en het vlakke volume eruit halen. Minder walshuid in het bad betekent langzamere ijzeropbouw en minder vaak verversen.
Het overzicht van ontbraammachines legt uit hoe band-, borstel- en walsconfiguraties verschillen als u een machine voor dit werk dimensioneert, en onze gids over ontbraammachines voor lasergesneden delen vergelijkt de modellen naast elkaar.
Vijf vragen voordat u een van beide koopt
- Welk deel van uw koolstofstaal wordt met zuurstof gesneden, en in welke dikte?
- Noemen uw coatingspecificaties een minimale kantradius, of alleen „scherpe kanten breken”?
- Wat kosten afvalwaterverwerking en badonderhoud u nu per jaar?
- Worden delen vlak gecoat, of eerst gezet en gelast?
- Is er in uw voorbehandelingslijn ruimte voor nog een verwarmde stap?
FABTECH in Las Vegas (21–23 oktober) zet deze week een FINISHING Pavilion met meer dan 150 exposanten voor metaalbewerkers neer, volgens de exposantenvoorvertoning van Products Finishing. Het meeste wat daar te zien is, zit ná de kant. Over de kant zelf wordt eerder beslist, bij de laser en bij de machine daarna. Wijzen de antwoorden hierboven op vlakke delen en coatingspecificaties met een radius, begin dan daar.
Bronnen
- Chipping Edges, Products Finishing
- Solving Adhesion Issues from Laser Cuts, Products Finishing
- Tech Topic: Avoid deburring when laser cutting sheet metal, The Fabricator
- 25 Finishing Exhibitors to Visit at FABTECH 2026, Products Finishing
Veelgestelde vragen
V1: Wat is oxideverwijdering na lasersnijden?
Het verwijderen van de dunne ijzeroxidelaag die lasersnijden met zuurstof op koolstofstalen kanten achterlaat. De laag blokkeert voorbehandeling en hechting van de coating. Ze kan chemisch worden verwijderd met een beitsbad of mechanisch met schuurbanden en borstels.
V2: Waarom springt poedercoating af op lasergesneden kanten?
Gangbare voorbehandelingsreinigers verwijderen het laseroxide niet, dus op de snijkant vormt zich geen conversielaag. Het poeder hecht op de walshuid in plaats van op het staal, en de walshuid breekt af bij een stoot. Een scherpe, niet-afgeronde kant maakt het erger omdat de film daar dun is.
V3: Kan ik laseroxide vermijden door met stikstof te snijden?
Stikstof laat een grotendeels oxidevrije kant achter, en het afstemmen van focus, gas en snelheid vermindert ook de slak. Veel bedrijven snijden dikker koolstofstaal toch met zuurstof. Voor die delen verschuift de oxideverwijdering naar later in het proces.
V4: Is beitsen of mechanische oxideverwijdering goedkoper?
Dat hangt af van de productmix en de opbouw van de lijn. Beitsen kost zuur, verwarming, badbewaking, neutraliserende spoelingen en afvalwaterverwerking. Mechanische verwijdering kost de machine, schuurmiddelen en borstels, en rondt de kant in dezelfde doorgang af.
V5: Welke kantradius hebben lasergesneden delen nodig vóór poedercoaten?
Volg de coatingspecificatie als die een waarde noemt. Zonder specificatie adviseren wij minimaal R0,3–R0,5 mm (0,012"–0,020") op vrijliggende kanten, en R1,0 mm (0,039") of meer voor buitentoepassingen of corrosieve omgevingen.
Volgende stappen
Onze pagina over oxideverwijdering laat zien voor welke delen en afwerkingen dit proces geschikt is.
Springt uw poedercoating af aan lasergesneden kanten? Stuur ons tekeningen of enkele proefstukken. Wij bewerken ze en laten u zien met welke kant en welk oppervlak ze terugkomen.