Éliminer les oxydes de découpe laser avant peinture en poudre : décapage à l’acide ou abrasion ?
Cet article s’adresse aux fabricants et aux responsables de lignes de peinture dont le revêtement en poudre s’écaille sur les arêtes de pièces en acier au carbone découpées au laser avec assistance à l’oxygène. Il compare le décapage à l’acide à l’élimination mécanique de la couche d’oxydes, explique les contraintes de chaque procédé et montre comment la géométrie des pièces détermine le choix.
Principaux points à retenir
- La découpe laser avec assistance à l’oxygène laisse sur les arêtes en acier au carbone une couche d’oxydes mince et dure que les nettoyants de prétraitement courants n’éliminent pas.
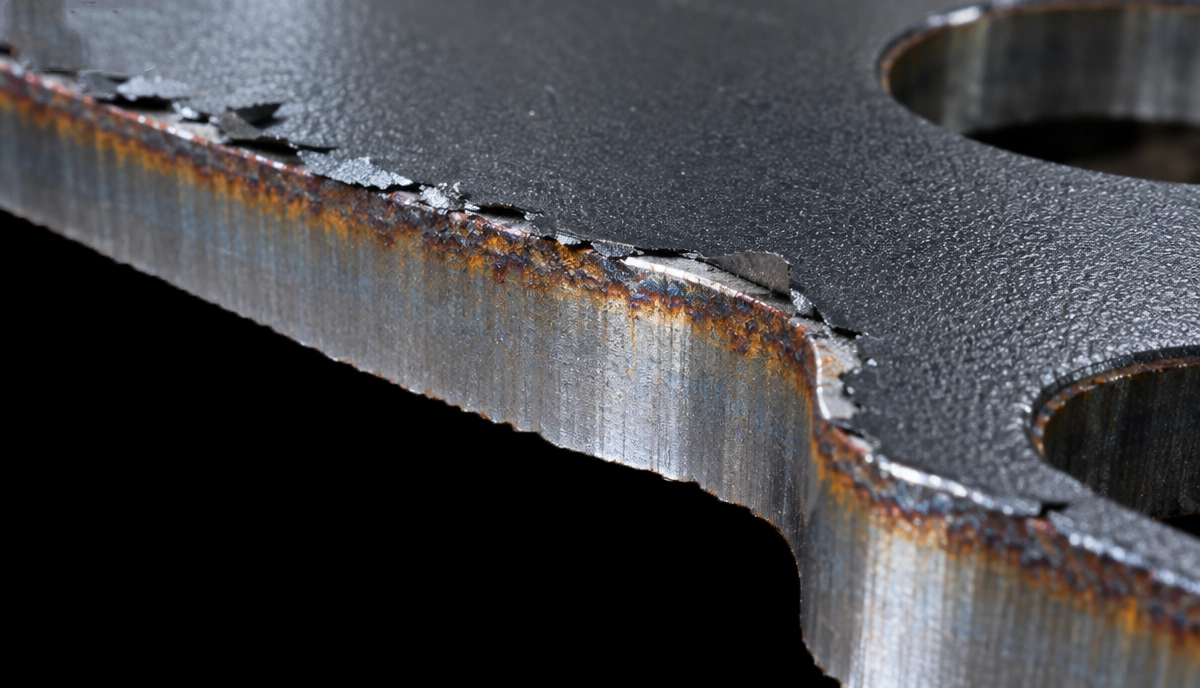
- La couche de phosphate ne se forme pas sur ces oxydes : la peinture en poudre adhère donc à la couche d’oxydes plutôt qu’à l’acier et s’écaille sur l’arête.
- Le décapage à l’acide fonctionne, mais ajoute des étapes chauffées, une surveillance des bains, un rinçage neutralisant et des déchets acides à la ligne de lavage.
- L’élimination mécanique avant lavage retire la couche d’oxydes et arrondit l’arête en un seul passage, ce qu’une étape de décapage à l’acide ne peut pas faire.
- Les pièces planes se prêtent à l’élimination mécanique ; les pièces formées et les profils de découpe complexes restent des domaines où le décapage à l’acide conserve son intérêt.
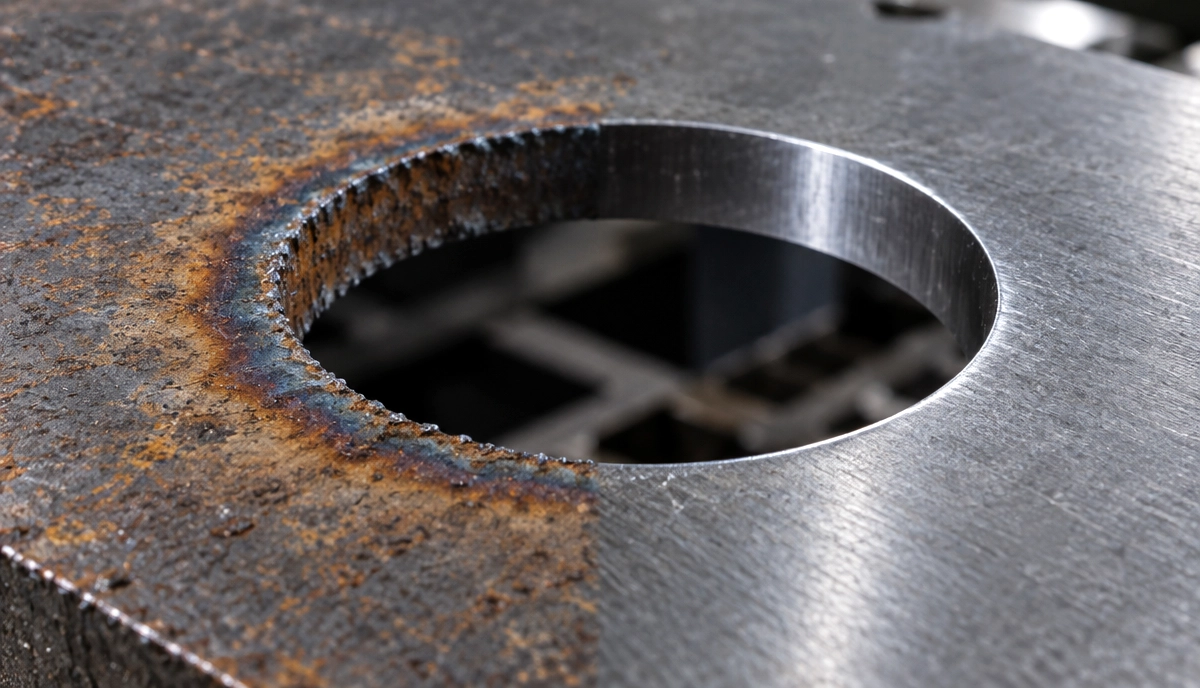
Lorsqu’une peinture en poudre s’écaille sur l’arête d’une équerre en acier au carbone découpée au laser, la poudre est rarement en cause. La découpe avec assistance à l’oxygène laisse sur chaque face de coupe une couche d’oxydes de fer mince et dure que les nettoyants de prétraitement courants n’éliminent pas. La couche de conversion chimique ne s’y forme pas : la poudre adhère donc aux oxydes plutôt qu’à l’acier et se détache au premier choc. La solution consiste à éliminer les oxydes de découpe laser, soit en les dissolvant à l’acide dans la ligne de lavage, soit en les retirant mécaniquement avant que les pièces n’y arrivent.
Notre position : pour les pièces planes découpées au laser et destinées à une ligne de peinture en poudre, l’élimination mécanique combinée à l’arrondi des arêtes en un seul passage constitue le meilleur choix par défaut. Le décapage à l’acide garde sa place, mais pour une gamme de pièces plus restreinte que ne le supposent de nombreux ateliers.
Pourquoi les oxydes de découpe laser compromettent l’adhérence de la peinture en poudre
L’oxygène est le gaz d’assistance habituel pour les aciers au carbone plus épais, avec pour contrepartie une pellicule d’oxydes sur chaque arête découpée. Une réponse technique de Products Finishing sur l’écaillage des arêtes, publiée de longue date, décrit clairement le mécanisme. La couche est mince et dure, les nettoyants courants ne l’éliminent pas et la couche de phosphate ne peut pas s’y former. Le défaut est moins visible avec la peinture par électrodéposition, davantage avec la peinture en poudre. Les éclats apparaissent précisément aux endroits où les pièces sont manipulées, empilées et boulonnées.
La découpe à l’azote évite la majeure partie de ces oxydes. L’article technique de The Fabricator sur la réduction du besoin d’ébavurage après découpe laser explique comment la position du foyer, le gaz d’assistance et la vitesse de coupe déterminent la propreté de l’arête en sortie de table. L’azote n’est toutefois pas adapté à toutes les épaisseurs ni à tous les budgets de gaz. De nombreux ateliers conservent donc l’oxygène pour les aciers au carbone plus épais et traitent la couche d’oxydes en aval. C’est le choix de cette opération en aval qui fait l’objet de cet article.
Première option : décaper la couche d’oxydes à l’acide dans la ligne de prétraitement
Le décapage à l’acide ajoute une ou plusieurs étapes avant la phosphatation ou le prétraitement en couche mince. Un article technique de Products Finishing sur la résolution des problèmes d’adhérence après découpe laser présente les conditions nécessaires au bon fonctionnement de cette étape :
- La concentration a une limite utile. Au-delà d’environ 20 % d’acide, l’élimination de la couche d’oxydes progresse peu ; un bain plus concentré augmente surtout le coût.
- La chaleur et l’agitation font le travail. La vitesse d’élimination augmente fortement avec la température du bain, ce qui implique une consommation d’énergie de chauffage et une maîtrise des émissions de vapeurs.
- Le bain s’épuise. Un bain de décapage avant peinture est souvent considéré comme épuisé vers 5–10 g/L de fer ferreux dissous, même si cette valeur varie selon le procédé.
- Le rinçage compte. Un rinçage neutralisant maintenu à un pH d’environ 8–9 évite la rouille instantanée de l’acier fraîchement décapé avant l’étape suivante.
- Le matériel est spécifique. Les cuves et les surfaces de chauffe sont généralement en acier inoxydable 316L, avec des tuyauteries en polymère et des joints en fluoropolymère.
Le choix de l’acide implique ses propres compromis. L’acide phosphorique était traditionnellement utilisé, mais le durcissement des limites de rejet du phosphore a favorisé le passage aux acides sulfurique ou organiques. L’acide sulfurique peut rendre l’acier sensible à la corrosion pendant le rinçage. Les acides organiques peuvent compliquer le traitement des déchets par précipitation.
Ces contraintes n’excluent pas le décapage à l’acide. Elles signifient que son coût réel comprend les produits chimiques, la chaleur, la gestion des déchets, l’espace supplémentaire occupé par les cuves et la surveillance des bains qui maintient le procédé dans sa plage de fonctionnement.
Deuxième option : éliminer mécaniquement les oxydes de découpe laser avant le lavage
L’élimination mécanique intervient avant que la pièce n’arrive au prétraitement. Sur une machine de finition à bande large, une bande abrasive retire la couche d’oxydes sur les faces et des brosses rotatives travaillent autour des arêtes de coupe et des contours intérieurs. Le métal est mis à nu ; le nettoyage et le traitement de conversion n’ont alors plus à composer avec la couche d’oxydes, mais avec l’huile et les salissures d’atelier.
L’argument le plus fort concerne ce qui arrive à l’arête pendant le même passage. Un angle vif à 90° issu de la découpe laser est l’endroit où le film de revêtement est le plus mince et où les pièces subissent le plus de chocs. Le décapage à l’acide laisse cet angle aussi vif qu’à la sortie du laser. Un passage de brosses qui élimine les oxydes arrondit également l’arête selon un rayon contrôlé.
Sur nos machines de finition Evotec, l’élimination de la couche d’oxydes repose sur des combinaisons de bandes abrasives et de brosses. Les rayons d’arrondi vont de R0,3 à R2,5+, et les pièces à partir de 50 × 50 mm (2 × 2 pouces) avancent sur un convoyeur à 1–7 m/min. Pour les pièces destinées à la peinture en poudre, nous conseillons au minimum R0,3–R0,5 mm (0,012–0,020 pouce) sur les arêtes exposées, et R1,0 mm (0,039 pouce) ou plus pour les environnements extérieurs ou corrosifs. La page d’application consacrée à l’élimination de la couche d’oxydes présente les pièces typiques, des portes d’armoires aux capots de machines.
La géométrie des pièces détermine le choix
La distinction tient davantage à la forme qu’à la chimie.
Pièces planes avec arêtes accessibles
Les équerres, panneaux, plaques de base et portes d’armoires qui reposent à plat sur un convoyeur sont les candidats évidents à l’élimination mécanique. La couche d’oxydes et l’arête vive sont traitées ensemble, et la ligne de lavage reste plus courte. Si les pièces sont pliées après découpe, éliminez les oxydes lorsqu’elles sont encore à plat, avant le passage à la presse plieuse. La plupart des pièces formées peuvent ainsi être traitées dans cette catégorie.
Pièces formées et profils complexes
Comme le souligne l’article sur le décapage à l’acide, les méthodes mécaniques sont souvent inefficaces sur les découpes complexes. Une machine à convoyeur ne peut pas suivre un rebord qui dépasse sa hauteur maximale de pièce, soit 100 mm pour notre gamme SurfeX. Les ensembles soudés et les pièces revêtues après formage relèvent alors de l’étape de décapage à l’acide.
Production mixte
Les ateliers qui traitent les deux types de pièces peuvent conserver une étape de décapage à l’acide plus petite pour les pièces formées et soudées, tout en orientant les volumes de pièces planes vers le traitement mécanique. Moins d’oxydes dans le bain signifie une accumulation plus lente du fer et des vidanges moins fréquentes.
La présentation des machines d’ébavurage explique les différences entre les configurations à bandes abrasives, à brosses et à groupes à bande abrasive pour dimensionner une machine adaptée à cette tâche. Notre guide des machines d’ébavurage pour pièces découpées au laser compare les modèles.
Cinq questions à trancher avant de choisir
- Quelle part de vos pièces en acier au carbone est découpée avec assistance à l’oxygène, et à quelles épaisseurs ?
- Vos cahiers des charges de revêtement indiquent-ils un rayon d’arrondi minimal ou seulement « casser les arêtes vives » ?
- Combien vous coûtent aujourd’hui, par an, la gestion des déchets acides et l’entretien des bains ?
- Les pièces sont-elles revêtues à plat, ou d’abord pliées et soudées ?
- Votre ligne de lavage dispose-t-elle de la place nécessaire pour une étape chauffée supplémentaire ?
Cette semaine, FABTECH à Las Vegas, du 21 au 23 octobre, présente aux fabricants un pavillon FINISHING de plus de 150 exposants, selon l’aperçu des exposants publié par Products Finishing. La plupart des solutions exposées interviennent après la préparation des arêtes. L’état de l’arête, lui, se décide plus tôt, au laser et sur la machine qui le suit. Si les réponses aux questions précédentes pointent vers des pièces planes et un cahier des charges imposant un rayon, commencez par cette étape.
Sources
- Chipping Edges, Products Finishing
- Solving Adhesion Issues from Laser Cuts, Products Finishing
- Tech Topic: Avoid deburring when laser cutting sheet metal, The Fabricator
- 25 Finishing Exhibitors to Visit at FABTECH 2026, Products Finishing
Questions fréquentes
Q1 : Qu’est-ce que l’élimination des oxydes de découpe laser ?
Elle consiste à retirer la fine couche d’oxydes de fer que la découpe laser avec assistance à l’oxygène laisse sur les arêtes en acier au carbone. Cette couche empêche le prétraitement et compromet l’adhérence du revêtement. Elle peut être éliminée chimiquement par décapage à l’acide, ou mécaniquement avec des bandes abrasives et des brosses.
Q2 : Pourquoi la peinture en poudre s’écaille-t-elle sur les arêtes découpées au laser ?
Les nettoyants de prétraitement courants n’éliminent pas les oxydes de découpe laser ; aucune couche de conversion chimique ne se forme donc sur l’arête de coupe. La poudre adhère aux oxydes plutôt qu’à l’acier, et cette couche se détache sous l’effet des chocs. Une arête vive non arrondie aggrave le problème, car le film y est mince.
Q3 : Puis-je éviter les oxydes de découpe laser en utilisant de l’azote ?
L’assistance à l’azote laisse une arête largement exempte d’oxydes. Le réglage du foyer, du gaz et de la vitesse réduit également les scories de coupe. De nombreux ateliers utilisent néanmoins l’oxygène pour les aciers au carbone plus épais. Pour ces pièces, l’élimination de la couche d’oxydes se fait en aval.
Q4 : Le décapage à l’acide ou l’élimination mécanique coûte-t-il moins cher ?
Cela dépend de la diversité des pièces et de l’agencement de la ligne. Le coût du décapage à l’acide comprend l’acide, le chauffage, la surveillance des bains, les rinçages neutralisants et la gestion des déchets. L’élimination mécanique implique le coût de la machine, des abrasifs et des brosses, tout en réalisant l’arrondi des arêtes au cours du même passage.
Q5 : Quel rayon d’arrondi prévoir avant la peinture en poudre sur des pièces découpées au laser ?
Suivez le cahier des charges du revêtement s’il précise un rayon. Sinon, nous conseillons au minimum R0,3–R0,5 mm (0,012–0,020 pouce) sur les arêtes exposées, et R1,0 mm (0,039 pouce) ou plus pour les environnements extérieurs ou corrosifs.
Pour aller plus loin
Notre page sur l’élimination de la couche d’oxydes présente les pièces et les finitions concernées par ce procédé.
Si votre peinture en poudre s’écaille sur les arêtes découpées au laser, envoyez-nous des plans ou quelques pièces échantillons. Nous réaliserons un essai et vous montrerons l’état des arêtes et des surfaces obtenues.