Rayon d’arrondi avant revêtement : comprendre l’exigence de 1/16 pouce
Cet article s’adresse aux fabricants qui chiffrent des pièces en acier destinées à recevoir un revêtement, lorsque le plan indique « casser toutes les arêtes » ou que le cahier des charges cite SSPC-PA 18. Il traduit ces formulations en un rayon mesurable, compare arrondi, chanfrein et pré-touche de peinture, et explique quand un arrondi réalisé par machine devient rentable.
Principaux points à retenir
- Les revêtements se rétractent au niveau des angles vifs pendant le durcissement : le film est donc plus mince sur l’arête et se dégrade d’abord à cet endroit.
- SSPC-PA 18 demande un chanfrein ou un rayon d’au moins 1/16 pouce (1,6 mm) sur les arêtes découpées thermiquement ou cisaillées, ainsi que l’élimination de la couche durcie par la découpe.
- Une arête à R1,0 semble arrondie, mais ne satisfait pas à une exigence de 1/16 pouce : contrôlez la valeur, pas la sensation au toucher.
- Un arrondi retient mieux le film qu’un chanfrein, mais sa réalisation manuelle est lente et irrégulière.
- Pour les pièces en tôle produites en série et destinées à la peinture en poudre ou liquide, un arrondi réalisé par machine et contrôlé au calibre coûte moins cher qu’une pré-touche sur chaque arête.
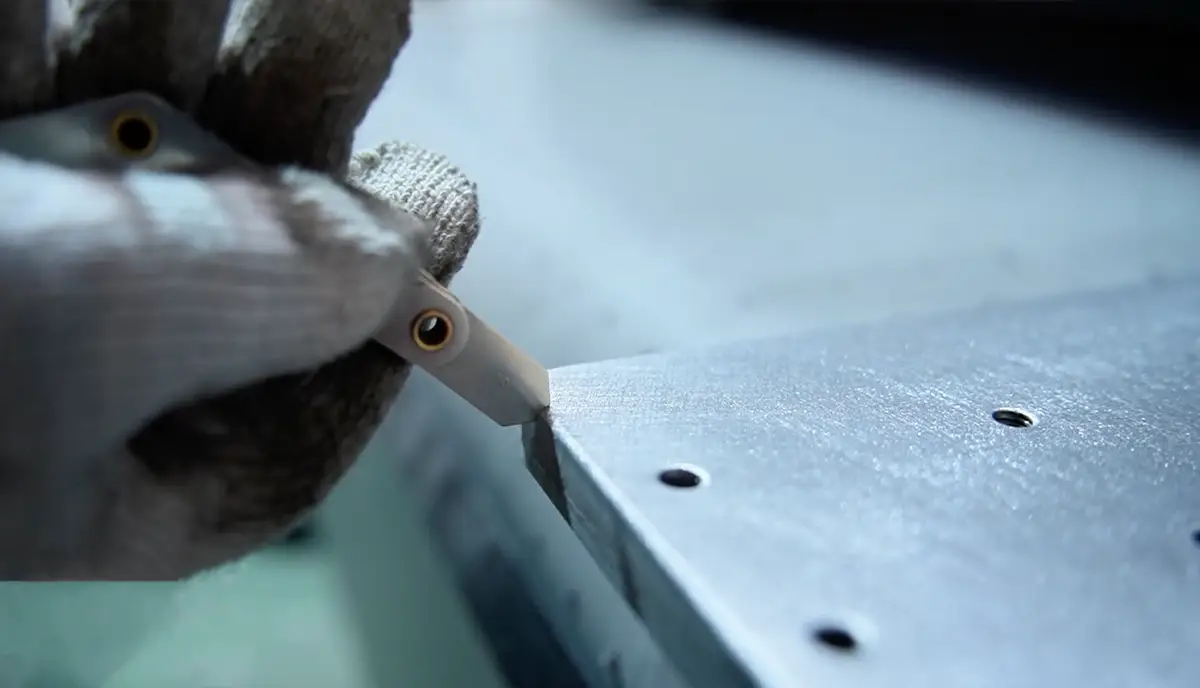
« Casser toutes les arêtes vives » est l’une des mentions les plus courantes sur un plan de pièce en acier destinée à recevoir un revêtement, et l’une des moins utiles. Elle ne précise ni la dimension ni la forme attendue, et ne donne au contrôleur rien à mesurer. Lorsqu’un cahier des charges de revêtement indique une valeur, celle-ci est généralement faible : au moins 1/16 pouce (1,6 mm). Cet article explique ce que signifie réellement un rayon d’arrondi d’arête dans un cahier des charges, pourquoi un arrondi est préférable à un chanfrein sous une peinture liquide ou en poudre, et comment le réaliser pour que chaque pièce passe le contrôle.
Notre position est simple : pour les pièces de série destinées à la peinture en poudre ou liquide, un arrondi régulier réalisé par machine et contrôlé au calibre coûte moins cher que l’application manuelle d’une pré-touche sur chaque arête.
Pourquoi les revêtements se dégradent d’abord sur les arêtes vives
Les revêtements liquides et en poudre se rétractent en durcissant, et la tension superficielle les éloigne des angles vifs. La face plane atteint l’épaisseur de film prévue, tandis que le sommet d’une arête à 90° n’en conserve qu’une fraction. C’est sur ce film mince que la rouille commence à apparaître et que les premiers éclats se forment.
L’article technique de KTA-Tator sur la préparation des arêtes pour la performance des revêtements décrit la méthode de mesure utilisée dans le secteur. La rétention du revêtement sur les arêtes correspond au rapport entre l’épaisseur du film au sommet de l’arête et celle sur la face plane. Elle est mesurée sur des éprouvettes à angle droit selon une méthode publiée dans MIL-PRF-23236. Une moyenne d’environ 70 % caractérise généralement un revêtement présentant une bonne rétention sur les arêtes. De nombreux revêtements n’atteignent pas ce niveau : la préparation de l’acier doit donc y contribuer.
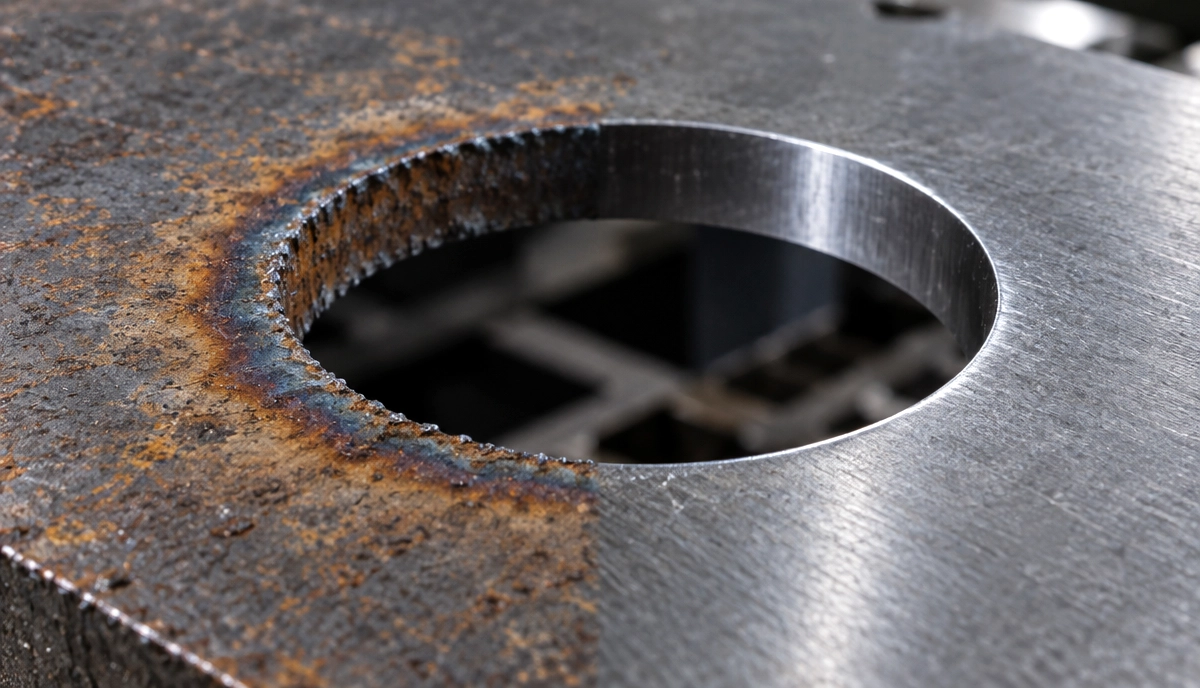
La découpe thermique ajoute un second problème. Une réponse technique de Products Finishing sur l’écaillage des arêtes explique que l’acier au carbone découpé au laser porte une couche d’oxydes dure que les nettoyants de prétraitement courants laissent en place. Le revêtement dispose donc d’un support peu favorable à l’adhérence, précisément là où le film est déjà le plus mince.
Ce que SSPC-PA 18 demande pour les arêtes
SSPC-PA 18 est la spécification qui fixe le plus souvent une valeur pour la préparation des arêtes. Selon la synthèse de l’article de KTA, sa section consacrée au profil des arêtes demande trois choses :
- Éliminer la couche durcie. Les arêtes découpées thermiquement doivent être meulées ou usinées assez profondément pour que le décapage par projection d’abrasif puisse produire le profil de surface requis.
- Casser les angles. Les arêtes oxycoupées et cisaillées doivent présenter un chanfrein ou un rayon d’au moins 1/16 pouce (1,6 mm). Un arrondi complet n’est pas exigé.
- Conserver les rives laminées en bon état. Elles ne nécessitent une intervention que si elles sont vives ou irrégulières.
En termes d’atelier, le minimum est R1,6 ou un chanfrein de 1,6 mm (1/16 pouce), mesuré sur la pièce finie. C’est ici que de nombreux ateliers se font surprendre. Une arête brossée à R0,5 ou R1,0 paraît arrondie à l’œil et au toucher, mais ne satisfait pas à une exigence de 1/16 pouce. Si le cahier des charges indique une valeur, il faut pouvoir la montrer avec un calibre, et non la ressentir à travers un gant.
Arrondi, chanfrein ou pré-touche de peinture
Il existe trois façons de protéger une arête, qui ne donnent pas les mêmes résultats.
Arrondi
KTA considère l’arrondi comme le traitement optimal d’une arête, tout en soulignant son coût de réalisation élevé. Avec une meuleuse manuelle, le rayon dépend de l’opérateur, du disque et du moment de la journée. Les trous et les rainures intérieurs sont souvent laissés de côté.
Chanfrein
Un chanfrein est plus rapide à réaliser à la main. Sur les structures en acier qui doivent de toute façon être décapées par projection d’abrasif, le chanfrein suivi de ce décapage produit une forme proche d’un arrondi à moindre coût. Les tôles et plaques découpées au laser destinées à une ligne de peinture en poudre ne passent souvent pas par cette étape ; le chanfrein conserve alors ses deux angles plus vifs.
Pré-touche de peinture
La pré-touche, ou « stripe coat », consiste à appliquer une couche supplémentaire sur les arêtes, les soudures et les zones similaires, avant ou après la couche générale. Selon KTA, elle est surtout avantageuse pour les équipements immergés, les environnements très corrosifs et les géométries complexes. Elle exige du travail sur chaque pièce, à chaque fois, et doit elle aussi être contrôlée.
Une exception mérite d’être connue. Une étude réalisée pour la National Steel Bridge Alliance a conclu que le meulage des angles n’était pas nécessaire avec des primaires inorganiques riches en zinc contenant au moins 83 % de zinc. Si votre système appartient à cette catégorie, suivez les recommandations du fabricant du revêtement plutôt que celles de cet article.
Réaliser par machine le rayon d’arrondi des pièces de série
Pour les équerres, panneaux, carters et cadres fabriqués par lots et destinés à la peinture en poudre ou liquide, nous estimons que le calcul économique est clair. Réalisez l’arrondi une seule fois avec une machine d’ébavurage automatisée, et évitez d’en payer le coût à chaque pré-touche et reprise.
Cette approche ne fonctionne que si la machine atteint toutes les arêtes. Sur notre EdgeX SDR, les pièces passent sous un groupe à bande abrasive qui élimine les bavures et la couche d’oxydes, des brosses à disque qui travaillent dans les trous, les rainures et les contours intérieurs, puis des brosses rotatives qui complètent l’arrondi des arêtes extérieures. L’ensemble produit un arrondi R2,5+ en un seul passage sur des pièces à partir de 50 × 50 mm (2 × 2 pouces), à une vitesse de 1–7 m/min. R2,5 dépasse le minimum de 1,6 mm avec une marge. La machine traite une face par passage ; pour traiter les deux faces, l’équipement Flipper retourne les pièces entre deux machines. La présentation des machines d’arrondi des arêtes compare les rayons atteints par les différents modèles.
Comment contrôler le rayon
Une exigence de rayon ne sert à rien sans méthode de contrôle. Gardez une procédure simple :
- Utilisez un jeu de calibres à rayons comprenant 1,6 mm (1/16 pouce) et la taille supérieure, et contrôlez l’arête extérieure là où le revêtement sera exposé aux chocs.
- Contrôlez au moins une arête de trou ou de rainure intérieure pour chaque type de pièce. C’est généralement là que la finition manuelle montre ses limites.
- Consignez le rayon par type de pièce avec les paramètres machine qui ont permis de l’obtenir, afin que le lot suivant démarre avec un réglage connu.
- Effectuez un nouveau contrôle après le remplacement des abrasifs ou des brosses, car l’usure des brosses modifie le rayon.
Si le plan indique seulement « casser toutes les arêtes », demandez une valeur au client ou au fournisseur du revêtement avant de chiffrer. Cette seule question évite davantage de litiges sur le revêtement qu’un contrôle effectué après coup. Notre précédent article sur l’arrondi des arêtes avant peinture par pulvérisation aborde le même sujet sous l’angle de la qualité de finition.
Sources
- Preparation of Edges for Coating Performance, KTA-Tator
- Chipping Edges, Products Finishing
Questions fréquentes
Q1 : Quel rayon d’arrondi faut-il avant l’application d’un revêtement ?
Cela dépend du système de revêtement et du cahier des charges. SSPC-PA 18 demande un chanfrein ou un rayon d’au moins 1/16 pouce (1,6 mm) sur les arêtes découpées thermiquement et cisaillées. En l’absence de spécification, un rayon plus grand permet de conserver davantage d’épaisseur de film sur l’angle. Adaptez donc le rayon à l’environnement d’utilisation et aux recommandations du fournisseur du revêtement.
Q2 : SSPC-PA 18 exige-t-elle un arrondi complet ?
Non. Elle accepte un chanfrein ou un rayon d’au moins 1/16 pouce (1,6 mm) et précise qu’un arrondi complet n’est pas obligatoire. Elle demande aussi d’éliminer la couche durcie des arêtes découpées thermiquement avant le décapage par projection d’abrasif.
Q3 : Un arrondi est-il préférable à un chanfrein pour le revêtement ?
Un arrondi retient mieux le film, car il ne présente pas d’angles vifs secondaires. Un chanfrein coûte moins cher à réaliser à la main et se rapproche d’un arrondi si la pièce est ensuite décapée par projection d’abrasif. Les pièces peintes en poudre ou en liquide sans ce décapage conservent les angles du chanfrein.
Q4 : Qu’est-ce que la rétention du revêtement sur les arêtes ?
C’est le rapport entre l’épaisseur du film au sommet d’une arête à 90° et celle sur la surface plane. Une moyenne d’environ 70 % indique généralement une bonne rétention du revêtement sur les arêtes.
Q5 : Une machine peut-elle arrondir les arêtes des trous et des rainures ?
Oui, si elle possède des brosses qui atteignent les contours intérieurs. Sur l’EdgeX SDR, les brosses à disque traitent les trous, les rainures et les découpes intérieures, tandis que les brosses rotatives arrondissent les arêtes extérieures au cours du même passage.
Pour aller plus loin
Notre page sur les machines d’arrondi des arêtes présente les rayons obtenus selon les configurations, d’un léger arrondi jusqu’à R2,5+.
Si vous chiffrez des pièces à revêtir soumises à une exigence sur les arêtes, envoyez-nous les plans ou des pièces échantillons avec le cahier des charges. Nous réaliserons un essai et vous communiquerons le rayon mesuré.