Comment ébavurer en atelier sans meuleuse d’angle
Cet article s’adresse aux responsables d’usine et de production dont les pièces de tôlerie sont encore ébavurées à la main, avec des meuleuses d’angle et des disques à lamelles. Il présente les risques rarement intégrés au calcul du retour sur investissement, les changements apportés par les convoyeurs, un système de retournement et le chargement automatisé, ainsi que les opérations pour lesquelles le travail manuel reste adapté.
Principaux points à retenir
- L’ébavurage manuel à la meuleuse d’angle expose les opérateurs aux projections, aux poussières, au recul de l’outil, au bruit et aux gestes répétitifs, à chaque pièce et à chaque poste.
- Une ébavureuse supprime le meulage manuel des arêtes, mais les opérateurs continuent à soulever, retourner et empiler les pièces à l’entrée et à la sortie si aucune solution de manutention n’est ajoutée.
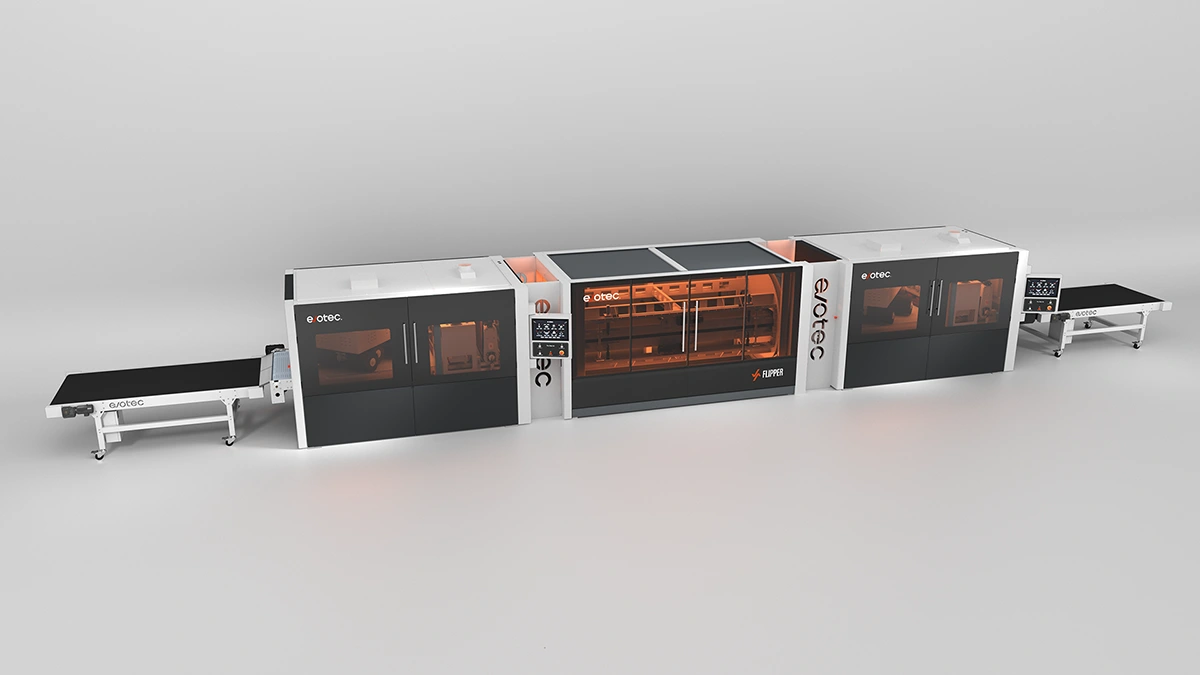
- Les convoyeurs d’entrée et de sortie, le Flipper pour la seconde face et le VSORT pour le chargement depuis une pile prennent chacun en charge une étape de manutention.
- La finition sur machine permet de capter les poussières au niveau du groupe de travail. Aux États-Unis, l’OSHA applique également ses exigences de ventilation pour le meulage et le polissage aux roues abrasives non tissées.
- Pour les lignes traitant de l’aluminium, le dépoussiérage doit être prévu dès la conception : les dispositions de la NFPA 484 citées par l’OSHA excluent les dépoussiéreurs à sec installés à l’intérieur pour les poussières d’aluminium.
- Conservez un poste manuel protégé et ventilé pour les pièces formées, soudées ou unitaires, et confiez à la ligne les pièces qui peuvent être transportées à plat.
Dans bien des ateliers de tôlerie, il suffit d’écouter au changement d’équipe pour repérer le poste d’ébavurage. Deux ou trois opérateurs, des meuleuses d’angle équipées de disques à lamelles, une pile de pièces découpées au laser sur un établi et une pile de pièces finies sur l’autre. Lorsque ce poste ne suffit plus à absorber la production, la vitesse est généralement le premier argument avancé pour changer de procédé. À nos yeux, ce n’est pourtant qu’une partie de la question.
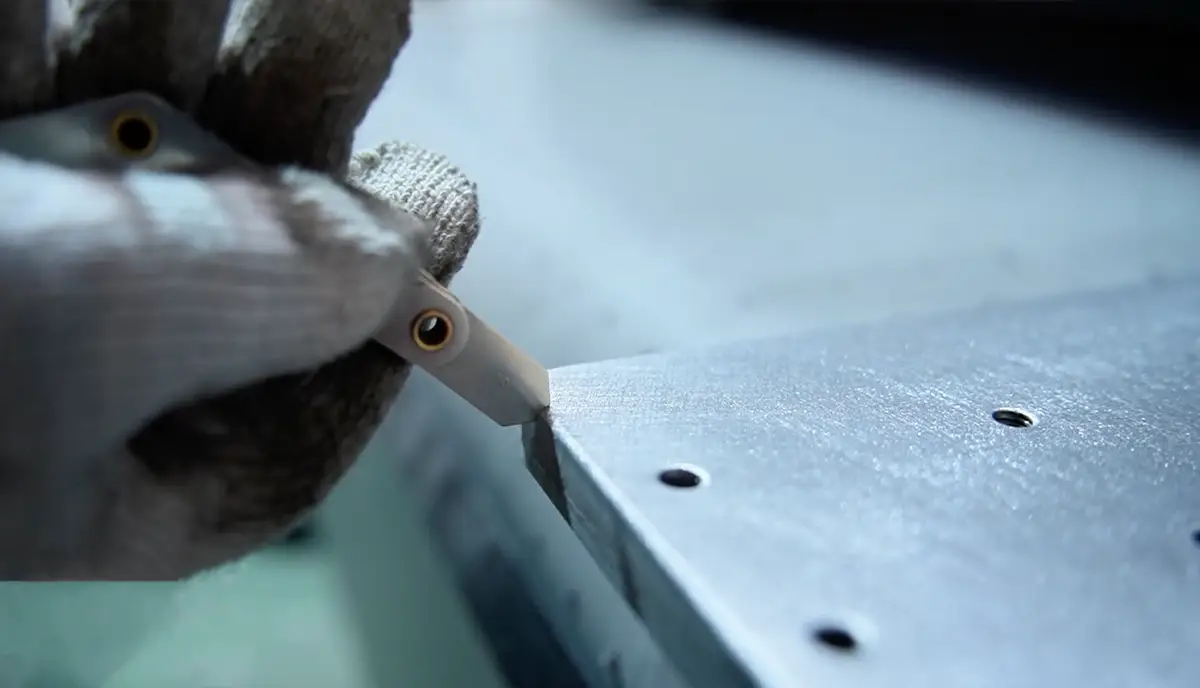
L’autre concerne la position des mains de l’opérateur. Avec une meuleuse, une personne reste à proximité d’un disque tournant à plusieurs milliers de tours par minute et tient chaque pièce pendant des heures. Une ligne d’ébavurage équipée de convoyeurs et d’un système de retournement transporte la pièce dans la zone de travail, tandis que l’opérateur reste à la table de chargement. Pour les ateliers qui finissent plus de quelques centaines de pièces par jour, notre position est simple : l’ébavurage manuel devrait être réservé aux pièces particulières.
Le coût oublié dans le calcul du retour sur investissement
Le calcul de rentabilité d’une ébavureuse compare généralement les minutes nécessaires par pièce à la main aux secondes nécessaires sur machine. Il tient rarement compte des risques associés à chaque pièce finie manuellement.
Un support de sensibilisation à la sécurité des meuleuses d’angle hébergé par l’OSHA, l’agence américaine de santé et de sécurité au travail, recense les risques : projections à grande vitesse, poussières et fumées, recul de l’outil, incendie, bruit et troubles musculosquelettiques liés aux gestes répétitifs et aux postures contraignantes. Les consignes sont simples, mais peuvent être négligées en période de forte activité. La vitesse admissible du disque doit être supérieure à celle de la meuleuse. Un carter de protection à 180° doit séparer l’opérateur du disque. L’outil se tient à deux mains. Le document cite un accident avec un disque prévu pour 11 000 tr/min monté sur une ponceuse tournant à 18 000 tr/min : le disque s’est brisé et l’opérateur a été hospitalisé pendant trois jours.
Ces risques restent souvent absents du calcul jusqu’à ce qu’un incident survienne. Les troubles liés aux gestes répétitifs se développent sur plusieurs mois ; un disque peut se rompre en un instant.
Ébavurer en atelier : faire circuler les pièces
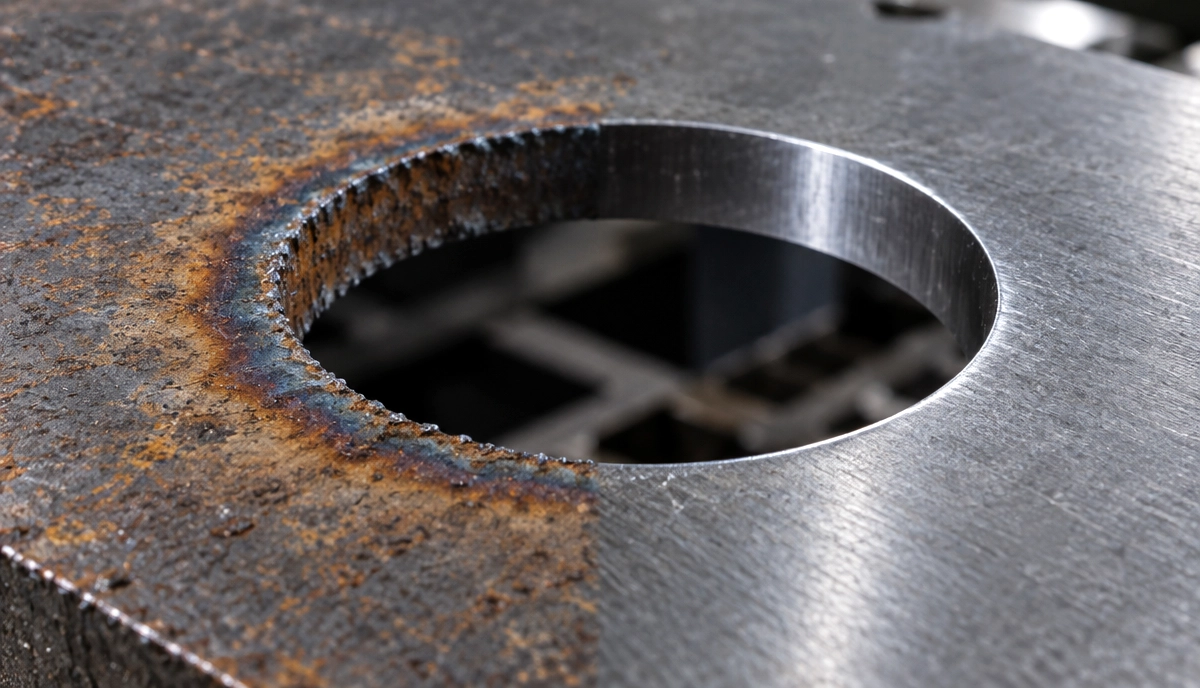
Une ébavureuse automatisée supprime déjà le passage manuel de la meuleuse sur les arêtes. La pièce avance sur un convoyeur sous des bandes abrasives, des brosses rotatives ou un groupe à bande abrasive, puis ressort ébavurée, avec des arêtes arrondies. Sur notre EdgeX SDR, l’arrondi atteint R2,5+, pour préparer les pièces au revêtement, au soudage et à l’assemblage.
Seule, la machine laisse encore aux opérateurs le levage, le retournement et l’empilage des pièces à ses deux extrémités. Les équipements de manutention complémentaires prennent en charge ces opérations.
Convoyeurs d’entrée et de sortie
Notre CONVEYOR d’entrée et de sortie prépare l’arrivée des pièces dans la machine et les évacue après traitement. Il est proposé en largeurs de 800, 1 300 et 1 600 mm (31,5, 51,2 et 63 pouces), adaptées à la machine, et en longueurs de 2 ou 3 m. La vitesse de bande est réglable de 0,3 à 10 m/min (1 à 33 pieds/min), pour une charge admissible de 200 kg par mètre. Il est piloté par la machine de finition, sans pupitre supplémentaire à gérer.
L’opérateur charge un lot à une extrémité et n’a plus à accompagner chaque pièce. Le convoyeur accepte des pièces à partir de 120 × 120 mm (4,7 × 4,7 pouces), jusqu’à la pleine largeur de la bande.
Retourner les pièces pour traiter la seconde face
Les pièces découpées au laser ou poinçonnées peuvent présenter des bavures sur les deux faces. À la main, cela implique deux passages et de nombreux retournements. Le Flipper pour l’ébavurage des deux faces se place entre deux machines Evotec et retourne la pièce en cours de ligne, afin de traiter les deux faces en un seul passage sur la ligne. Il accepte des épaisseurs de 1 à 50 mm (0,04 à 1,97 pouce) et des largeurs maximales de 1 000, 1 300 ou 1 600 mm selon le modèle. Un seul opérateur pilote le cycle depuis une interface homme-machine (IHM) tactile.
Retourner manuellement des tôles épaisses est lent et contraignant. Sur une ligne équipée d’un Flipper, personne ne manipule la pièce entre le traitement des deux faces. Si l’espace disponible ne permet pas d’installer une seconde machine, U-Flow ramène les pièces vers l’opérateur sans qu’il ait à les transporter ; le retournement pour traiter la seconde face reste manuel.
Chargement depuis une pile
Les petites pièces demandent beaucoup de temps de chargement manuel en raison de leur nombre. Le système de chargement automatisé VSORT utilise une caméra de vision 3D pour repérer chaque pièce sur une palette ou dans une pile. Un bras robotisé équipé de préhenseurs à ventouses ou magnétiques la dépose ensuite sur la ligne. Il accepte des pièces de 40 × 40 à 240 × 240 mm (1,6 × 1,6 à 9,4 × 9,4 pouces), de 1 à 25 mm d’épaisseur et pesant jusqu’à 8 kg (17,6 lb).
Le captage des poussières accompagne le procédé
Le meulage manuel projette les poussières à proximité de l’opérateur. Sur une machine, elles sont captées au niveau du groupe de travail. Aux États-Unis, l’OSHA classe les roues abrasives non tissées destinées à la préparation de surface, notamment à l’ébavurage léger et à l’uniformisation de finition, parmi les outils de polissage et de lustrage. Sa lettre d’interprétation de 1998 précise que les exigences de ventilation applicables au meulage, au polissage et au lustrage (29 CFR 1910.94) les concernent également.
Dans une lettre de 2016 sur les tables aspirantes à sec, l’OSHA indique ne pas disposer alors d’une norme spécifique aux poussières combustibles, mais pouvoir invoquer la clause générale de sécurité, en utilisant les normes NFPA comme éléments de référence. Cette lettre cite les dispositions de la NFPA 484, édition 2015, interdisant les dépoussiéreurs à sec installés à l’intérieur pour l’aluminium, ainsi que les tables aspirantes à sec autonomes pour les métaux combustibles. Ces références relèvent du cadre américain. Si votre ligne traite de l’aluminium, de l’acier inoxydable et de l’acier au carbone, prévoyez le dépoussiérage dès la conception. Nous associons les lignes traitant l’acier inoxydable, l’aluminium ou des lots de métaux différents au dépoussiérage par voie humide Hydro Dust 2.0.
Quand l’ébavurage manuel reste pertinent
Une ébavureuse a besoin d’une face plane pour transporter la pièce sur la bande. Certains travaux restent donc adaptés aux outils manuels :
- Les pièces formées et les ensembles soudés qui ne peuvent pas reposer à plat.
- Les géométries internes et les trous borgnes inaccessibles à l’abrasif.
- Les pièces inférieures à la taille minimale acceptée par la machine et son système de maintien.
- Les prototypes unitaires et les reprises pour lesquels le paramétrage prendrait plus de temps que l’opération elle-même.
Conservez un poste protégé et ventilé pour ces opérations, sans en faire le poste qui impose la cadence à tout l’atelier.
Définir le périmètre d’automatisation de votre atelier
Recensez une semaine de production par type de pièce, puis distinguez les pièces planes pouvant circuler sur une bande de celles qui ne le peuvent pas. Si le premier groupe représente plusieurs centaines de pièces par jour, chacune correspond à du temps de meulage qu’une ligne pourrait prendre en charge.
Ajoutez ensuite les équipements de manutention là où les interventions manuelles restent nécessaires : des convoyeurs si la préparation des pièces limite le débit, un Flipper si c’est le traitement de la seconde face, ou un VSORT si c’est le chargement des petites pièces. Vous pouvez ainsi répartir l’investissement sur plusieurs cycles budgétaires.
Questions fréquentes
Q1 : Comment ébavurer les pièces dans un atelier de fabrication métallique ?
Pour les pièces planes en tôle produites en série, une ébavureuse à large bande équipée de bandes abrasives, de brosses ou d’un groupe à bande abrasive élimine les bavures et arrondit les arêtes en un passage. Des convoyeurs assurent l’entrée et la sortie des pièces. Les outils manuels, comme les meuleuses d’angle et les roues abrasives non tissées, restent adaptés aux pièces formées, soudées ou unitaires.
Q2 : L’ébavurage manuel à la meuleuse d’angle est-il sûr ?
Les mesures de sécurité présentées dans le support hébergé par l’OSHA comprennent un disque dont la vitesse admissible est supérieure à celle de la meuleuse, un carter de protection à 180°, une prise à deux mains et des équipements de protection individuelle adaptés. L’exposition aux projections, aux poussières, au recul de l’outil, au bruit et aux gestes répétitifs subsiste néanmoins. En production de série, elle se répète à chaque pièce.
Q3 : À quoi sert un Flipper sur une ligne d’ébavurage ?
Le Flipper se place entre deux ébavureuses et retourne chaque pièce pour traiter la seconde face sans qu’un opérateur ait à la soulever ou à la réintroduire. Le Flipper d’Evotec accepte des épaisseurs de 1 à 50 mm (0,04 à 1,97 pouce) et des largeurs maximales de 1 000, 1 300 ou 1 600 mm. Un seul opérateur pilote le cycle de traitement des deux faces depuis une IHM.
Q4 : Une ébavureuse a-t-elle besoin d’un système de dépoussiérage ?
Oui. Aux États-Unis, l’OSHA applique ses exigences de ventilation pour le meulage, le polissage et le lustrage (29 CFR 1910.94) à ces procédés, y compris aux roues abrasives non tissées. Pour l’aluminium, sa lettre de 2016 cite les dispositions de la NFPA 484, édition 2015, excluant les dépoussiéreurs à sec installés à l’intérieur. Le dépoussiérage par voie humide est donc une solution courante pour les lignes traitant l’aluminium ou plusieurs types de métaux.
Q5 : Peut-on charger et ébavurer automatiquement de petites pièces ?
Oui, dans les limites de capacité des équipements. Grâce à la vision 3D et à ses préhenseurs à ventouses ou magnétiques, VSORT saisit des pièces de 40 × 40 à 240 × 240 mm (soit des côtés de 1,6 à 9,4 pouces), de 1 à 25 mm d’épaisseur et pesant jusqu’à 8 kg. Sur la machine, les petites pièces nécessitent un maintien par dépression ou magnétique pour rester en place sous les groupes de travail.
Préparer votre projet
Si votre atelier finit encore ses pièces planes à la meuleuse, notre présentation des ébavureuses explique comment associer les machines et les équipements de manutention.
Vous pouvez aussi nous envoyer des plans ou des échantillons de pièces. Nous vous indiquerons lesquelles peuvent être prises en charge par une ligne et lesquelles restent adaptées à un poste manuel.