Lézeroxid porszórás előtt: pácolás vagy csiszolás?
Fémfeldolgozóknak és bevonatolósor-vezetőknek, akiknél a porfesték lepattogzik az oxigénnel vágott szénacél darabok élein. A cikk összeveti a pácolást a mechanikus oxideltávolítással, bemutatja, mit igényel a kettő az üzemben, és hogyan dönt a darab geometriája.
A legfontosabb tudnivalók
- Az oxigénes lézervágás vékony, kemény oxidréteget hagy a szénacél éleken, amelyet a szokásos előkezelő tisztítószerek nem távolítanak el.
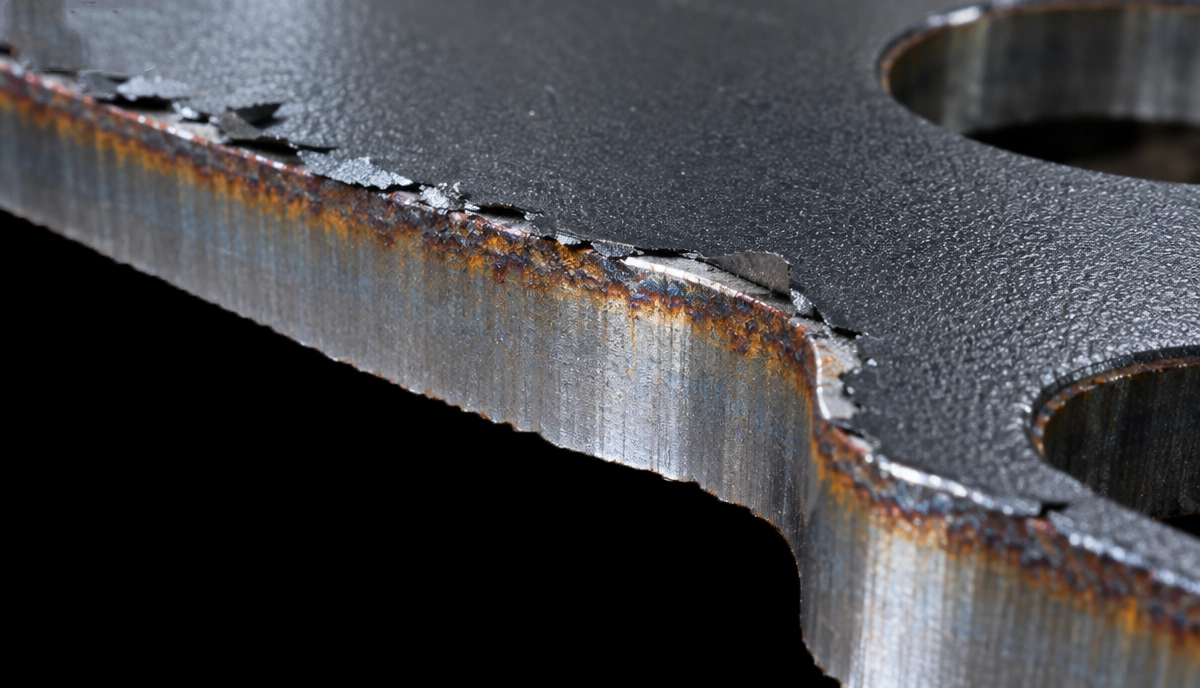
- Ezen az oxidon nem képződik foszfátréteg, ezért a por a revén tapad az acél helyett, és az élen lepattogzik.
- A pácolás működik, de fűtött kádakat, fürdőfelügyeletet, semlegesítő öblítést és savas szennyvizet visz az előkezelő sorba.
- A mosás előtti mechanikus eltávolítás leszedi a revét és ugyanabban a menetben lekerekíti az élt, amire egy pácoló kád nem képes.
- Sík darabokhoz a mechanikus eltávolítás illik; hajlított darabok és bonyolult vágási kontúrok esetén a pácolásnak továbbra is van helye.
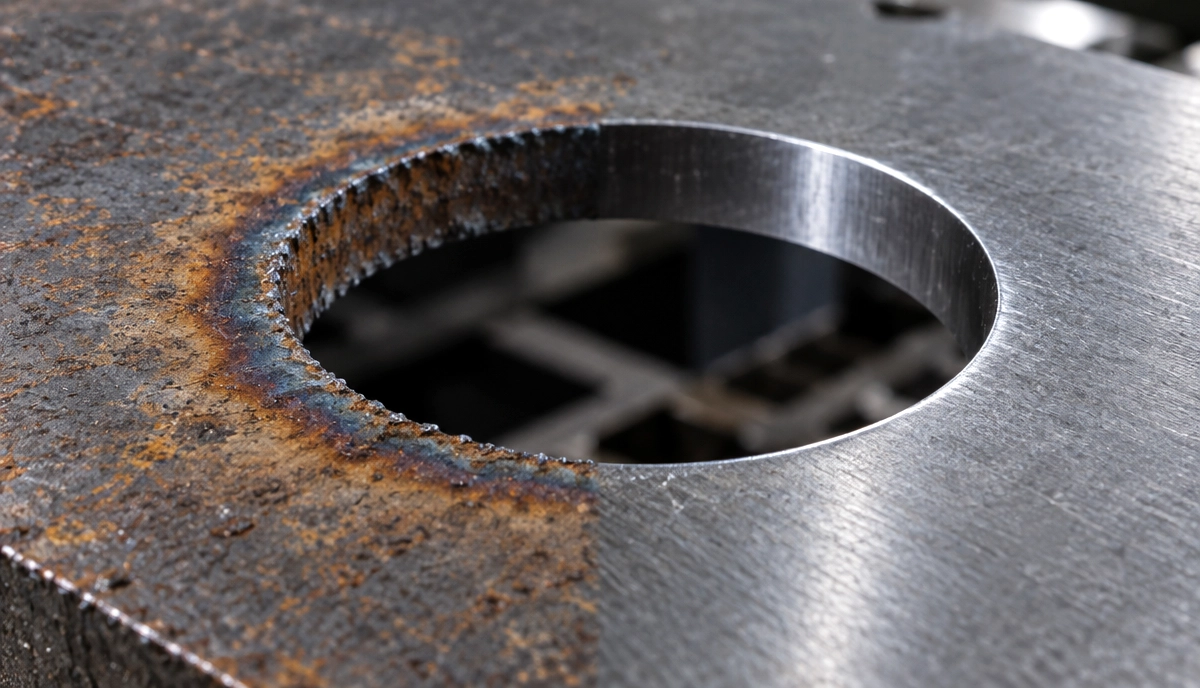
Ha a porfesték lepattogzik egy lézervágott szénacél konzol élén, az ritkán a por hibája. Oxigénes vágásnál minden vágott felületen vékony, kemény vas-oxid réteg marad, és a szokásos előkezelő tisztítószerek ezt nem távolítják el. A konverziós réteg nem képződik rajta, így a por a revén tapad az acél helyett, és az első ütésnél leválik. A megoldás az oxideltávolítás, és két becsületes út létezik: a revét savval feloldani az előkezelő sorban, vagy mechanikusan leszedni, mielőtt a darabok odaérnek.
Álláspontunk: porszóró sorra kerülő sík lézervágott daraboknál a mechanikus eltávolítás és az éllekerekítés egy menetben a jobb alapmegoldás. A pácolásnak továbbra is van helye, de kevesebb darabnál, mint amennyit a legtöbb üzem gondol.
Miért rontja el a lézerreve a porfesték tapadását
Vastagabb szénacélnál az oxigén a szokásos segédgáz, ennek ára pedig egy oxidhártya minden vágott élen. A Products Finishing régóta futó kérdés-felelet rovata a lepattogzó élekről világosan leírja a folyamatot. A réteg vékony és kemény, a szokásos tisztítószerek nem távolítják el, és foszfát nem nő rajta. Elektroforetikus (KTL) bevonatnál a hiba kevésbé látszik. Pornál jobban, és a lepattogzás pontosan ott jelenik meg, ahol a darabokat megfogják, egymásra rakják és összecsavarozzák.
Nitrogénes vágással az oxid nagy része elkerülhető. A The Fabricator szakcikke arról, hogyan kerülhető el a sorjázás már a lézernél, elmagyarázza, hogyan határozza meg a fókuszhelyzet, a segédgáz és a vágási sebesség, mennyire tiszta él hagyja el a gépet. A nitrogén viszont nem minden vastagsághoz és gázkerethez praktikus, ezért sok üzem vastagabb szénacélnál marad az oxigénnél, és a revével a későbbi lépésben foglalkozik. Ez a cikk erről a későbbi lépésről szól.
Első lehetőség: a reve pácolása az előkezelő sorban
A pácolás egy vagy több fokozattal egészíti ki a foszfátozást vagy vékonyréteg-előkezelést. A Products Finishing szakcikke a lézervágás okozta tapadási problémákról bemutatja, mit igényel ez a fokozat a megbízható működéshez:
- A koncentrációnak van felső határa. Körülbelül 20 % savkoncentráció felett a reveeltávolítás alig javul, így az erősebb fürdő főleg drágább.
- A hő és a fürdőmozgatás végzi a munkát. Az eltávolítás sebessége a hőmérséklettel meredeken nő, ami fűtési energiát és gőzelszívást jelent.
- A fürdő elhasználódik. Egy tipikus festés előtti pácfürdőt gyakran nagyjából 5–10 g/l oldott kétértékű vas felett tekintenek kimerültnek, bár ez folyamatonként eltér.
- Az öblítés számít. A körülbelül pH 8–9 értéken tartott semlegesítő öblítés megakadályozza, hogy a frissen pácolt acél a következő fokozat előtt futórozsdásodjon.
- A berendezés speciális. A kádak és fűtőfelületek általában 316L rozsdamentes acélból készülnek, a csővezetékek műanyagból, a tömítések fluorpolimerből.
A sav kiválasztása külön kompromisszum. A foszforsav volt a hagyományos választás, de a foszfor kibocsátására vonatkozó szigorúbb határértékek a kénsav vagy szerves savak felé terelték a sorokat. A kénsav az öblítésben rozsdára hajlamosabbá teheti az acélt. A szerves savak megnehezíthetik a csapadékos szennyvízkezelést.
Mindez nem zárja ki a pácolást. Csak azt jelenti, hogy a valódi költségbe beletartozik a vegyszer, a fűtés, a szennyvízkezelés, a sor többlet kádhossza és a fürdőfelügyelet, amely mindezt a megfelelő tartományban tartja.
Második lehetőség: mechanikus oxideltávolítás mosás előtt
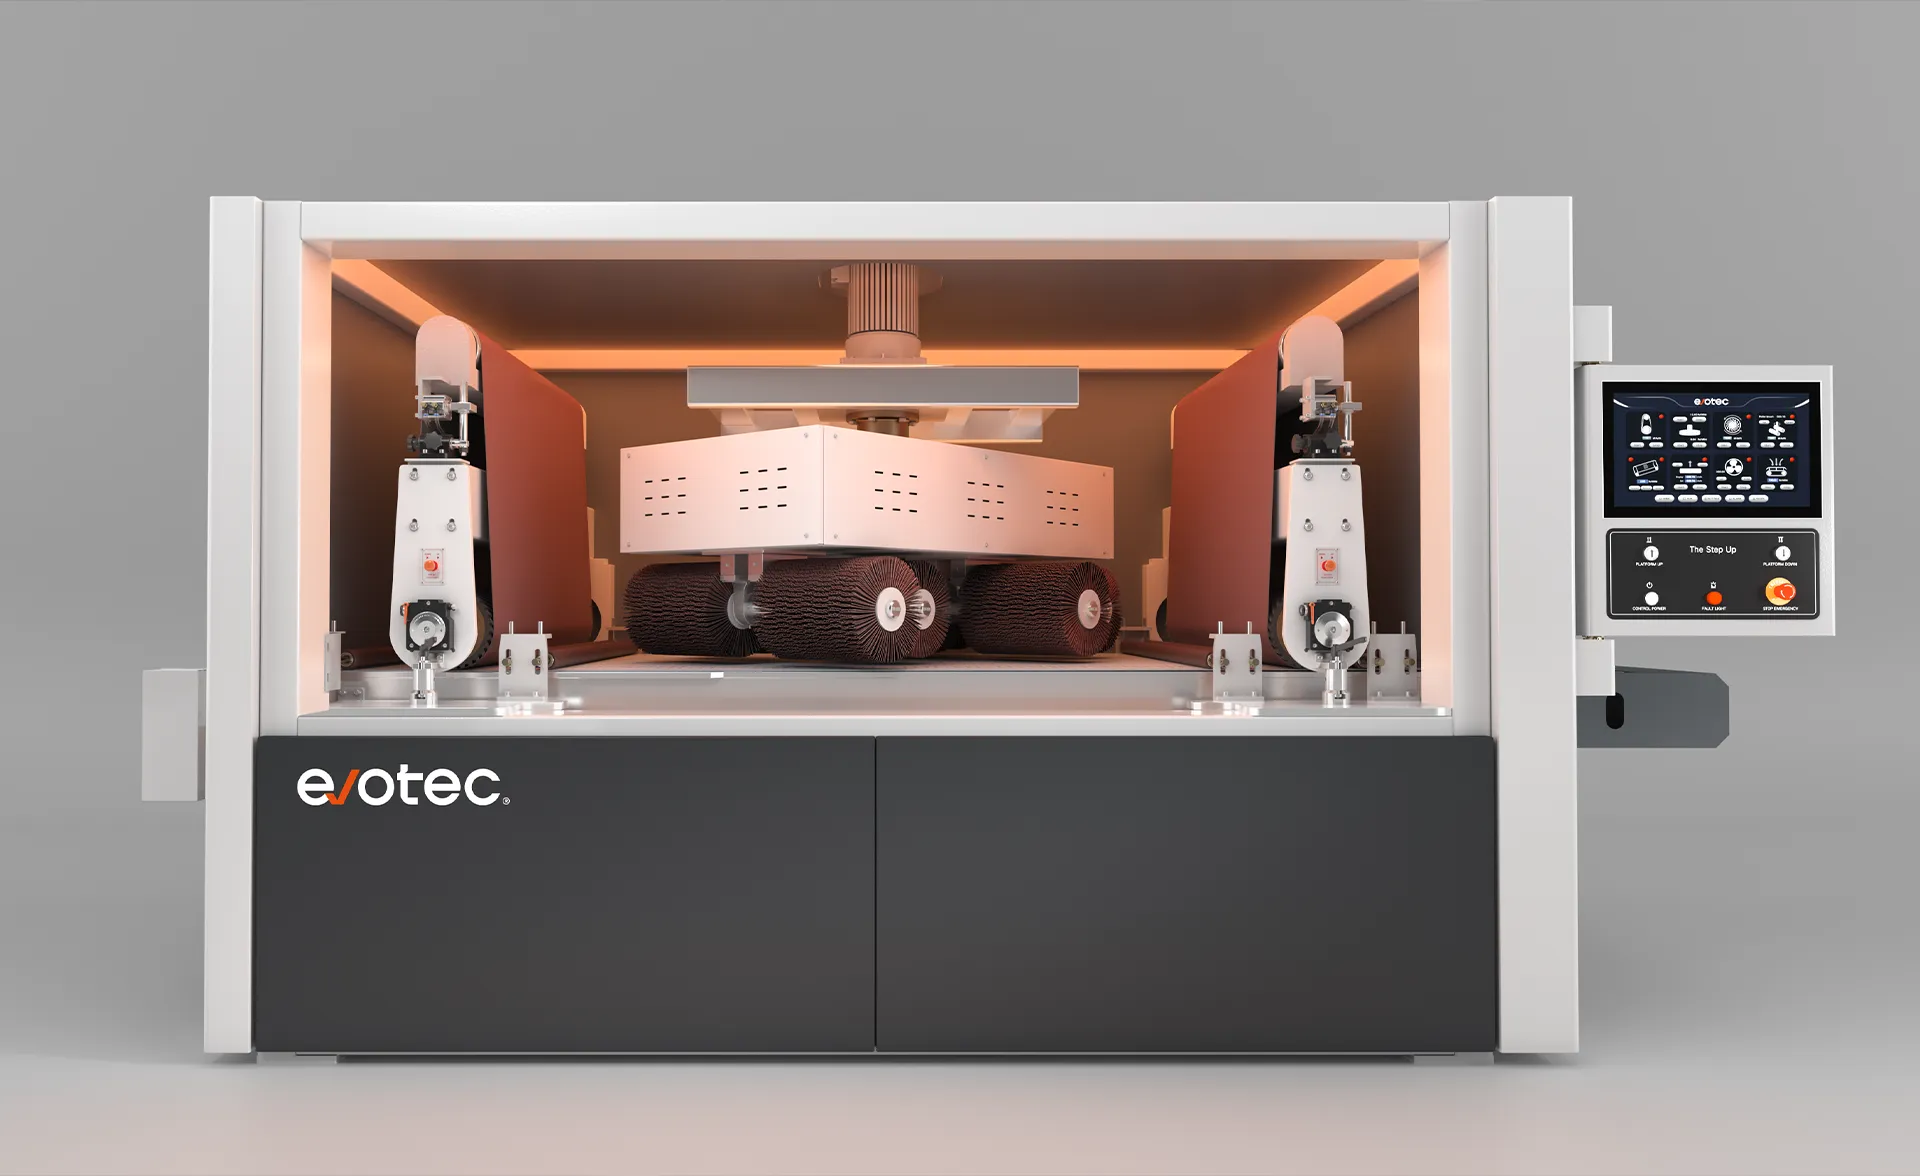
A mechanikus eltávolítás még azelőtt történik, hogy a darab az előkezelésbe ér. Szélesszalagos megmunkálógépen egy csiszolószalag leszedi a revét a felületekről, a forgókefék pedig a vágott éleken és a belső kontúrokon dolgoznak. A darab fémtisztán jön ki, így a tisztítószernek és a konverziós rétegnek már csak olajjal és műhelyszennyeződéssel kell megbirkóznia.
Az erősebb érv az, ami ugyanabban a menetben az éllel történik. Egy éles, 90°-os lézervágott sarokban a legvékonyabb a bevonat, és itt éri a darabot a legtöbb ütés. A pácoló kád ezt a sarkot pontosan olyan élesen hagyja, ahogy a lézer vágta. A kefés menet, amely eltávolítja az oxidot, egyúttal meghatározott sugárra le is kerekíti az élt.
SurfeX felületmegmunkáló gépeinken az oxideltávolítás csiszolószalag és kefék kombinációjával történik, az élsugár R0,3 és R2,5+ között állítható, és az 50 × 50 mm-es (2" × 2") vagy nagyobb darabok 1–7 m/perc sebességű szállítószalagon haladnak. Porszórt daraboknál a szabad éleken legalább R0,3–R0,5 mm-t (0,012"–0,020") javaslunk, kültéri vagy korrozív környezetben R1,0 mm-t (0,039") vagy többet. Az oxideltávolítás alkalmazási oldala bemutatja a jellemző darabokat, a kapcsolószekrény-ajtóktól a gépburkolatokig.
A darab geometriája dönt
A választás inkább az alakon múlik, mint a kémián.
Sík darabok szabad élekkel
A konzolok, panelek, alaplemezek és kapcsolószekrény-ajtók, amelyek laposan fekszenek a szállítószalagon, egyértelműen a mechanikus eltávolításhoz valók. A reve és az éles él együtt tűnik el, és az előkezelő sor rövidebb marad. Ha a darabokat vágás után hajlítják, az oxidot még sík kiterített állapotban, az élhajlító előtt távolítsa el. Így a legtöbb hajlított darab is ebbe a csoportba kerül.
Hajlított darabok és bonyolult kontúrok
A mechanikus módszerek bonyolult vágásoknál gyakran kevéssé hatékonyak, ahogy a pácolásról szóló cikk is megjegyzi, és egy átfutó gép nem tud követni olyan peremet, amely magasabb a maximális munkadarab-magasságnál (SurfeX gépcsaládunknál 100 mm). A hegesztett szerkezetek és a hajlítás után bevonatolt darabok a pácoló kádba valók.
Vegyes gyártás
A mindkét típust gyártó üzemek megtarthatnak egy kisebb pácoló fokozatot a hajlított és hegesztett darabokhoz, a sík tömeget pedig kivehetik belőle. Kevesebb reve a fürdőben lassabb vasdúsulást és ritkább fürdőcserét jelent.
A sorjázógépek áttekintése elmagyarázza, miben különböznek a szalagos, kefés és dobfejes kialakítások, ha erre a feladatra méretez gépet, a lézervágott darabokhoz való sorjázógépekről szóló útmutatónk pedig egymás mellett hasonlítja össze a modelleket.
Öt kérdés, mielőtt bármelyiket megvásárolja
- A szénacél munkái mekkora részét vágják oxigénnel, és milyen vastagságban?
- A bevonatolási előírások megadnak minimális élsugarat, vagy csak „éles élek letörése” szerepel bennük?
- Mennyibe kerül ma évente a szennyvízkezelés és a fürdő karbantartása?
- A darabokat síkban vonják be, vagy előbb hajlítják és hegesztik?
- Van hely az előkezelő sorban még egy fűtött fokozatnak?
A Products Finishing kiállítói előzetese szerint a héten Las Vegasban zajló FABTECH (október 21–23.) egy több mint 150 kiállítós FINISHING Pavilont állít a fémfeldolgozók elé. Az ott látható megoldások többsége az él után következik. Magáról az élről korábban születik döntés, a lézernél és az utána következő gépnél. Ha a fenti válaszok sík darabokra és sugarat előíró bevonatolási követelményekre mutatnak, ott kezdje.
Források
- Chipping Edges, Products Finishing
- Solving Adhesion Issues from Laser Cuts, Products Finishing
- Tech Topic: Avoid deburring when laser cutting sheet metal, The Fabricator
- 25 Finishing Exhibitors to Visit at FABTECH 2026, Products Finishing
GYIK
1. kérdés: Mi a lézeroxid eltávolítása?
A vékony vas-oxid réteg eltávolítása, amelyet az oxigénes lézervágás hagy a szénacél éleken. A réteg akadályozza az előkezelést és a bevonat tapadását. Eltávolítható vegyileg pácolással vagy mechanikusan csiszolószalagokkal és kefékkel.
2. kérdés: Miért pattogzik le a porfesték a lézervágott éleken?
A szokásos előkezelő tisztítószerek nem távolítják el a lézeroxidot, ezért a vágott élen nem képződik konverziós réteg. A por a revén tapad az acél helyett, és a reve ütésre lepattan. Az éles, lekerekítetlen él tovább rontja a helyzetet, mert ott vékony a bevonat.
3. kérdés: Elkerülhető a lézeroxid nitrogénes vágással?
A nitrogénes vágás nagyrészt oxidmentes élt hagy, és a fókusz, a gáz és a sebesség hangolása a salakot is csökkenti. Sok üzem ennek ellenére oxigénnel vágja a vastagabb szénacélt. Ezeknél a daraboknál az oxideltávolítás egy későbbi lépésbe kerül.
4. kérdés: A pácolás vagy a mechanikus oxideltávolítás az olcsóbb?
Ez a darabösszetételtől és a sor felépítésétől függ. A pácolás költségei: sav, fűtés, fürdőfelügyelet, semlegesítő öblítés és szennyvízkezelés. A mechanikus eltávolításé: a gép, a csiszolóanyagok és a kefék, cserébe ugyanabban a menetben lekerekíti az élt.
5. kérdés: Mekkora élsugár kell a lézervágott darabokon porszórás előtt?
Kövesse a bevonatolási előírást, ha megad értéket. Előírás hiányában a szabad éleken legalább R0,3–R0,5 mm-t (0,012"–0,020") javaslunk, kültéri vagy korrozív környezetben R1,0 mm-t (0,039") vagy többet.
Következő lépések
Az oxideltávolításról szóló oldalunk bemutatja, milyen darabokra és felületekre alkalmas ez az eljárás.
Ha a porfesték lepattogzik a lézervágott éleken, küldje el nekünk a darabok rajzait vagy néhány mintadarabot. Megmunkáljuk őket, és megmutatjuk, milyen éllel és felülettel kerülnek vissza Önhöz.