Hogyan sorjázhatunk fémmegmunkáló üzemben sarokcsiszoló nélkül
Üzemvezetőknek és gyártásirányítóknak, akiknél a lemezalkatrészek sorjázása még mindig kézi sarokcsiszolókkal és lamellás korongokkal történik. Megismerhetik azokat a kockázati tényezőket, amelyek ritkán kerülnek be a megtérülési számításokba, megtudhatják, mi változik a szállítószalagok, az átfordító és az automatikus adagolás bevezetésével, valamint azt is, hol van még mindig helye a kézi munkának.
A legfontosabb tudnivalók
- A sarokcsiszolóval végzett kézi sorjázás minden egyes alkatrésznél és minden műszakban kiteszi az operátorokat a repülő részecskéknek, a pornak, a visszarúgás veszélyének, a zajnak és az ismétlődő mozgásból adódó terhelésnek.
- Egy sorjázógép leveszi a csiszolás terhét az operátor kezéről, de az alkatrészek emelése, forgatása és rakodása továbbra is manuális marad, hacsak nem alkalmaznak anyagmozgató rendszereket.
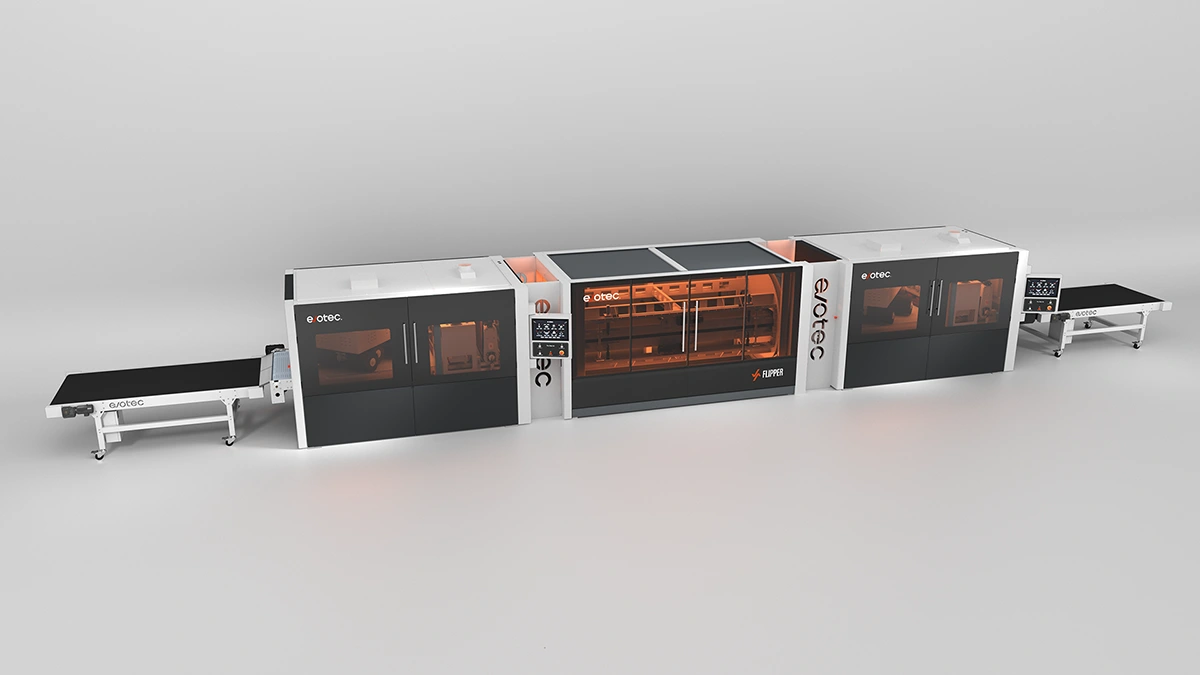
- A be- és kimeneti szállítószalagok, a második oldal megmunkálását végző átfordító (Flipper) és a kötegből történő adagolást végző VSORT mind-mind egy-egy kezelési lépést vesznek le az operátor válláról.
- A gépi megmunkálás a porelszívást a gépfejhez helyezi át, az OSHA csiszolásra, polírozásra és tisztításra vonatkozó szellőztetési előírásai pedig a nem szőtt csiszolóanyagokra is érvényesek.
- Az alumíniumot feldolgozó gyártósoroknál már a tervezéskor gondoskodni kell a megfelelő elszívásról, mivel az OSHA által hivatkozott NFPA 484 szabvány nem javasolja a száraz porleválasztók beltéri használatát alumíniumpor esetén.
- Tartson fenn egy védőburkolattal és elszívással ellátott kézi munkaállomást az alakos, hegesztett és egyedi alkatrészek számára, a sík alkatrészeket pedig bízza a gyártósorra.
Sétáljon végig a legtöbb lemezmegmunkáló műhelyen műszakváltáskor, és a zaj alapján könnyen megtalálja a sorjázó állomást. Két-három operátor, sarokcsiszolók lamellás korongokkal, egy halom lézerrel vágott alkatrész az egyik asztalon, és egy halom kész alkatrész a másikon. Ha éppen azon gondolkodik, hogyan oldja meg a sorjázást egy olyan fémipari üzemben, amely kinőtte ezt a munkaasztalt, a szokásos érv a sebesség szokott lenni. Mi úgy gondoljuk, a sebesség az érv kisebbik fele.
A nagyobbik fele az, hogy hol vannak az operátor kezei. A csiszológép arra kényszeríti az embert, hogy órákon át, minden egyes alkatrészt kézben tartva, egy több ezer percenkénti fordulatszámmal pörgő korong közelében dolgozzon. Egy szállítószalagokkal és átfordítóval felszerelt sorjázósor végigvezeti az alkatrészt a munkazónán, az operátort pedig a rakodóasztalnál tartja. Azoknál a műhelyeknél, ahol naponta több száz alkatrészt készítenek, az álláspontunk egyszerű: a kézi sorjázásnak csak a kivételes esetekre kell korlátozódnia, nem pedig a fő folyamatnak lennie.
A költségvetési sor, ami hiányzik a sorjázás megtérülési számításából
A sorjázógépek megtérülési számításai általában a kézi megmunkálás alkatrészenkénti perceit hasonlítják össze a gépi megmunkálás másodperceivel. Amit viszont kihagynak, az a minden kézzel végzett alkatrészhez kapcsolódó kockázati lista.
Egy az OSHA által közzétett sarokcsiszoló-biztonsági útmutató felsorolja, minek van kitéve az operátor: nagy sebességű részecskéknek, pornak és gőzöknek, visszarúgásnak, tűzveszélynek, zajnak, valamint az ismétlődő mozgás és a kényelmetlen testtartás okozta mozgásszervi megbetegedéseknek. A szabályok alapvetőek, de egy zsúfolt műszakban könnyű őket figyelmen kívül hagyni. A korong fordulatszám-besorolásának meg kell haladnia a csiszológépét. Egy 180 fokos védőburkolatnak kell lennie az operátor és a korong között. Mindkét kéznek a szerszámon kell maradnia. Az útmutató saját baleseti példája egy 11 000-es fordulatszámú korong, amelyet egy 18 000-es fordulatszámú csiszológépre szereltek fel; a korong széttört, a munkás pedig három napot töltött kórházban.
Ezek közül semmi sem jelenik meg tételként, amíg meg nem történik a baj. Az ismétlődő terhelés hónapok alatt épül fel; egy korongtörés viszont egy pillanat alatt bekövetkezik.
Sorjázás fémipari üzemekben: az alkatrészeket mozgassa, ne az embereket
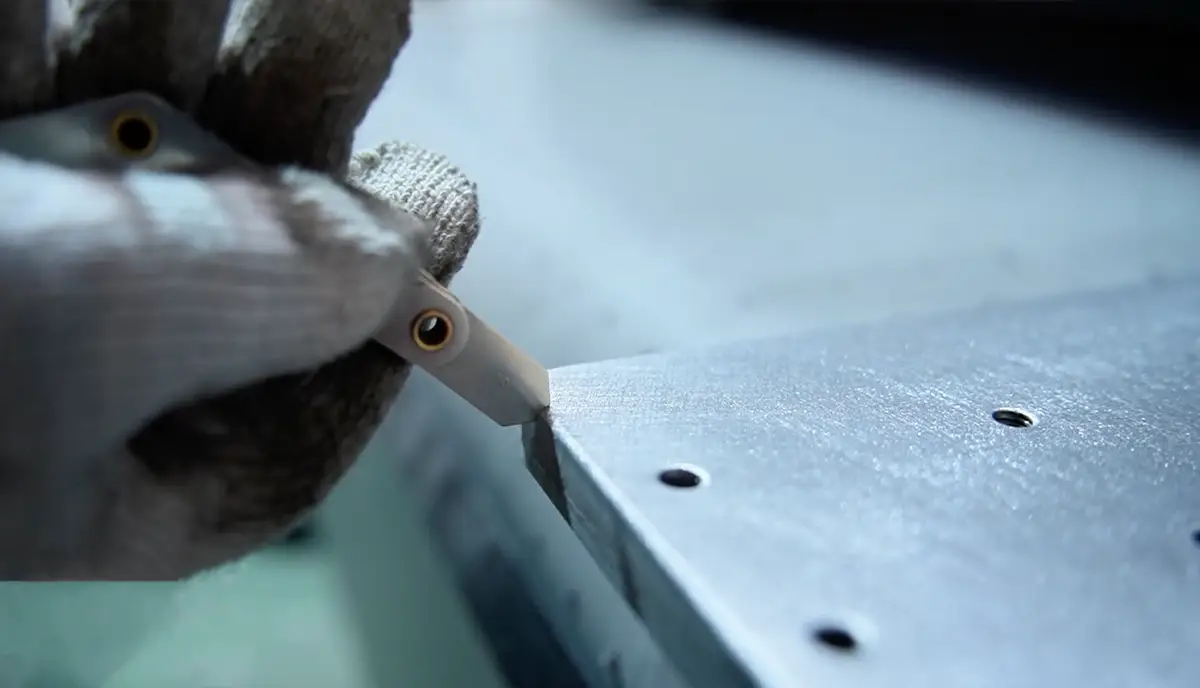
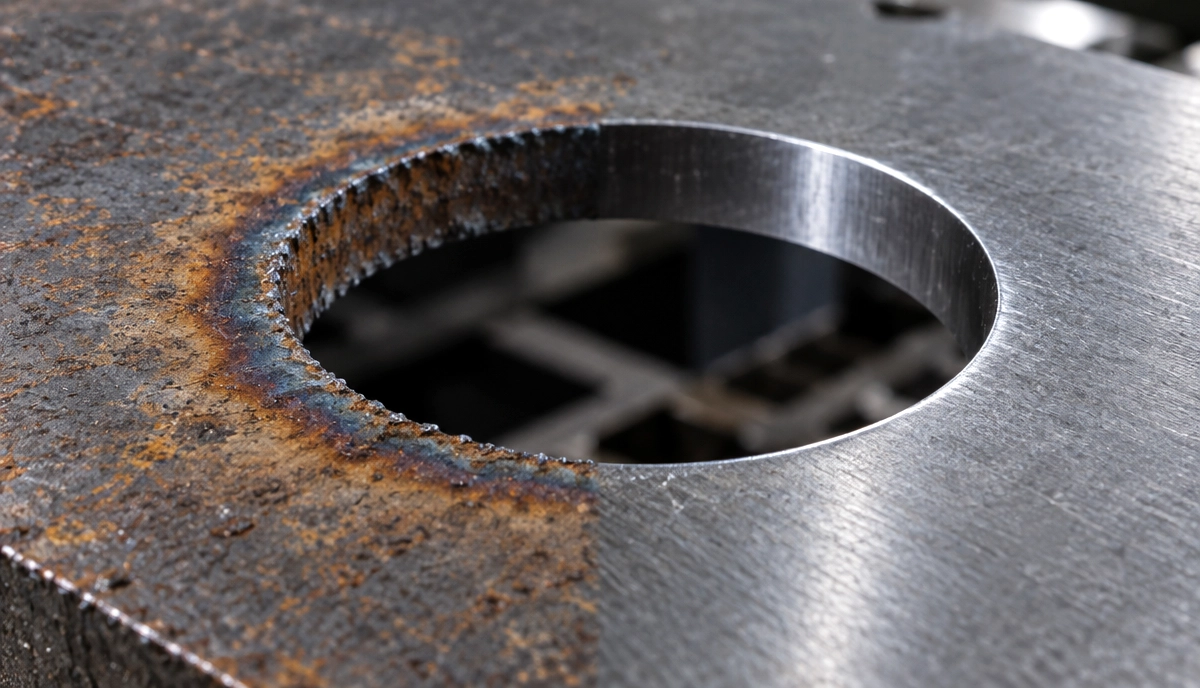
Egy automatizált sorjázógéppel sorjázógép már önmagában leveszi a csiszolás terhét az operátor kezéről. Az alkatrész egy szállítószalagon halad át csiszolószalagok, forgókefék vagy dobfejek alatt, és sorjázva, lekerekített élekkel érkezik meg a végén. A mi EdgeX SDR gépünk esetében ez R2,5+ rádiuszt jelent, amely azonnal készen áll a bevonatolásra, hegesztésre és összeszerelésre.
Egy önálló gép mellett az embereknek továbbra is emelgetniük, forgatniuk és rakodniuk kell az alkatrészeket mindkét oldalon. Az anyagmozgató kiegészítők átveszik ezt a munkát.
Be- és kimeneti szállítószalagok
AzSZÁLLÍTÓSZALAG be- és kimeneti kiegészítő előkészíti az alkatrészeket a gép előtt, és elszállítja azokat a gép után. 800, 1300 és 1600 mm-es szélességben kapható, hogy illeszkedjen a géphez, 2 vagy 3 méteres hosszban, 0,3 és 10 m/perc közötti állítható szalagsebességgel és méterenkénti 200 kg-os teherbírással. A felületkezelő gép vezérlésével működik, így nincs szükség második kezelőpanelre.
A kezelő az egyik végén betölti a tételt, és nem kell minden egyes alkatrészt végigkísérnie. A 120 × 120 mm-es mérettől egészen a teljes szalagszélességig bármi szállítható rajta.
Megfordítás a második oldalhoz
A lézerrel vágott és lyukasztott alkatrészek mindkét oldalán sorjásak. Kézi munkával ez két menet és rengeteg forgatás. Egy Megfordító kétoldalas sorjázáshoz két Evotec gép között helyezkedik el, és a folyamat közben megfordítja az alkatrészt, így mindkét oldal egy menetben készre munkálható. 1-től 50 mm-ig terjedő vastagságú, és modelltől függően akár 1000, 1300 vagy 1600 mm széles alkatrészeket is kezel. A ciklust egyetlen kezelő irányítja egy HMI érintőképernyőről.
A nehéz lemezek kézi forgatása lassú és kényelmetlen munka. Egy gyártósoron az alkatrészhez az oldalak között senki sem nyúl. Ha nincs elég hely egy második gép számára, az U-Flow emelés nélkül visszajuttatja az alkatrészeket a kezelőhöz a második oldal megmunkálásához.
Rakodás kötegből
A kis alkatrészek kézi adagolása a leglassabb, mivel rengeteg van belőlük. VSORT automatizált rakodás 3D látókamerát használ az alkatrészek raklapon vagy kötegben való megtalálásához, valamint egy vákuumos vagy mágneses megfogóval ellátott robotkart az alkatrészek sorra helyezéséhez. 40 × 40 mm-től 240 × 240 mm-ig terjedő, 1-25 mm vastag és legfeljebb 8 kg súlyú alkatrészeket kezel.
A por a folyamattal együtt mozog
A kézi csiszolás oda szórja a port, ahol a kezelő áll. Gépi megmunkálásnál a por a gépfejnél gyűlik össze, és a szabályok is ezt követik. Az OSHA a nem szőtt felületkezelő korongokat – azokat, amelyeket könnyű sorjázáshoz és felületkiegyenlítéshez használnak – polírozó és fényesítő korongként kezeli, és az 1998-as értelmező levele kimondja, hogy a csiszolásra, polírozásra és fényesítésre vonatkozó szellőztetési szabvány (29 CFR 1910.94) érvényes rájuk.
Egy 2016-os, száraz elszívóasztalokra vonatkozó levélbenAz OSHA megjegyzi, hogy bár nincs kifejezett szabványa az éghető porokra, az általános kötelezettségi záradék (General Duty Clause) alapján eljárhat, az NFPA-szabványokat bizonyítékként felhasználva. A levél az NFPA 484 (2015-ös kiadás) előírásaira hivatkozik, amelyek tiltják az alumíniumhoz használt beltéri száraz elszívókat, valamint az éghető fémekhez való, önálló száraz elszívású csiszolóasztalokat. Ha a gyártósoron alumíniumot is megmunkálnak rozsdamentes és szénacél mellett, az elszívást már a tervezéskor ennek megfelelően kell kialakítani. A rozsdamentes acélt, alumíniumot vagy vegyes tételeket feldolgozó sorokat Hydro Dust 2.0 nedves elszívórendszerrel párosítjuk.
Amikor még van értelme a kézi sorjázásnak
A sorjázógépnek sík felületre van szüksége ahhoz, hogy a munkadarab végighaladhasson a szalagon. Ezért a kézi szerszámoknak is marad valódi munka:
- Alakított alkatrészek és hegesztett szerkezetek, amelyek nem fekszenek fel síkban.
- Belső részletek és zsákfuratok, amelyeket a csiszolóanyag nem ér el.
- Olyan alkatrészek, amelyek kisebbek annál a méretnél, amelyet a gép és annak munkadarab-rögzítője még kezelni tud.
- Egyedi prototípusok és utómunkák, ahol a gép beállítása tovább tartana, mint maga a munkafolyamat.
Tartson fenn egy védőburkolattal ellátott, szellőztetett állomást ezek számára. Csak ne hagyja, hogy ez határozza meg a műhely munkatempóját.
Hol húzzuk meg a határt a műhelyben?
Számolja össze egy hét alkatrészeit típus szerint, és ossza őket két csoportra: sík alkatrészek, amelyek végigmehetnek a szalagon, és olyanok, amelyek nem. Ha a sík alkatrészek csoportja napi több száz darabot tesz ki, akkor mindegyikük olyan csiszolási időt igényel, amelyet egy automata sor már átvehetne.
Ezután következhet a kezelés automatizálása ott, ahol még emberek dolgoznak. A szállítószalagok az elsők, ha az anyagmozgatás a szűk keresztmetszet, a Flipper, ha a kétoldali megmunkálás, és a VSORT, ha a kis alkatrészek adagolása. Ebben a sorrendben a beruházás költségei több költségvetési cikluson is eloszthatók.
GYIK
1. kérdés: Hogyan történik az alkatrészek sorjázása egy fémipari üzemben?
Nagy mennyiségű sík lemezalkatrész esetén a széles szalagos sorjázógép – csiszolószalagokkal, kefékkel vagy dobfejjel – egy menetben távolítja el a sorját és kerekíti le az éleket, miközben a szállítószalagok gondoskodnak az adagolásról és a kivezetésről. A kézi szerszámok, mint a sarokcsiszolók és a nem szőtt csiszolókorongok, az alakított, hegesztett vagy egyedi alkatrészeknél maradnak használatban.
2. kérdés: Biztonságos a kézi sorjázás sarokcsiszolóval?
Biztonságosan elvégezhető, ha a korong fordulatszáma megfelel a csiszológépének, 180°-os védőburkolatot használnak, a szerszámot két kézzel fogják, és viselik a megfelelő egyéni védőeszközöket, ahogy azt az OSHA útmutatója is előírja. A kockázatok azonban megmaradnak: a repülő részecskék, a por, a visszarúgás, a zaj és az ismétlődő mozgás okozta terhelés. Nagy mennyiségnél ez minden egyes alkatrésznél megismétlődik.
3. kérdés: Mi a szerepe a Flippernek egy sorjázósoron?
A Flipper két sorjázógép között helyezkedik el, és megfordítja az alkatrészeket, így a második oldal megmunkálása anélkül történik, hogy a kezelőnek emelnie vagy újra be kellene adagolnia azokat. Az Evotec Flipperje 1–50 mm vastagságú alkatrészeket kezel, akár 1000, 1300 vagy 1600 mm szélességben. Egyetlen kezelő irányítja a kétoldali ciklust egy HMI-felületen keresztül.
4. kérdés: Szükségük van a sorjázógépeknek porelszívásra?
Igen. Az OSHA a csiszolásra, polírozásra és fényesítésre vonatkozó szellőztetési szabványát (29 CFR 1910.94) alkalmazza ezekre a folyamatokra, beleértve a nem szőtt csiszolókorongokat is. Alumínium esetében az OSHA az NFPA 484 előírásaira hivatkozik, amelyek tiltják a beltéri száraz elszívókat, ezért az alumíniumot és vegyes fémeket feldolgozó soroknál a nedves elszívás a szokásos választás.
5. kérdés: A kis alkatrészek adagolása és sorjázása automatizálható?
Igen, bizonyos korlátok között. A VSORT 40 × 40 mm-től 240 × 240 mm-ig terjedő, 1–25 mm vastag és legfeljebb 8 kg tömegű alkatrészeket válogat 3D-s látórendszer, valamint vákuumos vagy mágneses megfogók segítségével. Magán a gépen a kis alkatrészeket vákuumos vagy mágneses rögzítéssel kell a helyükön tartani a fejek alatt.
További lépések
Ha az ön műhelyében még mindig kézi csiszolópadon végzik a sík alkatrészek megmunkálását, a mi sorjázógép-áttekintésünkben megmutatja, hogyan illeszkednek egymáshoz a gépek és a kiegészítő kezelőegységek.
Akár küldje el nekünk az alkatrészrajzokat vagy mintadarabokatis, mi pedig megmondjuk, melyiket vehetné át egy gyártósor, és melyiknek a helye továbbra is a kézi munkaállomáson van.