Come sbavare i pezzi in officina senza smerigliatrici angolari
Articolo originale del 29 ottobre 2026. Per i responsabili di stabilimento e di produzione che sbavano ancora i pezzi in lamiera con smerigliatrici angolari e dischi lamellari. Vediamo i rischi che raramente compaiono nel calcolo del ritorno sull’investimento, cosa cambia aggiungendo trasportatori, ribaltatore e carico automatico e dove ha ancora senso lavorare a mano.
Conclusioni chiave
- La sbavatura manuale con smerigliatrice angolare espone gli operatori a particelle proiettate, polvere, contraccolpi, rumore e sollecitazioni ripetute, su ogni pezzo e a ogni turno.
- La sbavatrice elimina l’uso della smerigliatrice sullo spigolo. Senza sistemi di movimentazione, gli operatori continuano però a sollevare, girare e impilare i pezzi alle due estremità.
- I trasportatori in ingresso e in uscita, il Flipper per la seconda faccia e il VSORT per il carico dalla pila tolgono ciascuno una fase di movimentazione all’operatore.
- Con la finitura a macchina le polveri vengono aspirate in corrispondenza del gruppo di lavoro. Negli Stati Uniti l’OSHA applica anche alle ruote in tessuto non tessuto le disposizioni sulla ventilazione per molatura e lucidatura.
- Per le linee che lavorano alluminio, l’aspirazione va progettata fin dall’inizio tenendo conto del materiale. Le disposizioni NFPA 484 citate dall’OSHA sconsigliano i collettori a secco installati all’interno per le polveri di alluminio.
- Conviene mantenere una postazione manuale protetta e ventilata per pezzi formati, saldati o unici e affidare alla linea quelli che appoggiano in piano.
Al cambio turno, in molte officine di carpenteria basta seguire il rumore per trovare il banco di sbavatura. Due o tre operatori, smerigliatrici angolari con dischi lamellari, una pila di pezzi tagliati al laser su un banco e i pezzi finiti sull’altro. Quando il banco non basta più, la velocità è di solito il primo argomento a favore della macchina. A nostro giudizio è solo una parte del vantaggio.
Conta soprattutto dove si trovano le mani dell’operatore. Con la smerigliatrice la persona resta per ore a portata di un disco che gira a migliaia di giri al minuto, maneggiando ogni pezzo. Una linea con trasportatori e ribaltatore accompagna il pezzo nella zona di lavoro e lascia l’operatore al banco di carico. Per chi finisce più di qualche centinaio di pezzi al giorno, riteniamo opportuno riservare la sbavatura manuale ai pezzi particolari.
La voce che manca nel calcolo del ritorno sull’investimento
I calcoli di ammortamento di una sbavatrice confrontano generalmente i minuti di lavoro manuale con i secondi richiesti dalla macchina per ciascun pezzo. Raramente considerano i rischi associati a ogni pezzo finito a mano.
Un documento sulla sicurezza delle smerigliatrici angolari ospitato dall’OSHA elenca particelle ad alta velocità, polveri e fumi, contraccolpi, incendi, rumore e disturbi muscoloscheletrici da movimenti ripetitivi e posture scomode. Le regole di base sono facili da trascurare in un turno intenso: il regime nominale del disco deve superare quello della smerigliatrice, una protezione a 180° deve trovarsi tra operatore e disco e l’utensile va impugnato con entrambe le mani. Il documento cita un disco da 11.000 giri/min montato su una levigatrice da 18.000 giri/min: il disco si è frantumato e il lavoratore è rimasto in ospedale tre giorni.
Questi costi emergono spesso solo dopo l’infortunio. Le sollecitazioni ripetute si accumulano per mesi, mentre un disco può rompersi in un istante.
Come organizzare la sbavatura in officina spostando i pezzi lungo la linea
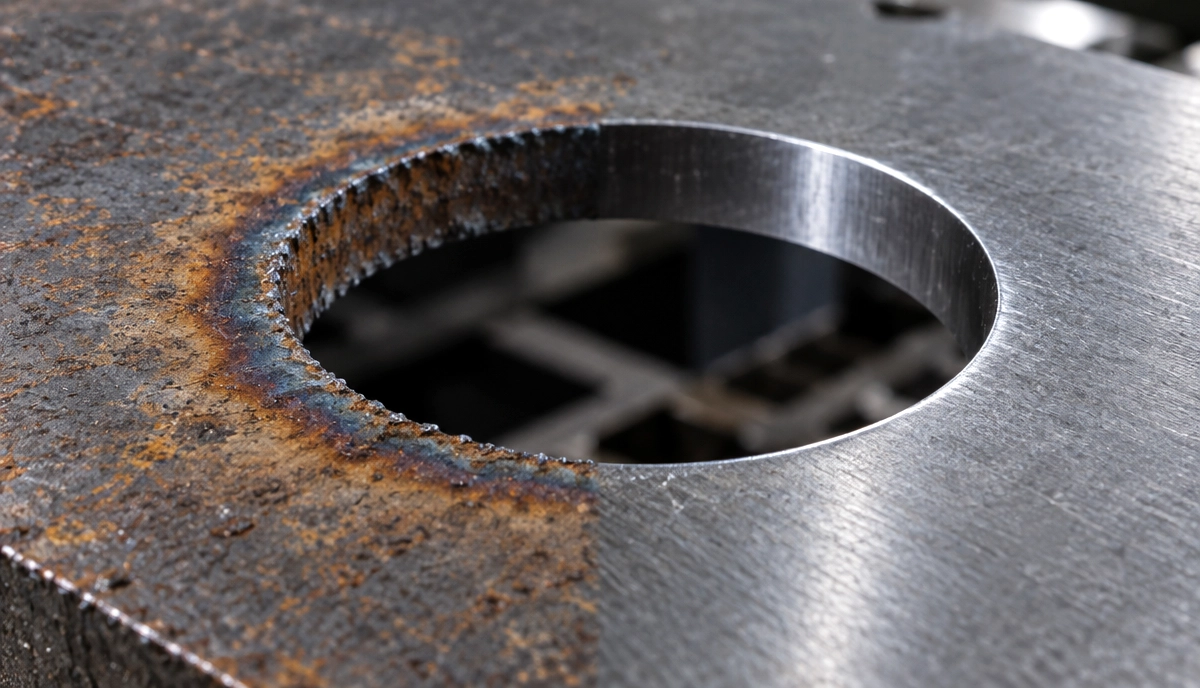
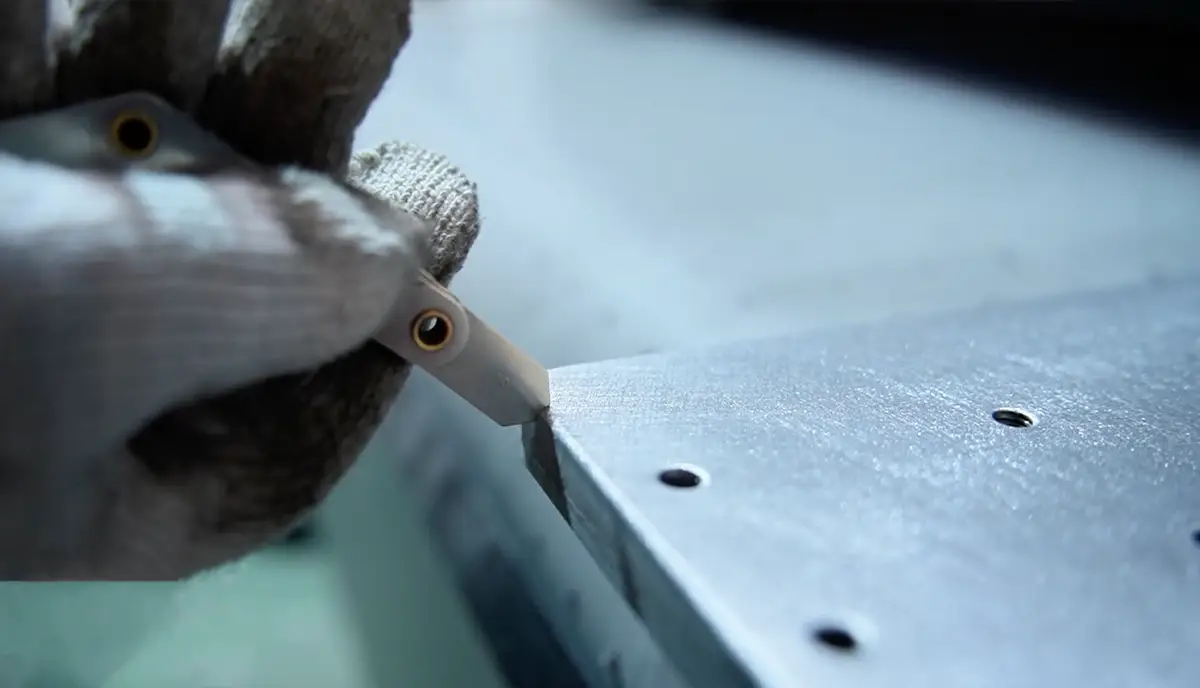
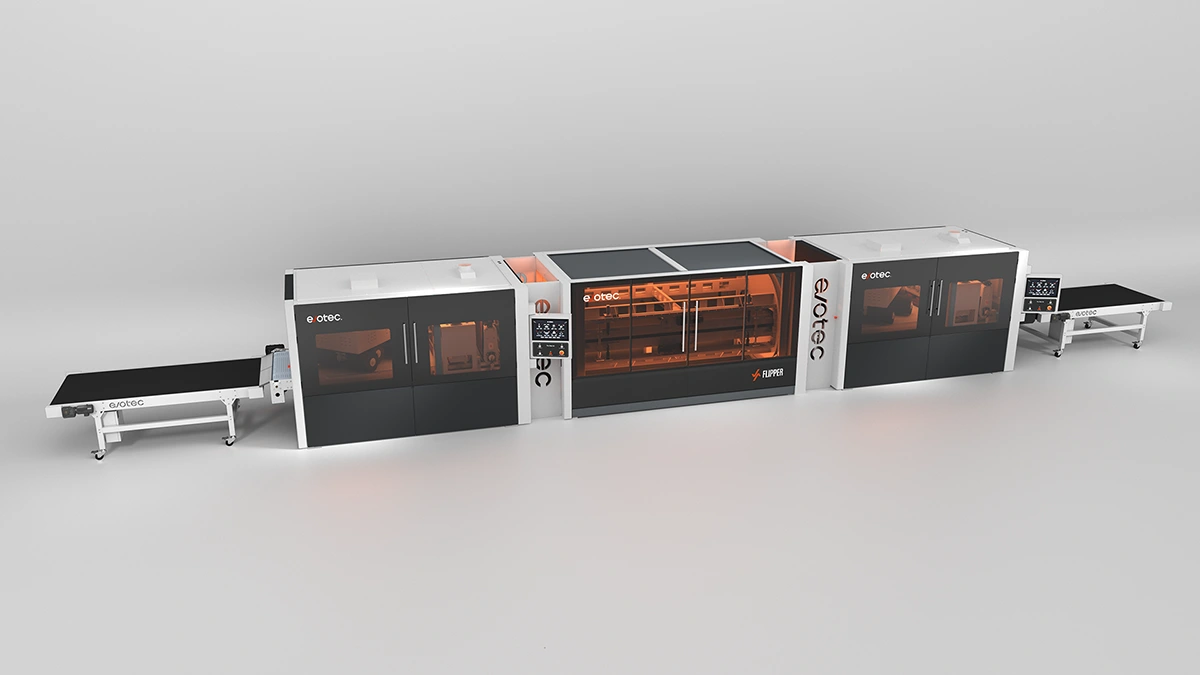
Una sbavatrice automatica elimina già la smerigliatrice manuale dalla zona dello spigolo. Sul trasportatore il pezzo passa sotto nastri abrasivi, spazzole rotanti o un gruppo a rullo ed esce sbavato e con gli spigoli arrotondati. Sulla nostra EdgeX SDR si ottiene un raggio R2,5+, pronto per rivestimento, saldatura e assemblaggio.
Con la sola macchina rimane il lavoro di sollevare, girare e impilare i pezzi alle estremità. I moduli di movimentazione possono svolgere queste operazioni.
Trasportatori in ingresso e in uscita
Il nostro modulo CONVEYOR per il carico e lo scarico accumula i pezzi prima della macchina e li allontana in uscita. È disponibile in larghezze di 800, 1300 e 1600 mm (31,5, 51,2 e 63 pollici), abbinate alla macchina, e in lunghezze di 2 o 3 m. La velocità è regolabile da 0,3 a 10 m/min (1–33 ft/min) e la portata è di 200 kg per metro. Il controllo è integrato nella macchina di finitura, senza un secondo pannello da gestire.
L’operatore carica un lotto a un’estremità senza dover accompagnare ogni pezzo. Sono trasportabili pezzi da 120 × 120 mm (4,7 × 4,7 pollici) fino alla larghezza del nastro.
Ribaltamento per lavorare la seconda faccia
I pezzi tagliati al laser e punzonati possono presentare bave su entrambe le facce. A mano servono due passate e numerosi ribaltamenti. Il Flipper per la sbavatura di entrambe le facce si colloca tra due macchine Evotec e ribalta il pezzo a metà linea, consentendo di finire entrambe le facce in un unico transito. Lavora pezzi da 1 a 50 mm di spessore (0,04–1,97 pollici) con larghezza massima di 1000, 1300 o 1600 mm secondo il modello. Un solo operatore gestisce il ciclo dal touch screen HMI.
Girare a mano una lamiera spessa è lento e scomodo. Con la linea nessuno deve toccare il pezzo tra la prima e la seconda faccia. Dove manca lo spazio per una seconda macchina, U-Flow riporta il pezzo all’operatore, che lo gira per la seconda passata senza doverlo sollevare per riportarlo all’ingresso.
Carico dei pezzi dalla pila
I pezzi piccoli sono spesso i più lenti da caricare a mano per via del loro numero. Il sistema di carico automatico VSORT individua ogni pezzo sul pallet o sulla pila con una telecamera 3D. Un braccio robotizzato con presa a depressione o magnetica lo deposita sulla linea. Gestisce pezzi da 40 × 40 mm a 240 × 240 mm (da 1,6 × 1,6 a 9,4 × 9,4 pollici), spessi da 1 a 25 mm e con peso fino a 8 kg (17,6 lb).
Dove si raccolgono le polveri
Con la molatura manuale la polvere viene proiettata dove si trova l’operatore. Sulla macchina viene captata in corrispondenza del gruppo di lavoro. L’OSHA considera le ruote in tessuto non tessuto per il condizionamento superficiale, usate per la sbavatura leggera e l’uniformazione della finitura, come ruote da lucidatura. La sua lettera interpretativa del 1998 precisa che rientrano nella norma sulla ventilazione per molatura, lucidatura e brillantatura (29 CFR 1910.94).
In una lettera del 2016 sui banchi aspiranti a secco con flusso discendente, l’OSHA osserva che, pur senza una norma specifica sulle polveri combustibili, può richiamare la General Duty Clause utilizzando le norme NFPA come riferimento. La lettera cita le disposizioni della NFPA 484, edizione 2015, contro l’installazione interna di collettori a secco per alluminio e l’impiego di banchi aspiranti autonomi a secco per metalli combustibili. Se la linea lavora alluminio insieme ad acciaio inox e acciaio al carbonio, l’aspirazione va prevista fin dall’inizio. Per linee dedicate ad acciaio inox, alluminio o lotti misti abbiniamo l’aspirazione a umido Hydro Dust 2.0.
Quando la sbavatura manuale resta utile
Per avanzare sul nastro il pezzo deve avere una faccia piana d’appoggio. Restano quindi adatti agli utensili manuali:
- pezzi formati e assiemi saldati che non appoggiano in piano;
- geometrie interne e fori ciechi che l’abrasivo non raggiunge;
- pezzi più piccoli delle dimensioni minime gestibili dalla macchina e dal relativo sistema di fissaggio;
- prototipi unici e rilavorazioni per cui impostare una ricetta richiede più tempo del lavoro stesso.
Per questi casi è utile mantenere una postazione protetta e ventilata, senza far dipendere da essa il ritmo di tutta l’officina.
Come decidere quali pezzi affidare alla linea
Per una settimana conviene contare i pezzi per tipologia, distinguendo quelli piani trasportabili sul nastro dagli altri. Se i pezzi piani sono centinaia al giorno, per ciascuno la linea può sostituire il tempo trascorso al banco con la smerigliatrice.
Si può poi automatizzare la movimentazione dove resta lavoro manuale. Se l’accumulo e il trasferimento rallentano il ciclo, vengono prima i trasportatori; se il problema è la seconda faccia, il Flipper; se è il carico dei piccoli pezzi, VSORT. Questa sequenza permette di distribuire gli investimenti su più esercizi.
Domande frequenti
1. Come si sbavano i pezzi in un’officina metalmeccanica?
Per pezzi piani in lamiera prodotti in serie, una sbavatrice a nastro largo con nastri abrasivi, spazzole o un gruppo a rullo elimina le bave e arrotonda gli spigoli in una passata. I trasportatori gestiscono ingresso e uscita. Smerigliatrici angolari e ruote in tessuto non tessuto restano utili per pezzi formati, saldati o unici.
2. La sbavatura manuale con smerigliatrice angolare può essere eseguita in sicurezza?
Sì, seguendo le indicazioni ospitate dall’OSHA: regime nominale del disco superiore a quello della smerigliatrice, protezione a 180°, impugnatura a due mani e dispositivi di protezione individuale adeguati. Restano l’esposizione a particelle, polveri, contraccolpi e rumore e le sollecitazioni ripetute, per ogni pezzo del lotto.
3. A cosa serve un ribaltatore sulla linea di sbavatura?
Tra due sbavatrici il ribaltatore gira ciascun pezzo, permettendo di lavorare la seconda faccia senza sollevarlo o reinserirlo manualmente. Flipper gestisce spessori da 1 a 50 mm (0,04–1,97 pollici), con larghezze massime di 1000, 1300 o 1600 mm. Un operatore controlla il ciclo dal pannello HMI.
4. Le sbavatrici richiedono l’aspirazione delle polveri?
Sì. Negli Stati Uniti l’OSHA applica a queste lavorazioni, comprese quelle con ruote in tessuto non tessuto, la norma sulla ventilazione per molatura e lucidatura (29 CFR 1910.94). Per l’alluminio cita le disposizioni NFPA 484 che sconsigliano i collettori a secco interni. Per questo si adotta normalmente l’aspirazione a umido sulle linee per alluminio e metalli misti.
5. Si possono caricare e sbavare automaticamente i pezzi piccoli?
Sì, entro i limiti previsti. VSORT usa la visione 3D e la presa a depressione o magnetica per prelevare pezzi da 40 × 40 a 240 × 240 mm (da 1,6 a 9,4 pollici per lato), spessi da 1 a 25 mm e pesanti fino a 8 kg. Sulla macchina serve inoltre un sistema a depressione o magnetico per mantenere i piccoli pezzi in posizione sotto i gruppi di lavoro.
Per approfondire
Se i pezzi piani vengono ancora finiti al banco con la smerigliatrice, la nostra panoramica delle sbavatrici mostra come si integrano macchine e moduli di movimentazione.
È possibile anche inviarci disegni o pezzi campione: indicheremo quali si prestano alla lavorazione in linea e quali è preferibile finire alla postazione manuale.