Como remover rebarbas numa fábrica sem rebarbadoras angulares
Para responsáveis de fábrica e operações que ainda removem rebarbas de peças de chapa com rebarbadoras angulares e discos de lamelas. Conhecer os riscos que raramente entram no cálculo do investimento, o que muda com transportadores, viradores e carregamento automático e onde continua a fazer sentido trabalhar à mão.
Pontos principais
- A remoção manual de rebarbas com rebarbadoras angulares expõe os operadores a partículas projetadas, poeiras, recuo da ferramenta, ruído e esforços repetitivos em cada peça e em cada turno.
- Uma máquina de remoção de rebarbas retira a ferramenta manual da aresta, mas as pessoas continuam a levantar, virar e empilhar peças nas duas extremidades se não forem acrescentadas soluções de manuseamento.
- Os transportadores de entrada e saída, o Flipper para a segunda face e o VSORT para carregamento a partir da pilha retiram, cada um, uma etapa de manuseamento ao operador.
- O acabamento em máquina permite captar as poeiras na unidade de trabalho. Nos Estados Unidos, a OSHA aplica também às rodas de abrasivo não tecido os requisitos de ventilação para retificação e polimento.
- As linhas que processam alumínio exigem captação de poeiras prevista desde o início, uma vez que as disposições da NFPA 484 citadas pela OSHA desaconselham coletores a seco de poeiras de alumínio no interior dos edifícios.
- Manter um posto manual protegido e ventilado para peças conformadas, soldadas e únicas, deixando a linha transportar tudo o que possa assentar plano.
Ao percorrer muitas oficinas de chapa na mudança de turno, é possível localizar o posto de remoção de rebarbas pelo som. Dois ou três operadores, rebarbadoras angulares com discos de lamelas, uma pilha de peças cortadas a laser numa bancada e outra de peças acabadas. Quando a oficina já ultrapassou a capacidade dessa bancada, o argumento habitual para mudar é a velocidade. Consideramos que a velocidade representa a parte menor da questão.
A parte maior é a posição das mãos do operador. Uma rebarbadora mantém uma pessoa junto de um disco a milhares de rotações por minuto, a segurar cada peça durante horas. Uma linha com transportadores e um virador desloca a peça pela zona de trabalho e mantém a pessoa na mesa de carregamento. Para oficinas que acabam mais de algumas centenas de peças por dia, a nossa posição é clara: o trabalho manual deve ficar reservado a peças especiais.
O custo que falta no cálculo do retorno do investimento
Os cálculos de retorno de uma máquina de remoção de rebarbas comparam habitualmente minutos por peça à mão com segundos na máquina. O que fica de fora é a lista de riscos associada a cada peça acabada manualmente.
Uma ficha de segurança de rebarbadoras angulares disponibilizada pela OSHA enumera as exposições do operador: partículas a alta velocidade, poeiras e fumos, recuo da ferramenta, incêndio, ruído e lesões musculoesqueléticas por movimentos repetitivos e posturas inadequadas. As regras são básicas e fáceis de descurar num turno intenso. A velocidade nominal do disco deve exceder a da ferramenta. Uma proteção de 180° fica entre o operador e o disco. As duas mãos permanecem na ferramenta. O exemplo de acidente da ficha refere um disco de 11 000 rpm montado numa lixadora de 18 000 rpm: o disco fragmentou-se e o trabalhador passou três dias no hospital.
Estes riscos só entram na conta quando se concretizam. Os esforços repetitivos acumulam-se durante meses; a fratura de um disco acontece num instante.
Remoção de rebarbas na fábrica: movimentar as peças
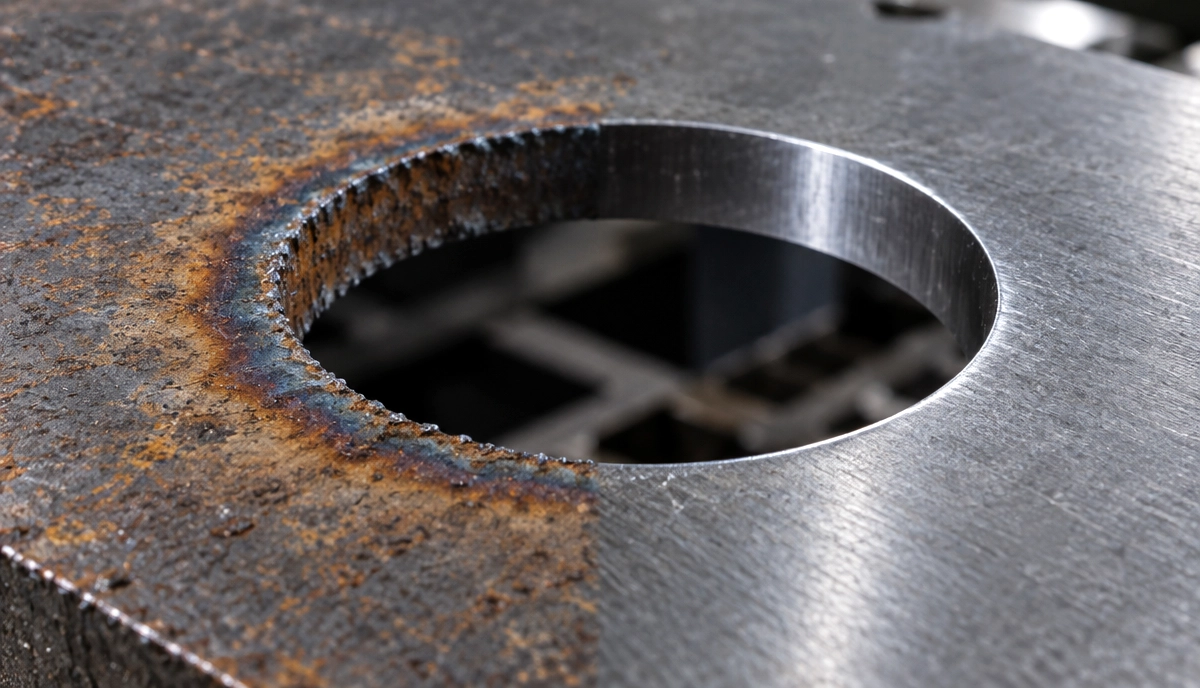
Uma máquina automática de remoção de rebarbas já afasta a ferramenta manual da aresta. A peça segue numa correia sob cintas abrasivas, escovas rotativas ou uma unidade de cinta abrasiva e sai sem rebarbas e com as arestas arredondadas. No EdgeX SDR, isso significa um raio R2,5+, pronto para revestimento, soldadura e montagem.
Uma máquina isolada ainda deixa às pessoas as tarefas de levantar, virar e empilhar peças nas duas extremidades. Os equipamentos complementares de manuseamento assumem esse trabalho.
Transportadores de entrada e saída
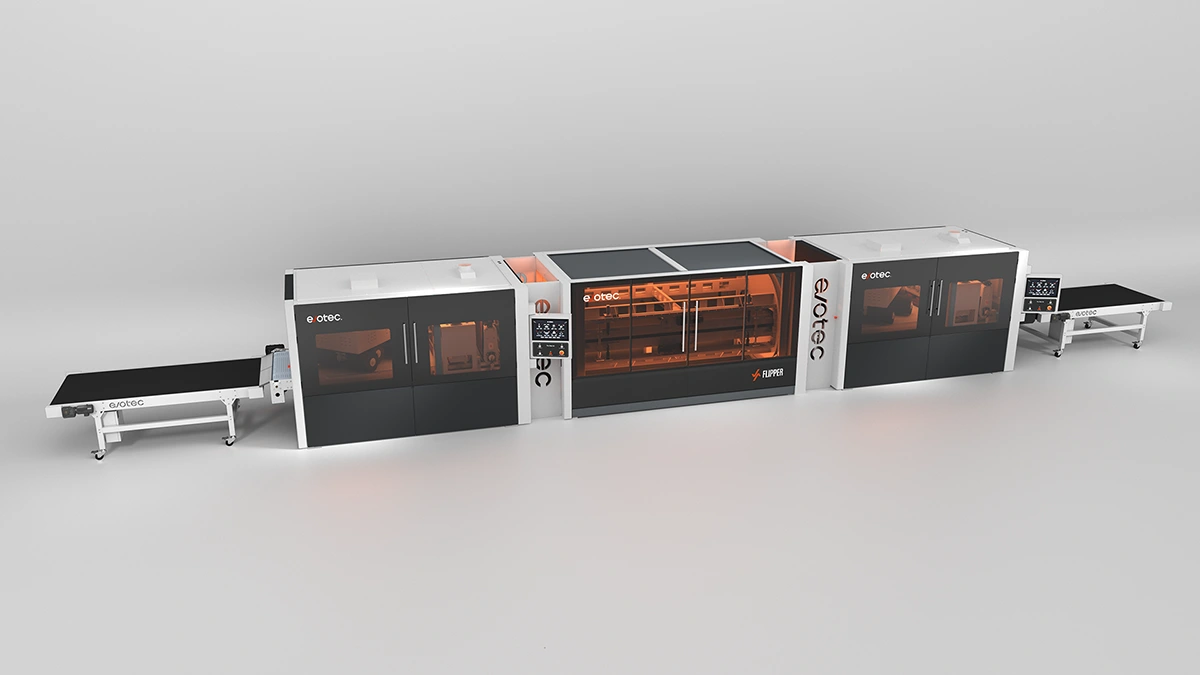
O nosso CONVEYOR de entrada e saída prepara as peças antes da máquina e transporta-as depois do processamento. Está disponível em larguras de 800, 1300 e 1600 mm (31,5, 51,2 e 63 polegadas), correspondentes à máquina, e comprimentos de 2 ou 3 m. A velocidade regula-se entre 0,3 e 10 m/min (1 a 33 pés/min) e a capacidade de carga é de 200 kg por metro. Funciona sob o controlo da máquina de acabamento, sem segundo painel.
O operador carrega um lote numa extremidade e deixa de acompanhar cada peça. O transportador aceita peças desde 120 × 120 mm (4,7 × 4,7 polegadas) até à largura total da correia.
Viragem para a segunda face
As peças cortadas a laser e puncionadas apresentam rebarbas nas duas faces. À mão, isso exige duas passagens e muitas viragens. Um Flipper para remoção de rebarbas nas duas faces é instalado entre duas máquinas Evotec e vira a peça a meio da linha, permitindo dar acabamento a ambas as faces numa passagem. Processa peças de 1 a 50 mm (0,04 a 1,97 polegadas) de espessura e larguras até 1000, 1300 ou 1600 mm, conforme o modelo. Um operador controla o ciclo num ecrã tátil HMI.
Virar chapa pesada à mão é lento e difícil. Numa linha, ninguém toca na peça entre faces. Quando não existe espaço para uma segunda máquina, o U-Flow devolve as peças ao operador para processamento da segunda face, sem as levantar. A viragem continua a cargo do operador ou de um robô.
Carregamento a partir da pilha
As peças pequenas são as mais lentas de carregar à mão devido à sua quantidade. O carregamento automático VSORT utiliza uma câmara de visão 3D para localizar cada peça numa palete ou pilha e um braço robótico com garras por vácuo ou magnéticas para a colocar na linha. Aceita peças desde 40 × 40 até 240 × 240 mm (1,6 × 1,6 a 9,4 × 9,4 polegadas), de 1 a 25 mm de espessura e até 8 kg (17,6 lb).
As poeiras acompanham o processo
A retificação manual projeta poeiras para o local onde está o operador. Na máquina, são captadas na unidade de trabalho e as regras acompanham o processo. Nos Estados Unidos, a OSHA considera as rodas de abrasivo não tecido, utilizadas para remoção ligeira de rebarbas e uniformização de superfícies, como rodas de polimento. A sua carta de interpretação de 1998 determina que lhes é aplicável a norma de ventilação para retificação e polimento, 29 CFR 1910.94.
Numa carta de 2016 sobre bancadas a seco com aspiração descendente, a OSHA refere não possuir uma norma específica para poeiras combustíveis, podendo recorrer à General Duty Clause e utilizar normas NFPA como prova. A carta remete para disposições da NFPA 484, edição de 2015, contrárias a coletores a seco de alumínio no interior dos edifícios e a bancadas autónomas a seco com aspiração descendente para metais combustíveis. Se a linha processar alumínio juntamente com aço inoxidável e aço-carbono, a captação deve ser planeada desde o início. Combinamos linhas de aço inoxidável, alumínio ou lotes mistos com captação por via húmida Hydro Dust 2.0.
Quando continua a fazer sentido trabalhar à mão
Uma máquina de remoção de rebarbas exige uma face plana para assentar na correia. Há, por isso, trabalho que continua a exigir ferramentas manuais:
- Peças conformadas e conjuntos soldados que não assentam planos.
- Elementos internos e furos cegos que o abrasivo não consegue alcançar.
- Peças abaixo das dimensões mínimas que a máquina e o seu sistema de retenção conseguem fixar.
- Protótipos únicos e retrabalho em que configurar uma receita demora mais do que executar a tarefa.
Manter um posto protegido e ventilado para estes trabalhos, sem deixar que determine o ritmo da oficina.
Definir o âmbito da linha na oficina
Contabilizar uma semana de peças por tipo e dividi-las em dois grupos: peças planas que podem seguir numa correia e peças que não podem. Se o grupo plano atingir centenas por dia, cada uma representa tempo de ferramenta manual que a linha pode assumir.
Acrescentar depois manuseamento nos pontos onde ainda há intervenção humana. Começar pelos transportadores se o estrangulamento estiver na preparação; pelo Flipper se estiver na segunda face; ou pelo VSORT se estiver no carregamento de peças pequenas. Esta sequência permite repartir o investimento por vários ciclos orçamentais.
Perguntas frequentes
1. Como remover rebarbas numa fábrica de metais?
Para grandes volumes de peças planas de chapa fina e grossa, uma máquina de cinta larga com cintas abrasivas, escovas ou uma unidade de cinta abrasiva remove rebarbas e arredonda arestas numa passagem, com transportadores na entrada e na saída. Ferramentas manuais, como rebarbadoras angulares e rodas de abrasivo não tecido, ficam para peças conformadas, soldadas ou únicas.
2. É seguro remover rebarbas com uma rebarbadora angular?
É possível trabalhar com segurança utilizando um disco com velocidade nominal superior à da ferramenta, uma proteção de 180°, ambas as mãos na ferramenta e EPI adequado, conforme as orientações disponibilizadas pela OSHA. A exposição mantém-se: partículas projetadas, poeiras, recuo, ruído e esforços repetitivos. Em grandes volumes, repete-se a cada peça.
3. O que faz um virador numa linha de remoção de rebarbas?
Um virador fica entre duas máquinas e vira cada peça para dar acabamento à segunda face sem o operador a levantar ou realimentar. O Evotec Flipper processa espessuras de 1 a 50 mm (0,04 a 1,97 polegadas) e larguras até 1000, 1300 ou 1600 mm. Um operador controla o ciclo das duas faces numa HMI.
4. As máquinas de remoção de rebarbas precisam de captação de poeiras?
Sim. Nos Estados Unidos, a OSHA aplica a norma de ventilação para retificação e polimento, 29 CFR 1910.94, a estes processos, incluindo rodas de abrasivo não tecido. Para alumínio, remete para disposições da NFPA 484 contrárias a coletores a seco no interior dos edifícios, razão pela qual a via húmida é a escolha habitual para linhas de alumínio e metais mistos.
5. É possível carregar peças pequenas e remover-lhes as rebarbas automaticamente?
Sim, dentro de determinados limites. O VSORT recolhe peças de 40 × 40 a 240 × 240 mm (lados de 1,6 a 9,4 polegadas), de 1 a 25 mm de espessura e até 8 kg, utilizando visão 3D e preensão por vácuo ou magnética. Na máquina, as peças pequenas exigem retenção por vácuo ou magnética para permanecerem estáveis sob as unidades de trabalho.
Próximos passos
Se a oficina ainda acaba peças planas numa bancada com rebarbadora manual, a nossa visão geral das máquinas de remoção de rebarbas explica como combinar as máquinas com os equipamentos de manuseamento.
Também é possível enviar desenhos ou amostras de peças para identificarmos as que podem ser processadas numa linha e as que devem permanecer num posto manual.