Raio de aresta para revestimento: o requisito de 1/16 de polegada
Para fabricantes que orçamentam aço revestido com desenhos que pedem eliminar arestas vivas ou especificações que citam a SSPC-PA 18. Traduzimos esse requisito num raio mensurável, comparamos raio, chanfro e demão de reforço e explicamos quando compensa produzir o raio em máquina.
Pontos principais
- Os revestimentos retraem-se dos cantos vivos durante a cura. A película fica mais fina na aresta e falha primeiro nesse ponto.
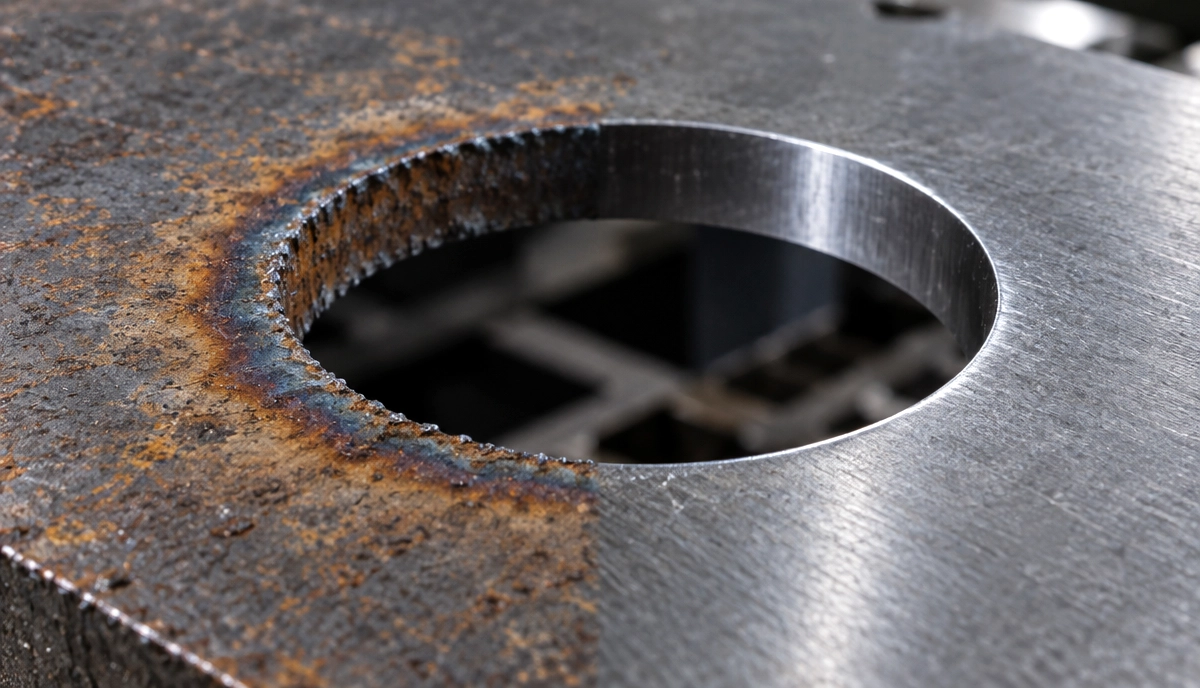
- A SSPC-PA 18 pede um chanfro ou raio mínimo de 1/16 de polegada (1,6 mm) em arestas cortadas termicamente ou por cisalhamento e a remoção da superfície endurecida do corte.
- Uma aresta R1,0 parece arredondada, mas não cumpre 1/16 de polegada. Verificar o valor com um instrumento.
- Um raio retém melhor a película do que um chanfro, mas produzi-lo à mão é lento e inconsistente.
- Em lotes de peças para pintura a pó ou líquida, um raio produzido em máquina e verificado com calibre custa menos do que aplicar uma demão de reforço manual em cada aresta.
«Eliminar todas as arestas vivas» é uma indicação muito comum em desenhos de aço revestido, mas pouco útil: não define a dimensão nem a forma e não dá ao inspetor um valor para medir. Quando a especificação quantifica o requisito, o valor costuma ser pequeno: pelo menos 1/16 de polegada (1,6 mm). Este artigo explica o significado do raio de aresta para revestimento, por que supera um chanfro sob tinta líquida ou em pó e como produzi-lo para que todas as peças passem na inspeção.
A nossa posição é clara: em produção por lotes para pintura líquida ou a pó, um raio consistente produzido em máquina e verificado com calibre é mais económico do que aplicar manualmente uma demão de reforço em cada aresta.
Por que falham primeiro os revestimentos nas arestas vivas
Os revestimentos líquidos e em pó contraem-se durante a cura, e a tensão superficial afasta-os dos cantos vivos. A face plana atinge a espessura total, enquanto o vértice de uma aresta de 90° conserva apenas uma fração dessa película. É nessa camada fina que começam a corrosão e o lascamento.
O artigo técnico da KTA-Tator sobre preparação de arestas para o desempenho dos revestimentos explica a medição. A retenção na aresta é a espessura da película no vértice dividida pela espessura na face plana, ensaiada em provetes de 90° segundo um método publicado na MIL-PRF-23236. Uma média próxima de 70 % caracteriza geralmente um revestimento com boa retenção nas arestas. Muitos revestimentos não atingem esse valor, pelo que o aço tem de contribuir.
O corte térmico acrescenta outro problema. Uma resposta técnica da Products Finishing sobre lascamento nas arestas explica que o aço-carbono cortado a laser apresenta um óxido duro que os produtos de limpeza habituais de pré-tratamento deixam intacto. A aderência fica comprometida precisamente onde a película já é mais fina.
O que pede a SSPC-PA 18 nas arestas
A SSPC-PA 18 é a especificação que mais frequentemente quantifica a preparação de arestas. Segundo o resumo do artigo da KTA, a secção sobre o perfil pede três medidas:
- Remover a camada endurecida. Retificar ou maquinar as arestas cortadas termicamente a profundidade suficiente para que a projeção de abrasivo produza o perfil superficial exigido.
- Eliminar os cantos vivos. Arestas cortadas por chama ou cisalhamento precisam de um chanfro ou raio mínimo de 1/16 de polegada (1,6 mm). Não é exigido um raio completo.
- Preservar arestas laminadas em bom estado. Só é necessário trabalhá-las quando são cortantes ou irregulares.
Na oficina, isto corresponde a R1,6 ou a um chanfro de 1,6 mm (1/16″), medido na peça acabada. É aqui que muitas oficinas falham: uma aresta escovada R0,5 ou R1,0 parece arredondada ao olhar e ao toque, mas não cumpre o requisito. Quando a especificação contém um valor, é necessário demonstrá-lo num calibre.
Raio, chanfro ou demão de reforço
Existem três formas de proteger uma aresta, com resultados diferentes.
Raio
A KTA considera o raio o tratamento ideal, assinalando o seu custo de produção significativo. Com uma rebarbadora manual, o raio depende do operador, do disco e do momento do turno. Furos e ranhuras internos são frequentemente omitidos.
Chanfro
Um chanfro é mais rápido de executar à mão. No aço estrutural que será sujeito a projeção de abrasivo, chanfrar e depois projetar abrasivo produz uma geometria próxima de um raio a menor custo. A chapa fina e grossa cortada a laser para pintura a pó muitas vezes não passa por essa operação, conservando os dois cantos mais vivos do chanfro.
Demão de reforço
A demão de reforço acrescenta revestimento nas arestas, soldaduras e zonas semelhantes, antes ou depois da demão geral. Segundo a KTA, o maior benefício ocorre em serviço de imersão, ambientes muito corrosivos e geometrias complexas. Exige trabalho em cada peça, em todas as ocasiões, e também inspeção.
Existe uma exceção relevante. Um estudo para a National Steel Bridge Alliance concluiu ser desnecessário retificar os cantos com primários inorgânicos ricos em zinco com teor de zinco igual ou superior a 83 %. Nesses sistemas, devem seguir-se as instruções do fabricante do revestimento.
Raio de aresta produzido em máquina para peças em série
Para suportes, painéis, proteções e estruturas em lotes destinados a pintura a pó ou líquida, a opção económica é produzir o raio uma vez com uma máquina automática de remoção de rebarbas e reduzir o custo de demãos de reforço e retrabalho.
Isso exige alcançar todas as arestas. O EdgeX SDR faz passar as peças por uma unidade de cinta abrasiva S que remove rebarbas e óxido, escovas de disco D que alcançam furos, ranhuras e contornos internos e escovas rotativas R que completam o arredondamento exterior. Produz R2,5+ numa passagem, em peças a partir de 50 × 50 mm (2″ × 2″), a 1–7 m/min. R2,5 supera o mínimo de 1,6 mm com margem. Processa uma face por passagem; para as duas faces, o Flipper vira as peças entre duas máquinas. A visão geral das máquinas de arredondamento de arestas compara os raios obtidos por cada modelo.
Como verificar o raio
Um requisito de raio exige uma forma de o verificar. A rotina pode ser breve:
- Utilizar um jogo de calibres de raios que inclua 1,6 mm (1/16″) e a dimensão seguinte, verificando a aresta externa onde o revestimento estará sujeito a impacto.
- Verificar pelo menos uma aresta de furo ou ranhura interna de cada tipo de peça. É onde o acabamento manual costuma falhar.
- Registar o raio por tipo de peça e os parâmetros da máquina que o produziram, para iniciar o lote seguinte com uma configuração conhecida.
- Voltar a verificar após trocar abrasivos ou escovas, porque o desgaste altera o raio.
Se o desenho indicar apenas eliminar arestas vivas, pedir um valor ao cliente ou fornecedor do revestimento antes de orçamentar. Esta questão evita mais litígios do que qualquer inspeção posterior. O nosso artigo anterior sobre arredondamento de arestas para pintura por pulverização aborda a qualidade do acabamento.
Fontes
- Preparation of Edges for Coating Performance, KTA-Tator
- Chipping Edges, Products Finishing
Perguntas frequentes
1. De que raio de aresta precisam os revestimentos?
Depende do sistema e da especificação. A SSPC-PA 18 pede um chanfro ou raio mínimo de 1/16 de polegada (1,6 mm) nas arestas cortadas termicamente ou por cisalhamento. Sem especificação, raios maiores permitem maior espessura no canto. O raio deve corresponder ao ambiente de serviço e às recomendações do fornecedor.
2. A SSPC-PA 18 exige um raio completo?
Não. Aceita um chanfro ou raio mínimo de 1/16 de polegada (1,6 mm) e indica que não é necessário um raio completo. Pede também a remoção da superfície endurecida das arestas cortadas termicamente antes da projeção de abrasivo.
3. Um raio é melhor do que um chanfro para revestimento?
O raio retém melhor a película porque não tem cantos vivos secundários. O chanfro é mais económico de executar à mão e aproxima-se de um raio após projeção de abrasivo. Sem essa operação, as peças destinadas a pintura líquida ou a pó conservam os cantos do chanfro.
4. O que é a retenção na aresta?
É a espessura da película no vértice de uma aresta de 90° dividida pela espessura na superfície plana. Uma média próxima de 70 % indica geralmente boa retenção na aresta.
5. Uma máquina pode arredondar arestas de furos e ranhuras?
Sim, se tiver escovas que alcancem os contornos internos. No EdgeX SDR, as escovas de disco D tratam furos, ranhuras e recortes, enquanto as escovas rotativas R arredondam as arestas externas na mesma passagem.
Próximos passos
A página de máquinas de arredondamento de arestas mostra os raios obtidos por cada configuração, desde a eliminação ligeira de cantos vivos até R2,5+.
Para orçamentar peças revestidas com requisitos de aresta, enviar desenhos ou amostras com a especificação. Realizaremos um ensaio e comunicaremos o raio medido.