Remover óxido do corte a laser antes da pintura a pó: decapar ou retificar?
Para fabricantes e responsáveis de pintura cujo revestimento em pó lasca nas arestas de aço-carbono cortado com oxigénio. Comparar decapagem ácida e remoção mecânica de óxido, compreender os requisitos de cada processo e como a geometria da peça determina a escolha.
Pontos principais
- O corte a laser assistido por oxigénio deixa um óxido fino e duro nas arestas do aço-carbono que os produtos habituais de pré-tratamento não removem.
- A camada de fosfato não se forma sobre esse óxido. O pó adere à carepa e não ao aço, lascando na aresta.
- A decapagem ácida funciona, mas acrescenta etapas aquecidas, controlo do banho, enxaguamento neutralizante e resíduos ácidos à linha de lavagem.
- A remoção mecânica antes da lavagem elimina a carepa e arredonda a aresta na mesma passagem, algo que a decapagem não faz.
- As peças planas adequam-se à remoção mecânica. A decapagem continua a ser útil em peças conformadas e perfis de corte complexos.
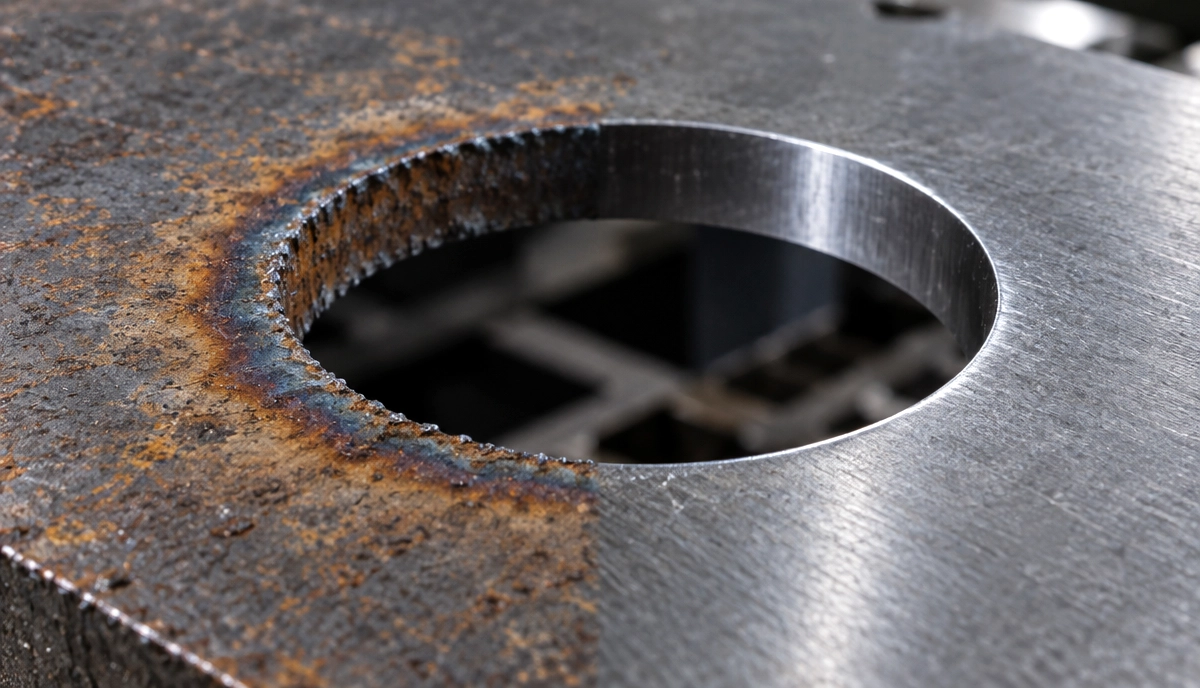
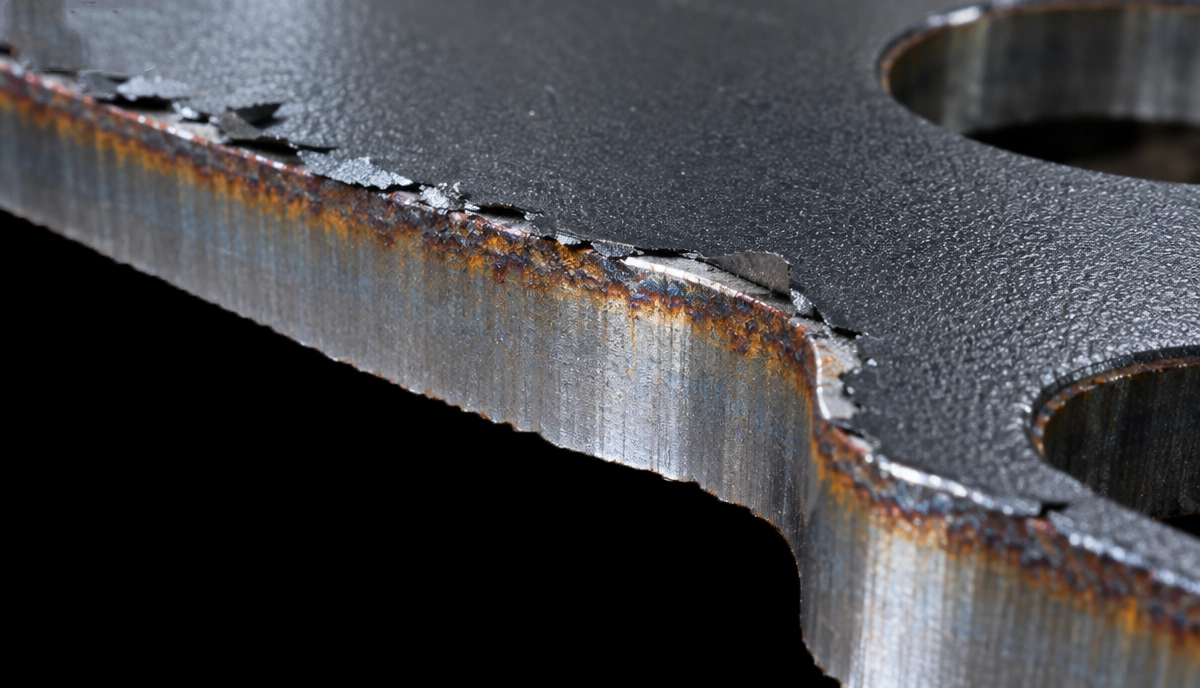
Quando a pintura a pó lasca na aresta de um suporte de aço-carbono cortado a laser, raramente o problema está no pó. O corte assistido por oxigénio deixa em cada face cortada uma camada fina e dura de óxido de ferro, que os produtos habituais de pré-tratamento não removem. A camada de conversão não se forma nessa zona: o pó adere à carepa e desprende-se ao primeiro impacto. A solução é remover o óxido, por duas vias válidas: dissolver a carepa com ácido na linha de lavagem ou removê-la mecanicamente antes dessa etapa.
Para peças planas cortadas a laser e destinadas a pintura a pó, consideramos a remoção mecânica combinada com arredondamento de arestas numa passagem a melhor opção de partida. A decapagem mantém o seu lugar, mas para uma gama de peças mais restrita do que muitas oficinas pressupõem.
Por que compromete o óxido do laser a aderência da pintura a pó
O oxigénio é o gás de assistência habitual no aço-carbono mais espesso, deixando uma película de óxido nas arestas. Uma resposta técnica da Products Finishing sobre lascamento nas arestas explica o mecanismo: a camada é fina e dura, os produtos de limpeza comuns não a removem e o fosfato não se forma sobre ela. A eletrodeposição evidencia menos o defeito; a pintura a pó evidencia-o mais, precisamente onde as peças são manuseadas, empilhadas e aparafusadas.
O corte com azoto evita a maior parte do óxido. O artigo técnico da The Fabricator sobre evitar rebarbas no corte a laser explica como a posição do foco, o gás e a velocidade determinam a limpeza da aresta. Contudo, o azoto nem sempre é viável para todas as espessuras e orçamentos de gás. Muitas oficinas mantêm o oxigénio no aço-carbono mais espesso e tratam a carepa depois. É essa decisão que este artigo aborda.
Opção 1: decapar a carepa na linha de pré-tratamento
A decapagem ácida acrescenta uma ou mais etapas antes da fosfatação ou do pré-tratamento de película fina. Um artigo da Products Finishing sobre problemas de aderência em cortes a laser descreve os requisitos:
- A concentração tem um limite útil. Acima de cerca de 20 % de ácido, a remoção melhora pouco, pelo que um banho mais forte aumenta sobretudo o custo.
- O calor e a agitação fazem o trabalho. A velocidade de remoção cresce acentuadamente com a temperatura do banho, exigindo energia de aquecimento e controlo dos fumos.
- O banho esgota-se. Um banho de decapagem antes da pintura é frequentemente considerado gasto com cerca de 5–10 g/L de ferro ferroso dissolvido, embora o limite varie com o processo.
- O enxaguamento é importante. Um enxaguamento neutralizante a cerca de pH 8–9 evita oxidação instantânea do aço recém-decapado antes da etapa seguinte.
- O equipamento é específico. Os depósitos e superfícies de aquecimento são habitualmente de aço inoxidável 316L, com tubagem polimérica e vedantes de fluoropolímero.
A escolha do ácido implica compromissos próprios. O ácido fosfórico era a escolha tradicional, mas limites mais exigentes para descarga de fósforo levaram à adoção de ácido sulfúrico ou ácidos orgânicos. O sulfúrico pode favorecer a corrosão do aço no enxaguamento; os ácidos orgânicos podem complicar o tratamento de resíduos por precipitação.
Isto não exclui a decapagem. Significa que o custo real inclui produtos químicos, calor, tratamento de resíduos, maior comprimento de depósitos e monitorização do banho para manter o processo dentro dos limites.
Opção 2: remoção mecânica do óxido antes da lavagem
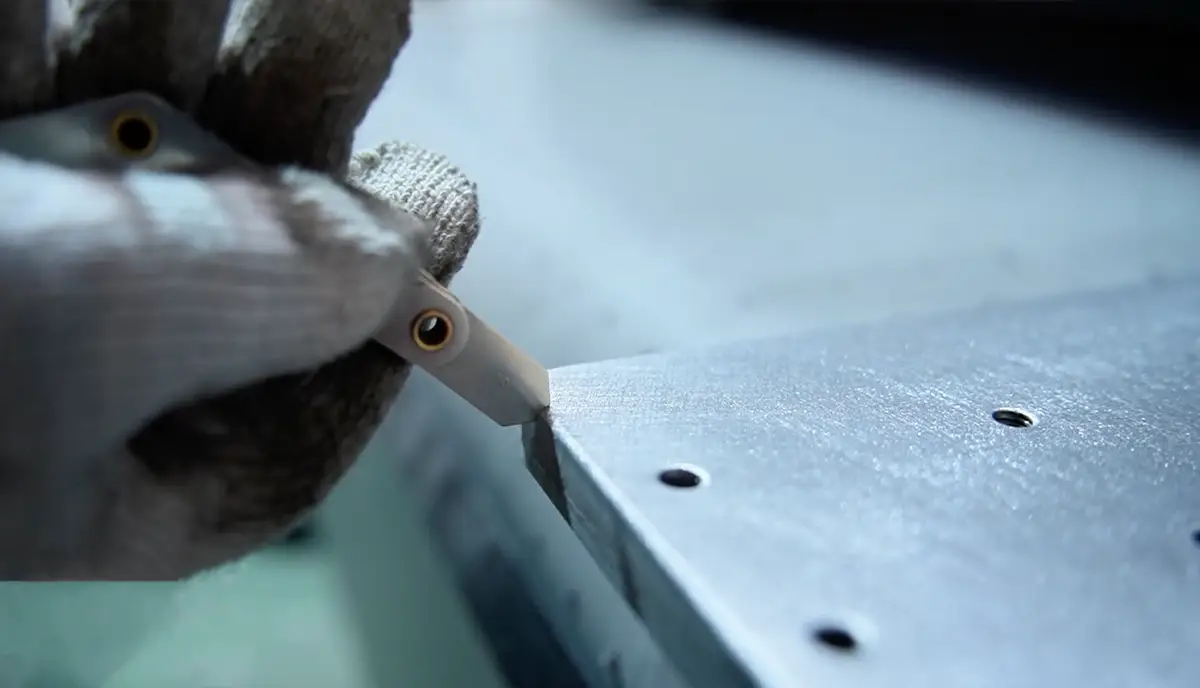
A remoção mecânica ocorre antes do pré-tratamento. Numa máquina de acabamento de cinta larga, a cinta abrasiva remove a carepa das faces e as escovas rotativas trabalham as arestas cortadas e os contornos internos. A peça sai com metal exposto, deixando à limpeza e à camada de conversão apenas o óleo e a sujidade da oficina.
O argumento mais forte é o tratamento simultâneo da aresta. Um canto de 90° cortado a laser é onde a película fica mais fina e a peça sofre mais impactos. A decapagem mantém o canto tão vivo como saiu do laser. Uma passagem com escovas que remove o óxido também arredonda a aresta para um raio controlado.
Nas máquinas de acabamento Evotec, a remoção de óxido combina cintas abrasivas e escovas. Os raios vão de R0,3 a R2,5+, e peças desde 50 × 50 mm (2″ × 2″) seguem num transportador a 1–7 m/min. Para peças pintadas a pó, sugerimos R0,3–R0,5 mm (0,012″–0,020″) como mínimo nas arestas expostas e R1,0 mm (0,039″) ou mais para utilização exterior ou corrosiva. A página de remoção da camada de óxido apresenta peças típicas, de portas de armários a coberturas de máquinas.
A geometria da peça determina a escolha
A distinção depende mais da forma do que da química.
Peças planas com arestas expostas
Suportes, painéis, placas de base e portas de armários que assentam planos num transportador são candidatos claros à remoção mecânica. A carepa e o canto vivo são eliminados em conjunto, mantendo a linha de lavagem mais curta. Se as peças forem quinadas após o corte, remover o óxido enquanto ainda são planas, antes da quinadeira. Assim, a maioria das peças conformadas passa para este grupo.
Peças conformadas e perfis complexos
Como assinala o artigo sobre decapagem, os métodos mecânicos são frequentemente ineficazes em cortes complexos. Uma máquina com transportador não acompanha uma aba acima da altura máxima da peça, de 100 mm na gama SurfeX. Os conjuntos soldados e as peças revestidas após conformação são adequados à etapa ácida.
Produção mista
As oficinas podem manter uma etapa ácida menor para peças conformadas e soldadas e retirar-lhe o volume de peças planas. Menos carepa no banho significa acumulação de ferro mais lenta e menos substituições.
A visão geral das máquinas de remoção de rebarbas explica as diferenças entre configurações de cintas e escovas para dimensionar a máquina. O guia de máquinas para peças cortadas a laser compara os modelos.
Cinco questões a resolver antes de investir
- Que percentagem do aço-carbono é cortada com oxigénio e em que espessuras?
- As especificações de revestimento definem um raio mínimo ou pedem apenas eliminar arestas vivas?
- Qual é o custo anual atual do tratamento de resíduos ácidos e da manutenção do banho?
- As peças são revestidas planas ou primeiro quinadas e soldadas?
- A linha de lavagem tem espaço para outra etapa aquecida?
A FABTECH desta semana em Las Vegas, de 21 a 23 de outubro, reúne um pavilhão FINISHING com mais de 150 expositores, segundo a antevisão da Products Finishing. A maior parte das soluções expostas atua depois da preparação da aresta. A própria aresta é definida antes, no laser e na máquina que se segue. Se as respostas apontarem para peças planas e especificações com raio definido, começar por aí.
Fontes
- Chipping Edges, Products Finishing
- Solving Adhesion Issues from Laser Cuts, Products Finishing
- Tech Topic: Avoid deburring when laser cutting sheet metal, The Fabricator
- 25 Finishing Exhibitors to Visit at FABTECH 2026, Products Finishing
Perguntas frequentes
1. O que é a remoção do óxido do corte a laser?
É a remoção da camada fina de óxido de ferro que o corte assistido por oxigénio deixa nas arestas do aço-carbono. Esta camada impede o pré-tratamento e a aderência do revestimento. Pode ser removida por decapagem ácida ou mecanicamente com cintas abrasivas e escovas.
2. Por que lasca a pintura a pó nas arestas cortadas a laser?
Os produtos habituais de limpeza não removem o óxido do laser, impedindo a formação da camada de conversão. O pó adere à carepa e não ao aço, desprendendo-se com o impacto. Uma aresta viva agrava o problema porque a película é mais fina nesse ponto.
3. É possível evitar o óxido utilizando azoto?
O corte com azoto deixa a aresta praticamente sem óxido. Ajustar foco, gás e velocidade também reduz a escória. Muitas oficinas continuam a cortar aço-carbono mais espesso com oxigénio, pelo que a remoção do óxido ocorre depois.
4. É mais económica a decapagem ácida ou a remoção mecânica?
Depende das peças e da disposição da linha. A decapagem inclui ácido, aquecimento, controlo do banho, enxaguamentos neutralizantes e resíduos. A remoção mecânica inclui máquina, abrasivos e escovas e também arredonda a aresta na mesma passagem.
5. Que raio devem ter as peças cortadas a laser antes da pintura a pó?
Seguir a especificação do revestimento quando existir. Sem ela, sugerimos pelo menos R0,3–R0,5 mm (0,012″–0,020″) nas arestas expostas e R1,0 mm (0,039″) ou mais para utilização exterior ou corrosiva.
Próximos passos
A página de remoção da camada de óxido apresenta as peças e os acabamentos abrangidos pelo processo.
Se a pintura a pó lascar nas arestas cortadas a laser, enviar desenhos ou algumas amostras. Realizaremos um ensaio para mostrar o resultado nas arestas e superfícies.