Laseroxid vor dem Pulverbeschichten: Beizen oder Schleifen?
Für Fertigungsbetriebe und Verantwortliche von Beschichtungsanlagen, bei denen die Pulverbeschichtung an den Kanten mit Sauerstoff lasergeschnittener Baustahlteile abplatzt. Der Beitrag vergleicht Beizen mit mechanischer Oxidentfernung, zeigt, was beides im Betrieb verlangt, und wie die Teilegeometrie die Wahl entscheidet.
Das Wichtigste in Kürze
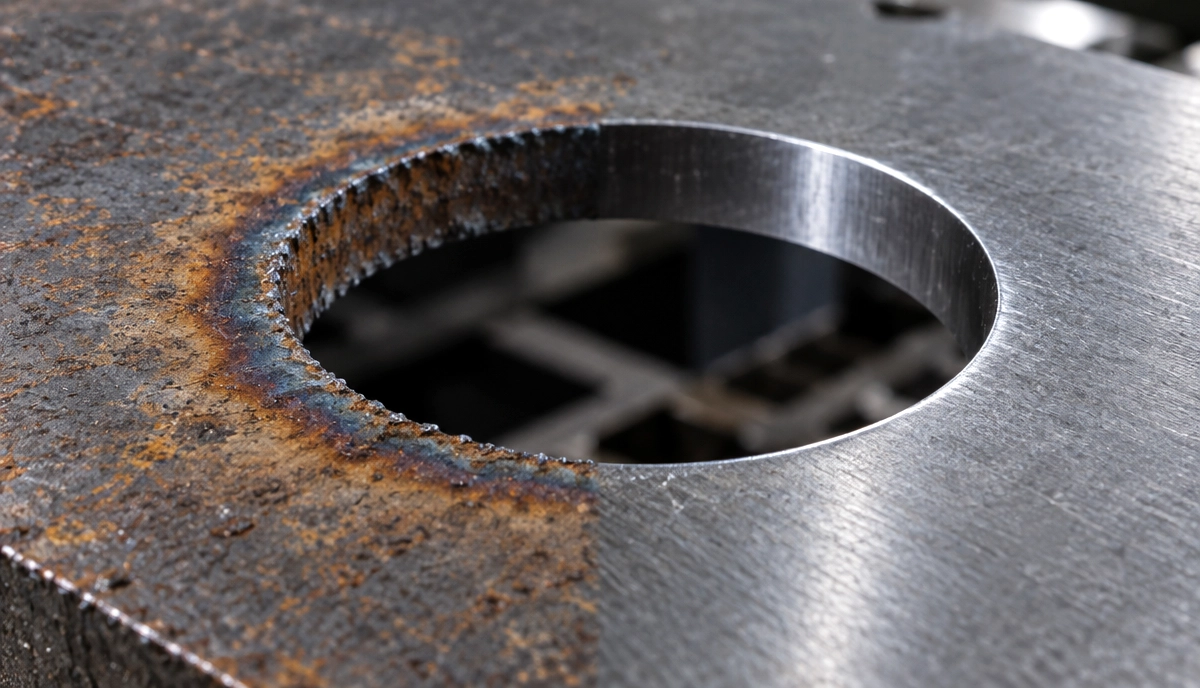
- Laserschneiden mit Sauerstoff hinterlässt an Baustahlkanten eine dünne, harte Oxidschicht, die übliche Vorbehandlungsreiniger nicht entfernen.
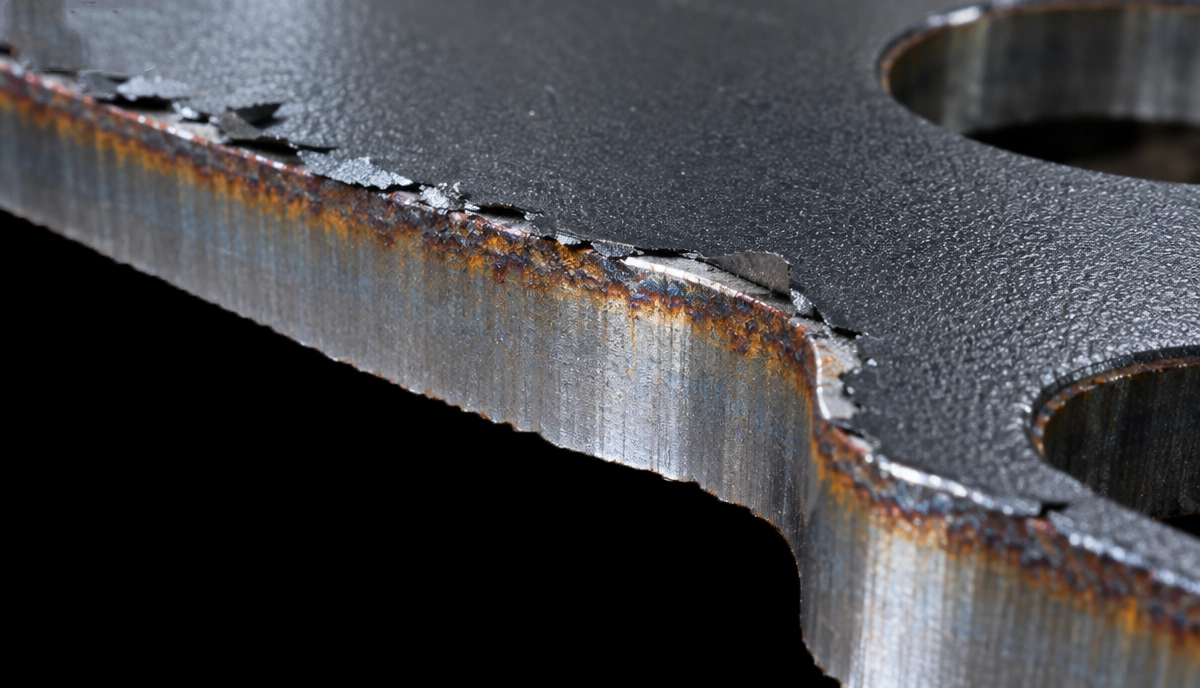
- Auf diesem Oxid bildet sich keine Phosphatschicht, deshalb haftet das Pulver auf Zunder statt auf Stahl und platzt an der Kante ab.
- Beizen funktioniert, bringt aber beheizte Bäder, Badüberwachung, eine Neutralisationsspüle und saures Abwasser in die Vorbehandlung.
- Mechanische Entfernung vor der Wäsche nimmt den Zunder ab und verrundet die Kante im selben Durchlauf, was ein Beizbad nicht leisten kann.
- Flache Teile sprechen für die mechanische Entfernung; umgeformte Teile und filigrane Schnittkonturen sind der Bereich, in dem Beizen weiter seinen Platz hat.
Pulverbeschichtung, die an der Kante eines lasergeschnittenen Halters aus Baustahl abplatzt, ist selten ein Pulverproblem. Beim Schneiden mit Sauerstoff trägt jede Schnittfläche eine dünne, harte Schicht Eisenoxid, und übliche Vorbehandlungsreiniger lassen sie stehen. Die Konversionsschicht bildet sich darauf nicht, das Pulver haftet auf Zunder statt auf Stahl und löst sich beim ersten Stoß. Die Lösung ist die Oxidentfernung, und es gibt zwei ehrliche Wege dorthin: den Zunder in der Vorbehandlung mit Säure lösen oder ihn mechanisch abnehmen, bevor die Teile dort ankommen.
Unsere Position: Für flache Laserteile, die in eine Pulverlinie gehen, ist die mechanische Entfernung zusammen mit der Kantenverrundung im selben Durchlauf die bessere Standardlösung. Beizen hat weiter seinen Platz, aber bei weniger Teilen, als die meisten Betriebe annehmen.
Warum Laserzunder die Haftung der Pulverbeschichtung zerstört
Sauerstoff ist das übliche Schneidgas für dickeren Baustahl, und der Preis dafür ist eine Oxidhaut an jeder Schnittkante. Eine langjährige Q&A von Products Finishing zu abplatzenden Kanten beschreibt den Mechanismus klar. Die Schicht ist dünn und hart, übliche Reiniger entfernen sie nicht, und Phosphat wächst darauf nicht. Bei KTL-Beschichtung zeigt sich der Fehler weniger. Bei Pulver zeigt er sich stärker, und die Abplatzungen entstehen genau dort, wo Teile gegriffen, gestapelt und verschraubt werden.
Schneiden mit Stickstoff vermeidet den größten Teil des Oxids. Der Fachbeitrag von The Fabricator zum Vermeiden von Entgraten am Laser erklärt, wie Fokuslage, Schneidgas und Schnittgeschwindigkeit bestimmen, wie sauber eine Kante den Laser verlässt. Stickstoff passt aber nicht zu jeder Blechdicke und jedem Gasbudget, deshalb bleiben viele Betriebe bei dickerem Baustahl beim Sauerstoff und kümmern sich nachgelagert um den Zunder. Um genau diesen nachgelagerten Schritt geht es in diesem Beitrag.
Option eins: den Zunder in der Vorbehandlung beizen
Beizen ergänzt die Phosphatierung oder Dünnschicht-Vorbehandlung um eine oder mehrere Stufen. Ein Fachartikel von Products Finishing zum Lösen von Haftungsproblemen an Laserschnitten zeigt, was diese Stufe für einen sauberen Betrieb braucht:
- Die Konzentration hat eine Obergrenze. Über etwa 20 % Säurekonzentration verbessert sich die Zunderentfernung kaum noch, ein stärkeres Bad kostet also vor allem mehr.
- Wärme und Badbewegung leisten die Arbeit. Die Abtragsrate steigt mit der Badtemperatur steil an, was Heizenergie und Absaugung der Dämpfe bedeutet.
- Das Bad verbraucht sich. Ein typisches Beizbad vor dem Lackieren gilt oft bei rund 5–10 g/l gelöstem zweiwertigem Eisen als verbraucht, wobei das je nach Prozess schwankt.
- Die Spüle zählt. Eine Neutralisationsspüle bei etwa pH 8–9 verhindert, dass frisch gebeizter Stahl vor der nächsten Stufe Flugrost bildet.
- Die Anlagentechnik ist speziell. Becken und Heizflächen sind meist aus Edelstahl 316L, Rohrleitungen aus Kunststoff, Dichtungen aus Fluorpolymeren.
Die Wahl der Säure ist ein eigener Kompromiss. Phosphorsäure war die klassische Wahl, doch strengere Grenzwerte für Phosphor im Abwasser haben Anlagen zu Schwefelsäure oder organischen Säuren gedrängt. Schwefelsäure kann Stahl in der Spüle rostanfälliger machen. Organische Säuren können die Fällung in der Abwasserbehandlung erschweren.
Nichts davon schließt Beizen aus. Es bedeutet nur, dass die echten Kosten Chemie, Wärme, Abwasserentsorgung, zusätzliche Beckenlänge in der Linie und die Badüberwachung umfassen, die alles im Sollbereich hält.
Option zwei: mechanische Oxidentfernung vor der Wäsche
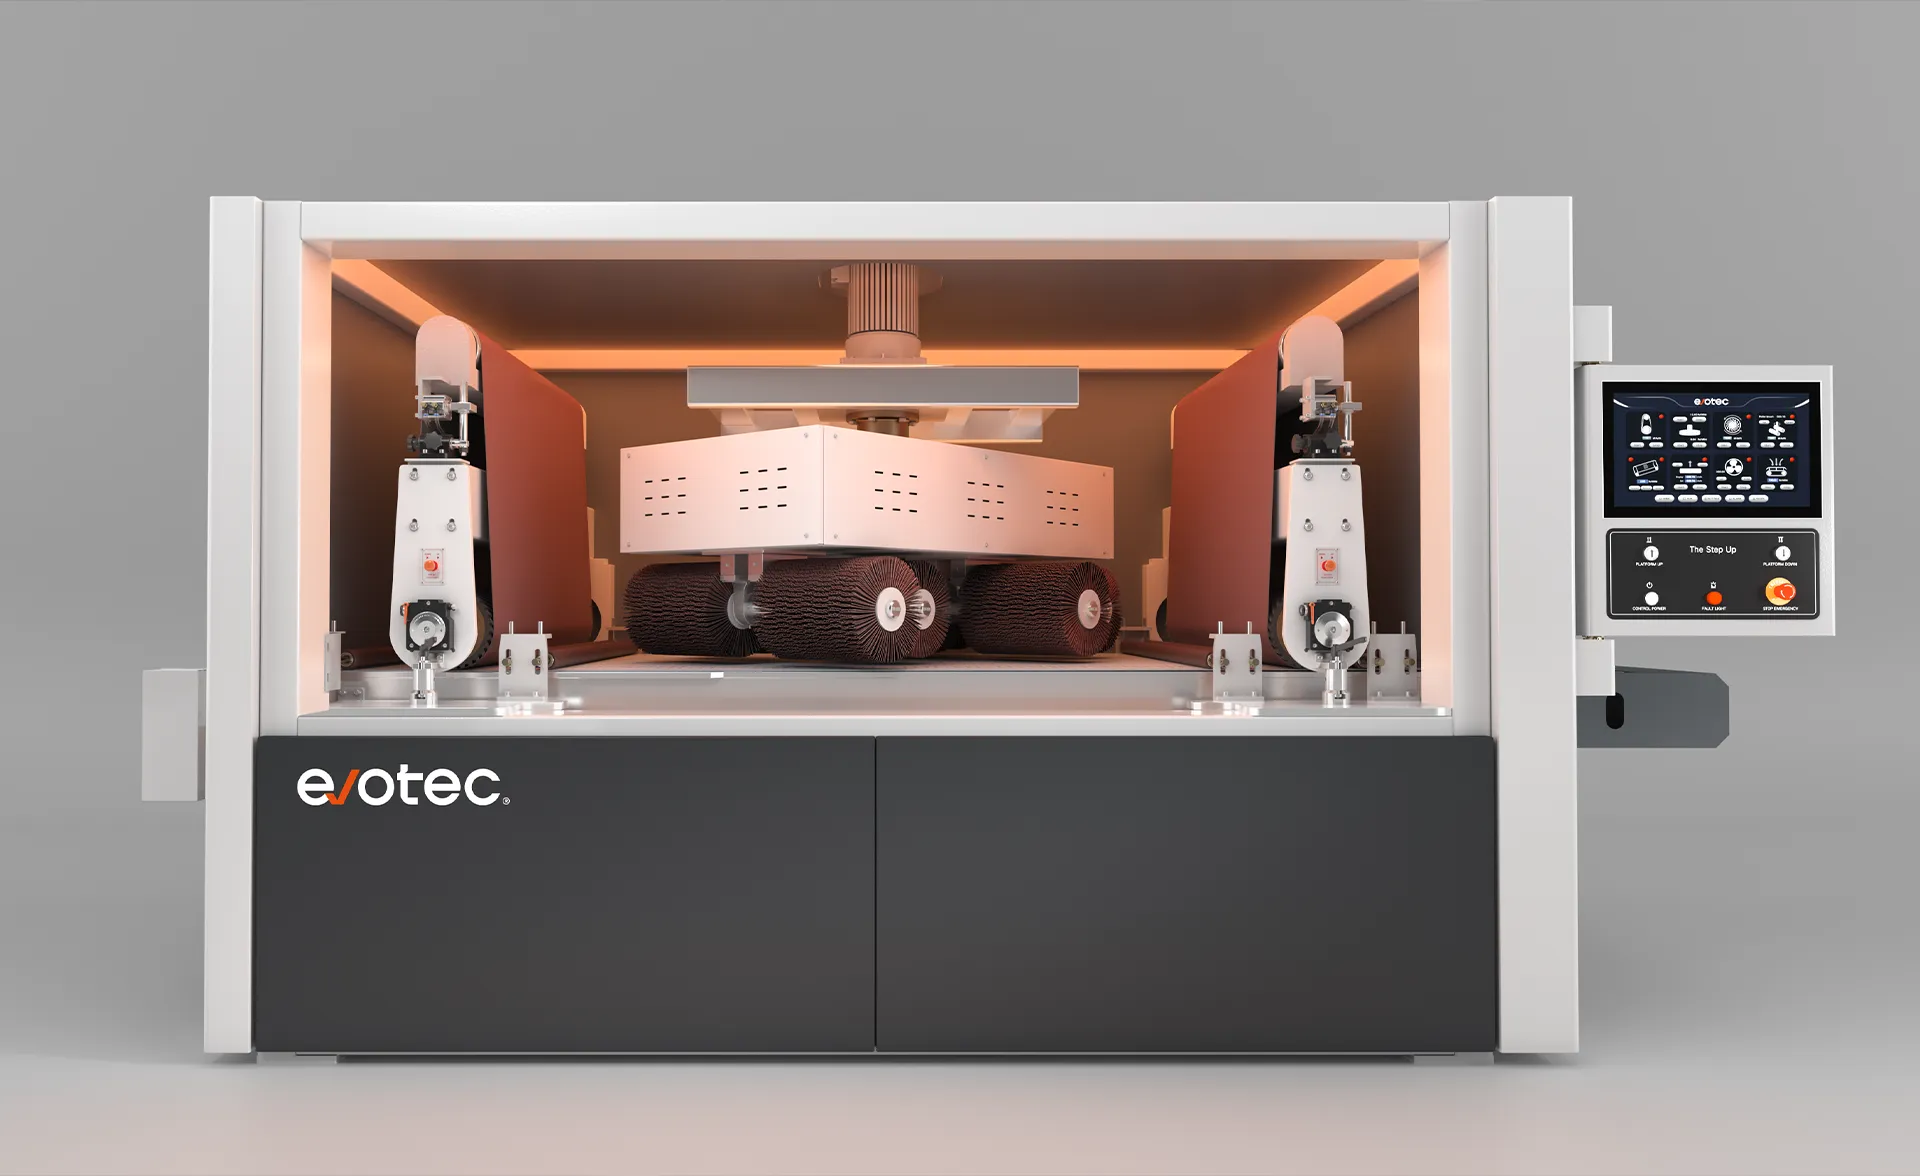
Die mechanische Entfernung erfolgt, bevor das Teil die Vorbehandlung erreicht. Auf einer Breitbandmaschine nimmt ein Schleifband den Zunder von den Flächen, und Rotationsbürsten arbeiten an den Schnittkanten und Innenkonturen. Das Teil verlässt die Maschine blank, sodass Reiniger und Konversionsschicht nur noch Öl und Werkstattschmutz bewältigen müssen.
Das stärkere Argument ist, was im selben Durchlauf mit der Kante passiert. Eine scharfe 90°-Laserkante ist die Stelle, an der der Beschichtungsfilm am dünnsten ist und die Teile die meisten Stöße abbekommen. Ein Beizbad lässt diese Kante genau so scharf, wie der Laser sie geschnitten hat. Ein Bürstendurchlauf, der das Oxid entfernt, verrundet die Kante zugleich auf einen definierten Radius.
Auf unseren SurfeX-Maschinen zur Oberflächenbearbeitung erfolgt das Entoxidieren mit Kombinationen aus Schleifband und Bürsten, Kantenradien reichen von R0,3 bis R2,5+, und Teile ab 50 × 50 mm (2" × 2") laufen auf einem Förderband mit 1–7 m/min. Für pulverbeschichtete Teile empfehlen wir an freiliegenden Kanten mindestens R0,3–R0,5 mm (0,012"–0,020"), für den Außeneinsatz oder korrosive Umgebungen R1,0 mm (0,039") oder mehr. Die Anwendungsseite zur Oxidentfernung zeigt typische Teile, von Schaltschranktüren bis zu Maschinenverkleidungen.
Die Teilegeometrie entscheidet
Die Entscheidung hängt mehr von der Form als von der Chemie ab.
Flache Teile mit freiliegenden Kanten
Halter, Paneele, Grundplatten und Schaltschranktüren, die flach auf einem Förderband liegen, sind der klare Fall für die mechanische Entfernung. Zunder und scharfe Kante gehen zusammen weg, und die Vorbehandlungslinie bleibt kürzer. Werden Teile nach dem Schneiden gekantet, entfernen Sie das Oxid, solange sie noch flache Zuschnitte sind, also vor der Abkantpresse. Damit fallen die meisten umgeformten Teile in diese Gruppe.
Umgeformte Teile und filigrane Konturen
Mechanische Verfahren sind bei filigranen Schnitten oft wenig wirksam, wie der Beizartikel festhält, und eine Durchlaufmaschine kann keinem Flansch folgen, der höher ist als ihre maximale Werkstückhöhe (100 mm bei unserer SurfeX-Baureihe). Schweißbaugruppen und Teile, die nach dem Umformen beschichtet werden, gehören ins Beizbad.
Gemischte Fertigung
Betriebe mit beidem können eine kleinere Beizstufe für umgeformte und geschweißte Teile behalten und das flache Volumen herausnehmen. Weniger Zunder im Bad bedeutet langsamere Eisenanreicherung und seltenere Badwechsel.
Die Übersicht zu Entgratmaschinen erklärt, wie sich Band-, Bürsten- und Walzenkonfigurationen unterscheiden, wenn Sie eine Maschine für diese Aufgabe auslegen, und unser Leitfaden zu Entgratmaschinen für Laserteile vergleicht die Modelle direkt.
Fünf Fragen vor der Entscheidung
- Welcher Anteil Ihres Baustahls wird mit Sauerstoff geschnitten, und in welcher Dicke?
- Nennen Ihre Beschichtungsvorgaben einen Mindestkantenradius oder nur „scharfe Kanten brechen“?
- Was kosten Sie Abwasserentsorgung und Badpflege heute pro Jahr?
- Werden Teile flach beschichtet oder erst gekantet und geschweißt?
- Hat Ihre Vorbehandlungslinie Platz für eine weitere beheizte Stufe?
Die FABTECH in Las Vegas (21.–23. Oktober) bringt diese Woche einen FINISHING Pavilion mit mehr als 150 Ausstellern vor die Fertigungsbetriebe, laut der Ausstellervorschau von Products Finishing. Das meiste, was dort zu sehen ist, liegt hinter der Kante. Die Kante selbst wird früher entschieden, am Laser und an der Maschine danach. Wenn die Antworten oben auf flache Teile und Beschichtungsvorgaben mit Radius hinweisen, fangen Sie dort an.
Quellen
- Chipping Edges, Products Finishing
- Solving Adhesion Issues from Laser Cuts, Products Finishing
- Tech Topic: Avoid deburring when laser cutting sheet metal, The Fabricator
- 25 Finishing Exhibitors to Visit at FABTECH 2026, Products Finishing
Häufig gestellte Fragen
F1: Was ist Oxidentfernung an Laserschnittkanten?
Gemeint ist das Entfernen der dünnen Eisenoxidschicht, die das Laserschneiden mit Sauerstoff an Baustahlkanten hinterlässt. Die Schicht verhindert Vorbehandlung und Haftung der Beschichtung. Sie lässt sich chemisch mit einem Beizbad oder mechanisch mit Schleifbändern und Bürsten entfernen.
F2: Warum platzt Pulverbeschichtung an Laserschnittkanten ab?
Übliche Vorbehandlungsreiniger entfernen das Laseroxid nicht, deshalb bildet sich an der Schnittkante keine Konversionsschicht. Das Pulver haftet auf dem Zunder statt auf dem Stahl, und der Zunder bricht bei Stößen ab. Eine scharfe, unverrundete Kante verschärft das Problem, weil der Film dort dünn ist.
F3: Lässt sich Laseroxid durch Schneiden mit Stickstoff vermeiden?
Stickstoff hinterlässt eine weitgehend oxidfreie Kante, und die Abstimmung von Fokus, Gas und Geschwindigkeit verringert zusätzlich die Schlacke. Viele Betriebe schneiden dickeren Baustahl trotzdem mit Sauerstoff. Für diese Teile verlagert sich die Oxidentfernung nach hinten.
F4: Ist Beizen oder mechanische Oxidentfernung günstiger?
Das hängt von Teilemix und Linienaufbau ab. Beim Beizen fallen Säure, Heizung, Badüberwachung, Neutralisationsspülen und Abwasserentsorgung an. Bei der mechanischen Entfernung fallen Maschine, Schleifmittel und Bürsten an, dafür wird die Kante im selben Durchlauf verrundet.
F5: Welchen Kantenradius brauchen Laserteile vor dem Pulverbeschichten?
Folgen Sie der Beschichtungsvorgabe, wenn sie einen Wert nennt. Ohne Vorgabe empfehlen wir an freiliegenden Kanten mindestens R0,3–R0,5 mm (0,012"–0,020") und für den Außeneinsatz oder korrosive Umgebungen R1,0 mm (0,039") oder mehr.
Nächste Schritte
Unsere Seite zur Oxidentfernung zeigt, welche Teile und Oberflächen dieses Verfahren abdeckt.
Wenn Ihre Pulverbeschichtung an Laserschnittkanten abplatzt, senden Sie uns Teilezeichnungen oder einige Musterteile. Wir bearbeiten sie und zeigen Ihnen, mit welcher Kante und Oberfläche sie zurückkommen.