Kantenradius für Beschichtungen: Was die 1/16-Zoll-Regel fordert
Für Fertigungsbetriebe, die Angebote für beschichtete Stahlbauteile erstellen, bei denen die Zeichnung „alle Kanten brechen“ vorschreibt oder die Spezifikation SSPC-PA 18 nennt. Dieser Beitrag übersetzt diese Vorgaben in messbare Radien, vergleicht Radius, Fase und Voranstrich und erläutert, wann sich ein maschinell gefertigter Radius auszahlt.
Das Wichtigste in Kürze
- Beschichtungen ziehen sich beim Aushärten von scharfen Ecken zurück, wodurch der Film an der Kante am dünnsten ist und dort zuerst versagt.
- SSPC-PA 18 fordert mindestens eine 1/16-Zoll-Fase (1,6 mm) oder einen entsprechenden Radius an thermisch geschnittenen und gescherten Kanten sowie das Entfernen der gehärteten Schnittfläche.
- Eine R1,0-Kante sieht zwar abgerundet aus, erfüllt aber nicht die 1/16-Zoll-Anforderung; verlassen Sie sich auf das Maß, nicht auf das Gefühl.
- Ein Radius hält den Film besser als eine Fase, doch die manuelle Herstellung ist langsam und ungleichmäßig.
- Bei Blech- und Plattenteilen in hohen Stückzahlen, die pulverbeschichtet oder nasslackiert werden, ist ein maschineller Radius, der mit einer Lehre geprüft wird, kostengünstiger als das manuelle Vorstreichen jeder Kante.
„Alle scharfen Kanten brechen“ ist eine der häufigsten, aber auch eine der nutzlosesten Anweisungen auf Zeichnungen für beschichteten Stahl. Sie sagt nichts über das Maß oder die Form aus und bietet dem Prüfer keinen Anhaltspunkt für eine Messung. Wenn eine Beschichtungsspezifikation einen Wert vorgibt, ist dieser meist gering: mindestens 1/16 Zoll (1,6 mm). Dieser Beitrag erklärt, was ein Kantenradius für Beschichtungen in einer Spezifikation tatsächlich bedeutet, warum ein Radius unter Lack und Pulver besser ist als eine Fase und wie man eine Kante so bearbeitet, dass sie jede Prüfung besteht.
Unsere Position ist eindeutig: Bei Serienteilen für die Pulver- oder Nasslackbeschichtung ist ein konsistenter, mit einer Lehre geprüfter Maschinenradius günstiger als das manuelle Vorstreichen jeder Kante.
Warum Beschichtungen an scharfen Kanten zuerst versagen
Flüssig- und Pulverbeschichtungen schrumpfen beim Aushärten, und die Oberflächenspannung zieht sie von scharfen Ecken weg. Während die flache Oberfläche die volle Schichtdicke aufweist, trägt die Spitze einer 90°-Kante nur einen Bruchteil davon. Dieser dünne Film ist der Ausgangspunkt für Rost und Abplatzungen.
Der Fachartikel von KTA-Tator über die Vorbereitung von Kanten für die Beschichtungsleistung beschreibt, wie die Industrie dies misst. Die Kantenabdeckung ist das Verhältnis der Schichtdicke an der Spitze zur Schichtdicke auf der flachen Fläche, getestet an 90°-Winkelproben gemäß der Methode in MIL-PRF-23236. Ein Durchschnittswert von etwa 70 % kennzeichnet eine Beschichtung im Allgemeinen als kantenstabil. Viele Beschichtungen erreichen diesen Wert nicht, weshalb der Stahl entsprechend vorbereitet werden muss.
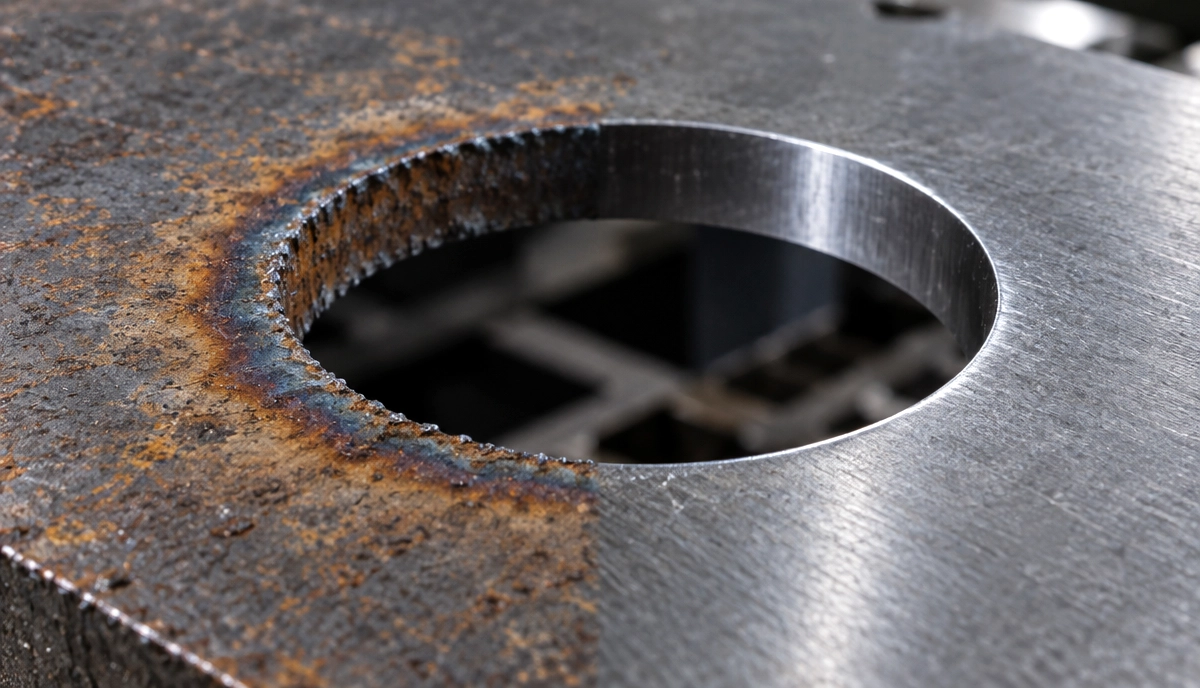
Thermische Trennverfahren bringen ein zweites Problem mit sich. Ein Q&A-Artikel von Products Finishing zum Thema Kantenabplatzungen erklärt, dass lasergeschnittener Kohlenstoffstahl ein hartes Oxid aufweist, das bei üblichen Vorbehandlungsreinigern bestehen bleibt. Dadurch findet die Beschichtung genau an der Stelle, an der der Film ohnehin am dünnsten ist, keinen ausreichenden Haftgrund.
Was SSPC-PA 18 für die Kante fordert
SSPC-PA 18 ist die Spezifikation, die am häufigsten konkrete Zahlen für die Kantenvorbereitung vorgibt. Wie im KTA-Artikel zusammengefasst, fordert der Abschnitt zum Kantenprofil drei Dinge:
- Entfernen Sie die gehärtete Schicht. Thermisch geschnittene Kanten müssen so tief geschliffen oder bearbeitet werden, dass durch Strahlen das erforderliche Oberflächenprofil erzielt werden kann.
- Kanten brechen. Flamm- und schergeschnittene Kanten benötigen eine Fase oder einen Radius von mindestens 1,6 mm (1/16 Zoll). Ein Vollradius ist nicht erforderlich.
- Gute Walzkanten belassen. Walzkanten müssen nur bearbeitet werden, wenn sie scharf oder unregelmäßig sind.
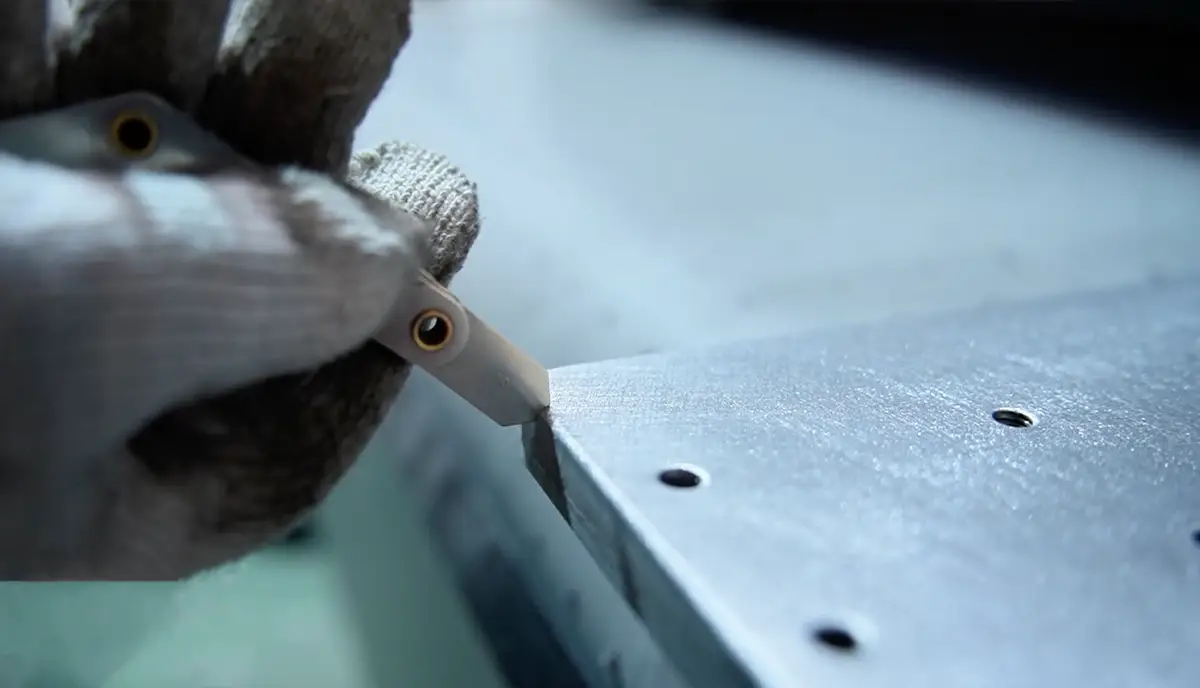
In Werkstattbegriffen ausgedrückt bedeutet dies ein Minimum von R1,6 oder eine 1,6 mm (1/16") Fase, gemessen am fertigen Teil. Hier tappen viele Betriebe in die Falle. Eine gebürstete Kante mit R0,5 oder R1,0 sieht zwar abgerundet aus und fühlt sich auch so an, erfüllt aber nicht die 1/16-Zoll-Anforderung. Wenn die Spezifikation eine Zahl vorgibt, benötigt die Kante einen Radius, den Sie mit einer Lehre nachweisen können, nicht einen, den Sie nur mit einem Handschuh fühlen.
Radius, Fase oder Voranstrich
Es gibt drei Möglichkeiten, eine Kante zu schützen, und diese sind nicht gleichwertig.
Radius
KTA bezeichnet einen Radius als die optimale Kantenbehandlung, weist aber auf den Haken hin: Die Herstellung ist mit erheblichen Kosten verbunden. Bei einem Handschleifer hängt der Radius vom Bediener, der Scheibe und der Tageszeit ab. Innenlöcher und Schlitze werden oft ausgelassen.
Fase
Eine Fase lässt sich von Hand schneller herstellen. Bei Baustahl, der ohnehin gestrahlt wird, erzeugt eine Fase in Kombination mit dem Strahlen kostengünstig ein Ergebnis, das einem Radius nahekommt. Bei Blechen und lasergeschnittenen Platten, die eine Pulverbeschichtungsanlage durchlaufen, wird das Strahlen oft weggelassen, wodurch die Fase ihre zwei schärferen Ecken behält.
Voranstrich
Ein Voranstrich (Stripe Coat) fügt eine zusätzliche Schicht auf Kanten, Schweißnähten und ähnlichen Bereichen hinzu, entweder vor oder nach der vollständigen Beschichtung. Die Empfehlung von KTA lautet, dass sich dies besonders bei Anwendungen unter Wasser, in stark korrosiven Umgebungen und bei komplexen Geometrien auszahlt. Es bedeutet jedes Mal zusätzlichen Arbeitsaufwand für jedes Teil und muss zudem kontrolliert werden.
Eine Ausnahme ist erwähnenswert. Eine Studie für die National Steel Bridge Alliance ergab, dass das Schleifen von Ecken bei anorganischen zinkreichen Grundierungen mit einem Zinkgehalt von 83 % oder mehr nicht erforderlich ist. Wenn Ihr System eines dieser ist, folgen Sie den Anweisungen des Beschichtungsherstellers, nicht diesem Beitrag.
Maschineller Kantenradius für die Beschichtung von Serienteilen
Für Halterungen, Paneele, Schutzvorrichtungen und Rahmen, die in Chargen gefertigt werden und eine Pulver- oder Nasslackierung erhalten, ist die wirtschaftliche Lösung eindeutig. Versehen Sie das Teil einmalig mit einem Radius durch eine automatische Entgratungsmaschineund sparen Sie sich die Kosten für Voranstriche und Nacharbeit.
Das funktioniert nur, wenn die Maschine jede Kante erreicht. Unsere EdgeX SDR führt Teile durch ein Walzenaggregat, das Grate und Oxide entfernt, durch obere Bürsten, die Löcher, Schlitze und Innenkonturen bearbeiten, sowie durch rotierende Bürsten, die die äußere Kantenverrundung fertigstellen. So wird in einem Durchgang bei Teilen ab 50 × 50 mm (2" × 2") und einer Geschwindigkeit von 1–7 m/min ein Radius von R2,5+ erzielt. Mit R2,5 wird das Minimum von 1,6 mm mit Sicherheitsabstand übertroffen. Die Maschine bearbeitet eine Seite pro Durchgang; für beide Seiten ist das Flipper-Zusatzmodul zum Wenden der Teile zwischen zwei Maschinen zuständig. Die Übersicht der Kantenverrundungsmaschinen vergleicht, welche Modelle welchen Radius erreichen.
So überprüfen Sie den Radius
Eine Radiusvorgabe ist wertlos, wenn es keine Möglichkeit gibt, sie zu überprüfen. Halten Sie die Routine kurz:
- Verwenden Sie einen Radiuslehrensatz, der 1,6 mm (1/16") und die nächstgrößere Stufe enthält, und prüfen Sie die Außenkante, an der die Beschichtung beansprucht wird.
- Prüfen Sie bei jedem Teiltyp mindestens eine Innenkante eines Lochs oder Schlitzes. Hier stößt manuelle Nacharbeit meist an ihre Grenzen.
- Dokumentieren Sie den Radius pro Teiltyp zusammen mit den Maschineneinstellungen, mit denen er erzielt wurde, damit die nächste Charge mit einem bekannten Einstellwert beginnen kann.
- Überprüfen Sie den Radius erneut nach einem Wechsel der Schleifmittel oder Bürsten, da sich der Radius durch den Bürstenverschleiß verändert.
Wenn in der Zeichnung immer noch nur „alle Kanten brechen“ steht, fragen Sie den Kunden oder den Beschichtungslieferanten vor der Angebotserstellung nach einem konkreten Wert. Diese eine Frage klärt mehr Beschichtungsstreitigkeiten als jede nachträgliche Inspektion. Unser früherer Beitrag zum Thema Kantenverrundung für Spritzlackierungen behandelt die Seite der Oberflächenqualität bei demselben Problem.
Quellen
- Vorbereitung von Kanten für die Beschichtungsleistung, KTA-Tator
- Abplatzende Kanten, Products Finishing
Häufig gestellte Fragen
F1: Welchen Kantenradius benötigen Beschichtungen?
Das hängt vom Beschichtungssystem und der Spezifikation ab. Die SSPC-PA 18 fordert bei thermisch geschnittenen und gescherten Kanten eine Fase oder einen Radius von mindestens 1/16 Zoll (1,6 mm). Ohne entsprechende Vorgaben baut sich an größeren Radien mehr Schichtdicke an der Ecke auf; stimmen Sie den Radius daher auf die Einsatzumgebung und die Empfehlungen des Beschichtungsherstellers ab.
F2: Erfordert die SSPC-PA 18 einen vollen Radius?
Nein. Sie akzeptiert eine Fase oder einen Radius von mindestens 1/16 Zoll (1,6 mm) und stellt klar, dass ein voller Radius nicht erforderlich ist. Zudem wird gefordert, dass die gehärtete Oberfläche an thermisch geschnittenen Kanten vor dem Strahlen entfernt wird.
F3: Ist ein Radius für die Beschichtung besser als eine Fase?
Ein Radius hält die Schicht besser, da er keine sekundären scharfen Kanten aufweist. Eine Fase ist manuell kostengünstiger und kommt einem Radius nahe, wenn das Teil anschließend kugelgestrahlt wird. Teile, die ohne Strahlen direkt pulverbeschichtet oder nasslackiert werden, behalten die Kanten der Fase bei.
F4: Was ist Kantenhaftung?
Die Kantenhaftung ist das Verhältnis der Schichtdicke an der Spitze einer 90°-Kante zur Schichtdicke auf der flachen Oberfläche. Ein Durchschnittswert von etwa 70 % deutet im Allgemeinen auf eine kantenhaftende Beschichtung hin.
F5: Können Maschinen die Kanten von Löchern und Schlitzen abrunden?
Ja, sofern sie über Bürsten verfügen, die innere Konturen erreichen. Bei der EdgeX SDR bearbeiten obere Bürsten Löcher, Schlitze und Ausschnitte, während rotierende Bürsten die Außenkanten im selben Durchgang abrunden.
Nächste Schritte
Unsere Kantenverrundungsmaschinen -Seite zeigt, welche Konfigurationen welchen Radius erreichen, von leichten Kantenbrüchen bis hin zu R2,5+.
Wenn Sie beschichtete Werkstücke mit einer Kantenanforderung anbieten, senden Sie uns Teilezeichnungen oder Musterteile zusammen mit der Spezifikation. Wir führen die Bearbeitung durch und teilen Ihnen den gemessenen Radius mit.