Kantenverrundung beim Spritzlackieren: Verbesserung der Beschichtungshaftung und Oberflächenqualität
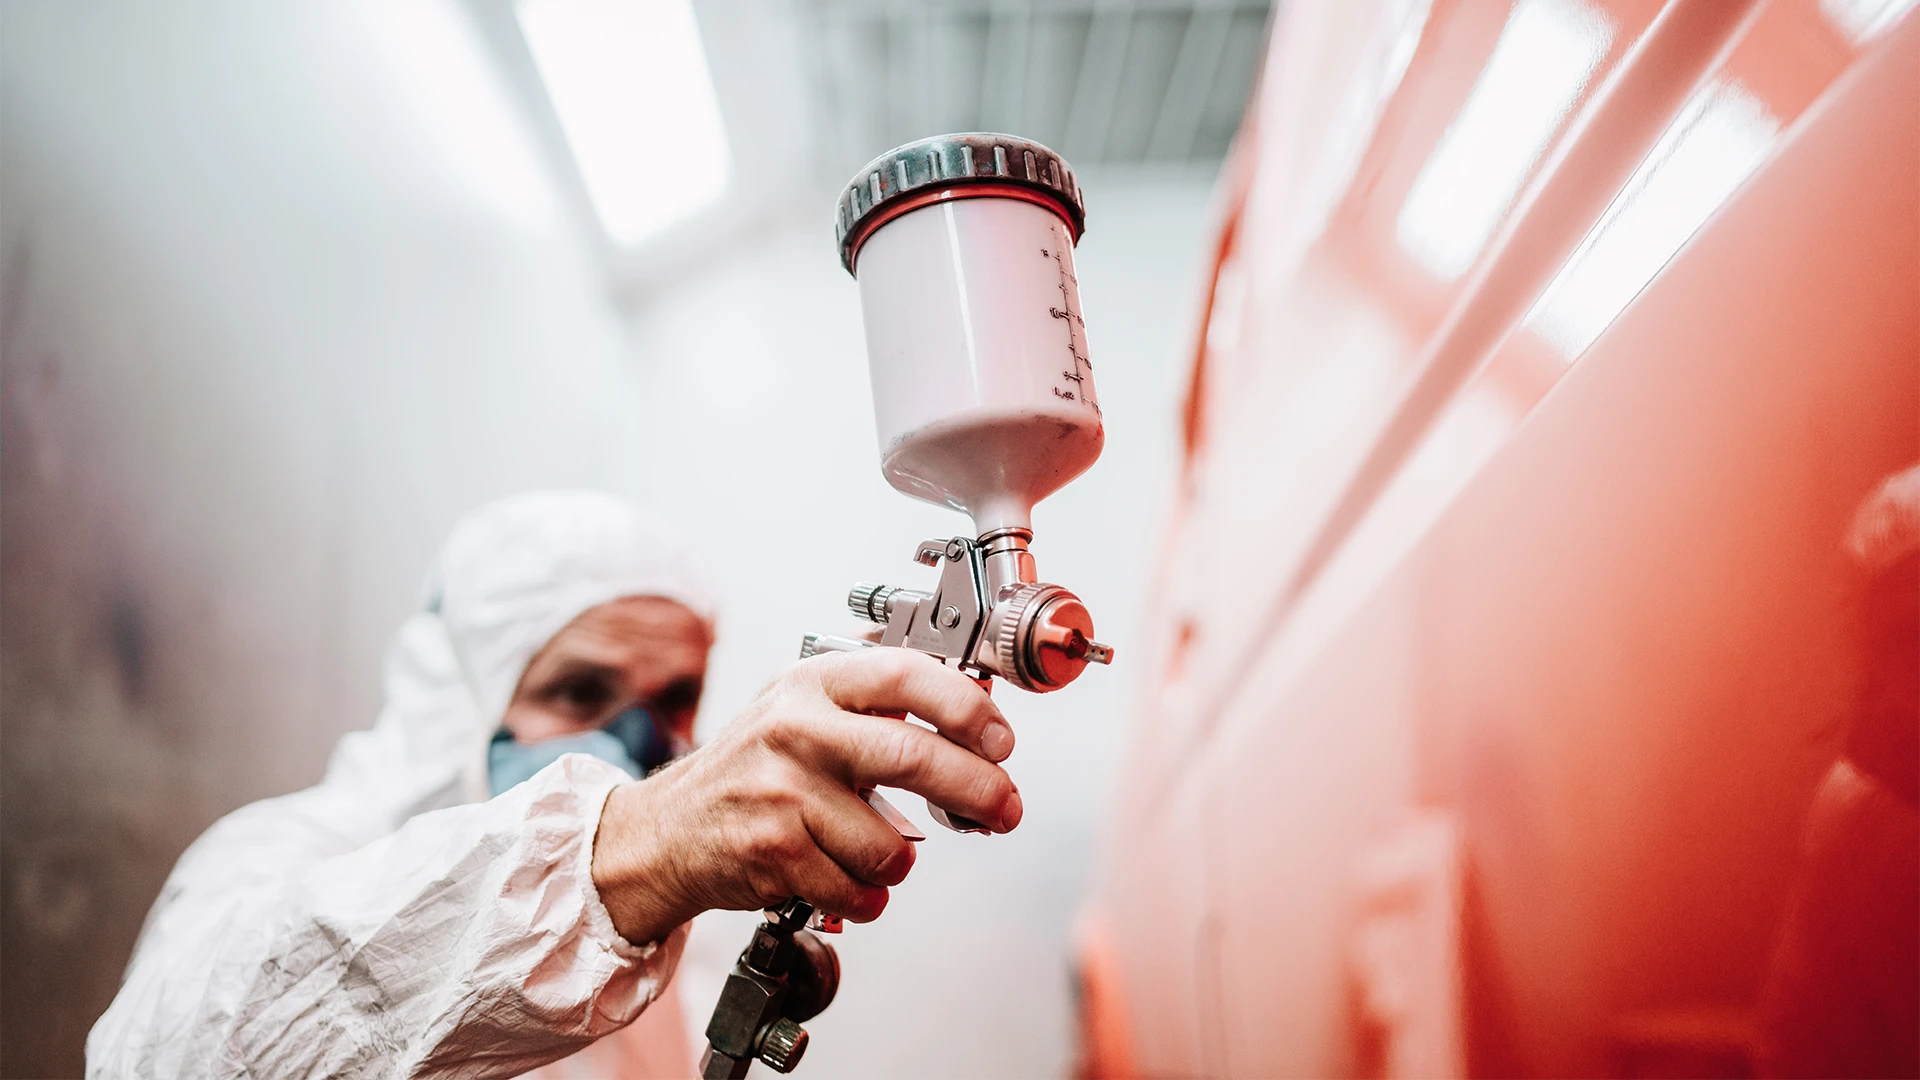
Ein gutes Lackierergebnis hängt nicht nur vom Lack ab, sondern von dem, was darunter liegt. Selbst leistungsstarke Beschichtungsstoffe erreichen keine dauerhafte Haftung und keine gleichmäßige Oberfläche, wenn die Vorbehandlung unzureichend ist. Unter den Vorbereitungsschritten wird das Verrunden scharfer Kanten oft übersehen – dabei kann es die Beschichtungsqualität deutlich verbessern. Mit einer Kantenverrundungstechnik, die gezielt für Lackieranwendungen ausgelegt ist, erreichen Hersteller eine bessere Haftung und Oberflächenqualität.
Das Wichtigste in Kürze
- Scharfe Kanten schwächen das Lackierergebnis, weil die Beschichtung an Ecken dünner wird – das verringert Haftung und Haltbarkeit.
- Kantenverrundung verbessert Schichtaufbau und Haftung, weil ein weicherer Übergang entsteht.
- Eine gleichmäßige Verrundung wirkt am besten, wenn sie in die gesamte Vorbehandlung eingebunden ist.
- Präzise Anlagen, die Radius und Teileschwankungen kontrollieren, bringen messbare Vorteile bei Oberflächenqualität, Kosten und Durchsatz.
- Die optimale Verrundung hängt von der Anwendung ab – entscheidend sind Leistungsziele (Haftung, Schichtdicke, Oberfläche), nicht ein willkürlich gewählter Radius.
Warum scharfe Kanten eine Schwachstelle sind
Scharfe Ecken und Kanten sind beim Spritzlackieren eine Schwachstelle. Wird Lack über eine scharfe Kante aufgetragen, wird der Film dort dünner, weil Oberflächenspannung und Geometrie den Lack abfließen lassen. Die Folge: ein unzureichender Schichtaufbau, geringerer Korrosionsschutz und ein höheres Risiko für Ablösen, Abplatzen oder andere Beschichtungsfehler – vor allem in anspruchsvollen Branchen wie Automobilbau, Hausgerätefertigung und Industrieanlagenbau.
Wie Kantenverrundung die Beschichtung verbessert
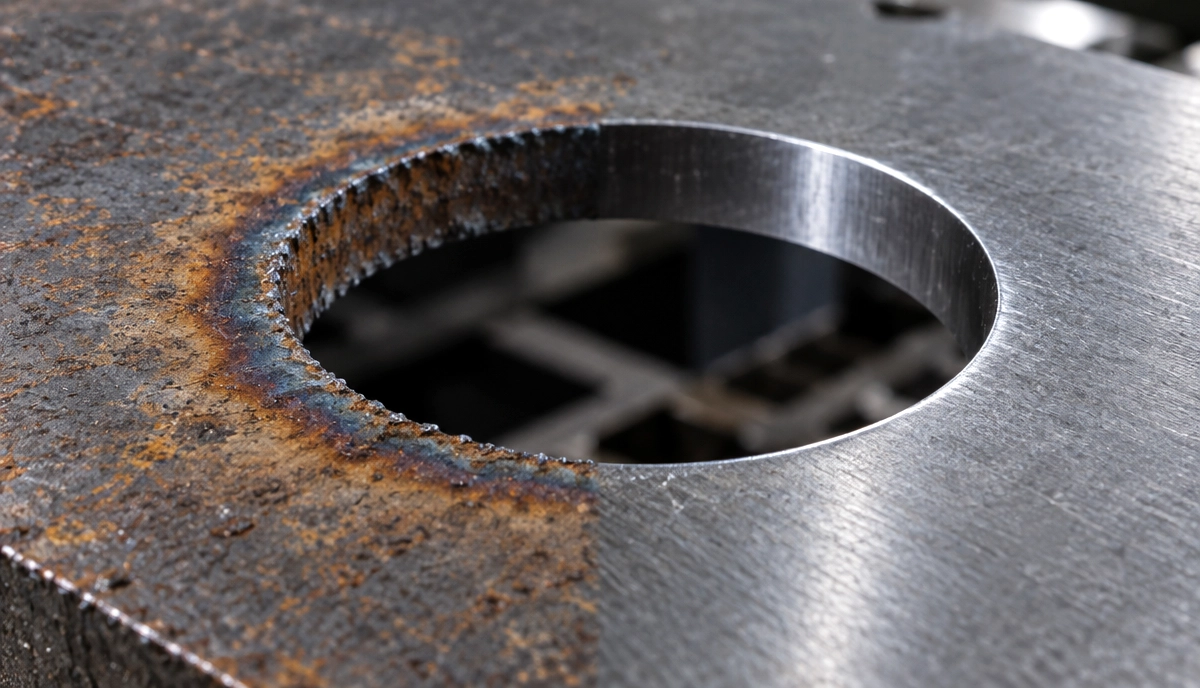
Die Kantenverrundung beseitigt diese Schwachstelle, indem sie den Übergang zwischen den Flächen weicher gestaltet. Das verbessert die Gleichmäßigkeit der Lackschicht, fördert Verlauf und Benetzung und sorgt für eine stärkere Haftung. Untersuchungen bestätigen das: Eine Studie ergab, dass unbehandelte scharfe Kanten zu einer um bis zu 50 % geringeren Schichtdicke führen als verrundete Kanten. Eine andere Quelle betont, dass ein größerer Radius zwar abnehmenden Zusatznutzen bringt, eine Verrundung aber durchweg zu einer zuverlässigen Abdeckung beiträgt.
In der Praxis bedeutet das bessere Haftung, weniger Poren oder Schwachstellen und eine höhere Haltbarkeit – für Verantwortliche in Lackierbetrieben ist die Kantenverrundung daher eine sinnvolle strategische Entscheidung.
Anlagen für den Einsatz vor der Lackierung
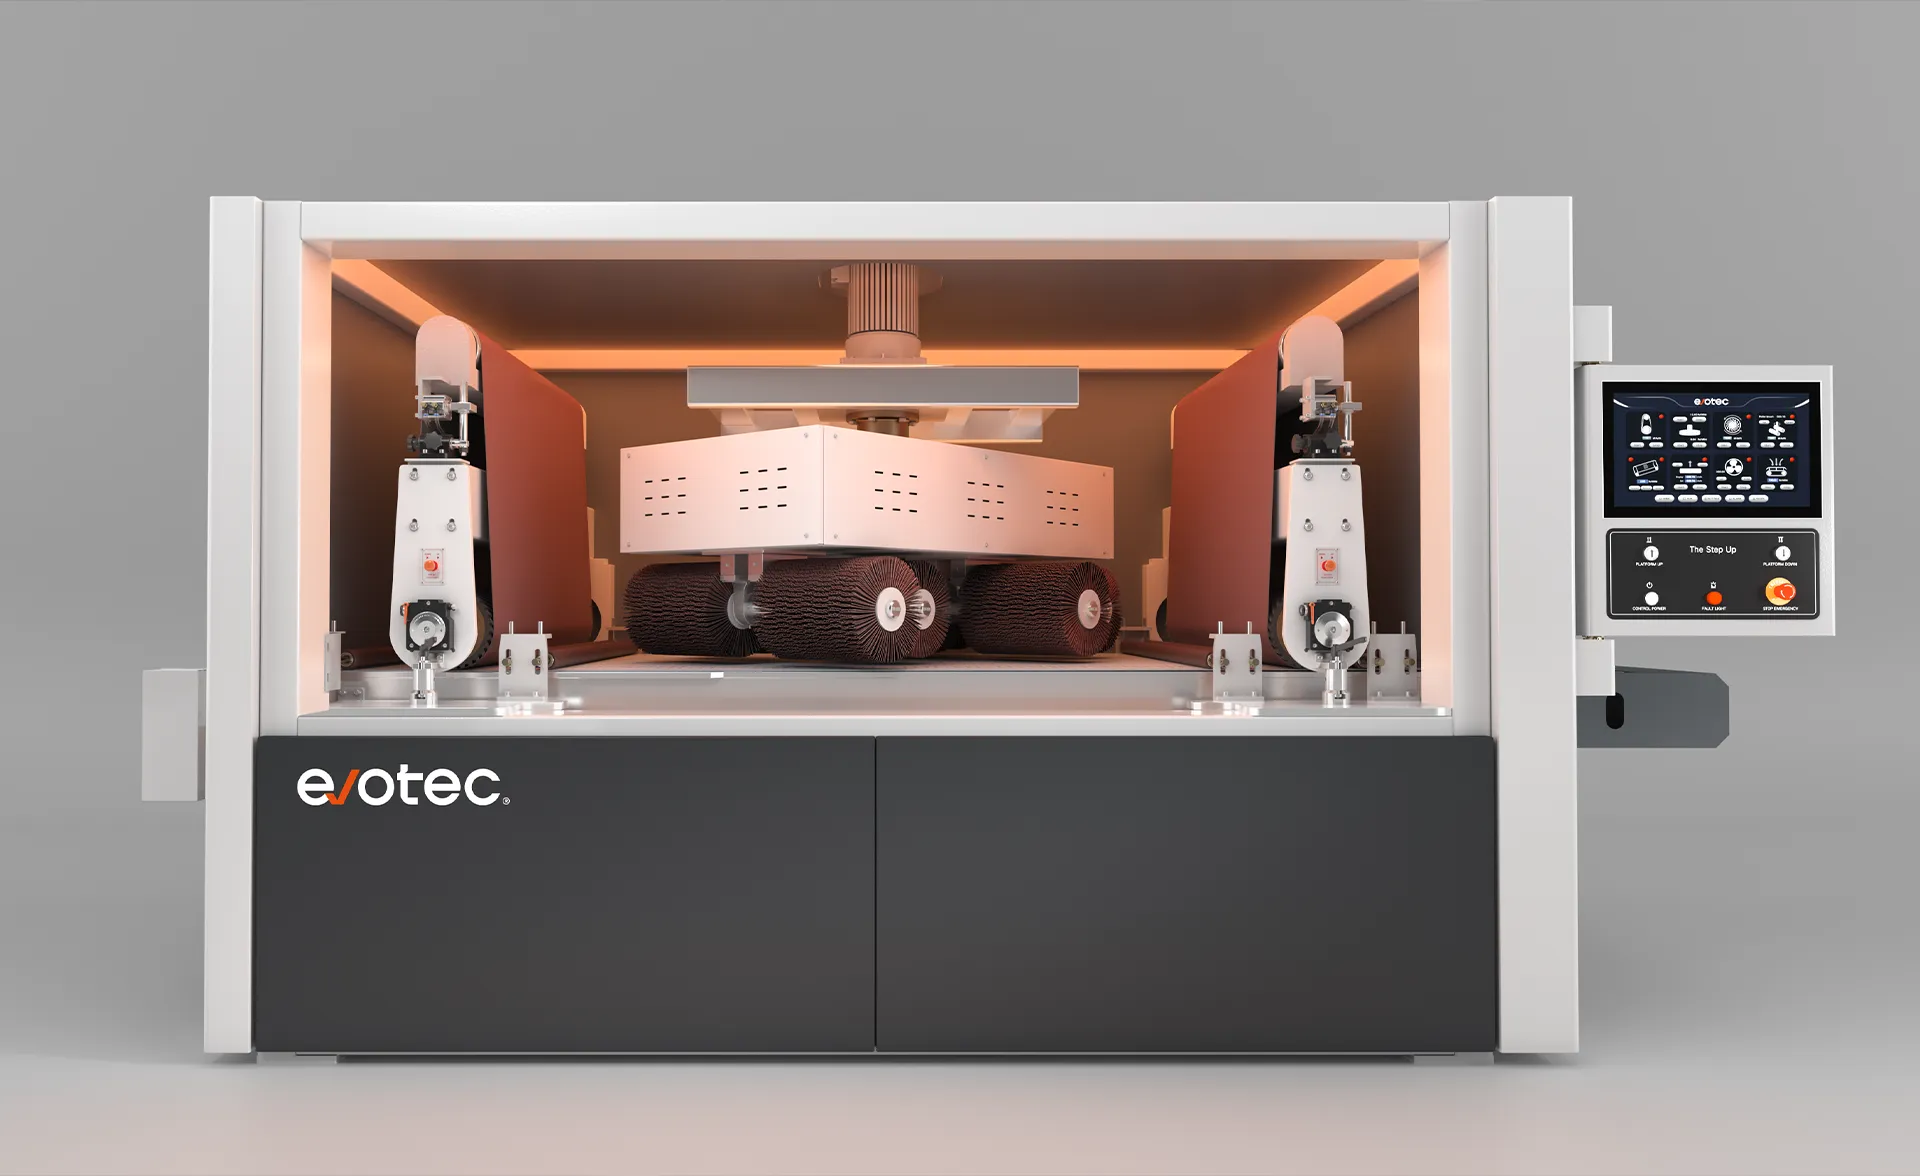
Unsere Kantenverrundungsmaschinen sind gezielt für diese Aufgabe ausgelegt und keine einfachen Entgratwerkzeuge. Sie bieten unter anderem:
- Kontrollierte Radiusbildung: präzise Einstellungen, um jedem Teil denselben Radius zu geben – unabhängig vom Bediener.
- Gleichmäßige Oberflächenvorbereitung: Teile unterschiedlicher Größe und Werkstoffe werden auf allen Flächen gleichmäßig bearbeitet.
- Einbindung in die Lackiervorbereitung: ausgelegt für automatisierte Fertigungslinien und abgestimmt auf Vorbehandlung und Lackierkabine, um den Durchsatz zu maximieren.
Zusammen ermöglichen diese Eigenschaften eine stabile Lackiervorbereitung, bei der die Kantengeometrie ein definierter Parameter ist und keine zufällige Größe.
Anwendungen und Nutzen
Im Automobilbau sorgt eine präzise Kantenverrundung zum Beispiel für eine gleichmäßige Grundierung und Decklackierung an Fahrwerksteilen und Außenblechen. In der Hausgeräte- und Konsumgüterfertigung ermöglichen gleichmäßige Radien eine einheitliche Lackschicht auf Sichtflächen – für bessere Optik und Funktion. In der Architektur verbessert sie Haltbarkeit und Erscheinungsbild. Und bei Schaltschränken verhindert die Verrundung kritischer Kanten Korrosion an Ausschnitten und Stoßstellen.
Aus Sicht der schlanken Fertigung reduziert die Kantenverrundung außerdem Nacharbeit und Prüfaufwand, führt zu besser planbaren Trocknungszeiten und weniger Beschichtungsfehlern, senkt den Lackverbrauch und ermöglicht kürzere Taktzeiten – alles Beiträge zu niedrigeren Beschichtungskosten.
Wichtige Punkte und bewährte Vorgehensweisen
So holen Sie den größten Nutzen heraus:
- Legen Sie den nötigen Radius für Ihre Anwendung fest. Ein Fachmann formuliert es so: „So wenig wie möglich, so viel wie nötig.“ Für viele lackierte Stahlteile hat sich ein Kantenradius von etwa 0,5 mm als zuverlässig erwiesen.
- Halten Sie die Kantengeometrie aller Teile einer Charge gleich – Schwankungen führen zu Schwachstellen.
- Stimmen Sie die Kantenverrundung auf die gesamte Vorbehandlungskette ab: Reinigen, Strahlen, Entfetten, Verrunden, dann Lackieren. Die Kantenverrundung allein hilft nicht, wenn die Vorbehandlung davor mangelhaft ist.
- Prüfen Sie Ihre Anlage mit Haftungs- und Schichtdickentests (z. B. Gitterschnitt, Abzugstest), um sicherzustellen, dass die Verbesserung messbar ist.
- Behalten Sie Durchsatz und Kosten im Blick: Mit größerem Radius steigen Bearbeitungszeit und Schleifmittelverbrauch – optimieren Sie also auf den minimal nötigen Radius, nicht auf den größtmöglichen.
Häufig gestellte Fragen
F: Wie groß muss der Kantenradius bei lackierten Teilen sein?
A: Das hängt von Untergrund, Beschichtungssystem und Einsatzumgebung ab. Branchendaten deuten darauf hin, dass ein Radius von etwa 0,5 mm in vielen Fällen für eine wirksame Abdeckung ausreicht. Größere Radien verbessern das Ergebnis nicht unbedingt proportional und können die Kosten erhöhen (Materialabtrag, Bearbeitungszeit). Versuche sind empfehlenswert.
F: Garantiert eine Verrundung immer eine bessere Haftung?
A: Die Verrundung trägt stark dazu bei, muss aber mit einer guten Vorbehandlung (Reinigen, Strahlen, Entfetten) und einem fachgerechten Lackauftrag kombiniert werden. Eine Studie ergab, dass der Kantenradius zwar wichtig ist, der gesamte Verrundungsprozess und das Beschichtungssystem für die Abdeckung aber entscheidender waren als ein möglichst großer Radius.
F: Kann die Verrundung andere Vorbehandlungsschritte ersetzen?
A: Nein. Die Verrundung ergänzt wichtige Schritte wie Reinigen, Entfetten, Strahlen oder Phosphatieren, ersetzt sie aber nicht. Ist die Vorbehandlung unzureichend, kann die Verrundung allein das nicht ausgleichen.
F: Bremst die Verrundung meine Fertigungslinie?
A: Das kann passieren, wenn sie nicht sorgfältig eingebunden wird. Moderne Inline-Anlagen lassen sich jedoch mit vor- und nachgelagerten Prozessen synchronisieren, sodass die Taktzeit kaum leidet – und weniger Nacharbeit und Prüfaufwand gleichen den zusätzlichen Schritt aus.
F: Welche Branchen profitieren am meisten von der Kantenverrundung vor dem Beschichten?
A: Branchen mit hohen optischen oder funktionalen Anforderungen an beschichtete Teile – Automobilbau, Hausgeräte, Architekturmetall, Industrieanlagen und Schaltschränke – profitieren in der Regel am meisten.
Wenn Sie Ihren Lackierprozess verbessern und eine stärkere Haftung, glattere Oberflächen und weniger Fehler erreichen möchten, sprechen Sie mit uns. Unsere Kantenverrundungsanlagen lassen sich direkt in Ihren Fertigungsablauf einbinden und liefern messbare Ergebnisse. Kontaktieren Sie unser Team für eine Beratung oder eine Probebearbeitung – gemeinsam optimieren wir Ihre Lackiervorbereitung.