Kantafronding voor spuitlakken: betere coatinghechting en afwerkingskwaliteit
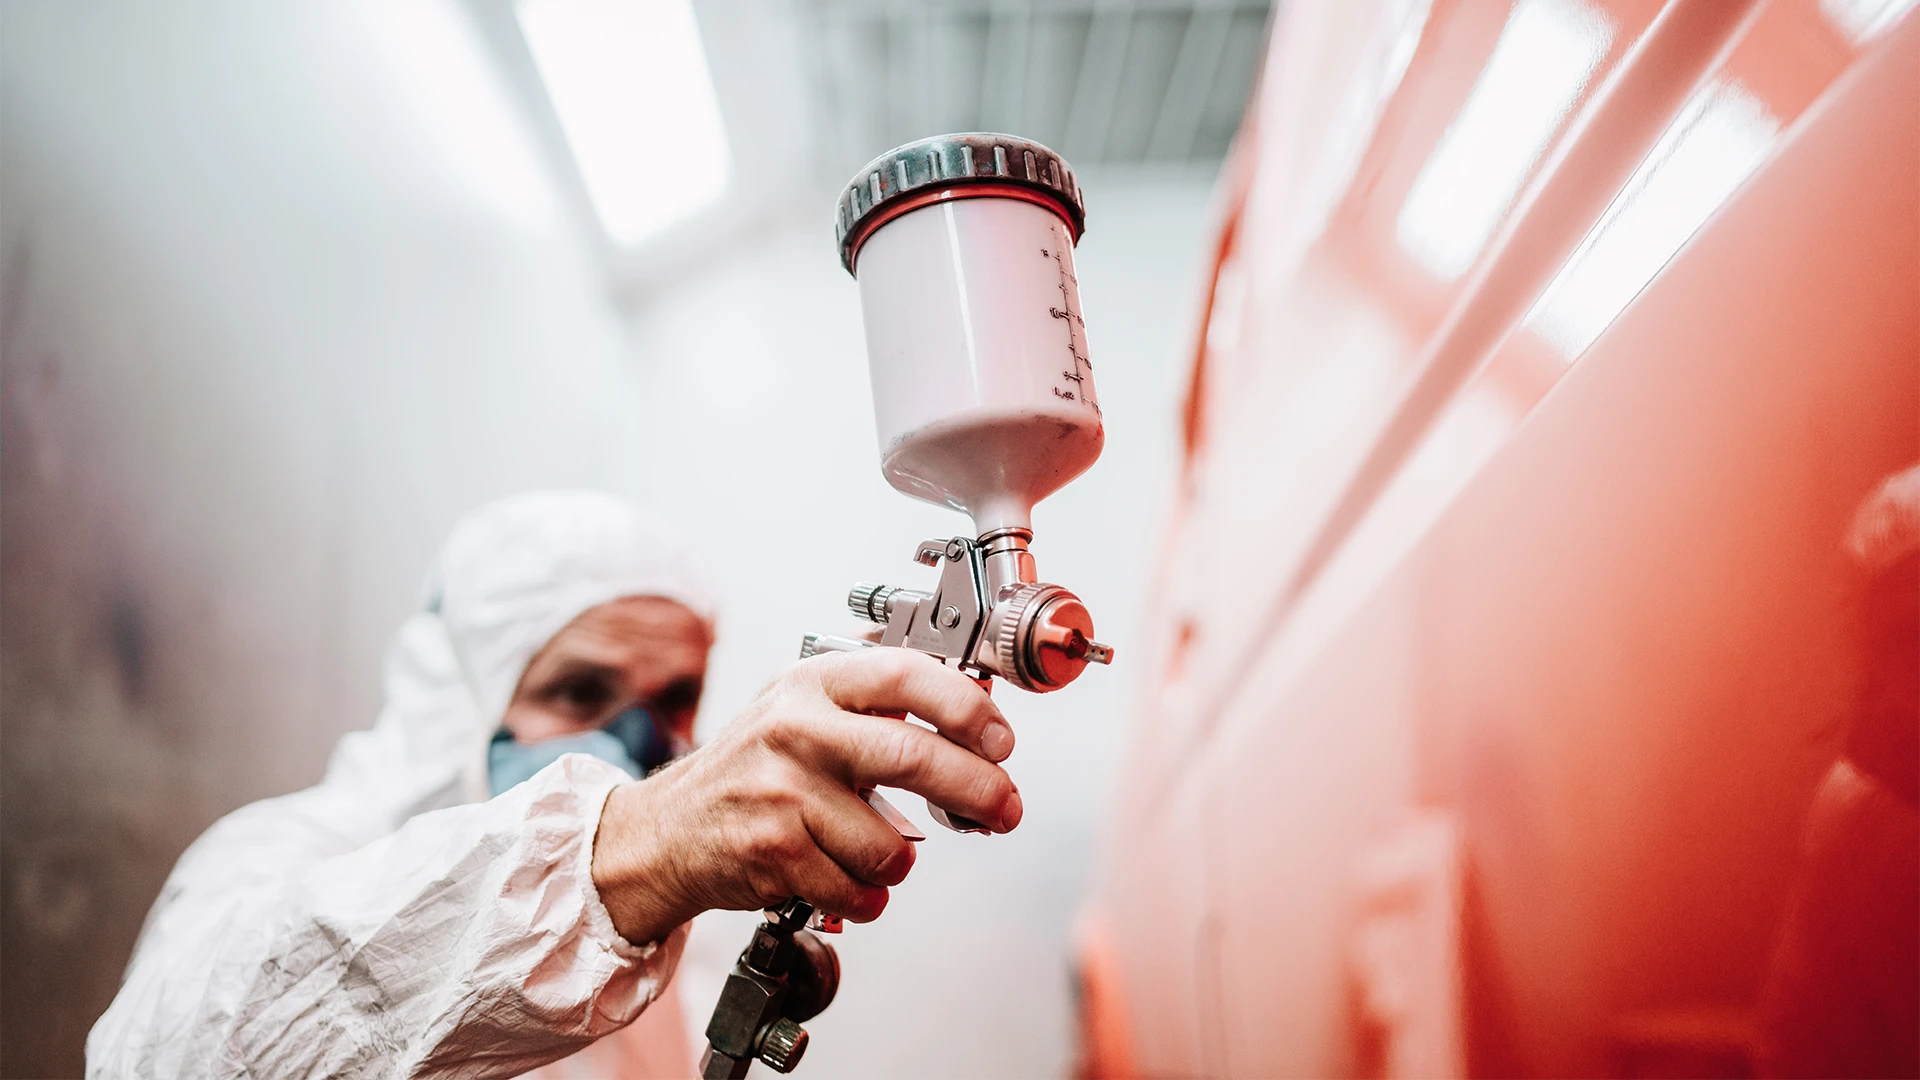
Succesvol spuitlakken draait niet alleen om de lak, maar ook om wat eronder zit. Zelfs hoogwaardige coatings hebben moeite om een duurzame hechting en een strakke afwerking te leveren als de oppervlaktevoorbereiding tekortschiet. Bij de oppervlaktevoorbereiding wordt kantafronding vaak over het hoofd gezien, terwijl die een groot verschil maakt in de prestaties van de coating. Met kantafronding die is afgestemd op spuitlaktoepassingen kunnen metaalbewerkers een betere coatinghechting en afwerkingskwaliteit bereiken.
Belangrijkste afhaalrestaurants
- Scherpe randen ondermijnen de prestaties van spuitlak, omdat coatings in hoeken uitdunnen — wat hechting en duurzaamheid vermindert.
- Kantafronding verbetert de laagopbouw en hechting door een geleidelijkere overgangsgeometrie.
- Constante kantafronding werkt het best als onderdeel van de volledige voorbehandelingsworkflow.
- Apparatuur die de radius nauwkeurig regelt en variatie tussen onderdelen beperkt, levert meetbare winst op in afwerkingskwaliteit, kosten en doorvoer.
- De optimale radius is toepassingsafhankelijk: stuur op prestatiedoelen (hechting, laagdikte, afwerking) in plaats van op willekeurige radiusspecificaties.
Waarom scherpe randen een zwakke schakel zijn
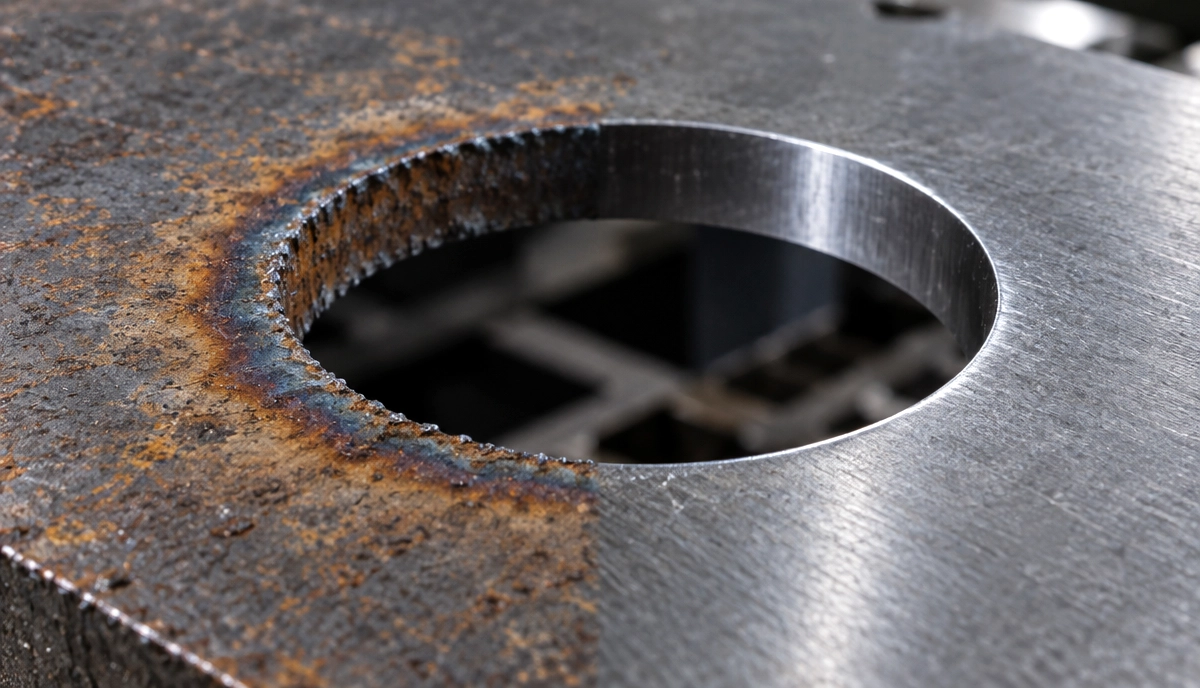
Scherpe hoeken en randen vormen een kwetsbaar punt bij spuitlakwerk. Wanneer lak over een scherpe rand wordt aangebracht, dunt de coatingfilm uit omdat oppervlaktespanning en geometrie ervoor zorgen dat de vloeistof wegvloeit of dunnere lagen vormt. Het resultaat: onvoldoende laagopbouw, minder corrosiebestendigheid en een grotere kans op afbladderen, afschilferen of andere coatingfouten — vooral in veeleisende sectoren zoals de automobielindustrie, de productie van huishoudapparaten en industriële apparatuur.
Hoe kantafronding de coatingprestaties verbetert
Kantafronding lost deze zwakte op door de overgang tussen oppervlakken te verzachten en een geleidelijker geometrie te maken. Dat verbetert de gelijkmatigheid van de laagopbouw, bevordert de vloei en bevochtiging van het oppervlak en helpt de coating sterker te hechten. Onderzoek ondersteunt dit: uit een studie bleek dat onbehandelde scherpe randen tot 50% minder laagdikte hebben dan afgeronde hoeken. Een andere bron benadrukt dat een grotere radius weliswaar een afnemend rendement oplevert, maar dat afronding consequent bijdraagt aan een betrouwbare dekking van de coating.
In de praktijk betekent dit een betere hechting, minder gaatjes of zwakke plekken en een langere levensduur. Voor wie verantwoordelijk is voor de lakstraat, is kantafronding een slimme investering.
Systemen afgestemd op spuitlakomgevingen
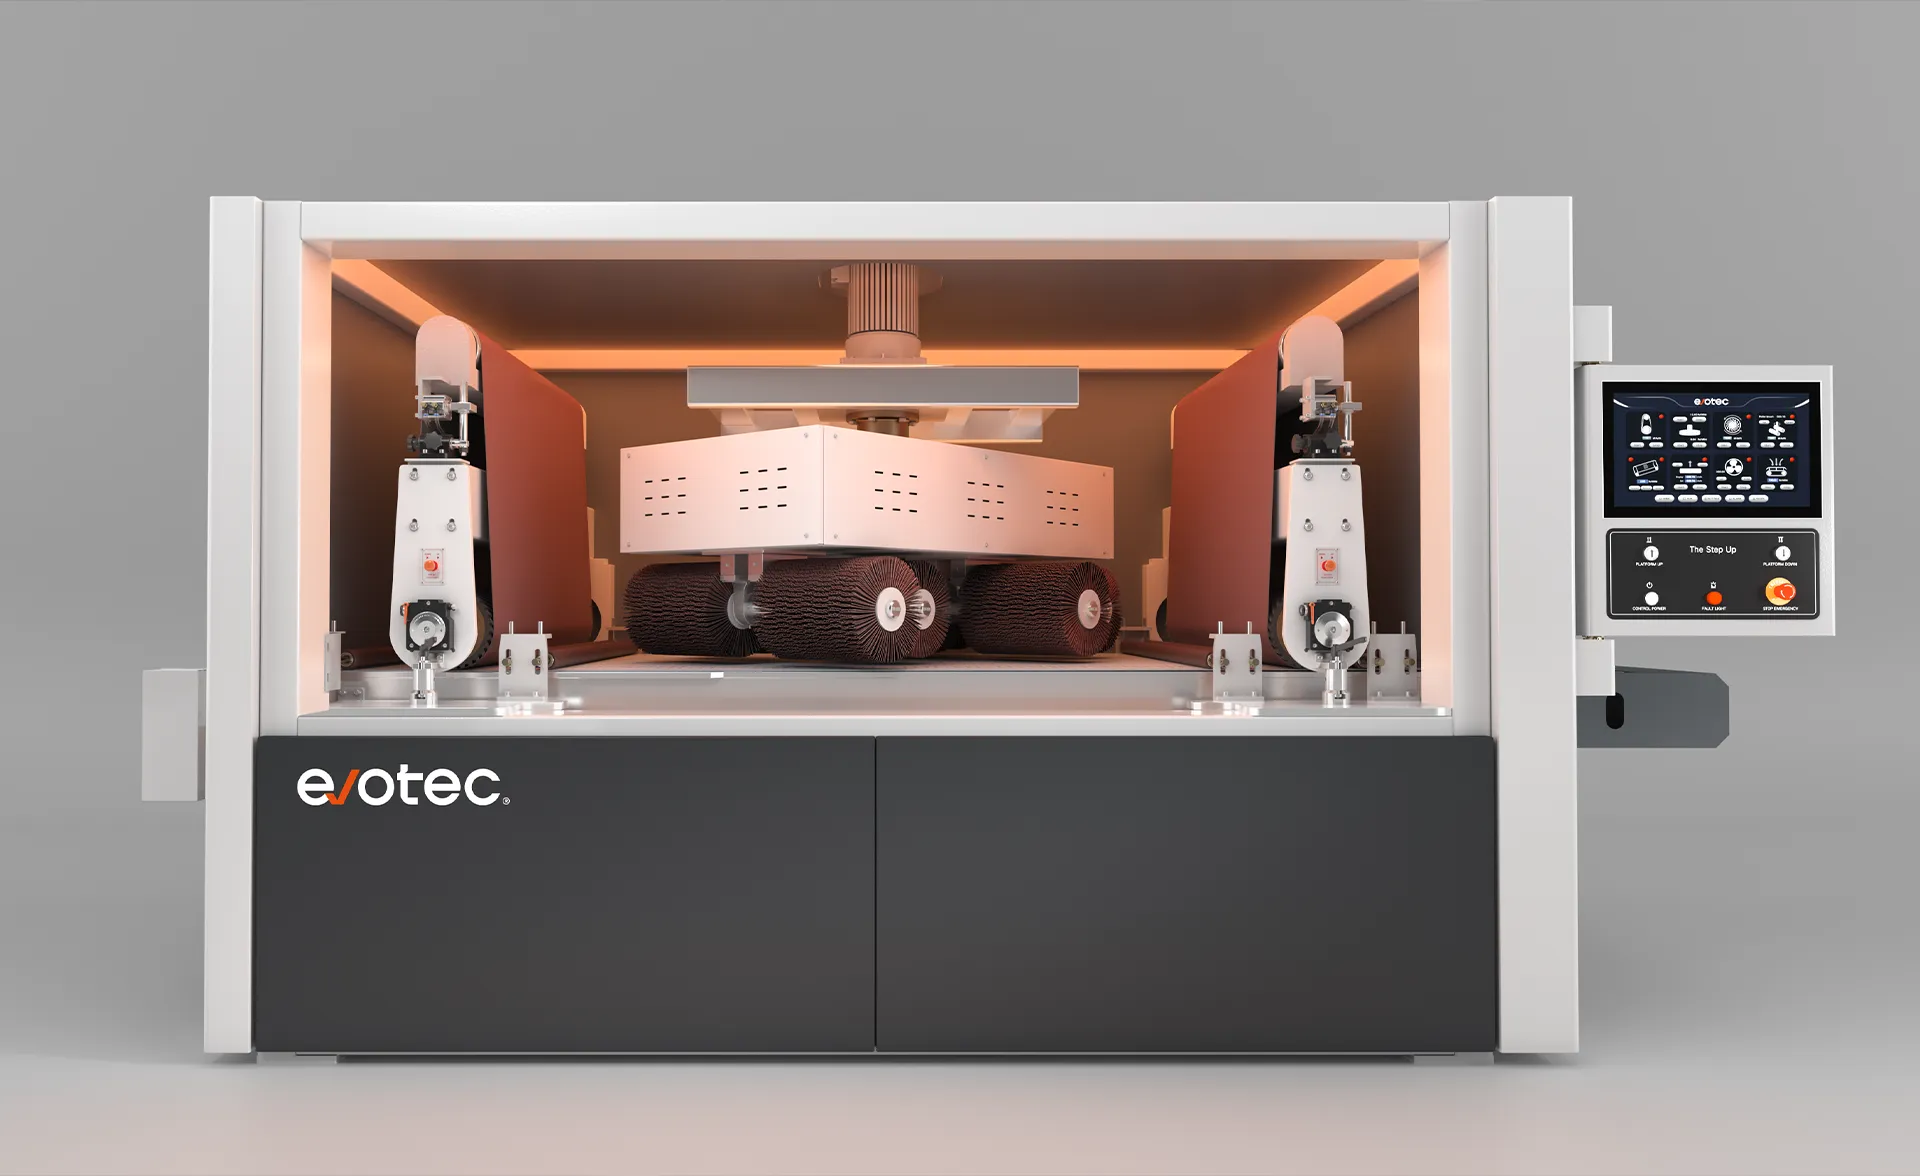
Onze kantafrondingsmachines zijn speciaal voor deze uitdaging ontwikkeld — het zijn geen generieke ontbraamgereedschappen. Ze bieden onder meer:
- Gecontroleerde radiusvorming: nauwkeurige instellingen om op elk onderdeel dezelfde radius aan te brengen, zodat de invloed van de operator minimaal blijft.
- Uniforme oppervlaktebehandeling: onderdelen van verschillende afmetingen en materialen verwerken met gelijkmatige resultaten op alle oppervlakken.
- Directe aansluiting op de voorbehandeling: ontworpen voor integratie in geautomatiseerde productielijnen, afgestemd op de voorbehandeling en de spuitcabine om de doorvoer te maximaliseren.
Samen ondersteunen deze kenmerken een robuuste aanpak voor oppervlaktevoorbereiding vóór het lakken, waarbij de kantgeometrie een vaste parameter wordt in plaats van een variabele.
Toepassingen en voordelen per sector
In de automobielindustrie zorgt een nauwkeurige kantafronding bijvoorbeeld voor een gelijkmatige dekking van primer en toplaag op chassisonderdelen en buitenpanelen. Bij de productie van huishoudapparaten en consumentengoederen zorgen constante radii voor een gelijkmatige laagdikte op zichtbare oppervlakken, wat zowel de uitstraling als de prestaties verbetert. In architectonisch metaalwerk verbeteren ze zowel de duurzaamheid als het uiterlijk. En in elektrische behuizingen helpt het afronden van kritieke randen corrosie bij uitsparingen en kruispunten te voorkomen.
Vanuit lean-perspectief verminderen afgeronde randen ook handmatige nabewerking en inspectie, zorgen ze voor voorspelbaardere droogtijden en minder coatingafwijkingen, beperken ze lakverspilling en ondersteunen ze kortere cyclustijden — wat allemaal bijdraagt aan lagere totale coatingkosten.
Belangrijkste aandachtspunten en best practices
Om het voordeel te maximaliseren:
- Bepaal de benodigde radius voor uw toepassing. Zoals een expert het verwoordt: „zo weinig mogelijk en zoveel als nodig”. Voor veel gespoten stalen onderdelen levert een kantradius van ~0,5 mm (0,02") aantoonbaar betrouwbare resultaten op.
- Houd de kantgeometrie gelijk voor alle onderdelen binnen een serie: variatie leidt tot zwakke plekken.
- Stem de kantafronding af op uw hele voorbehandelingsketen: reinigen, stralen, ontvetten, afronden en vervolgens lakken. Kantafronding alleen lost niets op als de voorbehandeling daarvoor tekortschiet.
- Valideer uw proces met hechtings- en laagdiktetests (bijv. ruitjestest en trekproef) om zeker te weten dat de verbetering meetbaar resultaat oplevert.
- Bewaak de doorvoer en de kosten: afronden verhoogt de bewerkingstijd en het verbruik van schuurmiddelen naarmate de radius groter wordt. Optimaliseer dus voor de minimaal vereiste radius, niet voor de maximale.
Veelgestelde vragen
V: Hoe groot moet de kantradius zijn voor een gespoten onderdeel?
A: Dat hangt af van uw ondergrond, coatingsysteem en omgeving. Branchegegevens suggereren dat een radius van ongeveer 0,5 mm (0,02") in veel gevallen volstaat voor een goede dekking. Grotere radii verbeteren de prestaties niet altijd evenredig en kunnen de kosten verhogen (materiaalafname, bewerkingstijd). Proeven worden aanbevolen.
V: Garandeert kantafronding altijd een betere hechting?
A: Kantafronding levert een grote bijdrage, maar moet worden gecombineerd met een goede oppervlaktevoorbereiding (reinigen, stralen, ontvetten) en een juiste applicatie van de coating. Uit onderzoek blijkt dat het totale afrondingsproces en het coatingsysteem belangrijker zijn voor de dekking dan alleen een grotere radius.
V: Kan kantafronding andere voorbehandelingsstappen vervangen?
A: Nee. Kantafronding vult stappen zoals reinigen, ontvetten, stralen of fosfateren aan, maar vervangt ze niet. Als de voorbehandeling daarvoor tekortschiet, kan kantafronding dat niet compenseren.
V: Vertraagt kantafronding mijn productielijn?
A: Dat kan, als het niet goed wordt geïntegreerd. Moderne systemen voor inline-automatisering stemmen de afronding af op de processen ervoor en erna, zodat de impact op de cyclustijd minimaal blijft. Doordat er minder nabewerking en inspectie nodig is, wordt de extra stap vaak gecompenseerd.
V: Welke sectoren hebben het meeste baat bij kantafronding vóór het coaten?
A: Sectoren met hoge esthetische of functionele eisen aan gecoate onderdelen — automotive, huishoudapparaten, bouwmetaal, industriële apparatuur en elektrische behuizingen — zien doorgaans het grootste voordeel.
Wilt u in uw spuitlakproces een sterkere hechting, een gladdere afwerking en minder defecten bereiken? Onze kantafrondingsmachines zijn ontworpen om direct aan te sluiten op uw productiestroom en meetbare resultaten te leveren. Neem contact op met ons team voor een adviesgesprek of een proefbewerking — dan optimaliseren we samen uw coatingvoorbereiding.