Éllekerekítés szórófestés előtt: jobb bevonattapadás és felületminőség
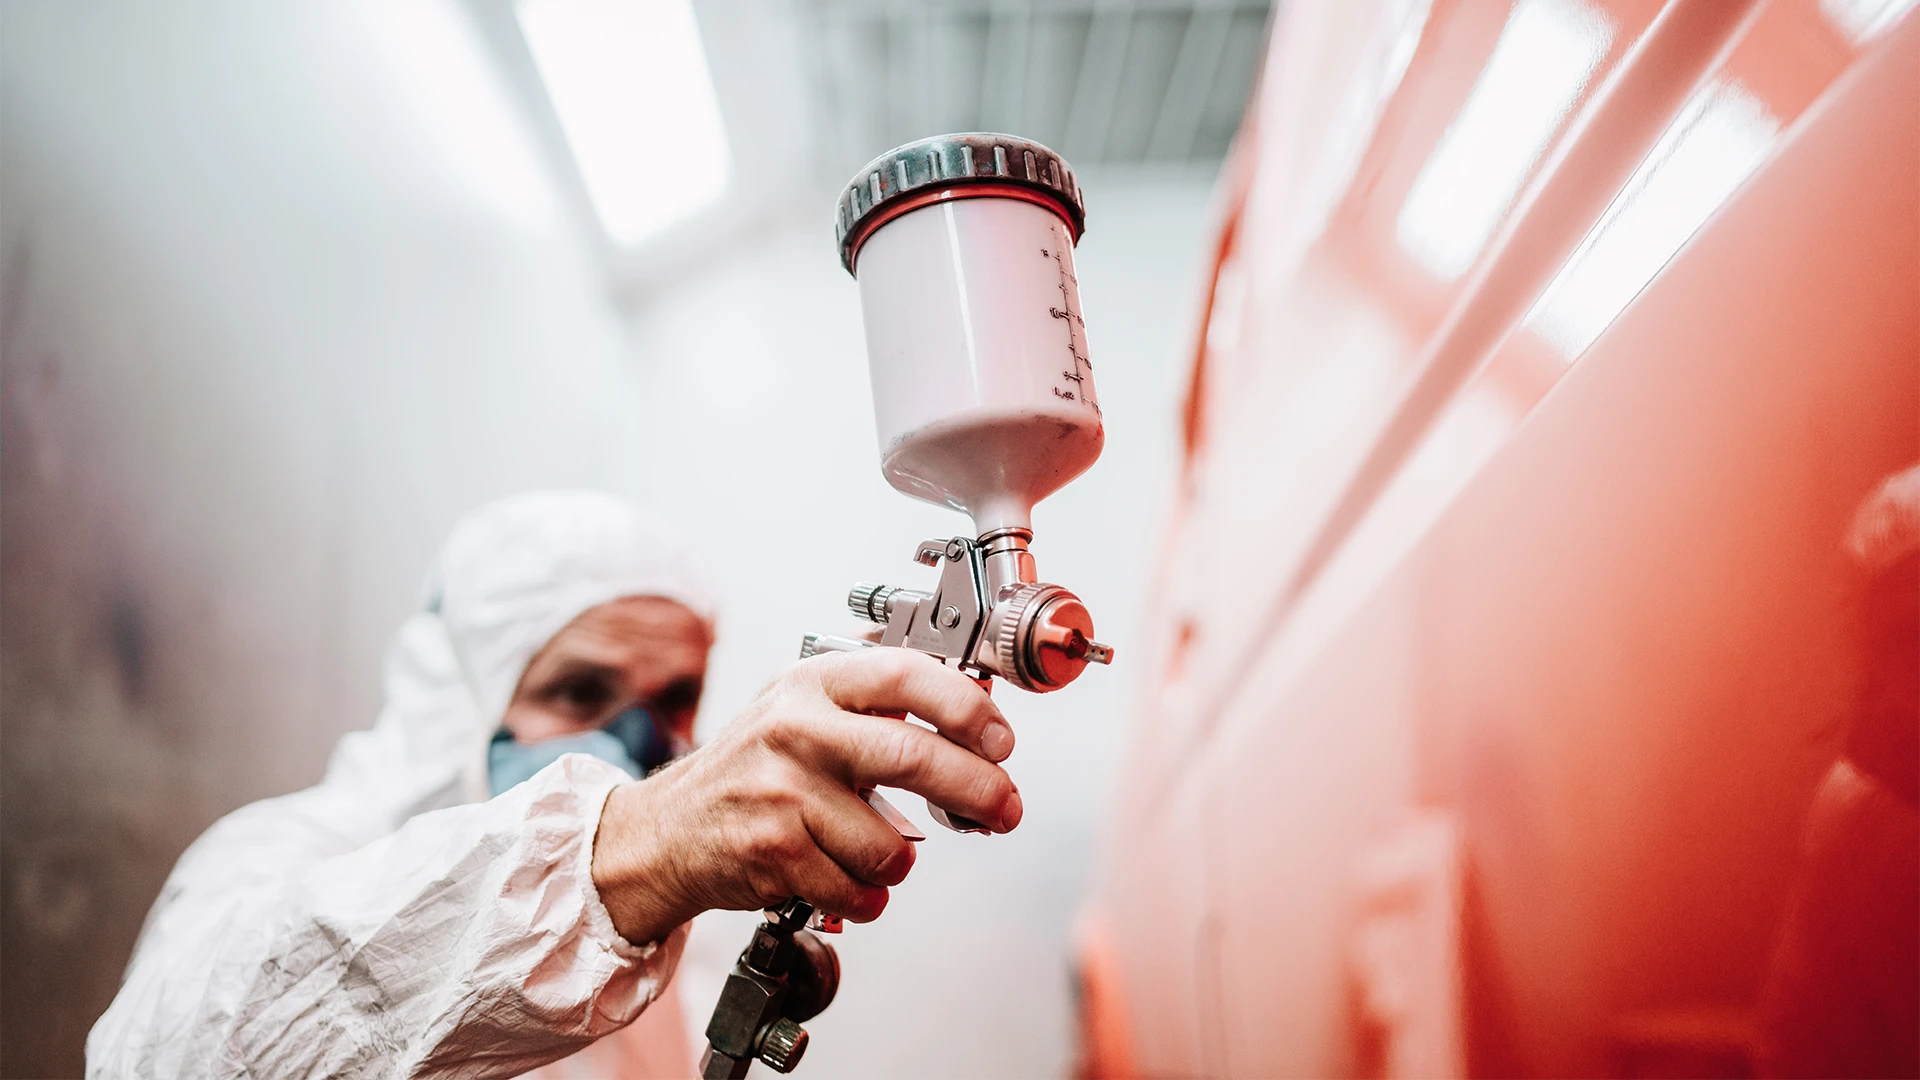
A sikeres szórófestés nemcsak a festéken múlik, hanem azon is, ami alatta van. Még a legjobb bevonatások sem biztosítanak tartós tapadást és hibamentes felületet, ha a felületelőkészítés nem megfelelő. A felületelőkészítési módszerek közül az éles élek lekerekítését gyakran figyelmen kívül hagyják – pedig jelentősen javíthatja a bevonat teljesítményét. A kifejezetten szórófestési alkalmazásokra tervezett éllekerekítő technológiával a gyártók jobb bevonattapadást és felületminőséget érhetnek el.
A legfontosabb tudnivalók
- Az éles élek rontják a szórófestés eredményét, mert a bevonat a sarkokon elvékonyodik, ami csökkenti a tapadást és a tartósságot.
- Az éllekerekítés javítja a bevonat rétegvastagságát és tapadását, mert fokozatosabb átmenetet hoz létre a felületek között.
- Az egyenletes lekerekítés akkor a leghatékonyabb, ha a teljes előkezelési folyamatba integrálják.
- A rádiuszt és az alkatrészek közötti eltéréseket szabályozó precíziós berendezések mérhető előnyöket hoznak a felületminőségben, a költségekben és az áteresztőképességben.
- Az optimális lekerekítés alkalmazásfüggő – a teljesítménycélokra (tapadás, rétegvastagság, felület) érdemes koncentrálni, nem egy önkényes rádiuszra.
Miért gyenge pont az éles él?
Az éles sarkok és élek a szórófestés sérülékeny pontjai. Ha a festéket éles élre viszik fel, a bevonat elvékonyodik, mert a felületi feszültség és a geometria miatt a folyadék elfolyik vagy vékonyabb réteget képez. Az eredmény: elégtelen rétegvastagság, gyengébb korrózióállóság, valamint nagyobb esély a hámlásra, lepattogzásra és más bevonathibákra – különösen az olyan igényes területeken, mint az autóipar, a háztartásigép-gyártás és az ipari berendezések.
Hogyan javítja az éllekerekítés a bevonat teljesítményét?
Az éllekerekítés ezt a gyengeséget szünteti meg: lágyítja a felületek közötti átmenetet, és fokozatosabb geometriát hoz létre. Ez javítja a festékréteg egyenletességét, elősegíti a terjülést és a felület nedvesítését, és erősebb kötést tesz lehetővé. Ezt kutatások is alátámasztják: egy vizsgálat szerint a kezeletlen éles éleken a rétegvastagság akár 50%-kal kisebb volt, mint a lekerekített éleken. Egy másik forrás hangsúlyozza, hogy bár a rádiusz növelésének hatása egy ponton túl már csökken, a lekerekítés következetesen segít megbízható bevonatfedést elérni.
A gyakorlatban ez jobb tapadást, kevesebb tűlyukat vagy gyenge pontot és nagyobb tartósságot jelent – a szórófestési műveletek döntéshozói számára pedig az élek lekerekítése okos stratégiai lépés.
Szórófestési környezetre szabott rendszerek
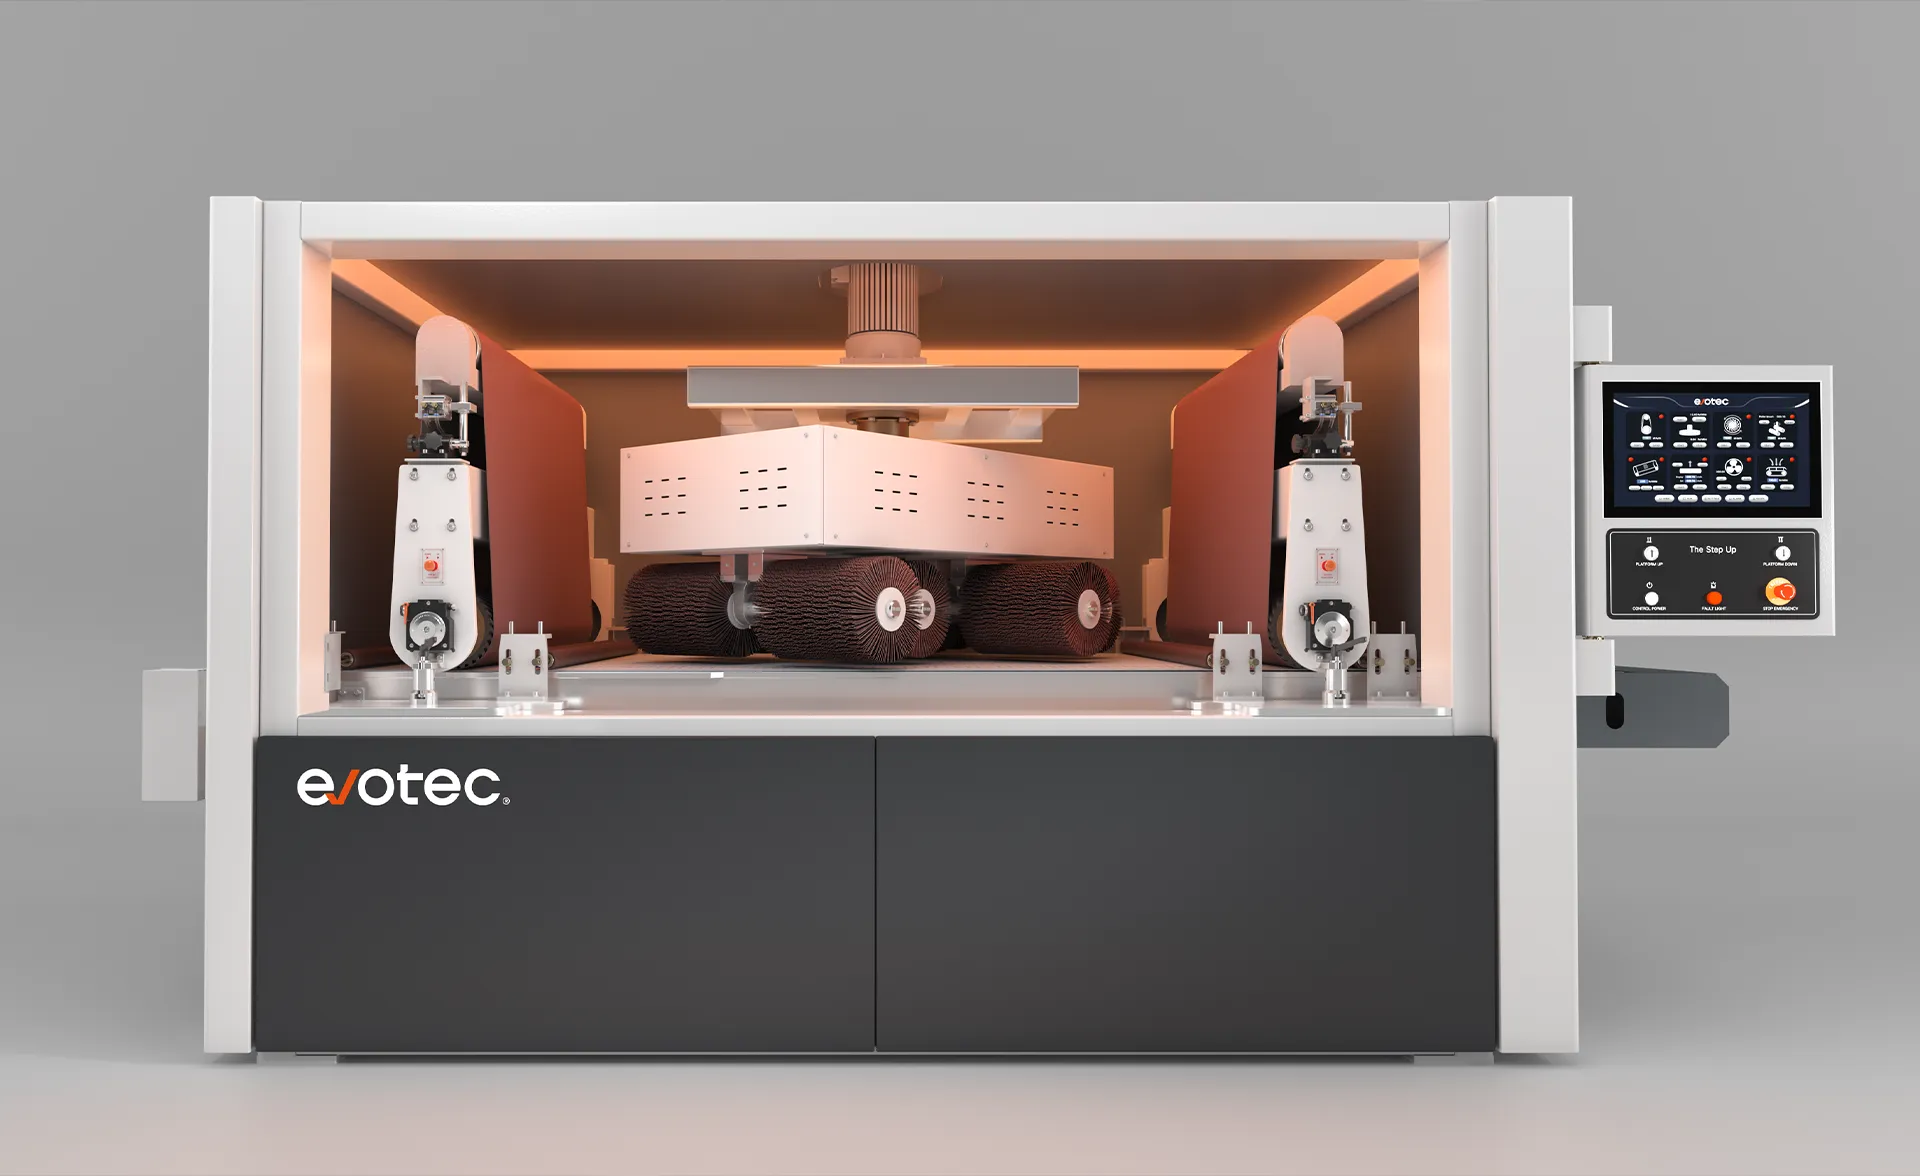
Éllekerekítő gépeinket kifejezetten erre a feladatra terveztük – nem általános sorjázóeszközök. Jellemzőik:
- Szabályozott rádiuszkialakítás: precíz beállítások, amelyekkel minden alkatrészen ugyanaz a rádiusz érhető el – minimálisra csökkentve a kezelők közötti eltéréseket.
- Egyenletes felületelőkészítés: különböző méretű és anyagú alkatrészeket is kezelnek, minden felületen egyenletes eredménnyel.
- Integrálhatóság a festés előtti folyamatokba: automatizált gyártósorokba építhetők, és az előkezeléssel, valamint a festőfülkés munkafolyamatokkal szinkronban működnek az áteresztőképesség maximalizálása érdekében.
Ezek a jellemzők együtt olyan festés előtti felületelőkészítési stratégiát tesznek lehetővé, amelyben az élgeometria meghatározott paraméter, nem pedig változó.
Iparági alkalmazások és előnyök
Az autógyártásban például a precíz éllekerekítés egyenletes alapozó- és fedőréteget biztosít az alvázelemeken és a külső paneleken. A háztartási gépek és fogyasztási cikkek gyártásában az egyenletes rádiusz egyenletes festékvastagságot tesz lehetővé a látható felületeken, javítva a megjelenést és a teljesítményt is. Az építészeti fémszerkezeteknél a tartósságot és a megjelenést egyaránt javítja. Az elektromos szekrényeknél pedig a kritikus élek lekerekítése segít megelőzni a korróziót a kivágásoknál és csatlakozásoknál.
A karcsú gyártás szempontjából az élek lekerekítése csökkenti a kézi utómunkát és az ellenőrzési ráfordítást, kiszámíthatóbb száradási időt és kevesebb bevonathibát eredményez, csökkenti a festékveszteséget, és rövidebb ciklusidőt tesz lehetővé – mindez alacsonyabb teljes bevonatolási költséghez vezet.
Főbb szempontok és bevált gyakorlatok
A legjobb eredmény érdekében:
- Határozza meg az alkalmazáshoz szükséges rádiuszt. Egy szakértői megfogalmazás szerint: „amennyire kevés lehet, és amennyire sok szükséges”. Sok szórófestett acélalkatrésznél a kb. 0,5 mm-es (0,02") élrádiusz megbízható eredményt ad.
- Tartsa egyenletesen az élgeometriát a tétel minden alkatrészén – az eltérések gyenge pontokhoz vezetnek.
- Illessze az éllekerekítést a teljes előkezelési láncba: tisztítás, szemcseszorás, zsírtalanítás, lekerekítés, majd festés. Ha az előző felületelőkészítés gyenge, az éllekerekítés önmagában nem old meg mindent.
- Igazolja a rendszer hatását tapadási és rétegvastagság-mérésekkel (pl. rácsvágásos vagy lehúzásos vizsgálat), hogy a javulás mérhető előnyt hozzon.
- Kövesse az áteresztőképességre és a költségekre gyakorolt hatást: a rádiusz növelésével nő a megmunkálási idő és a csiszoló-/fogyóanyag-felhasználás – ezért a minimálisan szükséges rádiuszra optimalizáljon, ne a lehető legnagyobbra.
GYIK
K: Mekkora élrádiusz szükséges egy szórófestett alkatrészhez?
V: Ez az alapanyagtól, a bevonatrendszertől és a környezettől függ. Egyes iparági adatok szerint sok esetben kb. 0,5 mm-es (0,02") rádiusz elegendő a hatékony bevonatfedéshez. A nagyobb rádiusz nem feltétlenül javítja arányosan a teljesítményt, viszont növelheti a költségeket (anyagleszedés, megmunkálási idő). Próbamegmunkálás javasolt.
K: Mindig jobb tapadást garantál a lekerekítés?
V: A lekerekítés fontos tényező, de jó felületelőkészítéssel (tisztítás, szemcseszorás, zsírtalanítás) és szakszerű bevonatfelvitellel kell párosulnia. Egy vizsgálat szerint bár az élrádiusz számít, a fedést inkább a lekerekítési folyamat egésze és a bevonatrendszer határozza meg, mint pusztán a nagyobb rádiusz.
K: Kiválthatja a lekerekítés a többi előkezelési lépést?
V: Nem. A lekerekítés kiegészíti, de nem helyettesíti az olyan alapvető lépéseket, mint a tisztítás, a zsírtalanítás, a szemcseszorás vagy a foszfátozás. Ha az előző lépések hiányosak, a lekerekítés önmagában nem tudja ezt pótolni.
K: Lelassítja a lekerekítés a gyártósort?
V: Ha nem gondosan integrálják, igen. A soros automatizálásra tervezett korszerű rendszerek azonban szinkronizálhatók az előtte és utána következő műveletekkel, így minimális a ciklusidőre gyakorolt hatás, sőt az utómunka és az ellenőrzés csökkenése ellensúlyozza a plusz lépést.
K: Mely iparágak profitálnak leginkább a bevonat előtti éllekerekítésből?
V: Azok az iparágak, ahol a bevonatolt alkatrészekkel szemben magasak az esztétikai vagy funkcionális követelmények – autóipar, háztartási gépek, építészeti fémszerkezetek, ipari berendezések, elektromos szekrények – általában a legnagyobb előnyt élvezik.
Ha szeretné továbbfejleszteni szórófestési folyamatát, és erősebb tapadást, simább felületet és kevesebb hibát szeretne elérni, beszéljünk. Precíziós éllekerekítő rendszereinket úgy terveztük, hogy illeszkedjenek gyártási folyamatába, és mérhető eredményt hozzanak. Vegye fel a kapcsolatot csapatunkkal konzultációért vagy próbamegmunkálásért, és optimalizáljuk együtt a bevonat előtti felületelőkészítést.