Kantradius voor coating: wat de 1/16 inch-regel inhoudt
Voor fabrikanten die offertes uitbrengen voor gecoat staalwerk waarbij op de tekening "alle kanten breken" staat of de specificatie SSPC-PA 18 noemt. Dit artikel vertaalt die terminologie naar een meetbare radius, vergelijkt radius, afschuining en stripe coating, en legt uit wanneer een machinale radius zichzelf terugverdient.
Belangrijkste punten
- Coatings trekken weg van scherpe hoeken tijdens het uitharden, waardoor de filmlaag op de kant het dunst is en daar als eerste faalt.
- SSPC-PA 18 vereist een afschuining of radius van ten minste 1/16 inch (1,6 mm) op thermisch gesneden en geknipte kanten, en dat het geharde snijvlak wordt verwijderd.
- Een R1.0-kant ziet er afgerond uit, maar voldoet niet aan de 1/16 inch-eis; controleer het getal, niet het gevoel.
- Een radius houdt de filmlaag beter vast dan een afschuining, maar handmatig aanbrengen is traag en inconsistent.
- Bij grote volumes plaatwerk voor poedercoating of natlak is een machinale radius die met een meter wordt gecontroleerd goedkoper dan elke kant handmatig voorzien van een stripe coat.
"Alle scherpe kanten breken" is een van de meest voorkomende, maar minst nuttige instructies op tekeningen voor gecoat staal. Het zegt niet hoeveel, niet welke vorm, en geeft een inspecteur niets om te meten. Wanneer een coatingspecificatie wel een getal noemt, is dat meestal klein: ten minste 1/16 inch (1,6 mm). Dit artikel legt uit wat kantenradius voor coatings in een specificatie werkelijk betekent, waarom een radius beter is dan een afschuining onder lak en poeder, en hoe je een radius produceert die bij elk onderdeel door de inspectie komt.
Ons standpunt is simpel. Voor grote volumes onderdelen die naar poedercoating of natlak gaan, is een consistente machinale radius die met een meter wordt gecontroleerd goedkoper dan elke kant handmatig voorzien van een stripe coat.
Waarom coatings als eerste falen bij scherpe kanten
Vloeibare coatings en poedercoatings krimpen tijdens het uitharden en door oppervlaktespanning trekken ze weg van een scherpe hoek. Het vlakke oppervlak behoudt de volledige laagdikte, terwijl de top van een 90°-kant slechts een fractie daarvan overhoudt. Die dunne filmlaag is waar roest begint en waar afbladdering ontstaat.
Het technische artikel van KTA-Tator over het voorbereiden van kanten voor coatingprestaties beschrijft hoe de industrie dit meet. Kantretentie is de laagdikte op de top gedeeld door de laagdikte op het vlak, getest op 90°-hoekspecimens volgens een methode gepubliceerd in MIL-PRF-23236. Een gemiddelde van rond de 70% duidt doorgaans op een kant-retentieve coating. Veel coatings halen dat niet, en daarom moet het staal een handje helpen.
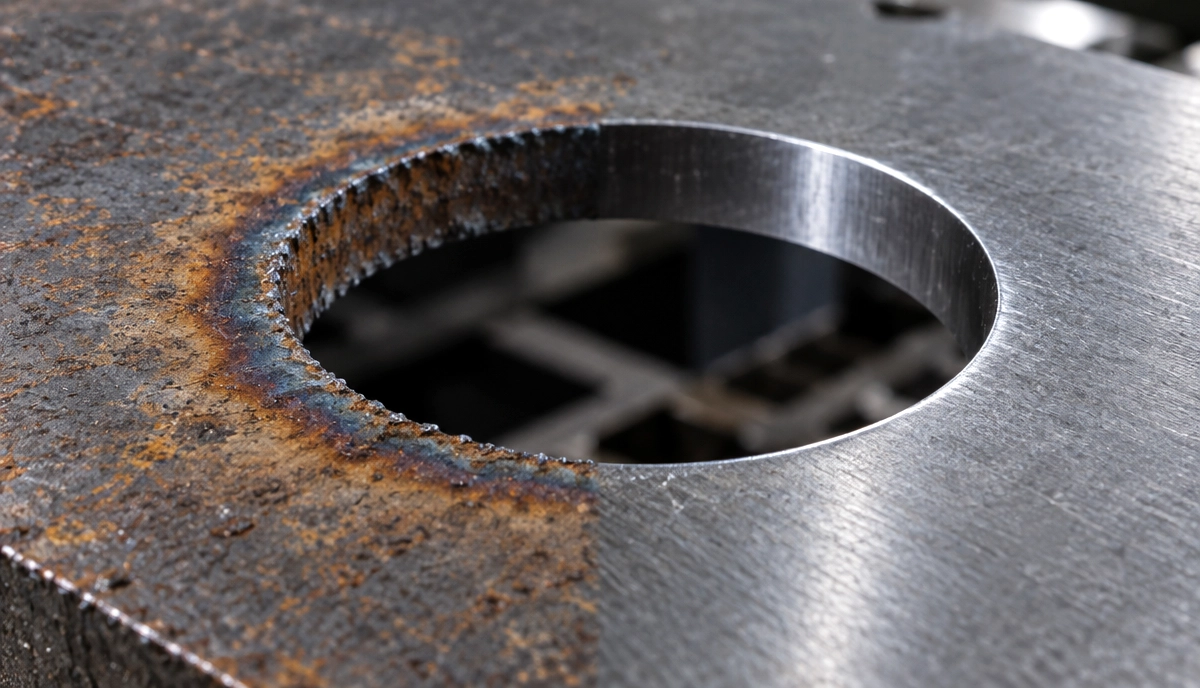
Thermisch snijden voegt een tweede probleem toe. Een Vraag & Antwoord van Products Finishing over afbladderende kanten legt uit dat lasergesneden koolstofstaal een harde oxidehuid heeft die bij standaard voorbehandeling blijft zitten, waardoor de coating op de plek waar de filmlaag al het dunst is, een slechte ondergrond heeft om aan te hechten.
Wat SSPC-PA 18 vereist bij de kant
SSPC-PA 18 is de specificatie die het vaakst een getal koppelt aan kantvoorbereiding. Zoals samengevat in het KTA-artikel, vraagt de sectie over kantprofielen om drie zaken:
- Verwijder de geharde laag. Thermisch gesneden randen moeten voldoende diep worden geslepen of bewerkt, zodat gritstralen het vereiste oppervlakteprofiel kan opleveren.
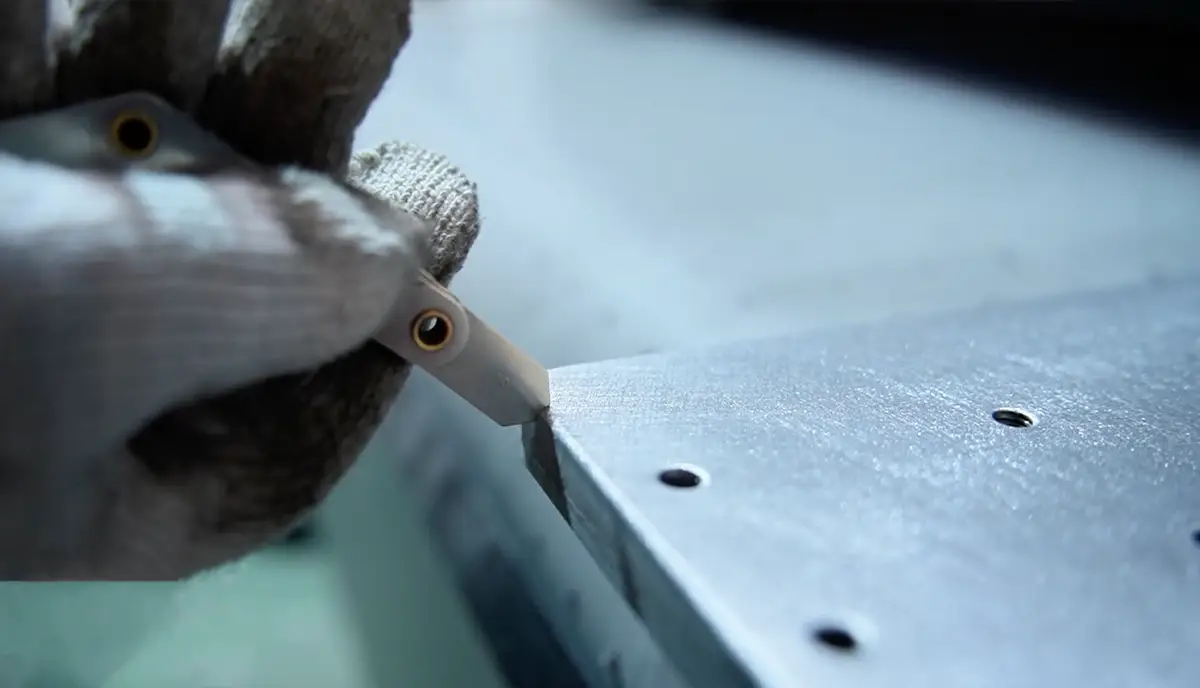
- Breek de hoeken. Vlamgesneden en geknipte randen hebben een afschuining of radius van ten minste 1,6 mm (1/16 inch) nodig. Een volledige radius is niet vereist.
- Laat goede gewalste randen met rust. Gewalste randen hoeven alleen te worden bewerkt als ze scherp of onregelmatig zijn.
Vertaald naar werkplaatsbegrippen betekent dit minimaal een R1,6 of een afschuining van 1,6 mm (1/16"), gemeten op het eindproduct. Hier gaan veel werkplaatsen de mist in. Een geborstelde rand van R0,5 of R1,0 ziet er afgerond uit en voelt ook zo aan, maar voldoet niet aan de eis van 1,6 mm. Als de specificatie een getal bevat, moet de rand een radius hebben die je met een meter kunt aantonen, niet een die je met een handschoen kunt voelen.
Radius, afschuining of strijklaag
Er zijn drie manieren om een rand te beschermen, en die zijn niet gelijkwaardig.
Radius
KTA noemt een radius de optimale randafwerking, maar wijst ook op het addertje onder het gras: de productie ervan brengt aanzienlijke kosten met zich mee. Bij handmatig slijpen hangt een radius af van de operator, de schijf en het tijdstip van de dag. Interne gaten en sleuven worden vaak overgeslagen.
Afschuining
Een afschuining is handmatig sneller aan te brengen. Bij constructiestaal dat toch al wordt gestraald, levert een afschuining gevolgd door stralen tegen lagere kosten iets op dat dicht in de buurt komt van een radius. Plaatstaal en lasergesneden onderdelen die naar een poedercoatlijn gaan, worden vaak niet gestraald, waardoor de afschuining zijn twee scherpere hoeken behoudt.
Strijklaag
Een strijklaag voegt een extra laag toe op randen, lasnaden en vergelijkbare gebieden, vóór of na de volledige coating. Het advies van KTA is dat dit het meest loont bij onderdompeling, in sterk corrosieve omgevingen en bij complexe geometrieën. Het kost bij elk onderdeel tijd en arbeid, en het moet ook nog worden geïnspecteerd.
Eén uitzondering is het vermelden waard. Uit een onderzoek voor de National Steel Bridge Alliance bleek dat het slijpen van hoeken niet nodig is bij anorganische zinkrijke primers met een zinkgehalte van 83% of meer. Als uw systeem daarvan gebruikmaakt, volg dan de instructies van de coatingfabrikant en niet dit artikel.
Een machinale randradius voor het coaten van seriematige onderdelen
Voor beugels, panelen, afschermingen en frames die in batches worden geproduceerd en naar een poedercoat- of natlaklijn gaan, denken wij dat de economische logica maar één kant op wijst. Breng de radius één keer aan op het onderdeel met een geautomatiseerde ontbraammachine, en stop met betalen voor strijklagen en nabewerking.
Dat werkt alleen als de machine elke rand bereikt. Onze EdgeX SDR voert onderdelen door een walsaggregaat die bramen en oxide verwijdert, bovenborstels die gaten, sleuven en interne contouren bewerken, en roterende borstels die de externe afronding afwerken. Hiermee wordt in één doorgang een radius van R2.5+ bereikt op onderdelen vanaf 50 × 50 mm (2" × 2") bij een snelheid van 1–7 m/min. R2.5 overschrijdt de minimale 1,6 mm met een ruime marge. De machine verwerkt één zijde per doorgang; voor beide zijden is de Flipper-add-on nodig om onderdelen tussen twee machines te keren. Het overzicht van kantafrondmachines vergelijkt welke modellen welke radius bereiken.
Hoe de radius controleren
Een radiusvereiste betekent niets zonder een manier om deze te controleren. Houd de routine kort:
- Gebruik een set radiusmeters die 1,6 mm (1/16") en de eerstvolgende maat bevat, en controleer de buitenrand waar de coating aan impact wordt blootgesteld.
- Controleer bij elk type onderdeel ten minste één interne gat- of sleufkant. Dit is waar handmatige afwerking meestal tekortschiet.
- Leg de radius per onderdeeltype vast, inclusief de machine-instellingen die deze hebben opgeleverd, zodat de volgende batch met een bekende instelling kan beginnen.
- Controleer opnieuw na het vervangen van schuurmiddelen of borstels, aangezien slijtage van de borstels de radius beïnvloedt.
Als er op de tekening nog steeds alleen "alle randen breken" staat, vraag de klant of de coatingleverancier dan om een getal voordat u een offerte uitbrengt. Die ene vraag lost meer coatinggeschillen op dan welke inspectie achteraf ook. Ons eerdere bericht over kantafronding voor spuitlakken behandelt de afwerkingskwaliteit van hetzelfde probleem.
Bronnen
- Preparation of Edges for Coating Performance, KTA-Tator
- Chipping Edges, Products Finishing
Veelgestelde vragen
V1: Welke kantradius is nodig voor coatings?
Dit hangt af van het coatingsysteem en de specificaties. SSPC-PA 18 vereist een afschuining of radius van ten minste 1/16 inch (1,6 mm) op thermisch gesneden en geknipte randen. Bij gebrek aan een specificatie geldt dat grotere radiussen zorgen voor een dikkere filmlaag op de hoek; stem de radius daarom af op de gebruiksomgeving en het advies van de coatingleverancier.
V2: Vereist SSPC-PA 18 een volledige radius?
Nee. De norm accepteert een afschuining of radius van ten minste 1/16 inch (1,6 mm) en stelt dat een volledige radius niet vereist is. Ook wordt gevraagd om de geharde laag op thermisch gesneden randen te verwijderen vóór het stralen.
V3: Is een radius beter dan een afschuining voor het aanbrengen van een coating?
Een radius houdt de filmlaag beter vast omdat er geen secundaire scherpe hoeken zijn. Een afschuining is handmatig goedkoper en benadert een radius als het onderdeel daarna wordt gestraald. Onderdelen die zonder stralen worden gepoedercoat of natgelakt, behouden de hoeken van de afschuining.
V4: Wat is kantdekking (edge retention)?
Kantdekking is de laagdikte van de coating op het puntje van een 90°-rand gedeeld door de laagdikte op het vlakke oppervlak. Een gemiddelde van rond de 70% duidt doorgaans op een coating met goede kantdekking.
V5: Kan een machine de randen van gaten en sleuven afronden?
Ja, mits de machine is uitgerust met borstels die interne contouren kunnen bereiken. Bij de EdgeX SDR behandelen de bovenborstels gaten, sleuven en uitsparingen, terwijl roterende borstels in dezelfde doorgang de buitenranden afronden.
Vervolgstappen
Onze kantafrondmachines pagina laat zien welke configuraties welke radius bereiken, van lichte kantafwerking tot R2.5+.
Als u een offerte uitbrengt voor gecoat werk met een kanteis, stuur ons dan tekeningen of proefstukken met de specificaties. Wij zullen ze bewerken en de gemeten radius aan u rapporteren.