Raggio dello spigolo prima del rivestimento: cosa richiede la regola di 1/16 di pollice
Articolo originale del 21 ottobre 2026. Per chi prepara preventivi per strutture in acciaio da rivestire quando il disegno indica «rompere tutti gli spigoli» o il capitolato cita la SSPC-PA 18. Vediamo come tradurre questa indicazione in una misura, che differenza c’è tra raggio, smusso e mano di rinforzo e quando conviene arrotondare a macchina.
Conclusioni chiave
- Durante l’indurimento il rivestimento si ritira dagli spigoli vivi: qui il film è più sottile e inizia a deteriorarsi prima.
- La SSPC-PA 18 richiede uno smusso o un raggio di almeno 1/16″ (1,6 mm) sui bordi ottenuti mediante taglio termico o cesoiatura, oltre alla rimozione dello strato indurito dal taglio termico.
- Uno spigolo R1,0 può apparire arrotondato senza soddisfare il requisito di 1/16″. Occorre misurarlo.
- Un raggio trattiene il rivestimento meglio di uno smusso, ma ottenerlo a mano è lento e poco ripetibile.
- Nella produzione in serie di pezzi in lamiera sottile o spessa destinati alla verniciatura a polvere o a liquido, un raggio realizzato a macchina e verificato con un calibro costa meno di una mano di rinforzo su ogni spigolo.
«Rompere tutti gli spigoli vivi» è una delle indicazioni più comuni, e meno utili, nei disegni di pezzi in acciaio da rivestire. Non precisa né la misura né la geometria e non dà al collaudatore un valore da verificare. Quando il capitolato indica una misura, è solitamente piccola: almeno 1/16″ (1,6 mm). Vediamo cosa si intende per raggio dello spigolo prima del rivestimento, perché offre vantaggi rispetto allo smusso sotto vernice liquida o in polvere e come ottenere una geometria verificabile su ogni pezzo.
Per i pezzi prodotti in serie e destinati a verniciatura a polvere o a liquido, riteniamo più economico realizzare un raggio uniforme a macchina e controllarlo con un calibro che applicare a mano una passata supplementare su ogni spigolo.
Perché il rivestimento cede prima sugli spigoli vivi
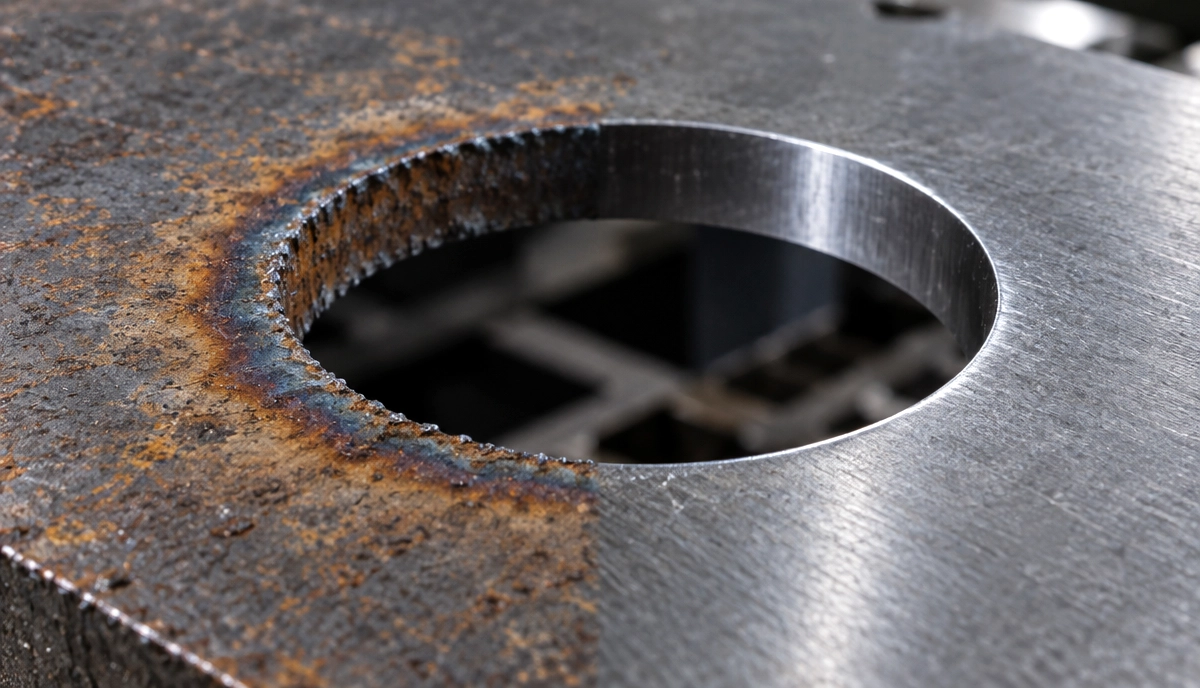
I rivestimenti liquidi e in polvere si ritirano durante l’indurimento. La tensione superficiale li allontana dallo spigolo vivo. Sulla faccia piana il film raggiunge lo spessore previsto, mentre al vertice di uno spigolo di 90° ne rimane solo una frazione. È qui che iniziano la ruggine e le scheggiature.
L’articolo tecnico di KTA-Tator sulla preparazione degli spigoli per migliorare le prestazioni del rivestimento descrive la misura usata nel settore. La ritenzione allo spigolo è il rapporto tra lo spessore del film al vertice e quello sulla superficie piana. Si misura su provini angolari a 90° secondo un metodo pubblicato nella MIL-PRF-23236. Un valore medio intorno al 70% indica generalmente una buona ritenzione allo spigolo. Molti rivestimenti non raggiungono questa soglia: conta quindi anche la preparazione dell’acciaio.
Il taglio termico introduce un secondo problema. Una risposta tecnica di Products Finishing sulle scheggiature ai bordi spiega che sull’acciaio al carbonio tagliato al laser rimane uno strato di ossido duro che i normali detergenti di pretrattamento non rimuovono. Il rivestimento trova così un supporto poco aderente proprio dove il film è già più sottile.
Che cosa richiede la SSPC-PA 18
La SSPC-PA 18 è la specifica che più spesso assegna una misura alla preparazione degli spigoli. Secondo la sintesi di KTA, la sezione dedicata al profilo richiede tre operazioni.
- Rimuovere lo strato indurito. I bordi da taglio termico devono essere molati o lavorati a una profondità sufficiente affinché la successiva sabbiatura possa produrre il profilo superficiale richiesto.
- Eliminare gli spigoli vivi. Per bordi da taglio a fiamma o da cesoiatura serve uno smusso o un raggio di almeno 1/16″ (1,6 mm). Non è richiesto un raccordo a tutto raggio.
- Conservare i bordi laminati in buone condizioni. I bordi laminati richiedono una lavorazione solo se sono vivi o irregolari.
In officina il minimo corrisponde quindi a R1,6 oppure a uno smusso da 1,6 mm (1/16″), misurati sul pezzo finito. È un punto spesso frainteso. Uno spigolo spazzolato a R0,5 o R1,0 appare arrotondato anche al tatto, ma non soddisfa il requisito di 1/16″. Se il capitolato indica un valore, il raggio va dimostrato con un calibro.
Raggio, smusso o mano di rinforzo
Per proteggere uno spigolo esistono tre tecniche con risultati e costi diversi.
Raggio
KTA considera il raggio il trattamento ottimale, ma ne sottolinea il costo di realizzazione. Con la smerigliatrice manuale il risultato dipende dall’operatore, dal disco e dal momento del turno. I bordi interni di fori e asole vengono spesso trascurati.
Smusso
A mano lo smusso è più rapido. Sull’acciaio strutturale già destinato alla sabbiatura, smussare e poi sabbiare dà un risultato simile al raggio a un costo inferiore. Le lamiere tagliate al laser destinate alla verniciatura a polvere spesso non vengono sabbiate: in quel caso rimangono i due spigoli più vivi dello smusso.
Mano di rinforzo sugli spigoli
La mano di rinforzo, o stripe coat, consiste in una passata supplementare su spigoli, saldature e zone analoghe, prima o dopo la mano generale. Secondo KTA è particolarmente vantaggiosa in immersione, in ambienti molto corrosivi o su geometrie complesse. Richiede manodopera e controllo su ogni pezzo.
Esiste un’eccezione. Uno studio per la National Steel Bridge Alliance ha concluso che la molatura degli spigoli era superflua con primer inorganici ricchi di zinco con tenore di zinco pari o superiore all’83%. Per questi sistemi occorre seguire le indicazioni del produttore del rivestimento.
Arrotondare a macchina gli spigoli dei pezzi in serie
Per staffe, pannelli, ripari e telai prodotti a lotti e destinati alla verniciatura a polvere o a liquido, riteniamo economicamente vantaggioso realizzare il raggio una volta sola con una sbavatrice automatica, riducendo la spesa per mani di rinforzo e rilavorazioni.
Ciò presuppone che la macchina raggiunga tutti gli spigoli. Sulla nostra EdgeX SDR il gruppo a nastro abrasivo rimuove bave e ossidi, le spazzole a disco raggiungono fori, asole e contorni interni e le spazzole rotanti completano l’arrotondamento esterno. In una passata si ottiene R2,5+ su pezzi a partire da 50 × 50 mm (2″ × 2″), con avanzamento di 1–7 m/min. R2,5 supera con margine il minimo di 1,6 mm. La macchina lavora una faccia per passata. Per lavorare entrambe, il modulo Flipper ribalta il pezzo tra due macchine. La panoramica delle macchine per l’arrotondamento degli spigoli confronta i raggi raggiungibili dalle diverse configurazioni.
Come verificare il raggio
Il requisito ha valore solo se è verificabile. Bastano pochi controlli.
- Utilizzare una serie di calibri per raggi che comprenda 1,6 mm (1/16″) e la misura immediatamente superiore. Controllare lo spigolo esterno nei punti in cui il rivestimento sarà esposto agli urti.
- Per ciascun tipo di pezzo, controllare almeno uno spigolo interno di foro o asola: è qui che la finitura manuale risulta spesso insufficiente.
- Registrare per ogni tipo di pezzo il raggio ottenuto e le impostazioni della macchina, così da disporre di un riferimento per il lotto successivo.
- Ripetere il controllo dopo la sostituzione di abrasivi o spazzole, poiché l’usura delle spazzole modifica il raggio.
Se il disegno dice soltanto «rompere tutti gli spigoli», conviene chiedere un valore al cliente o al fornitore del rivestimento prima del preventivo. Una domanda preliminare evita più contestazioni di un controllo a posteriori. Il nostro articolo sull’arrotondamento degli spigoli prima della verniciatura a spruzzo approfondisce gli effetti sulla qualità della finitura.
Fonti
- Preparazione degli spigoli per migliorare le prestazioni del rivestimento, KTA-Tator
- Scheggiature sui bordi, Products Finishing
Domande frequenti
1. Quale raggio dello spigolo serve per il rivestimento?
Dipende dal ciclo e dalla specifica. La SSPC-PA 18 richiede almeno 1/16″ (1,6 mm) di smusso o raggio sui bordi da taglio termico e cesoiatura. In assenza di una misura prescritta, raggi maggiori permettono al film di raggiungere uno spessore superiore: la scelta va fatta in funzione dell’ambiente di esercizio e delle indicazioni del fornitore.
2. La SSPC-PA 18 richiede un raccordo a tutto raggio?
No. Ammette uno smusso o un raggio di almeno 1/16″ (1,6 mm) e precisa che non è richiesto un raccordo a tutto raggio. Richiede inoltre di rimuovere lo strato indurito dai bordi ottenuti per taglio termico prima della sabbiatura.
3. Per il rivestimento è preferibile un raggio o uno smusso?
Il raggio trattiene meglio il film perché non introduce altri due spigoli vivi. Lo smusso manuale costa meno e si avvicina a un raggio se seguito da sabbiatura. Sui pezzi verniciati a polvere o a liquido senza sabbiatura restano gli spigoli dello smusso.
4. Cos’è la ritenzione del rivestimento allo spigolo?
È il rapporto tra lo spessore del film al vertice di uno spigolo di 90° e quello sulla superficie piana. Un valore medio intorno al 70% indica generalmente una buona ritenzione.
5. È possibile arrotondare a macchina i bordi di fori e asole?
Sì, se le spazzole raggiungono i contorni interni. Su EdgeX SDR le spazzole a disco trattano fori, asole e aperture, mentre le spazzole rotanti arrotondano gli spigoli esterni nella stessa passata.
Per approfondire
La pagina dedicata alle nostre macchine per l’arrotondamento degli spigoli illustra i raggi ottenibili con le varie configurazioni, dalla leggera smussatura del filo fino a R2,5+.
Per un preventivo su pezzi da rivestire con un raggio prescritto, può inviarci disegni o campioni insieme al capitolato. Eseguiremo una prova e comunicheremo il raggio misurato.