Rimozione dell’ossido da taglio laser prima della verniciatura a polvere: decapaggio o abrasione?
Articolo originale del 21 ottobre 2026. Per le aziende e i responsabili di linee di verniciatura che riscontrano scheggiature sui bordi dei pezzi in acciaio al carbonio tagliati con ossigeno. Confrontiamo decapaggio acido e rimozione meccanica dell’ossido, le esigenze di gestione e il ruolo della geometria nella scelta.
Conclusioni chiave
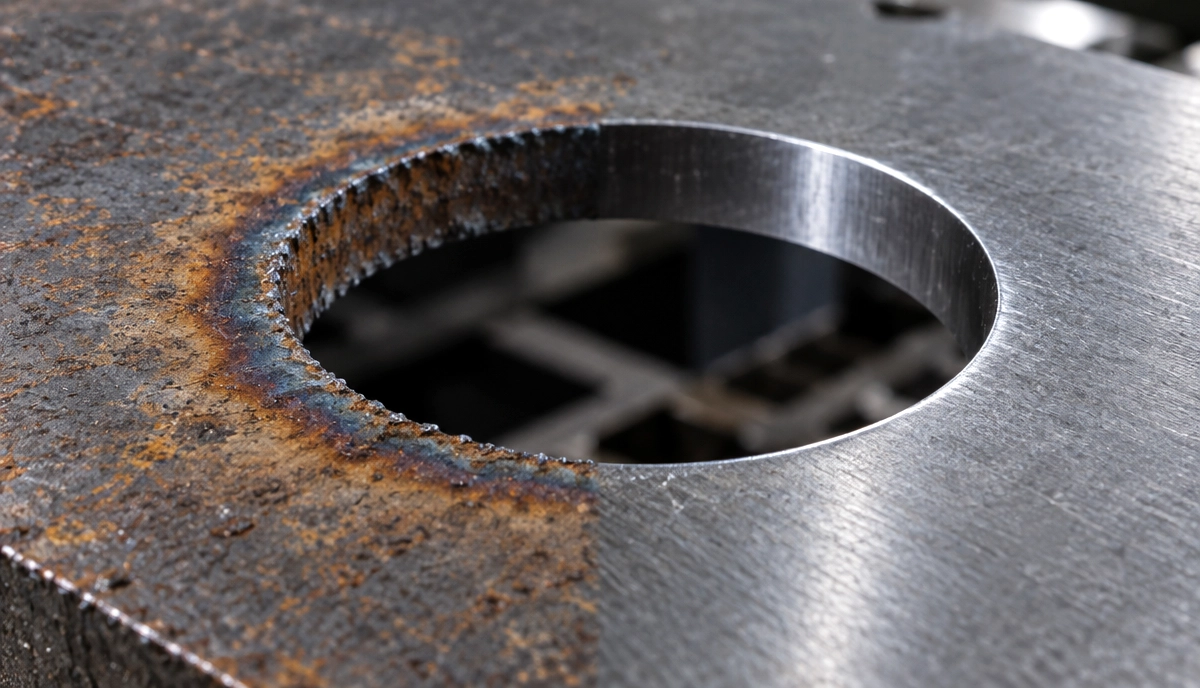
- Il taglio laser assistito da ossigeno lascia sui bordi dell’acciaio al carbonio un sottile strato di ossido duro che i normali detergenti di pretrattamento non rimuovono.
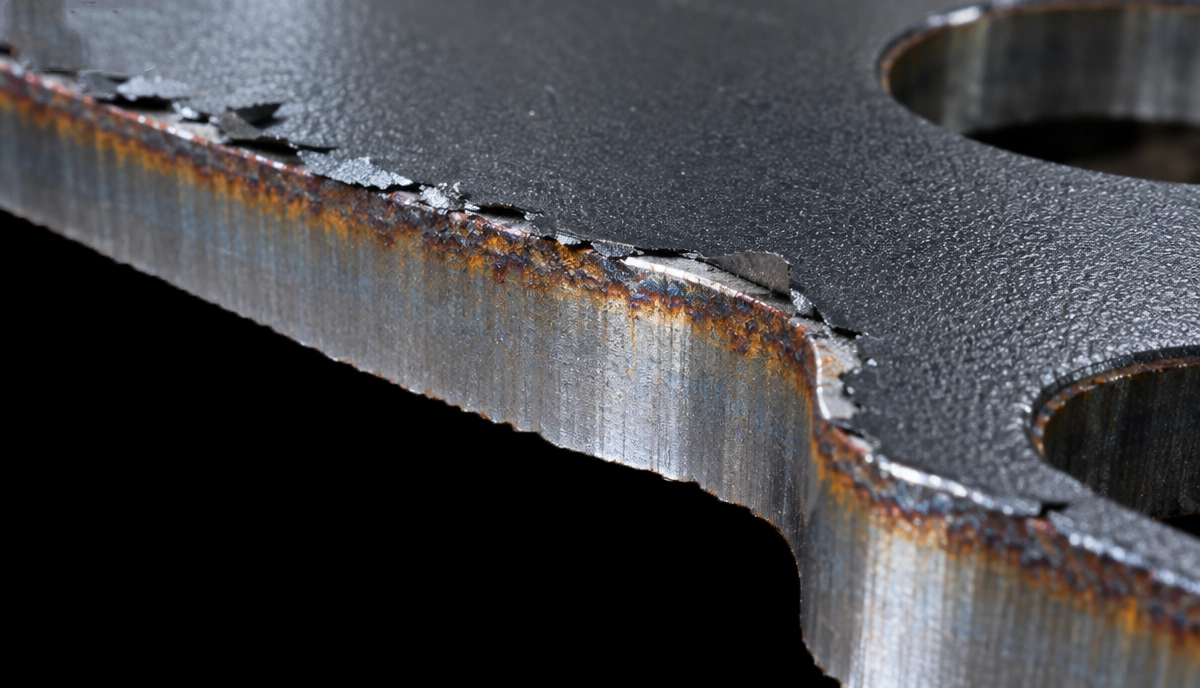
- Sull’ossido non si forma lo strato di fosfatazione. Il rivestimento in polvere aderisce quindi all’ossido anziché all’acciaio e si scheggia sul bordo.
- Il decapaggio acido è efficace, ma aggiunge al lavaggio stadi riscaldati, controllo del bagno, risciacquo neutralizzante e gestione dei reflui acidi.
- La lavorazione meccanica prima del lavaggio elimina l’ossido e arrotonda lo spigolo nella stessa passata. Il decapaggio da solo non arrotonda lo spigolo.
- I pezzi piani si prestano alla rimozione meccanica. Per i pezzi già formati e i profili complessi il decapaggio conserva un vantaggio.
Quando la vernice in polvere si stacca dal bordo di una staffa in acciaio al carbonio tagliata al laser, raramente la causa è la polvere. Con l’ossigeno come gas di assistenza, su ogni faccia di taglio resta uno strato sottile e duro di ossido di ferro. I comuni detergenti non lo eliminano. Non si forma lo strato di conversione, la polvere aderisce all’ossido anziché all’acciaio e si stacca al primo urto. Occorre quindi eliminare l’ossido: lo si può sciogliere in un bagno acido nella linea di lavaggio oppure asportarlo meccanicamente a monte.
Per pezzi piani tagliati al laser e destinati alla verniciatura a polvere, suggeriamo di combinare la rimozione meccanica dell’ossido con l’arrotondamento degli spigoli nella stessa passata. Il decapaggio resta utile per una gamma di pezzi più circoscritta di quanto spesso si pensi.
Perché l’ossido da taglio laser compromette l’adesione
Per l’acciaio al carbonio di maggior spessore si usa spesso ossigeno come gas di assistenza. Su ogni bordo tagliato rimane una pellicola di ossido. Una storica risposta tecnica di Products Finishing sulle scheggiature dei bordi ne descrive il meccanismo: lo strato è sottile e duro, resiste ai comuni detergenti e non permette la formazione dello strato di fosfatazione. Il difetto si nota meno nella verniciatura per elettroforesi e di più nella verniciatura a polvere. Le scheggiature compaiono nei punti di presa, appoggio e bullonatura.
Con l’azoto si evita gran parte dell’ossido. L’articolo tecnico di The Fabricator su come ridurre la sbavatura già al taglio laser spiega come posizione del fuoco, gas di assistenza e velocità di taglio determinino la qualità del bordo in uscita. Tuttavia l’azoto non è praticabile per ogni spessore o budget di gas. Molte aziende continuano quindi a tagliare con ossigeno gli spessori maggiori e devono scegliere come rimuovere l’ossido a valle.
Prima opzione: decapaggio nella linea di pretrattamento
Il decapaggio acido aggiunge uno o più stadi prima della fosfatazione o del pretrattamento a film sottile. Un articolo tecnico di Products Finishing su come risolvere i problemi di adesione dopo il taglio laser illustra i requisiti per gestire bene questa fase.
- La concentrazione ha un limite utile. Oltre una concentrazione di acido di circa il 20% il miglioramento nella rimozione dell’ossido è modesto, mentre aumenta il costo del bagno.
- Temperatura e agitazione favoriscono l’asportazione. La velocità di rimozione cresce rapidamente con la temperatura del bagno. Servono quindi energia per il riscaldamento e controllo dei fumi.
- Il bagno si esaurisce. Prima della verniciatura, un bagno di decapaggio viene spesso considerato esausto intorno a 5–10 g/L di ferro ferroso disciolto. Il valore dipende dal processo.
- Il risciacquo è determinante. Un risciacquo neutralizzante mantenuto a circa pH 8–9 previene la rapida formazione di ruggine sull’acciaio appena decapato prima dello stadio successivo.
- Occorrono materiali impiantistici specifici. Vasche e superfici riscaldanti sono generalmente in acciaio inox 316L, con tubazioni polimeriche e guarnizioni in fluoropolimero.
Anche la scelta dell’acido comporta compromessi. Tradizionalmente si usava acido fosforico, ma limiti più severi sullo scarico di fosforo hanno favorito l’uso di acido solforico o acidi organici. Il solforico può rendere l’acciaio più soggetto alla ruggine durante il risciacquo. Gli acidi organici possono complicare il trattamento dei reflui per precipitazione.
Il decapaggio resta un’opzione. Per valutarne il costo effettivo vanno inclusi reagenti, calore, gestione dei reflui, spazio per le vasche e monitoraggio dei bagni.
Seconda opzione: rimozione meccanica dell’ossido prima del lavaggio
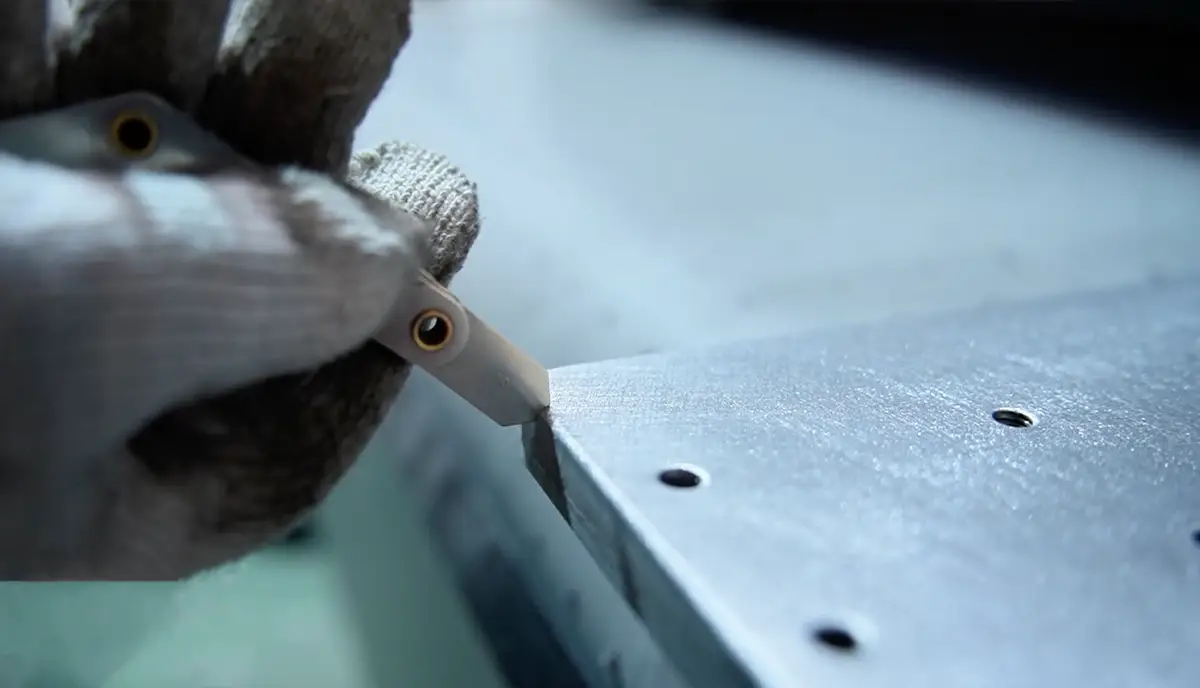
La rimozione meccanica avviene prima del pretrattamento. In una macchina per la finitura a nastro largo, il nastro abrasivo asporta lo strato di ossido dalle facce e le spazzole rotanti lavorano i bordi tagliati e i contorni interni. Il metallo esce scoperto e il successivo pretrattamento deve gestire solo olio e sporco di officina.
Un vantaggio decisivo riguarda lo spigolo. Su uno spigolo vivo a 90° ottenuto al laser il film di rivestimento è più sottile e gli urti sono frequenti. Il bagno acido conserva la geometria lasciata dal laser. La spazzolatura elimina l’ossido e contemporaneamente arrotonda lo spigolo a un raggio controllato.
Sulle nostre macchine Evotec per la finitura dei metallil’ossido viene rimosso combinando nastri abrasivi e spazzole. I raggi vanno da R0,3 a R2,5+ e i pezzi a partire da 50 × 50 mm (2″ × 2″) avanzano sul trasportatore a 1–7 m/min. Per i pezzi verniciati a polvere suggeriamo almeno R0,3–R0,5 mm (0,012″–0,020″) sugli spigoli esposti e R1,0 mm (0,039″) o più in esterno o in ambienti corrosivi. La pagina dedicata alla rimozione dello strato di ossido presenta applicazioni tipiche, dalle porte degli armadi alle protezioni delle macchine.
La scelta dipende dalla geometria del pezzo
Nella scelta conta più la forma del pezzo che la chimica del bagno.
Pezzi piani con spigoli esposti
Staffe, pannelli, piastre di base e porte di armadi che appoggiano in piano sul trasportatore si prestano alla rimozione meccanica. La stessa passata elimina l’ossido e arrotonda lo spigolo, mantenendo più corta la linea di lavaggio. Se la piegatura segue il taglio, conviene trattare lo sviluppo piano prima della pressa piegatrice. In questo modo anche molti pezzi destinati alla formatura rientrano in questa categoria.
Pezzi già formati e profili complessi
Come osserva l’articolo sul decapaggio, i metodi meccanici spesso non raggiungono bene i tagli complessi. Una macchina a nastro non può seguire una flangia più alta dell’altezza massima ammessa per il pezzo, pari a 100 mm sulla nostra gamma SurfeX. Le strutture saldate e i pezzi rivestiti dopo la formatura si prestano al trattamento acido.
Produzione mista
Chi lavora entrambe le tipologie può riservare uno stadio acido più piccolo ai pezzi formati e saldati e trattare meccanicamente i lotti piani. Meno ossido nel bagno significa un accumulo più lento di ferro e meno sostituzioni.
La panoramica delle sbavatrici spiega come differiscono le configurazioni a nastro, a spazzole e con gruppo a rullo nella scelta della macchina. La guida alle sbavatrici per pezzi tagliati al laser confronta direttamente i modelli.
Cinque domande prima di scegliere l’impianto
- Quale quota dell’acciaio al carbonio viene tagliata con ossigeno e con quali spessori?
- Il capitolato del rivestimento indica un raggio minimo o dice soltanto di eliminare gli spigoli vivi?
- Quanto costano ogni anno la gestione dei reflui acidi e la manutenzione dei bagni?
- I pezzi vengono rivestiti in piano o soltanto dopo piegatura e saldatura?
- La linea di lavaggio ha spazio per un ulteriore stadio riscaldato?
Questa settimana a FABTECH, a Las Vegas dal 21 al 23 ottobre, il padiglione FINISHING riunisce oltre 150 espositori, secondo l’anteprima degli espositori pubblicata da Products Finishing. Gran parte delle tecnologie esposte interviene dopo la preparazione dello spigolo. La sua geometria si decide prima, al laser e sulla macchina successiva. Se prevalgono i pezzi piani e il capitolato prescrive un raggio, conviene iniziare da lì.
Fonti
- Scheggiature sui bordi, Products Finishing
- Come risolvere i problemi di adesione dopo il taglio laser, Products Finishing
- Come evitare la sbavatura nel taglio laser della lamiera, The Fabricator
- 25 espositori della finitura da visitare a FABTECH 2026, Products Finishing
Domande frequenti
1. In cosa consiste la rimozione dell’ossido da taglio laser?
Consiste nell’asportare il sottile strato di ossido di ferro che il taglio laser assistito da ossigeno lascia sui bordi dell’acciaio al carbonio. Lo strato ostacola il pretrattamento e l’adesione. Può essere eliminato chimicamente mediante decapaggio acido o meccanicamente con nastri abrasivi e spazzole.
2. Perché il rivestimento in polvere si scheggia sui bordi tagliati al laser?
I comuni detergenti di pretrattamento non rimuovono l’ossido da taglio laser, impedendo la formazione dello strato di conversione sul bordo. La polvere aderisce all’ossido, che si stacca sotto l’urto. Uno spigolo vivo peggiora il problema, perché il film è più sottile.
3. Posso evitare l’ossido tagliando con azoto?
L’azoto lascia un bordo in gran parte privo di ossido. Regolare fuoco, gas e velocità riduce anche le scorie. Molte aziende usano comunque ossigeno sull’acciaio al carbonio di grosso spessore e rimuovono l’ossido a valle.
4. Costa meno il decapaggio acido o la rimozione meccanica?
Dipende dalle tipologie di pezzi e dalla disposizione della linea. Il decapaggio richiede acido, riscaldamento, controllo del bagno, risciacqui neutralizzanti e gestione dei reflui. La rimozione meccanica richiede macchina, abrasivi e spazzole e consente di arrotondare lo spigolo nella stessa passata.
5. Quale raggio devono avere i pezzi tagliati al laser prima della verniciatura a polvere?
Se il capitolato indica un valore, occorre rispettarlo. In assenza di prescrizioni, suggeriamo almeno R0,3–R0,5 mm (0,012″–0,020″) sugli spigoli esposti e R1,0 mm (0,039″) o più in esterno o in ambienti corrosivi.
Per approfondire
La nostra pagina sulla rimozione dello strato di ossido descrive i pezzi e le finiture interessati.
Se la vernice in polvere si scheggia sui bordi tagliati al laser, può inviarci disegni o alcuni pezzi campione. Eseguiremo una prova e Le mostreremo la finitura ottenuta sullo spigolo e sulla superficie.