Éllekerekítés bevonatoláshoz: Mit követel meg az 1/16 hüvelykes szabály?
Olyan gyártók számára, akik bevonatos acélszerkezetekre adnak árajánlatot, ahol a rajzon az „élek sorjázása” szerepel, vagy a specifikáció az SSPC-PA 18-at említi. Ez a bejegyzés az élkialakítási követelményeket mérhető sugárrá alakítja, összehasonlítja a sugarat, a letörést és az élfestést, valamint elmagyarázza, mikor térül meg a gépi éllekerekítés.
A legfontosabb tudnivalók
- A bevonatok száradás közben visszahúzódnak az éles sarkokról, így a réteg az éleknél a legvékonyabb, és ott is kezd el először leválni.
- Az SSPC-PA 18 legalább 1/16 hüvelykes (1,6 mm-es) letörést vagy lekerekítést ír elő a termikus vágású és nyírt éleknél, valamint a megkeményedett vágási felület eltávolítását követeli meg.
- Egy R1.0-s él lekerekítettnek tűnik, de nem felel meg az 1/16 hüvelykes követelménynek; a számot ellenőrizze, ne az érzetet.
- A lekerekített él jobban megtartja a bevonatot, mint a letört, de kézzel készítve lassú és egyenetlen.
- Porfestésre vagy nedves festésre kerülő, nagy mennyiségű lemezalkatrész esetén egy mérőeszközzel ellenőrzött gépi lekerekítés olcsóbb, mint minden egyes él kézi festése.
Az „éles élek letörése” az egyik leggyakoribb, ugyanakkor az egyik legkevésbé hasznos utasítás a bevonatos acélalkatrészek rajzain. Nem mondja meg, mennyire, nem mondja meg, milyen formára, és az ellenőrnek sem ad semmit, amit mérhetne. Amikor egy bevonatolási specifikáció konkrét számot ad meg, az általában kicsi: legalább 1/16 hüvelyk (1,6 mm). Ez a bejegyzés elmagyarázza, mit jelent valójában az élsugár a specifikációkban, miért jobb a lekerekítés a letörésnél festés és porfestés esetén, és hogyan készíthet olyan éleket, amelyek minden alkatrésznél átmennek az ellenőrzésen.
Az álláspontunk egyszerű. Porfestésre vagy nedves festésre kerülő, nagy mennyiségű alkatrész esetén egy mérőeszközzel ellenőrzött, egyenletes gépi lekerekítés olcsóbb, mint minden egyes él kézi festése.
Miért a sarkoknál kezdődik a bevonatok meghibásodása?
A folyékony és porfestékek száradás közben zsugorodnak, a felületi feszültség pedig lehúzza őket az éles sarkokról. A sík felületen megmarad a teljes rétegvastagság, míg a 90°-os él csúcsán annak csak egy töredéke. Ez a vékony réteg a rozsdásodás és a lepattogzás kiindulópontja.
A KTA-Tator technikai cikke a(z) élek bevonatolásra való előkészítéséről leírja, hogyan méri ezt az iparág. Az élmegtartó képesség a csúcson mért rétegvastagság és a sík felületen mért rétegvastagság aránya, amelyet 90°-os szögeken tesztelnek a MIL-PRF-23236 szabványban közzétett módszer szerint. A 70% körüli átlag általában azt jelzi, hogy a bevonat jól tapad az éleken. Sok bevonat nem éri el ezt az értéket, ezért van szükség az acél megfelelő előkészítésére.
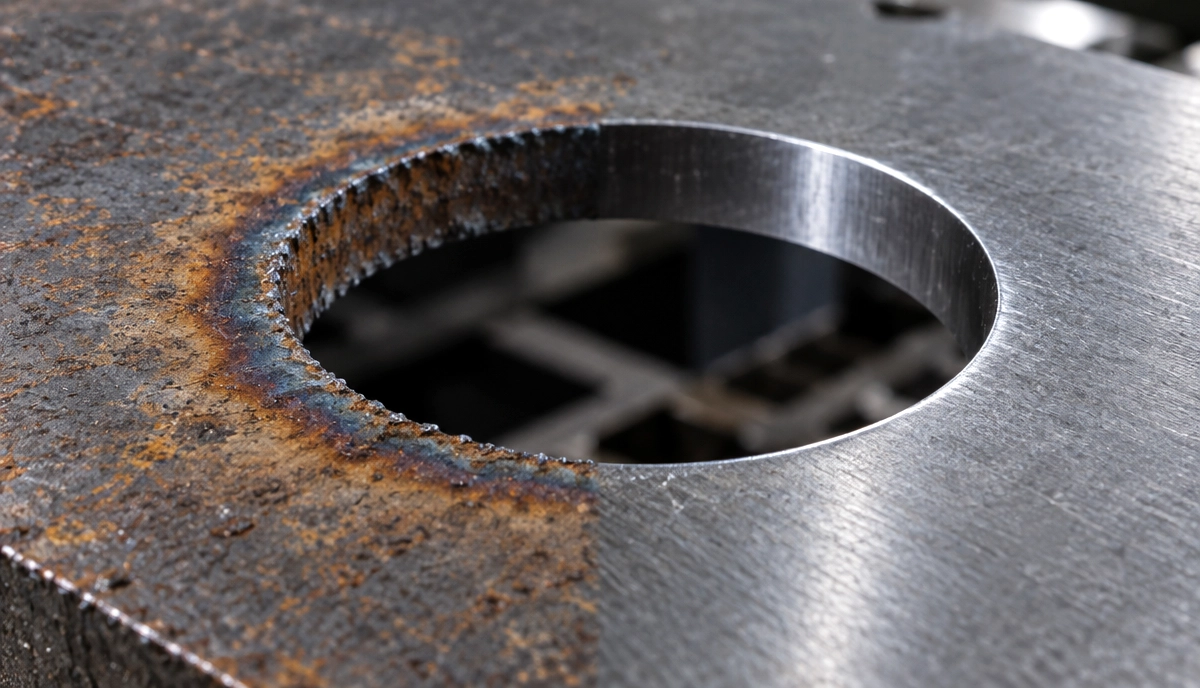
A termikus vágás egy második problémát is okoz. A Products Finishing kérdezz-felelek rovata az élek lepattogzásáról kifejti, hogy a lézerrel vágott szénacélon egy kemény oxidréteg keletkezik, amelyet a szokásos előkezelő tisztítószerek nem távolítanak el, így a bevonatnak rossz a tapadása éppen azon a ponton, ahol a réteg amúgy is a legvékonyabb.
Mit követel meg az SSPC-PA 18 az élekkel kapcsolatban?
Az SSPC-PA 18 az a specifikáció, amely a leggyakrabban számszerűsíti az él-előkészítést. Ahogy a KTA cikkében is összefoglalták, az élprofilra vonatkozó szakasz három dolgot követel meg:
- Távolítsa el a megkeményedett réteget. A termikus vágású éleket olyan mélyen le kell köszörülni vagy megmunkálni, hogy a szemcseszórás elérhesse a kívánt felületi érdességet.
- Törje le az éleket. A lángvágott és nyírt éleknél legalább 1,6 mm-es (1/16") letörésre vagy lekerekítésre van szükség. A teljes rádiusz nem követelmény.
- A jó minőségű hengerelt éleket hagyja érintetlenül. A hengerelt éleket csak akkor kell megmunkálni, ha élesek vagy szabálytalanok.
Műhelynyelvre lefordítva: a minimum az R1,6-os vagy 1,6 mm-es (1/16") letörés, a kész alkatrészen mérve. Itt szoktak elakadni sokan. Egy R0,5 vagy R1,0-ás csiszolt él ugyan kerekítettnek tűnik és érződik, de nem felel meg az 1,6 mm-es követelménynek. Ha a specifikáció számot ír elő, az élnek olyan rádiusszal kell rendelkeznie, amely mérőeszközzel kimutatható, nem csak kesztyűben érezhető.
Lekerekítés, letörés vagy élfestés
Az élek védelmére három módszer létezik, de ezek nem egyenértékűek.
Lekerekítés
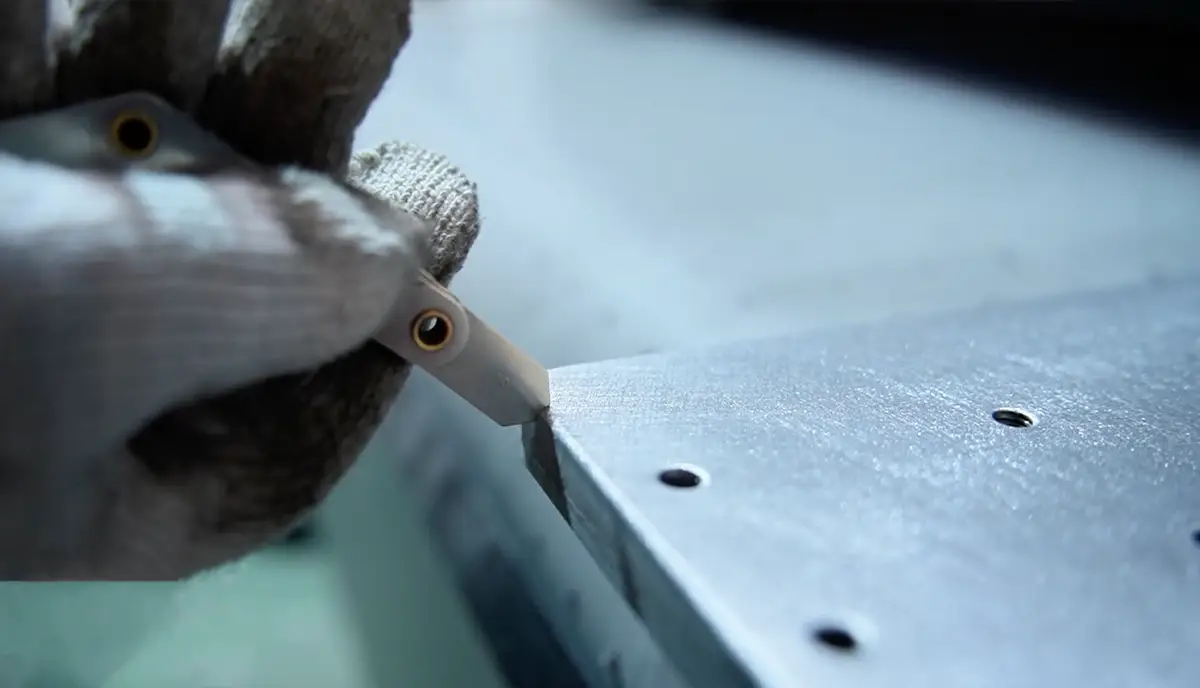
A KTA szerint a lekerekítés az optimális élkezelés, de megjegyzi a hátulütőjét is: jelentős költséggel jár. Kézi csiszolóval a rádiusz mérete függ a kezelőtől, a korongtól és a napszaktól is. A belső furatokat és réseket gyakran ki is hagyják.
Letörés
A letörés kézzel gyorsabban elvégezhető. Az olyan szerkezeti acéloknál, amelyeket egyébként is szemcseszórnak, a letörés és az azt követő szórás alacsonyabb költséggel eredményez a lekerekítéshez közeli állapotot. A porfestő sorra kerülő lemezeknél és lézerrel vágott alkatrészeknél gyakran elhagyják a szemcseszórást, így a letörés megőrzi két élesebb sarkát.
Élfestés
Az élfestés (stripe coat) egy extra réteget jelent az éleken, hegesztéseken és hasonló területeken, a teljes bevonat felvitele előtt vagy után. A KTA útmutatása szerint ez leginkább merülőüzemben, erősen korrozív környezetben és összetett geometriáknál kifizetődő. Minden egyes alkatrésznél plusz munkaerőt igényel, és ellenőrizni is kell.
Egy kivételt érdemes ismerni. A National Steel Bridge Alliance számára készült tanulmány szerint a sarkok köszörülése felesleges, ha 83%-os vagy annál magasabb cinktartalmú, szervetlen cinkalapozót használnak. Ha az Ön rendszere ilyen, kövesse a festékgyártó utasításait, ne ezt a bejegyzést.
Gépi éllekerekítés sorozatgyártott alkatrészek bevonatolásához
Azoknál a konzoloknál, paneleknél, burkolatoknál és kereteknél, amelyek sorozatban készülnek és porfestésre vagy nedves festésre kerülnek, a gazdaságossági szempontok egyértelműek. A rádiuszt egyszer kell kialakítani az alkatrészen, egy automatizált sorjázógéppel, és nem kell tovább fizetni az élfestésért és az utómunkálatokért.
Ez csak akkor működik, ha a gép minden élt elér. A mi EdgeX SDR gépünk egy dobfejen keresztül vezeti át az alkatrészeket, amely eltávolítja a sorját és az oxidréteget, felső keféi pedig a furatokba, résekbe és belső kontúrokba is behatolnak, míg a forgókefék elvégzik a külső élek lekerekítését. Így egyetlen menetben R2.5+ rádiusz érhető el az 50 × 50 mm-es (2" × 2") alkatrészeken, 1–7 m/perc sebességgel. Az R2.5 rádiusz biztonsággal teljesíti az 1,6 mm-es minimumot. A gép menetenként egy oldalt munkál meg; mindkét oldalhoz a Flipper kiegészítő fordítja meg az alkatrészeket két gép között. Az éllekerekítő gépek áttekintése összehasonlítja, melyik modell milyen rádiusz elérésére képes.
Hogyan ellenőrizzük a rádiuszt
A rádiuszigény semmit sem ér, ha nincs mód az ellenőrzésére. Tartsa rövidre a rutint:
- Használjon olyan rádiuszmérő készletet, amely tartalmazza az 1,6 mm-es (1/16") méretet és az azt követő méretet, és ellenőrizze a külső éleket, ahol a bevonat a legnagyobb igénybevételnek van kitéve.
- Minden alkatrésztípusnál ellenőrizzen legalább egy belső furat- vagy résélt. A kézi megmunkálás általában itt vall kudarcot.
- Rögzítse a rádiuszt alkatrésztípusonként, a hozzá tartozó gépbeállításokkal együtt, hogy a következő sorozat már egy ismert beállítással indulhasson.
- Csiszolóanyag- vagy kefecsere után ellenőrizze újra, mivel a kefék kopása megváltoztatja a rádiuszt.
Ha a rajzon továbbra is csak az „élek sorjázása” szerepel, az árajánlat előtt kérdezze meg az ügyfelet vagy a bevonatszállítót a pontos értékről. Ez az egyetlen kérdés több bevonatolási vitát rendez, mint bármilyen utólagos ellenőrzés. Korábbi bejegyzésünk a szórófestéshez szükséges éllekerekítésről ugyanennek a problémának a felületminőségi oldalát járja körül.
Források
- Élek előkészítése a bevonat teljesítményének javítására, KTA-Tator
- Élek lepattogzása, Products Finishing
GYIK
K1: Milyen éllekerekítésre van szükség a bevonatoknál?
Ez a bevonatrendszertől és az előírásoktól függ. Az SSPC-PA 18 szabvány legalább 1/16 hüvelykes (1,6 mm-es) letörést vagy lekerekítést ír elő a termikus vágású és nyírt éleken. Ha nincs konkrét előírás, érdemes figyelembe venni, hogy a nagyobb sugarú éleken vastagabb réteg képződik, ezért a lekerekítés mértékét a környezeti hatásokhoz és a bevonatszállító ajánlásaihoz kell igazítani.
K2: Az SSPC-PA 18 teljes lekerekítést követel meg?
Nem. Legalább 1/16 hüvelykes (1,6 mm-es) letörést vagy lekerekítést fogad el, és kimondja, hogy a teljes lekerekítés nem kötelező. Azt is előírja, hogy a termikus vágású éleken keletkezett edzett felületet a szemcseszórás előtt el kell távolítani.
K3: A lekerekítés jobb a bevonatoláshoz, mint a letörés?
A lekerekítés jobban megtartja a bevonatot, mivel nincsenek rajta másodlagos éles sarkok. A letörés kézi megmunkálással olcsóbb, és ha az alkatrészt utána szemcseszórják, közelíti a lekerekítés hatását. Azok az alkatrészek, amelyek szemcseszórás nélkül kerülnek porszórásra vagy nedves festésre, megtartják a letörés éles sarkait.
K4: Mi az élmegtartás?
Az élmegtartás a 90°-os él csúcsán mért bevonatvastagság és a sík felületen mért bevonatvastagság aránya. A 70% körüli átlag általában jó élmegtartó képességű bevonatra utal.
K5: A gépek képesek lekerekíteni a furatok és hornyok éleit?
Igen, ha a gép rendelkezik a belső kontúrokat elérő kefékkel. Az EdgeX SDR esetében a felső kefék kezelik a furatokat, hornyokat és kivágásokat, míg a forgókefék egy menetben kerekítik le a külső éleket.
További lépések
Az éllekerekítő gépeinkről szóló oldalunkon láthatja, mely konfigurációk milyen sugár elérésére képesek, az enyhe éltöréstől egészen az R2.5+ méretig.
Ha olyan bevonandó munkához kér ajánlatot, amelynél éllekerekítési követelmény van, küldje el nekünk az alkatrészrajzokat vagy mintadarabokat az előírásokkal együtt. Mi elvégezzük a tesztet, és jelentjük a mért sugár értékét.