La dinamica della velocità: come il controllo di gruppo a rullo e nastro trasportatore definisce la qualità della finitura
La finitura di precisione dei metalli è una questione di equilibrio. Troppo veloce, e le bave restano; troppo lento, e la produttività cala. Al centro di questo equilibrio ci sono due variabili che definiscono ogni risultato: la velocità del gruppo a rullo e la velocità di avanzamento del nastro trasportatore. Insieme determinano il tempo di contatto, la forza di asportazione e la qualità superficiale di ogni pezzo che attraversa la macchina. Capire come interagiscono questi due elementi, e come controllarli, è la chiave per ottenere in produzione sia velocità sia qualità.

Conclusioni chiave
Il meccanismo di base: gruppo a rullo e avanzamento del nastro
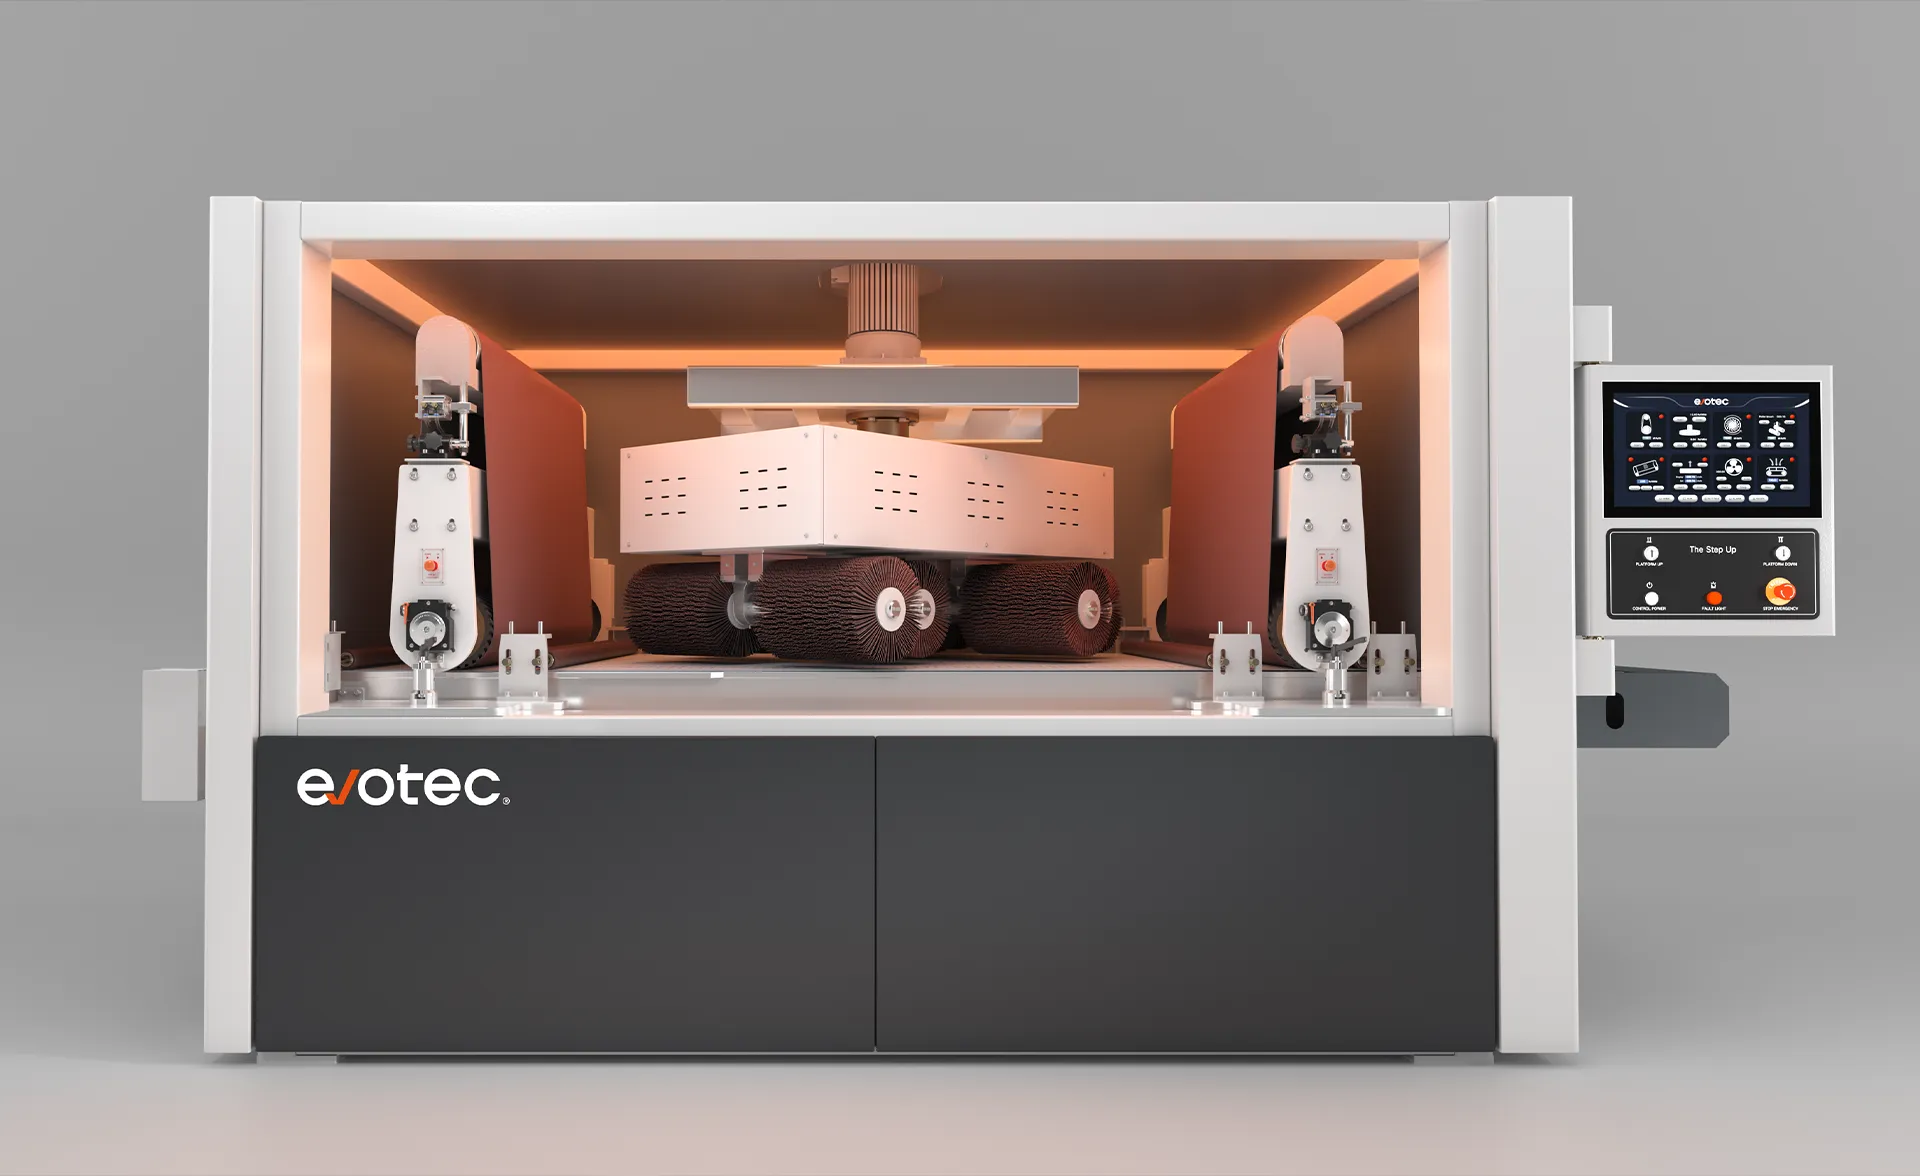
Nei sistemi di finitura Evotec, come le serie EdgeX, SurfeX e SlagMaster, il gruppo a rullo (modulo di levigatura con nastro abrasivo largo) e il nastro trasportatore lavorano in coppia. Il rullo applica la forza di taglio, mentre il nastro stabilisce per quanto tempo questa forza agisce sulla superficie.
- Velocità del gruppo a rullo: regola l'aggressività dell'abrasivo e l'intensità di taglio.
- Velocità di avanzamento del nastro: regola il tempo di contatto e la profondità della finitura.
Il rapporto tra queste due velocità decide se un pezzo viene solo leggermente rifinito o sbavato in profondità. Nelle macchine Evotec questo equilibrio è gestito automaticamente dal sistema di controllo EvoTrack MCS, che coordina i due movimenti per risultati ottimali e ripetibili.
Come interagiscono velocità del rullo e del nastro
La fisica del contatto
A velocità del gruppo a rullo costante:
- Avanzamento più lento → contatto più lungo → maggiore asportazione e arrotondamento degli spigoli più marcato.
- Avanzamento più veloce → contatto più breve → finitura più leggera, adatta alla rifinitura superficiale.
La combinazione influisce direttamente sulla capacità di rimuovere le bave, sulla trama superficiale e sull'usura dell'abrasivo. La tecnologia AbrasiveSync di Evotec regola automaticamente compensazione e pressione per mantenere la forza di asportazione ottimale anche quando l'avanzamento varia.
Vantaggi e compromessi
Nastro più lento / tempo di contatto più lungo
Vantaggi
- Sbavatura incisiva e rimozione delle scorie pesanti
- Arrotondamento degli spigoli più marcato e finiture più lisce
- Meno passate per una pulizia completa
Compromessi
- Minore produttività oraria
- Maggiore usura dell'abrasivo e possibile accumulo di calore
- Richiede una trattenuta efficace del pezzo (con AirLock o MagniLock) per evitarne lo spostamento
Nastro più veloce / tempo di contatto più breve
Vantaggi
- Più produttività ed efficienza energetica
- Meno calore, adatto a materiali sottili o delicati
- Maggiore durata dell'abrasivo
Compromessi
- Asportazione delle bave meno incisiva a ogni passata
- Con bave pesanti possono servire passate di finitura aggiuntive
Precisione grazie all'automazione
La capacità di sincronizzare con precisione la velocità del rullo e del nastro distingue i sistemi di finitura moderni dalle macchine tradizionali.
L'automazione Evotec garantisce:
- Controllo AbrasiveSync: bilanciamento e compensazione del nastro in tempo reale.
- EvoTrack MCS: automazione adattiva che adegua il movimento dell'abrasivo alla velocità del nastro.
- Richiamo parametri Parameta: memorizza le impostazioni ideali per materiali e intensità di bava diversi.
- Sistema di trasporto EvoFlow: mantiene una trattenuta stabile e un funzionamento senza vibrazioni anche ad alta velocità.
Il risultato sono finiture ripetibili e senza difetti su pezzi in acciaio inox, acciaio al carbonio e alluminio, senza continue regolazioni manuali.
Ottimizzare per l'applicazione

Su SlagMaster HSR il martello rompiscorie e il gruppo a rullo lavorano al meglio con un avanzamento più lento, che massimizza la forza di rimozione delle scorie, mentre SurfeX SRS dà il meglio nella finitura satinata con un avanzamento più rapido e un rullo meno aggressivo. EdgeX SDR utilizza velocità regolabili di rullo e nastro per mantenere un arrotondamento degli spigoli R2 costante e preparare in modo affidabile i pezzi alla verniciatura.
Conclusione
Una buona finitura non si ottiene solo con la velocità, ma con il controllo.
Il rapporto tra velocità del gruppo a rullo e velocità del nastro è il cuore di ogni sbavatrice e determina tutto, dalla quantità di materiale asportato alla trama superficiale. L'automazione Evotec trasforma questo rapporto in un vantaggio misurabile, con precisione, produttività e ripetibilità che i metodi manuali non possono offrire.
Nella carpenteria moderna il controllo conta: la velocità vale quanto l'equilibrio che la sostiene.
FAQs
D1. Come trovo il giusto equilibrio tra velocità del rullo e del nastro?
R: Parta dalle impostazioni consigliate da Evotec e le regoli gradualmente: avanzamento più lento per bave pesanti, più veloce per la rifinitura superficiale. EvoTrack MCS semplifica questo equilibrio in modo automatico.
D2. La finitura ad alta velocità può danneggiare i materiali sottili?
R: Se l'avanzamento è troppo lento o la pressione troppo alta, il calore può accumularsi. La regolazione adattiva di pressione e nastro Evotec evita lavorazioni eccessive e protegge i pezzi sottili.
D3. Cambiare la velocità del nastro influisce sulla durata dell'abrasivo?
R: Sì. Avanzamenti più lenti aumentano l'usura, ma AbrasiveSync compensa automaticamente e prolunga la durata dell'abrasivo fino al 30%.
D4. Qual è il vantaggio della velocità variabile?
R: Permette di adattare la forza di finitura a materiali e processi diversi, che si tratti di rimozione delle scorie, sbavatura o satinatura, con la stessa macchina.
D5. Come migliora la costanza l'automazione?
R: L'automazione sincronizza velocità, pressione e tempo di contatto in ogni ciclo, con arrotondamento degli spigoli e qualità superficiale uniformi indipendentemente dall'operatore o dal turno.
Il prossimo passo
Vuole ottimizzare la Sua linea di finitura?
Scopra come i sistemi EdgeX, SurfeX e SlagMaster di Evotec La aiutano a trovare il giusto equilibrio tra velocità, precisione e prestazioni.