Die Dynamik der Geschwindigkeit: Wie Walzenaggregat und Vorschub die Qualität der Oberflächenbearbeitung bestimmen
Präzise Oberflächenbearbeitung ist eine Frage der Balance. Zu schnell, und Grate bleiben stehen; zu langsam, und die Produktivität sinkt. Im Zentrum dieser Gleichung stehen zwei Größen, die jedes Ergebnis bestimmen: die Drehzahl des Walzenaggregats und die Vorschubgeschwindigkeit des Förderbands. Gemeinsam legen sie Kontaktzeit, Abtragsleistung und Oberflächenqualität jedes Werkstücks fest, das die Maschine durchläuft. Wer versteht, wie diese beiden Größen zusammenwirken – und wie man sie steuert –, erreicht in der Fertigung sowohl Tempo als auch Qualität.

Das Wichtigste in Kürze
Das Grundprinzip: Walzenaggregat trifft Förderband
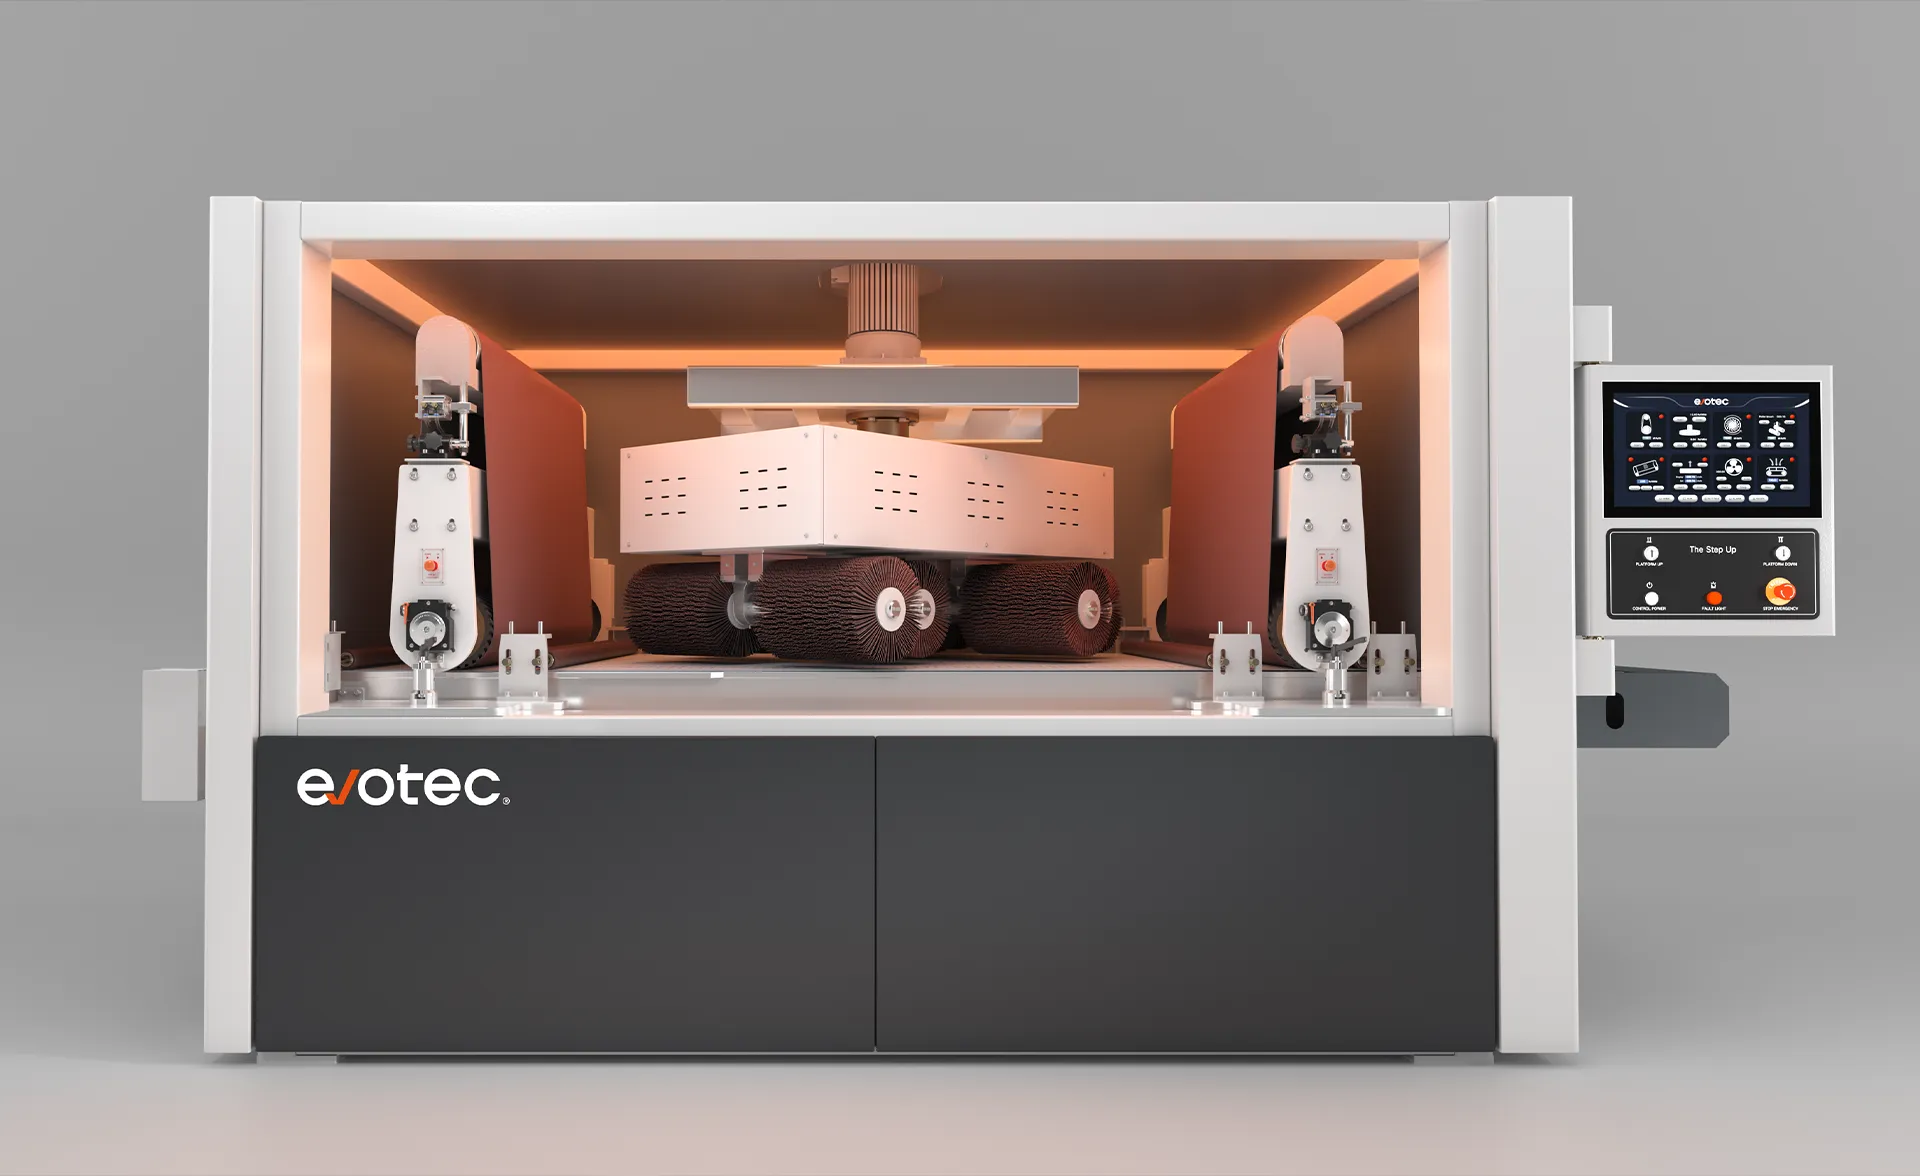
In den Bearbeitungsanlagen von Evotec – etwa den Serien EdgeX, SurfeX und SlagMaster – arbeiten das Walzenaggregat (breites Schleifbandmodul) und das Förderband als abgestimmtes Paar. Die Walze bringt die Schnittkraft auf, das Förderband bestimmt, wie lange diese Kraft auf die Oberfläche wirkt.
- Drehzahl des Walzenaggregats – steuert die Aggressivität und Intensität des Schleifens.
- Vorschubgeschwindigkeit – steuert die Verweilzeit und die Bearbeitungstiefe.
Das Verhältnis dieser beiden Geschwindigkeiten entscheidet, ob ein Teil nur leicht nachbearbeitet oder kräftig entgratet wird. Bei Evotec-Maschinen stimmt das intelligente Steuerungssystem EvoTrack MCS beide Bewegungen automatisch aufeinander ab – für optimale, wiederholbare Ergebnisse.
Wie Walzendrehzahl und Vorschub zusammenwirken
Die Physik des Kontakts
Bei konstanter Drehzahl des Walzenaggregats gilt:
- Langsamerer Vorschub → längerer Kontakt → mehr Materialabtrag und stärkere Kantenverrundung.
- Schnellerer Vorschub → kürzerer Kontakt → leichtere Bearbeitung, ideal für die Oberflächenveredelung.
Die Kombination beeinflusst direkt die Entgratleistung, die Oberflächenstruktur und den Schleifmittelverschleiß. Die AbrasiveSync-Technologie von Evotec passt Kompensation und Andruck automatisch an, damit die Abtragsleistung auch bei wechselndem Vorschub optimal bleibt.
Vorteile und Zielkonflikte
Langsamerer Vorschub / längere Verweilzeit
Vorteile
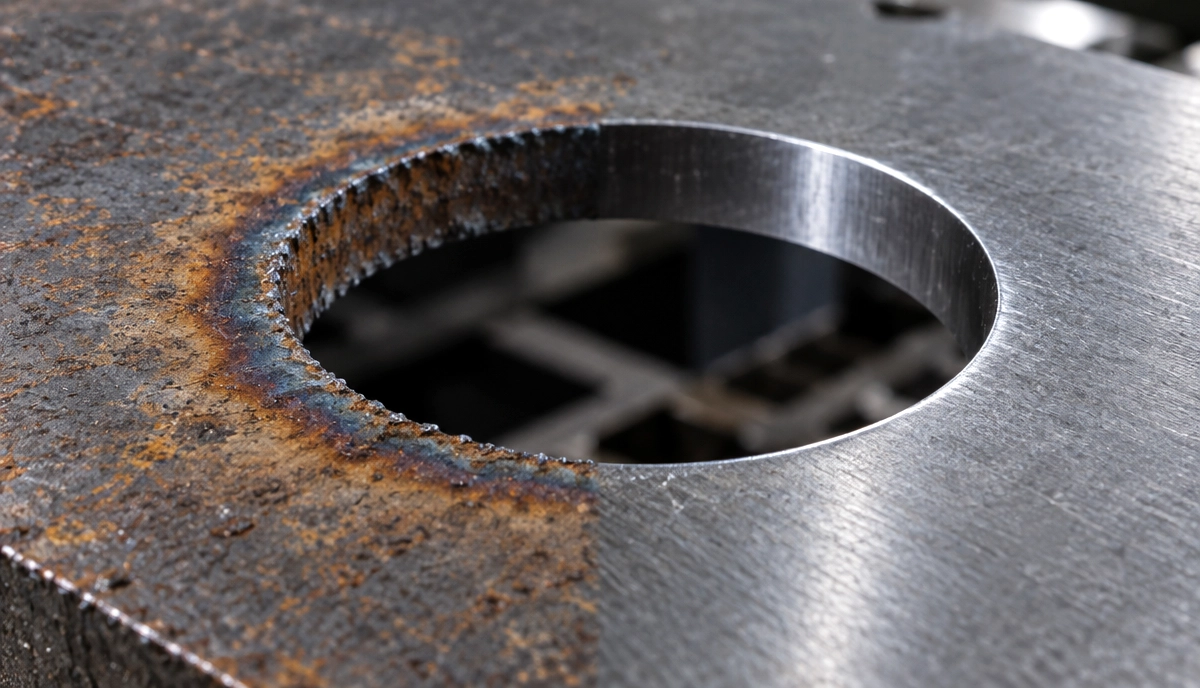
- Kräftiges Entgraten und Entfernen starker Schlacke
- Stärkere Kantenverrundung und glattere Oberflächen
- Weniger Durchläufe für eine vollständige Bearbeitung
Nachteile
- Geringerer Durchsatz pro Stunde
- Höherer Schleifmittelverschleiß und mögliche Wärmeentwicklung
- Erfordert eine sichere Werkstückhaltung (über AirLock® oder MagniLock®, damit sich die Teile nicht bewegen)
Schnellerer Vorschub / kürzere Verweilzeit
Vorteile
- Höhere Produktivität und Energieeffizienz
- Weniger Wärmeentwicklung, ideal für dünne oder empfindliche Werkstoffe
- Längere Standzeit der Schleifmittel
Nachteile
- Geringerer Gratabtrag pro Durchlauf
- Bei starken Graten unter Umständen zusätzliche Bearbeitungsstufen nötig
Präzision durch Automatisierung
Die Fähigkeit, Aggregat- und Fördergeschwindigkeit präzise zu synchronisieren, unterscheidet moderne Bearbeitungsanlagen von älteren Maschinen.
Die Automatisierung von Evotec umfasst:
- AbrasiveSync – Bandausgleich und Kompensation in Echtzeit.
- EvoTrack MCS – adaptive Steuerung, die die Schleifbewegung an das Fördertempo anpasst.
- Parameta Smart Recall – speichert die idealen Prozesseinstellungen für unterschiedliche Werkstoffe und Gratstärken.
- EvoFlow-Fördersystem – sorgt auch bei hoher Geschwindigkeit für stabile Werkstückhaltung und vibrationsfreien Lauf.
Dieses Zusammenspiel liefert wiederholbare, fehlerfreie Ergebnisse an Edelstahl-, Baustahl- und Aluminiumteilen – ohne ständiges manuelles Nachjustieren.
Abstimmung auf die Anwendung

Bei der SlagMaster HSR profitieren Schlackenhammer und Walzenaggregat am meisten von einem langsameren Vorschub, um die Schlackeentfernung zu maximieren. Die SurfeX SRS spielt ihre Stärken beim Strichschliff mit höherem Vorschub und geringerer Walzenaggressivität aus. Die EdgeX SDR nutzt einstellbare Walzen- und Fördergeschwindigkeiten für eine gleichmäßige R2-Kantenverrundung und bereitet die Teile so zuverlässig auf Beschichtung und Lackierung vor.
Fazit
Gute Oberflächenbearbeitung entsteht nicht allein durch Geschwindigkeit, sondern durch Kontrolle.
Das Verhältnis von Walzendrehzahl und Vorschubgeschwindigkeit ist der Taktgeber jeder Entgratmaschine und bestimmt alles von der Abtragsrate bis zur Oberflächenstruktur. Die Automatisierung von Evotec macht dieses Verhältnis zu einem messbaren Vorteil – mit einer Präzision, Produktivität und Wiederholbarkeit, die manuelle Methoden nicht erreichen.
In der modernen Fertigung entscheidet die Kontrolle – und Geschwindigkeit ist nur so gut wie die Balance dahinter.
Häufig gestellte Fragen
F1. Wie finde ich das beste Verhältnis zwischen Walzendrehzahl und Vorschub?
A: Beginnen Sie mit den von Evotec empfohlenen Voreinstellungen und passen Sie schrittweise an: langsamerer Vorschub für starke Grate, schnellerer Vorschub für die Feinbearbeitung der Oberfläche. EvoTrack MCS übernimmt diese Abstimmung automatisch.
F2. Kann eine schnelle Bearbeitung dünne Werkstoffe beschädigen?
A: Ist der Vorschub zu langsam oder der Andruck zu hoch, kann sich Wärme aufbauen. Die adaptive Andruck- und Bandsteuerung von Evotec verhindert eine Überbearbeitung und schützt dünne Werkstücke.
F3. Beeinflusst die Vorschubgeschwindigkeit die Standzeit der Schleifmittel?
A: Ja. Langsamere Vorschübe erhöhen den Verschleiß, doch AbrasiveSync gleicht das automatisch aus und verlängert die Standzeit um bis zu 30 %.
F4. Welchen Vorteil bietet eine stufenlose Geschwindigkeitsregelung?
A: Sie können die Bearbeitungskraft an unterschiedliche Werkstoffe und Prozesse anpassen – ob Entschlacken, Entgraten oder Strichschliff –, alles auf derselben Maschine.
F5. Wie verbessert die Automatisierung die Gleichmäßigkeit?
A: Die Automatisierung synchronisiert Geschwindigkeit, Andruck und Verweilzeit in jedem Zyklus und sorgt so unabhängig von Bediener oder Schicht für eine gleichmäßige Kantenverrundung und Oberflächenqualität.
Ihre Bearbeitungslinie optimieren
Erfahren Sie, wie die EdgeX-, SurfeX- und SlagMaster-Anlagen von Evotec Ihnen helfen, Geschwindigkeit, Präzision und Leistung ins Gleichgewicht zu bringen.