Come funzionano le sbavatrici: guida tecnica ai processi di rimozione delle bave
Le bave sono un effetto inevitabile di taglio laser, punzonatura, lavorazioni meccaniche, stampaggio e altri processi di lavorazione dei metalli. Se non vengono rimosse, possono compromettere la sicurezza, indebolire la verniciatura, ostacolare l'assemblaggio e aumentare gli scarti. Con la crescente richiesta di precisione e automazione, le sbavatrici sono diventate parte essenziale delle linee di produzione moderne: spigoli puliti, qualità costante e pezzi pronti per le lavorazioni successive. Questa guida tecnica spiega come funzionano le sbavatrici, quali tecnologie le muovono e come capire quale sistema è adatto alla propria produzione.

Conclusioni chiave
Come funzionano le sbavatrici: una panoramica tecnica
1. Che cosa sono le bave e perché vanno rimosse
Le bave si formano quando il metallo viene tagliato, cesoiato, forato, fresato, punzonato o tagliato al laser. I tipi principali sono tre:
- Bave primarie (verticali): si formano durante il taglio o la punzonatura
- Bave secondarie (laterali): si formano durante la lavorazione meccanica o la cesoiatura
- Microbave: piccoli bordi rialzati che interessano i componenti più fini
Questi difetti causano:
- Scarsa adesione della verniciatura
- Disallineamenti in assemblaggio
- Rischi per la sicurezza
- Minore durata dei pezzi
- Più scarti
Una sbavatrice elimina queste imperfezioni e prepara il pezzo per le lavorazioni successive come verniciatura liquida o a polvere, saldatura, piegatura o assemblaggio.
2. Il ciclo di lavoro di una sbavatrice
Anche se le macchine variano, il ciclo di base è lo stesso in tutto il settore:
Fase 1: carico e posizionamento del pezzo
I pezzi vengono posati su un nastro trasportatore ad alto smorzamento. I sistemi più evoluti utilizzano:
- Trattenuta sottovuoto (AirLock) per alluminio, acciaio inox e acciaio al carbonio
- Trattenuta magnetica (MagniLock) per materiali ferrosi
In questo modo il pezzo non si muove e gli spigoli vengono trattati in modo uniforme.
Fase 2: prima rimozione delle bave
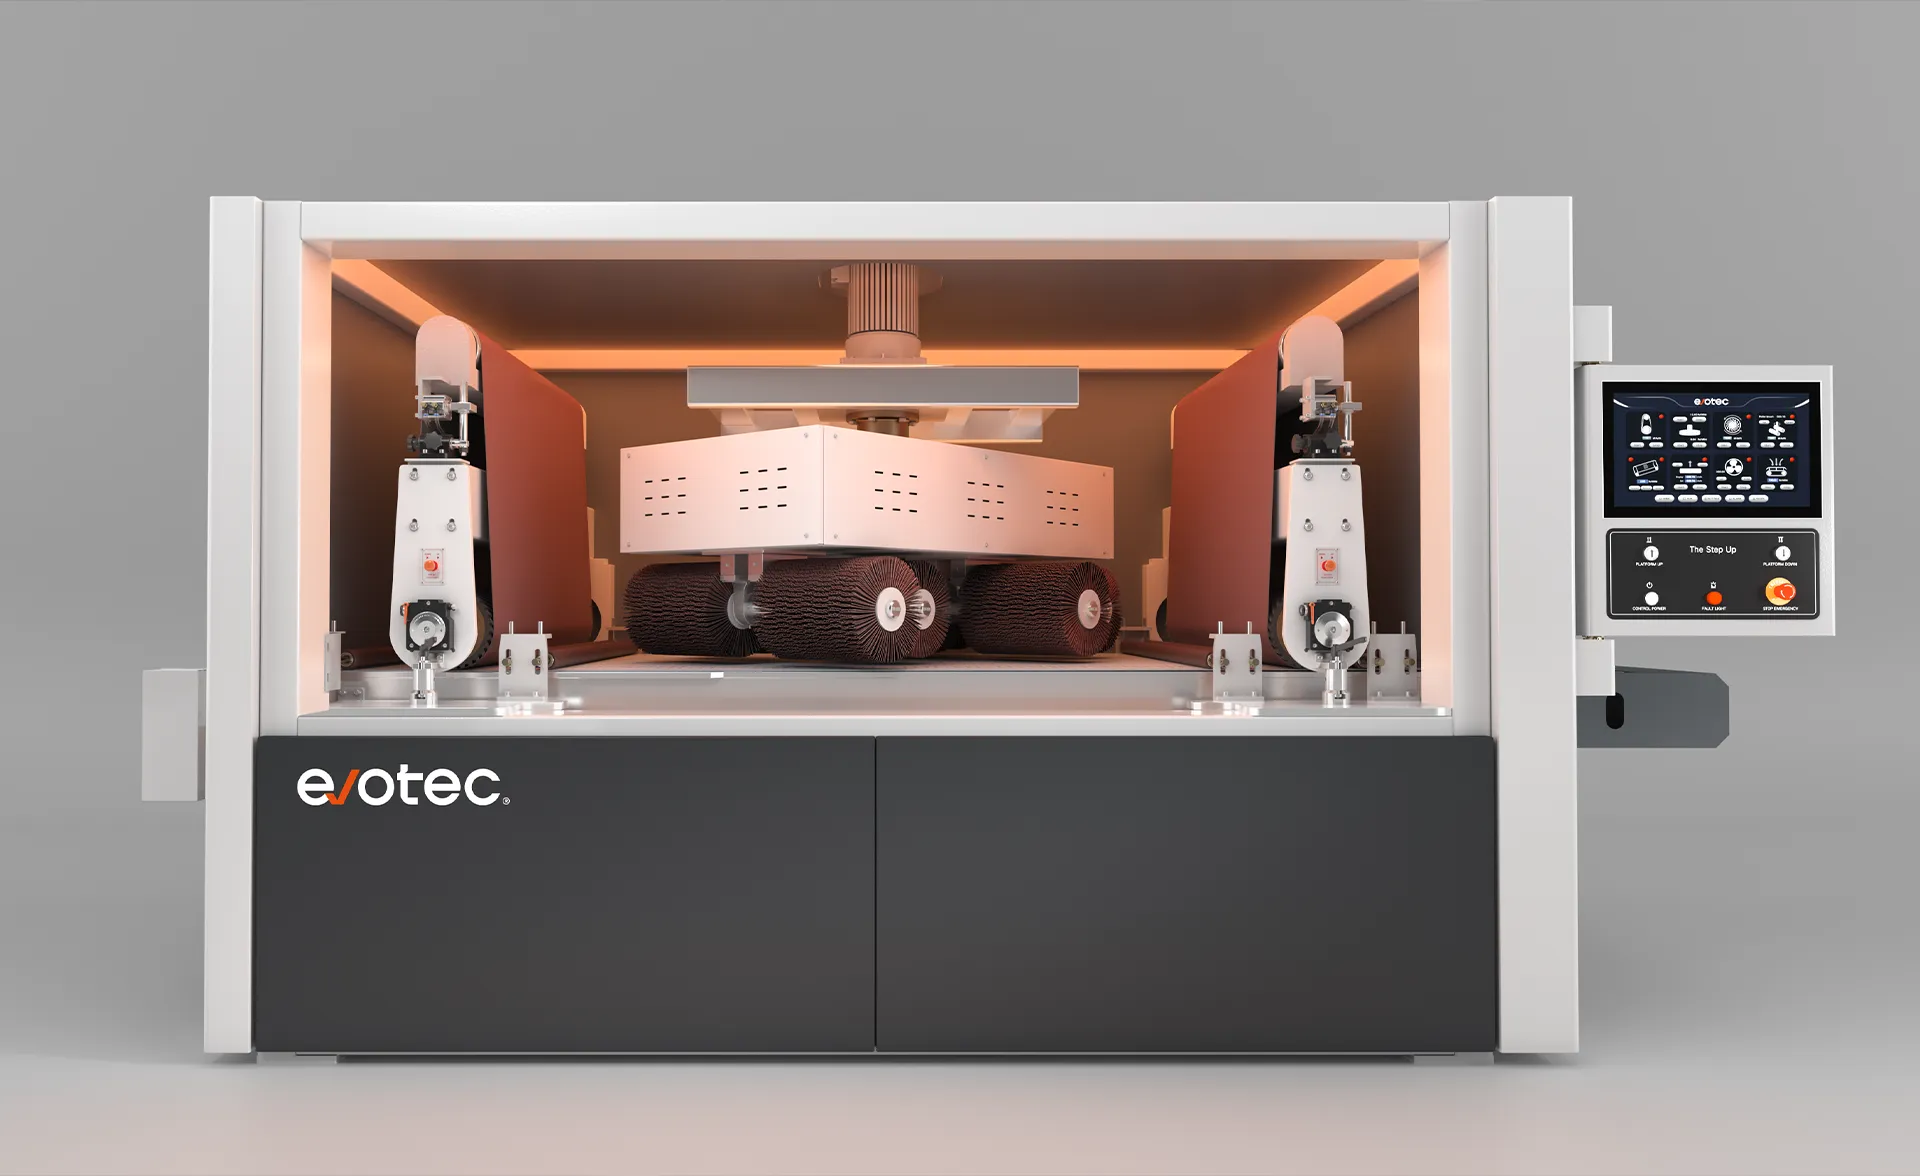
La prima stazione di sbavatura utilizza di solito un gruppo a rullo con nastro abrasivo per:
- Rimuovere le bave verticali
- Abbattere le scorie
- Preparare le superfici
- Creare una prima satinatura (se richiesta)
I nastri abrasivi standard sono disponibili in diverse grane e composizioni (ceramica, zirconio, ossido di alluminio).
Fase 3: arrotondamento degli spigoli e lavorazione dei contorni interni
Dopo la prima sbavatura, i pezzi entrano nella sezione di spazzolatura. Gli utensili variano secondo la macchina:
- Spazzole a disco (unità D): smussano fori, asole e contorni interni
- Spazzole rotanti (unità R): arrotondano gli spigoli in modo uniforme, fino a un raggio R2+
- Spazzola rotante singola: per configurazioni compatte o più economiche
Le spazzole ruotano e oscillano contemporaneamente per un risultato uniforme.
Fase 4: finitura e trama superficiale
Le macchine configurate per la finitura superficiale offrono:
- Finitura non direzionale (SurfeX SR, stazione finale di EdgeX SDR)
- Finitura satinata (SurfeX SRS)
- Lucidatura fine e rimozione delle microbave (SurfeX SRP)
Queste finiture producono una trama liscia ed esteticamente uniforme, adatta ai componenti con requisiti elevati.
Fase 5: pulizia e aspirazione delle polveri
Le macchine utilizzano:
- Aspiratori a secco (per l'acciaio al carbonio)
- Sistemi di aspirazione a umido per acciaio inox e alluminio
I sistemi a umido riducono in modo netto il rischio di incendio ed esplosione legando le particelle di polvere all'acqua.
Hydro Dust 2.0 di Evotec offre:
- Efficienza di filtrazione del 99%
- Prevenzione di incendi ed esplosioni
- Filtrazione a bassa manutenzione
3. Tipi di sbavatrici
Sistemi a nastro abrasivo largo (gruppo a rullo)
Adatti a:
- Rimozione delle bave
- Rimozione di scorie piccole e medie
- Livellamento della superficie
- Prima asportazione di materiale
Sistemi a spazzole rotanti
Adatti a:
- Arrotondamento degli spigoli (da R0,2 a R2+)
- Rimozione dell'ossido
- Finitura dei contorni interni ed esterni
- Finitura non direzionale
Sistemi combinati (rullo + spazzole)
La maggior parte delle macchine di finitura moderne combina entrambe le tecnologie.
Esempi:
- EdgeX SDR → sbavatura + arrotondamento degli spigoli R2+ + finitura non direzionale (in una passata)
- SurfeX SRS → finitura satinata + arrotondamento degli spigoli
- SurfeX SR → finitura non direzionale + arrotondamento degli spigoli
Sistemi per la rimozione delle scorie
Macchine come SlagMaster HSR utilizzano:
- Martello rompiscorie (unità H) per le scorie da taglio al plasma
- Un gruppo a rullo e spazzole rotanti per rimozione delle scorie, sbavatura e arrotondamento degli spigoli sui lavori gravosi
4. Le tecnologie delle sbavatrici moderne
Le macchine più evolute integrano automazione, sensori adattivi e controllo intelligente.
Automazione adattiva (AbrasiveSync / EvoTrack MCS)
Regola:
- Compensazione dell'abrasivo
- Centratura del nastro
- Pressione
- Velocità di avanzamento
- Monitoraggio dell'usura delle spazzole
Richiamo dei parametri
L'operatore può salvare e richiamare subito le impostazioni di processo, un aspetto decisivo per la costanza tra i lotti.
Trattenuta del pezzo (EvoFlow)
Garantisce stabilità anche con pezzi piccoli o sottili.
Include moduli di autopulizia automatica per polvere e residui.
Monitoraggio della manutenzione basato su IA
Prevede i cicli di sostituzione degli abrasivi e l'usura dei componenti, riducendo i fermi macchina.
5. Come scegliere la sbavatrice giusta
Gli aspetti principali da valutare:
Materiale
- Alluminio → spazzole morbide + lavorazione a umido
- Acciaio inox → lavorazione a umido consigliata
- Acciaio al carbonio → a secco o a umido secondo la finitura
Requisiti sugli spigoli
- R0,2–R0,5 per la carpenteria generale
- R1–R2+ per pezzi da verniciare o con requisiti di sicurezza elevati
Volumi di produzione
- Volumi medio-bassi → SurfeX SR/SRS
- Grandi volumi industriali → EdgeX SDR, serie SlagMaster
Dimensioni e spessore dei pezzi
- I pezzi piccoli richiedono trattenuta sottovuoto o magnetica
- I pannelli grandi richiedono nastri larghi (1000–1600 mm)
Lavorazioni successive
- Verniciatura a polvere → richiede un arrotondamento degli spigoli uniforme
- Verniciatura liquida → beneficia di una finitura non direzionale o satinata
- Saldatura → beneficia della rimozione dell'ossido
FAQs
1. Perché l'arrotondamento degli spigoli è importante prima della verniciatura?
Sugli spigoli vivi la vernice non raggiunge uno spessore adeguato, con il rischio di cricche, distacchi o corrosione. Gli spigoli arrotondati (R1–R2+) migliorano molto l'adesione della verniciatura.
2. Una macchina può sbavare entrambi i lati contemporaneamente?
Sì. Le macchine a doppio lato o i sistemi abbinati al nastro di ritorno U-Flow consentono una lavorazione efficiente su due lati.
3. Quali materiali possono lavorare le sbavatrici moderne?
Acciaio inox, acciaio al carbonio, alluminio, ottone, rame e lamiera laminata a freddo.
4. Qual è la differenza tra sbavatura e arrotondamento degli spigoli?
- La sbavatura rimuove le sporgenze
- L'arrotondamento crea un profilo costante, sicuro e liscio
5. Mi serve un sistema di aspirazione a umido?
Se lavora acciaio inox o alluminio, sì: migliora in modo significativo la sicurezza e il controllo delle polveri.
6. Quanto durano nastri abrasivi e spazzole?
Dipende dall'uso, ma abrasivi di qualità come EvoGrit 3.0 durano il 20–40% in più rispetto ai nastri standard.
Vuole migliorare sicurezza, qualità superficiale ed efficienza produttiva?
Evotec realizza sistemi di sbavatura, arrotondamento degli spigoli e finitura progettati per la carpenteria metallica moderna: dall'arrotondamento degli spigoli R2+ alla finitura satinata costante.