Hogyan működnek a sorjázógépek? Műszaki útmutató a sorjaeltávolítási folyamatokhoz
A sorja a lézervágás, a lyukasztás, a forgácsolás, a sajtolás és más fémmegmunkálási eljárások elkerülhetetlen kísérője. Ha nem távolítják el, veszélyezteti a biztonságot, gyengíti a bevonatot, zavarja a szerelést, és növeli a selejtarányt. Ahogy a gyártók egyre nagyobb pontosságra és automatizálásra törekszenek, a sorjázógépek a korszerű gyártósorok nélkülözhetetlen részévé váltak – tiszta éleket, egyenletes minőséget és megbízható további műveleteket biztosítanak. Ez a műszaki útmutató bemutatja, hogyan működnek a sorjázógépek, milyen technológiákra épülnek, és hogyan döntheti el, melyik rendszer illik az Ön gyártási igényeihez.

A legfontosabb tudnivalók
Hogyan működnek a sorjázógépek? Részletes műszaki áttekintés
1. A sorja és eltávolításának szükségessége
Sorja akkor keletkezik, amikor a fémet vágják, nyírják, fúrják, marják, lyukasztják vagy lézerrel vágják. Három fő sorjatípus létezik:
- Elsődleges (függőleges) sorja – vágás vagy lyukasztás közben keletkezik
- Másodlagos (oldalirányú) sorja – forgácsolás vagy nyírás közben keletkezik
- Mikrosorja – a finom alkatrészeket érintő apró kiemelkedések
Ezek a hibák az alábbiakhoz vezetnek:
- gyenge bevonattapadás
- pontatlan illeszkedés a szerelésnél
- balesetveszély
- rövidebb alkatrész-élettartam
- magasabb selejtarány
A sorjázógép eltávolítja ezeket a hibákat, és előkészíti az alkatrészt a további műveletekre, például festésre, porszórásra, hegesztésre, hajlításra vagy szerelésre.
2. A sorjázógép alapvető munkafolyamata
Bár a gépek kialakítása eltérő, az alapvető munkafolyamat az egész iparágban azonos:
1. lépés: A munkadarab felhelyezése és pozícionálása
A munkadarabok nagy csillapítású szállítószalagra kerülnek. A fejlett rendszerek az alábbiakat alkalmazzák:
- Vákuumos rögzítés (AirLock) alumínium, rozsdamentes acél és szénacél esetén
- Mágneses rögzítés (MagniLock) vastartalmú anyagokhoz
Ez megakadályozza az elmozdulást, és egyenletes élmegmunkálást biztosít.
2. lépés: Elsődleges sorjaeltávolítás
Az első sorjázó lépcső általában csiszolószalagos dobfejet használ, amely:
- eltávolítja a függőleges sorját
- letöri a salakot
- előkészíti a felületet
- szükség esetén kialakítja az első hajszálcsiszolt mintázatot
Az ipari szabványú csiszolószalagok különböző szemcseméretben és összetételben (kerámia, cirkónium, alumínium-oxid) kaphatók.
3. lépés: Éllekerekítés és a belső kontúrok megmunkálása
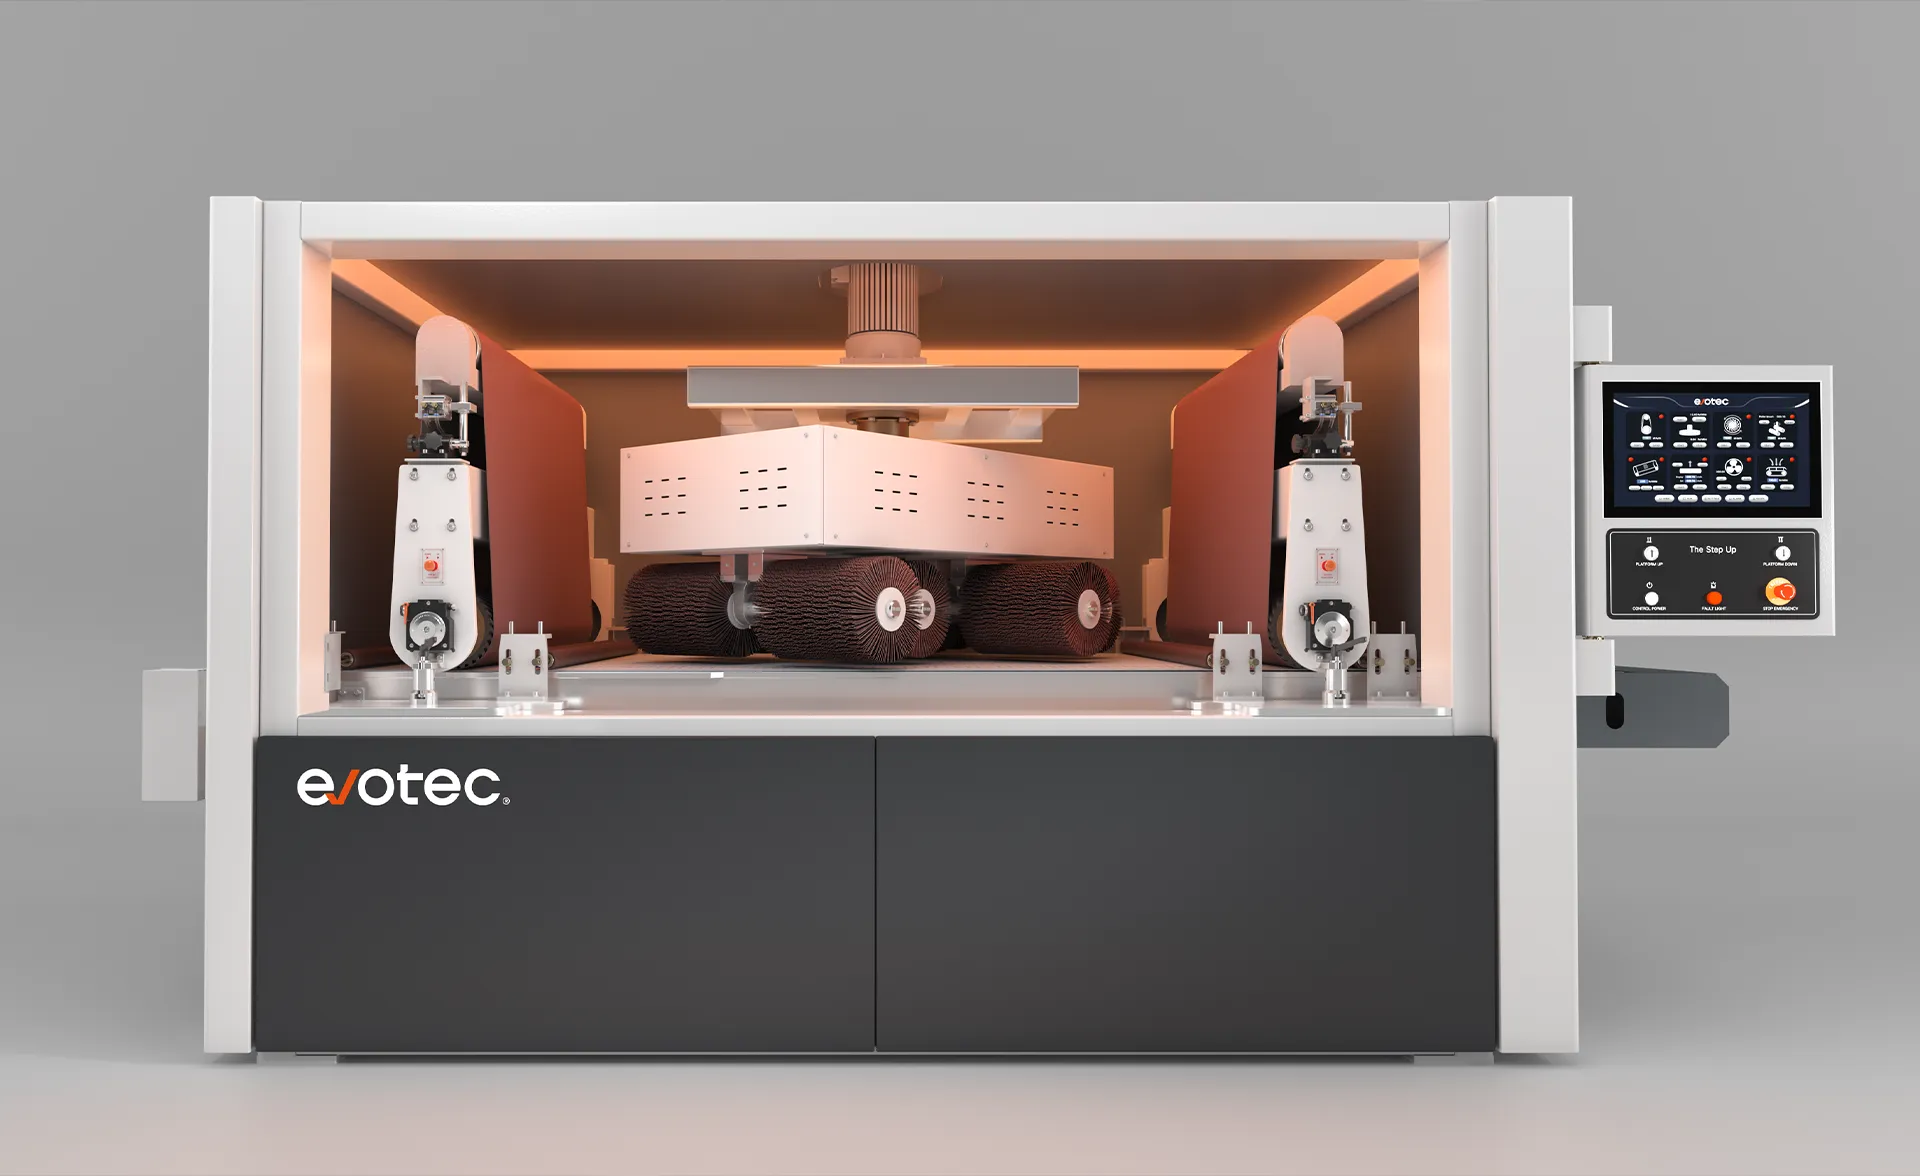
Az elsődleges sorjaeltávolítás után a munkadarabok a kefés szakaszba kerülnek. Az itt alkalmazott szerszámok géptípusonként eltérnek:
- Felső kefék (D egység) – a belső furatok, hornyok és élek letörése
- Forgókefék (R egység) – egyenletes éllekerekítés, akár R2+ rádiuszig
- Forgókefe (egyfejes) – kompakt vagy költségtakarékos kialakításokhoz
A kefék egyszerre forognak és oszcillálnak, így biztosítják az egyenletes eredményt.
4. lépés: Felületmegmunkálás / textúra kialakítása
A felületmegmunkálásra konfigurált gépek lehetőségei:
- Irányfüggetlen, örvénylő mintázatú felület (SurfeX SR, az EdgeX SDR utolsó állomása)
- Hajszálcsiszolás (SurfeX SRS)
- Finompolírozás / mikrosorja-eltávolítás (SurfeX SRP)
Ezek sima, esztétikailag egyenletes textúrát adnak, amely ideális a magas követelményű alkatrészekhez.
5. lépés: Tisztítás és porelszívás
A száraz gépek az alábbiakat használják:
- Száraz porgyűjtők (szénacélhoz)
- Nedves elszívó rendszerek (WES) rozsdamentes acélhoz és alumíniumhoz
A nedves rendszerek a porrészecskéket vízben megkötve jelentősen csökkentik a tűz- és robbanásveszélyt.
Az Evotec HydroDust 2.0 rendszere:
- 99%-os poreltávolítási hatékonyság
- tűz- és robbanásvédelem
- kevés karbantartást igénylő szűrés
3. A sorjázógépek típusai
Széles csiszolószalagos (dobfejes) rendszerek
Leginkább alkalmas:
- sorjaeltávolításra
- kis és közepes mennyiségű salak eltávolítására
- felületkiegyenlítésre
- első lépcsős anyagleszedésre
Forgókefés rendszerek
Leginkább alkalmas:
- éllekerekítésre (R0,2-től R2+-ig)
- oxideltávolításra
- belső és külső kontúrok megmunkálására
- irányfüggetlen felületkialakításra
Kombinált rendszerek (dobfej + kefék)
A legtöbb korszerű felületmegmunkáló gép mindkettőt egyesíti.
Példák:
- EdgeX SDR → sorjázás + R2+ éllekerekítés + irányfüggetlen felület (egy menetben)
- SurfeX SRS → hajszálcsiszolás + éllekerekítés
- SurfeX SR → irányfüggetlen felület + éllekerekítés
Salakeltávolító rendszerek
Az olyan gépek, mint a SlagMaster HSR, az alábbiakat alkalmazzák:
- Salaktörő kalapácsok (H egység) a plazmavágás utáni salakhoz
- Kettős dobok a nagy igénybevételű salakeltávolításhoz és sorjázáshoz
4. Fejlett technológiák a korszerű sorjázógépekben
A mai felsőkategóriás gépek automatizálást, adaptív érzékelést és intelligens vezérlést egyesítenek.
Adaptív automatizálás (AbrasiveSync / EvoTrack MCS)
Szabályozza:
- a csiszolóanyag-kopás kompenzálását
- a szalagvezetést
- a nyomás beállítását
- az előtolási sebességet
- a kefekopás felügyeletét
Intelligens paraméter-visszahívás
A kezelők azonnal elmenthetik és előhívhatják a folyamatbeállításokat – ez kulcsfontosságú a tételek közötti egyenletességhez.
Munkadarab-rögzítés (EvoFlow)
Stabilan tartja a kis vagy vékony alkatrészeket.
Automatikus öntisztító modulokat is tartalmaz a por és a szennyeződés ellen.
MI-alapú karbantartás-felügyelet
Előrejelzi a csiszolóanyag-csere idejét és az alkatrészek kopását, minimálisra csökkentve az állásidőt.
5. A megfelelő sorjázógép kiválasztása
A legfontosabb szempontok:
Anyag
- Alumínium → puha kefék + nedves megmunkálás
- Rozsdamentes acél → nedves megmunkálás ajánlott
- Szénacél → a felülettől függően száraz vagy nedves
Élminőségi követelmények
- R0,2–R0,5 általános lemezmegmunkáláshoz
- R1–R2+ bevonatolandó vagy fokozott biztonságot igénylő alkatrészekhez
Gyártási volumen
- Kis/közepes volumen → SurfeX SR/SRS
- Nagy volumenű ipari gyártás → EdgeX SDR, SlagMaster sorozat
Alkatrészméret és vastagság
- A kis alkatrészekhez vákuumos/mágneses rögzítés szükséges
- A nagy panelekhez széles szállítószalag (1000–1600 mm) szükséges
További műveletek
- Porszórás → egyenletes éllekerekítést igényel
- Festés → előnyös az irányfüggetlen vagy hajszálcsiszolt felület
- Hegesztés → előnyös az oxideltávolítás
GYIK
1. Miért fontos az éllekerekítés bevonatolás előtt?
Az éles éleken a bevonat nem éri el a megfelelő rétegvastagságot, ami repedezéshez, leváláshoz vagy korrózióhoz vezet. A lekerekített élek (R1–R2+) jelentősen javítják a bevonat tapadását.
2. Sorjázhat-e egy gép egyszerre mindkét oldalon?
Igen. A kétoldalas gépek vagy az U-Flow visszavezető sorral kombinált rendszerek hatékony kétoldali megmunkálást tesznek lehetővé.
3. Milyen anyagokat munkálnak meg a korszerű sorjázógépek?
Rozsdamentes acélt, szénacélt, alumíniumot, sárgarezet, rezet és hidegen hengerelt lemezeket.
4. Mi a különbség a sorjázás és az éllekerekítés között?
- A sorjázás eltávolítja a kiemelkedéseket
- Az éllekerekítés egyenletes, biztonságos, sima élprofilt hoz létre
5. Szükségem van nedves elszívó rendszerre?
Ha rozsdamentes acélt vagy alumíniumot munkál meg, igen. Jelentősen javítja a biztonságot és a porkezelést.
6. Mennyi a csiszolószalagok és kefék élettartama?
A használattól függ, de a minőségi csiszolóanyagok, például az EvoGrit 3.0, 20–40%-kal tovább tartanak a szokásos szalagoknál.
Szeretné javítani a biztonságot, a felületminőséget és a gyártás hatékonyságát?
Az Evotec nagy teljesítményű sorjázó, éllekerekítő és felületmegmunkáló rendszereket szállít a korszerű fémmegmunkáláshoz – az R2+ éllekerekítéstől az egyenletes hajszálcsiszolásig. Ismerje meg sorjázógépeinket, vagy kérjen ajánlatot.