So funktionieren Entgratmaschinen: ein technischer Leitfaden zur Gratentfernung
Grate sind ein unvermeidbares Nebenprodukt von Laserschneiden, Stanzen, Zerspanen, Prägen und anderen Verfahren der Metallbearbeitung. Bleiben sie unbearbeitet, gefährden sie die Sicherheit, schwächen Beschichtungen, stören die Montage und erhöhen die Ausschussquote. Mit dem Trend zu höherer Präzision und Automatisierung sind Entgratmaschinen ein fester Bestandteil moderner Fertigungslinien geworden – für saubere Kanten, gleichbleibende Qualität und reibungslose Folgeprozesse. Dieser technische Leitfaden erklärt, wie Entgratmaschinen funktionieren, welche Technologien dahinterstehen und wie Hersteller die passende Anlage für ihre Produktion finden.

Das Wichtigste in Kürze
So funktionieren Entgratmaschinen: ein technischer Überblick
1. Grate verstehen – und warum sie entfernt werden müssen
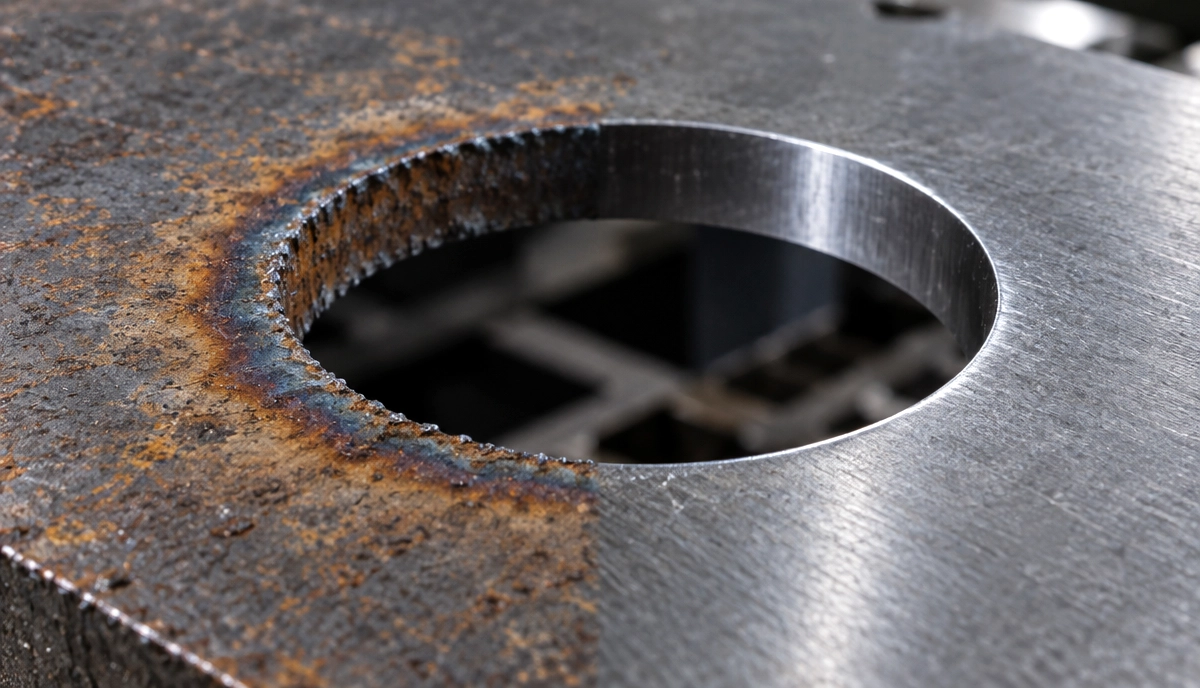
Grate entstehen beim Schneiden, Scheren, Bohren, Fräsen, Stanzen oder Laserschneiden von Metall. Es gibt drei Hauptarten:
- Primärgrate (senkrecht) – entstehen beim Schneiden oder Stanzen
- Sekundärgrate (seitlich) – entstehen beim Zerspanen oder Scheren
- Mikrograte – kleine aufstehende Kanten an feinen Bauteilen
Diese Mängel führen zu:
- schlechter Haftung von Beschichtungen
- Ausrichtungsfehlern bei der Montage
- Sicherheitsrisiken
- kürzerer Lebensdauer der Teile
- höherer Ausschussquote
Eine Entgratmaschine beseitigt diese Mängel und bereitet das Teil auf Folgeprozesse wie Lackieren, Pulverbeschichten, Schweißen, Biegen oder Montage vor.
2. Der grundlegende Ablauf in einer Entgratmaschine
Auch wenn sich die Maschinen im Aufbau unterscheiden, ist der grundlegende Ablauf in der Branche gleich:
Schritt 1: Werkstück auflegen und fixieren
Die Werkstücke werden auf ein stark dämpfendes Förderband gelegt. Moderne Anlagen nutzen:
- Vakuumhaltung (AirLock®) für Aluminium, Edelstahl und Baustahl
- Magnethaltung (MagniLock®) für Eisenwerkstoffe
So bewegen sich die Teile nicht, und die Kanten werden gleichmäßig bearbeitet.
Schritt 2: Erste Gratentfernung
In der ersten Entgratstufe arbeitet meist ein Walzenaggregat mit Schleifband, um:
- senkrechte Grate zu entfernen
- Schlacke abzutragen
- die Oberfläche vorzubereiten
- bei Bedarf einen ersten Strichschliff zu erzeugen
Schleifbänder gibt es in verschiedenen Körnungen und Zusammensetzungen (Keramik, Zirkonkorund, Normalkorund).
Schritt 3: Kantenverrundung und Bearbeitung innenliegender Konturen
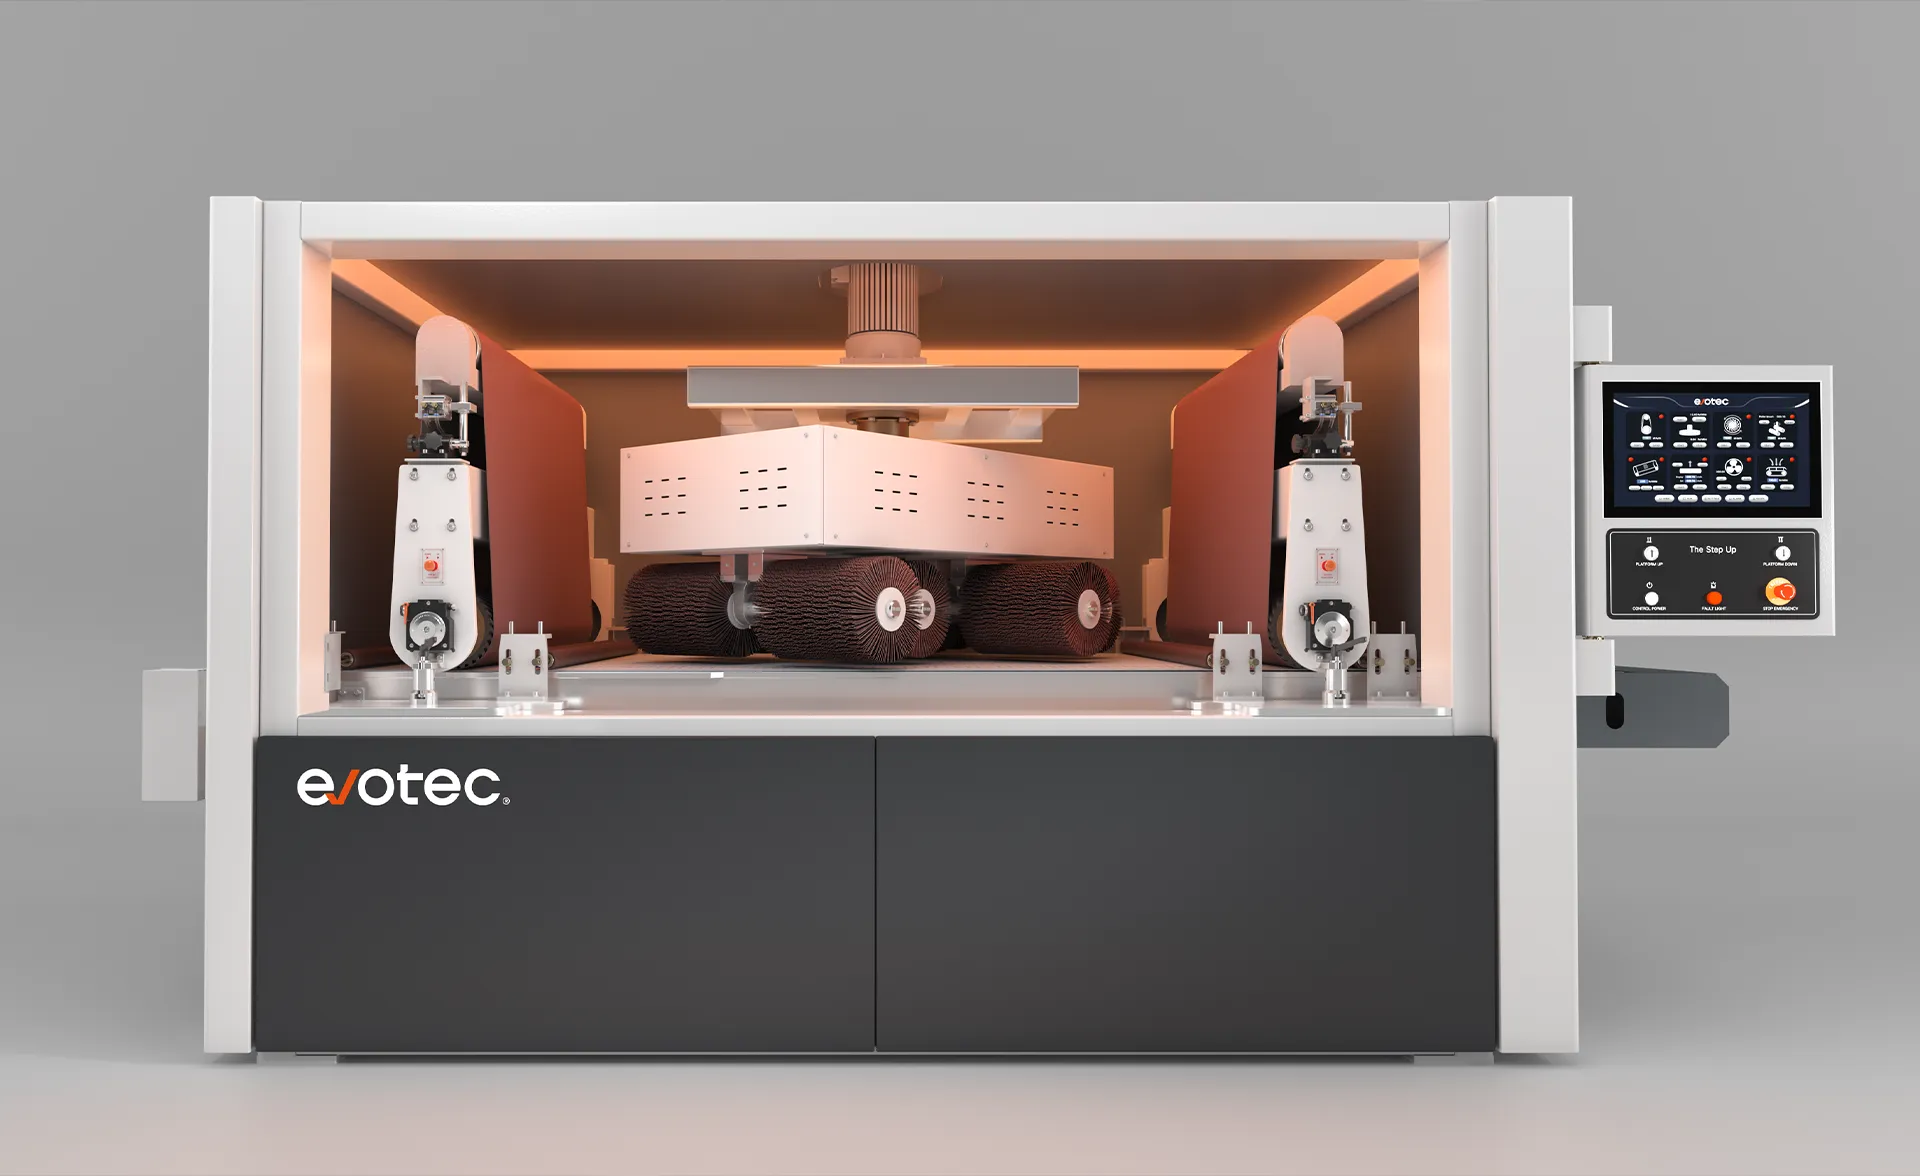
Nach der ersten Gratentfernung laufen die Werkstücke in die Bürstenstation. Die Werkzeuge hängen vom Maschinentyp ab:
- Top-Bürsten (Einheit D) – brechen die Kanten an Bohrungen, Langlöchern und Kanten
- Rotationsbürsten (Einheit R) – sorgen für eine gleichmäßige Kantenverrundung bis zu einem Radius von R2+
- Einzelne Rotationsbürste – für kompakte oder preisgünstige Konfigurationen
Die Bürsten oszillieren und rotieren gleichzeitig und sorgen so für ein gleichmäßiges Ergebnis.
Schritt 4: Oberflächenbearbeitung und Struktur
Maschinen für die Oberflächenbearbeitung bieten:
- Wirrschliff (SurfeX SR, letzte Stufe der EdgeX SDR)
- Strichschliff (SurfeX SRS)
- Feinpolieren / Entfernen von Mikrograten (SurfeX SRP)
Das ergibt eine glatte, optisch gleichmäßige Oberfläche für Bauteile mit hohen Anforderungen.
Schritt 5: Reinigung und Staubabsaugung
Trockenmaschinen nutzen:
- Trockenabscheider (für Baustahl)
- Nassabsaugung für Edelstahl und Aluminium
Nassanlagen senken die Brand- und Explosionsgefahr deutlich, weil sie die Staubpartikel in Wasser binden.
Hydro Dust 2.0 von Evotec bietet:
- 99 % Abscheidegrad
- Schutz vor Brand und Explosion
- wartungsarme Filtration
3. Arten von Entgratmaschinen
Breitband-Anlagen (Walzenaggregat)
Am besten geeignet für:
- Gratentfernung
- leichte bis mittlere Schlackeentfernung
- Planschleifen der Oberfläche
- Materialabtrag in der ersten Stufe
Rotationsbürsten-Anlagen
Am besten geeignet für:
- Kantenverrundung (R0,2 bis R2+)
- Oxidentfernung
- Bearbeitung von Innen- und Außenkonturen
- Wirrschliff
Kombination (Walze + Bürsten)
Die meisten modernen Anlagen kombinieren beides.
Beispiele:
- EdgeX SDR → Entgraten + R2+-Kantenverrundung + Wirrschliff (in einem Durchlauf)
- SurfeX SRS → Strichschliff + Kantenverrundung
- SurfeX SR → Wirrschliff + Kantenverrundung
Anlagen zur Schlackeentfernung
Maschinen wie die SlagMaster HSR nutzen:
- Schlackenhämmer (Einheit H) für Plasmaschlacke
- ein Walzenaggregat für kräftiges Entschlacken und Entgraten
4. Technologien moderner Entgratmaschinen
Leistungsfähige Maschinen kombinieren heute Automatisierung, adaptive Sensorik und intelligente Steuerung.
Adaptive Automatisierung (AbrasiveSync / EvoTrack MCS)
Regelt:
- Schleifmittelkompensation
- Bandlauf
- Andruck
- Vorschubgeschwindigkeit
- Überwachung des Bürstenverschleißes
Intelligenter Parameteraufruf
Bediener können Prozesseinstellungen speichern und sofort wieder abrufen – entscheidend für gleichbleibende Chargen.
Werkstückhaltung (EvoFlow)
Sorgt für Stabilität bei kleinen oder dünnen Teilen.
Mit automatischen Selbstreinigungsmodulen für Staub und Späne.
KI-gestützte Wartungsüberwachung
Sagt Wechselintervalle der Schleifmittel und Verschleiß voraus und minimiert so Stillstandzeiten.
5. Die richtige Entgratmaschine auswählen
Wichtige Kriterien sind:
Werkstoff
- Aluminium → weiche Bürsten + Nassbearbeitung
- Edelstahl → Nassbearbeitung empfohlen
- Baustahl → trocken oder nass, je nach Oberfläche
Anforderungen an die Kante
- R0,2–R0,5 für die allgemeine Blechbearbeitung
- R1–R2+ für Teile mit Beschichtung oder hohen Sicherheitsanforderungen
Produktionsvolumen
- Kleine bis mittlere Stückzahlen → SurfeX SR/SRS
- Industrielle Großserie → EdgeX SDR, SlagMaster-Serie
Teilegröße und Dicke
- Kleine Teile erfordern Vakuum- oder Magnethaltung
- Große Bleche erfordern breite Förderbänder (1000–1600 mm)
Folgeprozesse
- Pulverbeschichtung → erfordert eine gleichmäßige Kantenverrundung
- Lackieren → profitiert von Wirr- oder Strichschliff
- Schweißen → profitiert von der Oxidentfernung
Häufig gestellte Fragen
1. Warum ist die Kantenverrundung vor dem Beschichten wichtig?
An scharfen Kanten erreicht die Beschichtung keine ausreichende Schichtdicke – die Folge sind Risse, Ablösungen oder Korrosion. Verrundete Kanten (R1–R2+) verbessern die Haftung der Beschichtung deutlich.
2. Kann eine Maschine beide Seiten gleichzeitig entgraten?
Ja. Beidseitige Maschinen oder Anlagen in Kombination mit dem Rückförderband U-Flow ermöglichen eine effiziente beidseitige Bearbeitung.
3. Welche Werkstoffe können moderne Entgratmaschinen bearbeiten?
Edelstahl, Baustahl, Aluminium, Messing, Kupfer und kaltgewalztes Blech.
4. Was ist der Unterschied zwischen Entgraten und Kantenverrunden?
- Entgraten entfernt Überstände
- Kantenverrunden erzeugt ein gleichmäßiges, sicheres und glattes Kantenprofil
5. Brauche ich eine Nassabsaugung?
Wenn Sie Edelstahl oder Aluminium bearbeiten – ja. Sie verbessert Sicherheit und Staubkontrolle erheblich.
6. Wie lange halten Schleifbänder und Bürsten?
Das hängt von der Nutzung ab; hochwertige Schleifmittel wie EvoGrit 3.0 halten jedoch 20–40 % länger als Standardbänder.
Mehr Sicherheit, bessere Oberflächen und höhere Effizienz in der Fertigung?
Evotec liefert Anlagen zum Entgraten, Kantenverrunden und zur Oberflächenbearbeitung für die moderne Blechbearbeitung – von der R2+-Kantenverrundung bis zum gleichmäßigen Strichschliff. Sprechen Sie mit uns.