So entfernen Sie schwere Schlacke nach dem Plasmaschneiden (ohne das Teil zu beschädigen)
Plasmaschneiden ist schnell und effizient, vor allem bei dicken Blechen. Es führt aber auch zu einer der hartnäckigsten Herausforderungen in der Metallbearbeitung: schwerer Schlacke, die an der Unterkante des Teils festgeschmolzen ist. Diese Schlacke sicher zu entfernen – ohne das Grundmaterial zu beschädigen – ist entscheidend für Biegen, Schweißen, Beschichten und automatisierte Folgeprozesse. Das sollten Hersteller wissen.

Das Wichtigste in Kürze
- Schwere Schlacke ist wieder erstarrtes, geschmolzenes Metall, das die Schnittfuge nicht vollständig verlassen hat.
- Plasma- und Brennschnitte können dicke Ablagerungen bilden, die sich nicht wirtschaftlich direkt abschleifen lassen.
- Manuelles Entfernen funktioniert – ist aber langsam, ungleichmäßig und beschädigt leicht die Oberfläche.
- Das in der Praxis bewährte Verfahren ist mehrstufig: Abschlagen der Schlacke, Nachbearbeitung mit Schleifband und optionales Bürsten.
- Dieser Ablauf verbessert die Zuverlässigkeit beim Biegen, Schweißen, Beschichten und in der Automatisierung.
Was schwere Schlacke ist – und warum sie entsteht
Beim Plasmaschneiden sollte das geschmolzene Metall sauber aus der Schnittfuge geblasen werden. Sind Schnittgeschwindigkeit, Stromstärke, Brennerabstand oder der Zustand der Verschleißteile nicht optimal, erstarrt das geschmolzene Metall an der Kante wieder – als:
- dicke, gehärtete Perlen
- festgeschmolzene Schlackewulste
- unregelmäßige, schwer zu schleifende Ablagerungen
Bei Plasma- und Brennschnitten kann diese Schlacke erheblich sein – viel zu dick, um sie allein durch Schleifen wirtschaftlich zu entfernen. In der Praxis wird daher empfohlen, die Schlacke zuerst mechanisch abzuschlagen und die Kante anschließend fertig zu bearbeiten.
Warum schwere Schlacke entfernt werden muss
Schlacke am Teil wirkt sich direkt auf die Qualität aus:
• Schäden an Werkzeugen und Walzen
Schlacke verhält sich wie Stein – sie beschädigt Richtwalzen, Abkantwerkzeuge und Vorschubwalzen.
• Zuführfehler und Probleme beim Handling
Unregelmäßige Kanten bleiben an Förderbändern, Hinteranschlägen und automatischen Beladesystemen hängen.
• Beschichtungs- und Oberflächenfehler
Pulver oder Lack können verschlackte Kanten nicht sauber umschließen.
• Ungleichmäßige Schweißqualität
Plasmageschnittene Kanten mit Schlacke oder oxidierten bzw. nitrierten Oberflächen können zu schlechten Schweißnähten führen, wenn sie nicht gereinigt werden.
Für zuverlässige Ergebnisse in den Folgeprozessen muss schwere Schlacke vor dem Biegen, Schweißen oder Beschichten entfernt werden.
Warum manuelles Entschlacken nicht skalierbar ist
Manuelle Methoden – Meißel, Hammer, Schleifer – funktionieren bei kleinen Mengen, stoßen in der Serienfertigung aber schnell an ihre Grenzen:
- langsam und arbeitsintensiv
- Ergebnisse schwanken von Bediener zu Bediener
- hohe Ermüdung und Verletzungsgefahr
- höheres Risiko, das Grundmaterial anzuschleifen oder zu überschleifen
Für Instandhaltung oder kleine Mengen sind sie geeignet, aber in größerem Maßstab weder effizient noch wiederholbar.
Die moderne Lösung: automatisiertes Entfernen schwerer Schlacke
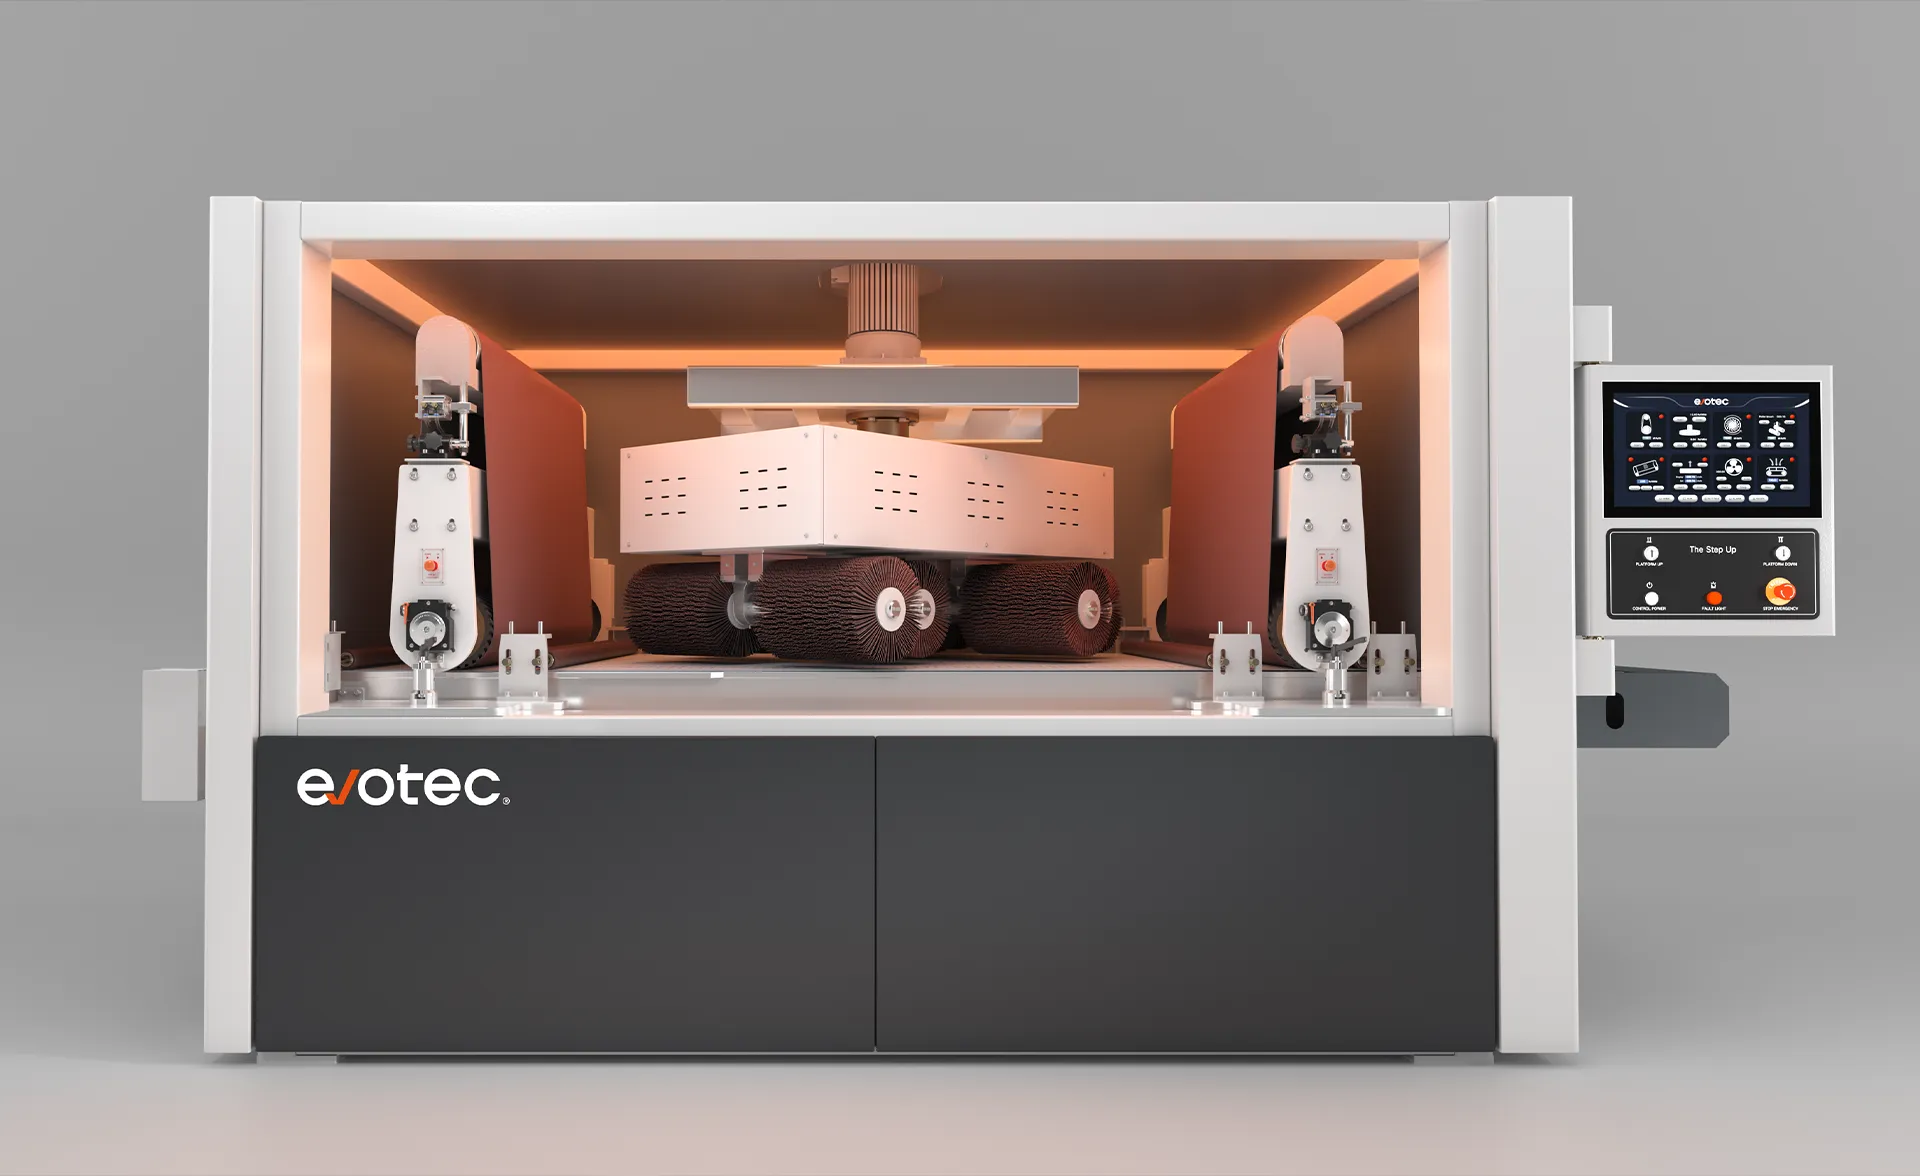
Der in der Branche übliche Ansatz nutzt eine mehrstufige Bearbeitungsanlage:
1. Abschlagen der Schlacke (Schlackenhammer)
Eine rotierende Trommel mit gehärteten Stiften schlägt die Schlacke sauber von der Schnittkante ab.
So wird der Großteil der Schlacke entfernt, ohne das Grundmaterial abzuschleifen.
2. Bandschleifen (Walzenaggregat)
Nach dem Abschlagen übernimmt ein Schleifband:
- entfernt verbliebene Rückstände
- glättet die Schnittkante
- ebnet Erhebungen ein
- bereitet das Teil auf Beschichtung, Schweißen oder weitere Bearbeitung vor
Dieser Schritt ist deutlich effizienter, weil das Schleifmittel nicht mehr gegen dicke Schlacke arbeiten muss.
3. Optionale Rotationsbürsten-Station
Für Betriebe, die zusätzlich Folgendes benötigen:
- Kantenverrundung
- bessere Haftung der Beschichtung
- sicherere Handhabung
- ein einheitliches Oberflächenbild
Eine Bürstenstation sorgt für eine kontrollierte Verrundung und einen Wirrschliff.
Diese dreistufige Abfolge – Abschlagen → Schleifen → Bürsten (optional) – ist bei plasmageschnittenen Blechen weit verbreitet, weil sie den Wärmeeintrag minimiert, den Schleifmittelverschleiß reduziert und das Teil schont.
Warum dieser Ablauf das Grundmaterial schont
Eine richtig konfigurierte Anlage:
- schlägt die Schlacke vom Teil ab, statt sie durchzuschleifen
- setzt Schleifmittel nur für die Feinbearbeitung ein, nicht für den groben Abtrag
- minimiert Wärmeentwicklung und Andruck an dünnen Stellen
- liefert gleichmäßige Ergebnisse auch bei großen Stückzahlen
- verringert die Gefahr von Riefen im Vergleich zum Schleifen von Hand
Kein Verfahren ist zu 100 % frei von Beschädigungen, doch dies ist der zuverlässigste Weg, schwere Schlacke zu entfernen und das Teil dabei zu schonen.
Worauf Sie bei einer Anlage zur Schlackeentfernung achten sollten
Eine leistungsfähige Anlage sollte Folgendes bieten:
- Schlackenhammer / Schlagkopf für dicke, festgeschmolzene Schlacke
- Walzenaggregat mit Schleifband für die abschließende Reinigung und Feinbearbeitung
- Optionale Rotationsbürsten für Kantenverrundung und Beschichtungsvorbereitung
- Sichere Werkstückhaltung (Magnet oder Vakuum plus stark dämpfendes Förderband) für Stabilität
- Einstellbare Vorschubgeschwindigkeit, um dünne oder wärmeempfindliche Werkstoffe zu schonen
Mit dieser Kombination lassen sich auch schwierige plasmageschnittene Teile in einem Durchlauf bearbeiten – etwa mit der SlagMaster HSR.
Häufig gestellte Fragen
1. Wodurch entsteht beim Plasmaschneiden schwere Schlacke?
Schwere Schlacke entsteht, wenn geschmolzenes Metall die Schnittfuge beim Schneiden nicht vollständig verlässt. Häufige Ursachen sind eine falsche Schnittgeschwindigkeit, verschlissene Verschleißteile, ein falscher Brennerabstand, zu geringer Gasdurchfluss oder dicke Bleche, an denen das geschmolzene Metall schnell wieder erstarrt.
2. Ist es besser, schwere Schlacke abzuschleifen oder mechanisch abzuschlagen?
Das mechanische Abschlagen mit einem Schlackenhammer (Schlagstifte) ist in der Branche die bevorzugte Methode. Schwere Schlacke direkt abzuschleifen ist langsam, verbraucht viel Schleifmittel, erzeugt zu viel Wärme und erhöht das Risiko von Riefen im Teil.
3. Kann manuelles Entschlacken trotzdem sinnvoll sein?
Ja – manuelles Abschlagen oder Schleifen funktioniert bei kleinen Mengen oder in der Instandhaltung. Bei hohen Stückzahlen wird es jedoch unzuverlässig, ungleichmäßig und arbeitsintensiv; automatisierte Anlagen sind dann deutlich effizienter.
4. Beschädigt das automatisierte Entschlacken meine Teile?
Richtig eingestellt, minimiert das automatisierte Entschlacken das Risiko von Oberflächenschäden. Die Schlagstifte treffen gezielt die Schlacke, während die anschließenden Schleif- und Bürstenstufen die Kante ohne übermäßigen Andruck oder Wärme nachbearbeiten.
5. Brauche ich nach dem Entschlacken eine Kantenverrundung?
Das hängt von den Folgeprozessen ab. Werden die Teile häufig gehandhabt, pulverbeschichtet, lackiert oder in sichtbaren Bereichen montiert, verbessert die Kantenverrundung:
- die Sicherheit
- die Haftung der Beschichtung
- den Korrosionsschutz
- die Qualität des Teils insgesamt
Bei tragenden oder nicht sichtbaren Bauteilen kann die Verrundung optional sein.
6. Welche Werkstoffe lassen sich automatisiert entschlacken?
Automatisierte Anlagen bearbeiten:
- Kohlenstoffstahl
- Edelstahl
- Baustahl
- dicke plasma- oder brenngeschnittene Bleche
Magnethaltung eignet sich ideal für Eisenwerkstoffe; Vakuumhaltung eignet sich für Nichteisenmetalle (abhängig von Dicke und Teilegröße).
7. Kann eine Maschine Entschlacken, Entgraten und Oberflächenbearbeitung übernehmen?
Ja. Viele moderne Anlagen bieten mehrstufige Konfigurationen aus:
- Schlackenhammer (Abschlagen)
- Bandschleifen
- Rotationsbürsten für Kantenverrundung oder Oberflächenbearbeitung
So lassen sich Entschlacken und Nachbearbeitung in einem durchgehenden Ablauf erledigen.
8. Woran erkenne ich, ob meine Plasmaeinstellungen zu viel Schlacke verursachen?
Prüfen und anpassen sollten Sie:
- die Schnittgeschwindigkeit (zu langsam = mehr Schlacke)
- den Brennerabstand
- die Stromstärke
- Gasdurchfluss und Gasdruck
- den Zustand der Verschleißteile
Selbst bei idealen Einstellungen ist Schlacke an dicken Blechen üblich – die automatisierte Entfernung bleibt daher ein notwendiger Schritt.
9. Wie schnell rechnet sich eine automatisierte Anlage zur Schlackeentfernung?
Die meisten Betriebe sehen sofort Verbesserungen durch:
- weniger Arbeitsstunden
- geringeren Schleifmittelverbrauch
- weniger Ausschuss
- bessere Beschichtungs- oder Schweißqualität
- sicherere, sauberere Kanten
- einen gleichmäßigen, planbaren Durchsatz
Die Amortisationszeit ist meist kurz, weil das Entfernen schwerer Schlacke zu den arbeitsintensivsten Bearbeitungsaufgaben gehört.
10. Eignen sich diese Anlagen auch für brenngeschnittene Teile?
Ja. Brennschnitte erzeugen oft noch dickere Schlacke als das Plasmaschneiden. Anlagen mit Schlackenhammer sind für beide Verfahren sehr wirksam.
Sie möchten sich bei der Auswahl beraten lassen?
Wenn schwere Schlacke Ihre Plasmaschneidlinie ausbremst, gehen wir mit Ihnen Werkstoffe, Dicken und Teilespektrum durch – und empfehlen eine Anlagenkonfiguration, die zu Ihrem Ablauf und Ihren Produktionszielen passt.
Gemeinsam gehen wir The Step Up – zu einer saubereren, sichereren und effizienteren Oberflächenbearbeitung. Kontaktieren Sie uns.