Hogyan távolítsuk el a vastag salakot plazmavágás után – az alkatrész károsítása nélkül
A plazmavágás gyors és hatékony, különösen vastag lemezeknél. Ugyanakkor a lemezmegmunkálás egyik legnehezebb feladatát is létrehozza: az alkatrész alsó éléhez olvadt vastag salakot. Ennek biztonságos eltávolítása – az alapanyag károsítása nélkül – elengedhetetlen a hajlításhoz, a hegesztéshez, a bevonatoláshoz és az automatizált további műveletekhez. Ez az áttekintés bemutatja, mit érdemes tudni róla.

A legfontosabb tudnivalók
- A vastag salak a vágási résből nem teljesen kifújt, visszadermedt olvadt fém.
- A plazma- és az autogén vágás vastag lerakódást hozhat létre, amelyet nem gazdaságos közvetlenül lecsiszolni.
- A kézi eltávolítás működik, de lassú, egyenetlen, és könnyen sérül a felület.
- Az iparágban bevált módszer a többlépcsős folyamat: ütve működő salaktörés, szalagos utócsiszolás és opcionális kefélés.
- Ez a munkafolyamat megbízhatóbbá teszi a hajlítást, a hegesztést, a bevonatolást és az automatizált további műveleteket.
Mi a vastag salak, és miért keletkezik?
Plazmavágáskor az olvadt fémnek tisztán kellene távoznia a vágási résből. Ha a vágási sebesség, az áramerősség, a párkánymagasság vagy a kopóalkatrészek állapota nem optimális, az olvadt fém az él mentén visszadermed:
- vastag, megkeményedett gyöngyök formájában
- összeolvadt salakgeréncekként
- szabálytalan, nehezen csiszolható lerakódásokként
Plazma- és autogén vágásnál ez a salak jelentős lehet – túl vastag ahhoz, hogy pusztán csiszolással gazdaságosan eltávolítsuk. Az iparági ajánlás szerint a salakot először mechanikusan kell letörni, és csak ezután megmunkálni az élet.
Miért kell eltávolítani a vastag salakot?
Az alkatrészen hagyott salak közvetlenül rontja a minőséget:
• Szerszám- és görgősérülés
A salak kőként viselkedik – károsítja az egyengetőgörgőket, az élhajlító szerszámokat és az adagológörgőket.
• Adagolási és anyagmozgatási problémák
A szabálytalan élek beakadnak a szállítószalagokba, a hátsó ütközőkbe és az automatikus adagolókba.
• Bevonat- és felületi hibák
A por vagy a festék nem tudja tisztán körbefogni a salakos éleket.
• Egyenetlen hegesztési minőség
A salakos vagy oxidált/nitridált felületű plazmavágott élek tisztítás nélkül rossz hegesztési minőséget okozhatnak.
A megbízható eredményhez a vastag salakot hajlítás, hegesztés vagy bevonatolás előtt el kell távolítani.
Miért nem skálázható a kézi salakeltávolítás?
A kézi módszerek – véső, kalapács, sarokcsiszoló – kis tételeknél működnek, de sorozatgyártásban gyorsan elvérzik:
- lassúak és munkaerő-igényesek
- kezelőnként eltérő eredményt adnak
- nagy a fáradtság és a sérülésveszély
- nagyobb az alapanyag kivájtásának vagy túlcsiszolásának esélye
Karbantartáshoz vagy kis mennyiségekhez használhatók, de nagy volumenben nem hatékonyak és nem megismételhetők.
A korszerű megoldás: automatizált salakeltávolítás
Az iparági szabványos megközelítés többlépcsős felületmegmunkáló rendszert alkalmaz:
1. Ütve működő salaktörés (salaktörő kalapács)
Egy edzett csapokkal ellátott forgó dob ütve tisztán letöri a salakot a vágott élről.
Ez a salak nagy részét eltávolítja anélkül, hogy az alapanyagot csiszolná.
2. Szalagcsiszolás (dobfej)
Az ütve történő eltávolítás után a csiszolószalag:
- eltávolítja a maradék szennyeződést
- simítja a vágott élet
- leszedi a kiemelkedéseket
- előkészíti az alkatrészt a bevonatolásra, hegesztésre vagy további megmunkálásra
Ez a lépés jóval hatékonyabb, mert a csiszolóanyagnak már nem kell a vastag salakkal küzdenie.
3. Opcionális forgókefés lépcső
Azoknak az üzemeknek, amelyeknek szükségük van:
- éllekerekítésre
- jobb bevonattapadásra
- biztonságosabb kezelésre
- egyenletes felületi megjelenésre
A kefés lépcső szabályozott éllekerekítést és irányfüggetlen felületet ad.
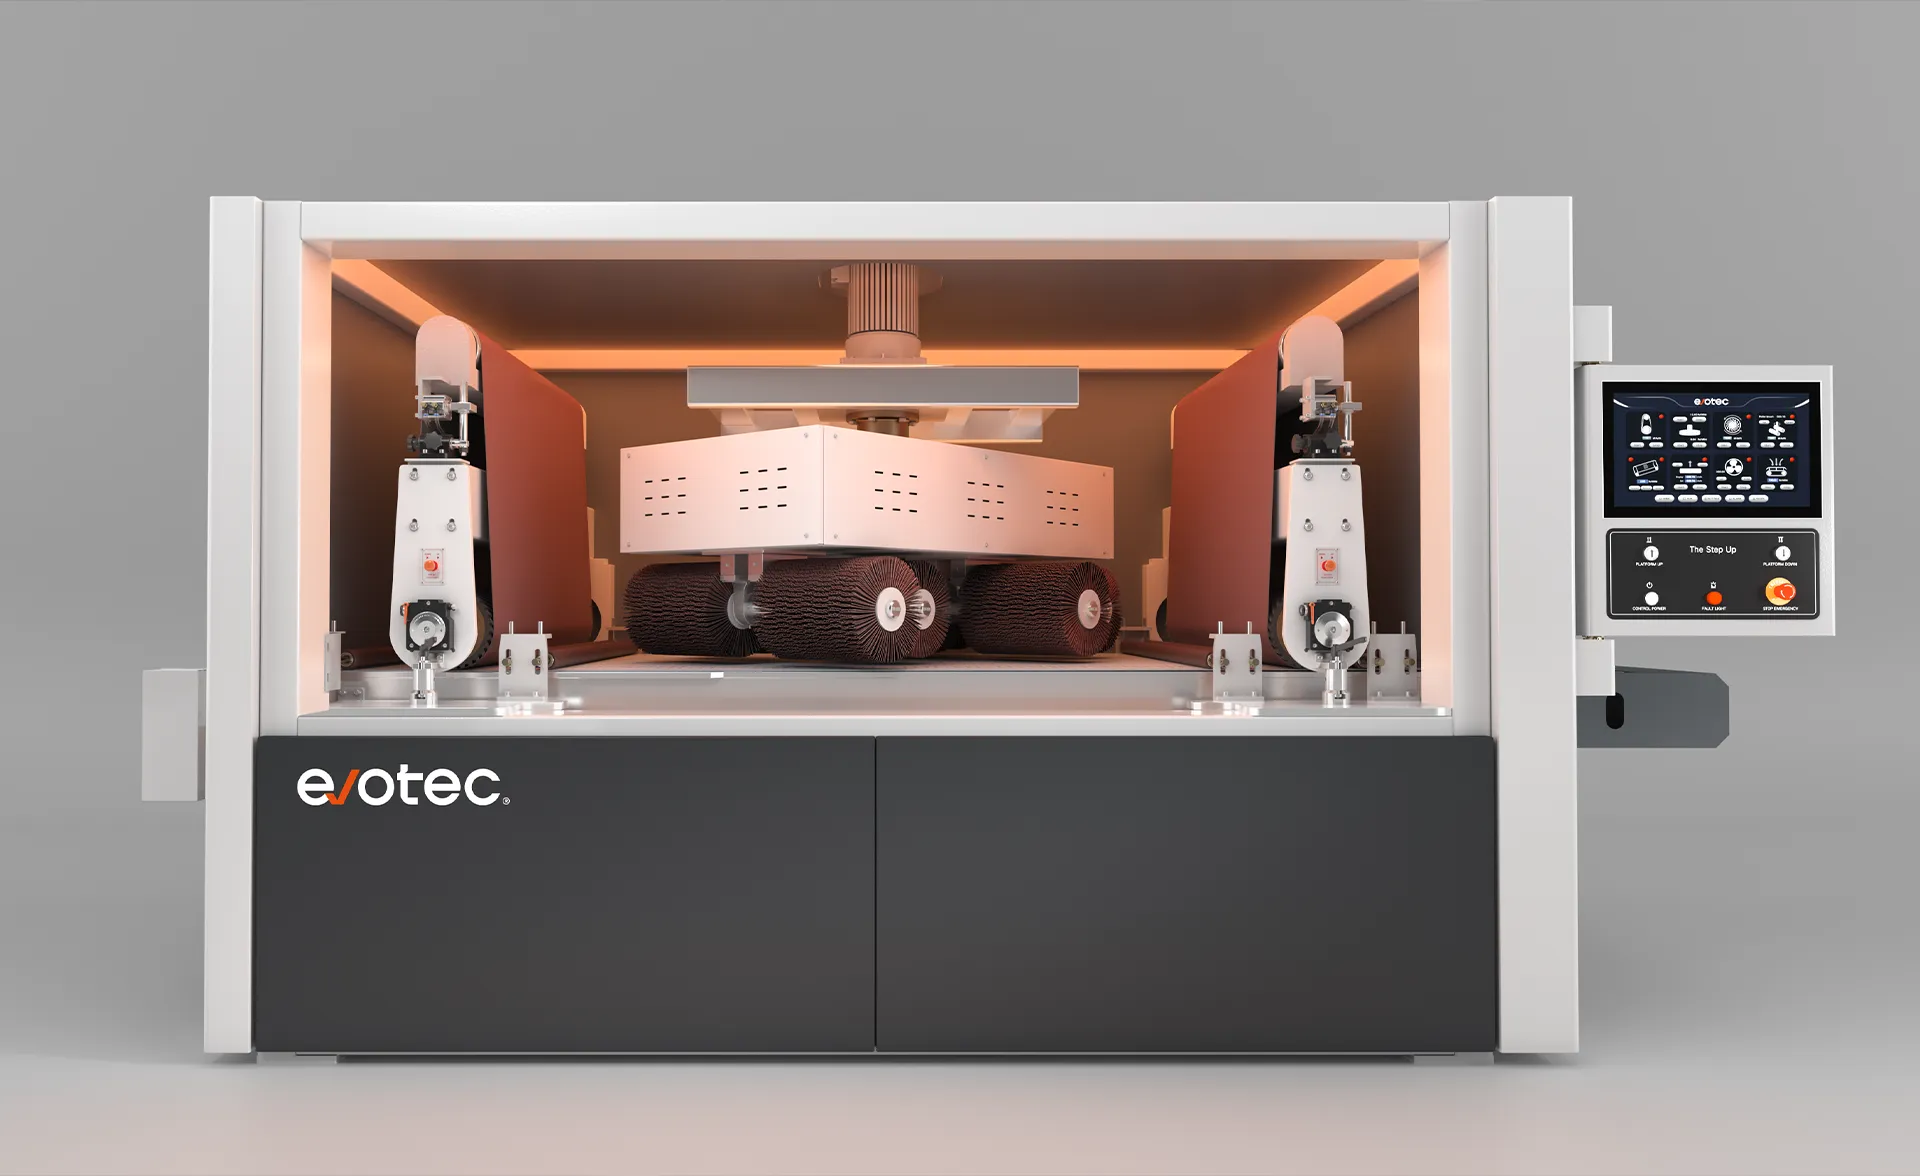
Ez a háromlépcsős sorrend – törés → csiszolás → kefélés (opcionális) – széles körben elterjedt a plazmavágott lemezeknél, mert minimális hőbevitellel jár, csökkenti a csiszolóanyag kopását és védi az alkatrészt. Egy ilyen konfigurációra példa a SlagMaster HSR.
Miért védi ez a munkafolyamat az alapanyagot?
Egy megfelelően konfigurált rendszer:
- letöri a salakot az alkatrészről, nem átcsiszolja
- a csiszolóanyagot csak utómegmunkálásra használja, nem nagy anyagleszedésre
- minimalizálja a hőfelhalmozódást és a vékony szakaszokra ható nyomást
- nagy mennyiségben is egyenletes eredményt ad
- a kézi csiszoláshoz képest csökkenti a kivájtás kockázatát
Bár egyetlen eljárás sem 100%-ban károsodásmentes, ez a legmegbízhatóbb módja a vastag salak eltávolításának az alkatrész épéségének megőrzésével.
Mire figyeljen egy salakeltávolító rendszer kiválasztásakor?
Egy megfelelő rendszer az alábbiakat kínálja:
- salaktörő kalapács / ütőfej a vastag, összeolvadt salakhoz
- csiszolószalagos dob a végső tisztításhoz és finomításhoz
- opcionális forgókefék az éllekerekítéshez és a bevonat előkészítéséhez
- erős munkadarab-rögzítés (mágneses vagy vákuumos + nagy csillapítású szállítószalag) a stabilitásért
- állítható előtolási sebesség a vékony vagy hőérzékeny anyagok védelmére
Ezzel a kombinációval még a legnehezebb plazmavágott alkatrészek is egyetlen menetben megmunkálhatók. További információ: salakeltávolítás.
GYIK
1. Mi okozza a vastag salak kialakulását plazmavágáskor?
Vastag salak akkor keletkezik, ha az olvadt fém vágás közben nem távozik teljesen a vágási résből. Gyakori okok: helytelen vágási sebesség, kopott kopóalkatrészek, nem megfelelő párkánymagasság, elégtelen gázáramlás, vagy vastag lemez vágása, ahol az olvadt fém gyorsan visszadermed.
2. Jobb lecsiszolni a vastag salakot vagy mechanikusan letörni?
Az iparágban előnyben részesített módszer a salaktörő kalapáccsal (ütőcsapokkal) végzett mechanikus letörés. A vastag salak közvetlen csiszolása lassú, gyorsan fogyasztja a csiszolóanyagot, túl sok hőt termel, és növeli az alkatrész kivájtásának kockázatát.
3. Lehet még hatékony a kézi salakeltávolítás?
Igen – a kézi kalapálás vagy csiszolás kis tételeknél vagy karbantartási munkáknál működhet. Nagy volumenű környezetben azonban megbízhatatlanná, egyenetlenné és munkaerő-igényessé válik, ezért az automatizált berendezés jóval hatékonyabb.
4. Károsítja az automatizált salakeltávolítás az alkatrészeimet?
Megfelelő beállítás mellett az automatizált salakeltávolítás minimalizálja a felületi sérülés kockázatát. Az ütőcsapok kifejezetten a salakot támadják, a következő csiszoló- és kefés lépcsők pedig túlzott nyomás vagy hő nélkül finomítják az élet.
5. Szükség van éllekerekítésre a vastag salak eltávolítása után?
Ez a további műveletektől függ. Ha az alkatrészeket gyakran mozgatják, porszórják, festik vagy látható helyen szerelik be, az éllekerekítés javítja:
- a biztonságot
- a bevonat tapadását
- a korrózióállóságot
- az alkatrész általános minőségét
Szerkezeti vagy nem látható elemeknél a lekerekítés elhagyható.
6. Milyen anyagok munkálhatók meg automatizált salakeltávolító rendszerekkel?
Az automatizált rendszerek az alábbiakat munkálják meg:
- szénacél
- rozsdamentes acél
- lágyacél
- vastag, plazma- vagy autogén vágással készült lemezek
A mágneses rögzítés vasfémekhez ideális; a vákuumos rögzítés nemvas anyagokhoz alkalmas (a vastagságtól és az alkatrészmérettől függően).
7. Elvégezheti egyetlen gép a salakeltávolítást, a sorjázást és a felületmegmunkálást?
Igen. Sok korszerű felületmegmunkáló gép kínál többlépcsős konfigurációt, amely egyesíti:
- a salaktörő kalapácsot (ütéses salaktörés)
- a szalagcsiszolást
- a forgókeféket az éllekerekítéshez vagy a felületmegmunkáláshoz
Így a vastag salak eltávolítása és a felületmegmunkálás egyetlen folyamatos munkafolyamatban történik.
8. Honnan tudhatom, hogy a plazmabeállításaim hozzájárulnak-e a túlzott salakképződéshez?
Előfordulhat, hogy módosítani kell:
- a vágási sebességet (túl lassú = több salak)
- a párkánymagasságot
- az áramerősséget
- a gázáramlást és -nyomást
- a kopóalkatrészek állapotát
Ideális beállítások mellett is gyakori a salak vastag lemezeknél – ezért az automatizált eltávolítás szükséges lépés.
9. Milyen megtérülés várható egy automatizált salakeltávolító rendszertől?
A legtöbb üzem azonnali előnyöket tapasztal:
- kevesebb munkaóra
- alacsonyabb csiszolóanyag-fogyasztás
- kevesebb selejt
- jobb bevonat- vagy hegesztési minőség
- biztonságosabb, tisztább élek
- egyenletes, kiszámítható áteresztőképesség
A megtérülés általában rövid, mert a vastag salak eltávolítása az egyik legmunkaigényesebb utómegmunkálási feladat.
10. Használhatók ezek a rendszerek lángvágott alkatrészekhez is?
Igen. A lángvágott alkatrészeken gyakran még vastagabb salak keletkezik, mint plazmavágásnál. Az ütéses salakeltávolító rendszerek mindkét eljárásnál rendkívül hatékonyak.
Szakértői segítséget szeretne a megfelelő konfiguráció kiválasztásához?
Ha a vastag salak lassítja a plazmavágó sorát, csapatunk átnézi az anyagait, vastagságait és alkatrészmixjét, és olyan gépkonfigurációt javasol, amely támogatja munkafolyamatát és gyártási céljait.
Vegye fel velünk a kapcsolatot, és tegye meg együtt velünk a The Step Up lépést a tisztább, biztonságosabb és hatékonyabb felületmegmunkálás felé.