Leitfaden: Lasergeschnittene Teile richtig entgraten
Mit dem Laserschneiden entstehen Metallteile mit scharf definierten Konturen. Fertig sind diese Teile aber selten – Grate, Schlacke, scharfe Kanten oder Oxidrückstände bleiben häufig zurück. Ohne Entgraten gefährden diese Mängel Sicherheit, Weiterverarbeitung, Oberflächenbearbeitung und Produktqualität. Entgraten ist mehr als Kosmetik: Es ist ein notwendiger Bearbeitungsschritt, damit Teile sicher, funktionsfähig, langlebig und bereit für Beschichtung, Schweißen oder Montage sind. Dieser Leitfaden erklärt, warum Entgraten nach dem Laserschneiden unverzichtbar ist, wie Grate und Kantenprobleme aussehen und wie moderne Entgratverfahren – vor allem automatisierte Maschinen – sie gleichmäßig und effizient beseitigen.

Das Wichtigste in Kürze
1. Warum Entgraten nach dem Laserschneiden entscheidend ist
Grate, Schlacke, scharfe Kanten – die versteckten „Mängel“
- Ein „Grat“ ist eine aufstehende Kante oder ein kleines Materialstück, das nach dem Schneiden am Werkstück hängen bleibt.
- Beim Laserschneiden entstehen häufig Grate oder thermische Rückstände. Schneidgas (z. B. Sauerstoff oder Stickstoff), Schnittgeschwindigkeit, Werkstoff (Stahl, Aluminium, Edelstahl) und Dicke beeinflussen die Gratbildung.
- Auch kleine oder kaum sichtbare Grate können große Probleme verursachen:
- Sicherheitsrisiko: Scharfe Kanten können Mitarbeiter verletzen oder Kabel und Schläuche in Baugruppen beschädigen.
- Montageprobleme: Grate verhindern eine genaue Passung und beeinträchtigen Schweißen oder Beschichtungshaftung.
- Probleme bei der Oberflächenbearbeitung: Grate, Schlacke oder Oxidschichten führen zu ungleichmäßigen Beschichtungen, schlechter Optik oder Korrosion.
- Entgraten ist eine Frage von Qualität, Gleichmäßigkeit und Effizienz
- Manuelles Entgraten (Feilen, Schleifer, Handwerkzeuge) ist zeitaufwändig, personalintensiv und ungleichmäßig – vor allem bei großen Stückzahlen oder kleinen, komplexen Teilen.
- Automatisierte Entgratmaschinen liefern gleichmäßige, wiederholbare Ergebnisse. Sie bewältigen hohe Stückzahlen, halten die Kantenqualität konstant und kombinieren oft Gratentfernung, Kantenverrundung und Oberflächenbearbeitung in einem Durchlauf.
- Für einen Fertigungsbetrieb bedeutet das geringere Personalkosten, höheren Durchsatz, mehr Sicherheit und eine bessere Qualität des Endprodukts.
Kurz gesagt: Entgraten ist selten optional – für Sicherheit, Funktion und Wettbewerbsfähigkeit ist es notwendig.
2. Welche Grate und Kantenprobleme auftreten – und wie sie sich unterscheiden
Grat ist nicht gleich Grat. Wer die Gratart kennt, kann das richtige Entgratverfahren wählen.
- Abtrenngrate (Ausbruchgrate): Das Metall wird beim Schneiden unsauber getrennt und hinterlässt kleine aufstehende Kanten. Scharfe Kanten; Folgen/Risiko: Verletzungsgefahr, Beschichtungen haften nicht richtig.
- Reiß- oder Überrollgrate: Das Material reißt oder verformt sich beim Schneiden leicht; Folgen/Risiko: Oberflächenunregelmäßigkeiten, ungleichmäßige Passung.
- Thermograte / Schlacke / Spritzer: Durch die hohe Laserwärme erstarrt geschmolzenes Metall an der Kante oder Unterseite; Folgen/Risiko: harte Rückstände, schlechte Oberfläche oder Beschichtung, Eigenspannungen.
- Oxidschichten / Oberflächenrückstände: Oxidierende Schneidgase führen zu Oxidablagerungen; Folgen/Risiko: Korrosionsgefahr, schlechte Beschichtungshaftung.
- Scharfe Kanten / Ecken: Auch saubere Schnittkanten sind oft messerscharf; Folgen/Risiko: Verletzungsgefahr, Beschädigung von Kabeln und Teilen, schlechte Ergonomie.
Weil sich Ursache und Ausprägung unterscheiden, reicht ein Einheitsansatz beim Entgraten selten aus. Der Prozess muss auf Teilegeometrie, Werkstoff und Folgeprozesse (z. B. Beschichtung, Schweißen, Montage) abgestimmt werden.
3. Verfahren zum Entgraten lasergeschnittener Teile
Es gibt zahlreiche Entgratverfahren – von manuell bis hochautomatisiert. Die Wahl hängt von Stückzahl, Werkstoff, Geometrie und Anforderungen an die Oberfläche ab.
Manuelles Entgraten
Mit Feilen, Schleifpapier, Handschleifern oder Schleifscheiben. Geeignet für:
- sehr kleine Losgrößen
- Kleinserien oder Prototypen
- schwer zugängliche, filigrane Bereiche, in die keine Maschine passt
Vorteile: geringe Kosten, flexibel, feine Kontrolle.
Nachteile: personalintensiv, ungleichmäßige Ergebnisse, langsam, hohes Risiko von Abweichungen und Bedienfehlern, Verletzungsgefahr.
Mechanisches und maschinelles Entgraten
• Gleitschleifen (Vibrations- und Trommelgleitschleifen)
Teile und Schleifkörper werden in einen Behälter oder eine Vibrationsmaschine gegeben – Reibung und Stoß zwischen Schleifkörpern und Teilen entfernen Grate und runden Kanten. Geeignet für kleine bis mittlere Teile in Chargen.
Vorteile: viele Teile gleichzeitig; gleichmäßige Ergebnisse; erreicht auch Innenkanten und Bohrungen; relativ geringe Kosten pro Teil.
Nachteile: wenig geeignet für sehr große, flache Teile; geringere Kontrolle über die Kantengeometrie; Zykluszeiten hängen von Schleifkörpern und Teilegröße ab.
• Bandschleifen / Breitbandschleifmaschinen
Flache Blechteile oder größere Bauteile laufen unter einem Schleifband durch, das Kanten und Flächen bearbeitet, Grate entfernt und Kanten glättet. Geeignet für Blechteile und größere Komponenten.
• Bürsten- und Teller-Entgratmaschinen
Rotierende Bürsten (Draht, Nylon, Schleifmittel) bearbeiten Kanten und Flächen, entfernen Grate, verrunden Kanten oder erzeugen eine Oberflächenstruktur. Geeignet für Blechteile, Kanten und das Entfernen von Oxid- oder Schlackeresten.
• Laserentgraten
Ein aufkommendes Verfahren: Ein energiereicher, fokussierter Laserstrahl schmilzt oder verdampft Grate und scharfe Kanten und lässt das Metall teilweise neu verlaufen, sodass verrundete, fehlerfreie Kanten entstehen. Besonders nützlich für komplexe Formen und Präzisionsteile.
Vorteile: hohe Präzision; saubere Kanten; geringe mechanische Belastung; gut für komplexe Formen. Nachteile: teure Anlagen; erfordert spezielles Einrichten; stößt bei starker Schlacke oder tiefen Graten an Grenzen; geringerer Durchsatz als Gleitschleifen.
• Kombinierte / automatisierte Entgratlinien
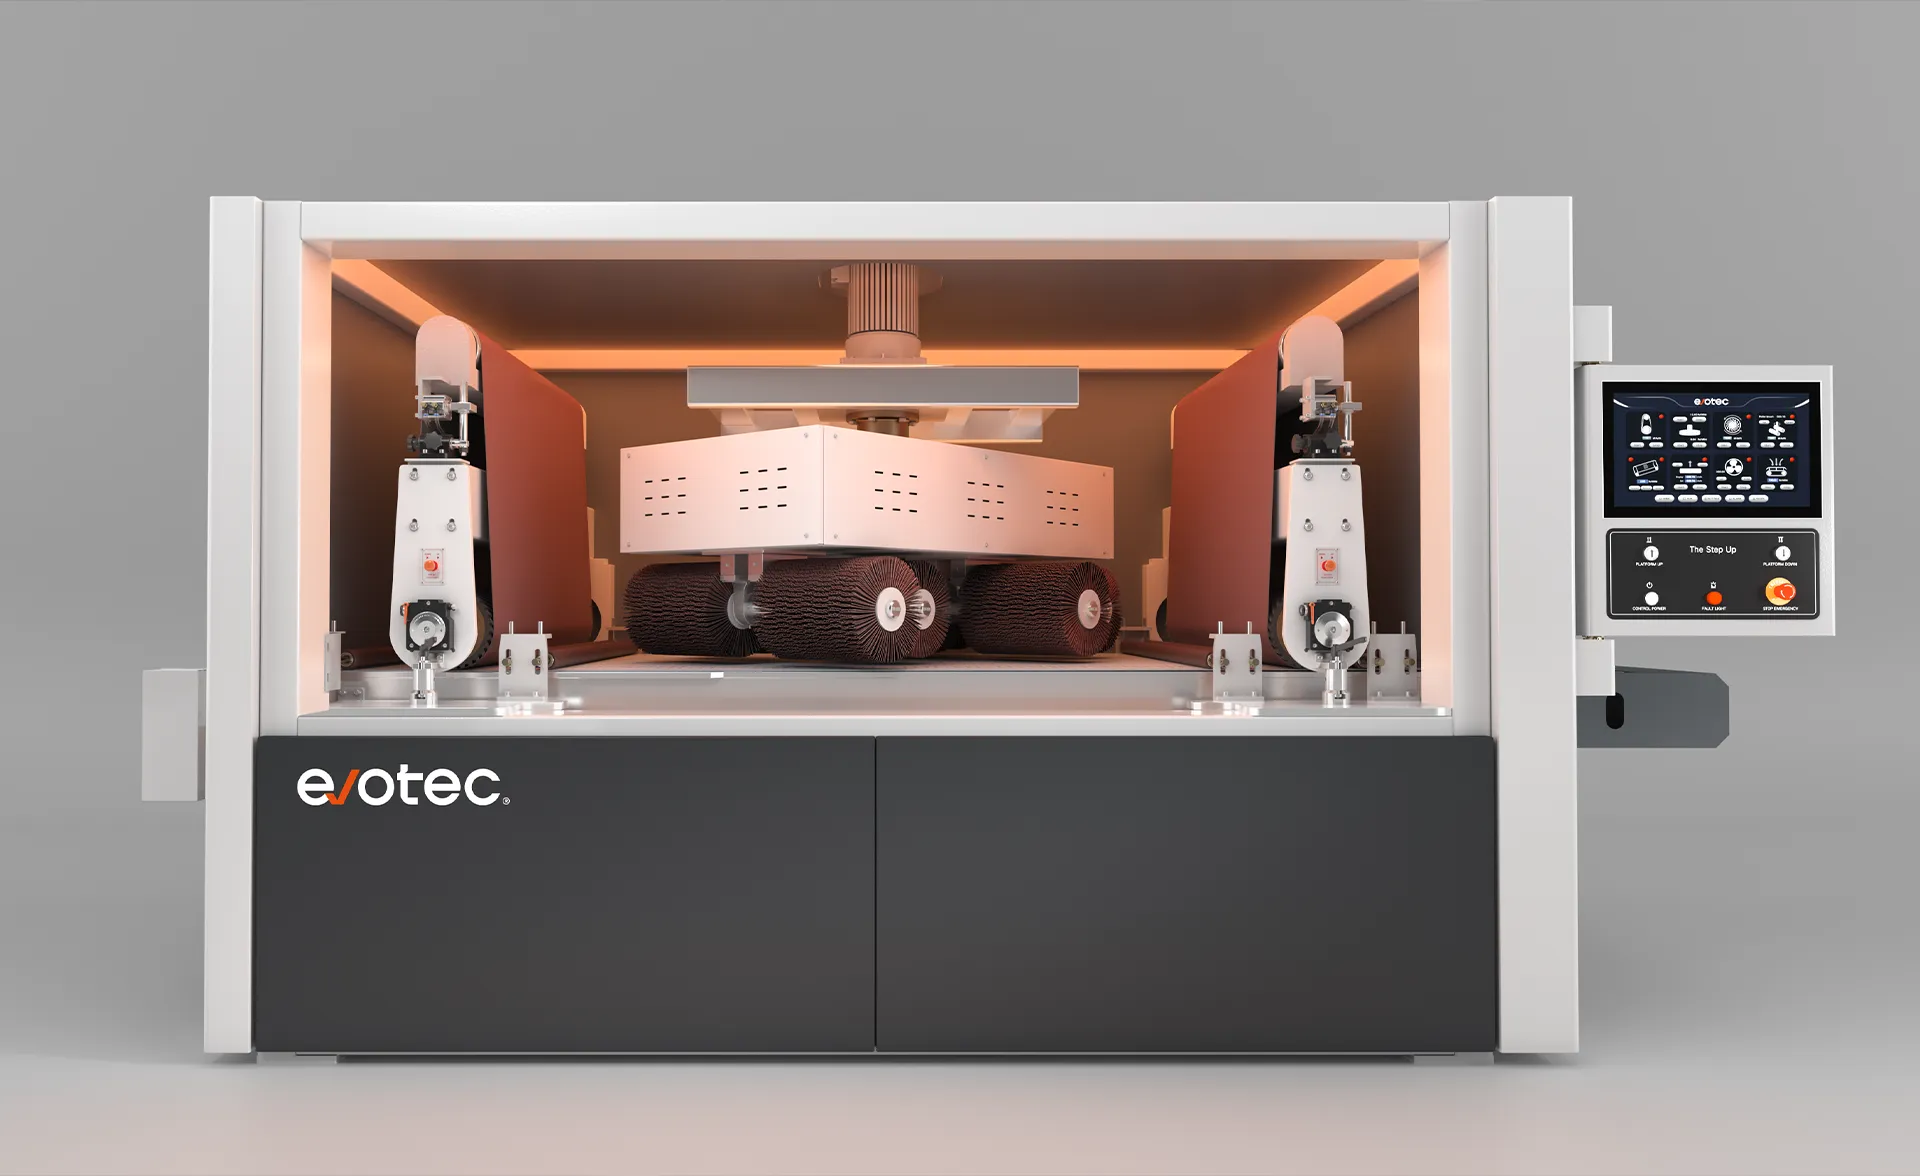
Moderne Fertigungsbetriebe kombinieren oft mehrere Verfahren, z. B. Kantenverrundung mit Rotationsbürsten + Oberflächenbearbeitung mit Breitband + Gleitschleifen, je nach Teilegeometrie und Anforderungen. Solche automatisierten Linien liefern gleichbleibende Qualität, hohen Durchsatz und Sicherheit – ideal für die Fertigung lasergeschnittener Teile.
4. Das richtige Entgratverfahren wählen (für lasergeschnittene Teile)
Die Wahl des richtigen Entgratverfahrens hängt stark von mehreren Faktoren ab: Werkstoff, Teilegeometrie, Losgröße, Folgeprozesse (Beschichtung, Schweißen) und Qualitätsvorgaben. Eine praktische Entscheidungshilfe:
Wichtige Kriterien
- Teilegröße und Geometrie
- Kleine/mittlere Teile, hohe Stückzahlen → Gleitschleifen
- Flache Bleche oder große Platinen → Breitbandschleifen oder Bürstenbearbeitung
- Komplexe Formen mit Schlitzen/Bohrungen → Gleitschleifen, Bürstenbearbeitung oder Laserentgraten
- Werkstoff
- Stahl, Edelstahl → Bürsten- oder Bandschleifen funktioniert gut.
- Aluminium oder weiche Metalle → schonende Schleifmittel und ein kontrollierter Prozess, um Überschleifen oder Verzug zu vermeiden.
- Geforderte Kanten- und Oberflächenqualität
- Scharfe Grate entfernen + einfache Kantenverrundung → Rotationsbürsten oder Bandschleifen
- Glatte, gleichmäßige Oberfläche + Kantenverrundung + Oxidentfernung → kombinierte Bearbeitungslinie
- Präzisionsteile mit minimalem Verzug oder engen Toleranzen → Laserentgraten
- Losgröße und Durchsatz
- Kleine Lose / Prototypen → manuell oder Gleitschleifen
- Mittlere bis große Serien → eine automatisierte Entgratlinie sichert Gleichmäßigkeit und Wirtschaftlichkeit
- Folgeprozesse (Beschichtung / Schweißen / Montage)
- Bei geplanter Lackierung oder Pulverbeschichtung → Kanten müssen verrundet und glatt sein; Oxid und Spritzer müssen entfernt werden.
- Beim Schweißen oder mechanischen Fügen → gratfreie Kanten sorgen für gute Passung und vermeiden Spannungsspitzen.
5. Typischer Ablauf: vom Laserschnitt zum sauber bearbeiteten Teil
Ein in modernen Fertigungsbetrieben bewährter Ablauf:
- Laserschneiden – Rohteile erzeugen.
- Prüfung – Teile auf Grate, Schlacke und Oxid prüfen.
- Gratentfernung / Kantenverrundung – mit dem passenden Verfahren oder der passenden Maschine (Bürste, Band, Gleitschleifen, Laser).
- Oberflächenbearbeitung (falls erforderlich) – Oberflächen glätten, Oxid entfernen, für Beschichtung oder Schweißen vorbereiten.
- Endprüfung und Qualitätskontrolle – gratfreie Kanten, Oberfläche und Maßhaltigkeit bestätigen.
- Beschichtung / Pulverbeschichtung / Montage – mit sauberen, sicheren Teilen laufen die Folgeprozesse reibungslos.
6. Warum automatisierte Entgrat- und Bearbeitungsmaschinen heute Standard sind
- Gleichmäßigkeit und Wiederholbarkeit: Ganz gleich, wie viele Teile Sie bearbeiten – jedes verlässt die Maschine mit derselben Kantenqualität. Manuelle Methoden erreichen dieses Maß an Gleichmäßigkeit selten.
- Produktivität und Wirtschaftlichkeit: Die Automatisierung senkt den Personalaufwand drastisch; Maschinen arbeiten schneller und länger als jeder Schleifer von Hand.
- Sicherheit und Ergonomie: Weniger manueller Kontakt mit scharfen Kanten, Staub und Metallspänen – sicherere Arbeitsbedingungen.
- Flexibilität: Moderne Maschinen kombinieren mehrere Module – Bürste, Band, Vakuum- oder Magnethaltung – und passen sich so an viele Werkstoffe und Teilearten an.
- Qualität des Endprodukts: Die Teile sind nicht nur gratfrei, sondern verrundet, glatt und für Beschichtung oder Schweißen vorbereitet – für ein professionelles, langlebiges Ergebnis.
7. Häufige Fehler – und wie Sie sie vermeiden
- Ausschließlich manuelles Entgraten bei hohen Stückzahlen: führt zu ungleichmäßiger Qualität, höheren Personalkosten und Abweichungen von Teil zu Teil.
- Falsche Schleifmittel oder Maschinen für den Werkstoff: Weiche Metalle (Aluminium) oder dünne Bleche werden leicht überschliffen oder verzogen.
- Keine Prüfung nach dem Entgraten: Grate, Schlacke oder Oxid können zurückbleiben – mit Beschichtungsfehlern oder Montageproblemen als Folge.
- Kantenrauheit vor dem Beschichten oder Schweißen ignorieren: führt zu schlechter Haftung oder schwachen Schweißnähten.
Entgraten ist kein „Nice-to-have“ – bei lasergeschnittenen Teilen ist es Pflicht. Fachgerechtes Entgraten und Nachbearbeiten sichern Sicherheit, Qualität, Verarbeitbarkeit, Beschichtungsbereitschaft und Zuverlässigkeit der Endprodukte.
Für die moderne Metallbearbeitung – ob kleiner Lohnfertiger oder großer Blechverarbeiter – bieten automatisierte Entgrat- und Bearbeitungsmaschinen das beste Verhältnis von Produktivität, Gleichmäßigkeit, Qualität und Kosten.
Wenn Sie regelmäßig lasergeschnittene Metallteile bearbeiten, lohnt sich die Investition in eine Entgratlinie oder die Zusammenarbeit mit einem Spezialisten für Oberflächenbearbeitung – die Vorteile bei Qualität, Sicherheit und Produktivität sprechen für sich.
Häufig gestellte Fragen
1. Warum müssen lasergeschnittene Teile entgratet werden?
Beim Laserschneiden bleiben oft Mikrograte, Oxidschichten oder scharfe Kanten zurück. Entgraten sorgt für Sicherheit, Gleichmäßigkeit, gute Beschichtungsergebnisse und eine genaue Passung bei der Montage.
2. Was ist der Unterschied zwischen Entgraten und Kantenverrunden?
Entgraten entfernt überschüssiges Material; Kantenverrunden bricht die Kante und formt sie zu einem definierten Radius (z. B. R2) – für mehr Sicherheit und bessere Beschichtungshaftung.
3. Kann manuelles Entgraten eine Maschine ersetzen?
Bei sehr kleinen Losgrößen ja. In der Serienfertigung ist manuelles Entgraten jedoch langsam, ungleichmäßig und personalabhängig. Automatisierte Anlagen liefern gleichmäßige, wiederholbare Ergebnisse.
4. Welches Entgratverfahren eignet sich am besten für lasergeschnittenen Edelstahl?
Rotationsbürsten oder Breitbandschleifen, je nach Dicke und Oberflächenanforderung. Edelstahl profitiert von einem gleichmäßigen mechanischen Entgraten, das die Oberflächenqualität erhält.
5. Wie entferne ich starke Schlacke von plasmageschnittenen Teilen?
Starke Schlacke muss kräftig mechanisch entfernt werden – in der Regel mit einem Schlackenhammer oder leistungsstarken Walzenaggregaten –, bevor die Feinbearbeitung folgt. Mehr dazu in unserem Beitrag zum Entfernen schwerer Schlacke.
6. Was ist eine Oxidschicht, und warum muss sie entfernt werden?
Oxid entsteht, wenn Sauerstoff als Schneidgas verwendet wird. Es bildet eine harte, spröde Randschicht, die Beschichtungshaftung, Schweißen und Oberflächenbearbeitung beeinträchtigt.
7. Verbessert die Kantenverrundung das Ergebnis der Pulverbeschichtung?
Ja. An verrundeten Kanten verteilt sich die Beschichtung gleichmäßig – das verbessert den Korrosionsschutz deutlich und verhindert, dass der Lack an scharfen Ecken dünn wird.
8. Kann eine Maschine Grate, Schlacke und Oberflächenbearbeitung gleichzeitig übernehmen?
Moderne Mehrstationenanlagen kombinieren Walzenaggregate, Bürsten und Schleifbänder und erledigen mehrere Aufgaben in einem Durchlauf – ideal für Betriebe mit unterschiedlichen Schneidverfahren.
9. Welcher Kantenradius ist für Industrieteile ideal?
R2 ist in Europa ein weithin anerkannter Standard für Sicherheit und Pulverbeschichtung. Die Anforderungen hängen jedoch von Branche und Funktion des Teils ab.
10. Wie wähle ich die richtige Entgratmaschine?
Berücksichtigen Sie Werkstoff, Teilegröße, Komplexität, Durchsatz, geforderte Oberfläche und Folgeprozesse. Eine kurze Bewertung mit einem Spezialisten für Oberflächenbearbeitung hilft meist, die optimale Konfiguration zu finden – siehe auch unseren Leitfaden zur Auswahl einer Entgratmaschine.
Ihre Oberflächenbearbeitung verbessern?
Entdecken Sie die automatisierten Entgrat- und Kantenverrundungsanlagen von Evotec oder sprechen Sie mit unserem Team über eine Bewertung Ihres Ablaufs.