Teljes útmutató a lézervágott alkatrészek sorjázásához
A lézervágás pontos, éles vágásvonalat ad – az alkatrész azonban ritkán kerül ki „készen” a gépből: sorja, salak, éles élek vagy oxidmaradványok maradnak rajta. Sorjázás nélkül ezek a hibák veszélyeztetik a biztonságot, a további megmunkálást, a felületkezelést és a termék minőségét. A sorjázás nem esztétikai kérdés, hanem nélkülözhetetlen utómegmunkálási lépés: ettől lesz az alkatrész biztonságos, működőképes, tartós – és kész a bevonatolásra, hegesztésre vagy szerelésre. Ez az útmutató bemutatja, miért elengedhetetlen a sorjázás a lézervágás után, hogyan néznek ki a sorja- és élhibák, és hogyan oldják meg ezeket a modern sorjázási módszerek – különösen az automatizált gépek – egyenletesen és hatékonyan.

A legfontosabb tudnivalók
1. Miért kritikus a sorjázás a lézervágás után?
Sorja, salak, éles élek – a rejtett „hibák”
- A „sorja” a vágási művelet után a munkadarabon maradó kiemelkedő él vagy apró anyagdarab.
- A lézervágás gyakran hagy sorját vagy hő okozta maradványokat. A sorjaképződést befolyásolja a vágógáz (pl. oxigén vagy nitrogén), a vágási sebesség, az anyag típusa (acél, alumínium, rozsdamentes acél) és vastagsága.
- Még a kicsi, alig látható sorja is komoly problémákat okozhat:
- Biztonsági kockázat: az éles élek megsérthetik a kezelőket, szerelt állapotban pedig a kábeleket és tömlőket.
- Szerelési problémák: a sorja akadályozza a pontos illeszkedést, rontja a hegesztést és a bevonat tapadását.
- Felületkezelési problémák: a sorja, a salak vagy az oxidréteg egyenetlen bevonatot, rossz megjelenést vagy korróziót okozhat.
- A sorjázás minőségi, egyenletességi és hatékonysági kérdés
- A kézi sorjázás (reszelő, sarokcsiszoló, kéziszerszám) időigényes, munkaerő-igényes és egyenetlen eredményt ad – különösen nagy darabszámnál vagy kicsi, összetett alkatrészeknél.
- Az automatizált sorjázógépek egyenletes, megismételhető eredményt adnak. Nagy darabszámot dolgoznak fel, egyenletes élminőséget tartanak, és gyakran egyetlen menetben végzik el a sorjaeltávolítást, az éllekerekítést és a felületmegmunkálást.
- Egy lemezmegmunkáló üzem számára ez alacsonyabb munkaerőköltséget, nagyobb áteresztőképességet, nagyobb biztonságot és jobb végtermékminőséget jelent.
Röviden: a sorjázás ritkán választható lépés – a biztonság, a működés és a versenyképesség miatt szükségszerű.
2. Milyen sorja- és élhibák fordulnak elő, és miben különböznek?
Nem minden sorja egyforma. A sorjatípus ismerete alapfeltétele a megfelelő sorjázási módszer kiválasztásának.
- Leválási sorja (kitörési sorja): az anyag a vágás során rosszul válik el, apró kiemelkedő éleket hagyva. Éles élek; következmény/kockázat: sérülésveszély, a bevonat nem tapad megfelelően.
- Szakadási vagy áthajló sorja: az anyag a vágás során kissé elszakad vagy deformálódik; következmény/kockázat: felületi egyenetlenségek, pontatlan illeszkedés.
- Hősorja / salak / fröccs: a lézer nagy hője miatt az olvadt fém az élen vagy az alsó oldalon megdermed; következmény/kockázat: kemény maradványok, gyenge felületminőség vagy bevonat, belső feszültségek.
- Oxidréteg / felületi szennyeződés: az oxidáló vágógáz oxidréteget hoz létre; következmény/kockázat: korrózióveszély, gyenge bevonattapadás.
- Éles élek / sarkok: még a tiszta vágási él is gyakran borotvaéles; következmény/kockázat: balesetveszély, kábel- és alkatrészsérülés, rossz ergonómia
Mivel ezek eredete és súlyossága eltér, egyetlen, mindenre alkalmazható sorjázási megoldás ritkán elegendő. A sorjázási folyamatot az alkatrész geometriájához, anyagához és a további követelményekhez (pl. bevonatolás, hegesztés, szerelés) kell igazítani.
3. A lézervágott alkatrészek sorjázásának módszerei
Számos sorjázási módszer létezik – a kézitől a teljesen automatizáltig. A választás a darabszámtól, az anyagtól, a geometriától és a felületi követelményektől függ.
Kézi sorjázás
Reszelővel, csiszolópapírral, kézi sarokcsiszolóval vagy csiszolókoronggal. Alkalmas:
- nagyon kis tételekhez
- kis sorozatú vagy prototípus-alkatrészekhez
- nehezen hozzáférhető, bonyolult részekhez, ahová gép nem fér be
Előnyök: alacsony költség, rugalmasság, finom kontroll.
Hátrányok: munkaerő-igényes, egyenetlen eredmény, lassú, nagy az eltérések és az emberi hiba kockázata, sérülésveszély.
Mechanikus és gépi sorjázás
• Vibrációs / dobozos (tömeges) felületkezelés
Az alkatrészek csiszolótestekkel együtt kádba vagy vibrációs gépbe kerülnek – a csiszolótestek és az alkatrészek közötti súrlódás és ütközés eltávolítja a sorját és lágyítja az éleket. Kis és közepes alkatrészekhez, tételes gyártáshoz alkalmas.
Előnyök: egyszerre sok alkatrészt dolgoz fel; egyenletes eredmény; belső éleken és furatokban is hatásos; alkatrészenként viszonylag alacsony költség.
Hátrányok: nagy, sík alkatrészekhez kevésbé alkalmas; az élgeometria kevésbé szabályozható; a ciklusidő a csiszolótestektől és az alkatrészmérettől függően változik.
• Szalagcsiszolás / széles szalagos gépek / csiszolószalagos gépek
A sík lemezalkatrészek vagy nagyobb darabok csiszolószalag alatt haladnak át, amely megmunkálja az éleket és a felületet, eltávolítja a sorját és simítja az éleket. Lemezalkatrészekhez és nagyobb elemekhez alkalmas.
• Forgókefés / tárcsás / kefés felületmegmunkáló gépek
A forgó kefék (drót-, nejlon- vagy csiszolókefék) az alkatrész éleihez és felületéhez érve eltávolítják a sorját, lekerekítik az éleket vagy felületmegmunkálást végeznek. Lemezalkatrészekhez, élekhez, oxid- és salakmaradványok eltávolításához alkalmas.
• Lézeres sorjázás
Egyre terjedő módszer: a nagy energiájú, fókuszált lézersugár megolvasztja vagy elpárologtatja a sorját és az éles éleket, egyes esetekben a fémet újraolvasztva lekerekített, hibamentes éleket hoz létre. Különösen összetett formákhoz és nagy pontosságú alkatrészekhez hasznos.
Előnyök: nagy pontosság; tiszta élek; minimális mechanikai terhelés; összetett formákhoz is alkalmas. Hátrányok: drága berendezés; speciális beállítást igényel; nehezen boldogul a vastag salakkal vagy mély sorjával; a tömeges felületkezeléshez képest korlátozott az áteresztőképessége.
• Kombinált / automatizált sorjázósorok
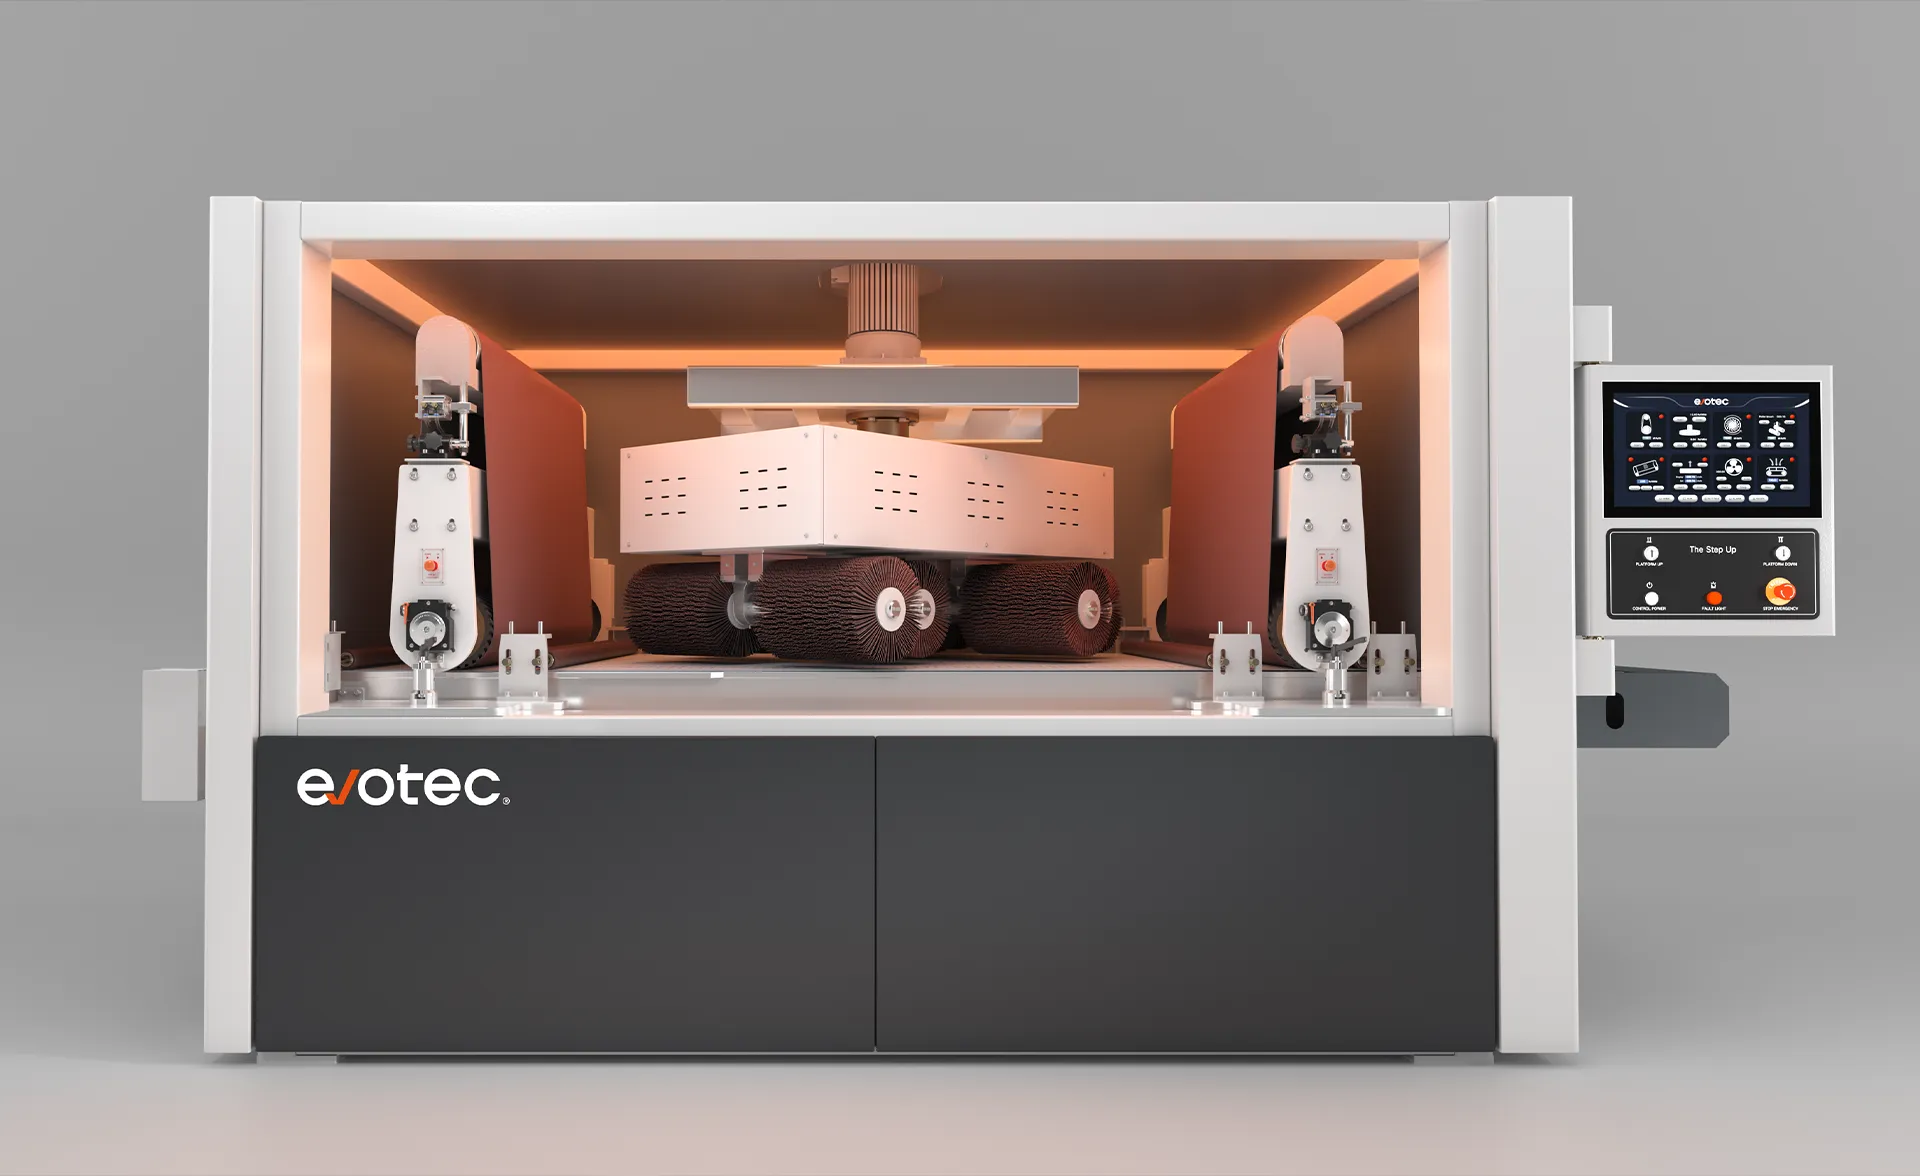
A korszerű lemezmegmunkáló üzemek gyakran kombinálják a módszereket: például forgókefés éllekerekítés + széles szalagos felületmegmunkálás + dobozos felületkezelés, az alkatrész geometriájától és a követelményektől függően. Ezek az automatizált sorok egyenletes minőséget, nagy áteresztőképességet és biztonságot nyújtanak – ezért ideálisak a lézervágott alkatrészek gyártásához.
4. Hogyan válasszuk ki a megfelelő sorjázási módszert lézervágott alkatrészekhez?
A megfelelő sorjázási módszer több tényezőn múlik: az anyagon, az alkatrész geometriáján, a tételnagyságon, a további követelményeken (bevonatolás, hegesztés) és a minőségi előírásokon. Íme egy gyakorlati döntési segédlet:
Főbb szempontok
- Alkatrészméret és geometria
- Kis/közepes alkatrészek, nagy darabszám → vibrációs / dobozos / tömeges felületkezelés
- Sík lemezek vagy nagy panelek → széles szalagos csiszolás vagy kefés felületmegmunkálás
- Hornyokkal/furatokkal ellátott összetett formák → vibrációs felületkezelés, kefés megmunkálás vagy lézeres sorjázás
- Anyag
- Acél, rozsdamentes acél → a kefés vagy szalagos megmunkálás jól működik.
- Alumínium vagy lágy fémek → kíméletes csiszolóanyag, szabályozott folyamat a túlcsiszolás és a deformáció elkerülésére.
- Elvárt élminőség / felületminőség
- Éles sorja eltávolítása + alap éllekerekítés → forgókefés vagy szalagos megmunkálás
- Sima, egyenletes felület + éllekerekítés + oxideltávolítás → kombinált felületmegmunkáló sor
- Minimális deformációt vagy szűk tűrést igénylő precíziós alkatrészek → lézeres sorjázás
- Tételnagyság és áteresztőképesség
- Kis tételek / prototípusok → kézi vagy vibrációs felületkezelés
- Közepes és nagy sorozat → az automatizált sorjázósor egyenletes minőséget és méretgazdaságosságot biztosít
- További műveletek (bevonatolás / hegesztés / szerelés)
- Tervezett bevonatolás vagy porszórás esetén → az éleket le kell kerekíteni és simává kell tenni; az oxidot és a fröccsöt el kell távolítani.
- Hegesztés vagy mechanikus kötés esetén → a sorjamentes élek biztosítják a pontos illeszkedést és megelőzik a feszültségkoncentrációt.
5. Tipikus munkafolyamat: a lézervágástól a tiszta, kész alkatrészig
A korszerű lemezmegmunkáló üzemekben elterjedt, ajánlott munkafolyamat:
- Lézervágás – a nyers kontúrok kivágása.
- Ellenőrzés – sorja, salak és oxid vizsgálata.
- Sorjaeltávolítás / éllekerekítés – megfelelő módszerrel vagy géppel (kefe, szalag, dobozos gép, lézer).
- Felületmegmunkálás (szükség esetén) – a felület simítása, oxideltávolítás, előkészítés bevonatolásra vagy hegesztésre.
- Végellenőrzés és minőségellenőrzés – a sorjamentes élek, a felületminőség és a mérettűrés ellenőrzése.
- Bevonatolás / porszórás / szerelés – tiszta, biztonságos alkatrészekkel a további műveletek zökkenőmentesek.
6. Miért lettek az automatizált sorjázó- és felületmegmunkáló gépek az iparági alapkövetelmény?
- Egyenletesség és megismételhetőség: akárhány alkatrészt dolgoz fel, mindegyik azonos élminőséggel kerül ki. A kézi módszerek ritkán érik el ezt az egyenletességet.
- Termelékenység és költséghatékonyság: az automatizálás jelentősen csökkenti a munkaidőt; a gépek gyorsabban és hosszabban dolgoznak, mint a kézi csiszolás.
- Biztonság és ergonómia: kevesebb kézi érintkezés az éles élekkel, a porral és a fémforgáccsal. Biztonságosabb munkakörülmények.
- Rugalmasság: a korszerű gépekbe több modul – kefe, szalag, vákuumos vagy mágneses munkadarab-rögzítés – építhető, így sokféle anyaghoz és alkatrésztípushoz igazíthatók.
- A végtermék minősége: az alkatrészek nemcsak sorjamentesek, hanem lekerekített élűek, simák és bevonatolásra vagy hegesztésre előkészítettek – szakszerű, tartós felülettel.
7. Gyakori hibák, amelyeket érdemes elkerülni
- Kizárólag kézi sorjázás nagy sorozatú gyártásnál: egyenetlen minőséghez, magasabb munkaerőköltséghez és darabonkénti eltérésekhez vezet.
- Az anyaghoz nem illő csiszolóanyag vagy gép: a lágy fémek (alumínium) vagy a vékony lemezek túlcsiszolódhatnak vagy deformálódhatnak.
- Az ellenőrzés kihagyása sorjázás után: sorja, salak vagy oxid maradhat vissza – ez bevonathibához vagy szerelési problémákhoz vezet.
- Az él érdességének figyelmen kívül hagyása bevonatolás vagy hegesztés előtt: gyenge tapadást vagy gyenge varratot eredményez.
A lézervágott alkatrészeknél a sorjázás nem „jó, ha van”, hanem alapkövetelmény. A megfelelő sorjázás és felületmegmunkálás biztosítja a végtermék biztonságát, minőségét, gyárthatóságát, bevonatolhatóságát és megbízhatóságát.
A korszerű lemezmegmunkálásban – legyen szó kis bérmunka-üzemről vagy nagy lemezgyártóról – az automatizált sorjázó- és felületmegmunkáló gépek adják a legjobb egyensúlyt a termelékenység, az egyenletesség, a minőség és a költséghatékonyság között.
Ha rendszeresen dolgoz fel lézervágott fémalkatrészeket, érdemes sorjázósorba beruházni vagy felületmegmunkálásra szakosodott partnerrel együttműködni – a minőségben, a biztonságban és a termelékenységben elért előnyök megalapozott üzleti döntéssé teszik.
GYIK
1. Miért kell sorjázni a lézervágott alkatrészeket?
A lézervágás gyakran hagy mikrosorját, oxidréteget vagy éles éleket. A sorjázás biztosítja a biztonságot, az egyenletes minőséget, a bevonat tartósságát és a pontos illeszkedést a szerelés során.
2. Mi a különbség a sorjázás és az éllekerekítés között?
A sorjázás eltávolítja a felesleges anyagot; az éllekerekítés meghatározott rádiuszúra (pl. R2) formálja az élt a biztonság és a bevonattapadás javítása érdekében.
3. Kiválthatja-e a kézi sorjázás a gépet?
Nagyon kis tételeknél igen. Sorozatgyártásban azonban a kézi sorjázás lassú, egyenetlen és munkaerőfüggő. Az automatizált rendszerek egyenletes, megismételhető eredményt adnak.
4. Melyik a legjobb sorjázási módszer lézervágott rozsdamentes acélhoz?
A vastagságtól és a felületi követelményektől függően forgókefés vagy széles szalagos csiszolás. A rozsdamentes acélnál az egyenletes gépi sorjázás segít megőrizni a felületminőséget.
5. Hogyan távolítható el a vastag salak a plazmavágott alkatrészekről?
A vastag salak erőteljes mechanikus eltávolítást igényel – jellemzően salaktörő kalapáccsal vagy nagy nyomású dobos rendszerrel – a további felületmegmunkálás előtt.
6. Mi az oxidréteg, és miért kell eltávolítani?
Oxidréteg akkor keletkezik, ha vágógázként oxigént használnak. Kemény, rideg élréteget képez, amely rontja a bevonattapadást, a hegesztést és a felületmegmunkálást.
7. Javítja-e az éllekerekítés a porszórt bevonat tartósságát?
Igen. A lekerekített éleken a bevonat egyenletesen oszlik el, ami jelentősen javítja a korrózióállóságot, és csökkenti a festék elvékonyodását az éles sarkokon.
8. Elvégezheti-e egyetlen gép a sorja- és salakeltávolítást, valamint a felületmegmunkálást?
A korszerű többállomásos rendszerek dobfejeket, keféket és csiszolószalagokat egyesíthetnek, így egyetlen menetben több feladatot is elvégeznek – ez ideális a vegyes eljárásokat alkalmazó lézervágó üzemekben.
9. Mekkora az ideális élrádiusz ipari alkatrészeknél?
Az R2 Európában széles körben elfogadott érték a biztonság és a porszórt bevonat tapadása szempontjából. A követelmények iparáganként és az alkatrész funkciójától függően eltérnek.
10. Hogyan válasszam ki a megfelelő sorjázógépet?
Vegye figyelembe az anyag típusát, az alkatrész méretét és összetettségét, az áteresztőképességet, az elvárt felületminőséget és a további műveleteket. Egy felületmegmunkálásra szakosodott partnerrel végzett gyors felmérés általában segít megtalálni az optimális konfigurációt.
Szeretné továbbfejleszteni a felületmegmunkálási folyamatát?
Ismerje meg az Evotec automatizált sorjázó és éllekerekítő rendszereit, vagy kérjen tőlünk személyre szabott munkafolyamat-felmérést.