Hogyan válasszunk fémsorjázó gépet: 8 kulcsfontosságú döntési szempont
Ha műhelyében még mindig kézi sorjázást végeznek, vagy a jelenlegi berendezései nem bírják a megrendelések mennyiségét, ez az útmutató segít eligazodni. Megtudhatja, mire érdemes figyelni egy fémipari sorjázógépnél, hogyan hasonlíthatók össze a különböző eljárások, és hogyan kerülheti el azt a költséges hibát, hogy az alkalmazásához nem megfelelő modellt vásárolja meg.
Kulcsfontosságú megoldások
- A sorja és a salak nem ugyanaz a probléma – különböző gépkonfigurációkat igényelnek. A vágás típusának téves azonosítása a leggyakoribb hiba az első vásárláskor.
- Az anyag ugyanolyan fontos, mint az eljárás. Az alumínium, a rozsdamentes acél és a szénacél mind eltérő csiszolóanyagot, nyomásbeállítást és hőkezelési megközelítést igényel.
- A száraz gépek a legtöbb szabványos alkalmazáshoz megfelelnek. A nedves gépekre csak akkor van szükség, ha a hőérzékenység vagy a tűzveszély valós tényező.
- A kétoldalas megmunkálás feleslegessé teszi az alkatrész átfordítását, de csak megfelelő gyártási mennyiség mellett éri meg a felárat. Számolja ki a megtérülést, mielőtt döntene.
- Az automatizálás mélysége nem az érintőképernyőn múlik. A programmemória, a kopáskompenzáció és a robotintegrációs készség azok a funkciók, amelyek valóban befolyásolják az áteresztőképességet és a munkaerőköltséget.
- A teljes birtoklási költség (TCO) – csiszolóanyagok, karbantartás, pótalkatrészek, szerviz válaszideje – magasabb összeg, mint a vételár. A beszállítókat a TCO, ne csak a gép árajánlata alapján hasonlítsa össze.
- A vásárlás előtt tesztelje saját alkatrészeivel. Ugyanaz a gép eltérő eredményeket produkál különböző anyagok és sorjaképződés esetén.
Stancolás, lézeres vágás, plazmavágás, lángvágás – szinte minden fémlemez-megmunkálási folyamat sorját, salakot vagy oxidációt hagy a vágott éleken. Ezek nem csupán esztétikai problémák. A megmunkálatlan élek rontják a bevonat tapadását, csökkentik az összeszerelés pontosságát, és vágásveszélynek teszik ki a dolgozókat. A kézi csiszolás kis mennyiségnél működik, de a termelés növekedésével a kézi sorjázás szűk keresztmetszetté válik: következetlen eredmények, magas munkaerőköltség és valós balesetveszély.
Egy ipari fémipari sorjázógép szabványosítja a teljes folyamatot – adagolás, csiszolás, éllekerekítés és kiadagolás egyetlen menetben, minden alkatrésznél egyenletes eredménnyel. A probléma az, hogy a gépek konfigurációja rendkívül változatos: száraz vagy nedves, egyoldalas vagy kétoldalas, kefés hengerek, forgókefék vagy csiszolószalagok. A nem megfelelő specifikációjú gép vásárlása nemcsak pénzkidobás, de előfordulhat, hogy egyáltalán nem oldja meg a problémáját.
Íme az a nyolc tényező, amelynek meghatározónak kell lennie a választásnál.
1. lépés: Sorja vagy salak – ezek nem ugyanazok a problémák
Sok vásárló összekeveri ezt a két fogalmat az első választáskor. A műhelyben hasonlóan néznek ki, de teljesen eltérő gépkonfigurációkat igényelnek.
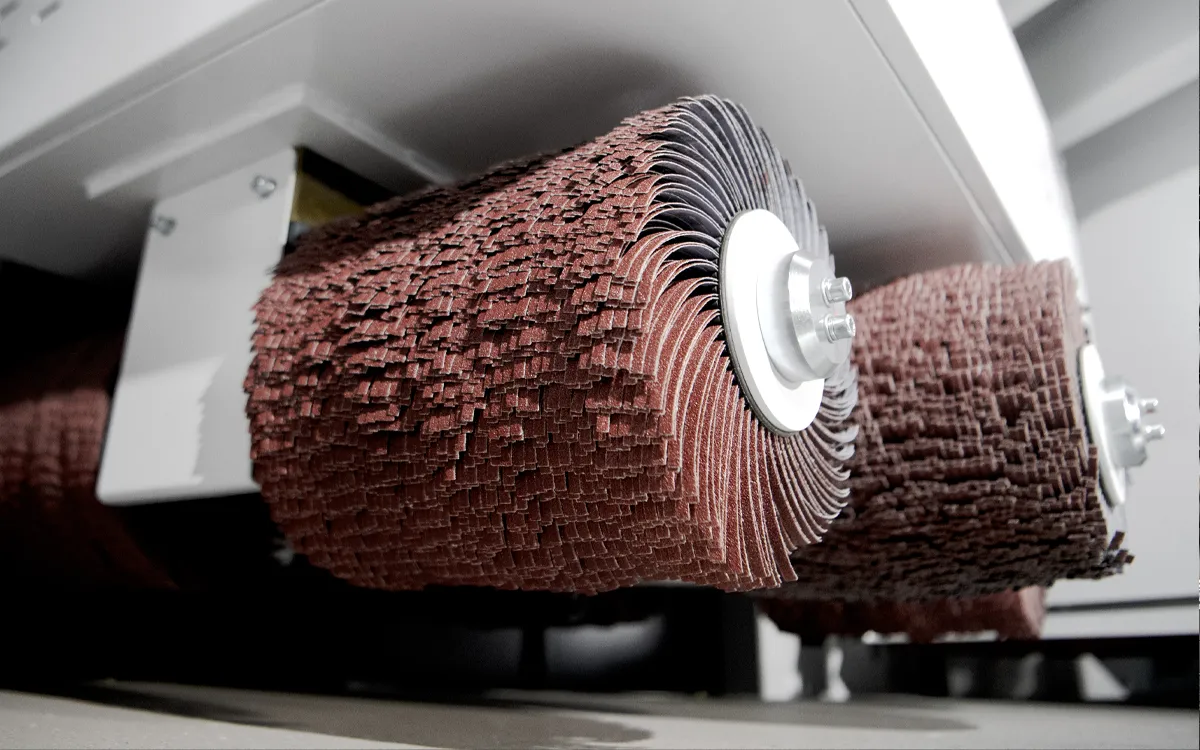
Sorja – a stancolás, lézeres vagy vízsugaras vágás során visszamaradó vékony fémkinyúlások – az élek közelében helyezkednek el, és jól kezelhetők kefés hengerekkel vagy forgókefékkel. Ugyanezek az egységek egyetlen menetben éllekerekítést is végezhetnek.
Salak – a plazma- vagy lángvágás után visszamaradó vastagabb, keményebb salak – már más kategória. Ez gyakran részben összeolvad az alapfémmel, így lényegesen nagyobb teljesítményű, nagy teherbírású csiszolóegységeket igényel. Egy hagyományos, könnyű sorjázógép nehezen vagy egyáltalán nem birkózik meg a vastag plazmasalakkal.
Ha az alapanyagok között mindkét módszerrel vágott alkatrészek előfordulnak, két lehetősége van: vagy egy mindkét eljáráshoz konfigurált, többállomásos gépet választ – amely egy külön salakeltávolító egységgel rendelkezik, és szükség esetén kiiktatható –, vagy két külön gépet használ a kétféle folyamathoz. Ezt a döntést a specifikáció szakaszában kell meghozni, nem a gép leszállítása után.
A többállomásos megközelítésre jó példa az Evotec SlagMaster HSR: ez egy salakeltávolító egységet, egy széles szalagos csiszolót és egy forgókefés készletet kombinál. Minden állomás egymástól függetlenül be- és kikapcsolható – ha egy adott tétel nem igényel salakeltávolítást, a salakeltávolító állomás egyszerűen kihagyható anélkül, hogy az befolyásolná az általános feldolgozási sebességet.
2. lépés: Határozza meg az anyagot és a vastagságtartományt
Az anyag típusa és vastagsága közvetlenül meghatározza, hogy milyen csiszolóegységekre van szükség, és mekkora teljesítményt kell leadnia a gépnek.
A szénacél a legkönnyebben megmunkálható. A szabványos kefés henger és forgókefe kombinációk egyetlen menetben elvégzik a sorjázást és az élek lekerekítését, különösebb óvintézkedések nélkül.
A rozsdamentes acél csiszolás közben gondos hőkezelést igényel – a túlzott hőmérséklet károsítja a passzív oxidréteget, ami elszíneződéshez vagy későbbi korróziós kockázathoz vezethet. A csiszolóanyag kiválasztása is kritikus: a szabványos szemcsék szénacél részecskéket juttathatnak a rozsdamentes felületbe, ami hetekkel később megjelenő rozsdafoltokat okozhat.
Az alumínium teljesen más szabályok szerint működik. Puha, csiszolási hőmérsékleten tapadóssá válik, és kiváló a hővezető képessége. Az alumínium sorjázása kis nyomású állomásokat és olyan speciális csiszolóanyagokat igényel, amelyek megakadályozzák a „berakódást” – amikor az alumíniumrészecskék eltömítik a csiszolófelületet és rontják a vágási minőséget. Ha az acélra vonatkozó szabványos paramétereket alkalmazzuk az alumíniumra, az gyenge felületi minőséget és a csiszolóanyag gyorsabb kopását eredményezi.
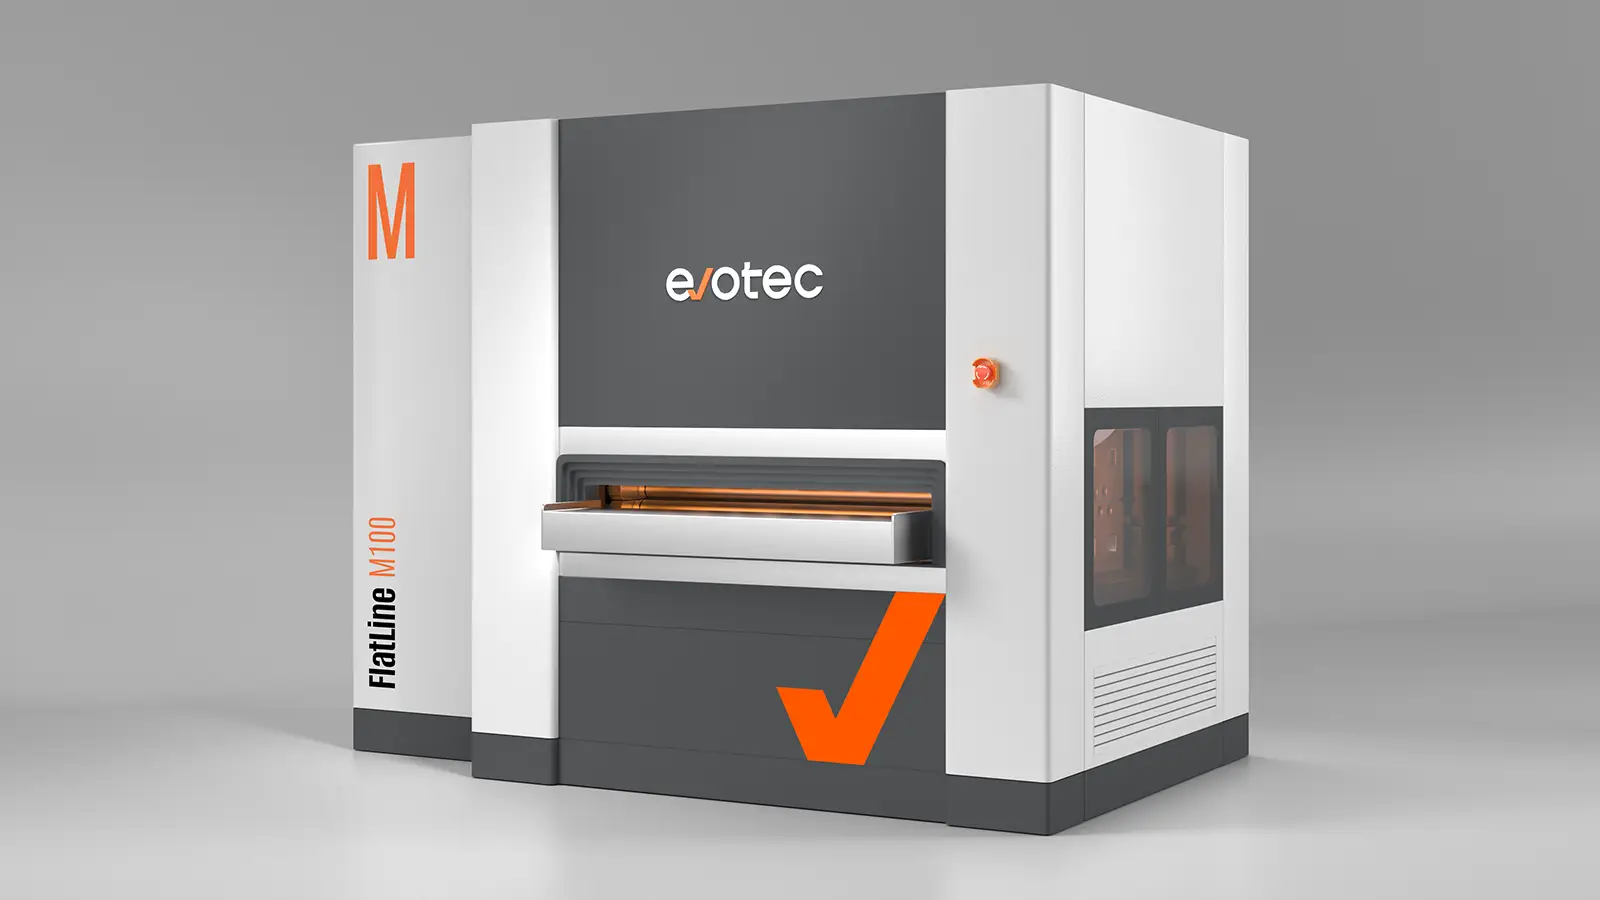
A vastagság szintén befolyásolja a döntést. A vékony lemezek (jellemzően 1–3 mm) szigorú hő- és nyomásszabályozást igényelnek az alakváltozás elkerülése érdekében. Ha a vékony lemezek a vágás vagy a mozgatás során kissé elvetemednek, egy utólagos görgős egyengető gép a bevonatolás vagy összeszerelés előtt helyreállítja a síkosságot – például az Evotec Hydraulic Roller Leveler FlatLine Series kifejezetten arra lett tervezve, hogy a sorjázógép után helyezzék el. A vastag lemezek (6 mm felett, különösen plazma- vagy lángvágás esetén) nagyobb csiszolási teljesítményt és robusztus salakkezelő kapacitást igényelnek.
Ha a gyártósoron többféle anyaggal dolgozik, győződjön meg arról, hogy a gép támogatja a gyors paraméterváltást tárolt programok segítségével – ne kelljen manuálisan újraállítani minden egyes anyagváltásnál.
3. lépés: Igazítsa a gép felépítését a gyártási követelményekhez
Sorjázógépek több strukturális szempont mentén bonthatók le. A választás alapvetően ezen tengelyek közötti kompromisszumok sorozata:
Száraz vagy nedves. A száraz gépek mechanikailag egyszerűbbek, kevesebb karbantartást igényelnek és hosszú távon olcsóbb az üzemeltetésük – ez a legtöbb általános alkalmazáshoz megfelelő. A nedves gépek hűtőfolyadékot használnak a hőmérséklet szabályozására, így ezek a megfelelő választások hőérzékeny vagy gyúlékony anyagokhoz, valamint erős olajszennyeződéssel járó alkalmazásokhoz, ugyanakkor ezekhez kiegészítő hűtőfolyadék-szűrő és hulladékkezelő rendszer szükséges.
Egyoldalas vagy kétoldalas. Az egyoldalas gépek egy felületet munkálnak meg, majd a második menet előtt kézi vagy automatizált átfordítást igényelnek. A kétoldalas gépek egy menetben munkálják meg mindkét oldalt, kiküszöbölve az átfordítási lépést és jelentősen csökkentve a ciklusidőt. A berendezés költsége és mechanikai összetettsége is magasabb – a kétoldalas konfigurációk közepes és nagy sorozatú gyártásnál érik meg a legjobban, ahol mindkét oldalon folyamatosan sorja keletkezik.
Napjainkban három gyakorlati megközelítés létezik a kétoldalas megmunkálásra az iparban. Az Evotec termékcsaládját példaként véve: az első egy egyedi, kétállomásos gép, amelynek felső és alsó megmunkáló egységei egyetlen vázba vannak beépítve, így egy menetben végzik el mindkét oldal megmunkálását. A második egy visszatérő szállítószalagot használ – mint például az Evotec U-Flow –, amely visszavezeti a már megmunkált oldalú alkatrészeket az adagolóhoz, ahol egy kezelő vagy robotkar (például az Evotec VSORT) átfordítja és újra betölti az alkatrészt a második menethez. A harmadik egy dedikált átfordító egységet – például az Evotec Flipper – helyez el két sorba kapcsolt gép között, így az alkatrészek az első gépből kilépve automatikusan átfordulnak, és belépnek a második gépbe a szemközti oldal megmunkálásához. Ez a harmadik megközelítés teljesen kiküszöböli a kézi anyagmozgatást, és a legalkalmasabb a folyamatos gyártáshoz.
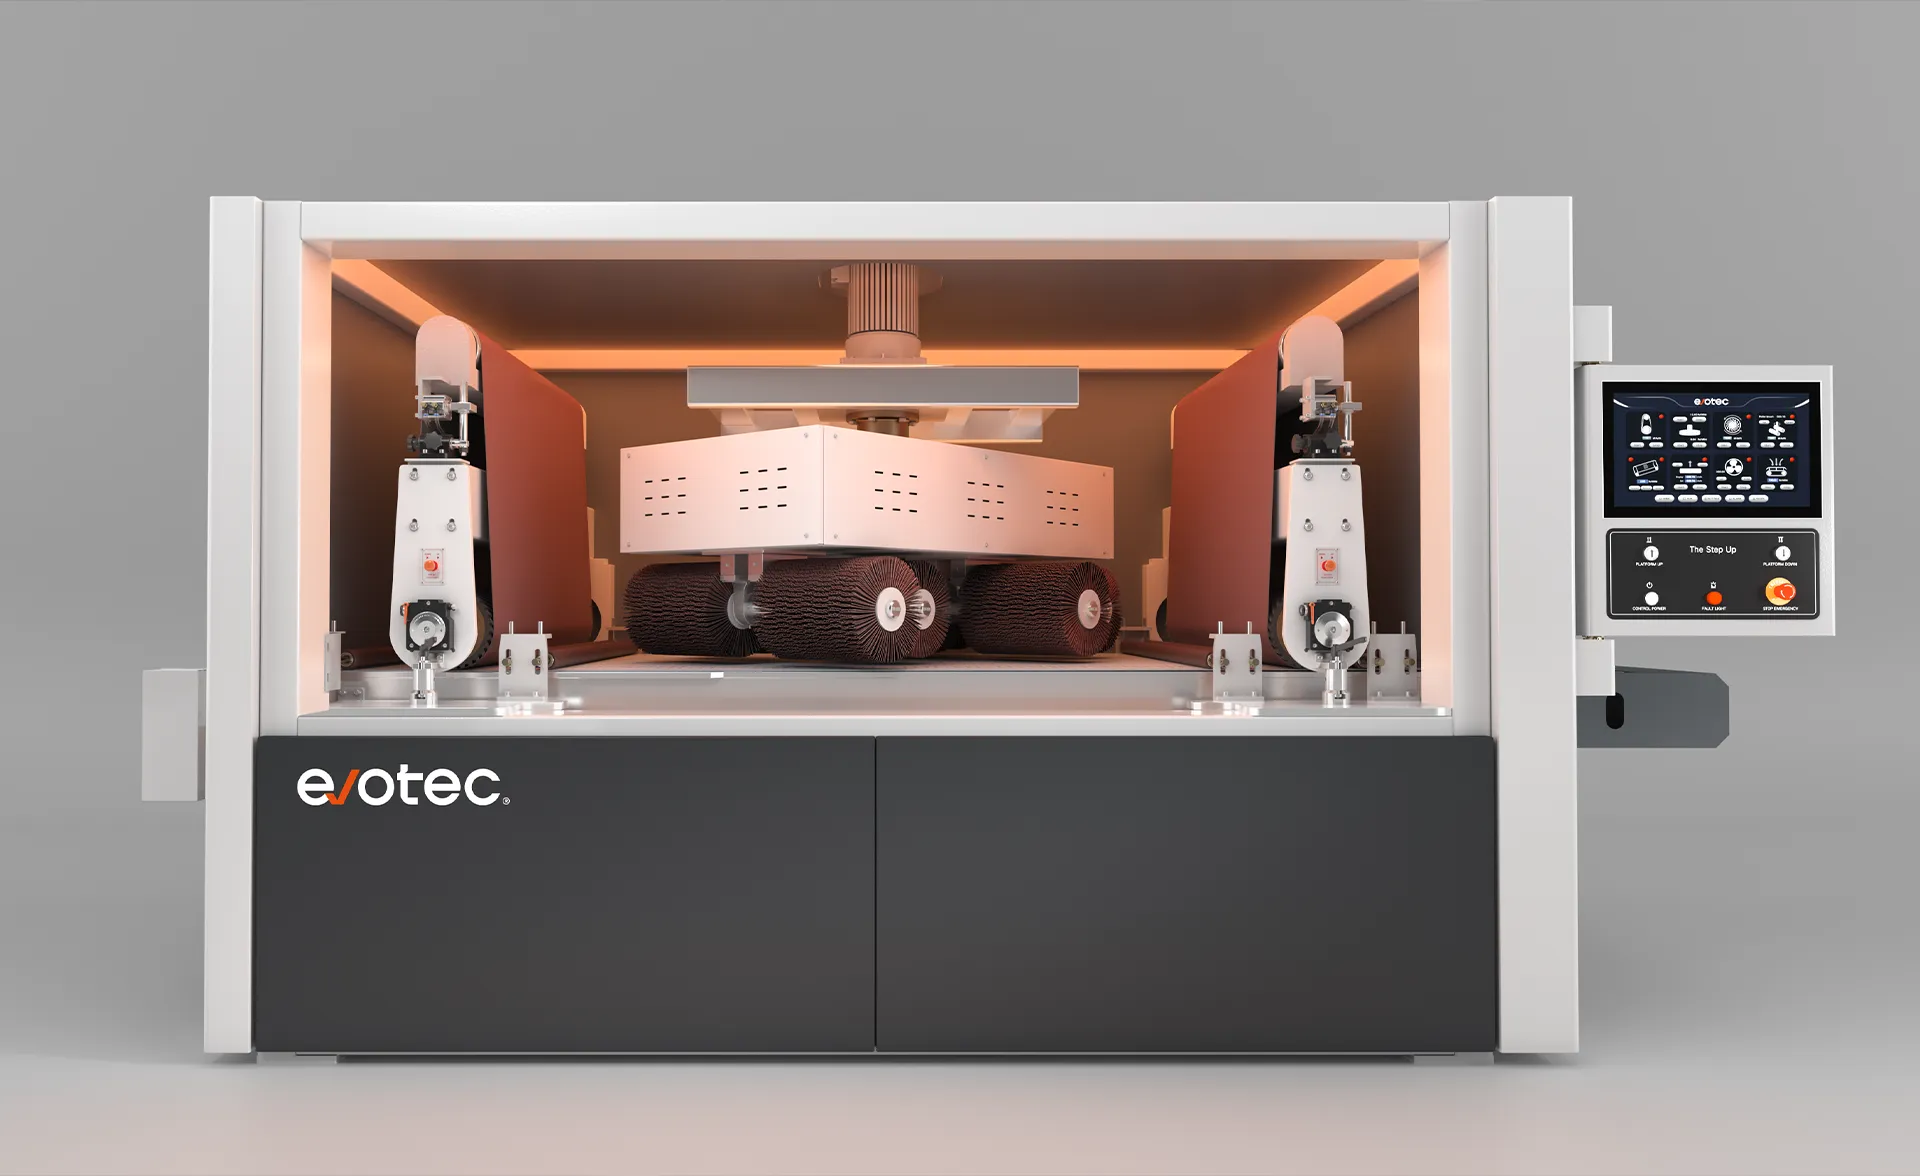
Csiszolóegység típusa. A kefés hengerek kiválóan alkalmasak előcsiszolásra és a nagyobb sorják eltávolítására. A forgókefék egyenletes éllekerekítést biztosítanak mind a belső kontúrokon, mind a külső profilokon – ez kritikus fontosságú, ha a későbbi bevonatolás vagy összeszerelés szigorú éllekerekítési tűréseket ír elő. A szalagos csiszolóegységek a felületkikészítést, a reve- és oxidréteg-eltávolítást végzik. A legtöbb közép- és felsőkategóriás gép két vagy több egységtípust kombinál, így egyetlen menetben elvégezhető a sorjázás, az éllekerekítés és a felület-előkészítés.
Kézi, félautomata, teljesen automata. A kis sorozatú, nagy választékú, szabálytalan geometriákkal dolgozó műhelyek gyakran jobban járnak a félautomata gépekkel – ahol a kezelő által irányított szerszámozás gépi mozgástámogatással egészül ki –, mint ha ezeket az alkatrészeket egy teljesen automatizált soron próbálnák meg átfuttatni. Kisebb tételnagyságok és kompakt alkatrészméretek esetén a félautomata gépek praktikus és gyakori választást jelentenek; az Evotec MultiFlex egy példa erre, amely megőrzi az üzemeltetési rugalmasságot, miközben lényegesen nagyobb konzisztenciát biztosít, mint a kézi csiszolás. A nagy sorozatú, szabványosított lemezmegmunkálásnál a teljes automatizálásra kell törekedni az alkatrészenkénti munkaerőköltség és az átfutási idő ingadozásának minimalizálása érdekében.
4. lépés: Az automatizálási és sorba illesztési követelmények értékelése
Ha a kézi beavatkozás csökkentése és az átfutási idő stabilizálása az elsődleges cél, az automatizálás mélysége messze túlmutat azon, hogy a gép rendelkezik-e érintőképernyővel. A lényeges kérdések:
Programmemória és átállási idő. Hány paraméterkészletet képes tárolni a gép, és az operátor egy percen belül elő tudja-e hívni a megfelelő receptet anyagváltáskor? Az Evotec EvoTrack rendszer például több feldolgozási paraméterkészletet – előtolási sebesség, nyomás, csiszolóanyag-érintkezés – is tárol, így az anyagok közötti váltás csupán egy program előhívását jelenti, nem pedig manuális újraállítást. Vegyes gyártási környezetben a gyors receptváltás közvetlenül a rendelkezésre állási idő növekedését eredményezi.
Robot- és szállítószalag-integráció. Képes a gép automatizált adagolórendszertől átvenni az alkatrészeket, és továbbítani azokat a következő szállítószalagokra vagy rakodóberendezésekre? Ha a cél a személyzet nélküli üzemeltetés, ezt az integrációt még a beszerzés előtt tisztázni kell, nem pedig a telepítést követően utólag kialakítani.
Kopáskompenzáció és automatikus beállítás. A csiszolóanyag a gyártás során folyamatosan kopik. Az automatikus kopásérzékeléssel és nyomáskompenzációval ellátott gépek egy teljes műszakon keresztül, manuális beavatkozás nélkül is egyenletes éllekerekítési sugarat és felületi minőséget biztosítanak. E funkció nélkül a kimeneti minőség a csiszolóanyag kopásával párhuzamosan romlik.
Kompatibilitás az előző munkafolyamatokkal. Ha a sorjázógép egy lézer- vagy stancológép után, inline módban fog üzemelni, a megrendelés előtt győződjön meg arról, hogy a szállítószalag sebessége, az alkatrész-átadási protokoll és a vezérlőfelület kompatibilis-e az előtte lévő berendezéssel.
Beszerzés előtti ellenőrzőlista
Mielőtt árajánlatot kérne bármely beszállítótól, legyen világos válasza az alábbi kérdésekre:
- Milyen vágási eljárásokkal készül a beérkező anyag? (Stancolás / lézer / plazma / lángvágás / vízsugaras vágás – vagy ezek kombinációja?)
- Milyen anyagokat dolgoz fel? (Szénacél / rozsdamentes acél / alumínium – vagy többfélét?)
- Mi a vastagságtartomány? (A legvékonyabb és legvastagabb alkatrészek a rendszeres gyártásban?)
- Mekkora a havi vagy műszakonkénti mennyiség, és várható-e növekedés a következő 1–2 évben?
- Mi az elsődleges követelmény: sorjázás, éllekerekítés, felületkészítés, oxid-/vízkőeltávolítás – vagy ezek kombinációja?
- Az alkatrész mindkét oldalát meg kell munkálni?
- A létesítmény alkalmas nedves megmunkálásra és a hűtőfolyadék-hulladék kezelésére?
- Tervezik-e robotizált adagolórendszerrel vagy előtte lévő géppel való integrációt?
Ezeket a válaszokat vigye magával a beszállítókkal folytatott első egyeztetésre. Ez lehetővé teszi a pontos első körös ajánlattételt, elkerülve az általános árajánlatokat, amelyek finomítása több körös egyeztetést igényelne.
A legfontosabb sorjázógép-márkák: piaci áttekintés
Ha még a kutatási fázisban jár, a főbb gyártók technológiai hátterének ismerete hatékonyabbá teszi a későbbi összehasonlítást és választást. Az alábbiakban az egyes márkák megközelítésének objektív összefoglalóját olvashatja – rangsorolás nélkül.
ARKU (Németország): Termékpalettája a sorjázógépekre, görgős egyengetőkre és szalagfeldolgozó sorokra terjed ki. Az azon kevés gyártók egyike, amely az egyengetést és a sorjázást egyaránt stratégiai termékkategóriaként kezeli. A precíziós egyengetés terén szerzett technológiai mélység történelmi erősségük; az EdgeBreaker sorozat a sorjázási feladatokat látja el, külön modellekkel a lézerrel/stancolással vágott, illetve a plazma/lángvágott alkatrészekhez.
Timesavers (Hollandia): A szegmens egyik legrégebbi gyártója. Terméksorozataik numerikus típusjelöléseket (11, 12, 21, 22, 31, 32, 41, 42 stb.) használnak, amelyek lefedik a száraz, nedves és kefés kombinációkat. Emellett faipari felületmegmunkáló berendezéseket is gyártanak – két iparágat kiszolgáló beszállító.
LISSMAC (Németország): Fő megkülönböztető jegyük az egyidejű kétoldali megmunkálás (SBM sorozat). A keresztirányú csiszolási elv egyetlen menetben végzi el mindkét oldal megmunkálását, a gyártó állítása szerint az egyoldalas gépekhez képest akár 60%-os ciklusidő-megtakarítást is elérve. Elsősorban nagy áteresztőképességű, folyamatos termelési környezetekre pozicionálva.
WEBER (Hans Weber) (Németország): A szegmens legmodulárisabb felépítésű gépei. Az érintkezőhengerek, bolygóműves fejek, forgókefék és csiszolószalagos egységek cserélhető építőelemekként funkcionálnak – az ügyfelek az adott sorjatípusnak és anyagnak megfelelően állíthatják össze az állomásokat. Kiváló választás azoknak a vásárlóknak, akik változatos vagy folyamatosan fejlődő megmunkálási igényekkel rendelkeznek.
Q-FIN (Hollandia): Fókuszban a kisalkatrészek megmunkálása és az automatizálási integráció. Kifejlesztették a Qonnect+ szoftverplatformot az ERP/MES-kapcsolathoz, az automatizált be- és kirakodáshoz, valamint a termelési adatok nyomon követhetőségéhez. Megkülönböztető erejük a digitális integrációban rejlik, nem pedig a hardveres innovációban.
Loewer (Németország): A modellkínálat szerkezeti típusok szerint oszlik meg (BeltMaster / DiscMaster / CrossMaster / SwingGrinder). A SwingGrinder a kézi csiszolás és a teljesen automatizált gyártósorok közötti rést tölti ki – egy félautomata megoldás, amelyet kis- és közepes szériás, rugalmas átállást igénylő környezetekre terveztek.
Fladder (Dánia): Szabadalmaztatott, oszcilláló fejes technológia csiszolószalagokkal. Fém, fa és műanyag megmunkálására egyaránt alkalmas – azon kevés beszállítók egyike, amely komoly referenciákkal rendelkezik a repülőgép- és autóiparban, ahol az élek megmunkálásával szemben támasztott követelmények rendkívül szigorúak.
VG Machines (Belgium): Kifejezetten lemezmegmunkálásra, sorjázásra, éllekerekítésre és salakeltávolításra szakosodott. Az SLK sorozat a salakfeldolgozásra fókuszál; a gépek tervezésénél a könnyű kezelhetőség és a rövid szállítási határidők élveznek prioritást.
GECAM / Costa Levigatrici (Olaszország): Két elismert olasz gyártó, amelyek gyökerei a felületkezelés világába nyúlnak vissza. Mindketten számozott/sorozat alapú modellneveket használnak (GECAM G-sorozat, Costa MD/S-sorozat), és a sorjázástól a polírozáson át a felületkezelésig minden területet lefednek. Hosszú múltra tekintenek vissza az európai piacon.
Evotec: A kínai gyártóipar lemezsorjázási igényeire szakosodott Evotec termékpalettája a félautomata MultiFlex gépektől a teljesen automatizált, többállomásos konfigurációkig terjed, mint például a SurfeX SSR, EdgeX SDR, FabGo 300, valamint a SlagMaster HSR. A perifériás automatizálási megoldások közé tartozik az EvoTrack programkezelő rendszer, U-Flow visszatérítő szállítószalag, VSORT robotizált válogató- és rakodórendszer, valamint a Flipper automatikus átfordító egység. A soron következő Hydraulic Roller Leveler FlatLine sorozat közvetlenül a sorjázóvonal után integrálható a síkosság korrekciója érdekében. A teljes ökoszisztémát egy komplett sorjázócellára tervezték – nem csupán egy önálló gépre.
Minden gyártó eltérő műszaki megközelítéssel és piaci pozícióval rendelkezik. A megfelelő választás végső soron a fent említett döntési tényezőkön múlik: a vágási eljárás, az anyag, a vastagság, az átbocsátóképesség és az automatizálási igények.
GYIK
1. kérdés: A sorjázás ugyanaz a folyamat, mint az élek lekerekítése?
Nem pontosan. A sorjázás eltávolítja a vágási folyamat során visszamaradt fémkinyúlásokat. Az éllekerekítés a megmaradt éles peremet egy meghatározott sugarú, egyenletes ívvé formálja. Sok gép mindkettőt elvégzi egyetlen menetben, de ezek különálló folyamatcélok, eltérő paraméterigényekkel.
2. kérdés: Hogyan válasszak a száraz és a nedves sorjázógép között?
A száraz gépek karbantartásigénye alacsonyabb, egyszerűbb a kezelésük és hosszú távon olcsóbbak – a legtöbb szabványos alkalmazáshoz megfelelnek. A nedves gépek hűtőfolyadékkal szabályozzák a hőt, így hőérzékeny vagy gyúlékony anyagokhoz alkalmasak. Ha bizonytalan, először mérje fel, hogy üzeme képes-e kezelni a nedves rendszer hűtőfolyadék-kezelési és hulladékártalmatlanítási követelményeit. Gyakran ez a döntő korlátozó tényező.
3. kérdés: Egy gép képes megmunkálni szénacélt, rozsdamentes acélt és alumíniumot?
A legtöbb közép- és felsőkategóriás gép igen, de az anyagok közötti váltáskor csiszolóanyag-cserére és paraméterbeállításokra van szükség. Vásárlás előtt győződjön meg arról, hogy a gép támogatja a gyors programbehívást a teljes manuális újrahangolás helyett, és ellenőrizze, hogy a rendelkezésre álló csiszolóanyagok lefedik-e a gyártási mixben szereplő összes anyagot.
4. kérdés: A plazma- és lángvágott alkatrészekhez más gép szükséges, mint a lézervágottakhoz?
Általában igen. A vastag salakréteg lényegesen ellenállóbb, mint a lézeres vagy stancolt vágásnál keletkező vékony sorja. A lézervágott alkatrészek sorjázására konfigurált gépből általában hiányzik az a csiszolóerő, amely a vastag salak megbízható eltávolításához szükséges – ha pedig mégis erre kényszerítik, az felgyorsítja a csiszolóanyag kopását és következetlen eredményeket ad.
5. kérdés: Megéri a kétoldalas gép a felárat?
Megfelelő gyártási volumen mellett – ahol mindkét oldalt folyamatosan meg kell munkálni – az átfordítási lépés kiküszöbölésével megtakarított munkaerő és ciklusidő általában ésszerű megtérülési időn belül fedezi a költségkülönbözetet. Végezze el a számítást a tényleges átbocsátóképességi és munkaerőköltség-adataival.
6. kérdés: Praktikus-e az automatizált sorjázás kis volumenű, nagy varianciájú gyártásnál?
Igen, a megfelelő gép kiválasztásával. A gyors receptváltással és rugalmas beállításokkal rendelkező félautomata gépek gyakran jobb megtérülést biztosítanak a változatos gyártási környezetekben, mint a kifejezetten nagy sorozatú, dedikált gyártásra tervezett teljesen automatizált sorok. A kulcs az automatizálás mélységének a tényleges gyártási variabilitáshoz való igazítása.
7. kérdés: Mekkora részét teszik ki az üzemeltetési költségeknek a csiszolóanyagok?
Jelentőset, ezért érdemes belekalkulálni a teljes birtoklási költségbe. Kérdezze meg az egyes beszállítókat a várható élettartamról az Ön gyártási volumene és anyagminősége mellett, és ezt az adatot – ne csak a berendezés vételárát – vegye figyelembe az összehasonlításnál.
8. kérdés: Hogyan specifikáljak egy gépet úgy, hogy két év múlva se legyen alulméretezett?
Két dolog számít: a jelenlegi csúcsigényeknél nagyobb előtolási sebesség, valamint a moduláris felépítés, amely lehetővé teszi további munkaállomások utólagos hozzáadását. A legtöbb nagy gyártó, köztük az Evotec és a Timesavers is támogatja az utólagos modulbővítést – ez azt jelenti, hogy az alapkészüléket a jelenlegi igényekre konfigurálhatja, majd a volumen növekedésével további állomásokat adhat hozzá a gép cseréje nélkül.
9. kérdés: A gépen kívül milyen rejtett költségekkel érdemes számolnom?
A gyakori többletköltségek közé tartoznak: a porelszívó vagy hűtőfolyadék-kezelő infrastruktúra, a telepítés és az üzem átalakítása, a kezelők betanítása, a pótalkatrész-készlet, valamint az értékesítés utáni támogatási kötelezettségek. Ezek a költségek nem szerepelnek a gép árajánlatában, de jelentősen befolyásolják az első év összköltségét. Tisztázza ezeket még az aláírás előtt.
10. kérdés: Tesztelhetem a gépet a saját alkatrészeimmel a döntés előtt?
Erősen ajánlott. Ugyanaz a gép jelentősen eltérő eredményeket produkálhat különböző anyagok és sorjázási állapotok esetén. Küldjön reprezentatív mintákat – beleértve a legnehezebben megmunkálható darabokat is –, és értékelje a kész alkatrészeket a saját minőségi előírásai alapján. Az Evotec telephelyén előzetes egyeztetés alapján lehetőség van vásárlás előtti tesztelésre; ha a helyszíni tesztelés logisztikailag nem megoldható, az alkatrészek elküldhetők tesztelésre, amelyeket dokumentált folyamatparaméterekkel együtt küldünk vissza, segítve ezzel a döntéshozatalt.
Következő lépések
Ha éppen sorjázó berendezést keres üzemébe, és szeretné látni, hogyan viszonyulnak az Evotec konfigurációi a fenti lehetőségekhez, látogasson el a sorjázógépek áttekintő oldalára a részletes specifikációkért és modell-összehasonlításokért.
Ha az anyagának, vastagságtartományának és gyártási volumenének megfelelő ajánlást szeretne kapni, küldjön el egy érdeklődést. Általában 24 órán belül válaszolunk egy célzott konfigurációs javaslattal és árajánlattal.