Tipi di bave e come le sbavatrici le rimuovono
Le bave sono inevitabili nella lavorazione dei metalli. Che derivino da taglio laser, fresatura, punzonatura o foratura, questi piccoli bordi rialzati o frammenti residui possono compromettere l'accoppiamento dei pezzi, l'adesione della verniciatura e le prestazioni del prodotto. Se non vengono rimosse, le bave possono anche creare rischi per la sicurezza e accelerare l'usura dei componenti. Conoscere i diversi tipi di bave e il modo in cui le sbavatrici automatiche le rimuovono è essenziale per ottenere una qualità costante, rispettare gli standard industriali e ottimizzare le lavorazioni successive.
Conclusioni chiave
I tipi di bava più comuni
Le bave si formano quando il materiale si deforma invece di separarsi in modo netto durante la lavorazione. Riconoscerne il tipo permette di scegliere il processo di rimozione più efficace.
- Bava ribaltata: si forma quando il materiale si piega invece di staccarsi in modo netto, lasciando un bordo arricciato.
- Bava di Poisson: nasce dall'allungamento laterale del materiale vicino al bordo di taglio, che forma una sottile sporgenza simile a una flangia.
- Bava di distacco: compare quando l'utensile separa il materiale in modo irregolare, lasciando sporgenze taglienti o frastagliate.
- Bava secondaria: piccoli residui lasciati da una sbavatura incompleta o non corretta.
- Bava interna ai fori: bava cava che si forma lungo i fori o le parti tubolari, dove i trucioli restano attaccati all'interno.
- Bava termica: residuo o scoria dovuto al calore, che compare dopo il taglio al plasma, laser o all'ossitaglio.
Anche le bave microscopiche possono causare disallineamenti, difetti superficiali o punti di tensione localizzati che riducono la resistenza a fatica. Nella verniciatura e nella galvanica interrompono l'uniformità della superficie e impediscono una buona adesione, con il rischio di corrosione o difetti di finitura.
Perché la sbavatura automatica è importante
La sbavatura manuale, con lima, tampone abrasivo o smerigliatrice, è stata a lungo la soluzione standard, ma comporta risultati variabili, affaticamento e costi di manodopera elevati.
Le sbavatrici automatiche eliminano queste variabili. Con moduli meccanici controllati con precisione garantiscono una qualità degli spigoli ripetibile, riducono il rischio di infortuni e accorciano i cicli di produzione.
I sistemi moderni di costruttori come Evotec utilizzano tecnologie come il controllo automatico dell'abrasivo (AbrasiveSync) e il richiamo intelligente dei parametri (Parameta) per regolare con precisione pressione dell'abrasivo, centratura del nastro e velocità di avanzamento, così ogni pezzo viene rifinito con lo stesso standard di precisione.
Come le sbavatrici rimuovono le bave
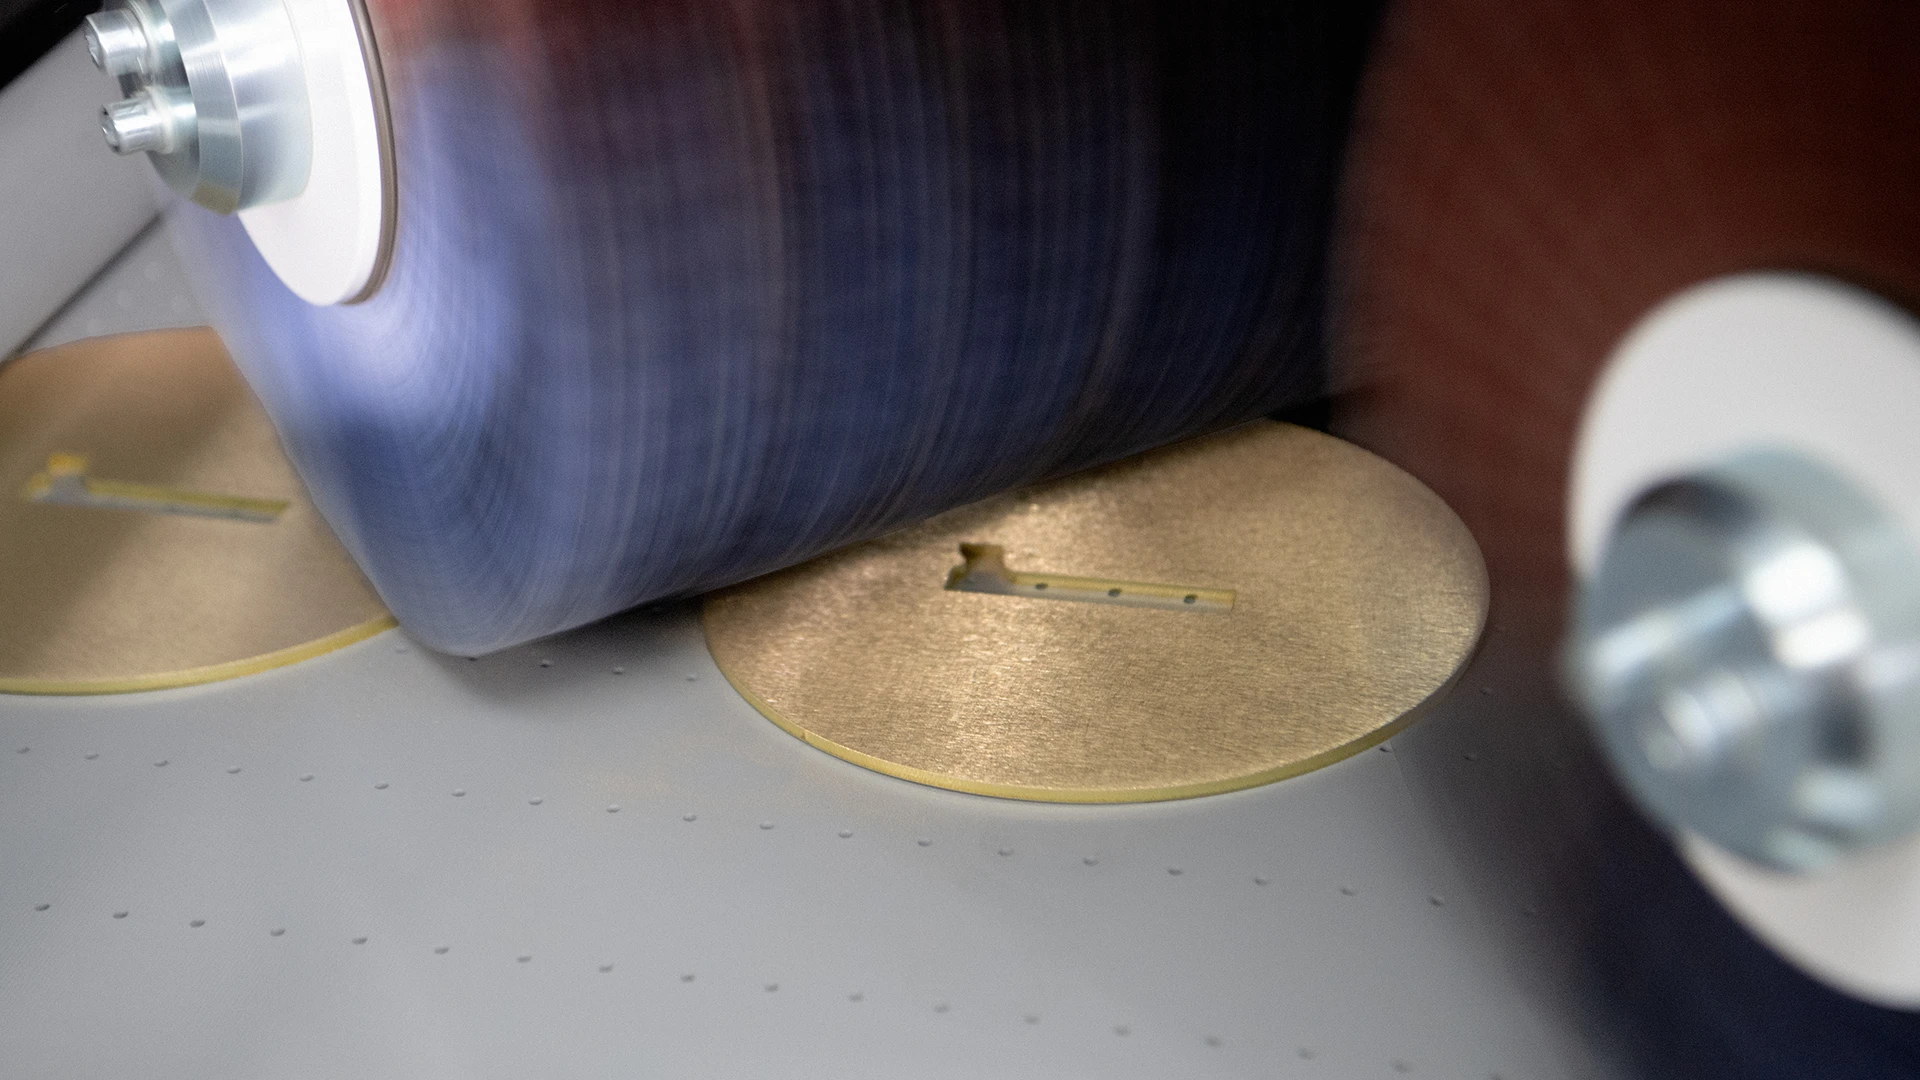
Le macchine automatiche rimuovono le bave con una combinazione di azioni meccaniche, pneumatiche o vibratorie, a seconda della geometria e della durezza della bava e del materiale del pezzo.
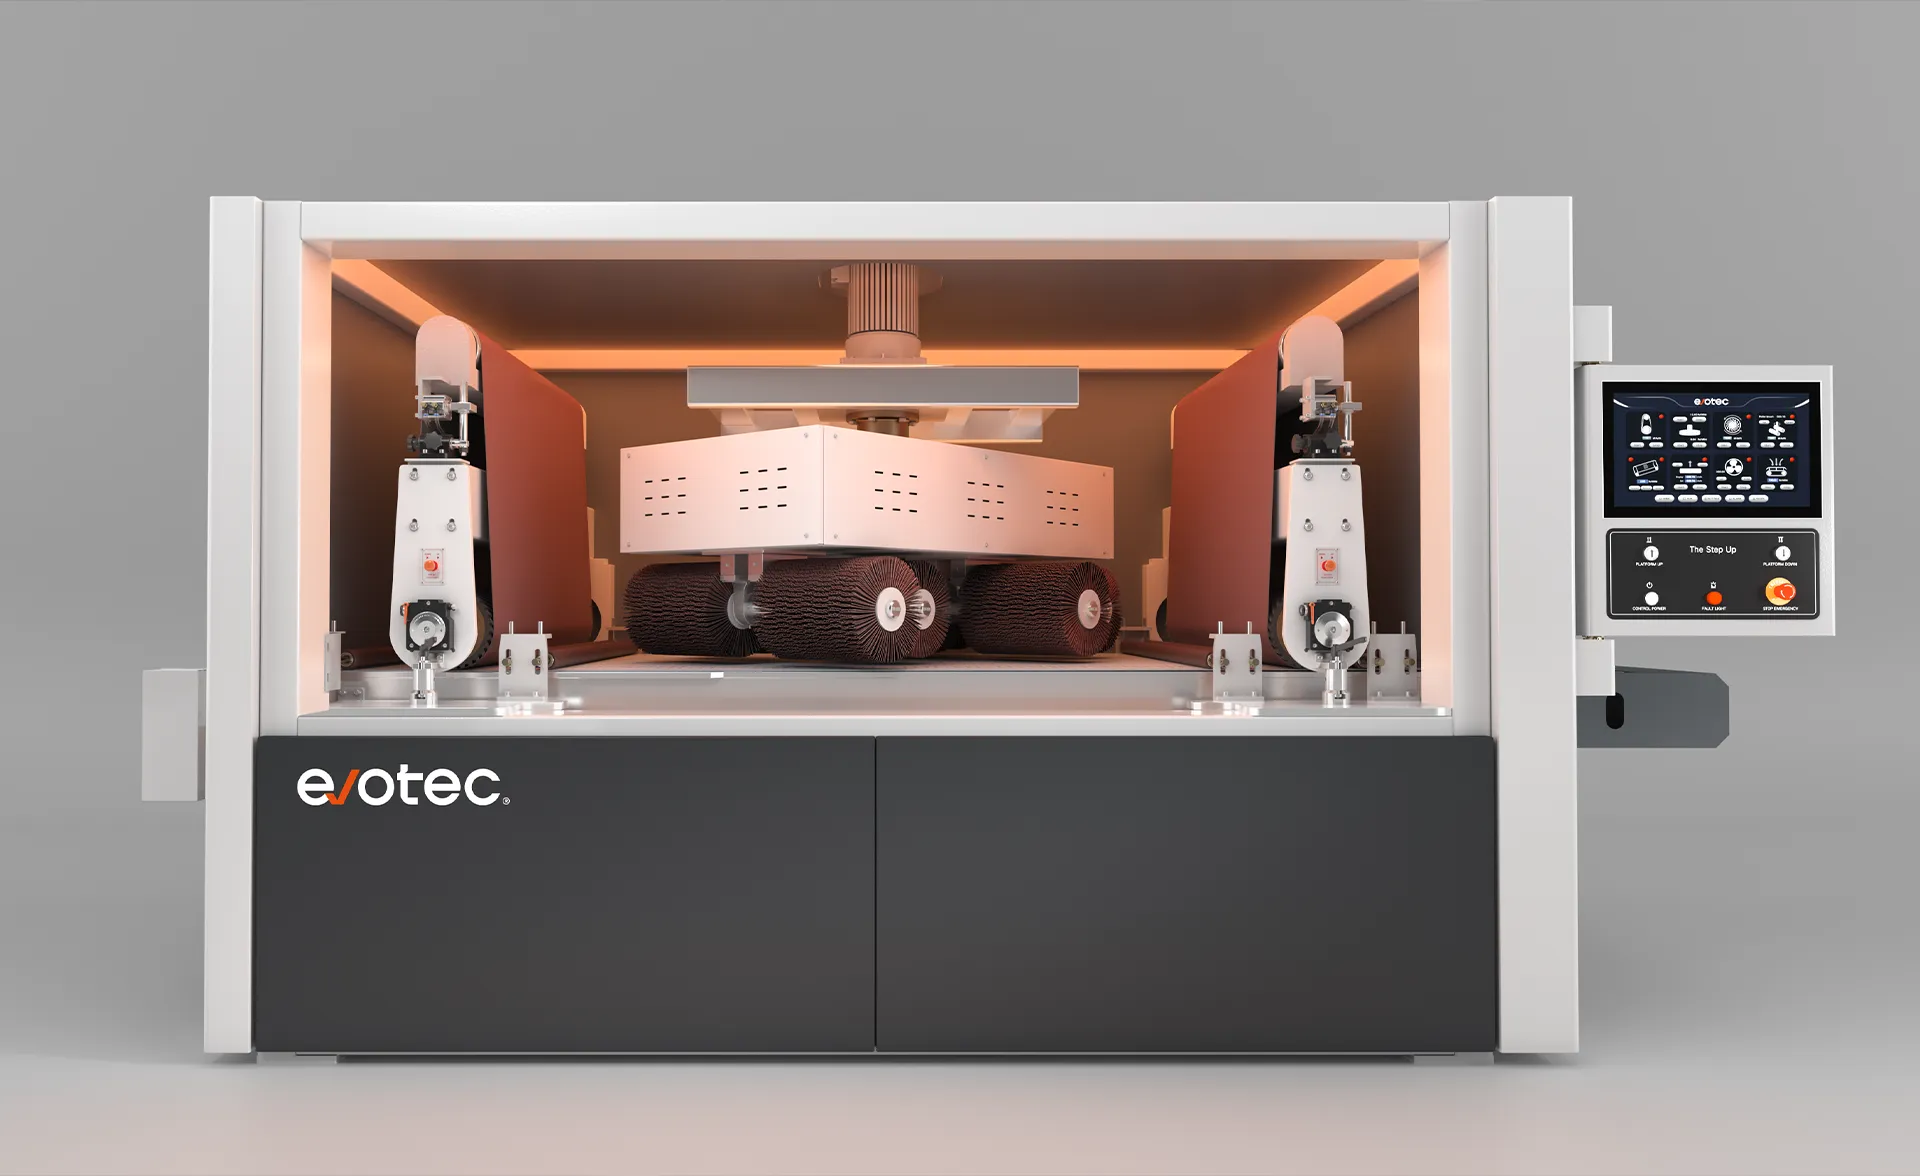
- Levigatura (gruppi a rullo): nastri abrasivi larghi rimuovono le bave ribaltate o di distacco più pesanti. La pressione del nastro e la grana determinano la profondità di asportazione e l'uniformità della finitura.
- Spazzole rotanti e a disco: spazzole multidirezionali ruotano e oscillano per eliminare le bave laterali e interne, con un arrotondamento degli spigoli R2+ costante che preserva la geometria del pezzo.
- Sbavatura a vibrazione: i pezzi piccoli vengono lavorati in vasche con corpi abrasivi per una sbavatura e una levigatura uniformi, ideale per la finitura in massa di componenti piccoli.
- Utensili a ultrasuoni o pneumatici: per geometrie delicate e pezzi di precisione in cui il contatto meccanico deve essere minimo.
Parametri come velocità del rullo, pressione delle spazzole e velocità di avanzamento del nastro definiscono l'equilibrio tra produttività e qualità della finitura. Un avanzamento più lento allunga il contatto con l'abrasivo per una finitura più fine, mentre velocità più alte aumentano la produttività nelle fasi di sgrossatura.
Configurazioni della macchina e stabilità del pezzo
L'efficacia della sbavatura dipende non solo dal processo abrasivo, ma anche dalla trattenuta del pezzo e dalla struttura complessiva del sistema.
- Sistemi con un gruppo a rullo: adatti alla sbavatura generica e alla rimozione delle scorie.
- Configurazioni a due o tre stazioni: combinano moduli di levigatura e spazzolatura per eseguire in sequenza sbavatura, arrotondamento degli spigoli e finitura superficiale in una sola passata.
- Trattenuta sottovuoto e magnetica (EvoFlow AirLock e MagniLock): fissano i pezzi durante la lavorazione, evitano vibrazioni e slittamenti e garantiscono risultati costanti su materiali ferrosi e non ferrosi.
- Sistemi di aspirazione a umido (Hydro Dust 2.0): indispensabili nella lavorazione di alluminio e acciaio inox, gli aspiratori a umido evitano l'innesco delle polveri, rimuovono le particelle sospese e prolungano la durata dell'abrasivo mantenendo pulito l'ambiente di lavoro.
Sistemi come EdgeX SDR e SurfeX SRS integrano più fasi di finitura (gruppi a rullo per la rimozione delle bave, spazzole per l'arrotondamento degli spigoli e una stazione finale per la rifinitura della superficie) e preparano completamente il pezzo in un unico processo continuo.
I vantaggi della sbavatura automatica
- Qualità costante: il controllo automatico dell'abrasivo e il richiamo dei parametri garantiscono risultati ripetibili da un lotto all'altro.
- Precisione e sicurezza: moduli servocomandati e sistemi di monitoraggio riducono i rischi per l'operatore e garantiscono tolleranze strette.
- Efficienza di manodopera ed energia: consumi energetici fino al 30% inferiori e gestione con un solo operatore riducono i costi operativi.
- Lavorazioni successive migliori: spigoli arrotondati e senza ossido migliorano l'adesione della vernice, la qualità delle saldature e l'accoppiamento in assemblaggio.
- Sicurezza ambientale: aspirazione a umido e gestione delle polveri integrate per un ambiente di lavoro più pulito e sicuro.
Scegliere la sbavatrice giusta
Per scegliere una sbavatrice bisogna valutare geometria del pezzo, materiale, dimensione delle bave e requisiti di finitura.
Per esempio:
- La rimozione di scorie pesanti richiede sistemi come SlagMaster HSR, con martello rompiscorie per il pretrattamento dei pezzi tagliati all'ossitaglio o al plasma.
- La finitura satinata ed estetica trae vantaggio da SurfeX SRS, che produce una trama spazzolata uniforme.
- L'arrotondamento degli spigoli R2+ e la finitura non direzionale si ottengono al meglio con EdgeX SDR, che combina gruppo a rullo, spazzole a disco e spazzole rotanti in un'unica macchina.
La configurazione giusta garantisce una produzione costante, riduce le rilavorazioni e aumenta la produttività: fattori decisivi in una produzione snella.
La rimozione delle bave non è solo una fase di finitura, ma un processo di precisione che determina affidabilità, aspetto e sicurezza del prodotto. Le sbavatrici automatiche sono diventate piattaforme multifunzione che uniscono velocità, precisione e controllo in tempo reale. Per le carpenterie che puntano a una produzione più snella, sicura e costante, investire in una soluzione di finitura moderna è più di un aggiornamento: è un passo avanti concreto in efficienza.
FAQs
1. Quale processo rimuove meglio le bave dai pezzi tagliati al laser?
Gli spigoli tagliati al laser richiedono di solito una combinazione di gruppo a rullo e spazzole per rimuovere scorie e ossido, seguita dall'arrotondamento degli spigoli per migliorare l'adesione della vernice.
2. Come scelgo tra sistemi a umido e a secco?
I sistemi a umido sono consigliati per alluminio e acciaio inox, per eliminare il rischio di incendio legato alle polveri; i sistemi a secco sono adatti all'acciaio dolce e all'acciaio al carbonio.
3. Che cos'è l'arrotondamento degli spigoli R2+ e perché è importante?
L'arrotondamento R2+ indica un raggio controllato di oltre 2 mm lungo lo spigolo, che migliora sicurezza, durata e tenuta della verniciatura sui pezzi finiti.
4. Ogni quanto vanno sostituiti gli abrasivi?
Con EvoGrit 3.0 di Evotec la durata degli abrasivi è fino al 38% superiore rispetto ai prodotti tradizionali, con meno sostituzioni e fermi macchina.
Scopra la finitura Evotec.
Esplori le serie EdgeX, SurfeX e SlagMaster o contatti il nostro team tecnico per fissare una dimostrazione dal vivo e vedere cosa può fare l'automazione per i Suoi spigoli.