Arten von Graten und wie Entgratmaschinen damit umgehen
Grate lassen sich in der modernen Metallbearbeitung nicht vermeiden. Ob beim Laserschneiden, Fräsen, Stanzen oder Bohren – diese kleinen, aufstehenden Kanten oder Materialreste können die Passgenauigkeit, die Haftung von Beschichtungen und die Funktion des Produkts beeinträchtigen. Bleiben sie unbearbeitet, bergen Grate außerdem Sicherheitsrisiken und beschleunigen den Verschleiß von Bauteilen. Wer die verschiedenen Gratarten kennt und weiß, wie automatisierte Entgratanlagen sie entfernen, kann gleichbleibende Qualität sichern, Industrienormen einhalten und die Folgeprozesse optimieren.
Das Wichtigste in Kürze
Häufige Gratarten
Grate entstehen, wenn sich das Material bei der Bearbeitung verformt, statt sauber abgeschert zu werden. Die Gratart bestimmt, welches Entgratverfahren am wirksamsten ist.
- Überrollgrat – entsteht, wenn sich das Material umbiegt, statt sauber abzubrechen, und eine eingerollte Kante hinterlässt.
- Poisson-Grat – entsteht, wenn das Material nahe der Schnittkante seitlich gedehnt wird und sich ein dünner, flanschartiger Überstand bildet.
- Abtrenngrat – tritt auf, wenn ein Schneidwerkzeug das Material ungleichmäßig trennt und scharfe oder ausgefranste Überstände zurückbleiben.
- Sekundärgrat – kleine Reste, die bei einem unvollständigen oder fehlerhaften Entgratvorgang entstehen.
- Bohrungsgrat – ein hohler Grat an Bohrungen oder Rohrabschnitten, bei dem Späne in der Bohrung hängen bleiben.
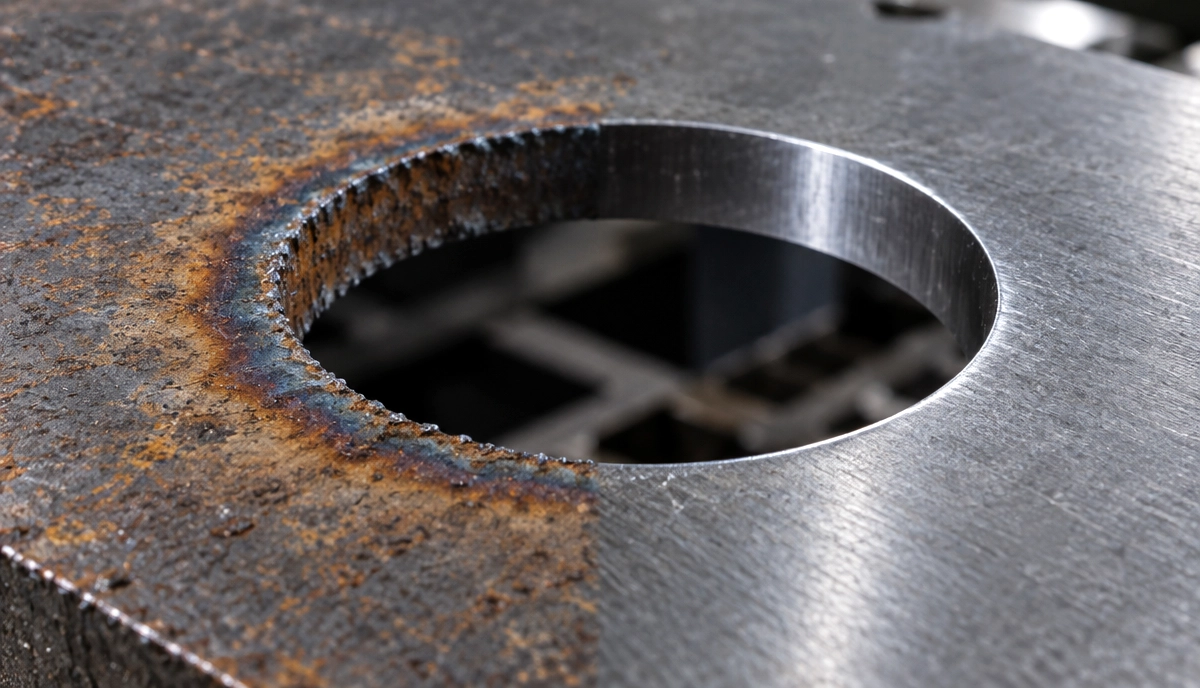
- Thermograt – hitzebedingte Rückstände oder Schlacke nach dem Plasma-, Laser- oder Brennschneiden.
Schon mikroskopisch kleine Grate können Fehlausrichtungen, Oberflächenfehler oder örtliche Spannungsspitzen verursachen, die die Dauerfestigkeit verringern. Beim Beschichten und Galvanisieren unterbrechen sie die gleichmäßige Oberfläche und verhindern eine gute Haftung – mit Korrosion oder Oberflächenfehlern als Folge.
Warum automatisiertes Entgraten wichtig ist
Manuelles Entgraten – mit Feile, Schleifvlies oder Schleifwerkzeug – war lange die übliche Lösung, bringt aber ungleichmäßige Ergebnisse, Ermüdung und hohe Personalkosten mit sich.
Automatisierte Entgratmaschinen schalten diese Einflussfaktoren aus. Mit präzise gesteuerten mechanischen Modulen liefern sie eine wiederholbare Kantenqualität, senken das Verletzungsrisiko und verkürzen die Fertigungszeiten.
Moderne Anlagen von Herstellern wie Evotec nutzen Technologien wie die automatische Schleifmittelsteuerung (AbrasiveSync) und den intelligenten Parameteraufruf (Parameta), um Andruck, Bandlauf und Vorschub fein abzustimmen – damit jedes Werkstück nach demselben Standard bearbeitet wird.
Wie Entgratmaschinen Grate entfernen
Automatisierte Maschinen entfernen Grate je nach Gratgeometrie, Härte und Werkstoff durch mechanische, pneumatische oder vibrierende Bearbeitung.
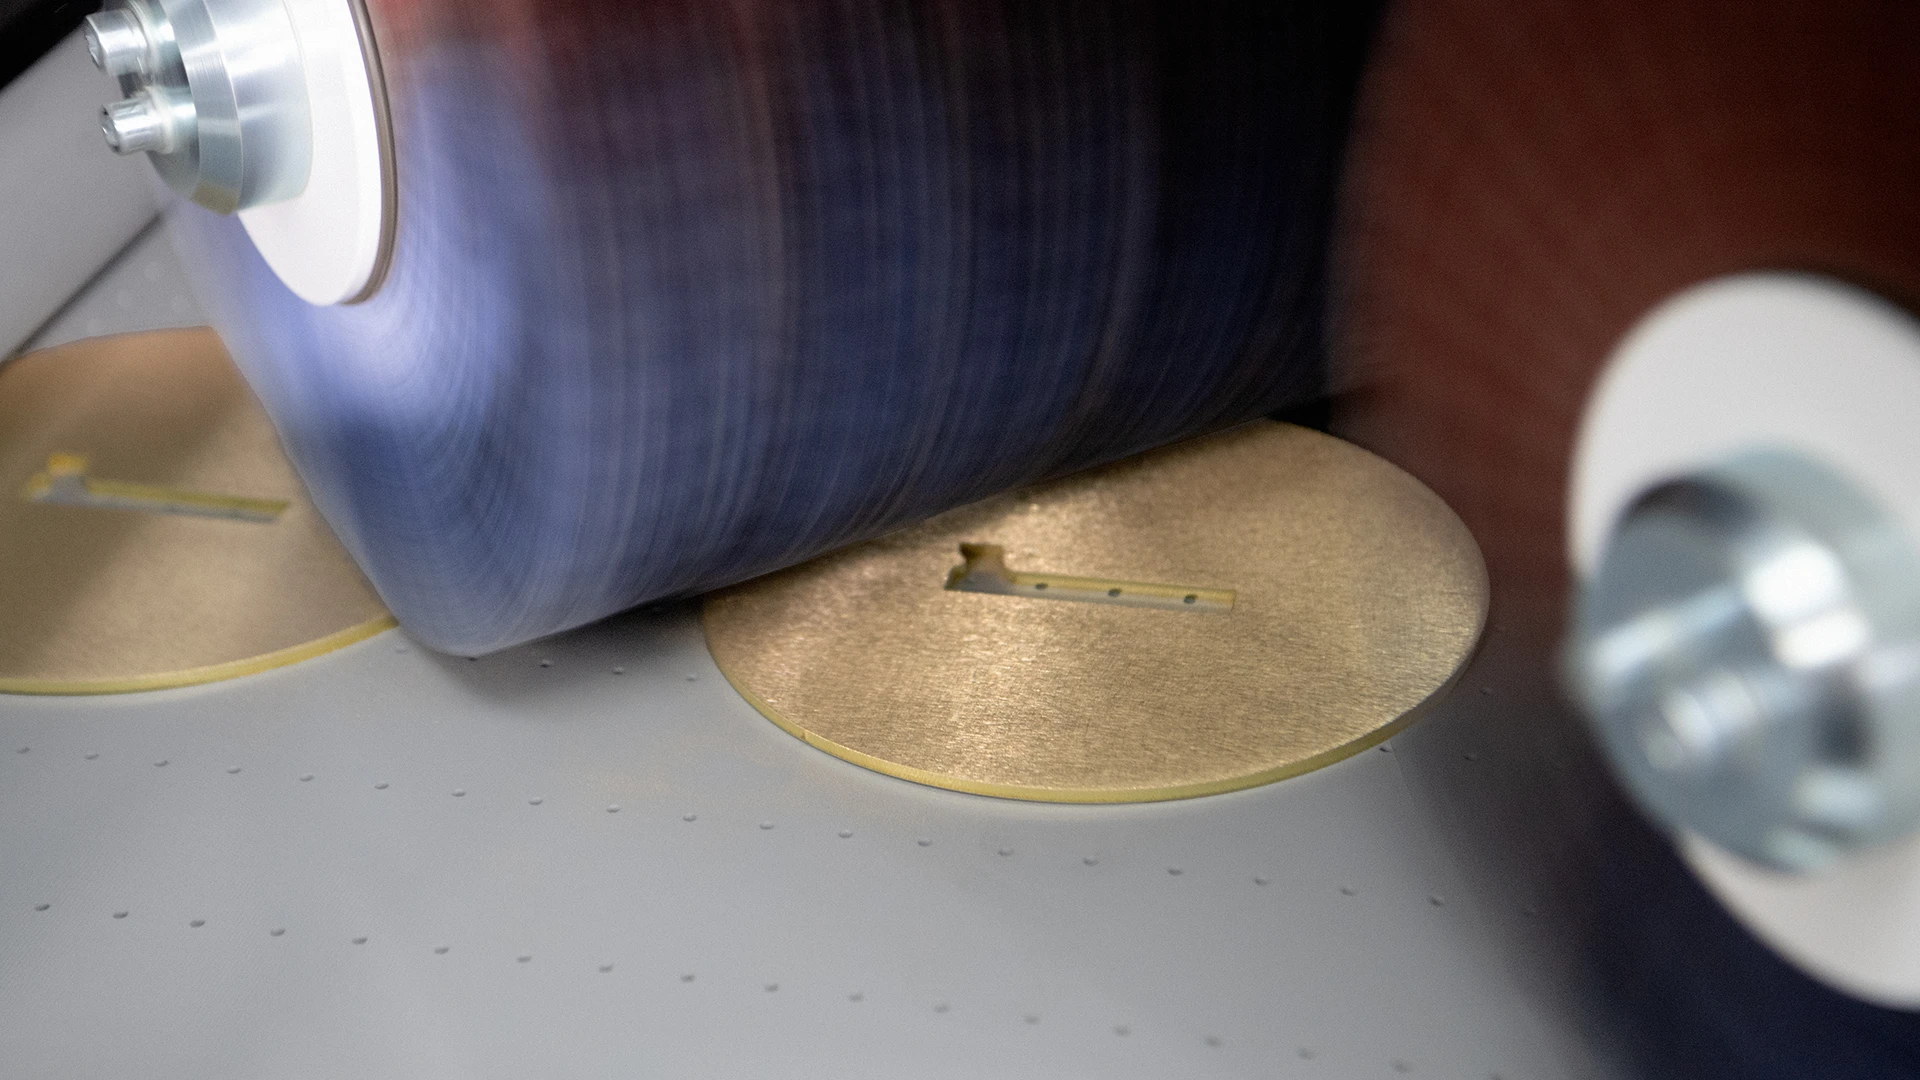
- Schleifen (Walzenaggregate) – breite Schleifbänder entfernen starke Überroll- oder Abtrenngrate. Bandandruck und Körnung bestimmen die Abtragstiefe und die Gleichmäßigkeit der Oberfläche.
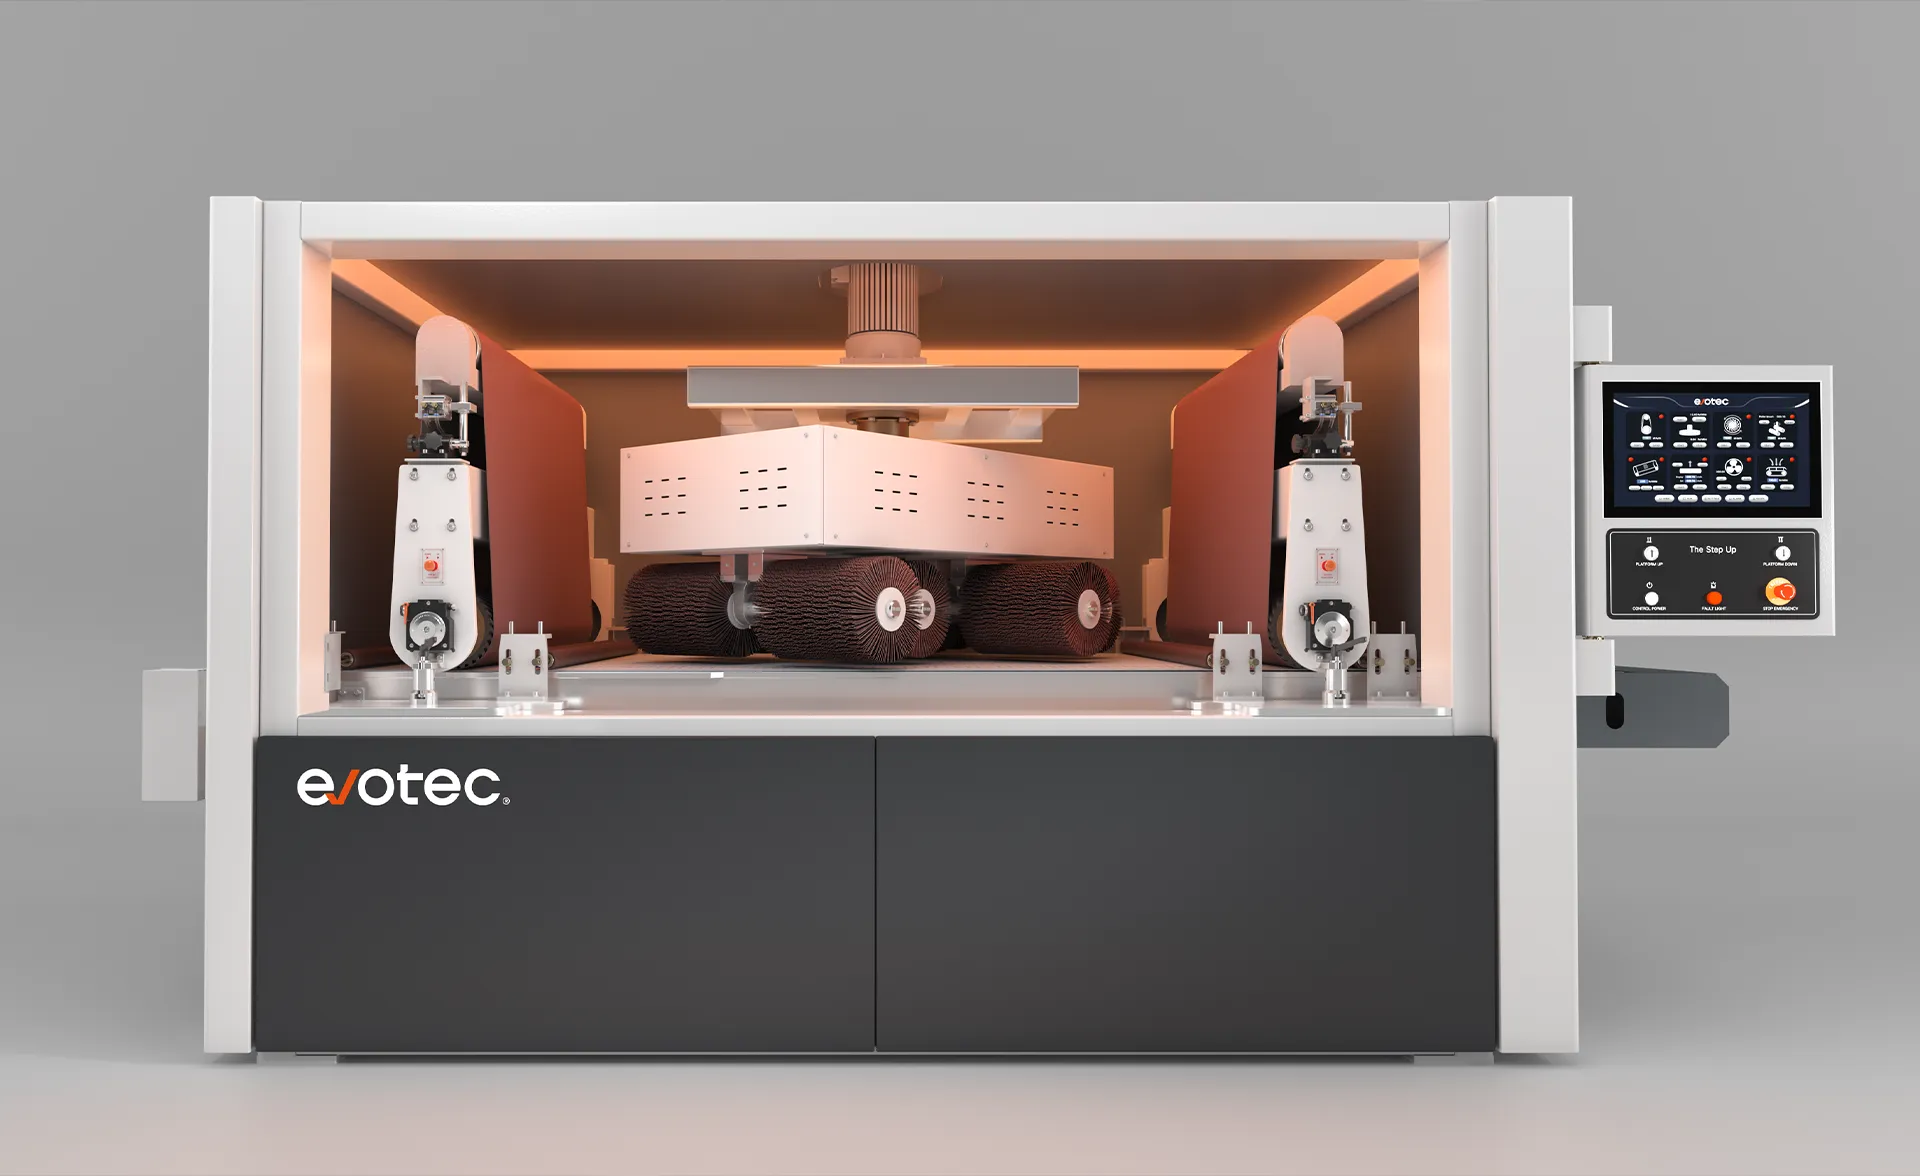
- Rotations- und Top-Bürsten – multidirektionale Bürsten rotieren und oszillieren, entfernen seitliche und innenliegende Grate und erzeugen eine gleichmäßige R2+-Kantenverrundung, ohne Konturdetails zu verwischen.
- Gleitschleifen – kleine Teile werden in Schleifkörpern bewegt und so gleichmäßig entgratet und geglättet – ideal für die Massenbearbeitung kleiner Bauteile.
- Ultraschall- oder Druckluftwerkzeuge – für empfindliche Geometrien und Präzisionsteile, bei denen der mechanische Kontakt minimal bleiben muss.
Prozessparameter wie Walzendrehzahl, Bürstenandruck und Vorschubgeschwindigkeit bestimmen das Verhältnis zwischen Durchsatz und Oberflächenqualität. Ein langsamerer Vorschub verlängert den Schleifkontakt für eine feinere Oberfläche, höhere Geschwindigkeiten steigern die Produktivität beim Grobentgraten.
Maschinenkonfigurationen und Werkstückhaltung
Die Effizienz des Entgratens hängt nicht nur vom Schleifprozess ab, sondern auch von der Werkstückhaltung und dem Aufbau der gesamten Anlage.
- Anlagen mit einem Walzenaggregat – geeignet für allgemeines Entgraten und Entschlacken.
- Konfigurationen mit zwei oder drei Aggregaten – kombinieren Schleif- und Bürstenmodule für aufeinanderfolgende Schritte – Entgraten, Kantenverrunden und Oberflächenbearbeitung – in einem Durchlauf.
- Vakuum- und Magnethaltung (EvoFlow AirLock® & MagniLock®) – fixieren die Werkstücke während der Bearbeitung, verhindern Vibrationen oder Verrutschen und sorgen für gleichmäßige Ergebnisse bei Eisen- und Nichteisenmetallen.
- Nassabsaugung (Hydro Dust 2.0) – unverzichtbar bei der Bearbeitung von Aluminium und Edelstahl: Nassabscheider verhindern die Entzündung von Staub, entfernen Schwebstoffe und verlängern die Standzeit der Schleifmittel durch eine saubere Arbeitsumgebung.
Anlagen wie die EdgeX SDR und die SurfeX SRS vereinen mehrere Bearbeitungsstufen – Walzenaggregate zum Entgraten, Bürsten zum Kantenverrunden und ein abschließendes Aggregat für die Oberfläche – und bereiten Teile so in einem durchgehenden Prozess vollständig vor.
Vorteile des automatisierten Entgratens
- Gleichbleibende Qualität – automatische Schleifmittelsteuerung und gespeicherte Programme sorgen für wiederholbare Ergebnisse über alle Chargen.
- Präzision und Sicherheit – servogeregelte Module und Überwachungssysteme minimieren das Risiko für den Bediener und sichern enge Toleranzen.
- Personal- und Energieeffizienz – bis zu 30 % weniger Energieverbrauch und Bedienung durch eine Person senken die Betriebskosten.
- Bessere Ergebnisse in den Folgeprozessen – verrundete, oxidfreie Kanten verbessern Lackhaftung, Schweißqualität und Passgenauigkeit bei der Montage.
- Sauberere Arbeitsumgebung – integrierte Nassabsaugung und Staubmanagement sorgen für einen saubereren und sichereren Arbeitsplatz.
Die richtige Entgratanlage auswählen
Bei der Auswahl einer Entgratmaschine sind Teilegeometrie, Werkstoff, Gratgröße und Anforderungen an die Oberfläche zu bewerten.
Zum Beispiel:
- Starke Schlacke erfordert Anlagen wie die SlagMaster HSR mit Schlackenhammer-Modul zur Vorbehandlung brenn- oder plasmageschnittener Teile.
- Strichschliff und Sichtoberflächen gelingen mit der SurfeX SRS, die eine gleichmäßige gebürstete Struktur erzeugt.
- R2+-Kantenverrundung und Wirrschliff erreichen Sie am besten mit der EdgeX SDR, die Walzenaggregat, Top- und Rotationsbürsten für eine Komplettbearbeitung kombiniert.
Die richtige Konfiguration sorgt für gleichmäßige Ergebnisse, weniger Nacharbeit und höheren Durchsatz – entscheidende Faktoren in einer schlanken Fertigung.
Das Entgraten ist nicht nur ein letzter Arbeitsschritt, sondern ein Präzisionsprozess, der Zuverlässigkeit, Optik und Sicherheit des Produkts bestimmt. Automatisierte Entgratanlagen sind heute vielseitige Plattformen, die hohe Geschwindigkeit mit laufender Prozesskontrolle verbinden. Für Hersteller, die schlanker, sicherer und gleichmäßiger produzieren wollen, ist eine moderne Entgratlösung ein echter Schritt zu mehr Effizienz.
Häufig gestellte Fragen
1. Welches Verfahren entfernt Grate an lasergeschnittenen Teilen am wirksamsten?
Laserkanten erfordern in der Regel eine Kombination aus Schleifwalze und Bürsten, um Schlacke und Oxid zu entfernen, gefolgt von einer Kantenverrundung für eine bessere Lackhaftung.
2. Wie entscheide ich mich zwischen Nass- und Trockenanlagen?
Für Aluminium und Edelstahl werden Nassanlagen empfohlen, um Brandrisiken durch Staub auszuschließen; für Baustahl eignen sich Trockenanlagen gut.
3. Was ist R2+-Kantenverrundung, und warum ist sie wichtig?
R2+-Kantenverrundung bezeichnet einen kontrollierten Kantenradius von mehr als 2 mm – für mehr Sicherheit, Haltbarkeit und bessere Beschichtungsergebnisse an fertigen Teilen.
4. Wie oft müssen Schleifmittel gewechselt werden?
Mit EvoGrit 3.0 von Evotec erhöht sich die Standzeit der Schleifmittel um bis zu 38 % gegenüber herkömmlichen Schleifmitteln – das reduziert Wechselhäufigkeit und Stillstandzeiten.
Lernen Sie die Oberflächenbearbeitung mit Evotec kennen.
Entdecken Sie die Serien EdgeX, SurfeX und SlagMaster auf unserer Website oder kontaktieren Sie unser technisches Team, um eine Live-Vorführung zu vereinbaren und zu sehen, was die Automatisierung an Ihren Kanten verändert.