A sorjatípusok és megmunkálásuk sorjázógépekkel
A sorja a korszerű fémmegmunkálás elkerülhetetlen kísérője. Legyen szó lézervágásról, marásról, lyukasztásról vagy fúrásról, ezek az apró kiemelkedések vagy visszamaradt anyagdarabok rontják az illeszkedést, a bevonat tapadását és a termék teljesítményét. Ha nem távolítják el őket, balesetveszélyt is jelentenek, és gyorsítják az alkatrészek kopását.
A legfontosabb tudnivalók
A leggyakoribb sorjatípusok
Sorja akkor keletkezik, amikor az anyag a megmunkálás során nem tisztán válik el, hanem deformálódik. A típus azonosítása határozza meg, melyik eltávolítási eljárás lesz a leghatékonyabb.
- Áthajló sorja – akkor keletkezik, amikor az anyag nem válik le tisztán, hanem áthajlik, és felkunkorodó élet hagy maga után.
- Poisson-sorja – a vágott él közelében az anyag oldalirányú nyúlása vékony, peremszerű kiemelkedést hoz létre.
- Leválási sorja – akkor jelenik meg, amikor a vágószerszám egyenetlenül választja el az anyagot, éles vagy cafatos kiemelkedéseket hagyva.
- Másodlagos sorja – hiányos vagy szakszerűtlen sorjázás után visszamaradó apró maradványok.
- Csősorja – fúrt lyukak vagy csőszerű elemek mentén megjelenő üreges sorja, amelynél a forgács a furat belsejében marad.
- Hősorja – plazma-, lézer- vagy lángvágás után megjelenő, hő okozta maradvány vagy salak.
Még a mikroszkopikus sorja is okozhat illeszkedési hibát, felületi hibákat vagy helyi feszültségi pontokat, amelyek csökkentik a fárasztó szilárdságot. Bevonatolásnál és galvanizálásnál megszakítja a felület egyenletességét és megakadályozza a megfelelő tapadást – ez korrózióhoz vagy felületi hibákhoz vezet.
Miért fontos az automatizált sorjázás?
A kézi sorjázás – reszelővel, csiszolószivaáccsal vagy csiszolószerszámmal – régóta bevált megoldás, de egyenetlen eredményt ad, fárasztó, és magas a munkaerőköltsége.
Az automatizált sorjázógépek kiküszöbölik ezeket a változókat. Pontosan szabályozott mechanikus moduljaikkal megismételhető élminőséget biztosítanak, csökkentik a sérülésveszélyt, és lerövidítik a gyártási ciklusokat.
Az olyan gyártók korszerű rendszerei, mint az Evotec, automatikus csiszolóanyag-szabályozást (AbrasiveSync) és intelligens paraméter-visszahívást (Parameta) alkalmaznak a csiszolónyomás, a szalagvezetés és az előtolás finomhangolására – így minden munkadarab azonos pontossággal készül el.
Hogyan távolítják el a sorját a sorjázógépek?
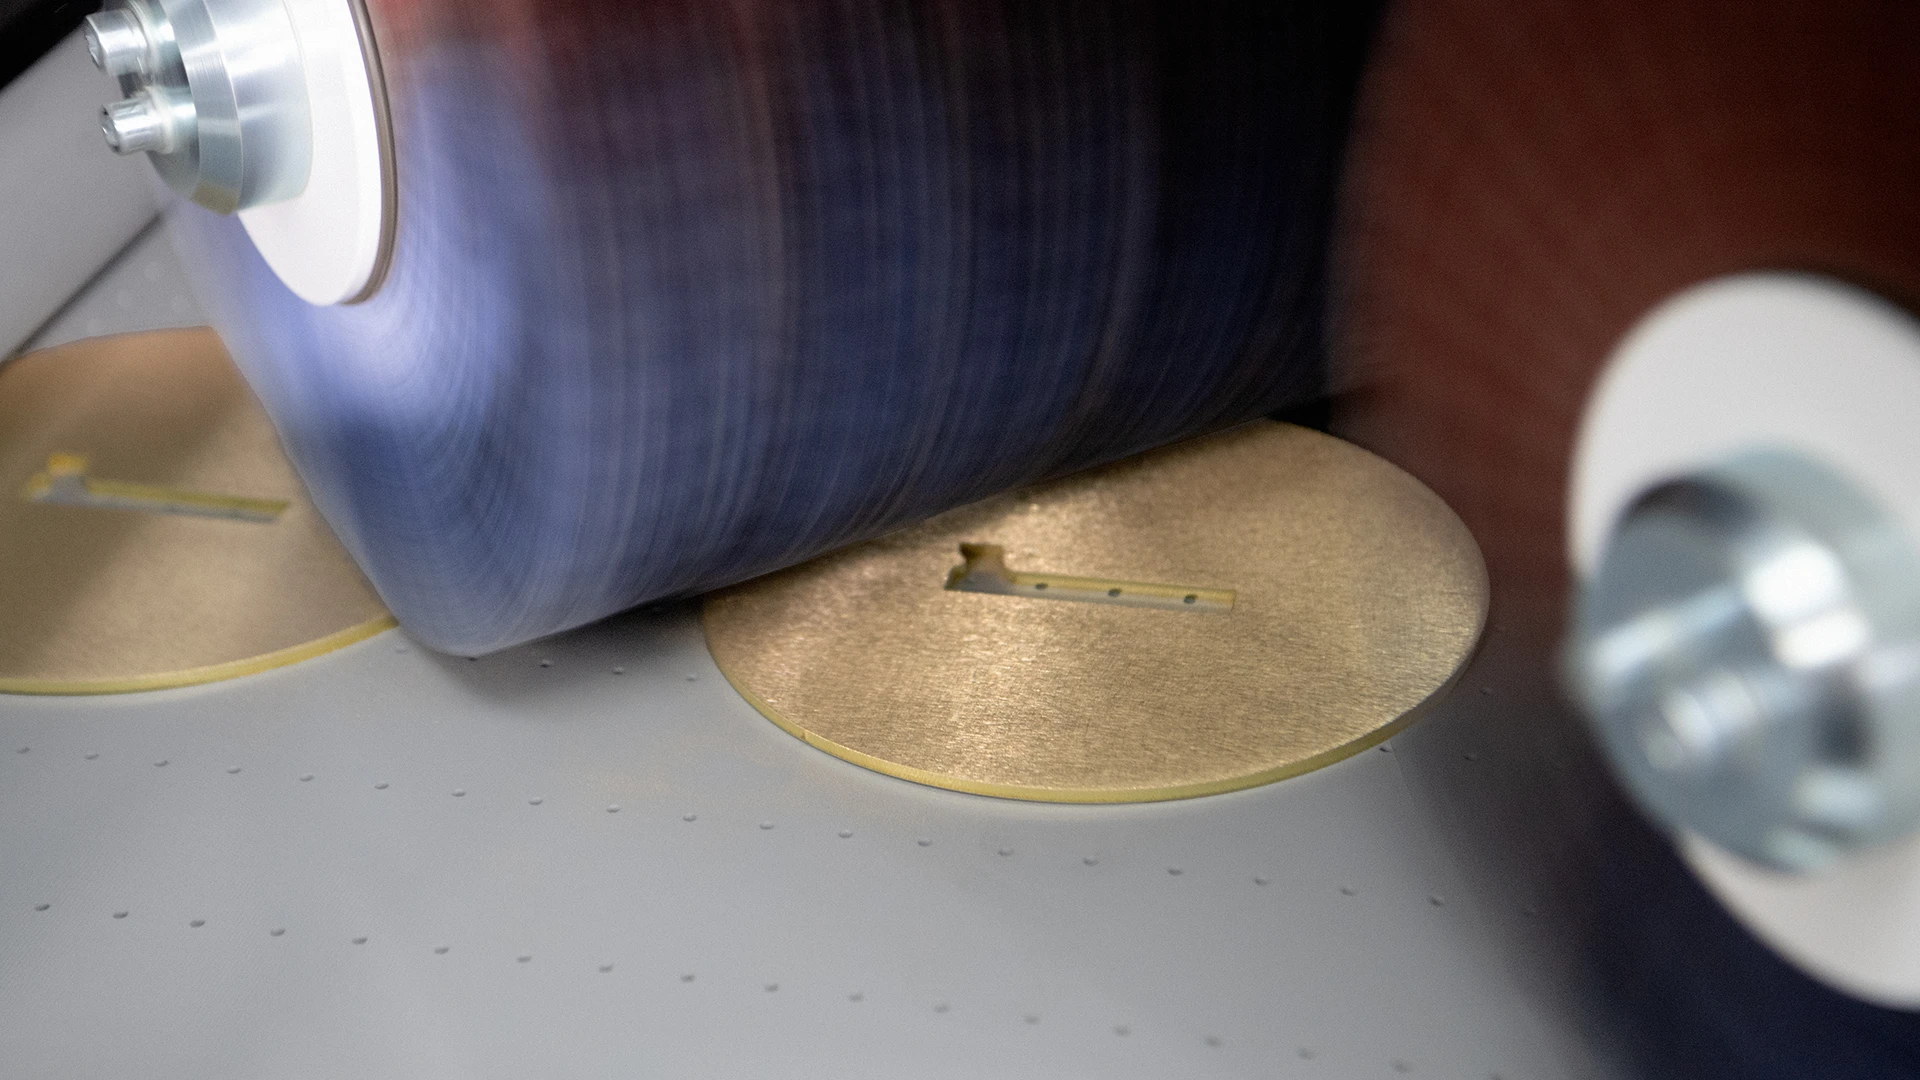
Az automatizált gépek a sorja geometriájától, keménységétől és a munkadarab anyagától függően mechanikus, pneumatikus vagy vibrációs hatások kombinációjával távolítják el a sorját.
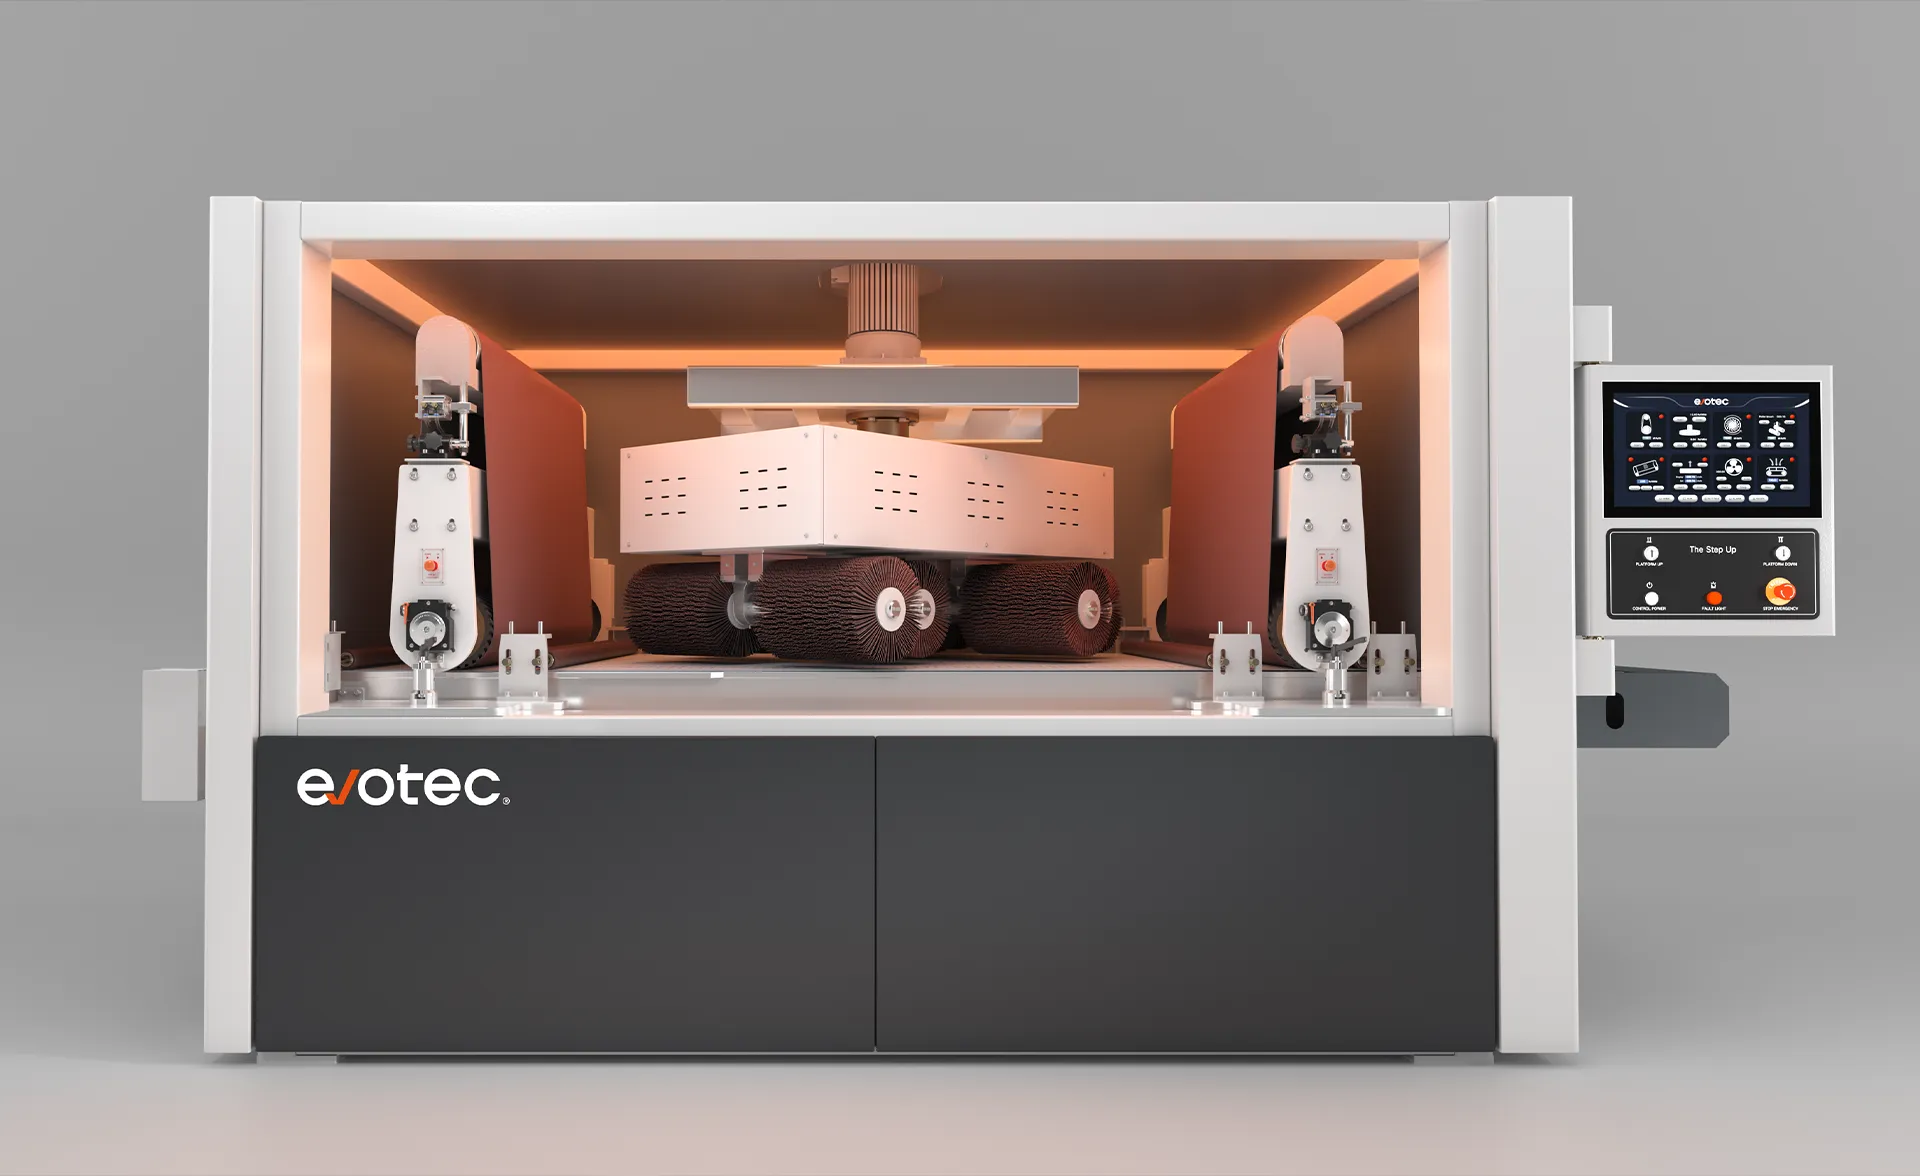
- Csiszolás (dobfejmodulok) – széles csiszolószalagokkal távolítja el a nagyobb áthajló vagy leválási sorját. A dob szalagnyomása és a szemcseméret határozza meg az anyagleszedés mélységét és a felület egyenletességét.
- Forgó- és felső kefék – a többirányú kefék forogva és oszcillálva távolítják el az oldalirányú és belső sorját, egyenletes R2+ éllekerekítést érve el, miközben a kontúrok pontossága megmarad.
- Vibrációs sorjázás – a kis alkatrészeket csiszolótestek között forgatja az egyenletes sorjázás és felületsimítás érdekében – ideális kis alkatrészek tömeges megmunkálására.
- Ultrahangos vagy pneumatikus szerszámok – érzékeny geometriákhoz és precíziós alkatrészekhez, ahol a mechanikai érintkezést minimalizálni kell.
Az olyan folyamatparaméterek, mint a dobsebesség, a kefenyomás és a szalagsebesség, határozzák meg az áteresztőképesség és a felületminőség közötti egyensúlyt. A lassabb szalag hosszabb csiszolási érintkezést tesz lehetővé a finomabb felületért, a nagyobb sebesség pedig a durva sorjázási lépcsőkben növeli a termelékenységet.
Gépkonfigurációk és a munkadarab stabilitása
A sorjázás hatékonysága nemcsak a csiszolási folyamaton múlik, hanem a munkadarab rögzítésén és a rendszer egészének kialakításán is.
- Egyfejes dobos rendszerek – általános sorjázáshoz és salakeltávolításhoz.
- Két- vagy háromfejes konfigurációk – csiszoló- és kefemodulokat egyesítenek az egymást követő műveletekhez – sorjázás, éllekerekítés és felületmegmunkálás – egyetlen menetben.
- Vákuumos és mágneses rögzítés (EvoFlow AirLock és MagniLock) – megmunkálás közben rögzíti a munkadarabokat, megakadályozza a rezgést és a megcsúszást, és egyenletes eredményt biztosít vas- és nemvas fémeknél egyaránt.
- Nedves elszívó rendszerek (HydroDust 2.0) – alumínium és rozsdamentes acél megmunkálásához nélkülözhetetlenek: megakadályozzák a por begyulladását, eltávolítják a levegőben lebegő részecskéket, és a tiszta munkakörnyezettel meghosszabbítják a csiszolóanyag élettartamát.
Az olyan rendszerek, mint az EdgeX SDR és a SurfeX SRS, több megmunkálási lépcsőt egyesítenek – dobfejet a sorjaeltávolításhoz, keféket az éllekerekítéshez és egy utolsó fejet a felület finomításához –, így az alkatrész teljes előkészítése egyetlen folyamatos műveletben történik.
Az automatizált sorjázás előnyei
- Egyenletes minőség – az automatikus csiszolóanyag-szabályozás és az intelligens visszahívás tételről tételre megismételhető eredményt biztosít.
- Pontosság és biztonság – a szervóvezérelt modulok és az intelligens felügyeleti rendszerek minimalizálják a kezelő kockázatát, miközben szűk tűrést biztosítanak.
- Munkaerő- és energiahatékonyság – akár 30%-kal alacsonyabb energiafogyasztás és egyszemélyes kezelés csökkenti az üzemeltetési költségeket.
- Jobb eredmény a további műveletekben – a lekerekített, oxidmentes élek javítják a festék tapadását, a hegesztés minőségét és a szerelési illeszkedést.
- Környezeti biztonság – az integrált nedves elszívás és porkezelés tisztább, biztonságosabb munkakörnyezetet teremt.
A megfelelő sorjázórendszer kiválasztása
A sorjázógép kiválasztásához fel kell mérni az alkatrész geometriáját, az anyag típusát, a sorja méretét és a felületi követelményeket.
Például:
- A vastag salak eltávolításához olyan rendszer kell, mint a SlagMaster HSR, amelynek salaktörő kalapács modulja előkezeli a láng- vagy plazmavágott alkatrészeket.
- A hajszálcsiszolt és esztétikai felületekhez a SurfeX SRS az ideális, amely egyenletes, szálcsiszolt textúrát ad.
- Az R2+ éllekerekítés és az irányfüggetlen felület az EdgeX SDR géppel érhető el a legjobban, amely dobfejet, felső keféket és forgókeféket egyesít egyetlen gépben.
A megfelelő konfiguráció egyenletes kimenetet biztosít, csökkenti az utómunkát és nagyobb áteresztőképességet tesz lehetővé – mindez kulcsfontosságú a karcsú gyártásban.
A sorjaeltávolítás nem csupán utómegmunkálási lépés, hanem precíziós folyamat, amely meghatározza a termék megbízhatóságát, megjelenését és biztonságát. Az automatizált sorjázórendszerek intelligens, többfunkciós platformokká fejlődtek, amelyek a nagy sebességű pontosságot valós idejű vezérléssel egyesítik. A karcsúbb, biztonságosabb és egyenletesebb gyártásra törekvő gyártók számára egy korszerű sorjázógépbe történő beruházás valódi hatékonysági előrelépés.
GYIK
1. Melyik eljárás távolítja el leghatékonyabban a sorját a lézervágott alkatrészekről?
A lézervágott éleken általában csiszolódob és kefék kombinációja távolítja el a salakot és az oxidot, majd éllekerekítés következik a festék jobb tapadása érdekében.
2. Hogyan döntsek a nedves és a száraz rendszer között?
Alumínium és rozsdamentes acél esetén nedves rendszer ajánlott a porral összefüggő tűzveszély kiküszöbölésére, míg lágyacélhoz és szénacélhoz a száraz rendszer is jól működik.
3. Mi az R2+ éllekerekítés, és miért fontos?
Az R2+ éllekerekítés 2 mm-nél nagyobb, szabályozott rádiuszt jelent az él mentén – ez javítja a kész alkatrészek biztonságát, tartósságát és a bevonat tartósságát.
4. Milyen gyakran kell cserélni a csiszolóanyagokat?
Az Evotec EvoGrit 3.0 csiszolóanyagainak élettartama akár 38%-kal hosszabb a hagyományos csiszolóanyagokénál, ami ritkább cserét és kevesebb állásidőt jelent.
Ismerje meg az Evotec felületmegmunkáló megoldásait.
Fedezze fel az EdgeX, a SurfeX és a SlagMaster sorozatot weboldalunkon, vagy lépjen kapcsolatba műszaki csapatunkkal, és egyeztessen élő bemutatót, hogy lássa, mit jelent az automatizálás az Ön alkatrészein.