Szénacél sorjázása: hőszíneződés, oxid és mikrosorja nélkül
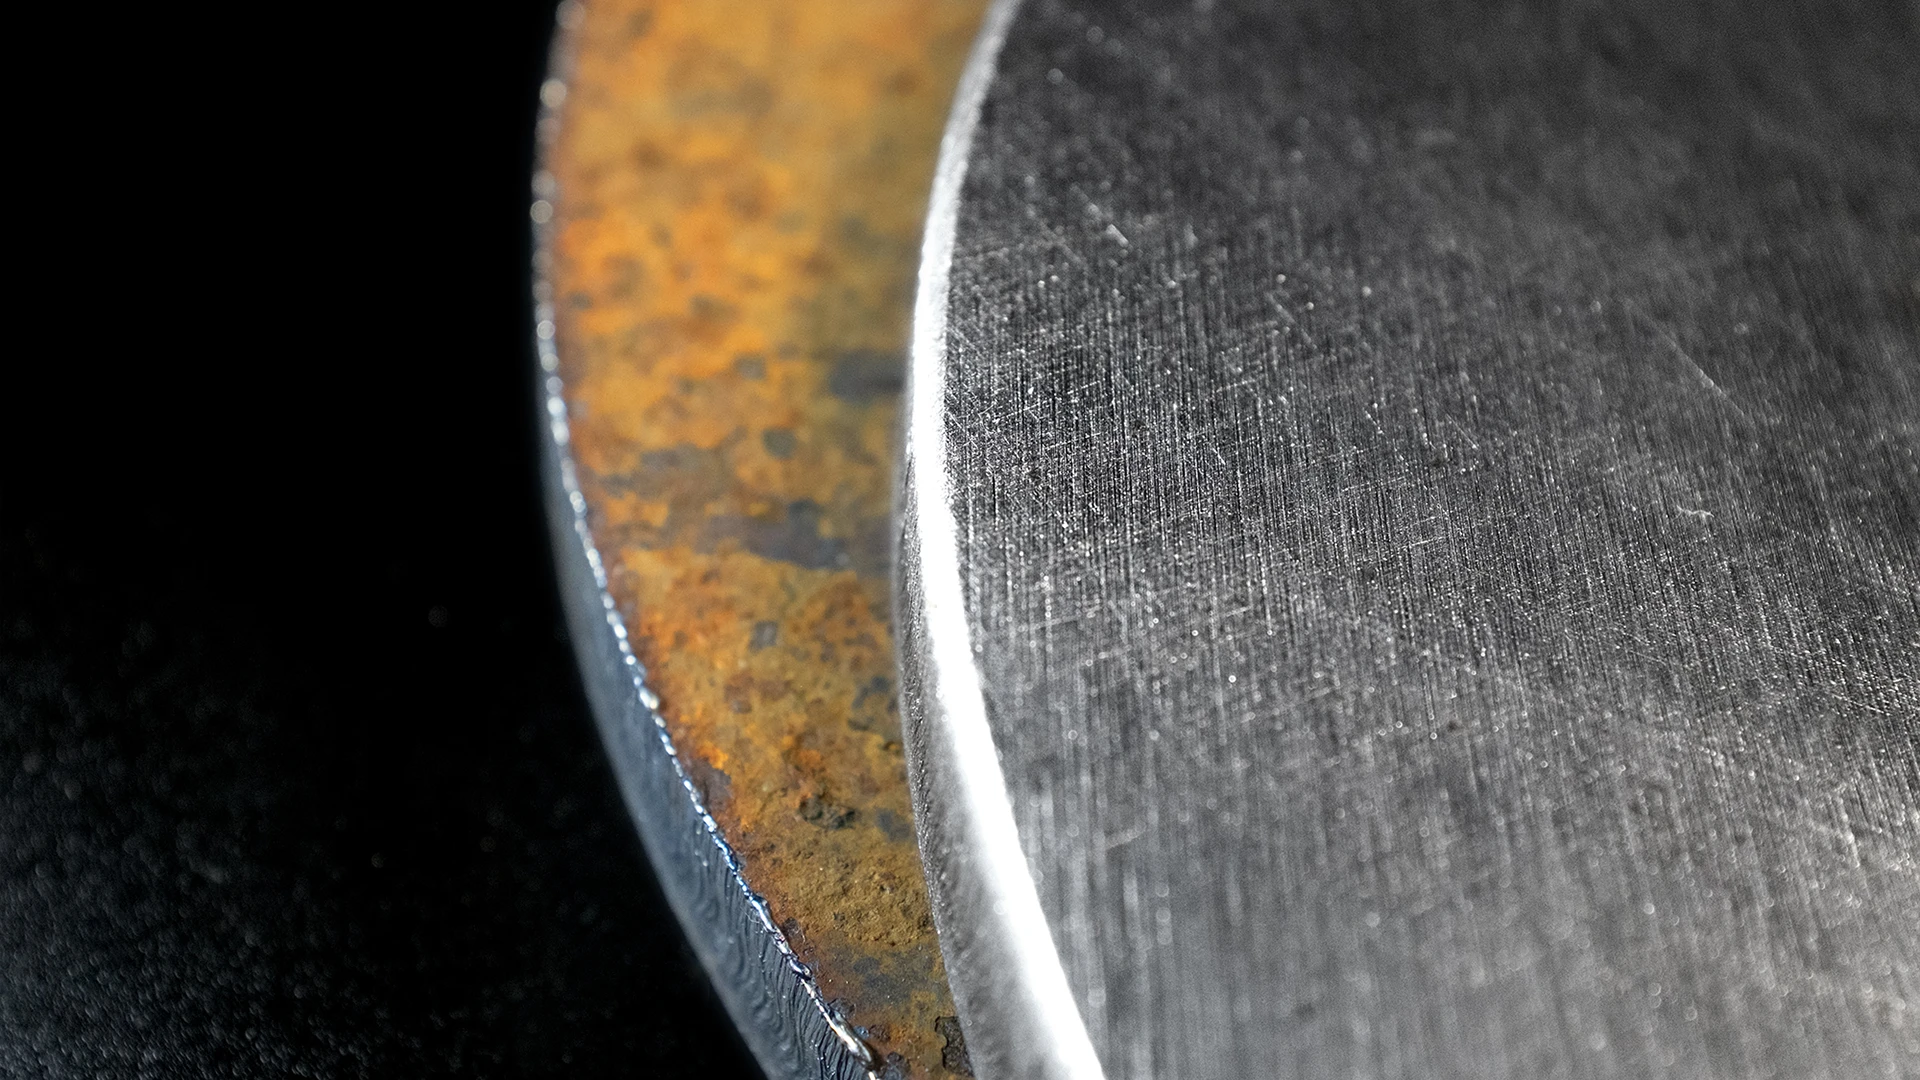
A szénacél a lemezmegmunkáló üzemek alapanyaga világszerte, de még a legjobb vágóberendezések is hagynak rajta kezelendő hibákat. A hőszíneződés, az oxidréteg és a mikrosorja apróságnak tűnhet, de ha nem kezelik időben, bevonathibákat, hegesztési problémákat vagy balesetveszélyt okozhat. Egy jól felépített sorjázási és felületmegmunkálási munkafolyamat biztosítja, hogy a szénacél alkatrészek tisztán, egyenletesen és megbízható gyártásra készen kerüljenek a további műveletekbe.
A legfontosabb tudnivalók
- A szénacélon vágás után rendszeresen hőszíneződés, oxidréteg és mikrosorja keletkezik.
- E hibák korai eltávolítása javítja a hegesztést, a bevonatolást, a korrózióállóságot és a biztonságot.
- A bevált munkafolyamat – sorjázás → oxideltávolítás → éllekerekítés → felületelőkészítés – kiszámíthatóvá és gyártásra késszé teszi az alkatrészeket.
- Valós gyártási körülmények között az automatizált megoldások tisztább és egyenletesebb eredményt adnak, mint a kézi csiszolás.
A szénacél a fémmegmunkálás megbízható alapanyaga – erős, kedvező árú és könnyen megmunkálható. Akár lézerrel, plazmával vágják, lyukasztják vagy forgácsolják, a szénacél szinte mindig szakszerű vágás utáni megmunkálást igényel.
A hőszíneződés, az oxidréteg és a mikrosorja apró hibának tűnhet, később azonban valós problémákhoz vezethet: bevonathibákhoz, a varrat szennyeződéséhez, korrózióhoz, sőt kezelés közbeni sérülésekhez. Egy tiszta sorjázási munkafolyamat kontroll alatt tartja ezeket, és biztosítja, hogy az alkatrészek zökkenőmentesen haladjanak tovább a következő műveletekbe.
Miért igényel utómegmunkálást a szénacél?
A szénacél vágása hőt és súrlódást termel, ami természetes módon felületi hibákat hoz létre. A leggyakoribbak:
Hőszíneződés
A magas hőmérsékletű vágás – különösen a lézer- és plazmavágás – barna, kék vagy szalmasárga elszíneződést hagyhat.
Első ránézésre esztétikai hibának tűnik, de a hőszíneződés ronthatja a bevonat tapadását és csökkentheti a hosszú távú korrózióállóságot.
Oxidréteg
Az oxigén segédgázas lézervágás és a plazmavágás gyakran sötét, rideg oxidréteget hagy a vágott élen.
Ezt hegesztés vagy porszórás előtt el kell távolítani, különben gyenge ponttá válik, ahol a bevonat leválik, vagy a varratba szennyeződés kerül.
Mikrosorja
Még a kiváló minőségű vágás is hagy sorját az élek és a furatok körül.
A kezeletlen mikrosorja megkarcolhatja a szomszédos alkatrészeket, rontja a bevonat él körüli fedését, és éles, balesetveszélyes pontokat hoz létre.
Gyakorlati munkafolyamat a problémák megszüntetésére
A megbízható szénacél-megmunkálás általában négy lépésből áll:
1. Sorjaeltávolítás
Először a lézervágás vagy forgácsolás utáni függőleges sorját kell eltávolítani.
Gyakori eszközök:
- csiszolószalagok (dobfejek)
- forgókefék az oldalirányú sorjához és a belső kontúrokhoz
Ez a lépés tiszta, biztonságos kiinduló élet hoz létre.
2. Oxideltávolítás
A termikus vágás után visszamaradó oxid nem kötődik jól a bevonathoz és a varrathoz. Korai eltávolítása megelőzi a későbbi problémákat.
Hatékony módszerek:
- csiszolószalagok a vastagabb oxidréteghez
- felső vagy forgókefék a vékonyabb oxidhoz és a belső geometriához
Ez tiszta, egyenletes felületet hoz létre a hegesztéshez és a porszóráshoz.
3. Éllekerekítés
Ha az alkatrészt bevonatolják vagy gyakran mozgatják, az éllekerekítés elengedhetetlen.
A lekerekített él:
- javítja a por- és festékbevonat él körüli fedését
- csökkenti a bevonat lepattogzását és hámlását
- javítja a korrózióvédelmet
- biztonságosabbá teszi a kezelést
A forgókefés rendszerek kiválóan alkalmasak sima, egyenletes élrádiusz kialakítására szénacélon.
4. Felületelőkészítés
Egy utolsó megmunkálási menet előkészíti az alkatrészt a bevonatolásra vagy a szerelésre.
Gyakori lehetőségek:
- irányfüggetlen felület a bevonatolás előkészítéséhez
- hajszálcsiszolás a látható felületekhez
Ez a lépés a hőszíneződés és az enyhe felületi oxidáció csökkentésében is segít.
Miért számít az automatizálás?
A kézi csiszolás egyedi daraboknál működhet, de sorozatgyártásban túl nagy szórást okoz. Az automatizált felületmegmunkálás az alábbiakkal teremt egyenletességet:
- egyenletes nyomás és kefemagasság
- kiszámítható oxideltávolítás
- a kezelők közötti eltérések megszüntetése
- kevesebb fáradtság és balesetveszély
- kisebb esély a túlmelegedésre vagy a felület kivájtására
- tiszta, kiszámítható eredmény a további műveletekben
A stabil áteresztőképességre és megbízható minőségre törekvő üzemek számára az automatizálás egyszerűen a hatékonyabb megoldás.
Ajánlott gépek szénacél megmunkálásához
Lézervágott szénacélhoz
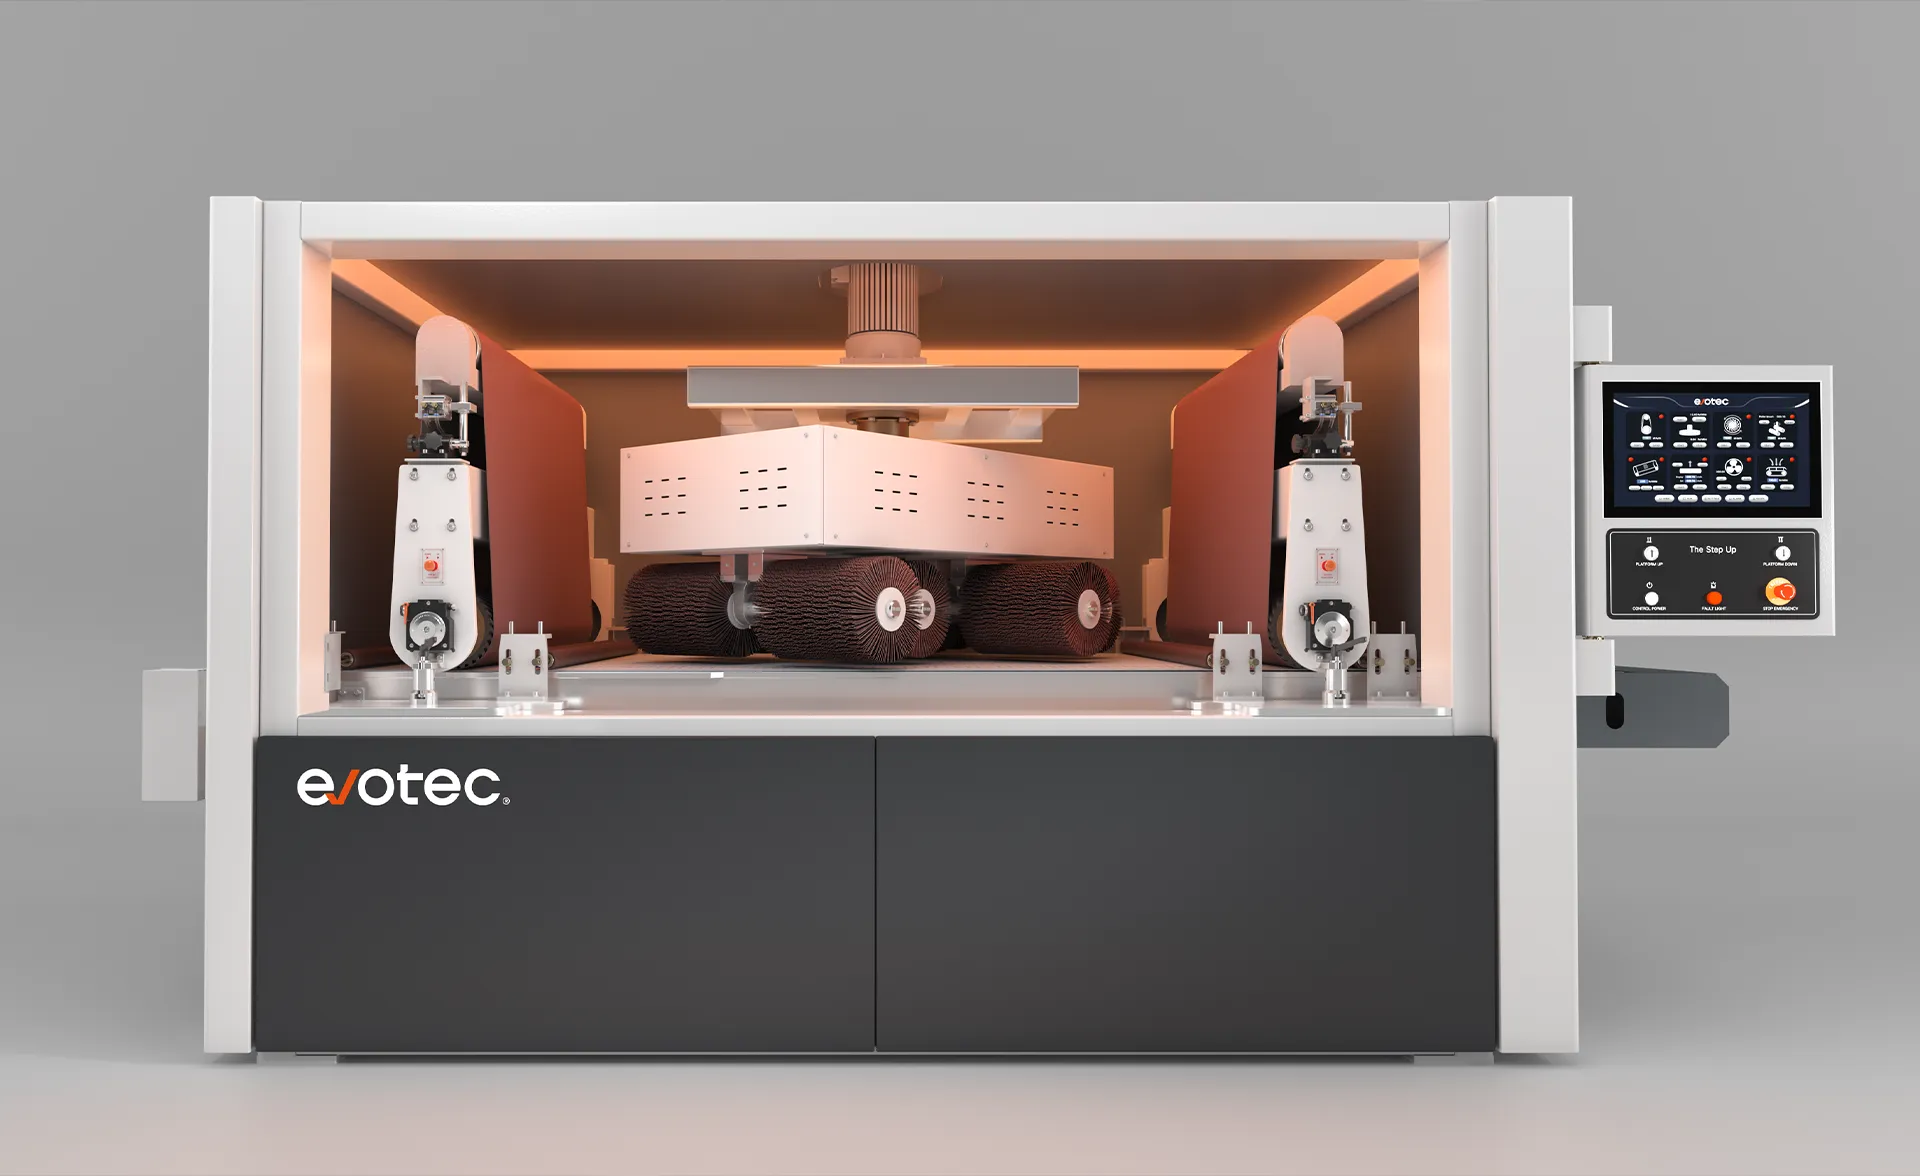
- EdgeX SDR – precíz sorjázás és éllekerekítés
- SurfeX SR – irányfüggetlen felület éllekerekítéssel
- SurfeX SRS – hajszálcsiszolás látható alkatrészekhez
- FabGo 300 – megbízható felületmegmunkálás fejlődő lemezmegmunkáló üzemeknek
Plazmavágott szénacélhoz
- SlagMaster HSR – salaktörő kalapács a vastag salak eltávolításához
Összetett vagy egyedi alkatrészekhez
- MultiFlex – kézi vezetésű felületmegmunkálás szabályozható nyomással és precíz kezelhetőséggel
GYIK
1. Miért színeződik el a szénacél vágás közben?
A hőszíneződés akkor keletkezik, amikor a vágási hőmérséklet helyi oxidációt okoz. A szerkezeti szilárdságot nem befolyásolja, de ha nem távolítják el, ronthatja a bevonat tapadását és a korrózióállóságot.
2. El kell távolítani az oxidréteget hegesztés vagy bevonatolás előtt?
Igen. A lézer- vagy plazmavágás utáni oxidréteg gyenge felületet képez, amely a varrat szennyeződéséhez vagy bevonathibához vezet. Az oxid eltávolítása tiszta kötési felületet biztosít.
3. Hogyan távolítható el legjobban a mikrosorja a szénacélről?
A forgókefék és a csiszolószalagok a legmegbízhatóbb módszerek az egyenletes mikrosorja-eltávolításhoz, különösen a belső furatoknál és az összetett kontúroknál.
4. Valóban javítja az éllekerekítés a bevonat tartósságát?
Igen. A lekerekített éleken a por- és festékbevonat egyenletesen fogja körbe az alkatrészt, így kisebb az esély a lepattogzásra, a hámlásra vagy a korrózióra az éles sarkok mentén.
5. Kiválthatják a kéziszerszámok az automatizált sorjázást szénacélnál?
A kézi csiszolás kis darabszámnál vagy egyedi alkatrészeknél működik, de egyenetlenséget és kockázatot hordoz. Az automatizált rendszerek egyenletes nyomást, tisztább oxideltávolítást és megismételhető eredményt biztosítanak sorozatgyártásban.
6. Melyik felületmegmunkálási módszer a legjobb a látható szénacél alkatrészekhez?
Az olyan géppel készült hajszálcsiszolás, mint a SurfeX SRS, tiszta, irányos felületet ad, amely ideális a látható alkatrészekhez.
Szeretné javítani szénacél alkatrészei felületét, egyenletességét és a további műveletekben nyújtott teljesítményét? Csapatunk segít kiválasztani a munkafolyamatához illő sorjázási, oxideltávolítási, éllekerekítési és felületmegmunkálási megoldásokat. Kérjen ajánlatot, és állítsuk össze együtt az Ön gyártásához illő rendszert.